
La tornitura delle leghe di alluminio presenta sfide di lavorazione specifiche a causa della loro bassa densità, dell'elevata conducibilità termica e della forte tendenza ad aderire agli utensili da taglio. Durante la lavorazione, possono facilmente verificarsi problemi come la formazione di bave di riporto, la lacerazione della superficie e le variazioni dimensionali. Per ottenere risultati di lavorazione stabili è necessaria l'ottimizzazione di utensili, parametri di taglio, evacuazione dei trucioli e stabilità del bloccaggio, migliorando sia la qualità della superficie che l'efficienza della lavorazione.
Caratteristiche di taglio e controlli di base della lavorazione delle leghe di alluminio
Le leghe di alluminio tendono a formare accumuli di materiale e usura adesiva durante la tornitura. Sebbene le forze di taglio siano relativamente basse, i requisiti di affilatura dell'utensile e di finitura superficiale sono significativamente più elevati. La stabilità della lavorazione dipende principalmente dalla distribuzione del calore e dal comportamento dell'attrito.
Controllo della conducibilità termica e della deformazione
Sebbene l'alluminio disperda rapidamente il calore, un aumento localizzato della temperatura può comunque influire sulla qualità della superficie.
- Controllare la concentrazione di calore nella zona di taglio per evitare rammollimento e strappi localizzati.
- Mantenere un taglio continuo per ridurre le fluttuazioni termiche
- Utilizzare un sistema di raffreddamento efficiente per ridurre l'aumento della temperatura del pezzo in lavorazione.
- Evitate di soffermarvi in una sola area per prevenire l'adesione dei materiali.
- Stabilizzare le variazioni della forza di taglio
- Mantenere un ritmo di lavorazione costante per ridurre l'accumulo di calore.
Un controllo termico stabile migliora l'uniformità della superficie.
Metodi di soppressione dei bordi di accumulo
Il bordo di accumulo influisce direttamente sulla precisione dimensionale e sulla finitura superficiale.
- Utilizzare utensili da rastrello affilati e con punta positiva per ridurre l'attrito
- Aumentare la velocità di taglio per ridurre la tendenza all'adesione
- Applicare utensili rivestiti per migliorare l'evacuazione dei trucioli
- Ottimizzare la velocità di avanzamento per evitare il ristagno del taglio.
- Mantenere pulita la zona di taglio.
- Mantenere una temperatura di taglio stabile
Ridurre lo spessore dei bordi aumenta la uniformità della superficie.
Rigidità del pezzo e stabilità di serraggio
L'alluminio ha una rigidità relativamente bassa, il che lo rende soggetto a vibrazioni e deformazioni durante il serraggio.
- Utilizzare ganasce morbide per ridurre i danni da serraggio
- Controllare la forza di serraggio per evitare deformazioni.
- Aggiungere punti di supporto per aumentare la rigidità
- Ridurre la lunghezza dello sbalzo per ridurre al minimo le vibrazioni.
- Verificare la precisione della concentricità del dispositivo
- Mantenere condizioni di serraggio ripetibili
Un bloccaggio stabile migliora l'affidabilità della lavorazione.
Tecniche di selezione degli utensili per la tornitura di leghe di alluminio
Gli utensili da taglio sono componenti fondamentali nella tornitura dell'alluminio. Le loro prestazioni influenzano direttamente la stabilità del taglio, la finitura superficiale e l'efficienza della lavorazione. Poiché l'alluminio è un materiale morbido e soggetto ad adesione, l'affilatura dell'utensile, la levigatezza della superficie e la capacità di evacuazione dei trucioli sono cruciali. Anche se i parametri sono corretti, una selezione errata dell'utensile può causare accumulo di materiale sul tagliente, adesione o deviazioni dimensionali.
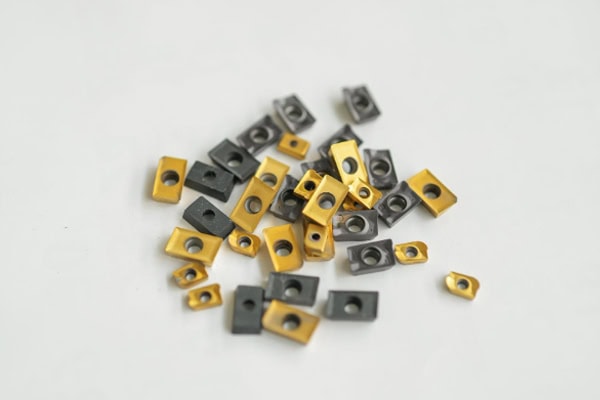
Ottimizzazione della geometria dello strumento
La geometria dell'utensile determina il flusso del materiale e l'attrito durante il taglio.
- Utilizzare un ampio angolo di spoglia positivo per ridurre la resistenza al taglio e la deformazione.
- Aumentare l'angolo di gioco per ridurre l'attrito di contatto e il calore
- Migliorare l'affilatura del tagliente per ridurre le lacerazioni e l'accumulo di materiale sul bordo.
- Ottimizzare il raggio del naso per trovare il giusto equilibrio tra rigidità e finitura superficiale.
- Utilizzare una superficie di rastrello lucida per migliorare il flusso dei trucioli.
- Regolare la geometria per le fasi di sgrossatura e finitura.
- Controllare le condizioni di affilatura del filo per prevenire l'adesione
La geometria ottimizzata migliora il flusso dei trucioli e produce una texture superficiale più fine.
Selezione del materiale e del rivestimento dell'utensile
Le diverse leghe di alluminio richiedono diversi sistemi di utensili.
- Carburo a grana ultrafine per lavorazioni di alta precisione
- Utensili lucidati a specchio per finiture antiaderenti
- I rivestimenti DLC riducono il coefficiente di attrito
- Utensili affilati non rivestiti per una finitura superficiale ultra-fine
- Utensili robusti per condizioni di taglio interrotte
- Selezionare la qualità dell'utensile in base al contenuto di silicio e alla durezza.
- Per le lavorazioni ad alta velocità, è preferibile utilizzare utensili resistenti al calore.
Una corretta selezione dei materiali prolunga la durata e la stabilità degli utensili.
Strategia di controllo dell'usura degli utensili
L'usura degli utensili influisce direttamente sulla precisione dimensionale.
- Controllare regolarmente l'usura e la presenza di scheggiature sulla punta dell'utensile.
- Monitorare le variazioni del rumore e delle vibrazioni di taglio
- Monitorare le tendenze della deviazione dimensionale
- Evitare di utilizzare utensili eccessivamente usurati durante la lavorazione.
- Controllare il carico di taglio per ridurre l'usura anomala
- Stabilire un ciclo di sostituzione per la produzione in lotti
- Eseguire tagli di prova per verificare le condizioni dell'utensile.
Un controllo stabile dell'usura migliora la uniformità.
Strategia di selezione degli strumenti e di adattamento dei processi
Nella scelta dell'utensile è necessario tenere conto delle condizioni di lavorazione.
- Utilizzare utensili robusti per la sgrossatura, in grado di resistere agli urti.
- Utilizzare strumenti affilati per la finitura al fine di migliorare la qualità della superficie.
- Utilizzare rivestimenti a basso attrito per la lavorazione ad alta velocità
- Per le lunghe serie di produzione, utilizzare utensili resistenti all'usura.
- Utilizzare utensili anti-scheggiatura per tagli interrotti
- Scegli strumenti stabili per piccoli lotti ad alta precisione
Un corretto accoppiamento migliora la stabilità complessiva della lavorazione.
Metodi di ottimizzazione dei parametri di taglio e del raffreddamento
I parametri di taglio influenzano fortemente la stabilità della lavorazione. Il rapporto tra velocità, avanzamento e profondità di taglio determina la generazione di calore, la forza di taglio e l'andamento della qualità superficiale.
Ottimizzazione della velocità di taglio
La velocità di taglio influisce sia sulla produttività che sul comportamento di deformazione del materiale.
- Regolare la gamma di velocità in base al tipo di materiale.
- Mantenere una velocità del mandrino stabile per evitare fluttuazioni
- Strategie di velocità separate per la sgrossatura e la finitura.
- Evitare il taglio a bassa velocità che provoca adesione
- Adattare la velocità di taglio all'affilatura dell'utensile.
- Determinare l'intervallo stabile ottimale tramite tagli di prova.
- Controllare la fluttuazione della velocità per garantire la coerenza
La velocità costante riduce l'accumulo di calore.
Strategie di utilizzo del refrigerante
I sistemi di raffreddamento influiscono sia sulla temperatura che sull'evacuazione dei chip.
- Utilizzare un liquido refrigerante ad alto flusso per lavare la zona di taglio.
- Ottimizzare la direzione dell'ugello verso la punta dell'utensile
- Selezionare un liquido di raffreddamento a bassa viscosità per un flusso migliore
- Regolare l'intensità del raffreddamento durante la fase di finitura
- Filtrare il liquido di raffreddamento per evitare contaminazioni
- Mantenere un sistema di pressione stabile
- Prevenire le zone morte nel flusso del liquido di raffreddamento
Un buon sistema di raffreddamento migliora significativamente la durata degli utensili e la finitura superficiale.
Controllo dell'avanzamento e della profondità di taglio
Questi parametri determinano il carico di taglio e la stabilità.
- Utilizzare una maggiore profondità di taglio per una maggiore efficienza nella sgrossatura.
- Ridurre la velocità di avanzamento durante la fase di finitura per migliorare la qualità della superficie.
- Evitare bruschi cambiamenti di carico che causano vibrazioni
- Mantenere uno spessore di taglio uniforme
- Utilizzare strategie di lavorazione a strati
- Regolare l'avanzamento in base alla rigidità dell'utensile.
- Continuare a tagliare in modo continuo e stabile
Una combinazione adeguata riduce la variazione dimensionale.
Aspirazione dei trucioli e miglioramento della qualità della superficie
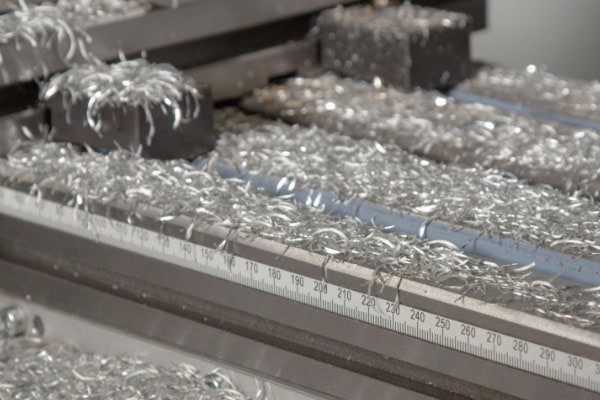
Durante la tornitura, l'alluminio spesso forma trucioli continui. Se i trucioli non vengono frantumati ed evacuati correttamente, possono avvolgersi attorno all'utensile o al pezzo in lavorazione, causando graffi, deviazioni dimensionali e danni all'utensile.
Meccanismo e controllo della formazione dei chip
La forma del truciolo dipende dalla deformazione del materiale e dalla stabilità al taglio.
- Regolare l'angolo di taglio per controllare il raggio di curvatura del truciolo
- Utilizzare la velocità di taglio per influenzare il flusso della plastica
- Regolare la velocità di avanzamento per modificare lo spessore del truciolo.
- Ottimizza l'angolo di inclinazione per ridurre l'adesione
- Controllare la temperatura per modificare l'ammorbidimento del materiale
- Utilizzare la geometria del rompitruciolo per indurre la frattura
La formazione stabile del truciolo migliora la continuità della lavorazione.
Rompitrucioli e ottimizzazione strutturale
La geometria dell'utensile gioca un ruolo chiave nel controllo del truciolo.
- Utilizzare inserti specifici per la rottura dei trucioli di alluminio
- Lucidare la superficie del rastrello per ridurre l'attrito
- Regolare l'angolo dell'utensile per guidare il flusso dei trucioli.
- Ottimizzare il raggio della punta per evitare l'impigliamento.
- Utilizzare una geometria di inclinazione positiva per un flusso regolare
- Mantenere libero il percorso di evacuazione dei trucioli.
Una struttura adeguata previene l'accumulo di trucioli.
Sinergia tra refrigerante ed evacuazione dei chip
Il raffreddamento influisce direttamente sull'efficienza di rottura dei chip.
- Utilizzare un refrigerante ad alta pressione nella zona di taglio.
- Posizionare l'ugello verso il percorso di uscita del chip.
- Combinare raffreddamento intermittente e continuo
- Aumentare il flusso del liquido di raffreddamento per il lavaggio dei trucioli
- Evitare le zone morte che causano l'accumulo di trucioli
- Eseguire regolarmente la manutenzione del sistema di filtraggio.
La sinergia riduce significativamente il carico di lavoro degli utensili.
Formazione e miglioramento della rugosità superficiale
La qualità della superficie è influenzata dall'evacuazione dei trucioli e dalle condizioni dell'utensile.
- Utilizzare strumenti affilati per la finitura
- Aumentare la velocità di taglio per ridurre l'adesione
- Controllare la velocità di avanzamento per una minore rugosità
- Ottimizzare la transizione del raggio del naso
- Evitare segni di taglio secondari
- Mantenere un processo di taglio continuo
Una migliore qualità della superficie aumenta la precisione dell'assemblaggio.
Controllo dell'impigliamento dei trucioli e della sicurezza delle macchine
L'intreccio dei trucioli influisce sia sulla qualità che sulla sicurezza.
- Installare trasportatori automatici di trucioli
- Utilizzare sistemi di rimozione dei chip
- Pulire regolarmente i canali del chip
- Ridurre il rapporto di formazione di chip lunghi
- Prevenire l'avvolgimento dei trucioli sul mandrino o sul dispositivo di fissaggio
- Monitorare continuamente il funzionamento della macchina
Il controllo della sicurezza migliora la stabilità della produzione.
Sinergia di processo per la stabilità della superficie
La stabilità della superficie dipende da molteplici fattori interagenti.
- Mantenere condizioni di usura degli utensili stabili
- Ottimizzare costantemente i parametri di taglio
- Ridurre l'influenza delle vibrazioni della macchina
- Garantire il funzionamento stabile del sistema di raffreddamento.
- Standardizzare il sistema dei parametri di lavorazione
- Eseguire tagli di prova per l'ottimizzazione
La sinergia di molteplici fattori garantisce una qualità superficiale stabile.
















