
I compositi in fibra di carbonio sono ampiamente utilizzati nei settori aerospaziale, automobilistico, dei droni, dei dispositivi medici e della produzione di apparecchiature di alta gamma grazie alla loro elevata resistenza, leggerezza ed eccellente resistenza alla corrosione. Tuttavia, durante la fresatura CNC, la stabilità di lavorazione di questi materiali è di gran lunga inferiore a quella dei metalli. Anche una minima operazione impropria può facilmente causare delaminazione, bave, estrazione delle fibre o danni termici localizzati. Questi difetti non solo compromettono la qualità estetica, ma possono anche indebolire l'affidabilità strutturale. Pertanto, è necessario un controllo completo da molteplici punti di vista, tra cui utensili, parametri, evacuazione dei trucioli e strategia di processo.
Perché la fresatura dei compositi in fibra di carbonio è soggetta a delaminazione e bave
Per controllare efficacemente i difetti di lavorazione, è innanzitutto necessario comprenderne le cause profonde e ottimizzare alla fonte.
Instabilità causata dalla struttura di stratificazione delle fibre
I compositi in fibra di carbonio sono costituiti da strati alternati di fibre e matrice di resina. I diversi orientamenti di stratificazione presentano risposte meccaniche differenti, che determinano forze di taglio non uniformi durante la lavorazione.
- Pianificare attentamente la direzione di taglio per evitare impatti improvvisi sui bordi.
- Progettare i percorsi utensile in base agli angoli di stratificazione per ridurre l'estrazione delle fibre.
Utilizzare movimenti dell'utensile più fluidi nelle zone a parete sottile e sui bordi per ridurre la concentrazione di stress localizzato.
L'usura degli utensili porta a un degrado della qualità di taglio.
I materiali in fibra di carbonio sono altamente abrasivi e causano una rapida usura degli utensili durante la lavorazione. Ciò modifica il meccanismo di taglio, passando da una netta tranciatura a una di strappo ed estrusione. Pertanto, è preferibile utilizzare utensili in PCD ad alta resistenza all'usura o utensili rivestiti in diamante. Le condizioni degli utensili devono essere monitorate costantemente per evitare di utilizzare taglienti eccessivamente usurati per le operazioni di finitura. È inoltre opportuno implementare un sistema di gestione della durata degli utensili per ridurre l'instabilità qualitativa causata dalle variazioni di usura.
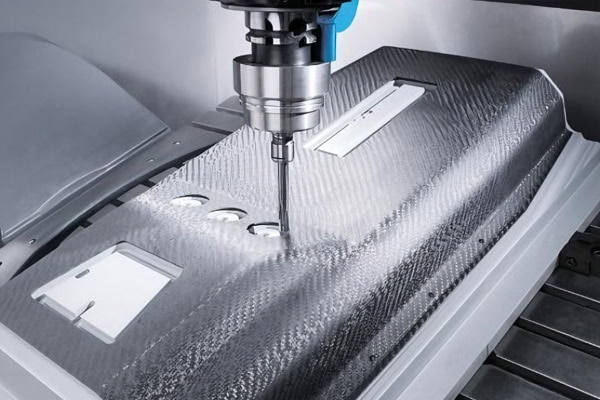
Scelta degli strumenti appropriati per il controllo della delaminazione e delle bave
Le prestazioni dell'utensile determinano direttamente la qualità del taglio delle fibre e rappresentano un fattore chiave per il controllo dei difetti di lavorazione.
Utilizzare sistemi di utensili ad alta resistenza all'usura
Per i compositi in fibra di carbonio, la resistenza all'usura e la stabilità del tagliente devono essere prioritarie. Gli utensili in PCD sono adatti per la produzione in serie ad alta resistenza e a ciclo lungo, mentre gli utensili in carburo di diamante offrono un buon equilibrio tra costo e prestazioni. Mantenere un tagliente affilato contribuisce a ottenere un taglio netto anziché la lacerazione delle fibre.
Ottimizzazione della progettazione della geometria degli utensili
La struttura dell'utensile influisce direttamente sulla direzione della forza di taglio e sul comportamento del materiale in caso di rottura.
- Utilizzare design con bordi affilati adatti ai materiali compositi per ridurre la lacerazione delle fibre.
- Regolare l'angolo dell'elica in modo appropriato per ridurre l'effetto di sollevamento delle fibre.
Per migliorare la stabilità locale della lavorazione, utilizzare utensili specializzati per fori, scanalature e strutture a parete sottile.
Riduzione dei difetti di lavorazione tramite i parametri di taglio
Grazie a una corretta selezione degli utensili, i parametri ottimizzati possono stabilizzare ulteriormente il processo di lavorazione.
Ottimizzazione della corrispondenza tra velocità del mandrino e velocità di avanzamento
Combinazioni di parametri non corrette possono causare accumulo di calore o impatti eccessivi.
- Regolare la velocità del mandrino in base alle proprietà del materiale e alle specifiche dell'utensile.
- Mantenere un'alimentazione stabile per garantire un taglio continuo ed evitare attriti ripetuti.
Differenziare i parametri di sgrossatura e finitura per evitare un carico eccessivo nelle operazioni successive.
Controllo della profondità di taglio e del carico radiale
Un volume di taglio eccessivo in un'unica passata aumenta significativamente il rischio di delaminazione.
- Utilizzare una strategia di rimozione del materiale strato per strato per ridurre gradualmente lo spessore.
- Ridurre il carico di taglio nelle zone a parete sottile per prevenire deformazioni strutturali.
Utilizzare un piccolo margine di materiale nella fase di finitura per migliorare la qualità dei bordi e la precisione dimensionale.
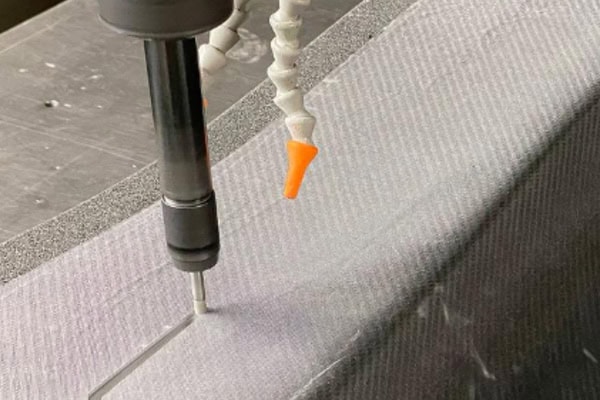
Potenziamento del sistema di aspirazione dei trucioli e del controllo del bloccaggio del pezzo.
La polvere e i trucioli di fibra di carbonio, se non rimossi tempestivamente, possono compromettere la stabilità della lavorazione e la sicurezza delle apparecchiature.
Migliorare l'efficienza di rimozione dei trucioli e di aspirazione della polvere
La polvere di fibra di carbonio è sia abrasiva che pericolosa e deve essere adeguatamente controllata.
- Utilizzare sistemi di aspirazione per rimuovere la polvere durante la lavorazione.
- Mantenere pulita l'area di lavorazione per evitare contaminazioni secondarie dovute al taglio.
Ottimizzare i percorsi di evacuazione dei trucioli in scanalature profonde e strutture chiuse per prevenirne l'accumulo.
Migliorare la stabilità del serraggio dei pezzi
Un serraggio improprio può amplificare le vibrazioni e le deformazioni locali. Pertanto, è opportuno aggiungere punti di supporto in base alle caratteristiche strutturali per ridurre le vibrazioni delle pareti sottili. La forza di serraggio deve essere distribuita uniformemente per evitare schiacciamenti localizzati. Per pezzi complessi o di grandi dimensioni, è possibile utilizzare dispositivi di fissaggio a vuoto per migliorare la stabilità complessiva. Un bloccaggio stabile del pezzo garantisce che l'utensile segua il percorso previsto, riducendo la delaminazione e la formazione di bave.
Ottenere una fresatura di materiali compositi più stabile grazie alla strategia del percorso utensile.
Per esigenze di elevata precisione, la sola ottimizzazione degli utensili e dei parametri non è sufficiente; è necessario progettare sistematicamente anche i percorsi di lavorazione.
Ottimizzare le strategie di ingresso e di uscita
Un accesso improprio all'utensile può causare carichi d'impatto improvvisi.
- Per ridurre l'impatto, evitare di immergersi verticalmente nel materiale.
- Utilizzare un ingresso a rampa o ad arco per aumentare gradualmente la forza di taglio.
Lasciare un margine di finitura nelle aree di contorno critiche per ridurre i difetti dei bordi.
Sviluppare processi dedicati per le strutture chiave
Pareti sottili, fori e bordi sono aree ad alto rischio di difetti e richiedono un controllo speciale.
- Per le zone a parete sottile, utilizzare strategie di taglio leggere al fine di ridurre l'impatto delle forze laterali.
- Assegnare operazioni di finitura separate per fori e scanalature al fine di migliorare la qualità locale.
- Utilizzare strati sacrificali o supporti ausiliari quando necessario per proteggere le strutture di bordo critiche.
Grazie alla progettazione del processo a zone, è possibile migliorare significativamente la uniformità complessiva della lavorazione.
Conclusione
La delaminazione e la formazione di bave nella fresatura di compositi in fibra di carbonio sono fondamentalmente il risultato di effetti combinati dovuti alle condizioni dell'utensile, ai parametri di taglio, alla struttura del materiale, al metodo di bloccaggio del pezzo e alla strategia del percorso utensile. Solo attraverso un'analisi sistematica della pre-lavorazione e una pianificazione del processo su misura per le diverse strutture è possibile ottenere una lavorazione stabile e di alta qualità. TiRapid offre soluzioni di fresatura CNC personalizzate per componenti in composito di fibra di carbonio, aiutando i clienti a migliorare la qualità dei bordi e la uniformità dei lotti, garantendo al contempo la precisione dimensionale.















