
La lavorazione meccanica è una parte fondamentale della produzione moderna, utilizzata per trasformare le materie prime in componenti precisi. Ma quanti tipi di processi di lavorazione meccanica esistono realmente? Questa guida analizza le principali categorie e operazioni di lavorazione per aiutarti a comprendere rapidamente le tue opzioni e a scegliere il processo più adatto.
Cos'è la lavorazione?
La lavorazione meccanica è un metodo di produzione fondamentale utilizzato per trasformare le materie prime in componenti precisi e funzionali. Rimuovendo con precisione il materiale indesiderato, si ottengono elevata precisione, tolleranze ristrette e prestazioni costanti in molti settori.
Come processo di produzione sottrattivo, la lavorazione meccanica modella un pezzo solido asportando materiale per raggiungere la geometria, le dimensioni e la finitura superficiale desiderate. Il materiale iniziale, come barre, piastre, fusioni o pezzi forgiati, è sempre più grande del pezzo finito.
Il materiale viene rimosso utilizzando utensili da taglio, mole abrasive o altre tecniche controllate. I processi di lavorazione più comuni includono tornitura, fresatura, foratura e rettifica, ciascuno selezionato per soddisfare specifiche esigenze di progettazione, precisione e tolleranza.
Perché la lavorazione è importante nella produzione?
La lavorazione meccanica svolge un ruolo fondamentale nella produzione, trasformando le materie prime in componenti precisi e funzionali. La sua capacità di controllare dimensioni, qualità superficiale e uniformità la rende essenziale per la moderna produzione industriale.
Lo scopo principale della lavorazione meccanica è produrre componenti con geometrie definite, tolleranze ristrette e finiture superficiali affidabili che soddisfino i requisiti ingegneristici e funzionali. Rimuovendo con precisione il materiale in eccesso, la lavorazione meccanica consente ai produttori di ottenere forme, fori, filettature e caratteristiche complesse precise.
Uno dei maggiori punti di forza della lavorazione meccanica è la precisione dimensionale. La lavorazione CNC raggiunge abitualmente tolleranze di ±0.01 mm o inferiori, il che è fondamentale per assemblaggi che richiedono accoppiamenti precisi e intercambiabilità. Nella mia esperienza, questo livello di precisione è difficile da ottenere con i soli processi di formatura o additivi.
Anche la lavorazione meccanica svolge un ruolo chiave nella finitura superficiale. Processi come la fresatura e la rettifica riducono la rugosità superficiale, migliorando la resistenza all'usura, la resistenza alla fatica e la qualità visiva. Dal punto di vista dei costi, la lavorazione meccanica è particolarmente efficiente per produzioni di volumi medio-bassi e per componenti personalizzati, dove gli utensili per stampaggio o fusione sarebbero proibitivi.
Infine, la lavorazione meccanica si integra perfettamente con altri metodi di produzione. I pezzi fusi, forgiati o stampati in 3D vengono spesso lavorati in un secondo momento per ottenere la precisione finale, rendendo la lavorazione meccanica indispensabile lungo l'intera catena di produzione.
Principali tipi di processi di lavorazione
I processi di lavorazione possono essere ampiamente classificati in lavorazioni convenzionali (tradizionali) e lavorazioni non convenzionali. La differenza fondamentale sta nel fatto che il materiale venga rimosso tramite contatto meccanico diretto o tramite energia termica, chimica o elettrica. La comprensione di queste categorie aiuta gli ingegneri a scegliere il processo più conveniente e tecnicamente più adatto in termini di precisione, tipo di materiale e geometria.
Processi di lavorazione convenzionali
La lavorazione meccanica convenzionale si basa su utensili da taglio fisici che entrano in contatto diretto con il pezzo per rimuovere il materiale. Questi processi sono ampiamente utilizzati grazie alla loro versatilità, controllabilità e compatibilità con l'automazione CNC.
Svolta
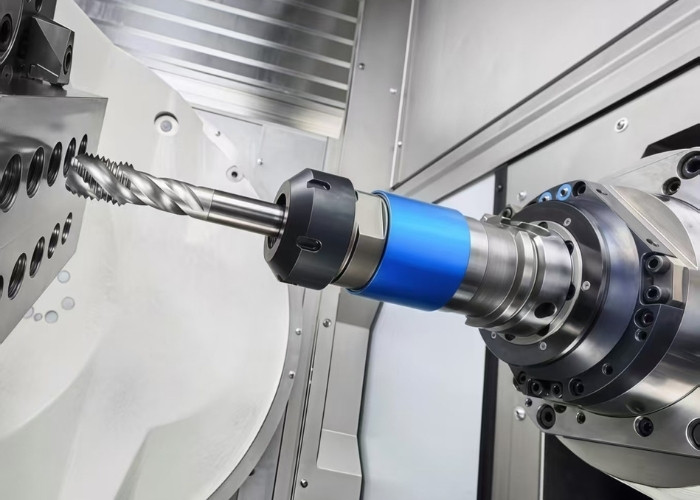
La tornitura viene eseguita su un tornio, dove il pezzo ruota mentre un utensile da taglio a punta singola asporta il materiale. È ideale per la produzione di componenti cilindrici, conici e rotanti come alberi, boccole, componenti filettati e sedi di cuscinetti.
In base alla mia esperienza, la tornitura CNC garantisce un'eccellente rotondità e finitura superficiale, soprattutto per produzioni di grandi volumi con requisiti di concentricità rigorosi.
Fresatura
La fresatura utilizza utensili da taglio rotanti multi-punta, mantenendo il pezzo in lavorazione fisso. Supporta operazioni complesse come scanalature, tasche, contornature e lavorazioni di superfici 3D.
Grazie alla fresatura CNC da 3 a 5 assi , i produttori possono realizzare geometrie complesse e tolleranze fino a ±0.01 mm, riducendo i tempi di attrezzaggio e migliorando la precisione complessiva.
Foratura, alesatura e foratura
- La foratura crea i fori iniziali utilizzando punte multi-punta.
- La foratura allarga e corregge l'allineamento del foro dopo la foratura.
- L'alesatura perfeziona le dimensioni del foro e la finitura superficiale per adattamenti di precisione.
Queste operazioni sono fondamentali per gli assemblaggi in cui la precisione dei fori influisce direttamente sulle prestazioni e sull'allineamento dei componenti.
Rettifica
La rettifica è un processo di finitura di precisione che utilizza mole abrasive per ottenere tolleranze ristrette e una qualità superficiale superiore. Viene comunemente utilizzata quando la precisione dimensionale deve raggiungere l'ordine dei micron, come nel caso di utensili, componenti aerospaziali e superfici di cuscinetti.
Brocciatura
La brocciatura utilizza un utensile dentato per rimuovere il materiale in un'unica passata lineare, rendendola altamente efficiente per la produzione di sedi per chiavette, scanalature, profili interni e particolari di ingranaggi. Sebbene i costi degli utensili siano più elevati, la brocciatura è estremamente conveniente per la produzione di massa.
Processi di lavorazione non convenzionali
La lavorazione non convenzionale rimuove il materiale senza contatto diretto con l'utensile, rendendola adatta a materiali duri, fragili, sensibili al calore o complessi che sono difficili da lavorare in modo convenzionale.
Lavorazione di scariche elettriche (EDM)
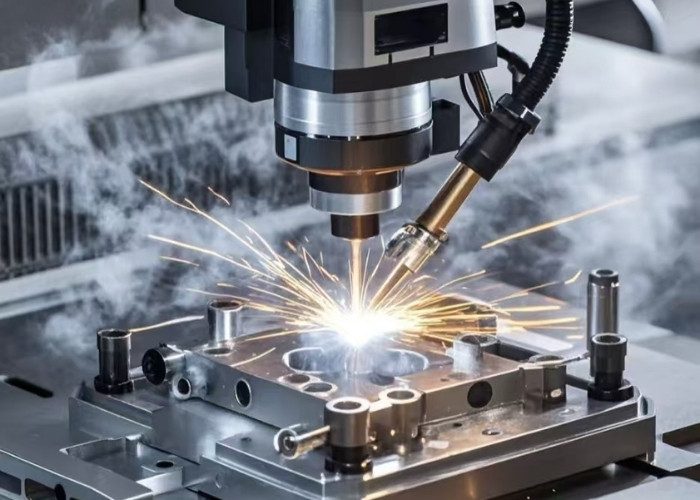
L'elettroerosione rimuove il materiale tramite scintille elettriche controllate. È ideale per acciai temprati, stampi, matrici e cavità complesse, consentendo di ottenere tolleranze estremamente strette senza indurre stress meccanici.
Lavorazione con raggio laser (LBM)
La tecnologia LBM utilizza un laser focalizzato per fondere o vaporizzare il materiale. Consente tagli ad alta velocità, microfori, incisioni e contorni complessi, soprattutto su metalli sottili e componenti di precisione.
Lavorazione elettrochimica (ECM)
L'ECM rimuove il materiale tramite dissoluzione elettrochimica. Poiché non presenta usura dell'utensile o zone alterate dal calore, è ideale per pale di turbine, cavità profonde e superleghe nella produzione di massa.
Lavorazione abrasiva e a getto d'acqua
Questi processi utilizzano flussi abrasivi ad alta velocità (con aria o acqua) per tagliare il materiale. Generano calore e distorsioni minimi, rendendoli ideali per compositi, plastica, vetro e metalli sensibili al calore.
Ultrasuoni e microlavorazione
Utilizzati per caratteristiche su scala microscopica e materiali fragili, questi metodi consentono la produzione di precisione in elettronica, dispositivi medici e componenti ottici, laddove gli strumenti convenzionali falliscono.
Lavorazione convenzionale vs non convenzionale: differenze chiave
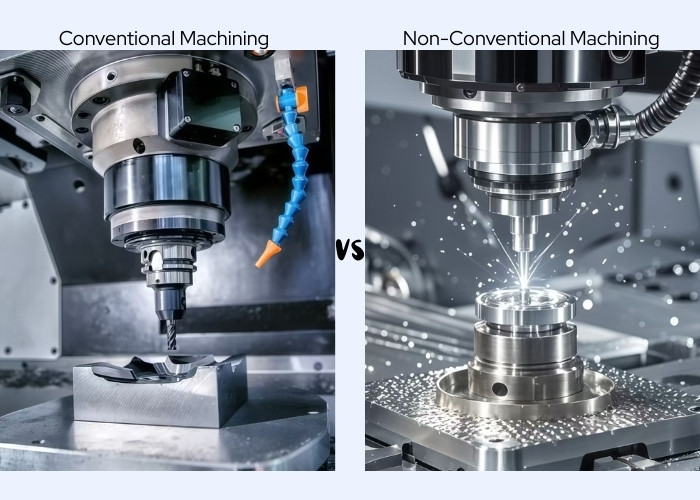
La scelta tra lavorazione convenzionale e non convenzionale influisce direttamente su precisione, costi e prestazioni del pezzo. La tabella seguente evidenzia le principali differenze per aiutarti a scegliere il metodo di lavorazione più adatto alla tua applicazione.
| Fattore di confronto | Lavorazione convenzionale | Lavorazione non convenzionale |
| Metodo di rimozione del materiale | Taglio meccanico diretto con contatto fisico con l'utensile | Rimozione del materiale tramite energia elettrica, termica, chimica o fluida |
| Processi tipici | Tornitura, Fresatura, Foratura, Rettifica, Maschiatura | EDM, taglio laser, getto d'acqua, ECM, lavorazione ad ultrasuoni |
| Materiali adatti | Alluminio, acciaio dolce, ottone, plastica | Acciaio temprato, superleghe, titanio, ceramica, compositi |
| Materiali difficili da lavorare | Usura limitata ed elevata degli utensili | Ottima capacità, minima usura degli utensili |
| Capacità di precisione | Alto (±0.01–0.02 mm tipico) | Molto alto (raggiungibile a livello di micron) |
| Qualità della finitura superficiale | Da buono a eccellente, potrebbe richiedere una finitura secondaria | Eccellente, spesso non è necessaria alcuna finitura secondaria |
| Gestione di geometrie complesse | Limitato dall'accesso e dalla forma degli utensili | Ideale per caratteristiche complesse, profonde o interne |
| Tasso di rimozione del materiale | Elevata efficienza per la rimozione di grandi quantità | Inferiore, focalizzato sulla precisione rispetto alla velocità |
| Usura degli strumenti | Presente e inevitabile | Minimo o nullo (processi senza contatto) |
| Costo iniziale dell'attrezzatura | Abbassare | Più elevato |
| Efficienza dei costi di produzione | Ideale per parti di complessità da piccola a media | Ideale per materiali speciali o di alta precisione |
| Casi d'uso tipici | Parti strutturali, alloggiamenti, staffe, alberi | Inserti per stampi, dispositivi medici, componenti aerospaziali |
| Fase di applicazione migliore | Prototipazione, lavorazione meccanica grezza, produzione in serie | Caratteristiche di precisione, finitura, geometrie difficili |
Quale processo di lavorazione è più preciso?
La precisione è spesso il fattore decisivo nella scelta del processo di lavorazione. Dall'industria aerospaziale ai dispositivi medicali, anche deviazioni a livello micrometrico possono influire sulle prestazioni. Capire quale processo di lavorazione offre la massima precisione aiuta gli ingegneri a ridurre i rischi e ottimizzare i risultati.
In base alla mia esperienza, i processi di lavorazione non convenzionali raggiungono costantemente la massima precisione grazie ai loro meccanismi di rimozione del materiale senza contatto o basati sull'energia.
Processi quali EDM, lavorazione a fascio laser (LBM), lavorazione a fascio di elettroni (EBM) ed elettrochimica (ECM) operano con mezzi di taglio più piccoli di un capello umano, spesso inferiori a 0.01 mm, e in alcuni casi raggiungono una precisione a livello di micron.
Poiché non richiedono l'uso di utensili da taglio fisici, questi processi eliminano la flessione dell'utensile, le vibrazioni e l'usura meccanica, fattori che limitano comunemente la precisione nelle lavorazioni convenzionali. Questo li rende ideali per materiali duri, micro-caratteristiche, spigoli interni acuti e geometrie complesse.
Detto questo, la lavorazione CNC di precisione (incluse fresatura, tornitura e rettifica di alta gamma) può comunque raggiungere tolleranze da ±0.005 mm a ±0.001 mm quando il controllo di processo, gli utensili e le attrezzature sono ottimizzati. Nella produzione reale, vedo spesso i risultati migliori ottenuti combinando la lavorazione CNC di precisione con processi di finitura non convenzionali.
Applicazioni di diversi processi di lavorazione
Esistono diversi processi di lavorazione perché non esiste un metodo unico adatto a ogni applicazione. Dai semplici fori alle caratteristiche micrometriche, ogni processo di lavorazione ha uno scopo specifico. Capire dove ogni processo funziona meglio aiuta a ridurre i costi, migliorare la qualità e accelerare la produzione.
Nei progetti di produzione reali, i processi di lavorazione vengono selezionati in base alla complessità della geometria, ai requisiti di tolleranza, al tipo di materiale e al volume di produzione.
Tornitura e rivestimento
La tornitura è ideale per componenti rotanti come alberi, boccole, perni e componenti filettati. La vedo spesso utilizzata per componenti di motori e gruppi meccanici in cui concentricità e rotondità sono fondamentali.
Fresatura
La fresatura domina le applicazioni che coinvolgono cave, tasche, contorni e geometrie 3D complesse, inclusi stampi, alloggiamenti e staffe. La fresatura CNC multiasse è particolarmente efficace per componenti aerospaziali e di automazione.
Foratura, alesatura e foratura
Questi processi sono essenziali per la foratura di precisione. La foratura crea fori, l'alesatura migliora la concentricità e l'alesatura consente di ottenere tolleranze ristrette, comunemente richieste nei settori automobilistico, aerospaziale e medicale.
Rettifica e lappatura
Quando la finitura superficiale e la precisione sono essenziali, si ricorre alla rettifica e alla lappatura. Questi processi sono ampiamente utilizzati per cuscinetti, superfici di tenuta, utensili da taglio e componenti di precisione che richiedono finiture a livello micrometrico.
Brocciatura e zigrinatura
La brocciatura è ideale per sedi per chiavette, scanalature e profili interni nella produzione ad alto volume, mentre la zigrinatura è comunemente utilizzata per migliorare la presa su maniglie, manopole e dispositivi di fissaggio.
Lavorazioni meccaniche di precisione e microlavorazioni
Per componenti che richiedono tolleranze inferiori a ±0.005 mm o caratteristiche microscopiche, la lavorazione meccanica di precisione e la microlavorazione sono essenziali. Vedo spesso queste lavorazioni applicate a dispositivi medici, elettronica, ottica e sensori aerospaziali.
Lavorazioni non convenzionali (EDM, laser, getto d'acqua, ECM)
Questi processi eccellono nella lavorazione di materiali duri, fragili, sensibili al calore o complessi. Le applicazioni includono stampi, pale di turbine, strumenti chirurgici e strutture a pareti sottili, dove gli utensili da taglio tradizionali hanno difficoltà.
In base alla mia esperienza, i progetti di maggior successo spesso combinano lavorazioni meccaniche convenzionali per ottenere maggiore efficienza con processi non convenzionali o di precisione per le caratteristiche critiche.
DOMANDE FREQUENTI
Come vengono selezionati i processi di lavorazione per i diversi materiali?
Seleziono i processi di lavorazione in base alla durezza del materiale, alla lavorabilità e alla sensibilità termica. L'alluminio e l'acciaio dolce si adattano bene alla tornitura e alla fresatura, mentre gli acciai temprati sono più adatti alla rettifica o all'elettroerosione. Materiali fragili come la ceramica o il vetro richiedono lavorazioni a ultrasuoni o laser. Una scelta appropriata può ridurre l'usura degli utensili del 30-50% e migliorare la consistenza dei pezzi.
Perché spesso si utilizzano più processi di lavorazione su un unico pezzo?
Nella produzione reale, raramente utilizzo un solo processo di lavorazione. Un componente può essere fresato per ottenere la forma desiderata, forato e alesato per i fori, quindi rettificato o lappato per la precisione finale. Combinare i processi bilancia velocità, costi e precisione, riducendo spesso i tempi di produzione complessivi del 20-40% e garantendo al contempo tolleranze ristrette.
In che modo i processi di lavorazione influiscono sui costi di produzione?
In base alla mia esperienza, il costo delle lavorazioni meccaniche è fortemente influenzato dalla scelta del processo. Le lavorazioni meccaniche convenzionali, come tornitura e fresatura, offrono i costi più bassi per volumi medio-alti, mentre metodi non convenzionali come l'elettroerosione o la lavorazione laser possono aumentare il costo unitario del 20-60% a causa del consumo energetico e dell'investimento in attrezzature. Tuttavia, per materiali complessi o duri, questi processi avanzati spesso riducono le rilavorazioni e gli scarti, abbassando il costo totale del progetto.
Quali sono i processi di lavorazione più adatti per le geometrie complesse?
Quando mi occupo di geometrie complesse, spesso combino fresatura CNC, lavorazione a 5 assi e processi non convenzionali. La lavorazione CNC a 5 assi può lavorare superfici multi-faccia con un'unica configurazione, riducendo gli errori di allineamento di oltre il 50%. Per angoli interni acuti o cavità profonde, l'elettroerosione e la lavorazione laser superano le prestazioni degli utensili convenzionali, soprattutto nelle applicazioni di stampi, aerospaziali e medicali.
In che modo i processi di lavorazione CNC migliorano l'efficienza produttiva?
Nei miei progetti, la lavorazione CNC migliora significativamente l'efficienza grazie all'automazione e alla ripetibilità. Rispetto alla lavorazione manuale, i processi CNC possono aumentare la produttività da 2 a 4 volte, mantenendo tolleranze costanti. Il CNC multiasse riduce ulteriormente i tempi di attrezzaggio e l'errore umano, rendendolo ideale sia per la prototipazione che per la produzione in serie.
Conclusione
La lavorazione meccanica trasforma le materie prime in componenti precisi attraverso un'asportazione controllata del materiale. Combinando la lavorazione meccanica convenzionale, volta a garantire l'efficienza, con lavorazioni non convenzionali, di precisione e microlavorazioni per caratteristiche complesse e tolleranze ristrette, i produttori raggiungono il miglior equilibrio tra precisione, costi e prestazioni in tutti i settori.
















