
Che Is Svolta
La tornitura è il processo di taglio che avviene ruotando il pezzo e alimentando l'utensile rispetto ad esso. È adatta a tutti i componenti rotanti simmetrici. Dai microaghi medicali con un diametro di 0.5 mm ai manicotti industriali con un diametro di 500 mm, ho seguito l'intero processo, dalla sgrossatura alla finitura, tramite tornitura.
Secondo le statistiche, oltre il 65% dei pezzi metallici nella nostra officina subisce almeno un processo di tornitura.
Perché è così comune? Perché la tornitura non è solo efficiente, ma può anche raggiungere stabilmente una tolleranza dimensionale di ±0.01 mm o persino ±0.005 mm. Con gli utensili e le strategie di programmazione adeguati, può anche controllare la rugosità superficiale Ra<0.8 μm, soddisfacendo le esigenze di settori di alto livello come l'aviazione, la medicina e l'ottica. Per padroneggiare appieno la tornitura, è necessario iniziare con quattro passaggi fondamentali: serraggio del pezzo, installazione dell'utensile, controllo del taglio e ispezione qualità. Lasciate che ve ne parli uno per uno.
pezzo Clampada
Il primo passo della tornitura consiste nel fissare saldamente il materiale grezzo sulla macchina utensile. I metodi di serraggio che utilizziamo comunemente sono il mandrino a tre griffe, il mandrino a quattro griffe, il serraggio idraulico o la pinza a molla. La scelta specifica dipende dalle dimensioni del materiale, dalla forma e dai requisiti di precisione di lavorazione. Ad esempio, quando si lavorano manicotti in acciaio inossidabile a pareti sottili, preferisco utilizzare un mandrino a griffe tenere personalizzato con supporto per contropunta per evitare deformazioni di serraggio. Se l'eccentricità di serraggio supera 0.01 mm, ciò influirà direttamente sulla precisione di lavorazione finale.
Chiavetta Installazione
Gli utensili di tornitura si dividono in utensili per tornitura esterna, utensili per tornitura interna, utensili per scanalatura e utensili per filettatura. Di solito li combino in base alle caratteristiche dei pezzi e alla resistenza all'usura degli utensili. L'altezza della punta dell'utensile deve essere rigorosamente allineata con il centro del pezzo in lavorazione durante l'installazione, altrimenti si verificheranno errori di conicità o rotture del tagliente. Utilizziamo lo strumento di impostazione utensile per impostare con precisione il sistema di coordinate dell'utensile e utilizziamo l'asta di calibrazione per verificare ripetutamente che ciascun utensile possa tagliare con precisione nel percorso di lavorazione.
Taglio Process
Nel processo di taglio vero e proprio, la velocità del mandrino, l'avanzamento e la profondità di taglio sono i tre parametri fondamentali. Ad esempio, quando torno componenti in lega di alluminio, utilizzo un mandrino ad alta velocità, superiore a 3000 giri/min, per migliorare la qualità superficiale; mentre la lavorazione di leghe di titanio richiede una riduzione della velocità e un controllo dell'avanzamento tra 0.05 e 0.1 mm/giro per evitare che l'accumulo di calore bruci l'utensile. Per evitare vibrazioni, utilizzo spesso utensili con angolo di spoglia negativo nella fase di sgrossatura per migliorare la rigidità e scelgo utensili con angolo di spoglia positivo nella fase di finitura per migliorare la finitura.
Museale Iispezione And Post-Psfornare
Dopo la tornitura, ogni pezzo verrà sottoposto al controllo qualità. Utilizziamo principalmente calibri a corsoio, micrometri, macchine di misura a coordinate CMM e rugosimetri per il controllo dimensionale e superficiale. Per i pezzi con tolleranze dimensionali chiave inferiori a ±0.01 mm, effettuerò un'ispezione completa e ne terrò traccia. Alcuni pezzi ad alta richiesta richiedono anche una successiva lucidatura, sbavatura o trattamento termico per raggiungere gli standard funzionali ed estetici finali.
Questa è la mia conoscenza di base della tecnologia di tornitura. Ogni taglio apparentemente semplice in realtà richiede un elevato grado di controllo su serraggio, utensili, parametri e test. Per raggiungere il massimo nella tornitura, non basta comprenderne i principi, ma è necessario anche ottimizzare costantemente ogni dettaglio nella pratica.
20 tipi comuni Of Operazioni di tornitura
Nei progetti di lavorazione CNC a cui ho partecipato, oltre il 70% dei componenti rotanti richiede una combinazione di più operazioni di tornitura per raggiungere la forma e la funzione desiderate. Si potrebbe pensare che "tornire" significhi semplicemente tagliare un cerchio esterno o forare, ma in realtà le operazioni in questo campo sono molto più complesse. Secondo le nostre statistiche di lavorazione degli ultimi tre anni, in media, ogni componente di precisione per alberi richiede almeno 6 diverse operazioni di tornitura . Ciascuna operazione – che si tratti di sgrossatura, smussatura, tornitura conica, filettatura, zigrinatura o scanalatura – ha scopi di lavorazione e requisiti tecnici specifici.
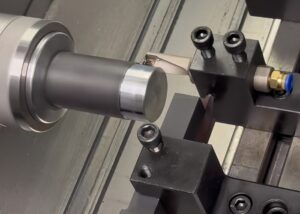
Ad esempio, la tornitura a gradini può creare rapidamente gradini strutturali; la tornitura conica è adatta per accoppiamenti conici; e la tornitura di filetti deve rispettare i profili dei denti e i gradi di tolleranza standard. Una volta mi sono imbattuto in un componente complesso di un dispositivo medico che utilizzava 10 sotto-operazioni di tornitura in un solo programma, tra cui controllo delle tolleranze, finitura superficiale e adattamento della resistenza, e ogni passaggio era impeccabile. Per rispondere in modo efficiente a queste diverse esigenze, definiremo con precisione il percorso utensile e la strategia corrispondenti durante la programmazione CAM in base alla struttura funzionale del componente.
Di seguito è riportata una classificazione dei 20 tipi di operazioni di tornitura che utilizzo più frequentemente nelle mie lavorazioni quotidiane. Potete considerarla la "libreria grammaticale di base" delle operazioni di tornitura CNC: padroneggiandole, padroneggerete il linguaggio della tornitura:
General Turlare
Nella lavorazione quotidiana, la tornitura ordinaria è quasi una delle operazioni di base che utilizzo più comunemente. Che si tratti di lavorare alberi, manicotti o flange, è il punto di partenza. L'essenza della tornitura consiste nel raggiungere la dimensione del cerchio esterno o del foro interno ruotando il pezzo e avanzando l'utensile monotagliente lungo una linea retta. I torni CNC a 3 e 5 assi comunemente utilizzati nella nostra officina possono controllare la precisione fino a ±0.005 mm nelle operazioni quotidiane.
Prestiamo particolare attenzione alla selezione degli utensili e all'ottimizzazione dei parametri di taglio. Nella tornitura convenzionale, imposto la velocità di taglio (Vc), l'avanzamento (f) e la profondità di taglio (ap) in base alla durezza del materiale e ai requisiti di qualità superficiale del pezzo. Ad esempio, per la lavorazione del cerchio esterno di acciaio inossidabile 304, la velocità di taglio consigliata è di 80-120 m/min e l'avanzamento è controllato a 0.15-0.25 mm/giro per garantire una finitura inferiore a Ra 1.6.
La tornitura generale non è adatta solo per la sgrossatura, ma anche per la finitura: la chiave sta nello scegliere il raggio della punta dell'utensile e l'angolo di attacco corretti.
step Turlare
Quando mi imbatto in componenti di alberi con diametri che variano gradualmente, come alberi motore o bielle di giunti medicali, la tornitura a gradini è la soluzione ideale. Regola la profondità di taglio radiale dell'utensile in sezioni per fare in modo che il pezzo in lavorazione presenti più diametri a gradini diversi.
Questo processo richiede un posizionamento dell'avanzamento e una precisione di ripetibilità estremamente elevati. Di solito utilizzo un tornio CNC con supporto digitale per contropunta per garantire che la transizione tra i diversi passi sia fluida e priva di vibrazioni. Ad esempio, per un asse a tre passi Φ30-Φ20-Φ10, se la tolleranza di progetto è di ±0.01 mm, sceglieremo la modalità di controllo come programmazione a coordinate assolute e utilizzeremo una macchina di misura a coordinate (CMM) per rimisurare le dimensioni dopo ogni cambio utensile, in modo da garantire che la precisione della differenza di passo sia entro ±0.005 mm.
Inoltre, la tornitura a gradini è comunemente utilizzata anche nel processo di preparazione alla pre-lavorazione di parti multidiametro, come alberi di trasmissione e bielle.
rastremazione Turlare
Nella lavorazione di componenti inclinati, come perni di posizionamento degli stampi, alberi conici e connettori per iniezioni medicali, la tornitura conica è per me una competenza essenziale. Di solito la otteniamo in due modi: uno è regolare l'angolazione del portautensile e l'altro è utilizzare la programmazione per impostare la variazione sincrona delle coordinate XZ. Sui torni CNC, preferisco la seconda opzione perché consente un controllo migliore dell'inclinazione della conicità e della tolleranza dimensionale.
Prendendo come esempio una struttura con una lunghezza di 60 mm e una conicità che cambia gradualmente da Φ20 a Φ10, per ottenere una tolleranza dimensionale di ±0.01 mm, utilizziamo solitamente l'istruzione di interpolazione lineare G01 con calcolo della pendenza e la combiniamo con un utensile di tornitura di precisione per tagli lenti per controllare l'avanzamento entro 0.05 mm/giro.
La sfida più grande nella tornitura conica è impedire che l'utensile salti o che la superficie si graffi alla fine, quindi utilizzo l'avanzamento minimo e la tornitura bidirezionale alla fine del processo per eliminare i segni dell'utensile.
Smussare Turlare
La smussatura può sembrare un dettaglio insignificante, ma penso sempre che determini la "prima impressione" di un componente. Che si tratti di adattamento meccanico, guida all'assemblaggio o per evitare bave e tagli, la smussatura è estremamente critica. Soprattutto nella lavorazione di componenti medicali, alloggiamenti di connettori o stampi di precisione, la smussatura non può essere gestita con superficialità.
Solitamente utilizzo utensili standard a 45° o 30° per le operazioni di smussatura , e gli angoli e le dimensioni devono essere rigorosamente conformi ai requisiti dei disegni. Ad esempio, la precisione dimensionale della smussatura 1×45° è controllata entro ±0.05 mm, che è un requisito fondamentale. Nel programma di tornitura automatizzata, aggiungeremo un comando G01 separato per controllare la traiettoria di smussatura e prevenire vibrazioni o angoli collassati durante la lavorazione rapida.
Se si tratta di uno smusso funzionale per scenari aeronautici o medici, farò in modo che la CMM verifichi anche la sovrapposizione dell'angolo dello smusso e i punti di inizio e fine per garantire che non vi siano deviazioni nell'assemblaggio finale.
Contorno Turlare
Quando mi trovo ad affrontare curve complesse o componenti di forma libera, come alloggiamenti di alberi di turbine, impianti ortopedici o forme di componenti personalizzate, la tornitura di contorni è il metodo ideale. Permette all'utensile di seguire il percorso programmato, avanzare sia in direzione radiale che assiale e ottenere una lavorazione continua di qualsiasi contorno.
La difficoltà principale della tornitura di contorni risiede nella precisione di programmazione della traiettoria e nella capacità di interpolazione della macchina utensile. Di solito utilizzo la modalità di interpolazione G02/G03 (interpolazione circolare) o G01 con programmazione fine, oltre al controllo di compensazione utensile di 0.01 mm, per ottenere una precisione del contorno entro ±0.02 mm.
Combiniamo inoltre la modellazione CAD 3D con il CAM per generare automaticamente percorsi di programma, in particolare per la lavorazione di contorni irregolari su macchine multifunzione a 5 assi. Una buona tornitura di contorni non solo riflette la robustezza tecnica, ma migliora anche significativamente l'aspetto e la funzionalità dei pezzi.
Faccia Turlare
La tornitura frontale è uno dei punti di partenza delle mie lavorazioni meccaniche, soprattutto per la finitura superficiale iniziale di barre o grezzi lavorati. Che si tratti di foratura successiva, smussatura o controllo della coassialità, una superficie frontale piana e verticale è la base di ogni lavorazione di precisione.
In pratica, utilizzerei un utensile da tornitura con raggio di punta di 0.4R, una velocità del mandrino di 400-800 giri/min e una velocità di avanzamento di 0.1 mm/giro per la lavorazione di sgrossatura finale, quindi utilizzerei un avanzamento inferiore (0.03 mm/giro) per garantire che la rugosità superficiale raggiunga Ra 0.8 μm o meno.
Allo stesso tempo, utilizziamo la tornitura finale per garantire la costanza della lunghezza complessiva dei pezzi. Soprattutto nella lavorazione in lotti, controllerò la precisione tramite la contropunta CNC e il dispositivo laser di impostazione degli utensili per ridurre al minimo gli errori di intervento umano.
Stozzatura
Nei miei progetti di lavorazione meccanica, la fresatura di cave è un'operazione apparentemente semplice ma altamente tecnica. Che si tratti di realizzare una cava per un anello elastico, una cava per un O-ring o di lavorare una cava per un inserto, precisione e finitura sono fondamentali per valutare il livello di artigianalità. Generalmente, scelgo una fresa per fresatura speciale con una larghezza di 1.0–3.0 mm e regolo l'avanzamento in base alla profondità della cava e al materiale.
Per acciaio inossidabile e titanio, di solito mantengo la velocità di taglio tra 80 e 120 m/min e utilizzo refrigerante interno per evitare surriscaldamenti e scheggiature. Quando lavoro scanalature profonde, avanzo anche in più fasi per evitare la flessione laterale dell'utensile e mantenere il fondo della scanalatura piatto.
Inoltre, durante il processo di scanalatura, presto particolare attenzione alla decelerazione dei punti di ingresso e di uscita dell'utensile per evitare bave o spallamenti sui bordi della scanalatura. Soprattutto nella lavorazione di componenti medicali, la rugosità di una scanalatura deve essere controllata entro Ra 1.6 μm per soddisfare i requisiti di pulizia e assemblaggio.
Cut Off
Il taglio è la fase più "di finitura ma anche più rischiosa" della tornitura CNC . Se l'operazione non viene eseguita correttamente, non solo si rischia di danneggiare il prodotto finito, ma anche di rompere l'utensile. Di solito utilizzo un utensile da taglio speciale con una larghezza di 2.0-3.0 mm e un sistema di raffreddamento interno a iniezione di olio o refrigerante per garantire un'evacuazione uniforme dei trucioli e una rapida dissipazione del calore.
Per ridurre la deformazione dell'estremità residua, imposterò la velocità di taglio a circa il 50% della velocità di taglio normale, ad esempio 150 m/min durante la lavorazione della lega di alluminio, e imposterò il segmento di programma G04 di pausa + arretramento lento per migliorare la stabilità della coda.
Le attrezzature di fascia alta possono anche ottenere un taglio sincrono a vibrazioni zero grazie al serraggio con contropunta o contromandrino, con tagli fluidi e praticamente nessuna rifilatura successiva. Per me, un'eccellente tecnologia di taglio rappresenta la finitura rigorosa dell'intero processo di lavorazione dei pezzi.
Filo Turlare
La tornitura dei filetti richiede elevati requisiti in termini di utensili, sincronizzazione del mandrino e programmazione. Il metodo che utilizzo più spesso è la tornitura dei filetti CNC, utilizzando la programmazione G76 o G32 per controllare il passo, la profondità di avanzamento e la traiettoria di retrazione.
Quando lavoro filettature metriche standard (come M10×1.5), di solito imposto l'avanzamento del primo taglio a 0.2 mm, per poi ridurlo di circa il 20% a ogni taglio. Gli ultimi due tagli servono per la pulizia, al fine di garantire la precisione delle pareti laterali e l'integrità della parte superiore del filetto. La velocità del mandrino deve essere mantenuta costante a 500-800 giri/min durante l'intero processo per evitare problemi di "denti casuali" o "denti sbagliati".
Se si tratta di una filettatura interna o fine, utilizzerò un inserto temprato (ad esempio con rivestimento TiAlN) e un sistema di compensazione digitale dell'utensile per garantire che la tolleranza sia controllata a ISO 6g o superiore. Sebbene la filettatura sia piccola, è una delle strutture più complesse dell'intero componente e non può essere ignorata.
zigrinatura
A mio parere, sebbene la zigrinatura non comporti il taglio, è un processo di formatura molto abile. Utilizza una rotella godronatrice per estrudere maglie regolari o linee rette sulla superficie del pezzo, utilizzate principalmente per migliorare la presa o ottenere un adattamento meccanico.
I tipi di zigrinatura che eseguo più spesso sono dritti, diagonali e a diamante, spesso utilizzati in dispositivi medici, impugnature per utensili o manopole di precisione. Solitamente il passo della zigrinatura è controllato a 0.5-1.2 mm, la profondità di rullatura è di circa 0.2-0.4 mm e la pressione deve essere adeguatamente controllata per evitare la formazione di schegge nel materiale o la formazione di crepe sui bordi.
Di solito imposto la velocità della zigrinatura a 100-300 giri/min e assicuro un raffreddamento adeguato per evitare surriscaldamenti localizzati e graffi superficiali. La bellezza estetica è solo il risultato. Una pressione di rotolamento stabile e una velocità di avanzamento bilanciata sono la chiave per una zigrinatura uniforme.
Druscello
La foratura è una delle operazioni di base più comuni nelle mie lavorazioni quotidiane, ma comporta anche una notevole soglia tecnica. Il diametro di foratura convenzionale varia da Ø1 mm a Ø30 mm, ma i pezzi complessi che spesso affronto possono richiedere una precisione del diametro del foro di ±0.05 mm.
Per controllare l'imbardata, opterei per una combinazione di posizionamento della punta centrale + preforo con punta a gradini: prima guiderei la punta principale per un taglio costante, poi allargherei gradualmente il foro. Le punte in acciaio rapido (HSS) sono adatte per alluminio e plastica, mentre le punte in lega di cobalto o in metallo duro rivestito sono più adatte per acciaio e acciaio inossidabile.
La velocità e l'avanzamento di foratura dipendono dal materiale. Ad esempio, quando lavoro l'alluminio, di solito imposto la velocità di taglio a 100-120 m/min e l'avanzamento a 0.1-0.2 mm/giro, e utilizzo l'evacuazione truciolo direzionale e intermittente per evitare che l'accumulo di trucioli di punta causi la rottura dell'utensile o bruciature alle pareti del foro.
Alesatura
Se si desidera un'elevata precisione e una finitura a specchio del diametro del foro, l'alesatura è sicuramente l'ultimo passaggio fondamentale. Nei componenti medicali di precisione o nei componenti di collegamento di cui mi occupo, l'alesatura può controllare il diametro del foro entro la tolleranza H7 (ad esempio Ø10±0.015 mm) e ottenere una rugosità superficiale di Ra 0.4-0.8 μm.
Di solito utilizzo alesatori a scanalatura dritta o elicoidale, a seconda del materiale del pezzo e della profondità del foro. Ad esempio, per l'alesatura dell'acciaio inossidabile, utilizzo un alesatore rivestito in TiN con una velocità di 200-300 giri/min e un avanzamento di 0.05-0.1 mm/giro.
Sebbene l'alesatura sia un processo di finitura, la preforatura deve essere eseguita correttamente e la dimensione del preforo deve essere controllata in modo che sia inferiore di 0.2-0.3 mm rispetto al diametro finale del foro, altrimenti una tolleranza di alesatura insufficiente causerà vibrazioni o usura eccentrica. Di solito eseguo controlli dimensionali e di concentricità prima e dopo l'alesatura per garantire che il foro finale soddisfi pienamente i requisiti di assemblaggio.
Noioso
Nel campo della lavorazione di precisione, la foratura è solo l'inizio. Il successivo processo di alesatura è ciò che determina realmente la precisione e la finitura del foro. Soprattutto quando si lavora con fori di grande diametro, profondi o coassiali, scelgo quasi sempre la foratura per perfezionare le dimensioni geometriche.
I diametri dei fori che solitamente eseguo vanno da Ø8 mm a Ø100 mm, con una precisione generalmente controllata entro ±0.01 mm e una rugosità superficiale di Ra compresa tra 0.4 e 0.8 μm. Se il cliente ha esigenze più specifiche, utilizzo un utensile per alesatura di precisione o un utensile per alesatura CNC e una strategia a bassa velocità e alto avanzamento, con velocità di rotazione mantenuta a 150-300 giri/min e avanzamento controllato a 0.05-0.2 mm/giro.
Per fori profondi con un rapporto lunghezza-profondità superiore a 5:1, adotterò una strategia di pre-alesatura a gradini e la doterò di un sistema di raffreddamento interno per evitare flessioni del foro dovute a deformazione termica o a una scarsa evacuazione del truciolo. Dopo ogni alesatura, utilizzerò un micrometro a coordinate tridimensionale o un micrometro per diametri interni per ricontrollare il diametro e la cilindricità del foro e assicurarmi che siano conformi agli standard.
Maschiatura
La filettatura è l'anima della connessione e la maschiatura è il passaggio chiave per dare vita al foro. Nel mio lavoro di precisione, il margine di errore nella maschiatura delle filettature interne è estremamente ridotto e un maschio rotto può rovinare l'intero pezzo.
A differenza delle filettature sagomate, la maschiatura è un processo di taglio ed è comunemente utilizzata per metalli come acciaio, acciaio inossidabile, alluminio e leghe di titanio. Prendendo come esempio una filettatura M6x1, il diametro del foro preforato per la maschiatura deve essere mantenuto a Ø5.0 mm e l'errore non deve superare ±0.05 mm, altrimenti il rischio di mordenzatura o flessione del filo durante la maschiatura è estremamente elevato.
I metodi di maschiatura che utilizzo comunemente includono la maschiatura manuale, la maschiatura a macchina e la maschiatura per estrusione. I maschi per estrusione sono particolarmente adatti per leghe di alluminio e ottone, che consentono di ottenere una maggiore resistenza e finitura della filettatura. La velocità di maschiatura è controllata a 100-300 giri/min e il metodo di alimentazione deve essere sincrono per evitare trafilature o scheggiature.
Inoltre, per la maschiatura di fori profondi (profondità superiore a 3 volte il passo), utilizzo la maschiatura a gradini o la maschiatura a doppio truciolo per garantire un'evacuazione fluida del truciolo e una maggiore durata del maschio. Dopo la maschiatura, di solito utilizzo un calibro a tampone per filettare per controllare la qualità della filettatura foro per foro e garantire che non vi siano deviazioni nell'accoppiamento della vite.
Eccentrico Turlare
La tornitura eccentrica è una tecnologia necessaria per la lavorazione di pezzi con più assi diversi, come alberi eccentrici, alberi a camme o rotori di pompe. La difficoltà di questo processo risiede nel controllo del centro di serraggio.
Di solito utilizzo un mandrino a quattro griffe con mandrino eccentrico per il posizionamento, in modo da garantire che ogni segmento del cerchio esterno non concentrico possa essere allineato con precisione con il centro del mandrino del tornio. In fase di programmazione, è necessario impostare un'origine indipendente per ogni segmento eccentrico e utilizzare la gestione della commutazione del sistema di coordinate, come G54 e G55.
Ad esempio, per una struttura con un'eccentricità di 5 mm, con un requisito di precisione di ±0.01 mm, qualsiasi errore di serraggio può causare deviazioni dimensionali o squilibri rotazionali. Pertanto, dopo il serraggio, è necessario allineare punto per punto con la lancetta del quadrante e registrare l'offset delle coordinate per garantire che ogni segmento di tornitura sia preciso e stabile.
multiplo Scrostata Tleggere Turlare
Nella produzione di componenti di trasporto ad alta rotazione o ad alta efficienza (come dadi per valvole a sfera, coclee e tappi per flaconi di medicinali), le filettature multi-principio sono una forma strutturale importante. Questo tipo di filettatura presenta solitamente due o più punti di partenza, in modo che la filettatura possa avanzare per una distanza maggiore in un ciclo di rotazione.
Quando elaboro questo tipo di filettatura, calcolo innanzitutto l'angolo di fase di ciascun punto di partenza (ad esempio 180° o 120°), quindi lo implemento tramite il posizionamento del mandrino + un programma di filettatura segmentato G76. Ad esempio, quando elaboro filettature M24x3 a tre principi, imposto tre set di programmi di inizio filettatura e cambio l'esecuzione del programma dopo l'indicizzazione del mandrino.
I parametri di taglio devono essere regolati in base al materiale per evitare il fenomeno di sovrapposizione alla radice della filettatura, soprattutto per componenti di precisione in plastica o alluminio. Per ottenere una precisione del passo di ±0.03 mm, effettuerò anche un doppio controllo con un calibro per denti e un microscopio per garantire che la forma del dente, la sommità e la radice del dente siano complete e uniformi.
Spirale Gtetto Turlare
Questa operazione viene utilizzata per la lavorazione di strutture come scanalature per molle a spirale, scanalature per olio e canali di raffreddamento a spirale. È necessario controllare contemporaneamente l'avanzamento assiale e la rotazione del pezzo per ottenere un percorso a spirale.
Di solito utilizzo l'interpolazione dell'arco G03/G02 combinata con il calcolo della pendenza per il controllo nel centro di tornitura. Ad esempio, quando si eseguono scanalature a spirale per il raffreddamento, il passo è impostato a 5 mm e la profondità è controllata a 1 mm. È necessario garantire che la posizione di ogni cerchio sia costante, senza salti o tagli errati. Questa operazione viene utilizzata principalmente per i sistemi di raffreddamento degli stampi o per i componenti degli ugelli di iniezione.
Non circolare Cin tour Turlare
Utilizzato per la produzione di parti rotanti ellittiche, a forma di cuore o comunque irregolari, come camere di compressione e ruote a forma di cuore nei motori. Questa operazione richiede solitamente il controllo sincrono del mandrino (SPM) e l'interpolazione personalizzata del percorso.
In TiRapid, utilizziamo una fresatrice CNC composita per realizzare questo tipo di lavorazione, combinando i dati di modellazione 3D con i percorsi CAM per garantire che l'errore di contorno non circolare sia controllato entro ±0.02 mm. Questa operazione è ampiamente utilizzata in compressori, corpi pompa, strutture di trasmissione di strumenti, ecc.
superficie Tstruttura Turlare
In alcuni dispositivi elettronici di consumo e medicali di fascia alta, i clienti richiedono parti con decorazioni visive o texture funzionali sulla superficie, come linee antiscivolo e motivi decorativi.
Utilizzo lame micro-feed + speciali per texture per ottenere sottili texture ondulate con una velocità di avanzamento di 0.01 mm, spesso utilizzata per manopole, alloggiamenti, strumenti chirurgici, ecc. La profondità della texture è controllata a 0.02-0.05 mm e la coerenza visiva è particolarmente importante.
Specchio Turlare
Quando i clienti richiedono una superficie estremamente liscia (ad esempio Ra < 0.1 μm), utilizzo utensili di tornitura diamantati con avanzamento ultra-basso per la tornitura a specchio, una tecnica spesso impiegata per componenti ottici, substrati per semiconduttori e imballaggi medicali.
La velocità di tornitura deve solitamente essere ridotta a 100-200 giri/min, l'avanzamento è controllato al di sotto di 0.005 mm/giro e viene utilizzato un refrigerante a base di olio per ridurre l'attrito. Dopo la lavorazione, utilizziamo spesso interferometri a luce bianca per rilevare la struttura superficiale microscopica e garantire che soddisfi gli standard di qualità ottica.
Come To Scegli Tl'operazione di svolta a destra
Nella lavorazione vera e propria, la scelta dell'operazione di tornitura dipende da molteplici fattori, come il materiale, la precisione, la tolleranza, la qualità della superficie e la struttura del pezzo. Ogni operazione ha i suoi scenari applicabili.
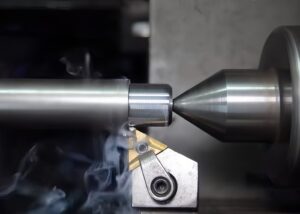
Grazie alla seguente tabella di classificazione, posso determinare rapidamente quale metodo di tornitura soddisfa al meglio le esigenze del progetto attuale e garantisce il miglior equilibrio tra efficienza, qualità e costi:
| Dimensione di classificazione | Base di selezione | Tipo di azione consigliato |
| Tipo di materiale | Alluminio, rame e altri materiali morbidi | Tornitura generale, tornitura a gradini, foratura, maschiatura |
| Materiali duri come acciaio, acciaio inossidabile, titanio, ecc. | Alesatura, tornitura di filettature, smussatura, scanalatura, troncatura | |
| Requisiti di precisione | ±0.1 mm o più | Tornitura generale, spianatura, zigrinatura |
| ±0.01 mm e più rigoroso | Alesatura, tornitura di filettature, alesatura, tornitura conica, tornitura di profili | |
| Ruvidezza della superficie | Ra > 1.6μm (superficie ruvida) | Tornitura generale, tornitura frontale |
| Ra ≤ 0.8μm (superficie di precisione) | Alesatura, tornitura a specchio, foratura + finitura, finitura conica | |
| Forma e caratteristiche strutturali | Diametro multisezione, albero | Tornitura a gradini, smussatura, scanalatura |
| Superficie conica, non circolare, di forma libera | Tornitura conica, tornitura di profili, tornitura di profili non circolari, tornitura di scanalature a spirale | |
| Foro interno, foro profondo | Alesatura, foratura, maschiatura | |
| Filettatura di montaggio/collegamento | Tornitura filettata, maschiatura, zigrinatura |
Principale Equipment And Tools R, facoltativo For Turlare
Per ottenere una tornitura CNC efficiente e stabile, la selezione delle attrezzature e degli utensili di lavorazione è fondamentale. Che si tratti di sgrossatura o di produzione di componenti di precisione, mi concentro sempre su tre configurazioni principali: corpo del tornio, utensili da taglio e sistemi di serraggio e ausiliari. Queste attrezzature determinano direttamente la precisione di lavorazione, la qualità superficiale, l'efficienza e la stabilità. Dalla mia pluriennale esperienza produttiva, una configurazione razionale delle attrezzature può aumentare il tasso di qualificazione dei pezzi fino a oltre il 98% e ridurre il ciclo di lavorazione fino al 30%.
Di seguito spiegherò in dettaglio gli utilizzi e le priorità di selezione delle varie apparecchiature chiave:
Lha mangiato
Il tornio è il cuore dell'intero sistema di tornitura. Ne utilizzo principalmente due tipi: torni CNC ordinari e centri di tornitura e fresatura CNC composti. Per i pezzi standard in serie, quando il ciclo di lavorazione è elevato, un tornio a 3 o 4 assi può soddisfare i requisiti; quando si tratta di pezzi strutturali complessi, come pezzi che completano più processi contemporaneamente, preferisco utilizzare torni e fresatrici composti con asse Y. I nostri modelli principali sono Mazak giapponesi e Hision nazionali, con una precisione di posizionamento ripetibile fino a ±0.002 mm, particolarmente adatta ai requisiti di alta precisione dei prodotti medicali e aeronautici.
Singolo Edge TOOL
Nella tornitura, gli utensili monotaglienti sono responsabili delle operazioni di taglio più importanti. Materiali diversi, forme diverse e diversi livelli di precisione impongono requisiti rigorosi per quanto riguarda il materiale e i parametri geometrici dell'utensile. Gli utensili che utilizzo quotidianamente includono:
Lame in carburo : adatte per materiali ad alta resistenza come l'acciaio inossidabile 304 e la lega di titanio.
Utensili in PCD/CBN : utilizzati per alluminio, rame e acciaio temprato ad alta durezza, la rugosità superficiale Ra può essere controllata al di sotto di 0.4 μm.
Sistema di portautensili intercambiabili : migliora notevolmente l'efficienza del cambio utensili, particolarmente adatto per piccoli lotti e ordini con un'ampia varietà di prodotti.
Imposterò inoltre l'angolo di deflessione principale, il raggio della punta dell'utensile e l'estensione dell'utensile in base al tipo di tornitura (cerchio esterno, superficie terminale, foro interno, filettatura, ecc.) per garantire che non vi siano segni di vibrazione o cedimenti del bordo durante la lavorazione.
Tre-Jaw CHuck, Tcalciolo, Fmangiare Ssistema And Other Aausiliario Dppa recchi
Il sistema di serraggio e supporto determina la stabilità del pezzo in lavorazione. Il mandrino idraulico cavo a tre griffe che utilizzo spesso può raggiungere una precisione di ripetibilità di serraggio di ±0.01 mm, particolarmente adatta per componenti di alberi con elevati requisiti di coassialità. Quando la lunghezza del pezzo supera il triplo del diametro, di solito utilizzo il supporto della contropunta per evitare flessioni o salti durante la lavorazione.
Inoltre, l'alimentatore automatico di barre è uno strumento che migliora l'efficienza nella produzione di massa, riducendo significativamente i tempi di serraggio ed è adatto a vari modelli con diametri barra da Ø5 a Ø60 mm. Per progetti di grandi volumi di componenti aeronautici o medicali, equipaggeremo anche il contromandrino con dispositivo di ricezione automatica del materiale per ottenere una lavorazione continua senza presidio e aumentare la capacità produttiva fino al 40%.
Analisi Of Key Cpronunciando Parametri
Nella tornitura, velocità di taglio, avanzamento e profondità di taglio sono i tre parametri fondamentali che influenzano direttamente l'efficienza del processo, la qualità della superficie e la durata dell'utensile. Durante la programmazione, è necessario regolare scientificamente questi parametri in base al tipo di materiale, al metodo di lavorazione e ai requisiti di precisione per garantire la stabilità del processo e la consistenza del prodotto.
| Nome del parametro | Termini inglesi | Definizione | Esempi di intervalli comuni (acciaio) | Suggerimenti di aggiustamento |
| velocità di taglio | Velocità di taglio (Vc) | La velocità lineare relativa del punto di contatto tra l'utensile e il pezzo in lavorazione, in m/min | 80–180 metri/min | Materiali duri → bassa velocità, materiali morbidi come la lega di alluminio → alta velocità, elevati requisiti di rugosità superficiale → lavorazione a velocità media |
| avanzamento | Tasso di avanzamento (f) | La distanza percorsa dall'utensile nella direzione di avanzamento per giro, in mm/giro | 0.05–0.3 mm/giro | Elevata rugosità superficiale → basso avanzamento, lavorazione di sgrossatura → alto avanzamento |
| profondità di taglio | Profondità di taglio (ap) | Profondità di penetrazione dell'utensile nel pezzo in lavorazione ogni volta che taglia, in mm | 0.2–3.0 mm | Prendere il valore più grande per la lavorazione grezza e il valore più piccolo per la lavorazione fine; regolare dinamicamente in base alle condizioni del materiale e della rigidità |
Tipi Of Materiali Sadatto For Turlare
Nella tornitura, la scelta dei parametri di taglio corretti è un passaggio fondamentale per determinare la qualità del prodotto e l'efficienza del processo. Che si tratti di leghe di titanio ad alta resistenza o di plastiche morbide e facilmente fusibile, esistono standard tecnici precisi per velocità di taglio, avanzamenti e profondità di taglio per i diversi materiali . Se i parametri non vengono impostati correttamente, non solo la rugosità superficiale supererà gli standard e le dimensioni saranno fuori controllo, ma aumenterà anche l'usura dell'utensile e si rischierà persino di danneggiare l'attrezzatura.
Tabella dei parametri di tornitura consigliati per materiali metallici
| Tipo di materiale | Velocità di taglio Vc (m/min) | Velocità di avanzamento f (mm/giro) | Profondità di taglio ap (mm) | Suggerimenti per l'elaborazione |
| Lega di alluminio | 200-400 | 0.15-0.35 | 0.5-3.0 | Materiale morbido, rimozione fluida del truciolo, adatto per lavorazioni di sgrossatura ad alta velocità e finitura superficiale liscia |
| Acciaio al carbonio | 100-180 | 0.1-0.3 | 0.5-2.0 | Materiali convenzionali, prestare attenzione all'usura degli utensili e al controllo del raffreddamento |
| Acciaio inossidabile | 60-120 | 0.08-0.2 | 0.3-1.5 | L'incrudimento intenso richiede l'uso di utensili affilati e velocità inferiori per controllare l'aumento della temperatura |
| Lega di titanio | 30-70 | 0.05-0.15 | 0.2-1.0 | Materiali difficili da lavorare, che richiedono una piccola profondità di taglio + un sistema di raffreddamento potente per evitare la rottura dell'utensile |
Consigliato Turlare Parametri For Pelastici And Composito Materiali
| Tipo di materiale | Velocità di taglio Vc (m/min) | Velocità di avanzamento f (mm/giro) | Profondità di taglio ap (mm) | Suggerimenti per l'elaborazione |
| ABS,POM | 150-250 | 0.2-0.4 | 0.5-3.0 | Buone prestazioni di taglio, facile rimozione dei trucioli, utilizzare utensili affilati per evitare la fusione dei bordi |
| Nylon (PA) | 100-200 | 0.2-0.35 | 0.5-2.5 | Facile da deformare, sono necessari un raffreddamento e un margine sufficienti |
| PTFE, SBIRCIATA | 80-150 | 0.1-0.25 | 0.3-1.5 | Materiale a bassa rigidità, facile da sbavare, necessita di finitura a bassa velocità |
| Materiali compositi in fibra di carbonio/fibra di vetro | 50-100 | 0.05-0.15 | 0.2-0.8 | Si consigliano utensili diamantati di grandi dimensioni e lo strato superficiale viene per lo più lavorato tramite "tornitura semi-finitura + rettifica" |
Vantaggi And Limitazioni Of Turlare Technology
Nella mia lunga esperienza pratica nel settore della lavorazione, la tornitura è sempre stata una delle tecnologie fondamentali e più utilizzate nella produzione di precisione. Il suo vantaggio principale è la capacità di raggiungere rapidamente elevati standard di precisione e ripetibilità. Tuttavia, la tornitura non è una panacea . È più adatta alla lavorazione di strutture con corpi rotanti, ma risulta inefficace per pezzi di forma particolare o grandi pezzi piani. Allo stesso tempo, il processo di taglio continuo provoca una rapida usura dell'utensile e genera un'elevata quantità di trucioli, con conseguente basso tasso di utilizzo del materiale. Comprendere questi vantaggi e limiti ci permette di scegliere la tornitura o altri processi alternativi in modo più scientifico durante la progettazione e la formulazione dei processi.
Di seguito è riportata una tabella comparativa dei vantaggi e degli svantaggi dei processi di tornitura:
| progetto | Vantaggi | Limiti |
| Precisione di elaborazione | Fino a ±0.005 mm, adatto per requisiti di elevata precisione | Supporto limitato per strutture non rotanti |
| Efficienza di elaborazione | Sistema CNC + cambio utensile automatico, può realizzare lavorazioni continue in lotti | L'utensile si usura rapidamente e deve essere sostituito frequentemente |
| Ciclo produttivo | Programmazione flessibile, funzionamento rapido della macchina, adatto per la prototipazione rapida e la produzione di piccoli lotti | La lavorazione di strutture sovradimensionate o complesse non è flessibile come la fresatura |
| Adattabilità dei materiali | Può elaborare la maggior parte dei metalli e alcune materie plastiche tecniche | I parametri di taglio devono essere regolati in base al materiale per controllare la durata dell'utensile e la qualità della superficie |
| Controllo dei costi : | Basso costo e facile regolazione in piccoli lotti | C'è molto scarto di lavorazione, soprattutto nella fase di lavorazione grezza, il tasso di utilizzo del materiale è basso |
Uncommon Pproblemi And Soluzioni In Turlare
Durante il processo di lavorazione, le operazioni di tornitura spesso presentano problemi quali vibrazioni dell'utensile, instabilità dimensionale, eccessiva rugosità superficiale e impigliamento dei trucioli . Se non gestiti tempestivamente, questi problemi non solo compromettono la qualità dei pezzi, ma possono anche danneggiare l'utensile o persino la macchina utensile.
In qualità di ingegnere CNC, ho riassunto la mia esperienza maturata sul campo nel corso degli anni, analizzando i problemi riscontrati quotidianamente. Partendo dalle tre dimensioni di manifestazione del problema, analisi delle cause e strategia di risposta, ho individuato sistematicamente i seguenti problemi comuni e le relative soluzioni:
| tipo di domanda | Manifestazioni tipiche | Possibili cause | Come affrontarlo |
| Dimensioni fuori tolleranza | La dimensione di elaborazione è troppo grande o troppo piccola, superando la zona di tolleranza | Deformazione termica del pezzo, usura dell'utensile, offset delle coordinate | Utilizzare la compensazione dell'utensile/compensazione dell'offset delle coordinate; cambiare regolarmente gli utensili; controllare il raffreddamento prima e dopo la lavorazione |
| Scarsa rugosità superficiale | Ci sono segni di vibrazioni, graffi e sbavature sulla superficie | Passivazione dell'utensile, parametri di taglio irragionevoli, punti duri nel materiale | Cambiare utensile; ridurre la velocità di avanzamento; ottimizzare la velocità di taglio; utilizzare parametri di finitura |
| Vibrazione della lama | L'utensile vibra e la superficie del pezzo in lavorazione presenta evidenti increspature | La barra degli strumenti si estende troppo, la forza di serraggio è insufficiente e la sporgenza del pezzo in lavorazione è troppo lunga | Ridurre la sporgenza dell'utensile; rafforzare il serraggio; aumentare il supporto della contropunta |
| impigliamento dei chip | I trucioli si avvolgono attorno al pezzo in lavorazione o all'utensile, compromettendo la lavorazione o causando graffi superficiali | Il materiale ha un'elevata plasticità, i trucioli non si rompono facilmente e non c'è scanalatura rompitrucioli | Utilizzare utensili rompitruciolo; aumentare il taglio interrotto; utilizzare refrigerante per facilitare la rimozione dei trucioli |
| Usura rapida degli utensili | Tempo di utilizzo breve, forte usura della punta della lama | La velocità di taglio è troppo elevata, la durezza del materiale è elevata, il raffreddamento è insufficiente | Ridurre la velocità di taglio; cambiare il materiale della lama adatto al materiale; ottimizzare il metodo di raffreddamento |
| Scheggiatura degli utensili | L'utensile si rompe o crolla improvvisamente | I parametri di lavorazione sono impostati in modo troppo radicale, la velocità di avanzamento è instabile e ci sono inclusioni nel materiale. | Ridurre la velocità di avanzamento; migliorare la scorrevolezza della traiettoria di avanzamento; cambiare il materiale dell'utensile |
| Grandi fluttuazioni nelle dimensioni del pezzo in lavorazione | La deviazione dimensionale dei pezzi lavorati nello stesso lotto è grande | Scarso controllo dell'espansione termica, errori di programmazione, deformazione di serraggio | Stabilizzazione termica prima di ogni lotto di elaborazione; verifica del programma; ottimizzazione del dispositivo |
| Il calore di taglio è troppo alto | Il pezzo in lavorazione diventa caldo, le dimensioni sono instabili e la superficie cambia colore | Refrigerante insufficiente, usura degli utensili, parametri di taglio eccessivi | Aumentare il flusso del refrigerante; controllare le condizioni dell'utensile; ridurre la profondità e la velocità di taglio |
Attraverso l'analisi e l'ottimizzazione continua dei problemi sopra descritti, ho migliorato in modo significativo il tasso di rendimento e la durata degli utensili in tornitura. Se riscontrate problemi simili, potete fare riferimento alla tabella sopra per una diagnosi e una risposta rapide, al fine di garantire un processo produttivo fluido ed efficiente.
DOMANDE FREQUENTI
Qual è il processo di tornitura e tornitura?
La spianatura e la tornitura sono due operazioni fondamentali al tornio che utilizzo per modellare e rifinire pezzi cilindrici. Nella spianatura, muovo l'utensile da taglio perpendicolarmente all'asse del pezzo per creare una superficie piana, solitamente il primo passaggio. Su un tornio CNC, spesso combino entrambi i passaggi in un unico programma per ottenere una precisione entro ±0.01 mm.
Qual è lo scopo dell'operazione di fronte?
Lo scopo principale di un'operazione di spianatura, nel mio lavoro, è quello di produrre una superficie perfettamente piana e perpendicolare all'estremità di un pezzo. Questo garantisce un riferimento di lunghezza preciso e un corretto alloggiamento per l'assemblaggio. In genere eseguo prima la spianatura per eliminare le irregolarità del materiale e preparare il pezzo per ulteriori lavorazioni, ottenendo una rugosità superficiale fino a Ra 0.8 μm.
In che modo un'operazione di alesatura differisce da un'operazione di tornitura?
Alesatura e tornitura possono sembrare simili, ma hanno scopi diversi. Nella tornitura, taglio il diametro esterno di un pezzo; nell'alesatura, allargo o rifinisco un foro interno esistente. L'alesatura richiede maggiore rigidità e spesso utilizza una barra alesatrice a punto singolo. Utilizzo l'alesatura per tolleranze interne entro ±0.01 mm, soprattutto su fori profondi o di precisione.
Cosa significa tornitura nella lavorazione meccanica
Nella lavorazione meccanica, la tornitura si riferisce al processo in cui un pezzo viene ruotato mentre un utensile a punta singola rimuove il materiale per formare forme cilindriche. Questa operazione viene eseguita su un tornio ed è fondamentale per la creazione di alberi, boccole o alloggiamenti. Con parametri appropriati, come una velocità di taglio di 100-300 m/min, posso raggiungere tolleranze di ±0.005 mm su componenti in acciaio o alluminio.
CCONCLUSIONE
Sebbene le operazioni di tornitura siano altamente automatizzate, la chiave del successo risiede nell'esperienza e nella cura dei dettagli che caratterizzano ogni singolo processo. Problemi come vibrazioni, deviazioni dimensionali, rugosità superficiale e grovigli di trucioli derivano spesso da molteplici fattori, che richiedono regolazioni di attrezzature, utensili, parametri, raffreddamento e utensili stessi. Per me, la tornitura è più che una semplice "rimozione di materiale": è un equilibrio tra precisione, efficienza e stabilità.
Noi di TiRapid ci concentriamo sull'ottimizzazione continua di questi dettagli per garantire una produzione di alta qualità e costante. Se desiderate migliorare la qualità della tornitura, la nostra esperienza nella lavorazione CNC può esservi d'aiuto. Caricate il vostro progetto per ricevere una soluzione personalizzata per le vostre esigenze di produzione.















