
L'ispezione è una parte essenziale della tornitura CNC perché verifica la precisione dimensionale, la precisione geometrica, la qualità della superficie e la stabilità complessiva della lavorazione. Per alberi, manicotti, flange, componenti filettati, connettori di precisione e parti di apparecchiature di automazione, seguire un programma di lavorazione e mantenere un funzionamento stabile della macchina non è sufficiente a garantire che ogni componente finito soddisfi i requisiti di disegno. Sono necessari strumenti di misura e apparecchiature di ispezione professionali per verificare i risultati effettivi. Gli elementi di ispezione comuni nella tornitura CNC includono diametro esterno, diametro interno, lunghezza, diametro del foro, larghezza della scanalatura, profondità della scanalatura, dimensioni della filettatura, rotondità, concentricità, eccentricità, rugosità superficiale e difetti superficiali visibili. Diversi requisiti di precisione richiedono diversi metodi di ispezione. Le dimensioni standard possono spesso essere controllate con calibri, micrometri per esterni e strumenti di misura per interni, mentre i componenti di alta precisione possono richiedere macchine di misura a coordinate, tester di rotondità, strumenti di misurazione del contorno o rugosimetri. Il processo di ispezione richiede anche un adeguato controllo della temperatura, la pulizia del pezzo, la calibrazione degli strumenti di misura e riferimenti di misura coerenti. Queste misure contribuiscono a prevenire che residui di liquido refrigerante, bave, trucioli, variazioni di temperatura ed errori dell'operatore influenzino i risultati delle misurazioni. Stabilendo procedure di ispezione del primo pezzo, di ispezione in corso di lavorazione e di ispezione finale, i produttori possono identificare tempestivamente le variazioni dimensionali, ridurre i difetti di lotto e mantenere una consistenza dimensionale e una qualità stabili durante l'intera produzione di tornitura CNC.
Metodi di ispezione dimensionale per tornitura CNC
Il controllo dimensionale è una delle procedure di controllo qualità più comuni nella tornitura CNC. Viene utilizzato per determinare se le dimensioni effettive di un componente rientrano nell'intervallo di tolleranza specificato nel disegno tecnico. I componenti torniti spesso presentano diametri esterni, fori interni, lunghezze, gradini, scanalature e superfici coniche, e ogni tipo di dimensione può richiedere uno strumento di misura adeguato. Durante l'ispezione, gli operatori non dovrebbero concentrarsi su una singola dimensione critica. Il processo di ispezione dovrebbe considerare anche i riferimenti, le relazioni di accoppiamento e le sequenze di lavorazione. Per la produzione in serie, i produttori possono stabilire elementi di ispezione fissi in base ai requisiti di precisione del componente e definire le frequenze di ispezione in modo che il personale di produzione possa identificare tempestivamente le variazioni dimensionali. Un controllo dimensionale efficace non solo determina se un componente è conforme, ma può anche aiutare a identificare l'usura dell'utensile, la deformazione termica, le modifiche al sistema di bloccaggio del pezzo e altri problemi di lavorazione.
Ispezione del diametro esterno
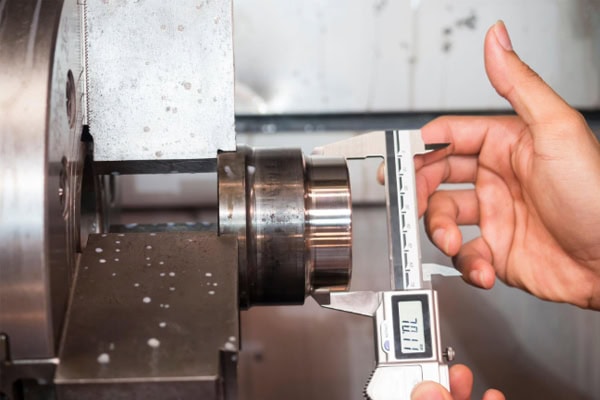
Il diametro esterno è una delle dimensioni più comunemente misurate sui componenti torniti a CNC. Alberi, boccole e parti cilindriche richiedono spesso un'ispezione precisa del diametro esterno. Le dimensioni standard possono essere controllate rapidamente con un calibro a corsoio, mentre i diametri esterni di maggiore precisione vengono comunemente misurati con un micrometro per esterni. Durante la misurazione, le superfici di misura devono essere pulite e prive di trucioli, liquido refrigerante e bave che potrebbero influenzare la lettura.
- Utilizzare un calibro a nonio per controlli dimensionali rapidi
- Per misurazioni di alta precisione, utilizzare micrometri esterni.
- Verifica più posizioni assiali
- Verificare diverse posizioni circonferenziali
- Rimuovere le bave e il fluido da taglio
- Confrontare i risultati con le tolleranze di disegno.
- Registrare i dati di misurazione effettivi
Per alberi lunghi o componenti di precisione, è possibile effettuare misurazioni in diverse posizioni assiali per determinare se il diametro esterno varia lungo il componente. Se vengono rilevate differenze significative, il produttore dovrebbe verificare l'usura dell'utensile, la precisione di posizionamento della macchina e i parametri di taglio.
Ispezione del diametro interno e del foro
Le dimensioni interne influenzano direttamente le prestazioni di assemblaggio di cuscinetti, perni, guarnizioni e altri componenti di accoppiamento. A seconda del diametro interno e dei requisiti di precisione, i diametri interni possono essere misurati utilizzando micrometri per interni, comparatori per fori, comparatori digitali per fori o tamponi di riscontro dedicati. Durante la misurazione, lo strumento deve essere correttamente allineato con l'asse del foro e le misurazioni devono essere effettuate in diverse direzioni per valutare sia il diametro interno che la rotondità.
- Verificare il diametro effettivo del foro
- Misurare diverse posizioni lungo il foro
- Verificare le dimensioni in diverse direzioni
- Determinare se il foro è uniforme
- Ispezionare la parete del foro per individuare eventuali difetti visibili.
- Confrontare le misurazioni con le tolleranze di accoppiamento.
Per i componenti con fori profondi, è necessario considerare anche la profondità di misura effettiva dello strumento. Misurare solo l'imbocco di un foro profondo potrebbe non rappresentare accuratamente l'intero foro. La lavorazione di precisione di fori profondi richiede pertanto spesso apparecchiature di misura specializzate.
Ispezione della lunghezza e della dimensione del gradino
Le lunghezze assiali, le altezze dei gradini e le posizioni delle superfici terminali possono influenzare l'assemblaggio dei componenti e le relazioni funzionali. Le dimensioni longitudinali possono essere generalmente misurate con calibri a corsoio, altimetri o calibri specifici. Per strutture a gradini di precisione, si possono utilizzare anche comparatori a quadrante e piattaforme di misura di precisione.
Le misurazioni devono essere riferite al datum designato sul disegno tecnico. L'utilizzo di superfici di riferimento incoerenti può produrre risultati dimensionali fuorvianti. Per i componenti con più gradini, ogni dimensione deve essere verificata in base al datum di lavorazione per garantire che ogni caratteristica soddisfi i requisiti specificati.
Metodi di ispezione delle tolleranze geometriche nella tornitura CNC
Il fatto che un componente soddisfi i requisiti dimensionali non significa necessariamente che sia pienamente qualificato. Per i componenti meccanici di precisione, sono importanti anche le caratteristiche geometriche come rotondità, cilindricità, concentricità, eccentricità assiale ed eccentricità radiale. Ad esempio, un albero può rispettare il diametro esterno specificato pur presentando un'eccessiva rotondità o un errore di concentricità. Un componente di questo tipo può causare vibrazioni, usura irregolare o rotazione instabile dopo l'assemblaggio. L'ispezione geometrica richiede attrezzature di misura più specializzate e un controllo rigoroso del posizionamento del pezzo e dei punti di riferimento di misura. Per la tornitura CNC di precisione, l'ispezione geometrica fornisce ulteriori informazioni sulla precisione della macchina e sulla stabilità del processo.
Ispezione della rotondità
Il controllo di rotondità determina la deviazione tra il profilo circolare effettivo di un componente e un cerchio ideale. Gli strumenti dimensionali standard misurano le dimensioni solo in una o più direzioni e non sono in grado di descrivere completamente le caratteristiche di rotondità. Per i componenti di precisione, una macchina di misura della rotondità può ruotare il pezzo e registrare le variazioni di profilo prima di calcolare l'errore di rotondità.
Il controllo della rotondità è importante per alberi, boccole, componenti rotanti di precisione e parti rotanti ad alta velocità. Una rotondità insufficiente può generare vibrazioni periodiche durante il funzionamento ad alta velocità e compromettere la stabilità e la durata delle apparecchiature.
Ispezione di concentricità
Il controllo di concentricità valuta se gli assi centrali di diverse caratteristiche cilindriche rimangono correttamente allineati. Per i componenti che presentano più gradini, perni e fori, la concentricità ha un'influenza diretta sulla precisione di assemblaggio e sulle prestazioni di rotazione.
- Verificare la relazione tra più perni dell'albero
- Verificare la relazione tra i centri dei fori interni e i diametri esterni.
- Verificare la concentricità tra le diverse sezioni a gradini
- Ridurre l'eccentricità di assemblaggio
- Ridurre al minimo le vibrazioni rotazionali
- Migliorare la stabilità operativa del componente
Durante il controllo della concentricità, è necessario selezionare una superficie di riferimento appropriata e il pezzo in lavorazione deve rimanere saldamente in posizione. I componenti di alta precisione possono richiedere macchine di misura a coordinate o apparecchiature specializzate per il controllo della rotondità.
Ispezione di runout
La concentricità radiale e assiale sono comuni parametri geometrici da controllare per i componenti torniti a CNC. Durante la misurazione, il componente viene generalmente montato su un dispositivo di fissaggio di precisione o su un dispositivo rotante, mentre un comparatore a quadrante o digitale viene utilizzato per misurare il movimento. Man mano che il componente ruota, la variazione dell'indicatore rappresenta la corrispondente eccentricità.
L'ispezione dell'eccentricità può aiutare a identificare errori di fissaggio del pezzo, problemi di precisione del mandrino e deviazioni di lavorazione dei componenti. Se l'eccentricità supera la tolleranza specificata, il produttore deve ispezionare il riferimento del pezzo, le condizioni del mandrino, la precisione del mandrino e il programma di lavorazione.
Metodi di ispezione delle filettature nella tornitura CNC
I componenti filettati sono ampiamente utilizzati in connessioni meccaniche, apparecchiature idrauliche, componenti automobilistici e macchinari per l'automazione. L'ispezione delle filettature va oltre il controllo del diametro maggiore, del diametro minore e della lunghezza della filettatura. Potrebbe essere necessario verificare anche il passo, il profilo della filettatura, la lunghezza effettiva della filettatura e le prestazioni di accoppiamento. Le filettature esterne standard possono essere controllate con calibri ad anello, mentre le filettature interne possono essere ispezionate con calibri a tampone. Le filettature di precisione possono richiedere micrometri per filettature, il metodo a tre fili o apparecchiature di misurazione specifiche per filettature.
Ispezione del calibro ad anello e del calibro a tampone per filettature.
I calibri ad anello per filettature sono comunemente usati per l'ispezione delle filettature esterne, mentre i calibri a tampone per filettature sono usati per l'ispezione delle filettature interne. I calibri passa/non passa forniscono un metodo rapido per determinare se una filettatura soddisfa i requisiti di accoppiamento specificati e sono particolarmente utili nella produzione in serie di torni CNC.
- Verificare la condizione di accoppiamento della filettatura
- Identificare profili di filo anomali
- Verificare la lunghezza effettiva del filo
- Identifica rapidamente i componenti fuori tolleranza
- Adatto per la produzione in serie
- Migliorare l'efficienza delle ispezioni
Durante l'ispezione, i calibri per filettature devono essere mantenuti puliti. Trucioli o contaminanti possono interferire con la condizione di innesto e produrre risultati errati. Gli stessi calibri devono inoltre essere calibrati secondo un programma prestabilito.
Ispezione del passo e del profilo della filettatura
Le filettature di alta precisione richiedono una verifica accurata del passo e del profilo. Un passo errato può impedire un corretto accoppiamento, mentre un profilo anomalo può compromettere la resistenza della connessione e le prestazioni di tenuta. Gli strumenti di misurazione delle filettature appropriati devono essere selezionati in base alla norma applicabile e ai requisiti del componente.
Anche la produzione di filettature di precisione richiede attenzione all'usura degli utensili e ai parametri di lavorazione. Se la qualità delle filettature si deteriora gradualmente durante la produzione in serie, la causa potrebbe essere legata all'usura degli utensili o a errori di sincronizzazione tra il mandrino e il sistema di avanzamento. Un tempestivo intervento di regolazione del processo può prevenire ulteriori difetti di produzione.
Metodi di ispezione della rugosità superficiale nella tornitura CNC
La qualità della superficie influisce sull'attrito, sulla tenuta, sulla resistenza all'usura e sulle prestazioni di assemblaggio. Le superfici cilindriche esterne, i fori interni, le superfici terminali e le scanalature prodotte mediante tornitura CNC presentano normalmente segni di lavorazione e la loro rugosità superficiale deve essere verificata in base alle specifiche del componente. L'ispezione visiva può identificare graffi, ammaccature e bave evidenti, ma non è in grado di determinare con precisione la rugosità superficiale microscopica. I componenti di precisione richiedono pertanto un rugosimetro.
Ispezione con tester di rugosità superficiale
Un rugosimetro utilizza una sonda che si muove sulla superficie lavorata per rilevare le variazioni microscopiche del profilo e calcolare i corrispondenti parametri di rugosità. Il punto di ispezione deve essere rappresentativo delle reali condizioni della superficie e la direzione di misurazione deve essere selezionata in base al modello di tornitura.
- Ispezionare le superfici cilindriche esterne
- Ispezionare le superfici interne del foro
- Verificare la qualità della superficie terminale
- Ispezionare le superfici di tenuta
- Verificare le superfici di accoppiamento di precisione
- Confrontare i risultati con i requisiti di rugosità specificati.
Durante la misurazione, la sonda deve essere protetta da schegge, olio e bave. Per le superfici critiche, le misurazioni devono essere effettuate in posizioni e direzioni costanti per migliorare la comparabilità dei dati.
Ispezione visiva e dei difetti superficiali
Oltre ai valori numerici di rugosità, i componenti devono essere controllati per individuare eventuali difetti di lavorazione visibili. I difetti più comuni includono bave, graffi, ammaccature, segni di vibrazione, danni termici, segni di riporto e lavorazioni incomplete. Per i componenti di tenuta, gli alberi di precisione e le parti esteticamente sensibili, i difetti superficiali possono influire direttamente sulle prestazioni finali.
L'ispezione visiva può essere utilizzata come metodo di controllo di base. Per difetti piccoli o difficili da individuare, lenti d'ingrandimento, microscopi o sistemi di visione artificiale possono fornire ulteriori capacità di ispezione.
Ispezione del primo pezzo, durante la lavorazione e finale mediante tornitura CNC.
Il controllo qualità non dovrebbe essere limitato alla sola fase di lavorazione, ma integrato nel processo produttivo. L'ispezione del primo pezzo verifica la correttezza del programma e delle impostazioni della macchina. L'ispezione in corso di produzione monitora le variazioni dimensionali durante la produzione in serie. L'ispezione finale conferma che i componenti completati soddisfano tutti i requisiti tecnici e del cliente. Queste fasi di controllo qualità, lavorando in sinergia, contribuiscono a ridurre i rischi di produzione.
Ispezione del primo pezzo
L'ispezione del primo pezzo è una fase importante prima dell'inizio della produzione in serie. Gli operatori devono verificare le dimensioni critiche, le tolleranze geometriche, le filettature e la qualità della superficie in base ai disegni tecnici e ai requisiti di processo, confermando al contempo la correttezza della compensazione dell'utensile, delle coordinate di lavoro e dei programmi di lavorazione.
- Verificare i diametri esterni critici
- Verificare le dimensioni del foro interno
- Controllare lunghezze e passaggi
- Ispezionare i fili
- Controllare l'esaurimento
- Ispezionare la qualità della superficie
- Confermare le tolleranze critiche
La produzione continua può iniziare dopo che il primo componente è stato dichiarato idoneo. Ciò riduce significativamente il rischio di scarti su larga scala causati da errori di programmazione o di configurazione.
Ispezione in-process
L'ispezione in corso di produzione monitora le variazioni dimensionali e qualitative durante il processo produttivo. Gli utensili da taglio si usurano gradualmente durante la lavorazione continua e le dimensioni dei componenti possono variare lentamente. Il campionamento regolare consente di identificare queste variazioni e di regolare la compensazione degli utensili.
La frequenza delle ispezioni deve essere determinata in base alla precisione del componente, al materiale, al volume di produzione e alla durata degli utensili. I componenti di alta precisione e i materiali costosi richiedono generalmente un monitoraggio del processo più rigoroso.
Ispezione finale
L'ispezione finale verifica la conformità dei componenti finiti ai disegni tecnici, alla documentazione di processo e ai requisiti di qualità del cliente. Oltre alle dimensioni critiche, gli ispettori potrebbero dover controllare filettature, rugosità superficiale, tolleranze geometriche e qualità visiva in base alle specifiche del componente.
Per i componenti di precisione di importanza critica, è possibile conservare registrazioni complete delle ispezioni, inclusi i numeri di identificazione dei componenti, gli elementi ispezionati, i risultati effettivi delle misurazioni, i tempi di ispezione e le informazioni sull'ispettore. Queste registrazioni supportano la tracciabilità della qualità e il miglioramento dei processi futuri.
Ambiente di ispezione e gestione degli strumenti di misurazione per la tornitura CNC
I risultati dell'ispezione dipendono non solo dalla strumentazione di misura, ma anche dalla temperatura, dalla pulizia, dalla precisione dello strumento di misura e dalla tecnica dell'operatore. I componenti metallici si dilatano o si contraggono al variare della temperatura, pertanto un'ispezione di alta precisione richiede un ambiente relativamente stabile. Prima della misurazione, è necessario rimuovere dal pezzo in lavorazione il liquido di raffreddamento, i trucioli, le bave e altri contaminanti. Anche gli strumenti di misura devono essere controllati per assicurarsi che rientrino nel periodo di calibrazione valido. Strumenti comuni come micrometri, comparatori, calibri e comparatori richiedono una calibrazione regolare e una corretta manutenzione.
Controllo della temperatura di ispezione
La temperatura ha un'influenza significativa sul controllo dimensionale di alta precisione. I componenti che hanno appena subito una tornitura ad alta velocità possono essere più caldi dell'ambiente di ispezione. Misurarli immediatamente può produrre deviazioni dimensionali. Il controllo di precisione generalmente richiede che il componente raggiunga una temperatura stabile prima della misurazione.
- Mantenere condizioni di ispezione stabili
- Evitare di misurare componenti caldi immediatamente
- Controllare la differenza di temperatura tra il pezzo in lavorazione e lo strumento di misurazione
- Ridurre gli errori di misurazione legati alla temperatura
- Consentire ai componenti di precisione un tempo sufficiente per la stabilizzazione della temperatura.
Un adeguato controllo della temperatura migliora l'affidabilità dei dati dimensionali ad alta precisione.
Rafforzare la gestione della calibrazione degli strumenti di misura.
Gli strumenti di misura possono usurarsi o perdere precisione dopo un uso prolungato. Anche quando l'operatore utilizza la procedura di misurazione corretta, apparecchiature imprecise possono produrre risultati inaffidabili. I produttori dovrebbero stabilire programmi di calibrazione in base al tipo di strumento di misura, alla frequenza di utilizzo e alla classe di precisione.
Gli strumenti di misura comuni devono essere mantenuti puliti e conservati correttamente per prevenire danni da urto, corrosione e carichi anomali. Anche le apparecchiature di ispezione ad alta precisione devono essere corredate da registri dettagliati dello stato di funzionamento e da documentazione di calibrazione.
La tecnologia di ispezione della tornitura CNC migliora la qualità della lavorazione.
Il controllo qualità nella tornitura CNC non si limita alla misurazione di poche dimensioni. Integra il controllo dimensionale, il controllo delle tolleranze geometriche, il controllo delle filettature, il controllo della qualità superficiale, il controllo del primo pezzo, il monitoraggio in corso di lavorazione e il controllo finale per determinare la qualità del componente. Diametri e lunghezze esterne possono essere controllati rapidamente con calibri e micrometri. I fori interni possono essere verificati con strumenti di misura interni. Le filettature possono essere controllate con calibri ad anello e calibri a tampone. Rotondità, concentricità ed eccentricità possono essere ispezionate con comparatori, roto-metri o macchine di misura a coordinate, a seconda della precisione richiesta. La rugosità superficiale può essere misurata con rugosimetri dedicati per ottenere dati più affidabili. Nella produzione in serie con tornitura CNC, il controllo del primo pezzo riduce gli errori di programmazione e impostazione, il controllo in corso di lavorazione identifica le variazioni dimensionali causate dall'usura dell'utensile e il controllo finale conferma che i componenti finiti soddisfano i requisiti di consegna. Allo stesso tempo, è necessario controllare costantemente la temperatura di ispezione, le condizioni del pezzo, la calibrazione degli strumenti di misura e le procedure operative standardizzate. L'implementazione di un processo di ispezione sistematico consente ai produttori di monitorare con precisione la qualità dei componenti, ridurre i difetti di lotto e le rilavorazioni, nonché migliorare la coerenza dimensionale, la stabilità della produzione e l'affidabilità del prodotto nelle operazioni di tornitura CNC.
















