
I componenti a parete sottile stanno diventando sempre più comuni nelle moderne industrie manifatturiere. Dai componenti strutturali aerospaziali ai pezzi di precisione utilizzati nelle apparecchiature di automazione, questi componenti offrono vantaggi quali leggerezza e compattezza. Tuttavia, rispetto ai componenti standard, quelli a parete sottile sono molto più difficili da lavorare. Molti clienti riscontrano problemi in cui le dimensioni soddisfano i requisiti prima della lavorazione, ma dopo la lavorazione si verificano problemi come deformazioni, variazioni dimensionali o un assemblaggio non corretto. Sebbene lo spessore della parete possa sembrare una piccola differenza di progettazione, i componenti a parete sottile sono estremamente sensibili alle forze di taglio, alle variazioni di temperatura e alle tensioni interne del materiale. Nella lavorazione di precisione, il controllo della deformazione e il mantenimento della stabilità dimensionale sono fattori critici per ottenere risultati di alta qualità.
Perché i componenti a parete sottile sono soggetti a deformazioni durante la lavorazione di precisione?
A causa della loro particolare struttura, i componenti a parete sottile presentano solitamente una minore rigidità e sono più sensibili alle forze esterne durante la lavorazione. Rispetto ai componenti convenzionali a parete spessa, richiedono un migliore controllo delle condizioni di lavorazione, stabilità delle attrezzature e pianificazione del processo. Molti errori di lavorazione non sono causati da un'insufficiente precisione delle attrezzature, ma si sviluppano gradualmente durante il taglio, il serraggio e le variazioni di sollecitazione del materiale. I seguenti fattori sono cause comuni di deformazione nella lavorazione di componenti a parete sottile.
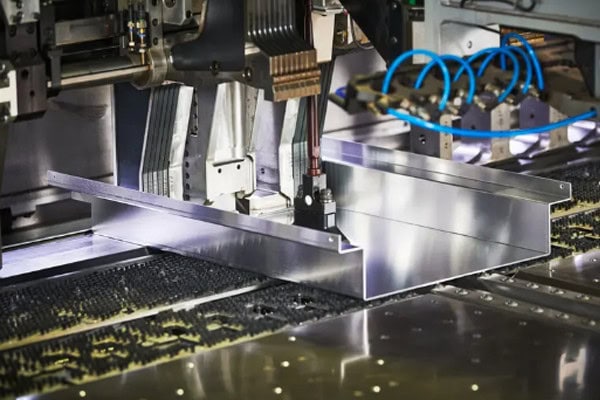
Una rigidità insufficiente del pezzo influisce sulla stabilità della lavorazione.
La caratteristica principale delle strutture a parete sottile è il loro ridotto spessore e la limitata capacità di supporto. Durante la lavorazione, l'utensile esercita pressione sul pezzo e, se la forza di lavorazione supera la resistenza alla deformazione del materiale, possono verificarsi spostamenti locali. Questo problema diventa più evidente nei componenti a parete sottile di grandi dimensioni o nelle parti con strutture curve complesse.
I problemi comuni includono:
- Deformazione elastica durante la lavorazione.
- Recupero dimensionale dopo la lavorazione.
- Deformazione locale nelle zone di debolezza.
- Difficoltà a mantenere la forma originale in strutture complesse.
Per i componenti a parete sottile, la stabilità della lavorazione è spesso più importante del semplice aumento della velocità di taglio. Un controllo adeguato delle forze di taglio e il mantenimento di condizioni di supporto stabili possono ridurre significativamente la necessità di correzioni post-lavorazione.
Il calore da taglio provoca cambiamenti dimensionali
Durante la lavorazione dei metalli, la generazione di calore è inevitabile. Poiché i pezzi a parete sottile hanno uno spessore limitato, la loro capacità di dissipare il calore è relativamente inferiore, il che li rende più sensibili alle variazioni di temperatura. Durante la lavorazione continua, la concentrazione di calore in aree specifiche può causare dilatazione termica, seguita da variazioni dimensionali dopo il raffreddamento.
Gli effetti comuni includono:
- Aumento continuo della temperatura nelle aree di lavorazione.
- Deformazione termica dei materiali.
- Variazioni dimensionali dopo il raffreddamento.
Il controllo della temperatura di lavorazione è un aspetto fondamentale della lavorazione di precisione per componenti a parete sottile. Metodi di raffreddamento adeguati e cicli di lavorazione ottimizzati contribuiscono a mantenere una migliore stabilità dimensionale.
I metodi di serraggio influenzano la forma finale del pezzo
Molti problemi di deformazione si verificano prima dell'inizio del taglio, durante la fase di serraggio. Se viene applicata una pressione di serraggio eccessiva, il pezzo può deformarsi già prima della lavorazione. Dopo la lavorazione, al rilascio del dispositivo di fissaggio, il pezzo può ritornare alla sua forma originale, causando deviazioni dimensionali.
Durante il serraggio è importante tenere in considerazione i seguenti aspetti:
- Evitare di esercitare una pressione eccessiva sulle zone deboli.
- Garantire una distribuzione più uniforme della forza.
- Riduzione delle variazioni di forma causate dal serraggio.
Un metodo di bloccaggio adeguato consente al pezzo di rimanere stabile durante la lavorazione e riduce l'influenza delle forze esterne sulla precisione.
Come si può controllare la deformazione nella lavorazione di precisione di componenti a parete sottile?
La lavorazione di componenti a parete sottile non si limita alla semplice riduzione della forza di taglio. Una soluzione completa richiede l'ottimizzazione del processo di lavorazione, la selezione degli utensili e il controllo delle attrezzature. Una strategia di produzione ben pianificata può ridurre i cambi di materiale e contribuire a mantenere una migliore uniformità dimensionale dopo la lavorazione. Nella produzione reale, gli ingegneri solitamente analizzano prima la struttura dei pezzi e sviluppano metodi di lavorazione adeguati.
Ottimizzare la sequenza di lavorazione per ridurre gli effetti delle sollecitazioni.
La rimozione di grandi quantità di materiale in un'unica operazione può alterare l'equilibrio delle tensioni interne e causare deformazioni dopo la lavorazione. Una corretta pianificazione della sequenza di lavorazione consente ai materiali di stabilizzarsi gradualmente e migliora la precisione finale.
I metodi di ottimizzazione più comuni includono:
- Rimozione della maggior parte del materiale mediante lavorazione di sgrossatura iniziale.
- Lasciando un margine di finitura adeguato.
- Completamento delle dimensioni critiche in fasi successive.
- Riduzione della profondità di taglio per operazione.
Una sequenza di lavorazione scientifica riduce le variazioni di stress interne e rende più stabili le operazioni di finitura. Per i pezzi a parete sottile di alta precisione, la lavorazione graduale spesso produce risultati migliori rispetto al completamento di tutte le dimensioni in un unico processo.
Selezionare gli utensili e i parametri di lavorazione appropriati.
Le condizioni dell'utensile e i parametri di taglio influenzano direttamente le forze applicate ai pezzi a parete sottile. Se la resistenza al taglio è troppo elevata o i parametri sono impostati in modo errato, le vibrazioni e la pressione di lavorazione possono aumentare, compromettendo la qualità della superficie e la precisione dimensionale.
I fattori chiave includono:
- Scegliere utensili da taglio più affilati.
- Regolare correttamente la velocità di taglio.
- Controllo della velocità di avanzamento e della profondità di taglio.
La giusta combinazione di utensili e parametri riduce l'instabilità durante la lavorazione, migliora il movimento dell'utensile e aumenta la qualità della superficie e la precisione dimensionale.
Migliorare i metodi di serraggio per potenziare il supporto.
I metodi di serraggio tradizionali potrebbero non garantire una stabilità sufficiente per i pezzi a parete sottile. Soluzioni di fissaggio più adeguate possono ridurre i movimenti e le vibrazioni durante la lavorazione, migliorando i metodi di supporto e posizionamento.
Gli approcci più comuni includono:
- Aggiunta di strutture di supporto ausiliarie.
- Utilizzo di dispositivi flessibili per ridurre la pressione.
- Applicazione di metodi di serraggio a vuoto.
Una corretta progettazione degli utensili di fissaggio migliora la stabilità della lavorazione e riduce le deformazioni causate da forze non uniformi, soprattutto per strutture complesse a parete sottile.
Quali processi di lavorazione di precisione sono adatti per componenti a parete sottile?
I componenti a parete sottile presentano spesso strutture complesse e richiedono un'elevata precisione. Un singolo metodo di lavorazione potrebbe non essere sufficiente a soddisfare tutte le esigenze produttive. Nella produzione reale, vengono selezionati processi diversi in base ai materiali del componente, alle caratteristiche strutturali e alle applicazioni finali. Una tecnologia di lavorazione adeguata migliora l'efficienza riducendo al contempo i rischi di deformazione.
La lavorazione CNC ad alta velocità migliora la stabilità
La lavorazione CNC ad alta velocità è ampiamente utilizzata per la produzione di componenti a parete sottile. Grazie a mandrini ad alta velocità e percorsi utensile ottimizzati, è possibile ridurre l'impatto del taglio e migliorare la stabilità della lavorazione.
I principali vantaggi includono:
- Riduzione delle forze di taglio durante la lavorazione.
- Miglioramento della capacità di lavorazione di strutture complesse.
- Miglioramento della qualità delle superfici.
La lavorazione ad alta velocità contribuisce a migliorare l'efficienza produttiva, riducendo al contempo i problemi di vibrazione e deformazione tipici dei metodi di lavorazione tradizionali.
La lavorazione a 5 assi riduce la necessità di attrezzaggi ripetuti.
Alcuni componenti a parete sottile presentano molteplici superfici di lavorazione e complesse strutture curve. La lavorazione convenzionale può richiedere molteplici operazioni di riposizionamento, aumentando gli errori di posizionamento. La lavorazione a 5 assi riduce le operazioni di impostazione ripetute e migliora la coerenza complessiva.
Le caratteristiche principali includono:
- Eseguire più operazioni di lavorazione in un'unica configurazione.
- Riduzione degli errori di posizionamento accumulati.
- Adatto per componenti curvi complessi.
Per componenti aerospaziali, componenti medicali e strutture di apparecchiature di fascia alta, la lavorazione a 5 assi offre un approccio produttivo più flessibile e migliora la qualità dei pezzi complessi.
L'ispezione di precisione garantisce le dimensioni finali
L'ispezione post-lavorazione è estremamente importante per i componenti a parete sottile. Poiché questi componenti sono sensibili alle variazioni ambientali e alle sollecitazioni meccaniche, i soli controlli estetici non sono sufficienti a verificare appieno la qualità della lavorazione.
L'ispezione di solito comprende:
- Misurazione delle dimensioni critiche e delle tolleranze geometriche.
- Verifica dell'eventuale presenza di deformazioni.
- Verifica della conformità ai disegni tecnici.
Un processo di ispezione completo aiuta a identificare tempestivamente le deviazioni di lavorazione, a migliorare la stabilità del prodotto e a garantire che i pezzi finali soddisfino i requisiti dell'applicazione.

Come si può migliorare la stabilità a lungo termine nella lavorazione di precisione di componenti a parete sottile?
La produzione di componenti a parete sottile non si limita al raggiungimento delle dimensioni desiderate dopo la lavorazione, ma si concentra anche sul mantenimento di prestazioni stabili nel tempo. Nelle apparecchiature di alta precisione, i componenti possono essere soggetti a vibrazioni, variazioni di temperatura e carichi meccanici. Se la stabilità della lavorazione è insufficiente, le prestazioni complessive dell'apparecchiatura possono risentirne. L'implementazione di un sistema completo di controllo qualità è fondamentale per una produzione affidabile.
Analizzare la struttura del pezzo prima della lavorazione.
Un'analisi strutturale tempestiva contribuisce a ridurre i potenziali problemi di produzione.
I compiti principali includono:
- Valutazione delle difficoltà di lavorazione nelle aree a parete sottile.
- Pianificazione di percorsi di lavorazione razionali.
- Ottimizzazione dei dettagli strutturali.
Controllo delle modifiche all'ambiente di lavorazione
Anche l'ambiente di lavorazione può influire sulla precisione dei pezzi a parete sottile, soprattutto nella produzione di alta precisione.
I controlli importanti includono:
- Mantenimento di condizioni di temperatura stabili.
- Riduzione delle fluttuazioni delle condizioni delle apparecchiature.
- Ridurre al minimo le interferenze esterne.
Stabilire processi di produzione stabili
Processi stabili contribuiscono a ridurre le differenze tra i componenti durante la produzione a lungo termine.
Le misure chiave includono:
- Registrare i parametri critici di lavorazione.
- Verificare regolarmente la precisione delle apparecchiature.
- Mantenere standard di ispezione coerenti.
Le maggiori sfide nella lavorazione di precisione di componenti a parete sottile sono il controllo della deformazione e la gestione della stabilità dimensionale. Ottimizzando le sequenze di lavorazione, selezionando utensili idonei, migliorando i metodi di bloccaggio e rafforzando le procedure di ispezione, i produttori possono ridurre efficacemente i rischi di lavorazione e raggiungere requisiti di precisione più elevati. Per strutture complesse e applicazioni esigenti, processi produttivi stabili sono alla base di una qualità affidabile dei componenti. Tirapid è specializzata in servizi di lavorazione di precisione, fornendo soluzioni di lavorazione di alta precisione per componenti a parete sottile, aiutando le aziende a raggiungere una produzione personalizzata stabile e affidabile.
















