
La precisione della tornitura influisce direttamente sulla qualità dell'assemblaggio, sulla durata e sulla stabilità complessiva del prodotto. Nell'industria meccanica, sia che si tratti di alberi comuni, componenti di precisione o parti industriali ad alta complessità, la precisione dimensionale e la qualità superficiale sono sempre fondamentali. Se durante la lavorazione si verificano deviazioni dimensionali, errori di rotondità o rugosità superficiale instabile, ciò può compromettere le prestazioni finali dell'applicazione. Migliorare la precisione della tornitura richiede non solo condizioni operative stabili, ma anche un controllo adeguato degli utensili, dei parametri di taglio, dei metodi di bloccaggio e dell'ambiente di lavorazione. Solo quando tutti i fattori chiave rimangono stabili è possibile un continuo miglioramento della qualità della lavorazione.
La stabilità della macchina influisce sulla precisione della tornitura.
La macchina utensile è il cuore delle operazioni di tornitura. Se la rigidità della macchina è insufficiente o l'attrezzatura è soggetta a usura prolungata, la precisione di lavorazione diminuirà. In particolare, durante le lavorazioni continue e le operazioni di alta precisione, le condizioni della macchina influenzano direttamente la traiettoria di movimento dell'utensile.
Migliorare la rigidità della macchina
Maggiore è la rigidità della macchina, minori saranno le vibrazioni generate durante la lavorazione. Una struttura stabile della macchina riduce la deviazione dell'utensile durante il taglio, migliorando al contempo la finitura superficiale e la stabilità dimensionale. In particolare, nella lavorazione di alberi lunghi o in operazioni con grandi profondità di taglio, una rigidità insufficiente può facilmente causare segni di vibrazione ed errori dimensionali. Pertanto, migliorare la stabilità complessiva della macchina è estremamente importante per la lavorazione di precisione.
Mantenere una precisione stabile della macchina
Dopo un lungo periodo di funzionamento, le guide, le viti di comando e i mandrini si usurano gradualmente, rendendo necessaria una manutenzione regolare.
La manutenzione ordinaria comprende:
- Verifica dello spazio libero della guida
- Regolazione della precisione della vite senza fine
- Correzione dell'eccentricità del mandrino
- Mantenere una lubrificazione stabile
Una volta stabilizzate le condizioni della macchina, la costanza della lavorazione migliora significativamente.
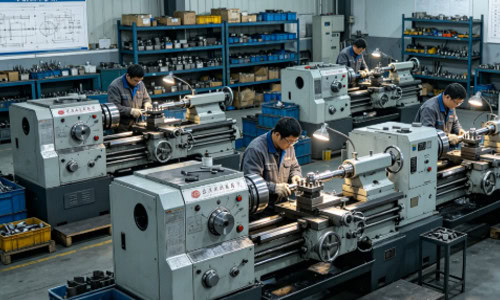
Le condizioni dell'utensile influiscono significativamente sulla precisione della lavorazione.
L'utensile da taglio partecipa direttamente al processo di lavorazione e la sua affilatura e le condizioni di installazione influiscono sulle dimensioni finali e sulla qualità della superficie. Anche in presenza di un'elevata precisione della macchina, un'usura eccessiva dell'utensile può comunque causare errori di lavorazione.
Mantieni affilato l'utensile da taglio
Gli utensili da taglio affilati riducono la resistenza al taglio e migliorano la stabilità del taglio.
Ciò aiuta a migliorare:
- Qualità della finitura superficiale
- Consistenza dimensionale
- Continuità di taglio
- qualità del bordo del pezzo
Gli utensili devono essere sostituiti tempestivamente dopo lunghi periodi di lavorazione.
Selezionare la geometria dell'utensile corretta
L'angolo di spoglia, l'angolo di incidenza e il raggio di punta dell'utensile influenzano le condizioni di lavorazione. Materiali diversi richiedono geometrie dell'utensile diverse. Ad esempio, l'acciaio inossidabile richiede solitamente una geometria dell'utensile ad alta tenacità, mentre l'alluminio si presta meglio a taglienti più affilati. Una geometria dell'utensile adeguata non solo riduce la resistenza al taglio, ma minimizza anche la deformazione del pezzo e i problemi di rugosità superficiale, migliorando la precisione della lavorazione.
Mantenere stabile l'installazione degli strumenti
Quando l'installazione dell'utensile è instabile, possono verificarsi deviazioni durante il taglio.
Questo può portare a:
- Dimensioni instabili
- Segni di vibrazione superficiale
- Modifiche al percorso utensile
- Aumento degli errori ripetuti
I problemi diventano più evidenti quando la rigidità del portautensili è insufficiente.
I parametri di taglio devono essere abbinati correttamente
I parametri di taglio influenzano direttamente la temperatura di lavorazione, la forza di taglio e le condizioni della superficie del pezzo. Anche con macchine e utensili in buone condizioni, impostazioni errate dei parametri possono comunque ridurre la precisione della lavorazione.
Controllo della velocità di taglio corretta
Una velocità di taglio eccessivamente elevata provoca facilmente deformazioni termiche e usura dell'utensile.
Ciò può comportare:
- Deriva dimensionale
- Segni di bruciatura superficiale
- Durata ridotta dell'utensile
- Scarsa stabilità di lavorazione
Materiali diversi richiedono intervalli di velocità diversi.
Mantenere una velocità di alimentazione stabile
La velocità di avanzamento influisce sullo spessore del taglio e sulla rugosità superficiale.
Per esempio:
- Un'alimentazione eccessiva influisce sulla qualità della superficie
- Un avanzamento troppo basso crea attrito durante il taglio
- Le fluttuazioni dell'alimentazione influiscono sulla stabilità dimensionale
- La fase di finissaggio richiede un'alimentazione più stabile.
Un taglio stabile migliora la uniformità della lavorazione.
Controllare correttamente la profondità di taglio
Le ampie variazioni della profondità di taglio influiscono significativamente sul carico dell'utensile. La sgrossatura richiede in genere una maggiore profondità di taglio, mentre la finitura richiede un sovrametallo di lavorazione più stabile. Se la profondità di taglio varia eccessivamente, si verificano facilmente fluttuazioni dimensionali e vibrazioni del pezzo. Pertanto, una corretta impostazione del sovrametallo di sgrossatura e finitura è fondamentale per migliorare la precisione della lavorazione.
Il metodo di bloccaggio del pezzo influisce sulla precisione della lavorazione.
Le condizioni di bloccaggio del pezzo in lavorazione influiscono direttamente sulla stabilità della lavorazione. Se il bloccaggio è instabile o il posizionamento non è preciso, possono verificarsi movimenti durante la lavorazione. Questo effetto diventa più evidente nelle lavorazioni di precisione e nella lavorazione di pezzi lunghi e sottili.
Mantenere un serraggio stabile
La forza di serraggio deve rimanere moderata, fissando saldamente il pezzo senza provocarne la deformazione.
Ciò aiuta a migliorare:
- Stabilità dimensionale
- Concentricità
- Precisione della rotondità
- Ripetibilità della lavorazione
I componenti a parete sottile sono più sensibili alla forza di serraggio.
Utilizzare riferimenti di posizionamento coerenti
Se i riferimenti di posizionamento non sono coerenti, si verificano facilmente deviazioni dimensionali durante la lavorazione in serie.
I problemi comuni includono:
- Errori di configurazione multipli
- Variazione di riferimento della lavorazione
- Consistenza del prodotto ridotta
- Difficoltà di correzione aumentata
Un posizionamento di riferimento coerente riduce gli errori cumulativi.
Ridurre la deformazione dei pezzi lunghi
Durante la lavorazione, i componenti ad albero lungo si deformano facilmente sotto l'effetto della forza di taglio.
I metodi comuni includono:
- Utilizzo del supporto della contropunta
- Applicare pause costanti
- Taglio segmentale
- Riduzione della lunghezza dello sbalzo
Questi metodi migliorano la stabilità della lavorazione.
Le variazioni di temperatura influiscono sulle dimensioni di lavorazione
Durante le operazioni di tornitura si genera continuamente calore. Se il controllo della temperatura diventa instabile, si verificano deformazioni termiche sia nel pezzo in lavorazione che nella struttura della macchina, con conseguenti ripercussioni sulle dimensioni della lavorazione. Tale effetto diventa ancora più evidente durante le lavorazioni ad alta velocità e di lunga durata.
Controllo del calore di taglio
Quando la temperatura nella zona di taglio diventa troppo elevata, il pezzo in lavorazione si espande facilmente.
Ciò può causare:
- Dimensioni di lavorazione sovradimensionate
- Variazione dimensionale dopo il raffreddamento
- Scolorimento superficiale
- Precisione di lavorazione ridotta
L'influenza termica è più evidente durante le lavorazioni ad alta velocità.
Mantenere un raffreddamento stabile
Il liquido di raffreddamento non solo riduce la temperatura, ma diminuisce anche l'attrito.
I metodi comuni includono:
- Aumento della portata del liquido di raffreddamento
- Regolazione della posizione dello spruzzo
- Utilizzo del raffreddamento ad alta pressione
- Mantenimento del raffreddamento continuo
Un raffreddamento stabile contribuisce a mantenere la coerenza dimensionale.
Mantenere un riscaldamento stabile della macchina
All'avvio della macchina, le temperature del mandrino e delle guide variano gradualmente, causando fluttuazioni nella precisione di lavorazione. Un adeguato riscaldamento della macchina prima della lavorazione consente all'apparecchiatura di raggiungere una condizione operativa stabile, riducendo la deriva termica e migliorando la stabilità della lavorazione di precisione.
Migliorare la precisione di rotazione richiede stabilità a lungo termine
Il miglioramento della precisione della tornitura non si basa su una singola regolazione. Al contrario, le condizioni delle attrezzature, gli utensili, le impostazioni di processo e la stabilità operativa devono rimanere costanti nel tempo. Durante la lavorazione, le variazioni dimensionali e le condizioni della superficie devono essere monitorate continuamente, mentre i parametri di taglio e le condizioni dell'utensile devono essere regolati tempestivamente. Per i componenti di alta precisione, sono inoltre necessari standard di lavorazione e procedure di controllo stabili per ridurre le fluttuazioni dovute all'errore umano.
Con il continuo miglioramento della tecnologia di lavorazione CNC, le moderne macchine per tornitura possono raggiungere livelli di precisione sempre più elevati. Tuttavia, le potenzialità della macchina possono essere sfruttate appieno solo se abbinate a processi di lavorazione adeguati.
















