
La rettifica è un processo di lavorazione di precisione che rimuove materiale da un pezzo utilizzando una mola abrasiva rotante. A differenza degli utensili da taglio convenzionali, che rimuovono materiale con taglienti ben definiti, la rettifica utilizza numerosi grani abrasivi per rimuovere piccole quantità di materiale. Questo processo è ampiamente utilizzato per migliorare la precisione dimensionale, ottenere superfici lisce e rifinire componenti temprati o difficili da lavorare.
Questa guida spiega cos'è la rettifica, come funziona il processo di rettifica, i principali tipi di rettifica, le macchine, i materiali, i parametri tecnici, i vantaggi, i limiti e le applicazioni comuni delle macchine a controllo numerico (CNC).
Cos'è la macinazione?
La rettifica è un processo di lavorazione abrasiva che rimuove piccole quantità di materiale da un pezzo utilizzando una mola rotante. Viene utilizzata principalmente per ottenere dimensioni precise, geometrie controllate e finiture superficiali di alta qualità. Nella produzione di precisione, la rettifica viene comunemente eseguita dopo la fresatura CNC, la tornitura o il trattamento termico, quando il pezzo richiede tolleranze più strette o una migliore qualità superficiale.
Rettifica vs. Fresatura e tornitura CNC
La rettifica si differenzia dalla fresatura e dalla tornitura CNC principalmente per il meccanismo di taglio, la velocità di asportazione del materiale e lo scopo della finitura. La fresatura e la tornitura sono generalmente efficienti per la creazione di geometrie di pezzi e la rimozione di grandi quantità di materiale, mentre la rettifica viene spesso utilizzata per la correzione dimensionale di precisione e la finitura superficiale.
| Caratteristica | Rettifica | Fresatura CNC | tornitura CNC |
| Strumento per tagliare | Ruota abrasiva | fresa rotante | Utensile a punta singola o a più taglienti |
| Rimozione materiale | Solitamente piccole quantità controllate | Da moderato a alto | Da moderato a alto |
| Geometria tipica | Profilo piatto, cilindrico, interno | Tasche, fessure, contorni | Alberi, fori, parti rotonde |
| Vantaggio principale | Elevata precisione e finitura impeccabile. | generazione di forme complesse | Lavorazione cilindrica efficiente |
| Materiali temprati | Spesso adatto | Richiede strumenti adeguati | Richiede strumenti adeguati |
| Ruolo tipico nella produzione | Finitura di precisione | Sgrossatura e finitura | Sgrossatura e finitura |
La rettifica è quindi da intendersi come un processo di produzione complementare piuttosto che come un sostituto universale del taglio CNC.
Come funziona il processo di macinazione?
Il processo di rettifica prevede la selezione di una mola abrasiva idonea, il fissaggio del pezzo, l'impostazione dei parametri di rettifica, la rimozione del materiale tramite un contatto controllato della mola, la gestione del calore e il controllo delle dimensioni finali e della finitura superficiale. Ogni fase deve essere controllata poiché le condizioni della mola, la forza di taglio, la temperatura e la stabilità della macchina influiscono direttamente sulla precisione della rettifica.
| step | Operazione di macinazione | Obiettivo di qualità |
| 1 | Seleziona la ruota e i parametri | Abbinare gli abrasivi al materiale |
| 2 | Montare e allineare il pezzo | Prevenire movimenti e distorsioni |
| 3 | Eseguire passaggi di rettifica | Rimuovere il materiale di finitura controllato |
| 4 | Controllo del calore e del refrigerante | Prevenire danni termici |
| 5 | Misurare e ispezionare | Verificare dimensioni, geometria e finitura. |
Passaggio 1: Selezionare la mola e impostare i parametri di taglio
Il primo passo consiste nella scelta di una mola adatta al materiale del pezzo, alla precisione richiesta, alla finitura superficiale e alla velocità di asportazione del materiale. L'abrasivo della mola, la granulometria, il legante, il grado di durezza e la struttura influenzano tutti le prestazioni di taglio.
Una mola in ossido di alluminio può essere adatta per molti tipi di acciaio, mentre le mole in CBN sono spesso preferite per i materiali ferrosi temprati. Le mole diamantate sono comunemente scelte per il carburo e la ceramica. Le impostazioni della macchina devono inoltre rimanere entro la velocità operativa approvata per la mola e corrispondere all'operazione di rettifica prevista.
Fase 2: Posizionamento e fissaggio del pezzo in lavorazione
Il pezzo in lavorazione deve essere supportato e posizionato con precisione prima di iniziare la rettifica. La rettifica di superfici piane utilizza comunemente mandrini magnetici per materiali ferrosi adatti, mentre i pezzi non magnetici possono richiedere dispositivi di fissaggio meccanici o un sistema di bloccaggio a vuoto. La rettifica cilindrica può utilizzare centri, mandrini o supporti senza centri.
Il serraggio deve essere sicuro senza causare deformazioni. Lamiere sottili, alberi lunghi e componenti di precisione possono piegarsi sotto una forza di serraggio eccessiva. Se un pezzo viene rettificato mentre è deformato, potrebbe cambiare forma dopo il rilascio e non soddisfare i requisiti di planarità, rotondità o dimensionali.
Fase 3: Avviare la molatura e controllare la rimozione del materiale
Durante la rettifica, la mola abrasiva entra in contatto con il pezzo in lavorazione e rimuove il materiale attraverso passaggi di taglio ripetuti o un avanzamento controllato. La velocità della mola, il movimento del piano di lavoro, la rotazione del pezzo e la profondità di taglio determinano il comportamento di rimozione del materiale.
Le operazioni di rettifica richiedono in genere tagli più piccoli rispetto alla fresatura o alla tornitura di sgrossatura, soprattutto durante la finitura di precisione. È necessario che rimanga un sovrametallo di finitura adeguato dall'operazione precedente. La rimozione di materiale eccessivo durante la rettifica finale può aumentare il calore, l'usura della mola e le variazioni dimensionali.
Fase 4: Applicare il liquido di raffreddamento e controllare il calore di rettifica
Il liquido di raffreddamento controlla la temperatura di rettifica, lubrifica l'area di contatto dove necessario e contribuisce a rimuovere i detriti abrasivi e le particelle metalliche. Il controllo del calore è essenziale perché temperature eccessive possono causare dilatazione termica, bruciature superficiali, tensioni residue e variazioni dimensionali.
Il liquido di raffreddamento deve raggiungere la zona di contatto effettiva con la mola. Un semplice aumento del volume del fluido potrebbe non risolvere il problema se la rotazione della mola impedisce al liquido di raffreddamento di entrare nell'interfaccia. Un corretto posizionamento dell'ugello, le condizioni del fluido, la filtrazione e la scelta della mola contribuiscono a mantenere prestazioni di rettifica stabili.
Fase 5: Ispezionare le dimensioni e la finitura superficiale
La fase finale consiste nel verificare che il pezzo rettificato soddisfi i requisiti dimensionali e superficiali. L'ispezione può includere spessore, diametro, rotondità, planarità, parallelismo, rugosità superficiale e altre specifiche di disegno.
A seconda della caratteristica da misurare, si possono utilizzare micrometri, alesametri, altimetri, rugosimetri e macchine di misura a coordinate. I pezzi che richiedono tolleranze molto strette devono essere misurati in condizioni di temperatura controllata, poiché la dilatazione termica può influire sull'ispezione a livello di micron.
Quali macchine e attrezzature vengono utilizzate per la rettifica?
La rettifica si avvale di attrezzature specializzate, tra cui rettificatrici per superfici piane, rettificatrici cilindriche, rettificatrici senza centri, rettificatrici per interni, macchine rettificatrici a controllo numerico (CNC), mole abrasive, dispositivi di bloccaggio del pezzo, ravvivatori per mole e sistemi di raffreddamento. La rettificatrice più adatta viene selezionata in base alla geometria del pezzo, al materiale, alle tolleranze, alla finitura richiesta e alla quantità di produzione.
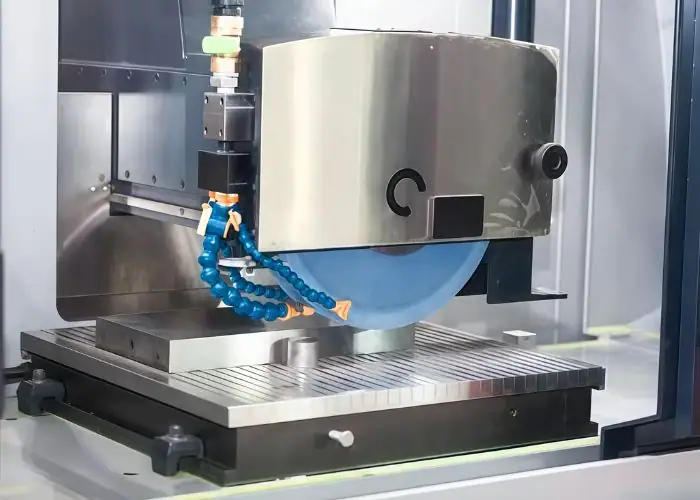
Principali tipologie di rettificatrici
Le rettificatrici si classificano principalmente in base alla geometria del pezzo e all'operazione di rettifica che eseguono. Una rettificatrice per superfici piane produce superfici piane precise, mentre una rettificatrice cilindrica lavora su elementi esterni rotondi. Altre macchine sono specializzate nella foratura interna, nella produzione senza centri, nell'affilatura di utensili o nella finitura di ingranaggi.
| Macinatore | Funzione principale | Componenti tipici |
| Levigatrice per superfici | Produce superfici piane e parallele | Piastre, blocchi di fissaggio, basi per stampi |
| Rettificatrice cilindrica | Finiture dei diametri esterni | Alberi, perni, rulli |
| Rettificatrice senza centri | Rettifica pezzi cilindrici senza centri | Perni, aste, alberi di produzione |
| Rettificatrice per interni | Finiture dei diametri interni | Fori e manicotti dei cuscinetti |
| Affilatrice per utensili e frese | Modella o affila gli utensili da taglio | Frese, punte da trapano, alesatori |
| Rettificatrice CNC | Controlla movimenti di macinazione complessi | Profili di precisione, componenti di produzione |
Nella scelta della macchina, è necessario considerare le dimensioni del pezzo e la misura richiesta. Un albero lungo potrebbe necessitare di un supporto per evitare la flessione, mentre una piastra larga potrebbe richiedere una macchina con una corsa del piano di lavoro adeguata e un comportamento termico stabile.
Componenti chiave di una rettificatrice
Una rettificatrice è composta da diversi sistemi che devono lavorare in sinergia per garantire la precisione. Il mandrino aziona la mola abrasiva, mentre il piano di lavoro o testa portapezzo controlla la posizione e il movimento del pezzo. I meccanismi di avanzamento assicurano un avanzamento controllato e la struttura della macchina resiste alle forze di taglio.
I componenti importanti includono:
- Mandrino e testa della mola per una rotazione stabile della mola.
- Basamento della macchina, guide e sistema di avanzamento per un movimento preciso.
- Banco da lavoro, mandrino, centri o dispositivi di fissaggio per il supporto del pezzo.
- Sistema di erogazione e filtrazione del liquido di raffreddamento per il controllo termico.
- Attrezzature per la ravvivatura e la bilanciatura delle mole per un taglio uniforme.
- Controllore CNC o comandi manuali per la regolazione del movimento della macchina.
Mole abrasive e materiali abrasivi
Le mole abrasive contengono grani abrasivi tenuti insieme da un legante. Le loro prestazioni dipendono dal tipo di abrasivo, dalla granulometria, dal materiale del legante, dalla qualità della mola e dalla struttura. Diverse combinazioni determinano differenti comportamenti di taglio, finiture superficiali e durata della mola.
| Materiale abrasivo | Applicazioni comuni | Considerazione principale |
| Ossido di alluminio | acciaio al carbonio e molti acciai legati | Rettifica per uso generale |
| ossido di alluminio ceramico | Acciai resistenti e applicazioni impegnative | Frattura controllata dei grani |
| carburo di silicio | Ghisa, alcuni materiali non ferrosi, ceramica | Compatibilità dei materiali |
| Nitruro di boro cubico (CBN) | Acciaio temprato e alcune leghe resistenti alle alte temperature | Molatura di materiali duri |
| Diamante | Carburo, vetro e ceramiche tecniche | Non è generalmente preferibile per la rettifica convenzionale dell'acciaio. |
Il termine "disco abrasivo" è un termine più generico che può descrivere i dischi abrasivi utilizzati nelle smerigliatrici angolari portatili o in altre apparecchiature. Le mole abrasive di precisione non devono essere confuse con i dischi abrasivi per uso generale, poiché la costruzione delle mole, la velocità nominale, la geometria e i requisiti di controllo dimensionale possono differire.
Rasatura e rettifica delle mole abrasive
La ravvivatura della mola ripristina l'efficacia di taglio esponendo nuovi grani abrasivi e controllando le condizioni della superficie della mola. La rettifica corregge la geometria, la concentricità o il profilo della mola in modo che ruoti e entri in contatto con il pezzo in lavorazione come previsto.
Si tratta di operazioni di manutenzione correlate ma distinte. Una mola può avere la forma corretta ma comunque tagliare male se i suoi grani sono smussati o intasati di materiale. Al contrario, una mola affilata ma con una geometria non ottimale può produrre superfici imprecise.
La ravvivatura e la rettifica diventano necessarie quando la forza di rettifica aumenta, la finitura superficiale si deteriora, si verifica un intasamento della mola o la consistenza dimensionale cambia. Mantenere la mola in buone condizioni è particolarmente importante per la produzione di precisione e per i cicli di rettifica ripetuti.
Quali sono i principali tipi di rettifica?
Le principali tipologie di rettifica includono la rettifica di superfici piane, la rettifica cilindrica, la rettifica senza centri, la rettifica interna, la rettifica a penetrazione, la rettifica di profili, la rettifica di forme, la rettifica di utensili e frese, la rettifica di maschere, la rettifica di ingranaggi, la rettifica di filettature e la rettifica a tuffo. Ogni processo è progettato per specifiche geometrie dei pezzi, requisiti dimensionali o condizioni di produzione.
| Tipo di macinazione | principali applicazioni | Requisito tipico |
| Rettifica superficiale | superfici piane e piastre | Planarità e parallelismo |
| Rettifica cilindrica | Superfici esterne rotonde | Diametro e rotondità |
| Rettifica senza centri | Componenti rotondi ad alto volume | Ripetibilità e produttività |
| Rettifica interna | Fori e alloggiamenti per cuscinetti | Precisione del foro |
| Macinazione a avanzamento lento | Profili profondi in materiali difficili | Rimozione controllata di scorte elevate |
| Rettifica di profili e forme | forme complesse | Precisione del profilo |
| Rettifica di utensili e frese | Utensili da taglio | Geometria del bordo e dell'utensile |
| Rettifica a giga | Fori e posizioni di precisione | Posizionamento preciso delle caratteristiche |
| Rettifica di ingranaggi e filettature | Ingranaggi e filettature | Geometria del dente o della filettatura |
| Rettifica a tuffo | Caratteristiche cilindriche localizzate | Diametro, spalle e profili |
Rettifica superficiale
La rettifica di superfici piane produce superfici piane precise mediante il movimento del pezzo in lavorazione rispetto a una mola abrasiva rotante. Viene comunemente utilizzata per piastre di fissaggio, componenti di macchine, basi di stampi, superfici di tenuta e parti piane di precisione.
Una rettificatrice per superfici piane può utilizzare una tavola oscillante o una tavola rotante a seconda della sua configurazione. Il processo controlla la rimozione del materiale dalla superficie da lavorare per migliorarne la planarità, il parallelismo, l'uniformità dello spessore o la finitura superficiale.
La rettifica di superfici piane è particolarmente utile dopo la fresatura CNC quando una superficie piana richiede un controllo geometrico più preciso. Tuttavia, i pezzi sottili devono essere supportati con attenzione perché il bloccaggio magnetico, il calore generato dalla rettifica e le tensioni residue del materiale possono compromettere la planarità finale.
Rettifica cilindrica
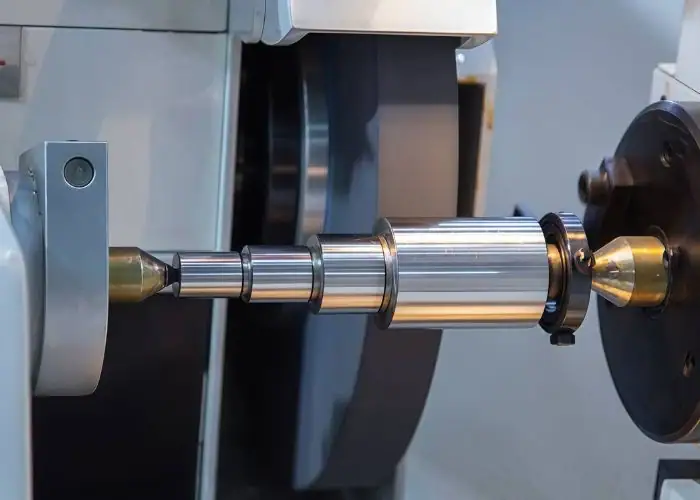
La rettifica cilindrica rifinisce le superfici esterne rotonde ruotando il pezzo in lavorazione mentre una mola abrasiva rimuove materiale dal suo diametro esterno. Viene comunemente utilizzata per alberi, rulli, perni di cuscinetti, perni e componenti meccanici di precisione.
Il processo può utilizzare centri, un mandrino o un altro sistema di supporto. Un corretto allineamento tra il pezzo in lavorazione e la mola è necessario per controllare la rotondità, la conicità e la consistenza del diametro.
La rettifica cilindrica viene spesso eseguita dopo la tornitura CNC. La tornitura produce la maggior parte della geometria dell'albero, mentre la rettifica rimuove una sovrastruttura di finitura controllata per ottenere il diametro e la condizione superficiale richiesti.
Rettifica senza centri
La rettifica senza centri produce superfici cilindriche precise senza dover tenere il pezzo in lavorazione tra le punte. Il pezzo viene invece supportato da un supporto tra una mola e una ruota di regolazione.
La ruota di regolazione controlla la rotazione del pezzo e, nelle operazioni di avanzamento continuo, il movimento assiale. Ciò rende la rettifica senza centri efficiente per la produzione di grandi quantità di perni, barre e altri componenti cilindrici.
Tuttavia, la rettifica senza centri richiede una geometria di supporto e una configurazione corrette. Un allineamento errato della mola, un'altezza del pezzo non adeguata o condizioni di regolazione non ottimali possono causare lobi, conicità o dimensioni incoerenti. È più efficace quando la geometria del pezzo e il volume di produzione sono adatti al processo.
Rettifica interna
Le rettificatrici per interni riducono il diametro interno di un foro utilizzando una mola abrasiva di dimensioni ridotte. Sono utilizzate per la rettifica di precisione di fori, piste di cuscinetti, boccole, componenti idraulici e altre parti che richiedono superfici interne accurate.
La rettifica interna può essere più difficile della rettifica esterna perché il diametro della mola è limitato dalla dimensione del foro. Le mole piccole e i mandrini lunghi possono avere una minore rigidità, aumentando la sensibilità alle vibrazioni e alla flessione.
Il processo deve controllare la velocità della mola, la rigidità del mandrino, l'erogazione del liquido di raffreddamento e la misurazione del foro. La rettifica interna viene spesso scelta quando l'alesatura o la barenatura non riescono a raggiungere in modo costante le specifiche dimensionali o superficiali richieste.
Rettifica Creep-Feed
La rettifica a penetrazione lenta utilizza un taglio relativamente profondo combinato con un avanzamento lento del pezzo per rimuovere una quantità considerevole di materiale in un'operazione controllata. Viene spesso applicata a leghe difficili da lavorare, componenti per turbine e profili complessi.
A differenza della rettifica superficiale convenzionale, che generalmente utilizza passaggi poco profondi, la rettifica a penetrazione profonda può rimuovere più materiale in un singolo passaggio. Richiede una potenza adeguata della macchina, un design appropriato della mola, un sistema di raffreddamento efficiente e la stabilità del processo.
Il metodo può migliorare la produttività per applicazioni idonee, ma il danno termico rimane una delle principali preoccupazioni. Un'elevata asportazione di materiale deve essere supportata da un raffreddamento efficace e da condizioni controllate della mola.
Rettifica di profili e forme
La rettifica di profilo produce un contorno definito utilizzando un movimento controllato della mola o una forma di mola adeguata. La rettifica di forma utilizza una mola ravvivata o realizzata con un profilo specifico che viene trasferito sul pezzo in lavorazione.
Questi metodi vengono utilizzati per stampi, scanalature di precisione, componenti meccanici sagomati, utensili da taglio e superfici speciali. Sono preziosi quando la caratteristica finale richiede un contorno ripetibile piuttosto che una semplice forma piana o cilindrica.
La sfida principale consiste nel mantenere la precisione del profilo con l'usura della ruota. Intervalli di ravvivatura appropriati e controlli dimensionali contribuiscono a garantire che il profilo finale rimanga entro le tolleranze.
Affilatura di utensili e frese
La rettifica di utensili e frese crea, affila o ripristina la geometria degli utensili da taglio. Viene utilizzata per punte da trapano, frese a candela, alesatori e altri utensili da taglio di precisione che richiedono angoli di taglio, superfici di scarico e geometria delle scanalature specifici.
Una rettificatrice per utensili può utilizzare più assi controllati per posizionare la mola contro l'utensile da taglio. La rettifica degli utensili a controllo numerico (CNC) è particolarmente utile per utensili da taglio complessi che richiedono una geometria del tagliente ripetibile.
Il processo influisce sulle prestazioni di lavorazione successive poiché l'affilatura, la simmetria e le condizioni del tagliente dell'utensile influenzano la forza di taglio, la finitura superficiale, la formazione del truciolo e la durata dell'utensile.
Rettifica a maschera
La rettifica di precisione è un processo utilizzato per rifinire fori e contorni interni dove la posizione e la geometria accurate sono fondamentali. È comunemente associata a utensili, stampi, componenti per stampi e assemblaggi meccanici di precisione.
La macchina garantisce un posizionamento preciso, mentre una piccola mola rifinisce la forma desiderata. Ciò risulta utile quando è necessario controllare con precisione la relazione tra più fori o profili.
La rettifica di precisione viene solitamente scelta per la realizzazione di componenti di elevata accuratezza, piuttosto che per la semplice rimozione di materiale. Il costo e i tempi di lavorazione devono essere giustificati dai requisiti funzionali del pezzo.
Rettifica di ingranaggi e filettature
La rettifica degli ingranaggi migliora la precisione dei denti, la finitura superficiale e la coerenza geometrica. Viene utilizzata per ingranaggi di precisione dove errori di profilo, errori di passo e difetti superficiali possono influire su rumore, vibrazioni e prestazioni di trasmissione.
La rettifica delle filettature produce filettature esterne o interne di precisione utilizzando una mola e un movimento relativo controllato. È particolarmente utile per componenti temprati o filettature che richiedono passo e geometria del profilo accurati.
Entrambi i processi spesso seguono precedenti operazioni di produzione. La geometria iniziale viene prodotta mediante taglio o formatura, mentre la rettifica fornisce il controllo dimensionale e superficiale finale richiesto.
Rettifica a tuffo
La rettifica a tuffo rimuove il materiale alimentando la mola direttamente nel pezzo in lavorazione, anziché facendola scorrere continuamente lungo la sua lunghezza. Viene comunemente utilizzata per la finitura di diametri cilindrici specifici, spalle, scanalature e piccole sporgenze.
La mola può avere un profilo che corrisponde alla forma richiesta, consentendo la rettifica di più elementi correlati durante un'alimentazione radiale controllata.
La rettifica a tuffo può migliorare l'efficienza produttiva per i pezzi adatti, ma la forma della mola, la forza radiale, la precisione di ravvivatura e il supporto del pezzo devono rimanere stabili per evitare vibrazioni o variazioni dimensionali.
Quali sono le diverse tecniche di rettifica?
Le tecniche di rettifica differiscono principalmente per l'uso del refrigerante, la strategia di rimozione del materiale, la velocità operativa, la selezione dell'abrasivo e la precisione richiesta. Gli approcci più comuni includono la rettifica a umido, la rettifica a secco, la rettifica di sgrossatura, la rettifica di precisione, la rettifica ad alta velocità, la rettifica Blanchard e la rettifica superabrasiva. Ogni tecnica viene scelta in base al giusto equilibrio tra rimozione del materiale, temperatura, finitura superficiale e costi di produzione.
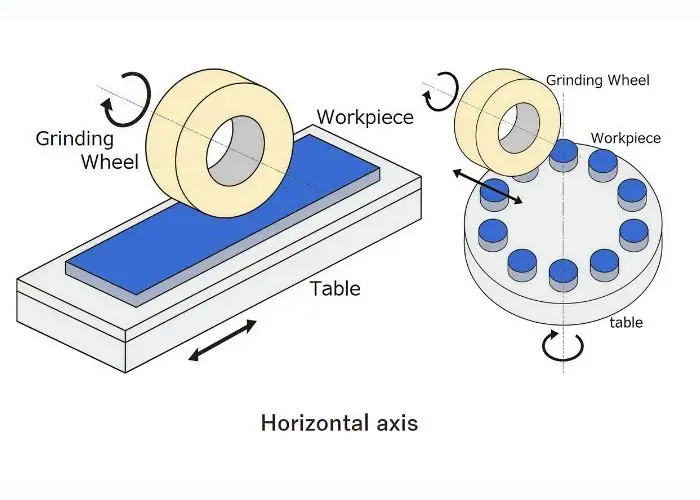
Macinazione a umido vs. macinazione a secco
La rettifica a umido utilizza un liquido di raffreddamento o un fluido di rettifica per gestire il calore, favorire la lubrificazione dove necessario e rimuovere le particelle dalla zona di taglio. È ampiamente utilizzata per la rettifica di precisione dei metalli perché la temperatura e le condizioni della mola influiscono direttamente sulla precisione dimensionale.
La rettifica a secco funziona senza liquido refrigerante. Può essere adatta per determinati materiali o operazioni in cui la mola, la macchina, l'aspirazione delle polveri e le condizioni termiche sono progettate per il taglio a secco.
La scelta dipende dal comportamento del materiale, dalle specifiche della mola, dai requisiti ambientali e dalla sensibilità al calore. La rettifica a secco non deve essere automaticamente considerata più semplice o più economica, poiché l'aspirazione delle polveri e il controllo dei danni termici possono comportare costi aggiuntivi.
Rettifica grossolana vs. rettifica di precisione
La sgrossatura si concentra sulla rimozione di grandi quantità di materiale, sull'eliminazione delle irregolarità superficiali o sulla preparazione di un pezzo per la successiva finitura. In genere, privilegia la velocità di asportazione del materiale rispetto a dimensioni estremamente fini o alla texture superficiale.
La rettifica di precisione si concentra sul controllo del materiale di finitura e sulla precisione geometrica. In genere, si avvale di un'adeguata preparazione della mola, incrementi di finitura ridotti, movimenti stabili della macchina e un'attenta ispezione.
Un pezzo può richiedere entrambe le fasi quando è necessario rimuovere una quantità significativa di materiale. Tuttavia, una sgrossatura eccessiva immediatamente prima della finitura finale può generare calore o deformazioni che rendono più difficile il controllo di precisione.
Rettifica ad alta velocità
La rettifica ad alta velocità utilizza velocità di rotazione elevate della mola, con macchine e mole specificamente progettate per tali condizioni operative. Può migliorare la produttività in applicazioni idonee, consentendo maggiori velocità di asportazione del materiale e un diverso comportamento di taglio dell'abrasivo.
Una velocità più elevata non garantisce automaticamente una migliore finitura superficiale. È necessario considerare la resistenza della mola, la capacità del mandrino, le forze di rettifica, l'erogazione del liquido di raffreddamento e l'equilibratura della mola.
Non bisogna mai superare la velocità massima consentita della mola. La rettifica ad alta velocità richiede attrezzature compatibili e la convalida del processo, piuttosto che un semplice aumento dei giri al minuto del mandrino.
Rettifica Blanchard
La rettifica Blanchard è comunemente associata alla rettifica di superfici piane con mandrino verticale. Viene utilizzata per rimuovere materiale in modo efficiente da ampie superfici piane, in particolare grandi piastre, basamenti di macchine e componenti industriali.
Un piano di lavoro rotante sposta il pezzo in lavorazione sotto la mola. Il processo consente di rimuovere materiale su una superficie considerevole, lasciando spesso un caratteristico disegno di rettifica circolare.
La rettifica Blanchard è utile per la preparazione dei materiali e la lavorazione di grandi superfici, ma la finitura e la precisione geometrica ottenibili dipendono dalle condizioni e dalla configurazione della macchina. Per specifiche più esigenti potrebbe essere necessaria un'operazione di finitura di precisione separata.
Rettifica superabrasiva e di ultraprecisione
La rettifica superabrasiva utilizza materiali come il CBN o il diamante per lavorare pezzi duri e resistenti all'usura. Il CBN è comunemente adatto ai materiali ferrosi induriti, mentre il diamante è ampiamente utilizzato per il carburo e le ceramiche avanzate.
La rettifica di ultraprecisione si concentra su errori dimensionali estremamente ridotti e finiture superficiali di alta qualità. Richiede macchine altamente stabili, temperatura controllata, condizionamento accurato della mola e metrologia appropriata.
Questi approcci sono correlati ma non identici. Una mola superabrasiva non garantisce automaticamente un risultato di altissima precisione; l'intera macchina, il processo, il sistema di fissaggio del pezzo e il sistema di ispezione devono supportare l'accuratezza richiesta.
Quali sono i parametri chiave nella rettifica?
I parametri chiave della rettifica includono la velocità della mola, la velocità del pezzo, la velocità di avanzamento, la profondità di taglio, la pressione di rettifica, l'erogazione del liquido di raffreddamento, le specifiche della mola, la rigidità della macchina e le condizioni di ravvivatura. Queste variabili controllano la forza di taglio, la generazione di calore, la velocità di asportazione del materiale, l'usura della mola, la precisione dimensionale e la finitura superficiale.
I parametri di rettifica devono essere selezionati come un sistema completo. Aumentare l'avanzamento o la profondità può migliorare la produttività, ma anche incrementare la forza e il carico termico. La variazione della velocità della mola influisce sull'interazione con l'abrasivo e sul comportamento all'usura.
Le impostazioni ottimali dipendono dal diametro della mola, dal materiale abrasivo, dalla durezza del pezzo, dal metodo di rettifica e dalle specifiche del pezzo. La rettifica di precisione richiede parametri stabili, piuttosto che limitarsi a utilizzare l'avanzamento più basso o la velocità più elevata disponibile.
| Parametro | Influenza principale | Rischio in caso di errore |
| Velocità della ruota | Condizioni di taglio abrasive | Usura delle ruote, danni termici o rischio per la sicurezza |
| Velocità del pezzo | Tempo di contatto e rimozione delle scorte | Bruciature, ondulazioni o finitura scadente |
| avanzamento | Produttività e carico di rettifica | Uso eccessivo della forza o inefficienza |
| Profondità di taglio | Materiale rimosso per passaggio | Calore, distorsione, usura delle ruote |
| Liquido di raffreddamento | Controllo della temperatura e dei detriti | Danni alla superficie o carico sulle ruote |
| Levigatura delle ruote | affilatura e geometria della ruota | Smaltatura, finitura scadente, errore di forma |
| Rigidità della macchina | Resistenza alle vibrazioni | Chiacchiere e variazione dimensionale |
Quali materiali si possono macinare?
La rettifica può essere utilizzata su molti materiali ingegneristici, tra cui acciaio al carbonio, acciaio inossidabile, acciaio temprato, acciaio per utensili, leghe avanzate, ceramica, carburo e alcune materie plastiche o compositi di ingegneria. La durezza del materiale, il comportamento termico, la duttilità, la fragilità e la compatibilità con gli abrasivi determinano la mola e i parametri di rettifica appropriati.
| Materiale | Comportamento di macinazione | Preoccupazione principale |
| Acciaio al carbonio | Comunemente macinato con ossido di alluminio | Calore e usura delle ruote |
| Acciaio inossidabile | Resistente e può indurirsi con il lavoro | Bruciatura e caricamento della ruota |
| Acciaio rinforzato | Richiede prestazioni abrasive adeguate | Danni termici e variazioni di durezza |
| Alluminio | Morbido, duttile e soggetto a carico delle ruote | Ruota sporca e intasata |
| Carburo | Molto duro e resistente all'usura | Selezione della ruota e scheggiatura dei bordi |
| Ceramici | Duro e fragile | Crepe e danni al sottosuolo |
| Plastica | Sensibile al calore e deformabile | Fusione o distorsione |
Acciaio, acciaio inossidabile e alluminio
L'acciaio viene comunemente rettificato per la produzione di alberi, componenti di macchine, superfici di appoggio e utensili. Le mole in ossido di alluminio sono ampiamente utilizzate per diverse tipologie di acciaio, con una scelta specifica del design della mola in base alla durezza e alle condizioni di rettifica.
L'acciaio inossidabile può essere più difficile da lavorare perché può indurirsi per deformazione plastica e generare calore considerevole. Un abrasivo adatto, condizioni di contatto controllate e un refrigerante efficace contribuiscono a ridurre bruciature e danni superficiali.
L'alluminio può essere rettificato per applicazioni di precisione selezionate, ma la sua duttilità può causare intasamenti e sbavature. Per molti componenti in alluminio lavorati a CNC, la fresatura di precisione o un altro processo di finitura possono risultare più economici della rettifica convenzionale.
Metalli temprati e leghe avanzate
Gli acciai temprati e le leghe avanzate sono materiali importanti per la rettifica, poiché la lavorazione convenzionale diventa più impegnativa all'aumentare della durezza e della resistenza all'usura. La rettifica consente di rifinire superfici di cuscinetti, alberi temprati, stampi e utensili di precisione dopo il trattamento termico.
Gli abrasivi CBN sono spesso utilizzati per materiali ferrosi induriti grazie alla loro resistenza all'usura e all'idoneità per queste applicazioni.
Tuttavia, anche i materiali induriti sono vulnerabili ai danni termici indotti dalla rettifica. Il processo deve prevenire il surriscaldamento, l'ammorbidimento della superficie, le tensioni residue di trazione e le fessurazioni che potrebbero ridurre le prestazioni del componente.
Ceramiche e materiali fragili
La ceramica e altri materiali fragili possono essere rettificati utilizzando mole abrasive adatte, spesso con utensili a base di diamante. La rettifica è utile per controllare lo spessore, la planarità e la geometria dei componenti ceramici tecnici.
La sfida principale consiste nel prevenire crepe e danni superficiali. I materiali fragili possono fratturarsi anziché deformarsi plasticamente quando le forze abrasive sono troppo elevate.
Le specifiche della mola, la profondità di taglio, la stabilità della macchina e il controllo del liquido di raffreddamento devono pertanto essere selezionati con cura. Per i componenti fragili, la rettifica può essere seguita da ulteriori fasi di finitura o ispezione.
Ingegneria delle materie plastiche e dei compositi
Alcuni tecnopolimeri e materiali compositi possono essere rettificati, ma il loro comportamento differisce significativamente da quello dei metalli. Le materie plastiche possono ammorbidirsi o deformarsi con il calore, mentre i compositi possono contenere fibre o cariche che reagiscono in modo diverso all'abrasione.
La rettifica può essere utile per soddisfare determinati requisiti di planarità, spessore o preparazione della superficie. Tuttavia, la rettifica convenzionale non è automaticamente la scelta migliore per ogni polimero.
Per molte lavorazioni CNC di componenti in plastica, utensili da taglio affilati, avanzamenti controllati e un adeguato sistema di fissaggio del pezzo possono fornire risultati migliori. La rettifica dovrebbe essere scelta solo quando il materiale e i requisiti di finitura superficiale lo giustificano.
Quali sono i vantaggi e i limiti della macinazione?
La rettifica offre un'elevata precisione dimensionale, finiture superficiali di pregio, buone prestazioni su molti materiali induriti e un controllo preciso di superfici piane, rotonde o profilate. I suoi principali limiti includono un'efficienza di asportazione del materiale relativamente bassa in molte applicazioni di finitura, costi delle attrezzature più elevati, manutenzione delle mole abrasive, rischio di danni termici e la necessità di un controllo del processo qualificato.
La rettifica è particolarmente utile quando il pezzo finito deve soddisfare requisiti dimensionali o funzionali stringenti. Sedi di cuscinetti, stampi di precisione, superfici di scorrimento e componenti temprati possono trarre vantaggio da un processo di finitura abrasiva controllata.
Tuttavia, la rettifica non è sempre il metodo di produzione più efficiente. Se la fresatura o la tornitura CNC soddisfano già le specifiche del disegno, un'ulteriore operazione di rettifica potrebbe aumentare i costi e i tempi di consegna senza migliorare le prestazioni del pezzo.
| Aspetto | Vantaggi | Limiti |
| Precisione | Supporta dimensioni ristrette | Sensibile al calore e alla configurazione |
| Finitura superficiale | Può produrre texture fini | Dipende dalle condizioni della ruota |
| Capacità materiale | Efficace per materiali induriti | Richiede abrasivi adatti |
| Geometria | Caratteristiche piane e cilindriche precise | Limitato per alcune forme complesse |
| della produttività | Produzione di precisione ripetibile | Potrebbe essere lento a causa di scorte eccessive. |
| Costo | Può ridurre la rilavorazione finale | Costi aggiuntivi di gestione e attrezzatura |
Vantaggi della macinazione
La rettifica offre diversi importanti vantaggi per la produzione di precisione. Consente di rimuovere piccole quantità di materiale con una geometria controllata, risultando preziosa per la finitura finale dopo la lavorazione CNC o il trattamento termico.
I suoi principali vantaggi includono:
- Raggiungere tolleranze dimensionali ristrette su componenti idonei.
- Miglioramento della planarità, della rotondità, del parallelismo e della finitura superficiale.
- Finitura di acciaio temprato e altri materiali difficili da lavorare.
- Realizzazione di superfici ripetibili per un assemblaggio di precisione.
- Correzione di piccole deviazioni dimensionali o geometriche residue dovute a operazioni precedenti.
La rettifica è particolarmente efficace quando le prestazioni del componente dipendono dalla qualità del contatto. Perni di cuscinetti, superfici di tenuta, superfici di accoppiamento e componenti di utensili di precisione spesso richiedono più di una semplice finitura visivamente liscia.
Limitazioni della macinazione
La rettifica presenta limitazioni legate alla velocità di processo, al comportamento termico, all'usura della mola e ai requisiti delle attrezzature. In molte applicazioni di precisione, la rettifica è più adatta alla rimozione di materiale di finitura piuttosto che alla produzione di un intero pezzo a partire da materia prima.
Un'eccessiva rimozione di materiale può generare calore e aumentare i tempi di rettifica. Anche la ravvivatura della mola, la gestione del liquido di raffreddamento, la calibrazione della macchina e l'ispezione aumentano la complessità del processo produttivo.
La rettifica può risultare inadatta quando l'elemento da lavorare è difficilmente accessibile con una mola abrasiva o quando un processo di lavorazione più semplice soddisfa già le specifiche. Scegliere la rettifica inutilmente può aumentare i costi senza apportare alcun valore funzionale.
Costo di macinazione ed efficienza produttiva
Il costo della rettifica dipende dal tipo di macchina, dal materiale del pezzo, dalle specifiche della mola, dalla tolleranza richiesta, dalla finitura superficiale, dai tempi di impostazione e dal volume di produzione. Tolleranze ristrette e finiture di precisione richiedono generalmente un controllo e un'ispezione del processo più rigorosi.
Per i piccoli lotti, l'allestimento e la programmazione possono rappresentare una parte significativa del costo totale. Nella produzione, il tempo di ciclo, la durata della mola, la frequenza di ravvivatura e la ripetibilità diventano più importanti.
Il costo totale dovrebbe includere:
- Preparazione del pezzo e sovrametallo di rettifica residuo.
- Impostazione della macchina, progettazione degli accessori e programmazione.
- Consumo e ravvivatura delle mole abrasive.
- Gestione dei tempi di rettifica e del liquido di raffreddamento.
- Ispezione, manipolazione ed eventuale rilavorazione.
L'obiettivo è raggiungere la funzionalità richiesta a un costo di produzione pratico, non specificare la finitura più raffinata possibile su ogni superficie.
Considerazioni ambientali e di sicurezza
La sicurezza nella rettifica dipende dalla corretta selezione della mola, dalle protezioni, dal fissaggio sicuro del pezzo, dal montaggio adeguato, dalla gestione della polvere o del liquido di raffreddamento e dall'utilizzo della macchina da parte di personale qualificato. Le mole abrasive ruotano ad alta velocità e possono rappresentare un serio pericolo se danneggiate o utilizzate al di fuori dei limiti approvati.
Gli operatori devono attenersi alle procedure di sicurezza applicabili per l'ispezione delle mole, i limiti di velocità, le protezioni della macchina, i dispositivi di protezione individuale e la manutenzione sicura. Le mole abrasive non devono mai essere utilizzate a velocità superiori a quella massima nominale.
Anche il controllo ambientale è importante. La molatura può generare particelle metalliche, polvere abrasiva, nebbie di liquido refrigerante e fluidi esausti. Pratiche appropriate di filtrazione, raccolta e smaltimento contribuiscono a proteggere i lavoratori e a mantenere un ambiente di produzione stabile.
Quali sono i problemi più comuni nella rettifica e come si possono prevenire?
I problemi più comuni nella rettifica includono bruciature da rettifica, calore eccessivo, vibrazioni, scarsa finitura superficiale, vetrificazione della mola, intasamento da abrasivo, variazioni dimensionali, conicità e deformazione del pezzo. Questi difetti derivano solitamente da specifiche della mola non idonee, parametri di taglio errati, raffreddamento insufficiente, fissaggio instabile del pezzo, usura della mola o condizioni della macchina.
La risoluzione dei problemi dovrebbe iniziare identificando la causa effettiva del difetto. Ad esempio, una superficie ruvida può derivare da vibrazioni, una ravvivatura della mola non corretta o un carico eccessivo sul pezzo, piuttosto che da un semplice avanzamento eccessivo.
Una correzione di processo dovrebbe riguardare l'intero sistema di rettifica. Modificare un singolo parametro senza verificare le condizioni della mola, il liquido di raffreddamento, la stabilità della macchina e il comportamento del materiale può produrre un miglioramento temporaneo senza eliminare la causa principale.
| Problema | Causa probabile | Prevenzione pratica |
| Ustione da macinazione | Calore eccessivo o sfregamento delle ruote | Migliorare il raffreddamento e l'affilatura delle ruote |
| Segni di chiacchiere | Vibrazioni o configurazione instabile | Migliorare la rigidità e l'equilibrio delle ruote. |
| Finitura superficiale scadente | Ruota o rivestimento non corretti | Ottimizza le condizioni della ruota e l'alimentazione |
| Carico sulle ruote | Accumulo di materiale nei pori delle ruote | Selezionare la ruota e il rivestimento adatti |
| Deriva dimensionale | Crescita termica o usura della ruota | Controllo della temperatura e ispezione |
| Deformazione del pezzo | Tensione di serraggio o calore | Migliorare il supporto e la rimozione delle scorte |
Ustioni da smerigliatura e calore eccessivo
La bruciatura da rettifica si verifica quando un calore eccessivo altera le condizioni superficiali di un pezzo in lavorazione. Gli acciai temprati sono particolarmente vulnerabili perché l'esposizione termica può modificare la durezza superficiale, le tensioni residue o la microstruttura.
In alcuni materiali, le bruciature possono manifestarsi come scolorimento, ma la presenza di un colore visibile non è un indicatore affidabile di tutti i danni causati dalla rettifica. Una superficie può subire alterazioni metallurgiche senza lasciare segni evidenti.
La prevenzione richiede un'adeguata affilatura della mola, parametri di taglio appropriati, un'efficace erogazione del liquido di raffreddamento e forze di rettifica controllate. I componenti critici temprati potrebbero richiedere ulteriori verifiche qualora la bruciatura da rettifica rappresenti un rischio funzionale significativo.
Chiacchiere e scarsa finitura superficiale
Il fenomeno del "chatter" produce segni ripetitivi o ondulazioni causati da vibrazioni instabili tra la mola e il pezzo in lavorazione. Può derivare da uno squilibrio della mola, da un fissaggio debole, da problemi al mandrino, da specifiche della mola non idonee o da condizioni di taglio instabili.
Una finitura superficiale scadente può svilupparsi anche senza vibrazioni evidenti. La vetrificazione della mola, una granulometria abrasiva inadeguata, le condizioni di ravvivatura o l'accumulo di detriti possono produrre ruvidità e graffi.
La soluzione deve essere adeguata alla causa. Migliorare l'equilibrio della mola, ripristinare l'affilatura, controllare il dispositivo di fissaggio e regolare i parametri di rettifica possono migliorare la stabilità. Successivamente, è necessario misurare la finitura superficiale per confermare la correzione.
Usura della mola e carico
L'usura della mola si verifica quando i grani abrasivi si fratturano, si smussano o si staccano durante la rettifica. Un certo grado di usura è necessario perché è fondamentale che si formino nuovi taglienti per un taglio stabile.
L'intasamento della mola si verifica quando il materiale del pezzo in lavorazione si accumula tra i grani abrasivi. Ciò riduce l'efficacia del taglio e aumenta l'attrito, la generazione di calore e il rischio di danni alla superficie.
Una selezione appropriata di abrasivi e una corretta ravvivatura della mola contribuiscono a controllare questi problemi. La frequenza di ravvivatura corretta dipende dal materiale, dalle specifiche della mola, dai requisiti di finitura superficiale e dalle condizioni di produzione.
Errori dimensionali e deformazione del pezzo
Gli errori dimensionali nella rettifica possono derivare da dilatazione termica, usura della mola, movimento del mandrino, deformazione del dispositivo di fissaggio o offset errati della macchina. I componenti sottili e gli alberi lunghi sono particolarmente sensibili perché possono piegarsi o spostarsi durante la rettifica.
Ad esempio, una forza di serraggio eccessiva può appiattire temporaneamente una piastra sottile. Dopo la rettifica e il rilascio del serraggio, la piastra potrebbe ritornare alla sua forma originale e non superare il controllo di planarità.
La prevenzione richiede un supporto adeguato, una temperatura stabile, passaggi di finitura controllati e la misurazione dopo che il pezzo ha raggiunto le condizioni di ispezione appropriate.
Dove viene utilizzata la rettifica nella produzione CNC?
La rettifica viene utilizzata nella produzione CNC per rifinire componenti di precisione che richiedono dimensioni accurate, texture superficiale controllata, planarità, rotondità o lavorazione di materiali induriti. I principali settori di applicazione includono l'industria automobilistica, le apparecchiature industriali, i dispositivi medici, l'industria aerospaziale, gli utensili e gli stampi, l'elettronica e la produzione di semiconduttori.
La rettifica è spesso parte di una sequenza di produzione più ampia. La fresatura o la tornitura CNC creano la geometria primaria, il trattamento termico può fornire la durezza richiesta e la rettifica rifinisce determinate superfici critiche.
Questo processo è particolarmente prezioso laddove le condizioni superficiali influenzano la funzionalità meccanica. Superfici di scorrimento di precisione, superfici di tenuta, sedi di cuscinetti e componenti di accoppiamento possono richiedere una geometria e una finitura controllate per funzionare in modo affidabile.
| Applicazione | Parti tipiche | Perché si usa la macinazione |
| Automotive | Alberi, ingranaggi, componenti dei cuscinetti | Controllo della rotondità e della superficie |
| Equipaggiamento industriale | Superfici guida, manicotti di precisione | Consistenza dimensionale |
| Medicale | Strumenti chirurgici, inserti di precisione | Precisione e qualità della superficie |
| Aeronautico | Alberi temprati, meccanismi di precisione | Tolleranze controllate |
| Attrezzi e stampi | Piastre per stampi, inserti, matrici | Planarità e geometria dell'utensile |
| Elettronica | Dispositivi di precisione e componenti in ceramica | Planarità e preparazione della superficie |
Componenti automobilistici
La rettifica in ambito automobilistico è comunemente utilizzata per alberi, superfici di appoggio, ingranaggi, alberi a camme, alberi motore e altri componenti che richiedono superfici rotonde o sagomate con precisione.
Per i componenti rotanti, diametro, rotondità e finitura superficiale influenzano attrito, usura, rumorosità e accoppiamento. La rettifica è utile perché può migliorare queste caratteristiche dopo tornitura, trattamento termico o altre operazioni di produzione.
Nella produzione, la ripetibilità è particolarmente importante. L'usura della mola, gli intervalli di ravvivatura, la misurazione in corso di processo e la stabilità del fissaggio del pezzo contribuiscono a mantenere risultati costanti su grandi lotti.
Attrezzature industriali e macchinari di precisione
Nei macchinari industriali, la rettifica viene utilizzata per la realizzazione di guide, componenti di macchine, perni di cuscinetti, manicotti idraulici, piastre di precisione e superfici di accoppiamento con finitura accurata.
Questi componenti spesso dipendono da planarità, parallelismo o rotondità per un corretto assemblaggio e funzionamento. Una geometria non ottimale può causare contatti irregolari, problemi di allineamento, maggiore usura o riduzione della durata.
La rettifica di superficie è comune per i componenti meccanici piani, mentre la rettifica cilindrica e interna viene utilizzata per elementi rotanti e fori. La scelta dipende dalla geometria funzionale, non solo dal settore industriale.
Dispositivi e Strumenti Medici
I dispositivi e gli strumenti medicali possono richiedere una rettifica di precisione per i componenti in acciaio inossidabile temprato, le piccole caratteristiche meccaniche, gli strumenti chirurgici e alcune parti correlate agli impianti.
L'integrità della superficie è particolarmente importante. La sola precisione dimensionale potrebbe non essere sufficiente se la rettifica lascia bruciature, bave, contaminazioni o una texture superficiale inadeguata.
Il processo deve essere adeguato al materiale e alla funzione prevista. Un'ispezione e una pulizia appropriate contribuiscono a confermare che la superficie finita soddisfi i requisiti ingegneristici necessari.
Componenti aerospaziali
Le applicazioni aerospaziali possono utilizzare la rettifica per alberi di precisione, componenti relativi al carrello di atterraggio, interfacce meccaniche temprate e altre parti ad alte prestazioni che richiedono una geometria controllata.
Questi componenti possono essere costituiti da leghe complesse, soggetti a severi requisiti di ispezione e materiali di alto valore. Le condizioni di rettifica devono pertanto essere selezionate con cura per proteggere l'integrità della superficie ed evitare danni termici.
Il processo può essere utilizzato dopo tornitura, fresatura o trattamento termico. In questi casi, un sovrametallo di rettifica controllato e un'ispezione documentata sono importanti per garantire la coerenza dimensionale.
Attrezzature, stampi e matrici
La rettifica è ampiamente utilizzata per basi di stampi, piastre per stampi, inserti di precisione, punzoni, utensili da taglio e componenti di utensili temprati.
Le superfici degli utensili spesso richiedono planarità, parallelismo, profili precisi e dimensioni controllate, poiché anche piccoli errori possono ripercuotersi direttamente sui prodotti finiti.
La rettifica di superficie può essere utilizzata per rifinire le piastre degli stampi e le superfici di riferimento. La rettifica di forma o di profilo può essere impiegata per gli inserti sagomati, mentre la rettifica degli utensili mantiene la geometria del tagliente. Queste operazioni contribuiscono alla precisione, all'assemblaggio e alla durata degli utensili.
Componenti elettronici e semiconduttori
La produzione di componenti elettronici e semiconduttori può avvalersi di processi di rettifica specializzati per componenti ceramici, dispositivi di fissaggio di precisione, processi relativi ai wafer e altre parti che richiedono geometrie precise o spessori controllati.
Queste applicazioni possono coinvolgere materiali duri o fragili che richiedono abrasivi accuratamente selezionati e condizioni di taglio a basso impatto. Planarità, uniformità dello spessore, pulizia e integrità della superficie possono essere più importanti dell'aspetto generale.
Il metodo di rettifica deve essere adeguato al materiale e all'applicazione. Le impostazioni convenzionali per la rettifica dei metalli non devono essere applicate direttamente a componenti semiconduttori o ceramici avanzati senza previa validazione.
Come scegliere il processo di macinazione più adatto?
Il processo di rettifica più adatto deve essere scelto in base alla geometria del pezzo, alla durezza del materiale, alle tolleranze, alla finitura superficiale, al sovrametallo di lavorazione residuo, alla quantità di produzione e al costo totale di produzione. Il processo selezionato deve soddisfare i requisiti funzionali senza operazioni di rettifica superflue, rischi termici eccessivi o spese di produzione evitabili.
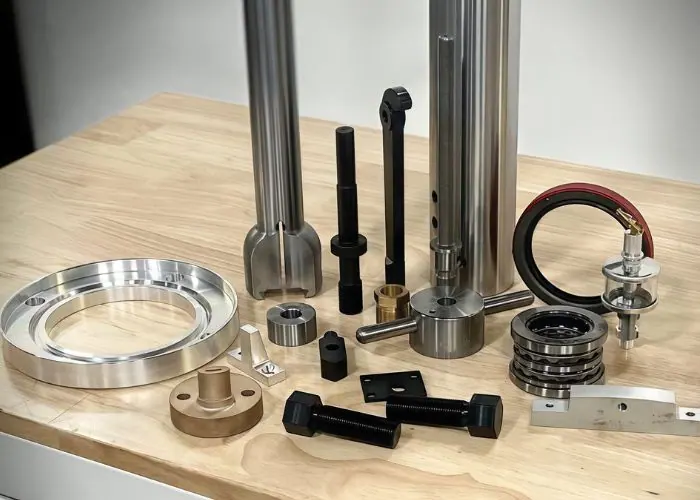
La scelta del processo di rettifica inizia dal disegno tecnico. Occorre innanzitutto identificare le superfici critiche, seguite dalle dimensioni richieste, dalle tolleranze geometriche, dalle condizioni del materiale e dalla tessitura superficiale.
È quindi necessario rivedere il processo produttivo. Un componente potrebbe richiedere la tornitura seguita dalla rettifica cilindrica, la fresatura seguita dalla rettifica superficiale, oppure un trattamento termico seguito da una finitura di precisione. La sequenza corretta dipende dalla stabilità del materiale e dalla funzione finale del componente.
| Fattore di selezione | Domanda di ingegneria | Direzione probabile |
| Pianura | Il componente necessita di una superficie perfettamente piana? | Rettifica superficiale |
| Diametro esterno | È richiesta una rotondità precisa? | Rettifica cilindrica |
| Quantità di produzione | Sono necessari molti alberi simili? | Rettifica senza centri |
| Precisione del foro | Il diametro interno necessita di finitura? | Rettifica interna |
| Profilo complesso | È necessaria una superficie sagomata? | rettifica di forma o profilo |
| Durezza del materiale | Il componente è stato temprato? | Processo di abrasione di precisione adeguato |
| Costo | La fresatura o la tornitura possono soddisfare i requisiti? | Evitare la macinazione ridondante |
Abbina il processo alla geometria del pezzo
La geometria del pezzo è il primo aspetto da considerare, poiché i diversi processi di rettifica sono progettati per superfici diverse.
Le piastre piane e le superfici di riferimento di precisione sono generalmente adatte alla rettifica di superficie. Gli alberi cilindrici possono richiedere la rettifica cilindrica o senza centri. I fori interni richiedono attrezzature di rettifica interna adeguate.
Le forme più complesse potrebbero richiedere la rettifica di forma, la rettifica di profilo o un altro processo specializzato. Un processo non dovrebbe essere scelto solo perché un fornitore ha a disposizione una particolare rettificatrice.
Considerare la durezza e la lavorabilità del materiale.
La durezza e la lavorabilità del materiale influenzano la scelta dell'abrasivo, l'usura della mola, la generazione di calore e la fattibilità della rettifica.
L'acciaio temprato potrebbe richiedere una mola e una strategia di taglio diverse rispetto all'alluminio o all'acciaio inossidabile. Le ceramiche fragili richiedono particolare attenzione per evitare la formazione di crepe, mentre i materiali duttili possono caricare eccessivamente la mola.
Anche le condizioni del materiale sono importanti. Un componente trattato termicamente può comportarsi in modo diverso rispetto alla stessa lega prima della tempra. La scelta del materiale deve quindi essere coordinata con i requisiti di rettifica e ispezione.
Valutare i requisiti di tolleranza e finitura superficiale
La tolleranza e la finitura superficiale determinano se la rettifica è necessaria e quanto deve essere rigorosa la procedura.
Un componente con dimensioni standard e una finitura superficiale moderata può essere realizzato mediante fresatura o tornitura CNC. Una sede per cuscinetto di precisione o una superficie di riferimento piana potrebbero richiedere un'ulteriore operazione di rettifica.
Per requisiti stringenti, il disegno deve distinguere chiaramente la tolleranza dimensionale, la tolleranza geometrica e la rugosità superficiale. Un valore Ra specificato non garantisce automaticamente planarità, rotondità o posizionamento preciso delle caratteristiche.
Bilanciare i costi di rettifica e il volume di produzione
Il costo della rettifica dipende da impostazione, programmazione, capacità della macchina, abrasivi, ravvivatura, ispezione e tempo di ciclo.
Per prototipi e piccoli lotti, la fase di setup può rappresentare la voce di costo predominante. Per quantitativi di produzione maggiori, la stabilità del fissaggio del pezzo, la durata della mola, la misurazione automatizzata e la ripetibilità diventano fattori sempre più importanti.
Una velocità di lavorazione inferiore non sempre si traduce nel costo totale più basso. Una rettificatrice più adatta può ridurre i tempi di lavorazione, le rilavorazioni e le variazioni di controllo qualità.
La decisione migliore tiene conto del costo totale di produzione unitamente al rischio di non rispettare le specifiche richieste per il componente.
Decidere quando è necessaria la rettifica dopo la lavorazione CNC
La rettifica dovrebbe essere aggiunta alla lavorazione CNC quando la geometria, la precisione, la finitura superficiale o le condizioni del materiale richieste non possono essere ottenute in modo affidabile tramite la sola fresatura o tornitura.
Le situazioni tipiche includono:
- Un albero in acciaio temprato che richiede un diametro del cuscinetto di precisione.
- Una piastra fresata che richiede una planarità o un parallelismo più precisi.
- Un foro di precisione che richiede la correzione geometrica finale.
- Un inserto per stampo che richiede superfici di accoppiamento precise.
- Un componente che richiede una finitura di precisione dopo il trattamento termico.
La rettifica non è automaticamente necessaria per ogni componente di precisione. Prima di aggiungere un'operazione secondaria, i progettisti dovrebbero confrontare i requisiti finali con le capacità realizzabili del processo di lavorazione iniziale.
DOMANDE FREQUENTI
Quali tolleranze si possono raggiungere con la rettifica di precisione?
La rettifica di precisione può raggiungere tolleranze dimensionali di circa ±0.005–0.01 mm su pezzi idonei e con apparecchiature controllate, mentre processi specializzati possono raggiungere una precisione a livello di micron. Le capacità effettive dipendono dalle dimensioni del pezzo, dalla geometria, dal materiale, dalle condizioni della macchina, dalla temperatura e dai metodi di ispezione. La tolleranza dimensionale deve inoltre essere distinta da planarità, rotondità e rugosità superficiale. Ad esempio, un pezzo rettificato può soddisfare una tolleranza dimensionale di ±0.005 mm, ma richiedere comunque una verifica separata delle sue tolleranze geometriche. Questi valori sono esemplificativi e non costituiscono garanzie universali.
Qual è il confronto tra la rettifica e la fresatura CNC per la finitura finale?
La rettifica generalmente rimuove piccole quantità di materiale utilizzando grani abrasivi, mentre la fresatura CNC utilizza taglienti definiti per produrre geometrie e superfici finite. La rettifica può essere vantaggiosa per materiali induriti, finiture superficiali precise e requisiti stringenti di planarità o rotondità. La fresatura CNC è solitamente più efficiente per cavità complesse, contorni e asportazione di materiale maggiore. Se la fresatura raggiunge già la tolleranza e la finitura superficiale specificate, la rettifica potrebbe comportare costi aggiuntivi non necessari. La scelta corretta dipende dalla geometria dell'elemento e dai requisiti funzionali.
È possibile utilizzare la rettifica su acciaio temprato e acciaio inossidabile?
Sì. La rettifica è comunemente utilizzata su acciaio temprato e acciaio inossidabile, ma la scelta della mola e il controllo termico sono fondamentali. L'acciaio temprato può essere rettificato con mole in ossido di alluminio o CBN adatte, mentre l'acciaio inossidabile richiede attenzione al carico della mola, all'attrito e alla generazione di calore. La rettifica può essere utilizzata per la finitura di alberi di precisione, superfici di cuscinetti e utensili dopo la tempra. Tuttavia, condizioni di rettifica non corrette possono causare bruciature superficiali, variazioni di durezza o tensioni residue. La qualità del materiale e le condizioni di trattamento termico dovrebbero guidare la scelta del processo.
Quali sono le cause delle ustioni da smerigliatura e come si possono prevenire?
Le bruciature da rettifica sono causate da un calore eccessivo nella zona di contatto tra la mola e il pezzo in lavorazione. Le cause più comuni includono grani abrasivi smussati, forze di rettifica eccessive, parametri inadeguati, scarsa erogazione del liquido di raffreddamento e vetrificazione della mola. Sull'acciaio temprato, il danno termico può ridurre la durezza superficiale o creare tensioni residue dannose. La prevenzione consiste nella scelta di una mola idonea, nel mantenimento di grani taglienti affilati, nell'ottimizzazione delle condizioni di rettifica e nella corretta gestione del liquido di raffreddamento. La sola ispezione visiva potrebbe non rilevare ogni tipo di bruciatura, pertanto i componenti critici potrebbero richiedere ulteriori test di integrità superficiale.
Quando è opportuno rifinire un pezzo lavorato con macchine CNC mediante rettifica?
Un componente lavorato a CNC deve essere rifinito mediante rettifica quando la fresatura o la tornitura non sono in grado di soddisfare in modo costante le tolleranze, la planarità, la rotondità, la finitura superficiale o le condizioni del materiale temprato richieste. Ad esempio, un perno di cuscinetto tornito potrebbe necessitare di rettifica cilindrica per migliorare il diametro e la rotondità, mentre una piastra di utensili fresata potrebbe richiedere una rettifica superficiale per una planarità più precisa. La rettifica deve essere pianificata prima della fase di lavorazione finale in modo da garantire un margine di finitura sufficiente. L'aggiunta non necessaria della rettifica aumenta i costi, la movimentazione e i tempi di consegna senza necessariamente migliorare le prestazioni.
Conclusione
La rettifica è un importante processo di produzione di precisione per ottenere dimensioni accurate, finiture superficiali controllate e superfici funzionali affidabili. La sua efficacia dipende dalla scelta del metodo di rettifica, della mola abrasiva, della macchina, dei parametri di taglio, del sistema di raffreddamento e della procedura di controllo qualità più adatti. La rettifica di superfici, la rettifica cilindrica, la rettifica interna e altri metodi sono ciascuno adatto ad applicazioni diverse. La strategia di produzione migliore prevede l'utilizzo della rettifica quando la geometria, il materiale, le tolleranze o le condizioni superficiali del pezzo richiedono una precisione superiore a quella delle operazioni di taglio convenzionali.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per componenti personalizzati in metallo e plastica. Il nostro team supporta fresatura e tornitura CNC, analisi DFM, selezione dei materiali, finitura superficiale e controllo qualità per aiutare i clienti a produrre componenti accurati, stabili e producibili per reali applicazioni ingegneristiche.
















