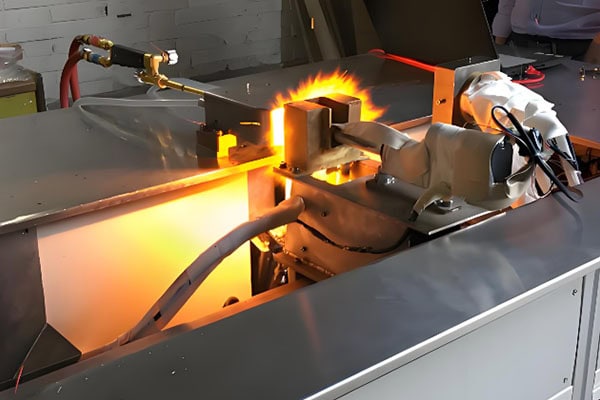
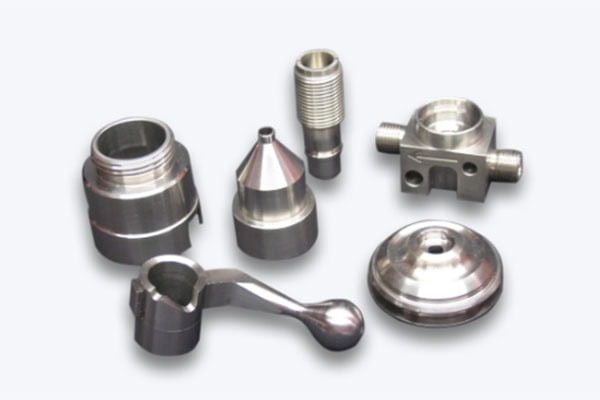
I componenti metallici di grandi dimensioni sono ampiamente utilizzati nei settori aerospaziale, energetico, delle macchine edili, del trasporto ferroviario e delle attrezzature industriali. Rispetto ai componenti di dimensioni standard, i componenti metallici di grandi dimensioni sono più soggetti a deformazioni termiche, tensioni residue, deformazioni da serraggio, errori della macchina utensile e usura degli utensili durante la lavorazione CNC dei metalli. Con l'aumentare delle dimensioni complessive di un pezzo, anche un piccolo errore di lavorazione può diventare significativo sull'intera parte. Pertanto, il mantenimento della coerenza dimensionale è una delle sfide più importanti nella lavorazione di componenti metallici di grandi dimensioni.
Ottieni 20% spento
Il tuo primo ordine
Hai bisogno di parti in metallo e plastica personalizzate?
Perché è più difficile controllare la precisione dimensionale nei componenti metallici di grandi dimensioni?
La deformazione termica ha un impatto maggiore
I materiali metallici si espandono e si contraggono al variare della temperatura. Per pezzi di grandi dimensioni, anche una variazione di temperatura relativamente piccola può causare cambiamenti dimensionali evidenti. Durante la lavorazione, il calore viene generato dal mandrino, dagli utensili da taglio, dai componenti della macchina e dal processo di taglio stesso.
Se diverse aree di un pezzo di grandi dimensioni sono soggette a temperature differenti, possono verificarsi variazioni dimensionali locali. Ciò può comportare dimensioni incoerenti tra diverse sezioni dello stesso componente.
Per questo motivo, la stabilità della temperatura è un fattore importante nella lavorazione CNC di precisione di pezzi di grandi dimensioni.
Un serraggio improprio può causare la deformazione del pezzo in lavorazione
I componenti metallici di grandi dimensioni sono spesso pesanti, ma alcuni possono presentare pareti sottili, sezioni lunghe o altre strutture relativamente flessibili. Una forza di serraggio eccessiva può causare la deformazione del pezzo durante la lavorazione.
Una volta completata la lavorazione e rilasciati i morsetti, il pezzo potrebbe ritornare parzialmente alla sua forma originale, causando deviazioni dimensionali.
Una corretta strategia di serraggio dovrebbe quindi considerare non solo se il pezzo in lavorazione è fissato in modo sicuro, ma anche la posizione dei punti di serraggio, le posizioni di appoggio e la distribuzione delle forze sul pezzo.
L'utilizzo di più configurazioni può aumentare gli errori cumulativi.
Quando un pezzo è più grande del campo di lavoro effettivo della macchina, la lavorazione potrebbe dover essere completata in più sezioni. Ogni operazione di riposizionamento introduce la possibilità di un piccolo errore di posizionamento.
Se il riferimento di lavorazione cambia durante le diverse fasi di impostazione, questi errori possono accumularsi e compromettere la precisione dimensionale finale.
Per i componenti metallici di grandi dimensioni, stabilire un riferimento di lavorazione affidabile e ridurre al minimo il numero di impostazioni è essenziale per mantenere la coerenza dimensionale.
Come migliorare la coerenza dimensionale nella lavorazione di grandi componenti metallici
Elaborare un piano di lavorazione dettagliato prima della produzione.
Una strategia completa di lavorazione CNC deve essere sviluppata in base al materiale del pezzo, alle dimensioni, alla geometria, ai requisiti di tolleranza e all'applicazione.
Per componenti metallici complessi di grandi dimensioni, un processo tipico può includere la sgrossatura, la semifinitura e la finitura.
La sgrossatura si concentra sulla rimozione efficiente di grandi quantità di materiale. La semifinitura definisce la geometria di base e controlla il materiale residuo, mentre la finitura si concentra su dimensioni critiche, tolleranze e qualità della superficie.
Una corretta distribuzione del sovrametallo di lavorazione può ridurre il calore di taglio e le tensioni residue, contribuendo a prevenire variazioni dimensionali durante le operazioni successive.
Mantenere temperature stabili per macchinari e officina.
La temperatura ambientale può avere un effetto significativo sulla lavorazione di precisione su larga scala. Le variazioni di temperatura possono causare l'espansione o la contrazione sia della macchina utensile che del pezzo in lavorazione.
Il riscaldamento della macchina, la gestione del liquido di raffreddamento, la stabilità della temperatura in officina e le condizioni di lavorazione costanti possono contribuire a ridurre le variazioni termiche.
Per applicazioni che richiedono elevata precisione, il monitoraggio e la compensazione degli errori termici possono migliorare ulteriormente la coerenza dimensionale.
Ottimizzazione dei metodi di serraggio e supporto
I pezzi di grandi dimensioni richiedono una strategia di posizionamento, bloccaggio e supporto adeguata, basata sulla loro geometria.
Per componenti a parete sottile, lunghi o di grandi dimensioni, l'aggiunta di punti di supporto può contribuire a ridurre la deformazione e le vibrazioni durante la lavorazione.
Prima della lavorazione, è necessario verificare il corretto posizionamento del pezzo e il contatto con le superfici di riferimento. Un supporto non uniforme o un posizionamento errato possono introdurre errori dimensionali sistematici durante l'intero processo di lavorazione.
Miglioramento della coerenza dimensionale attraverso il controllo di processo
Selezionare gli utensili e i parametri di taglio appropriati.
L'usura dell'utensile può modificare gradualmente le dimensioni di taglio effettive di un pezzo. Può anche aumentare le forze di taglio e la temperatura di lavorazione.
I componenti metallici di grandi dimensioni spesso richiedono cicli di lavorazione lunghi, pertanto la gestione della durata degli utensili è particolarmente importante. Velocità di taglio, avanzamento e profondità di taglio devono essere ottimizzati in base al materiale e all'operazione di lavorazione.
Per i diversi metalli, la scelta dell'utensile deve tenere conto della durezza del materiale, della conduttività termica, della lavorabilità e della finitura superficiale richiesta.
Ridurre al minimo le vibrazioni e la sporgenza dell'utensile
I componenti di grandi dimensioni possono presentare cavità profonde, fori profondi e superfici complesse che richiedono utensili da taglio estesi. Un'eccessiva sporgenza dell'utensile riduce la rigidità dell'utensile stesso e aumenta il rischio di vibrazioni e oscillazioni.
Quando possibile, la sporgenza dell'utensile dovrebbe essere ridotta al minimo. La scelta del diametro dell'utensile, del portautensili, delle condizioni di taglio e della strategia di lavorazione appropriati può migliorare la rigidità e mantenere prestazioni di taglio stabili.
Ridurre le vibrazioni è particolarmente importante durante la lavorazione di componenti di precisione di grandi dimensioni, poiché anche piccole oscillazioni possono influire negativamente sulla precisione dimensionale e sulla qualità della superficie.
Utilizzare la misurazione in corso di processo
I processi di lavorazione tradizionali spesso si basano sull'ispezione finale dopo il completamento dell'intero componente. Tuttavia, per i pezzi di grandi dimensioni e di precisione, attendere la fine della produzione per identificare i problemi dimensionali può comportare perdite significative di materiale e di produzione.
Per verificare le dimensioni critiche durante la lavorazione è possibile utilizzare sistemi di misurazione in-process, sistemi di sonda e strumenti di ispezione montati sulla macchina.
In base ai risultati delle misurazioni, gli operatori possono regolare la compensazione dell'utensile e i parametri di lavorazione quando necessario. Questo approccio a circuito chiuso contribuisce a ridurre la variazione dimensionale tra le diverse aree di lavorazione e i lotti di produzione.
Un'ispezione di precisione è essenziale per il controllo di qualità finale.
Stabilire un punto di riferimento coerente per le ispezioni
Il controllo dimensionale dovrebbe utilizzare un sistema di riferimento affidabile che corrisponda fedelmente al dato di lavorazione.
A seconda dell'applicazione, i parametri di ispezione importanti possono includere le dimensioni complessive, il diametro del foro, la planarità, il parallelismo, la perpendicolarità, la tolleranza di posizione e la geometria della superficie.
Per componenti di grandi dimensioni che richiedono elevata precisione, è possibile selezionare macchine di misura a coordinate (CMM), laser tracker, sistemi di misura portatili e apparecchiature di ispezione in corso di lavorazione, a seconda delle dimensioni del pezzo e dei requisiti di tolleranza.
Utilizzare il controllo statistico di processo per le dimensioni critiche
Nella produzione in serie di componenti metallici di grandi dimensioni, la registrazione dei dati dimensionali critici può aiutare a identificare le tendenze del processo.
Il controllo statistico di processo (SPC) può essere utilizzato per monitorare se una determinata dimensione si sta gradualmente avvicinando al limite di tolleranza superiore o inferiore. Se viene rilevata una tendenza, gli operatori possono regolare la compensazione dell'utensile, i parametri di lavorazione o il processo di produzione prima che il componente esca dalla tolleranza.
Questo approccio proattivo può migliorare significativamente la coerenza tra le diverse parti.
Garantire la precisione dimensionale nella lavorazione di grandi componenti metallici non può dipendere esclusivamente dall'utilizzo di una macchina CNC ad alta precisione. Richiede un controllo completo dell'intero processo produttivo, che includa la selezione del materiale, la strategia di lavorazione, il bloccaggio del pezzo, la gestione della temperatura, gli utensili da taglio, i parametri di lavorazione, la misurazione in corso d'opera e il controllo finale.
Con l'aumentare delle dimensioni dei componenti, gli effetti della deformazione termica, degli errori di geometria della macchina, della deformazione da serraggio e degli errori di posizionamento diventano più significativi. Un processo di lavorazione ben pianificato, combinato con il monitoraggio in tempo reale e l'ispezione di precisione, può ridurre efficacemente le deviazioni dimensionali e migliorare la consistenza dei componenti e l'affidabilità dell'assemblaggio.
Per i progetti che prevedono la lavorazione di precisione di grandi componenti metallici, la scelta di un partner dotato di macchine CNC di grande formato, capacità di ispezione avanzate, ingegneri esperti e un controllo di processo affidabile è essenziale per ottenere risultati stabili e ripetibili.
Autore
Galen Direttore e Fondatore
Impegnati a garantire il miglior servizio possibile nel settore manifatturiero.
Un percorso utensile preciso è utile solo quando il pezzo rimane nella posizione corretta. Se un pezzo si sposta, si solleva o si piega durante il taglio, anche una macchina CNC accuratamente programmata può produrre
Il sovrametallo di lavorazione è il materiale extra lasciato intenzionalmente su un pezzo prima della lavorazione finale. Nella lavorazione CNC, questo sovrametallo extra fornisce ai macchinisti materiale sufficiente per rimuovere difetti superficiali, correggere piccoli difetti.
La fresatura piana è un processo di fresatura utilizzato per lavorare superfici ampie e piane rimuovendo materiale con i taglienti periferici di una fresa rotante. Viene comunemente eseguita su una
Il nylon rinforzato con fibra di vetro è una plastica tecnica rinforzata che combina la versatilità del nylon con la resistenza e la rigidità delle fibre di vetro. Rispetto al nylon non rinforzato, offre una migliore resistenza.
La tensione di trazione è la forza interna per unità di area prodotta quando un materiale viene tirato da un carico esterno. Si calcola dividendo la forza di trazione applicata per l'area.
La programmazione della lavorazione CNC collega la progettazione digitale di un pezzo con i movimenti di una macchina CNC. Un programma ben strutturato definisce dove si muove l'utensile di taglio, quali utensili vengono utilizzati e a quale velocità.
La fresatura verticale e orizzontale utilizzano lo stesso principio di taglio di base, ma l'orientamento del mandrino cambia il modo in cui l'utensile raggiunge il pezzo, rimuove i trucioli e gestisce le diverse geometrie dei pezzi. Questa guida spiega
La lavorazione di smussatura è il processo di rimozione di materiale da un bordo, un foro o un contorno per creare una superficie angolata controllata. Nella produzione CNC, le smussature sono comunemente utilizzate per rimuovere spigoli vivi
La lavorazione personalizzata viene utilizzata quando un componente non può essere reperito come componente standard o quando la sua geometria, il materiale, la tolleranza o la funzione devono essere adattati a un progetto specifico.
La lavorazione con sottosquadro crea caratteristiche incassate, nascoste o rivolte posteriormente che una fresa standard a gambo dritto non può raggiungere dalla direzione di lavorazione primaria. La sfida principale di solito non è la rimozione del materiale, ma
Le apparecchiature per semiconduttori dipendono da molto più che dall'elettronica e dalla tecnologia di processo. Dietro ogni sistema di movimentazione dei wafer, stazione di test, strumento di ispezione e camera di processo si trova una rete di parti lavorate di precisione, componenti strutturali,
La lavorazione CNC con intelligenza artificiale combina il controllo numerico computerizzato tradizionale con l'intelligenza artificiale, l'apprendimento automatico, i dati di produzione, i sensori e un software CAM intelligente. Invece di sostituire la tecnologia CNC, l'IA aggiunge un livello di supporto decisionale.