
Gli impianti dentali sono piccoli componenti medicali con strutture delicate. Caratteristiche come microfori, fori di connessione, fori di posizionamento, fori ciechi e canali interni richiedono generalmente un'elevata stabilità dimensionale e precisione di posizionamento. Quando il diametro del foro è piccolo, la rigidità dell'utensile, le vibrazioni di lavorazione, l'evacuazione dei trucioli, le bave sui bordi del foro e l'ispezione post-lavorazione possono influenzare direttamente la qualità del pezzo finito. Gli impianti dentali vengono comunemente realizzati mediante tornitura di precisione, microforatura, fresatura e lavorazione multiasse per completare strutture complesse, con particolare attenzione al diametro del foro, alla posizione, alla coassialità e alla qualità della superficie.
TiRapid è in grado di valutare il processo di lavorazione in base ai disegni dei componenti dell'impianto, ai modelli 3D, ai materiali e ai requisiti di volume di produzione. Le caratteristiche dei microfori sono trattate come parametri di controllo chiave, formando un processo di lavorazione CNC completo, dall'analisi DFM iniziale e dalla selezione del metodo di lavorazione fino alla selezione dell'utensile, al posizionamento, alla lavorazione dei fori e al controllo dimensionale. Per i progetti che richiedono la validazione del prototipo, la produzione di piccoli lotti o la produzione di massa continua, il piano di lavorazione può essere adattato anche in base alle esigenze effettive per mantenere una lavorazione dei microfori stabile, bilanciando al contempo l'efficienza produttiva e il controllo dei costi.
Sfide nella lavorazione CNC di microfori negli impianti dentali
Difficoltà nella lavorazione di fori di piccolo diametro
Gli impianti dentali sono comunemente realizzati in titanio e leghe di titanio, sebbene alcuni prodotti possano includere anche acciaio inossidabile e leghe di cobalto-cromo. Il titanio è ampiamente utilizzato negli impianti dentali per la sua buona biocompatibilità, ma durante la lavorazione è necessario considerare anche il calore di taglio, l'evacuazione dei trucioli e le condizioni dell'utensile. Quando il diametro del foro diventa molto piccolo, la foratura convenzionale può essere facilmente influenzata dall'eccentricità dell'utensile, dall'usura dell'utensile, dai parametri di avanzamento e dalle condizioni di serraggio del pezzo. Anche una minima variazione del diametro del foro può causare differenze nelle prestazioni di assemblaggio effettive.
Controllo simultaneo della posizione e della coassialità del foro
I microfori sugli impianti dentali non esistono in modo indipendente. Alcuni fori possono avere relazioni posizionali con l'asse centrale, le filettature, le superfici di connessione o altre strutture di precisione. Se si utilizzano più configurazioni per completare operazioni diverse, possono verificarsi errori cumulativi dopo il riposizionamento. Pertanto, la pianificazione del processo dovrebbe ridurre al minimo i riposizionamenti non necessari e, laddove le capacità delle apparecchiature lo consentano, disporre le caratteristiche correlate all'interno di una sequenza di lavorazione ragionevole. Le pubblicazioni di riferimento sulla microlavorazione medicale identificano inoltre la stabilità posizionale dei microfori, l'eccentricità dell'utensile, il fissaggio del pezzo e l'evacuazione dei trucioli come fattori importanti che influenzano la qualità dei microfori.
Rimozione di bave dai bordi del foro e residui interni
Dopo la lavorazione di microfori, possono rimanere piccole bave attorno al bordo del foro. Senza un trattamento adeguato, queste bave possono compromettere l'assemblaggio, la pulizia e l'ispezione visiva. L'evacuazione dei trucioli è inoltre più difficile per i fori ciechi o per i fori piccoli con profondità maggiori. Durante la lavorazione, i parametri di taglio e i metodi di evacuazione dei trucioli devono essere controllati correttamente per evitare che l'accumulo di trucioli comprometta la stabilità del diametro del foro.
| Articoli lavorati | Contenuti principali della lavorazione |
| Microapertura | dimensione dell'apertura, rotondità, stabilità della lavorazione ripetibile |
| Posizione del foro | Posizione del centro del foro, distanza dal piano di riferimento |
| Profondità del foro | Profondità reale, profilo del fondo |
| Struttura coassiale | Relazione posizionale tra fori, assi e strutture di collegamento |
| Foro orifizio | Sbavature, smussi, integrità del bordo |
| qualità della superficie | Graffi, segni degli utensili, residui di lavorazione |
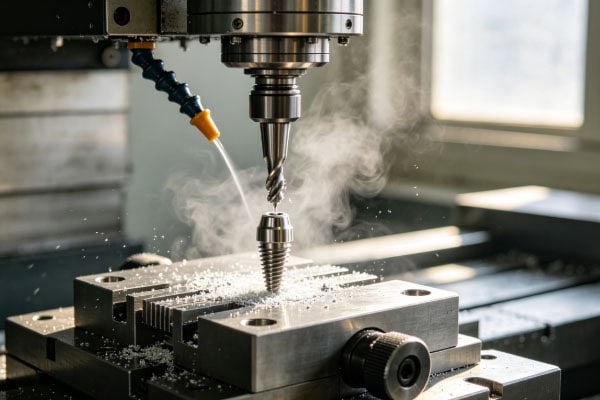
Soluzione di lavorazione di precisione CNC per microfori negli impianti dentali
Inizia con un'analisi DFM basata su disegni e modelli 3D.
Prima di iniziare la lavorazione dei microfori, è necessario esaminare i disegni del prodotto e i modelli 3D. Il diametro del foro, la profondità del foro, le tolleranze di posizionamento e la distanza tra il foro e le altre strutture possono influenzare il piano di lavorazione. TiRapid può fornire un report DFM gratuito prima della lavorazione e analizzare l'accesso agli utensili, le posizioni di serraggio, la sequenza di lavorazione e i requisiti di ispezione in base alla struttura del pezzo. Se una struttura con microfori presenta difficoltà di lavorazione, TiRapid può comunicare con il cliente e apportare modifiche prima della produzione per ridurre la possibilità di rilavorazioni durante la fase di prototipazione. Per i componenti medicali di precisione, le dimensioni chiave nei disegni devono definire chiaramente i riferimenti e le tolleranze. Ciò consente di utilizzare criteri di valutazione coerenti durante la lavorazione, l'ispezione e il successivo assemblaggio.
Selezionare il metodo di lavorazione appropriato in base alla struttura del foro.
I metodi di lavorazione utilizzati per le diverse strutture degli impianti dentali non sono sempre gli stessi. I fori semplici e rettilinei possono essere realizzati tramite foratura di precisione, mentre fori più complessi possono richiedere fresatura, microforatura o lavorazione multiasse. Attualmente, la tornitura di precisione, la microforatura, la filettatura e la lavorazione multiasse possono essere tutte utilizzate per la produzione di impianti e delle relative strutture di connessione. Per i componenti con fori angolati, fori intersecanti o fori in aree con spazio limitato, il percorso utensile deve essere definito in anticipo durante la programmazione. Una sequenza di lavorazione ottimale può ridurre i ripetuti serraggi e diminuire il rischio di deviazioni nella posizione dei fori.
Come si può controllare la qualità dei microfori?
La lavorazione di microfori è sensibile alle vibrazioni. Se il pezzo non è fissato saldamente, anche un leggero movimento durante la lavorazione può influenzare la posizione e le dimensioni del foro. Pertanto, la progettazione del dispositivo di fissaggio deve bilanciare la forza di serraggio e la protezione del pezzo per prevenire la deformazione di pareti sottili o strutture delicate durante il serraggio. I parametri di lavorazione devono essere regolati in base al materiale, al diametro del foro, alla profondità del foro e alle condizioni dell'utensile. Per materiali come le leghe di titanio, è necessario selezionare l'utensile e le condizioni di taglio in modo appropriato. Le fonti di riferimento del settore indicano che la lavorazione del titanio richiede attenzione al calore, all'adesione dell'utensile e al controllo del truciolo, poiché questi fattori possono influenzare la stabilità della lavorazione di microfori.
Controllo qualità dalla lavorazione dei microfori all'ispezione del pezzo finito.
Monitorare le condizioni dell'utensile durante la lavorazione
Gli utensili utilizzati per la microforatura sono relativamente piccoli e l'usura o le anomalie degli utensili possono facilmente influire sul diametro e sulla posizione del foro. Durante la produzione in serie, se le condizioni degli utensili non vengono monitorate e la produzione si basa interamente su un numero fisso di cicli di lavorazione, le variazioni delle condizioni degli utensili possono causare differenze nella qualità dei fori tra i lotti precedenti e quelli successivi. Pertanto, è opportuno stabilire punti di controllo per l'ispezione degli utensili in base al materiale e alla struttura del prodotto. Per i fori critici, è possibile utilizzare anche l'ispezione del primo pezzo e il campionamento in corso di lavorazione per identificare tempestivamente le variazioni dimensionali.
Eseguire un controllo dimensionale dopo la lavorazione
Una volta completata la lavorazione dei microfori, il diametro, la profondità, la posizione e le relative dimensioni di accoppiamento dei fori devono essere ispezionati secondo le specifiche del disegno. Per i componenti medicali di precisione, è possibile utilizzare strumenti di misura come le macchine di misura a coordinate (CMM) per verificare le dimensioni critiche e le relazioni di posizionamento. Alcuni produttori di macchine CNC per il settore medicale utilizzano anche la misurazione a coordinate per la verifica dimensionale di impianti, strutture di connessione e componenti miniaturizzati. Durante la lavorazione del progetto, TiRapid può definire un processo di controllo qualità appropriato in base ai requisiti di ispezione del cliente. Per i progetti che richiedono report di ispezione, l'ambito dell'ispezione può essere confermato in anticipo durante le fasi di preventivo e DFM (Design for Manufacturing).
Anche le condizioni della superficie devono essere incluse nell'ispezione
Dopo la lavorazione dei microfori, l'ispezione dimensionale deve essere accompagnata da verifiche per individuare eventuali bave evidenti, scheggiature dei bordi, residui e segni anomali degli utensili intorno al foro. Se il prodotto dovrà essere successivamente sottoposto a pulizia, lucidatura, trattamento superficiale o assemblaggio, è necessario riservare condizioni di processo adeguate durante la lavorazione per evitare che le successive lavorazioni alterino le dimensioni critiche.
| Fase di lavorazione | Servizi chiave TiRapid |
| Valutazione del disegno | Verificare i requisiti di apertura, profondità del foro, posizione e tolleranza. |
| Analisi DFM | Ottimizzare la sequenza di lavorazione e il metodo di bloccaggio. |
| Lavorazione CNC | Organizzare le operazioni di tornitura, fresatura e microforatura in base alla struttura del prodotto. |
| Primo articolo Conferma | Verificare le dimensioni critiche e lo stato della posizione del foro |
| Produzione in lotti | Monitorare le condizioni dell'utensile e la coerenza della lavorazione. |
| Ispezione del prodotto finito | Eseguire l'ispezione dimensionale e visiva secondo necessità. |
| Spedizione | Organizzare la documentazione di ispezione e produzione in base ai requisiti del progetto. |
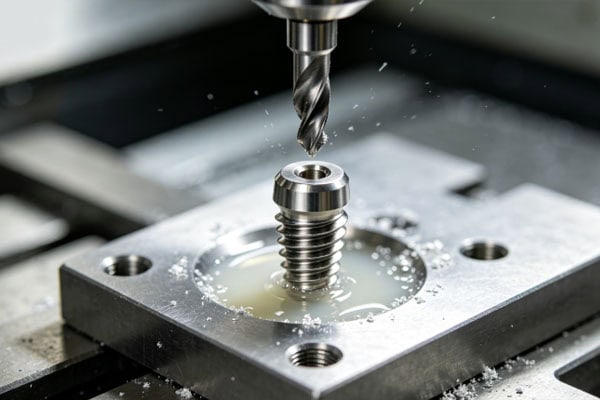
Servizi di lavorazione CNC di precisione TiRapid per impianti dentali
Supporto dalla fase di prototipo alla produzione di massa.
Prima di avviare la produzione di massa, i progetti di impianti dentali richiedono in genere la validazione di un prototipo. La lavorazione del prototipo deve verificare non solo la forma del prodotto, ma anche la posizione dei fori, le dimensioni delle connessioni e le relazioni di assemblaggio. TiRapid supporta prototipi monoblocco, produzioni in piccoli lotti e produzione su larga scala, con configurazioni di lavorazione adattate alla fase del progetto. Per i componenti implantari di nuova concezione, la lavorazione del prototipo può essere utilizzata inizialmente per verificare la fattibilità della lavorazione prima di passare alla successiva produzione in serie.
Servizi di lavorazione meccanica di precisione per diverse esigenze
TiRapid offre servizi di lavorazione CNC di precisione, lavorazione della lamiera e stampa 3D, consentendo di selezionare il metodo di produzione più adatto in base alla tipologia di componente. La lavorazione CNC è ideale per componenti metallici di precisione e strutture complesse, mentre la stampa 3D può essere utilizzata per la validazione di prototipi e la verifica strutturale. L'azienda gestisce la qualità in conformità con la certificazione ISO 9001 e fornisce gratuitamente report DFM, preventivi e supporto al progetto. Quando si richiede la lavorazione di componenti medicali, i clienti possono specificare il materiale, la quantità, le dimensioni critiche e i requisiti di ispezione al momento dell'invio dei disegni, in modo che il team di ingegneri possa valutare il piano di lavorazione con maggiore precisione.
Quali informazioni devono preparare i clienti?
Fornire file 3D completi come STEP, STP o IGES insieme ai disegni tecnici in PDF può aiutare il team di ingegneri a comprendere rapidamente la struttura del componente. Se un disegno tecnico completo non è ancora disponibile, è possibile fornire prima un modello 3D e le dimensioni principali.
Si consiglia di fornire le seguenti informazioni quando si richiede un preventivo:
- Materiale e grado del materiale
- Quantità stimata dell'ordine
- Diametri critici dei fori e tolleranze dimensionali
- Requisiti di trattamento superficiale
- Se è richiesto un rapporto di ispezione
- Requisiti di tempo di consegna
Quanto più complete saranno le informazioni, tanto più agevole sarà in genere il processo di analisi DFM e di preventivazione.
Domande frequenti
È possibile realizzare microfori sugli impianti dentali tramite lavorazione CNC?
Sì. Il metodo di lavorazione specifico deve essere determinato in base al diametro del foro, alla profondità del foro, alla posizione, al materiale e ai requisiti di tolleranza. I microfori relativamente semplici possono essere realizzati tramite foratura di precisione, mentre strutture di fori complesse possono richiedere lavorazioni multiasse o altri processi complementari.
Le leghe di titanio sono adatte alla lavorazione CNC degli impianti dentali?
Il titanio e le sue leghe sono materiali comunemente utilizzati per impianti dentali e medicali e offrono una buona biocompatibilità. Durante la lavorazione CNC, l'utensile e le condizioni di taglio devono essere regolati in base al tipo di materiale specifico, prestando particolare attenzione al calore, all'evacuazione dei trucioli e all'usura dell'utensile.
A cosa bisogna prestare maggiore attenzione durante la lavorazione di microfori?
Il diametro del foro, la profondità del foro, la precisione di posizionamento, le relazioni coassiali e le condizioni del bordo del foro richiedono in genere un'attenta valutazione. Se il foro è in accoppiamento con filettature, superfici di connessione o altre strutture, è necessario verificare anche la relazione di posizionamento tra le dimensioni rilevanti.
TiRapid è in grado di produrre campioni prima della produzione in serie?
Sì. TiRapid supporta la produzione di prototipi, piccole serie e serie complete. All'inizio di un progetto, è possibile eseguire prima l'analisi DFM e la lavorazione del prototipo. La produzione successiva può essere organizzata dopo la verifica della struttura e delle dimensioni.
Quali informazioni sono necessarie per un preventivo?
I clienti possono fornire modelli 3D, disegni tecnici 2D, informazioni sui materiali, quantità, requisiti di trattamento superficiale e requisiti di ispezione. TiRapid può valutare il progetto tramite analisi DFM e fornire un preventivo basato sulle informazioni fornite.
Lavorazioni CNC di precisione TiRapid — Invia il tuo progetto
Se i componenti del vostro impianto dentale presentano microfori, fori ciechi, fori di connessione o altre strutture di precisione, potete innanzitutto fornirci i disegni e i modelli 3D. Il team di ingegneri valuterà le problematiche di lavorazione in base alla struttura reale e identificherà in anticipo le dimensioni e i requisiti di processo che richiedono attenzione. Che siate nella fase iniziale di prototipazione o che abbiate già avviato la produzione in serie, le nostre soluzioni di lavorazione possono aiutarvi a ridurre le modifiche ripetute e a migliorare la stabilità della produzione. Se state sviluppando impianti dentali, componenti medicali di precisione o prodotti con strutture a microfori, inviate i vostri modelli 3D e i disegni tecnici al team di ingegneri di TiRapid e vi forniremo una soluzione di lavorazione adeguata in base alla struttura del vostro prodotto.
E-mail: progetti@tirapid.com
Telefono: + 86 760 8999 8536
















