
Nella lavorazione di componenti in plastica con macchine CNC, il "ritorno elastico" è un'anomalia dimensionale relativamente comune, soprattutto in pezzi a parete sottile, pezzi a forma di striscia lunga, pezzi con scanalature profonde, strutture a bordo stretto e componenti in plastica tecnica ad alta elasticità. Il ritorno elastico nella lavorazione della plastica si riferisce a una situazione in cui il materiale subisce un certo grado di deformazione durante il taglio, il serraggio o sotto carico, per poi ritornare parzialmente alla sua forma originale dopo la rimozione della forza di taglio, il rilascio del dispositivo di fissaggio o il completamento della lavorazione del pezzo. Ciò causa in definitiva una deviazione tra le dimensioni effettive e i valori impostati nel programma di lavorazione. Per i pezzi dall'aspetto ordinario, questa variazione potrebbe non essere facilmente percepibile, ma per componenti in plastica come boccole, guarnizioni, cursori, staffe di precisione e parti di posizionamento che richiedono un montaggio a incastro, il ritorno elastico può influire direttamente sulle dimensioni di assemblaggio.
Rispetto ai materiali metallici, le materie plastiche presentano generalmente una deformazione elastica più evidente. Durante la lavorazione CNC, l'utensile applica continuamente forze di taglio al pezzo e il materiale può subire flessioni o spostamenti temporanei quando sottoposto a compressione. Se la pressione di serraggio è troppo elevata, il pezzo potrebbe già trovarsi in uno stato leggermente deformato durante la lavorazione. Una volta completato il taglio in questo stato, il rilascio del dispositivo di fissaggio consente al pezzo di ritornare alla sua forma originale, causando naturalmente variazioni nelle dimensioni finali. Diverse materie plastiche, come POM, PA, PE, PEEK, PTFE e ABS, presentano diversi livelli di ritorno elastico a causa delle differenze di durezza, elasticità, caratteristiche di attrito e tensioni interne. Pertanto, la lavorazione CNC delle materie plastiche non può essere gestita interamente secondo le pratiche convenzionali di lavorazione dei metalli. Il metodo di lavorazione deve essere adattato alle caratteristiche del materiale e alla struttura del pezzo.
Perché i componenti in plastica tendono a ritornare alla forma originale durante la lavorazione CNC?
Deformazione elastica significativa del materiale
La plastica si deforma quando sottoposta a forze esterne e può recuperare parzialmente la sua forma originale dopo la rimozione della forza. Durante la fresatura e la tornitura CNC, l'utensile non si limita a rimuovere materiale, ma applica anche una certa forza laterale e di compressione al pezzo rimanente. Per blocchi di plastica spessi, questa deformazione non è generalmente evidente. Tuttavia, per strutture a parete sottile, strutture lunghe a forma di striscia o aree di lavorazione non supportate, le forze di taglio possono più facilmente causare la flessione del pezzo. Quando l'utensile lascia l'area di lavorazione, il materiale ritorna parzialmente alla sua forma originale, il che può comportare deviazioni dimensionali.
La pressione di serraggio modifica le condizioni di lavorazione
I componenti in plastica devono essere fissati utilizzando dispositivi di bloccaggio, morse, piastre di serraggio o utensili specializzati. Se la pressione di serraggio è eccessiva, il pezzo potrebbe subire una leggera deformazione prima ancora di iniziare la lavorazione. Durante la lavorazione, l'utensile taglia seguendo la superficie deformata del pezzo. Al termine della lavorazione, il rilascio del dispositivo di bloccaggio permette al pezzo di tornare a una condizione simile al suo stato naturale, il che può causare variazioni dimensionali sulla superficie già lavorata. Questa è anche una delle ragioni più comuni per cui i componenti in plastica a parete sottile presentano "dimensioni corrette durante la lavorazione, ma dimensioni diverse dopo la rimozione".
Il rilascio dello stress residuo influisce sulle dimensioni
Durante i processi di estrusione, stampaggio a iniezione, pressatura e altri processi produttivi, le materie plastiche possono sviluppare tensioni interne. Con la lavorazione CNC, che rimuove continuamente materiale, le tensioni interne, inizialmente in equilibrio, possono rilasciarsi gradualmente, causando la flessione, la torsione o la variazione dimensionale del pezzo.
Lavorazione di una piastra spessa per ottenere un componente a parete sottile: la rimozione di una grande quantità di materiale aumenta la probabilità di rilascio delle tensioni.
Parti lunghe a forma di striscia: il rilascio delle tensioni interne può causare la flessione.
Componenti ad anello: dopo la lavorazione del foro interno, le dimensioni del diametro esterno e del foro interno potrebbero variare.
Strutture asimmetriche: quantità diverse di materiale vengono rimosse da aree differenti, aumentando la probabilità di deformazioni locali.
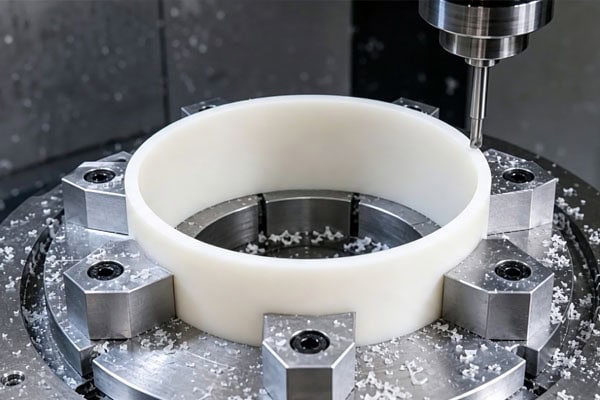
Quali condizioni di lavorazione possono aumentare il ritorno elastico della plastica?
Il ritorno elastico della plastica non è legato solo al materiale stesso. Anche le dimensioni del pezzo, la forma strutturale, la distribuzione dello spessore delle pareti e la rigidità complessiva possono avere effetti significativi. Allo stesso tempo, l'affilatura dell'utensile, l'usura dell'utensile, la geometria dell'utensile e la capacità di rimozione del truciolo possono modificare direttamente le forze applicate al pezzo durante la lavorazione. Inoltre, diversi metodi di lavorazione possono influenzare in misura variabile lo stato di sollecitazione e deformazione dei materiali plastici durante la lavorazione, influenzando ulteriormente il comportamento di ritorno elastico finale.
Forza di taglio eccessiva
Se l'utensile rimuove troppo materiale in una singola passata, o se la velocità di avanzamento e la profondità di taglio non sono impostate correttamente, la forza laterale applicata al pezzo aumenterà. Nel caso di componenti in plastica a parete sottile, questa forza di taglio può causare direttamente lo spostamento del pezzo. Durante la lavorazione, se il pezzo vibra visibilmente dopo il passaggio dell'utensile, o se compaiono segni di lavorazione periodici sulle aree a parete sottile, è necessario verificare il carico di taglio per accertarsi che non sia eccessivo.
Strumenti non sufficientemente affilati
Con l'usura, il tagliente di un utensile perde la sua capacità di penetrare facilmente nel materiale e tende a comprimersi e sfregare contro la plastica. Ciò non solo aumenta il calore generato durante il taglio, ma anche la pressione meccanica esercitata sul pezzo. L'utilizzo di utensili affilati e adatti alla lavorazione della plastica può ridurre l'eccessiva compressione del materiale. Per la produzione di componenti in plastica di precisione, è necessario controllare regolarmente le condizioni dell'utensile, anziché attendere la comparsa di bave evidenti prima di sostituirlo.
Sovrametallo di lavorazione eccessivo
La rimozione di una quantità eccessiva di materiale in una singola operazione sottopone il pezzo a un carico di taglio maggiore e può anche causare un rilascio più rapido delle tensioni interne. Quando si lavorano lastre di plastica spesse per ottenere strutture a parete sottile, è particolarmente importante evitare di rimuovere una grande quantità di materiale in una singola operazione. La sgrossatura e la finitura vengono generalmente eseguite separatamente: la maggior parte del materiale viene rimossa durante la sgrossatura, mentre si mantiene un margine adeguato per la finitura. Questo può ridurre la forza di taglio durante la lavorazione dimensionale finale.
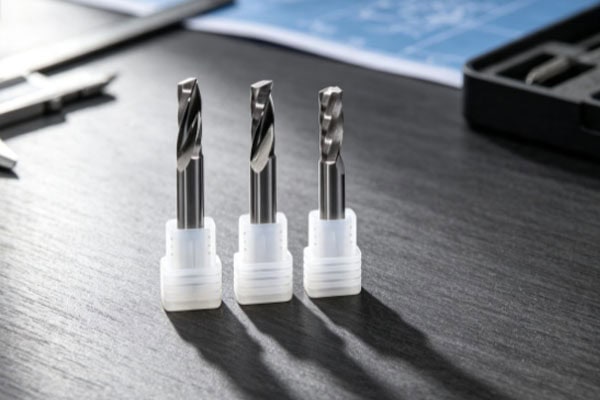
Come si può ridurre il ritorno elastico dei pezzi in plastica lavorati con macchine CNC?
Ridurre il ritorno elastico non significa eliminare completamente la deformazione del materiale. Piuttosto, si utilizzano processi di lavorazione e metodi di ottimizzazione appropriati per minimizzare la deformazione causata dal carico, dal serraggio o dal rilascio delle tensioni interne durante la lavorazione CNC, consentendo alla plastica di mantenere una maggiore stabilità dimensionale al termine della lavorazione e dopo la rimozione del pezzo dal dispositivo di fissaggio. Ciò contribuisce a mantenere le dimensioni finali misurate più vicine all'intervallo di tolleranza e ai requisiti di precisione di assemblaggio specificati nei disegni tecnici.
Progettare correttamente il metodo di serraggio
Per componenti in plastica a parete sottile, di forma allungata e irregolare, il serraggio deve garantire un fissaggio affidabile evitando un serraggio eccessivo. Se necessario, è possibile aggiungere ulteriori punti di supporto per fornire un sostegno sufficiente in prossimità dell'area di taglio. Per componenti relativamente sottili a forma di piastra, si possono utilizzare anche cuscinetti morbidi o strutture di supporto dedicate per ridurre la deformazione causata dalla pressione diretta del dispositivo di fissaggio sulla superficie in plastica.
Rimuovere il materiale in più fasi
Per i componenti in plastica che richiedono un'elevata asportazione di materiale, si possono utilizzare le fasi di sgrossatura, semifinitura e finitura. Lo scopo principale della sgrossatura è rimuovere il materiale in eccesso, mentre la fase di finitura prevede solo una piccola asportazione di materiale, in modo che l'operazione di taglio finale sia soggetta a forze minori. Per i materiali plastici con evidenti tensioni interne, dopo la sgrossatura il componente può essere lasciato riposare per un periodo adeguato prima della finitura e del controllo dimensionale. Il metodo di trattamento specifico deve essere determinato in base al tipo di materiale e ai requisiti del componente.
Regolare gli utensili e i parametri di taglio
Nella scelta dell'utensile è necessario tenere conto della durezza, della tenacità e delle caratteristiche di lavorazione della plastica. Mantenere l'utensile affilato può ridurre la resistenza al taglio. I parametri di lavorazione non dovrebbero limitarsi a velocità del mandrino o avanzamenti elevati, ma dovrebbero essere regolati in base alle effettive condizioni del materiale e dell'utensile. Se il pezzo ha una struttura a pareti sottili, la profondità di taglio può essere opportunamente ridotta durante la fase di finitura, in modo che l'utensile completi la lavorazione dimensionale finale con un carico inferiore, riducendo così la possibilità di deformazione elastica del pezzo.
Domande frequenti
D: Perché le dimensioni dei componenti in plastica sono precise durante la lavorazione ma cambiano dopo la rimozione?
Questa situazione è generalmente correlata alla deformazione da serraggio e alle tensioni interne del materiale. Durante la lavorazione, il dispositivo di fissaggio può comprimere il pezzo in uno stato deformato e l'utensile completa il taglio in base a tale condizione. Dopo la rimozione del pezzo, la forza di serraggio scompare e il materiale ritorna parzialmente alla sua forma originale, causando una differenza tra le dimensioni finali misurate e quelle rilevate durante la lavorazione.
D: Tutte le materie plastiche presentano un significativo ritorno elastico?
No. Le diverse materie plastiche presentano diversi livelli di elasticità, rigidità e tensione interna, pertanto il grado di ritorno elastico varia. Il POM in genere ha una buona stabilità dimensionale, ma i componenti in POM a parete sottile possono comunque deformarsi. Materiali come PA, PE e PTFE possono inoltre mostrare una deformazione elastica relativamente evidente in determinate condizioni strutturali a causa delle loro caratteristiche intrinseche.
D: È possibile risolvere il problema del ritorno elastico nella lavorazione della plastica aumentando la pressione di serraggio?
Il problema non si risolve semplicemente aumentando la forza di serraggio. Una forza di serraggio eccessiva potrebbe infatti causare la deformazione del pezzo in plastica prima ancora dell'inizio della lavorazione. Un approccio più appropriato consiste nel migliorare il metodo di supporto, garantire un sostegno stabile nell'area di lavorazione e controllare la pressione di serraggio.
Conclusione
Il fenomeno del "ritorno elastico" durante la lavorazione CNC della plastica è essenzialmente legato all'elasticità del materiale, alla deformazione da serraggio, alle forze di taglio e alle tensioni interne. I pezzi in plastica possono rimanere temporaneamente in uno stato di carico dopo essere stati sottoposti a utensili e dispositivi di fissaggio durante la lavorazione. Quando la forza di taglio o la pressione di serraggio vengono rimosse, il materiale ritorna parzialmente alla sua forma originale, aumentando la probabilità di variazioni dimensionali. Questa situazione merita particolare attenzione per i pezzi a parete sottile, i pezzi a forma di striscia lunga, i pezzi con scanalature profonde e i componenti strutturali irregolari. Nella produzione reale, la riduzione del ritorno elastico della plastica non può basarsi esclusivamente sulla modifica del programma CNC. È necessario selezionare utensili e parametri di lavorazione adeguati in base alle caratteristiche del materiale plastico, mentre le posizioni di serraggio devono essere opportunamente predisposte per evitare una pressione eccessiva del dispositivo di fissaggio sulle aree a parete sottile. Per i pezzi che richiedono una grande asportazione di materiale, è possibile utilizzare una lavorazione a fasi per ridurre il carico di taglio, mantenendo un sovrametallo adeguato dopo la sgrossatura prima di completare l'operazione di finitura.
Per i componenti con elevati requisiti di precisione, è opportuno eseguire un controllo dimensionale finale anche dopo la rimozione del pezzo dal dispositivo di fissaggio, poiché le condizioni di carico sulla macchina potrebbero non corrispondere allo stato finale libero del pezzo. Se lo stesso lotto di componenti in plastica presenta incongruenze dimensionali, deformazioni nelle aree a parete sottile, variazioni nelle dimensioni interne dei fori o piegature dopo la lavorazione, è necessario verificare il lotto di materiale, la struttura del pezzo, la pressione di serraggio, l'usura dell'utensile e il sovrametallo di lavorazione. Solo controllando correttamente queste condizioni è possibile ridurre la deformazione elastica e il ritorno elastico dimensionale durante la lavorazione CNC della plastica, consentendo ai pezzi lavorati di soddisfare al meglio i requisiti dei disegni tecnici.















