
La cromatura è un processo di galvanostegia che deposita un sottile strato di cromo su una superficie metallica o plastica appositamente preparata. Il rivestimento può migliorare la resistenza all'usura, la durezza superficiale, le prestazioni in termini di resistenza alla corrosione, il comportamento all'attrito e l'aspetto estetico. A seconda dell'applicazione, il cromo può essere applicato come sottile finitura decorativa o come rivestimento funzionale più spesso per componenti industriali.
Questa guida spiega cos'è la cromatura, come funziona il processo di cromatura, le differenze tra cromo duro e cromo decorativo, i materiali di base adatti, i parametri di rivestimento, i vantaggi, i difetti, i costi, i metodi di rimozione e le applicazioni di produzione più comuni.
Cos'è la cromatura?
La cromatura è un processo di finitura superficiale che utilizza l'elettrodeposizione per depositare cromo su un altro materiale. Anziché realizzare un componente in cromo massiccio, i produttori applicano uno strato controllato di cromo per migliorarne la resistenza all'usura, alla corrosione, la durezza superficiale, le proprietà di attrito o l'aspetto estetico.
Il pezzo in lavorazione viene immerso in un elettrolita e collegato a un circuito elettrico. La corrente elettrica innesca una reazione elettrochimica che deposita il cromo sulla superficie preparata. Spessore, adesione, durezza e aspetto dipendono dalla composizione chimica del bagno, dalla densità di corrente, dalla temperatura, dal tempo di placcatura e dalla preparazione del substrato.
La cromatura non deve essere considerata una finitura universale. La cromatura decorativa privilegia l'aspetto estetico e la protezione dalla corrosione, mentre la cromatura dura è principalmente un rivestimento tecnico utilizzato per migliorare le superfici di lavoro di cilindri, aste, stampi, utensili e altri componenti soggetti ad usura.
Come funziona la cromatura?
La cromatura funziona utilizzando una corrente elettrica continua per depositare il cromo da un elettrolita su una superficie conduttiva. Il pezzo in lavorazione funge da parte del circuito elettrochimico, consentendo al cromo di formare un rivestimento controllato sul substrato preparato.
Prima della deposizione, è necessario rimuovere olio, ossido, ruggine, vecchi rivestimenti e contaminanti. A seconda del substrato, potrebbero essere necessari anche trattamenti intermedi di attivazione, mordenzatura, rame, nichel o altro per ottenere un'adesione affidabile.
La velocità di placcatura e lo spessore finale dipendono in parte dalla corrente elettrica e dal tempo di lavorazione. Ciò significa che gli ingegneri devono considerare lo spessore del cromo prima di lavorare diametri critici, fori, superfici di tenuta o accoppiamenti con tolleranze ristrette.
Di cosa è fatta la cromatura?
La cromatura è costituita da uno strato di cromo depositato, ma il sistema di rivestimento completo può contenere anche strati di rame o nichel. L'esatta struttura degli strati dipende dal substrato, dall'adesione richiesta, dalla resistenza alla corrosione, dall'aspetto estetico e dalla natura decorativa o funzionale del rivestimento.
I processi esavalenti tradizionali utilizzano il cromo nello stato di ossidazione Cr⁶⁺, mentre i sistemi trivalenti utilizzano la chimica Cr³⁺. I sistemi decorativi utilizzano comunemente uno strato di nichel di base per fornire levigatezza, brillantezza e protezione dalla corrosione prima che venga depositato il sottile strato superficiale di cromo.
Per i disegni tecnici, la semplice indicazione "cromatura" potrebbe non essere sufficiente. Il disegno potrebbe dover specificare anche il tipo di cromatura, lo spessore del rivestimento, le aree cromate, le aree mascherate, le dimensioni successive alla cromatura, la finitura superficiale e le specifiche applicabili.
Che cos'è il processo di cromatura?
Il processo di cromatura generalmente comprende la pulizia della superficie, l'attivazione o il pretrattamento, un eventuale rivestimento di base, la cromatura elettrolitica, il risciacquo, la finitura e l'ispezione. Ogni fase influisce sull'adesione e sulla qualità del rivestimento, pertanto un bagno di cromatura ben controllato non può compensare una preparazione superficiale inadeguata.
Il processo tipico si articola in queste fasi:
- Sgrassare e pulire il componente.
- Rimuovere ossidi, ruggine e contaminazioni superficiali preesistenti.
- Attivare o incidere il substrato.
- Applicare strati di rame o nichel quando necessario.
- Eseguire la galvanizzazione dello strato di cromo.
- Risciacquare e neutralizzare i residui chimici.
- Se necessario, levigare, lucidare o rifinire.
- Verificare lo spessore, l'aspetto, l'adesione e le dimensioni.
La sequenza esatta cambia a seconda del materiale di base. Acciaio, acciaio inossidabile, alluminio, ottone e plastica non possono essere semplicemente inseriti nella stessa linea di galvanizzazione con lo stesso pretrattamento.
Pulizia e preparazione delle superfici
La pulizia e la preparazione della superficie rimuovono i contaminanti che potrebbero impedire al rivestimento cromato di aderire correttamente. Olio, grasso, ossido, ruggine, paste lucidanti, impronte digitali e residui di lavorazione possono tutti contribuire a una scarsa adesione.
Si possono utilizzare sgrassatura chimica, pulizia alcalina, trattamento acido, pulizia a ultrasuoni, preparazione abrasiva, lucidatura o combinazioni di questi metodi. Il metodo richiesto dipende dal substrato e dalle sue condizioni superficiali.
Nella lavorazione di precisione con macchine CNC, anche la preparazione influisce sulla geometria finale. Una lucidatura o una rettifica eccessive possono rimuovere il materiale di base, mentre una preparazione insufficiente può causare sfogliature, bolle, vaiolatura e uno spessore di cromatura non uniforme.
Attivazione e pre-trattamento
L'attivazione e il pretrattamento preparano chimicamente il substrato pulito in modo che il successivo strato metallico possa aderire in modo affidabile. Questa fase è particolarmente importante per i metalli che formano rapidamente strati di ossido passivante.
L'acciaio può essere attivato con acido, mentre l'acciaio inossidabile richiede un trattamento in grado di superare la sua passivazione superficiale. L'alluminio necessita di un pretrattamento più specifico perché il suo strato di ossido naturale si forma rapidamente e interferisce con la placcatura diretta.
Il pretrattamento deve quindi essere adattato alla lega, piuttosto che solo alla finitura finale di cromatura. Una scarsa attivazione è una delle ragioni per cui un rivestimento visivamente accettabile può successivamente presentare bolle o scrostature durante l'utilizzo.
Applicazione di nichel o fondo
Un fondo di nichel o di altro materiale viene applicato quando lo strato di cromo necessita di una migliore adesione, levigatezza, protezione dalla corrosione o aspetto estetico. Il nichel è particolarmente comune come strato di base per le cromature decorative.
Nei sistemi decorativi, gran parte dell'aspetto liscio e riflettente deriva dalla preparazione della superficie e dallo strato di nichel sottostante il cromo. Il rivestimento di finitura in cromo è relativamente sottile e fornisce l'aspetto caratteristico e un'ulteriore protezione della superficie.
Il rame può essere utilizzato anche in sistemi multistrato, in particolare laddove la livellatura o la compatibilità con il substrato siano importanti. La struttura esatta rame-nichel-cromo deve quindi essere selezionata in base al materiale di base e ai requisiti prestazionali.
Cromatura galvanica
La cromatura elettrolitica deposita il rivestimento di cromo immergendo il pezzo preparato in un bagno di placcatura controllato e applicando una corrente elettrica continua. Il cromo viene depositato sulle superfici conduttive esposte, mentre le aree mascherate rimangono non placcate.
La densità di corrente, la temperatura del bagno, la composizione chimica, la geometria degli elettrodi, l'orientamento del pezzo e il tempo influenzano la deposizione. I bordi netti possono ricevere una densità di corrente maggiore, mentre le cavità, i fori profondi e le aree schermate possono riceverne di meno.
Questo effetto di distribuzione della corrente è particolarmente importante per i componenti di precisione, poiché il cromo non si deposita automaticamente con uno spessore perfettamente uniforme su geometrie complesse.
Risciacquo, finitura e ispezione
Il risciacquo, la finitura e l'ispezione rimuovono i residui del processo, portano la superficie cromata alle condizioni richieste e verificano che il rivestimento soddisfi i requisiti di disegno. Le parti decorative possono essere lucidate, mentre i componenti in cromo duro possono richiedere la rettifica o la lappatura.
L'ispezione può includere:
- Spessore del rivestimento
- Dimensioni finali
- Ruvidezza della superficie
- Aspetto visivo
- Adesione
- Crepe e fori
- Copertura
- Durezza
- Diametri e accoppiamenti critici
Per i componenti di precisione, l'ispezione dovrebbe valutare la dimensione finale dopo la placcatura, piuttosto che considerare solo la dimensione prima della placcatura.
Quali sono i principali metodi di cromatura?
I due metodi di cromatura consolidati sono la cromatura esavalente e la cromatura trivalente. La cromatura esavalente rimane importante per le applicazioni di cromatura dura ad alte prestazioni che richiedono elevate prestazioni, mentre la cromatura trivalente è ampiamente utilizzata laddove le priorità sono le prestazioni estetiche e la riduzione dell'esposizione ambientale e professionale.
| Metodo | Stato del cromo | Punto di forza principale | Applicazione tipica |
| Cromo esavalente | Cr⁶⁺ | Durezza e resistenza all'usura | Cromo industriale duro |
| Cromo trivalente | Cr³⁺ | Finitura decorativa e minore impatto ambientale. | Finiture per il settore automobilistico e per i beni di consumo |
| Cromo bivalente | Cr²⁺ | Tecnologia emergente | Uso di ricerca limitato/specializzato |
Cromatura esavalente
La cromatura esavalente utilizza il cromo nello stato di ossidazione Cr⁶⁺ ed è il sistema tradizionale associato alla cromatura dura industriale. Permette di ottenere rivestimenti duri e resistenti all'usura, adatti a componenti meccanici soggetti a scorrimento, abrasione e contatto ripetuto.
Le applicazioni includono aste idrauliche, cilindri, utensili, stampi, alberi, componenti relativi ai pistoni e macchinari industriali. Il processo è particolarmente utile laddove le prestazioni del rivestimento sono più importanti dell'aspetto decorativo.
Il suo principale svantaggio è rappresentato dal rischio ambientale e professionale. Il cromo esavalente richiede un controllo rigoroso dell'esposizione dei lavoratori, della ventilazione, delle nebbie, delle acque reflue, della manipolazione e dello smaltimento dei prodotti chimici.
Cromatura trivalente
La cromatura trivalente utilizza la chimica del Cr³⁺ ed è comunemente scelta come alternativa alla tradizionale cromatura decorativa esavalente. Può fornire una superficie brillante e resistente alla corrosione, riducendo al contempo alcune problematiche ambientali e professionali associate alla chimica del Cr⁶⁺.
È ampiamente associato a finiture automobilistiche, componenti metallici, prodotti di consumo, accessori e altre applicazioni incentrate sull'aspetto estetico.
Tuttavia, i processi trivalenti ed esavalenti non devono essere considerati automaticamente intercambiabili. È comunque necessario verificare la durezza richiesta, il colore, la struttura del rivestimento, le specifiche, i test di corrosione e l'approvazione del settore.
Placcatura in cromo bivalente
La cromatura bivalente utilizza il cromo nello stato Cr²⁺ ed è un approccio emergente, piuttosto che una sostituzione consolidata dei processi industriali di cromatura tradizionali.
La ricerca e lo sviluppo di chimiche alternative per il cromo mirano a migliorare l'efficienza di deposizione e a ridurre l'impatto ambientale. Tuttavia, l'adozione industriale e i dati sulle prestazioni a lungo termine sono molto più limitati rispetto ai sistemi a base di Cr³⁺ e Cr⁶⁺.
Nei disegni di produzione standard, è molto più probabile che gli ingegneri si imbattano in specifiche relative al cromo esavalente o trivalente. Il cromo bivalente dovrebbe quindi essere considerato una tecnologia specializzata o in fase di sviluppo, piuttosto che un'opzione di placcatura standard.
Cromatura esavalente vs. trivalente
Il cromo esavalente è generalmente preferito per le consolidate applicazioni di cromatura dura ad alte prestazioni, mentre il cromo trivalente è spesso preferito per finiture decorative e applicazioni che richiedono un minore impatto ambientale.
| Fattore | Cromo esavalente | Cromo trivalente |
| cromo | Cr⁶⁺ | Cr³⁺ |
| Uso del cromo duro | Ottimo | Più limitato/dipendente dal processo |
| Uso decorativo | Si | Molto comune |
| Resistenza all'usura | Ottimo | Dipendente dall'applicazione |
| Preoccupazione ambientale | Alto | Abbassare |
| Controllo del Processo | Maturo | Adatto per applicazioni decorative |
| Selezione tipica | superfici di usura industriali | Componenti decorativi |
La scelta finale dovrebbe attenersi alle specifiche ingegneristiche richieste, piuttosto che limitarsi a selezionare il processo descritto come più sicuro o più difficile.
Quali sono i principali tipi di cromatura?
Le principali tipologie di cromatura includono la cromatura dura, la cromatura decorativa, la cromatura sottile e densa, la cromatura flash, la cromatura nera, la cromatura satinata, la cromatura microfessurata o microporosa e rivestimenti compositi speciali. La cromatura dura e la cromatura decorativa sono le due categorie più importanti per la maggior parte dei progetti di produzione.
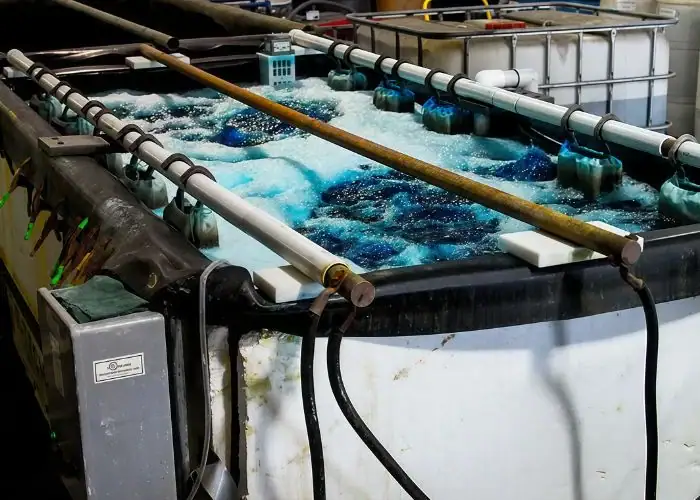
Placcatura in cromo duro
La cromatura dura è un rivestimento funzionale progettato principalmente per aumentare la durezza, la resistenza all'usura, la resistenza alla corrosione e la durata. È anche chiamata cromatura industriale o cromatura tecnica.
Il cromo duro è molto più spesso del tipico cromo decorativo. Una fonte di riferimento sui processi indica che in alcune applicazioni industriali il cromo duro può essere depositato fino a circa 0.025 pollici (0.635 mm), sebbene lo spessore effettivo debba sempre corrispondere al disegno e alle specifiche di processo.
Le parti tipiche includono:
- aste idrauliche
- Alberi
- Cilindri
- Fasce elastiche
- Muffe
- Muore
- rulli
- Superfici di appoggio
- Componenti soggetti ad usura
Poiché lo spessore influisce sulla geometria, la cromatura dura spesso richiede una sovrastruttura durante la lavorazione CNC e può essere rettificata fino alle dimensioni finali dopo la placcatura.
Placcatura decorativa in cromo
La cromatura decorativa viene scelta principalmente per ottenere un aspetto brillante, liscio e riflettente, offrendo al contempo protezione alla superficie. Lo strato di cromo è generalmente molto più sottile rispetto a un rivestimento funzionale di cromo duro.
I sistemi decorativi si basano comunemente sul nichel sotto il cromo per livellare, dare brillantezza e proteggere dalla corrosione. A seconda del substrato e dei requisiti di finitura, può essere incluso anche il rame.
Le applicazioni tipiche includono finiture per autoveicoli, maniglie, accessori, ferramenta per beni di consumo, componenti per mobili e prodotti decorativi, dove la coerenza estetica è importante tanto quanto le prestazioni funzionali.
Cromatura sottile e densa
La cromatura sottile e densa utilizza un rivestimento di cromo relativamente sottile ma denso per fornire durezza, resistenza all'usura, basso attrito e protezione dalla corrosione con un minore accumulo dimensionale rispetto alla cromatura dura convenzionale e pesante.
È particolarmente interessante per i componenti di precisione perché gli ingegneri potrebbero desiderare prestazioni superficiali funzionali senza dover aggiungere un rivestimento di grande spessore.
Le applicazioni possono includere componenti aerospaziali, utensili di precisione, apparecchiature mediche, componenti idraulici e altre superfici con tolleranze ristrette.
Cromatura Flash
La cromatura flash applica uno strato di cromo estremamente sottile quando è richiesto un accumulo dimensionale minimo. Una guida di riferimento descrive gli strati di cromatura flash come spesso inferiori a 0.1 mil, ovvero circa 2.5 μm.
Il rivestimento sottile può fornire un miglioramento estetico o superficiale limitato, mantenendo al contempo minime le variazioni dimensionali.
Non va confuso con la cromatura dura e pesante. Per abrasioni severe, ricostruzione di superfici usurate o contatto di scorrimento prolungato, un rivestimento superficiale potrebbe non fornire uno spessore sufficiente.
Cromatura nera
La cromatura nera produce una superficie di colore grigio scuro tendente al nero, anziché il classico aspetto argento brillante. Viene scelta principalmente quando sono richiesti un particolare aspetto estetico, un elevato assorbimento della luce o una finitura visiva specifica.
A seconda della chimica del processo e della preparazione, la superficie può variare da lucida a opaca. Le applicazioni includono finiture automobilistiche, componenti ottici, ferramenta e articoli decorativi.
Poiché l'aspetto è fortemente influenzato dal processo produttivo, la gamma cromatica, la lucentezza, la consistenza e i criteri di accettazione devono essere definiti quando la coerenza estetica è fondamentale.
Cromatura satinata
La cromatura satinata produce un aspetto più morbido, opaco o a bassa riflettività, anziché una superficie cromata lucida come uno specchio.
Il suo aspetto finale dipende in larga misura dalla texture e dalla preparazione della superficie di partenza. Viene spesso utilizzato per maniglie, ferramenta, componenti interni per autoveicoli, accessori e prodotti di consumo.
La finitura cromata satinata dovrebbe essere specificata con uno standard visivo o un campione approvato quando l'aspetto è importante, poiché termini come satinato, opaco e spazzolato possono essere interpretati in modo diverso dai vari fornitori.
Cromo microfratturato e microporoso
Il cromo microfratturato e microporoso è una struttura di rivestimento progettata per creare intenzionalmente caratteristiche microscopiche controllate nel sistema di placcatura.
Queste strutture possono influenzare la ritenzione del lubrificante e il comportamento alla corrosione. Il cromo duro microfratturato è particolarmente associato alle superfici soggette a usura meccanica, come aste e cilindri.
La densità di fessurazione, la porosità, lo strato di base, lo spessore e le prestazioni di resistenza alla corrosione richiesti devono essere conformi a una specifica ingegneristica consolidata, anziché essere selezionati unicamente in base al nome del rivestimento.
Cromatura composita
La cromatura composita combina una matrice di cromo con particelle dure o altri componenti ingegnerizzati per modificare le prestazioni in termini di usura e attrito.
Particelle come il carburo di silicio, l'allumina o il diamante possono essere incorporate in sistemi specializzati per aumentare la resistenza all'abrasione intensa.
Questi rivestimenti sono più specializzati rispetto alla cromatura dura convenzionale. Dovrebbero essere presi in considerazione quando la cromatura standard non è in grado di fornire prestazioni tribologiche sufficienti e quando il costo aggiuntivo del processo è giustificato.
Quali materiali possono essere cromati?
La cromatura può essere applicata ad acciaio, acciaio inossidabile, alluminio, ottone, rame, pressofusioni di zinco e plastiche appositamente preparate come l'ABS. Tuttavia, ogni substrato richiede una diversa strategia di pulizia, attivazione e pretrattamento per ottenere un'adesione affidabile.
| Materiale di base | Pretrattamento tipico | Preoccupazione principale |
| Acciaio | Pulizia + attivazione | Ruggine e contaminazione superficiale |
| Acciaio inossidabile | Attivazione/attacco | Pellicola di ossido passivante |
| Alluminio | Deossidante + zincato + sottostrato | Rapida formazione di ossido |
| Ottone | Pulizia + lucidatura | Aspetto superficiale |
| Plastica | Incisione + strato conduttivo | substrato non conduttivo |
Acciaio cromato
L'acciaio può essere cromato efficacemente ed è uno dei substrati più comuni per la cromatura dura. Viene ampiamente utilizzato per alberi, aste idrauliche, cilindri, utensili, stampi e superfici soggette ad usura.
Prima della placcatura, l'acciaio deve essere sgrassato, pulito e attivato. Ruggine, scaglie, fluidi da taglio, paste lucidanti e contaminazioni da ossido devono essere rimossi.
Anche gli acciai ad alta resistenza richiedono un attento controllo del processo, poiché la galvanostegia può introdurre idrogeno. Per i componenti sensibili, il controllo della fragilità da idrogeno e i requisiti di cottura post-galvanica devono essere conformi alle specifiche applicabili.
Acciaio inossidabile cromato
L'acciaio inossidabile può essere cromato, ma la sua superficie passiva di ossido ricco di cromo rende l'adesione più difficile rispetto al normale acciaio al carbonio.
In genere, prima dell'applicazione del sistema di rivestimento principale è necessaria l'attivazione superficiale o la creazione di uno strato di pretrattamento adeguato. Se la passivazione non viene rimossa correttamente, lo strato depositato può separarsi dal substrato.
Per i componenti di precisione in acciaio inossidabile, prima di finalizzare il processo di finitura, è necessario definire la lega, le condizioni superficiali, il trattamento termico, la mascheratura e le dimensioni della post-placcatura.
Alluminio cromato
L'alluminio può essere cromato, ma richiede un pretrattamento specifico perché sviluppa rapidamente una pellicola di ossido stabile che impedisce l'adesione diretta.
Un processo tipico prevede pulizia, incisione o deossidazione, trattamento con zincato e uno strato intermedio di nichel o rame/nichel prima della deposizione del cromo. La sequenza esatta varia a seconda della lega e delle specifiche.
Per i componenti in alluminio lavorati a CNC, la placcatura deve essere pianificata prima del dimensionamento definitivo. Bordi, filettature, fori, accoppiamenti, superfici di mascheratura e spessore del rivestimento devono essere tutti considerati nel disegno di produzione.
Ottone cromato
L'ottone cromato unisce la lavorabilità e la formabilità dell'ottone all'aspetto e alla protezione superficiale di una finitura al cromo.
I componenti in ottone vengono solitamente lucidati e puliti accuratamente prima dell'applicazione del primer e degli strati di cromatura. I sistemi decorativi in rame-nichel-cromo sono comuni per le parti di particolare pregio estetico.
Le applicazioni tipiche includono raccordi, valvole, maniglie, accessori idraulici, strumenti e componenti meccanici decorativi.
Cromatura plastica
La cromatura della plastica è possibile previa preparazione della superficie per l'elettrodeposizione. L'ABS è una delle plastiche più comunemente cromate perché la sua superficie può essere incisa e metallizzata chimicamente.
Il processo crea generalmente uno strato metallico conduttivo prima della galvanizzazione di nichel e cromo. Ciò consente a un componente in plastica stampata, che non è conduttivo, di ottenere una superficie dall'aspetto metallico.
La cromatura della plastica è comune nelle finiture automobilistiche, nei componenti degli elettrodomestici, nelle maniglie, nei comandi e nei prodotti di consumo. La progettazione del componente deve tenere conto della qualità dello stampaggio, dei difetti superficiali, delle nervature, degli angoli e della copertura della cromatura.
Quali sono i parametri chiave della cromatura?
I parametri chiave della cromatura sono lo spessore del rivestimento, la densità di corrente, la composizione chimica del bagno, la temperatura del bagno, il tempo di deposizione, le condizioni della superficie, la geometria dell'elettrodo e la preparazione del substrato. Insieme, queste variabili controllano la velocità di deposizione, la durezza, l'adesione, l'uniformità, l'aspetto e le dimensioni finali.
Nella produzione di precisione, il punto più importante è che la placcatura aggiunge materiale. Un rivestimento di 20 μm su una superficie cilindrica può modificare il diametro esterno di circa 40 μm se vengono depositati 20 μm radialmente su entrambi i lati.
I parametri importanti includono:
- Spessore del cromo
- Densità corrente
- Temperatura del bagno
- Chimica del bagno
- Tempo di placcatura
- Orientamento della parte
- Geometria anodo-componente
- Ruvidezza della superficie
- Masking-tape
- Materiale di base
- Qualità del pretrattamento
Come si misura lo spessore della cromatura?
Lo spessore della cromatura può essere misurato utilizzando metodi quali la fluorescenza a raggi X, strumenti magnetici o a correnti parassite (ove applicabile), sezioni trasversali microscopiche o altri metodi standardizzati per la misurazione dello spessore del rivestimento.
Il metodo corretto dipende dal materiale del substrato, dallo spessore del rivestimento, dalla geometria, dai requisiti di precisione e dalla norma applicabile.
Per i componenti di alta precisione, lo spessore dovrebbe essere controllato in punti funzionalmente importanti, anziché presumere che una singola misurazione rappresenti l'intero pezzo.
In che modo lo spessore influisce sulla tolleranza e sull'adattamento?
Lo spessore della cromatura influisce sulla tolleranza e sull'accoppiamento perché il materiale depositato modifica le dimensioni di ogni superficie cromata.
Per un diametro esterno, la placcatura aumenta le dimensioni. Per un foro placcato, la deposizione riduce il diametro interno disponibile. Filettature, accoppiamenti di cuscinetti, diametri di tenuta, accoppiamenti scorrevoli e superfici di accoppiamento di precisione possono quindi uscire dalle tolleranze se si ignora il sovrapprezzo del rivestimento.
Un disegno pratico dovrebbe distinguere le dimensioni necessarie prima della placcatura da quelle richieste dopo. Le caratteristiche critiche possono quindi essere lavorate con dimensioni inferiori o superiori a seconda delle necessità e portate alle dimensioni finali dopo il rivestimento.
Quali attrezzature vengono utilizzate per la cromatura?
La cromatura richiede vasche di pulizia e risciacquo, vasche di attivazione, vasche di placcatura, raddrizzatori a corrente continua, anodi, supporti o dispositivi di fissaggio, controlli di temperatura e chimica, ventilazione, filtrazione, trattamento delle acque reflue e apparecchiature di ispezione. I sistemi industriali richiedono inoltre controlli ambientali e di protezione dei lavoratori.
Vasche di galvanizzazione e alimentazione elettrica
Le vasche di galvanizzazione contengono le soluzioni chimiche necessarie per la pulizia, l'attivazione, la stesura del primer, la deposizione del cromo e il risciacquo.
Un raddrizzatore a corrente continua fornisce corrente controllata al circuito di galvanizzazione. Una corrente stabile è importante perché la densità di corrente influenza la velocità di deposizione e la distribuzione del rivestimento.
I sistemi industriali possono includere anche riscaldatori, refrigeratori, agitatori, sistemi di filtrazione, dosatori di sostanze chimiche e sistemi automatizzati di monitoraggio dei processi.
Rack, dispositivi e mascheratura
I supporti e i dispositivi di fissaggio mantengono il componente saldamente in posizione, garantendo al contempo il contatto elettrico e il corretto posizionamento rispetto agli anodi.
La progettazione del dispositivo di fissaggio influisce sulla distribuzione della corrente e quindi sullo spessore del rivestimento. Forme complesse, incavi profondi e componenti cilindrici lunghi possono richiedere anodi ausiliari o dispositivi di fissaggio specializzati.
La mascheratura protegge filettature, fori, superfici di riferimento, sedi dei cuscinetti, contatti elettrici e altre aree in cui la cromatura non è necessaria.
Attrezzature per la pulizia, il risciacquo e la ventilazione
La pulizia e il risciacquo delle apparecchiature impediscono il trasporto di contaminanti tra i serbatoi di processo e preparano la superficie per una deposizione affidabile.
La ventilazione e l'aspirazione dei fumi sono particolarmente importanti laddove si utilizzano sostanze chimiche di galvanica pericolose. Sono inoltre necessari sistemi di trattamento delle acque reflue e dei prodotti chimici per controllare i flussi di processo contenenti cromo.
Questi sistemi non sono apparecchiature secondarie, bensì fondamentali per la stabilità della qualità del processo, il rispetto delle normative ambientali e la sicurezza dei lavoratori.
Quali sono i vantaggi della cromatura?
I principali vantaggi della cromatura sono una maggiore resistenza all'usura, una maggiore durezza superficiale, migliori prestazioni in termini di resistenza alla corrosione, una riduzione dell'attrito, un aspetto migliore, una pulizia più semplice e una maggiore durata. Il beneficio esatto dipende in larga misura dal fatto che si utilizzi cromo duro o cromo decorativo.
Resistenza all'usura
La cromatura migliora la resistenza all'usura creando una superficie di lavoro dura in grado di resistere a scorrimento, sfregamento e contatto abrasivo meglio di molti substrati non trattati.
Ciò è particolarmente utile per aste idrauliche, alberi, rulli, componenti di pistoni, stampi e parti di macchine.
Le prestazioni in termini di resistenza all'usura dipendono ancora dallo spessore del rivestimento, dalla finitura superficiale, dalla lubrificazione, dal materiale di accoppiamento, dalla pressione di contatto, dall'allineamento e dall'ambiente operativo.
Resistenza alla Corrosione
La cromatura può migliorare la resistenza alla corrosione formando una superficie protettiva tra il substrato e l'ambiente circostante.
I sistemi decorativi multistrato spesso dipendono fortemente da strati sottostanti di nichel o rame/nichel per la protezione dalla corrosione. Anche il cromo duro può proteggere le superfici ingegnerizzate, sebbene crepe o danni al rivestimento possano consentire agli agenti corrosivi di raggiungere il substrato.
Per gli ambienti più aggressivi, la resistenza alla corrosione dovrebbe quindi essere validata dall'intero sistema di rivestimento, piuttosto che dal solo cromo.
Durezza superficiale
La cromatura dura aumenta notevolmente la durezza superficiale senza richiedere che l'intero componente sia realizzato in un materiale altamente indurito.
Ciò consente agli ingegneri di combinare un substrato resistente o lavorabile con una superficie di lavoro dura.
È utile per componenti in cui la superficie è soggetta ad abrasione, ma il nucleo necessita comunque di tenacità, supporto dimensionale o lavorabilità economica.
Minore attrito
La cromatura dura può ridurre l'attrito e l'usura per attrito se il rivestimento è rifinito correttamente e abbinato al materiale di accoppiamento.
Le superfici lisce cromate sono quindi utili per aste scorrevoli, cilindri, guarnizioni, guide e altre interfacce mobili.
Tuttavia, l'attrito dipende dalla rugosità della superficie, dalla lubrificazione, dal carico, dalla velocità, dalla temperatura e dal materiale della controfaccia. Il cromo da solo non garantisce un sistema a basso attrito.
Aspetto migliorato
La cromatura decorativa produce un aspetto metallico brillante e riflettente, difficile da riprodurre con un metallo di base non trattato.
Il suo aspetto lo rende un materiale comune per finiture automobilistiche, maniglie, accessori, elettrodomestici, ferramenta per mobili e prodotti di consumo.
La qualità dell'aspetto finale della cromatura dipende fortemente dalla lucidatura e dalla superficie sottostante, poiché un sottile strato di cromo decorativo non è in grado di nascondere difetti importanti del substrato.
Pulizia e manutenzione più semplici
Le superfici cromate sono più facili da pulire perché la finitura liscia e dura offre meno punti in cui sporco e residui possono accumularsi.
Questo è utile per gli apparecchi di consumo e per alcuni componenti industriali che richiedono una pulizia o una sanificazione regolare.
La manutenzione dovrebbe comunque evitare metodi abrasivi o sostanze chimiche aggressive che possono graffiare, danneggiare o compromettere il sistema di rivestimento.
In che modo la cromatura dura influisce sui componenti di precisione?
La cromatura dura influisce sui componenti di precisione aggiungendo uno spessore di rivestimento misurabile, modificando diametri e accoppiamenti, influenzando la rugosità superficiale e creando potenziali variazioni di spessore su geometrie complesse. I componenti di precisione richiedono pertanto sovrametalli di lavorazione, mascheratura, deposizione controllata e spesso rettifica post-cromatura.
Controllo delle variazioni dimensionali e delle tolleranze
La cromatura dura modifica le dimensioni dei pezzi perché il cromo viene depositato fisicamente sulla superficie.
Per i componenti CNC con tolleranze ristrette, la dimensione di pre-placcatura deve quindi essere calcolata a partire dalla dimensione finale richiesta e dallo spessore previsto del rivestimento.
Se in seguito il rivestimento verrà levigato, è necessario includere materiale aggiuntivo affinché la levigatura possa rimuovere le sporgenze e stabilire la geometria finale senza intaccare lo strato funzionale di cromo.
Concentricità e parti cilindriche
La concentricità è importante per alberi, aste, rulli e componenti idraulici cromati, poiché una deposizione non uniforme o una rettifica errata possono produrre variazioni radiali.
Un componente cilindrico può quindi essere lavorato meccanicamente, rivestito con una placcatura di dimensioni maggiori e poi rettificato cilindricamente fino a raggiungere il diametro e la rotondità finali.
Questo percorso è utile laddove sono richieste sia resistenza all'usura che una geometria di precisione.
Mascheramento delle caratteristiche critiche
La mascheratura protegge le superfici che devono rimanere prive di cromo, tra cui filettature, fori di precisione, contatti elettrici, interfacce di tenuta, superfici di riferimento e accoppiamenti di montaggio.
Una buona mascheratura riduce le lavorazioni post-placcatura non necessarie e previene interferenze dimensionali.
Per i componenti CNC complessi, il disegno di placcatura dovrebbe identificare chiaramente le aree placcate e quelle non placcate, anziché lasciare le decisioni sulla mascheratura interamente al fornitore del servizio di placcatura.
Struttura della superficie e attrito
La texture superficiale influisce sull'attrito perché un rivestimento duro può comunque avere prestazioni scadenti se la rugosità non è adatta al componente di accoppiamento.
Le aste idrauliche e i componenti scorrevoli cromati spesso necessitano di una rettifica o lucidatura controllata dopo la cromatura per stabilire la rugosità superficiale Ra e le caratteristiche di portanza richieste.
La finitura superficiale deve pertanto essere specificata separatamente dallo spessore del rivestimento.
Rischio di fragilità da idrogeno
La fragilità da idrogeno rappresenta un potenziale problema quando gli acciai ad alta resistenza vengono sottoposti a processi di pulizia elettrochimica e di placcatura che introducono idrogeno.
L'idrogeno assorbito può ridurre la duttilità e aumentare il rischio di cricche ritardate negli acciai sensibili.
Per i componenti critici ad alta resistenza, prima della produzione è necessario esaminare la resistenza del materiale, il pretrattamento, il processo di placcatura, i tempi e le temperature di cottura, nonché le specifiche aerospaziali o industriali applicabili.
È possibile lavorare meccanicamente i pezzi cromati dopo la cromatura?
I componenti cromati possono essere rifiniti dopo la placcatura, più comunemente mediante rettifica, lappatura o lucidatura. La lavorazione post-placcatura è particolarmente utile per i componenti in cromo duro che richiedono precisione in termini di diametro, rotondità, planarità, rugosità superficiale o recupero dimensionale.
Lavorazione CNC
La lavorazione CNC viene comunemente integrata con la cromatura quando i pezzi richiedono sia una geometria precisa che una maggiore resistenza all'usura o alla corrosione. La maggior parte del materiale viene asportato prima della cromatura, quindi lo spessore del rivestimento può essere incluso nel calcolo delle tolleranze dimensionali.
La fresatura CNC è adatta per superfici piane, scanalature, tasche, elementi di fissaggio, componenti di stampi e altre geometrie prismatiche. Le aree critiche che non devono essere cromate possono essere identificate durante la lavorazione e protette mediante mascheratura durante il processo di cromatura.
La tornitura CNC è particolarmente adatta per alberi, aste, boccole, rulli, pistoni e altri componenti rotanti. Questi pezzi possono essere torniti leggermente sottodimensionati prima della cromatura dura, consentendo al rivestimento e al successivo processo di rettifica di portare il diametro alla tolleranza finale specificata.
La lavorazione CNC a 5 assi è utile per componenti complessi con superfici curve, angoli multipli, elementi profondi o superfici di precisione situate su più lati. Completare queste geometrie con un minor numero di attrezzaggi prima della cromatura può contribuire a mantenere le relazioni tra le caratteristiche e a ridurre l'errore di attrezzaggio accumulato.
In determinate situazioni è possibile eseguire il taglio CNC diretto di uno strato di cromo finito, ma è necessario controllarlo attentamente poiché un taglio aggressivo può causare crepe, scheggiature o la rimozione locale del rivestimento. Per le superfici di cromo duro critiche, la rettifica di precisione è generalmente preferibile per la correzione dimensionale finale.
Rettifica
La rettifica è il metodo di finitura di precisione più comune per i rivestimenti spessi di cromo duro.
La rettifica cilindrica permette di portare alberi, barre e rulli al diametro e alla rotondità finali, mentre la rettifica di superficie consente di controllare le superfici piane.
I parametri di rettifica devono evitare un calore eccessivo o una rimozione aggressiva che potrebbe causare crepe, bruciature o la rimozione localizzata della cromatura.
sciabordio
La lappatura viene utilizzata quando, dopo la placcatura, è richiesta una finitura superficiale, una planarità o un controllo dimensionale molto precisi.
Rimuove una quantità di materiale molto inferiore rispetto alla rettifica tradizionale ed è utile per la sigillatura di precisione o per l'accoppiamento di superfici.
Poiché il cromo è un materiale duro, la scelta dell'abrasivo, la pressione e il tempo di lappatura devono essere controllati con attenzione.
lucidatura
La lucidatura migliora la levigatezza e l'aspetto di una superficie cromata, senza tuttavia rappresentare il metodo principale per la correzione dimensionale di grandi dimensioni.
Le superfici cromate decorative possono essere lucidate per ottenere un elevato risultato estetico, mentre le superfici funzionali possono essere sottoposte a una lucidatura controllata per ridurne la rugosità.
È opportuno evitare una lucidatura eccessiva, poiché i rivestimenti sottili possono essere rimossi localmente.
Quando è necessaria la lavorazione meccanica post-placcatura
La lavorazione post-placcatura è necessaria quando la tolleranza finale o la finitura superficiale richieste non possono essere ottenute in modo affidabile tramite la sola galvanizzazione.
È particolarmente utile per:
- aste idrauliche
- Alberi di precisione
- rulli
- Superfici di appoggio
- Componenti dello stampo
- diametri delle guarnizioni
- Componenti usurati riparati
La sequenza di lavorazione e placcatura dovrebbe quindi essere pianificata come un unico processo produttivo, anziché come due operazioni separate.
Quali sono le applicazioni più comuni della cromatura?
La cromatura è comunemente utilizzata in componenti automobilistici, attrezzature industriali, componenti aerospaziali, robotica e automazione, stampi e utensili, componenti idraulici e prodotti di consumo decorativi. Le applicazioni funzionali utilizzano principalmente il cromo duro, mentre le applicazioni incentrate sull'aspetto estetico utilizzano generalmente il cromo decorativo.
Automotive
La cromatura viene utilizzata nei componenti automobilistici sia per motivi estetici che per le prestazioni funzionali della superficie.
Le applicazioni decorative includono finiture, maniglie, cerchi e componenti esterni. Il cromo duro funzionale può essere utilizzato su superfici meccaniche soggette ad usura, dove l'attrito e la durata sono fattori importanti.
La finitura deve essere scelta in base al tipo di requisito: aspetto estetico, resistenza all'usura, protezione dalla corrosione o una combinazione di questi fattori.
Equipaggiamento industriale
Le apparecchiature industriali utilizzano una cromatura dura sui componenti esposti a contatto di scorrimento, abrasione, movimenti ripetuti e ambienti operativi difficili.
Le parti tipiche includono aste, alberi, rulli, cilindri, pistoni, guide e componenti di macchine.
La cromatura dura può anche ripristinare le dimensioni usurate, prolungando potenzialmente la durata di componenti costosi anziché sostituire l'intero pezzo.
Aeronautico
Nelle applicazioni aerospaziali, i rivestimenti in cromo speciali vengono utilizzati su componenti selezionati che richiedono resistenza all'usura, attrito controllato e ripristino dimensionale.
Le superfici, gli attuatori, gli alberi e altri componenti meccanici relativi al carrello di atterraggio possono utilizzare il cromo duro laddove consentito dalle specifiche applicabili.
Poiché i componenti aerospaziali sono di fondamentale importanza per la sicurezza, la chimica della placcatura, il controllo della fragilità da idrogeno, la tracciabilità, l'ispezione e i requisiti di processo approvati rivestono un'importanza cruciale.
Robotica e automazione
Nei componenti per la robotica e l'automazione, il cromo duro può essere utilizzato laddove lo scorrimento ripetuto, il posizionamento e il contatto meccanico generano usura.
Tra i possibili componenti si possono includere aste di azionamento, alberi di guida, perni, rulli, dispositivi di fissaggio e componenti mobili di precisione.
Il basso attrito e la coerenza dimensionale possono contribuire a ridurre l'usura nell'automazione ad alto ciclo, ma lo spessore del rivestimento deve essere incluso nel calcolo delle tolleranze.
Stampi e attrezzature
Gli stampi e gli utensili utilizzano cromo duro per migliorare la resistenza all'usura, ridurre l'adesione e prolungare la durata.
Il cromo può essere applicato alle superfici degli stampi, alle matrici, agli utensili di formatura, ai calibri e alle aree soggette ad usura e a contatti ripetuti.
Per la lavorazione di precisione, potrebbero essere necessari la lucidatura e la rettifica post-placcatura per ripristinare la geometria e la finitura superficiale esatte.
Componenti idraulici e cilindrici
I componenti idraulici e cilindrici sono tra le applicazioni più consolidate della cromatura dura, poiché le loro superfici sono soggette a un contatto di scorrimento continuo con guarnizioni e cuscinetti.
Aste idrauliche, steli di pistoni, cilindri e stantuffi beneficiano di durezza, resistenza all'usura, protezione dalla corrosione e finitura superficiale controllata.
Rotondità, rettilineità, spessore del rivestimento, rugosità superficiale e adesione sono fattori critici in quanto influenzano direttamente la durata e le perdite della guarnizione.
Componenti per uso domestico e decorativo
Nei prodotti di consumo, il cromo decorativo viene utilizzato principalmente per il suo aspetto metallico brillante e la facilità di pulizia.
Le applicazioni includono rubinetti, maniglie, componenti per elettrodomestici, ferramenta per mobili, finiture per autoveicoli e elementi decorativi.
In queste applicazioni, la preparazione della superficie e gli strati di base sono particolarmente importanti perché anche piccoli graffi o difetti di lucidatura possono rimanere visibili attraverso la finitura cromata finale.
Quali sono i difetti più comuni della cromatura?
I difetti più comuni della cromatura includono sfogliatura, scarsa adesione, vaiolatura, fori, crepe, spessore irregolare, bruciature, scolorimento, formazione di bolle e problemi legati all'idrogeno. La maggior parte dei difetti deriva da una preparazione superficiale inadeguata, da una composizione chimica del bagno errata, da una densità di corrente instabile, da una geometria non idonea o da un controllo del processo improprio.
| Difetto | Causa comune | Possibile risultato |
| peeling | Pulizia o attivazione inadeguate | Separazione del rivestimento |
| Vaiolatura | Contaminazione o gas | Superficie ruvida |
| Screpolatura | Condizioni di stress o di processo | Protezione ridotta |
| Spessore irregolare | Distribuzione attuale | Errore dimensionale |
| Ardente | Densità di corrente eccessiva | zone scure/ruvide |
| blistering | Scarsa adesione/gas | Guasto locale del rivestimento |
Sfaldamento e scarsa adesione
Il distacco si verifica quando il cromo o il rivestimento sottostante non aderiscono correttamente al substrato.
Le cause più comuni includono la contaminazione da olio, la formazione di pellicole di ossido, una scarsa attivazione, un pretrattamento incompatibile o un sottostrato inadeguato.
La migliore prevenzione consiste in una corretta preparazione del substrato, piuttosto che nel semplice aumento dello spessore del cromo.
Corrosioni e fori di spillo
Le vaiolature e i fori sono piccole cavità superficiali o discontinuità nel rivestimento placcato.
Possono derivare da contaminazione, bolle di gas, difetti del materiale di base, pulizia inadeguata o condizioni instabili del bagno.
Nelle superfici di tenuta e di scorrimento di precisione, anche le piccole imperfezioni possono influire sull'usura, sulle perdite e sulla finitura superficiale.
Screpolatura
La formazione di crepe si verifica quando le sollecitazioni all'interno dello strato di cromo superano la capacità di carico del rivestimento.
La cromatura dura presenta naturalmente una struttura di crepe caratteristica in molti processi, ma la formazione incontrollata di macro-crepe può ridurne le prestazioni.
Spessore, condizioni del bagno, calore di rettifica, geometria del substrato e sollecitazioni di esercizio possono tutti influenzare il comportamento di fessurazione.
Spessore irregolare
Lo spessore non uniforme si verifica perché la corrente di galvanizzazione non è distribuita in modo omogeneo su ogni elemento.
Bordi e sporgenze possono essere rivestiti più rapidamente, mentre incavi, fori profondi e aree protette potrebbero riceverne di meno.
Anodi ausiliari, schermature, progettazione delle attrezzature, orientamento dei pezzi e rettifica post-placcatura possono contribuire a gestire la distribuzione dello spessore.
Bruciore e scolorimento
Bruciature e scolorimenti indicano generalmente una densità di corrente, una composizione chimica del bagno, una temperatura o condizioni superficiali inadeguate.
Le zone bruciate possono apparire scure, ruvide o non uniformi rispetto alla cromatura circostante.
Poiché il difetto può compromettere sia l'aspetto che l'integrità del rivestimento, la semplice lucidatura della superficie potrebbe non risolvere il problema di fondo.
Infragilimento da idrogeno
La fragilità da idrogeno può verificarsi quando l'idrogeno generato durante la pulizia o la galvanizzazione penetra nell'acciaio ad alta resistenza sensibile a questo fenomeno.
Il componente potrebbe inizialmente superare il controllo dimensionale, ma sviluppare successivamente delle crepe in modo ritardato.
I componenti critici devono pertanto seguire i requisiti stabiliti per la cottura di distensione dell'idrogeno e per il controllo del processo, in base alla resistenza del materiale e alle norme applicabili.
Come si può rimuovere la cromatura?
La cromatura può essere rimossa mediante sverniciatura meccanica, sverniciatura chimica o elettrodeposizione inversa. Il metodo migliore dipende dal materiale di base, dallo spessore del cromo, dalla geometria del pezzo, dai requisiti dimensionali e dall'eventuale necessità di una nuova cromatura.
Rimozione meccanica
La rimozione meccanica utilizza la molatura, la sabbiatura, la lucidatura o altri processi abrasivi per rimuovere fisicamente lo strato di cromo.
È una soluzione pratica per superfici accessibili e rivestimenti spessi, soprattutto quando il substrato verrà successivamente rilavorato.
Lo svantaggio è la perdita di dimensioni. Una rimozione eccessiva può danneggiare i bordi, alterare la geometria o rimuovere troppo materiale di base.
Stripping chimico
La sverniciatura chimica rimuove il cromo utilizzando una soluzione chimica controllata, selezionata in base al rivestimento e al substrato.
Può raggiungere geometrie difficili da rettificare e può ridurre i danni meccanici al pezzo.
Tuttavia, la sostanza chimica utilizzata per la rimozione dello strato superficiale deve essere compatibile con il materiale di base e con eventuali strati intermedi di nichel o rame.
Galvanotecnica inversa
La galvanostegia inversa rimuove il cromo invertendo la direzione elettrochimica del processo di placcatura.
Il componente placcato è configurato in modo tale che il cromo si dissolva dalla sua superficie nella soluzione di processo.
Questo metodo può fornire una rimozione controllata, ma richiede un controllo professionale dei processi chimici ed elettrici.
Quando è possibile ricromare un componente?
Un componente può essere sottoposto a una nuova placcatura quando il vecchio rivestimento può essere rimosso senza compromettere il substrato e il componente rimanente soddisfa ancora i requisiti dimensionali e strutturali.
Dopo la rimozione dello strato superficiale, la superficie deve essere ispezionata per verificare la presenza di corrosione, crepe, usura, vaiolature e perdita di dimensioni.
I componenti usurati potrebbero richiedere lavorazioni meccaniche, rettifica o riparazioni prima che venga depositato un nuovo strato di cromo e che la finitura venga riportata alle dimensioni richieste.
Quanto costa la cromatura?
Il costo della cromatura dipende dalle dimensioni del pezzo, dalla geometria, dal materiale di base, dal tipo di cromo, dallo spessore del rivestimento, dalla preparazione della superficie, dalla mascheratura, dalla finitura, dal controllo qualità, dalla quantità del lotto e dai requisiti di processo ambientale. Per questo motivo, il prezzo della cromatura viene solitamente quotato in base al disegno e alle specifiche, piuttosto che in base alla sola superficie.
Quali fattori influenzano il prezzo della cromatura?
Il prezzo della cromatura è influenzato da tutte le operazioni necessarie prima e dopo la deposizione del cromo, non solo dalla quantità di cromo utilizzata.
I principali fattori che incidono sui costi includono:
- Dimensioni della parte
- Superficie
- Cromo duro vs. cromo decorativo
- Spessore richiesto
- Rimozione del rivestimento esistente
- lucidatura
- Masking-tape
- Rettifica dopo la placcatura
- Ispezione
- Dimensione del lotto
- Materiale di base
- Conformità ambientale
Un semplice componente decorativo può quindi costare molto meno di un'asta idraulica di precisione che richiede uno spesso strato di cromo duro e una rettifica cilindrica finale.
In che modo lo spessore e le dimensioni del pezzo influiscono sul costo
Lo spessore e le dimensioni del pezzo influiscono sul costo, poiché superfici più ampie e rivestimenti più spessi richiedono una maggiore capacità di placcatura e tempi di lavorazione più lunghi.
In genere, la cromatura dura costa di più rispetto a un sottile strato decorativo quando è richiesto uno spessore considerevole.
I pezzi di grandi dimensioni o di lunghezza elevata possono inoltre richiedere serbatoi, supporti, anodi, attrezzature di movimentazione e macchine per la rettifica specializzate, aumentando i costi di produzione.
In che modo la mascheratura e la finitura di precisione influiscono sui costi?
La mascheratura e la finitura di precisione aumentano i costi perché richiedono manodopera aggiuntiva, attrezzature, controlli e operazioni secondarie.
Un componente con diverse filettature non placcate, fori, punti di riferimento e accoppiamenti con tolleranze ristrette richiede una pianificazione del processo più accurata rispetto a un semplice componente completamente placcato.
La rettifica o la lappatura post-placcatura comporta un costo aggiuntivo, ma può essere necessaria per raggiungere la tolleranza finale e la finitura superficiale desiderata.
Quanto dura la cromatura?
La cromatura può durare da diversi anni a decenni, a seconda del tipo di cromo, dello spessore del rivestimento, dell'adesione, del substrato, dell'usura, dell'esposizione alla corrosione, della lubrificazione, della manutenzione e delle condizioni operative. Non esiste un unico valore di durata valido per ogni componente cromato.
Fattori che influenzano la durata di servizio
La durata utile della cromatura è determinata sia dal tipo di rivestimento che dall'ambiente di lavoro.
I fattori importanti includono:
- Spessore del rivestimento
- Preparazione delle superfici
- Adesione
- Caricare
- Velocità di scorrimento
- Abrasione
- Lubrificazione
- Umidità
- Esposizione chimica
- La temperatura
- Manutenzione
Un componente decorativo per interni, utilizzato raramente, e un'asta idraulica a ciclo continuo possono quindi avere durate di vita completamente diverse.
Durata del cromo duro rispetto al cromo decorativo
La cromatura dura è generalmente più resistente all'usura meccanica perché è progettata come un rivestimento tecnico funzionale ed è solitamente molto più spessa.
La cromatura decorativa è ottimizzata principalmente per l'aspetto estetico e la protezione dalla corrosione grazie a un sistema di rivestimento multistrato.
Se le principali preoccupazioni riguardano l'abrasione e lo sfregamento, la cromatura dura è generalmente la scelta migliore. Se invece la priorità è l'aspetto estetico, la cromatura decorativa è solitamente più appropriata.
Quali sono le problematiche ambientali e di sicurezza legate alla cromatura?
Le principali problematiche ambientali e di sicurezza legate alla cromatura riguardano l'esposizione a composti di cromo pericolosi, in particolare il cromo esavalente, nonché le nebbie di placcatura, le acque reflue contaminate, la manipolazione di sostanze chimiche e i rifiuti pericolosi. La cromatura industriale richiede pertanto un sistema di ventilazione progettato, dispositivi di protezione individuale (DPI), controlli di processo e un adeguato trattamento dei rifiuti.
Rischi del cromo esavalente
I composti di cromo esavalente utilizzati nei tradizionali processi di placcatura al Cr⁶⁺ presentano rischi significativi per la salute e l'ambiente.
L'esposizione può avvenire tramite nebbie, superfici contaminate, sostanze chimiche utilizzate nei processi produttivi o flussi di rifiuti.
Per questo motivo, gli impianti industriali che utilizzano cromo esavalente richiedono un rigoroso controllo dell'esposizione e il rispetto delle normative ambientali e sulla salute sul lavoro locali applicabili.
ventilazione, acque reflue e DPI
La ventilazione controlla la nebbia aerodispersa che si genera intorno alle vasche di galvanizzazione, mentre i DPI riducono il contatto diretto dei lavoratori con le sostanze chimiche utilizzate nel processo.
Il trattamento delle acque reflue è necessario perché l'acqua di risciacquo e i prodotti chimici esausti possono contenere cromo e altri metalli.
Le strutture necessitano inoltre di un sistema controllato di stoccaggio delle sostanze chimiche, di procedure per la gestione delle fuoriuscite, di monitoraggio, manutenzione e di gestione dei rifiuti pericolosi.
Il cromo trivalente come alternativa
Il cromo trivalente rappresenta un'alternativa al cromo esavalente per numerose applicazioni decorative e può ridurre alcuni rischi ambientali e professionali associati alla chimica del Cr⁶⁺.
Può garantire un aspetto brillante e una buona resistenza alla corrosione utilizzando Cr³⁺ anziché Cr⁶⁺.
Tuttavia, non dovrebbe sostituire automaticamente il cromo esavalente duro in ogni applicazione ingegneristica. Le prestazioni di rivestimento richieste e le specifiche di settore rimangono determinanti per stabilire se la sostituzione sia appropriata.
Cromatura a confronto con altre finiture superficiali
La cromatura si differenzia dalla nichelatura, dalla zincatura, dalla nichelatura chimica e dal PVD per la sua particolare durezza superficiale, resistenza all'usura, superfici funzionali a basso attrito e aspetto decorativo brillante. Altre finiture possono essere più adatte quando la priorità è lo spessore uniforme, la protezione dalla corrosione sacrificale, la geometria complessa, il colore o rivestimenti molto sottili.
| Finitura | Vantaggio principale | Motivo tipico di selezione |
| Cromatura | Durezza e usura | superfici di scorrimento/usura |
| Nichelatura | Corrosione + aspetto | Protezione generale |
| Zincatura | Protezione contro la corrosione sacrificale | Elementi di fissaggio in acciaio |
| NiP | Rivestimento uniforme | Geometria complessa |
| PVD | Rivestimento decorativo sottile e resistente | superfici di precisione/cosmetiche |
Cromatura contro nichelatura
La cromatura generalmente fornisce una superficie esterna più dura e resistente all'usura, mentre la nichelatura viene comunemente scelta per la protezione dalla corrosione, la uniformità, l'aspetto estetico e come strato di base sotto la cromatura.
Nei sistemi decorativi di cromo-nichel, i due processi sono complementari anziché in competizione.
Se il componente necessita di un'elevata resistenza all'usura da scorrimento, la cromatura dura può essere preferibile. Se invece è più importante una protezione estetica uniforme, le finiture a base di nichel possono essere sufficienti.
Cromatura contro zincatura
La cromatura conferisce durezza e resistenza all'usura, mentre la zincatura protegge principalmente l'acciaio attraverso un comportamento di corrosione sacrificale.
Lo zinco è ampiamente utilizzato per bulloni, staffe, elementi di fissaggio e ferramenta in acciaio in generale perché è economico ed efficace contro la corrosione.
Il cromo duro è più adatto per superfici di lavoro di precisione esposte ad attrito e abrasione.
Cromatura contro nichelatura chimica
Il processo di deposizione chimica di nichel senza corrente elettrica esterna è noto per la sua capacità di produrre spessori relativamente uniformi anche su geometrie complesse.
La cromatura galvanica è più sensibile alla distribuzione della corrente, il che può produrre maggiori variazioni di spessore attorno ai bordi e alle cavità.
La nichelatura chimica potrebbe quindi essere più adatta per forme complesse che richiedono una copertura uniforme, mentre la cromatura dura rimane una soluzione interessante per le superfici soggette a forte usura.
Cromatura vs. rivestimento PVD
La cromatura è un processo elettrochimico a umido, mentre la deposizione fisica da fase vapore (PVD) deposita film sottili in un ambiente sottovuoto.
La tecnologia PVD consente di produrre rivestimenti molto sottili e duri, con diverse colorazioni e composizioni chimiche, creando al contempo un accumulo dimensionale inferiore rispetto alla cromatura dura e pesante.
La cromatura dura rimane utile per rivestimenti funzionali più spessi, per il ripristino dimensionale e per componenti che possono essere rettificati dopo la placcatura.
Come scegliere il processo di cromatura più adatto?
Il processo di cromatura più adatto deve essere scelto in base alla resistenza all'usura, all'esposizione alla corrosione, all'aspetto estetico, allo spessore del rivestimento richiesto, alla tolleranza dimensionale, al materiale del substrato, ai requisiti ambientali, al costo e al volume di produzione. La cromatura dura viene generalmente scelta per le superfici soggette ad usura funzionale, mentre la cromatura decorativa viene selezionata principalmente per motivi estetici.
Scegliere in base alla resistenza all'usura
Scegliete la cromatura dura quando il componente è soggetto a scorrimento, abrasione, attrito o contatto meccanico ripetuto.
Alberi, aste, rulli, stampi, cilindri e utensili sono esempi tipici.
Spessore del rivestimento, rugosità superficiale finale, lubrificazione, materiale di accoppiamento e carico di contatto devono essere valutati congiuntamente, anziché selezionare il cromo basandosi unicamente sulla durezza.
Scegliere in base alla resistenza alla corrosione
Scegliere il sistema di rivestimento in base all'ambiente corrosivo effettivo, anziché presumere che tutte le finiture cromate siano antiruggine.
Umidità, sale, sostanze chimiche, temperatura, crepe, porosità e danni al rivestimento possono influenzare le prestazioni in termini di resistenza alla corrosione.
Nei sistemi decorativi, il nichel e altri strati di supporto possono contribuire in modo sostanziale alla resistenza alla corrosione.
Scegliere in base all'aspetto
Scegliete il cromo decorativo quando luminosità, riflettività, colore e uniformità visiva sono requisiti primari.
Il cromo lucido, il cromo satinato e il cromo nero possono produrre effetti visivi molto diversi.
Per i componenti estetici, campioni approvati e standard di aspetto possono ridurre le controversie relative a lucentezza, consistenza, graffi e colore.
Scegliere in base alla tolleranza e allo spessore
È importante scegliere lo spessore del rivestimento tenendo conto della tolleranza dimensionale, poiché la placcatura modifica le dimensioni del componente.
Un albero con tolleranze ristrette potrebbe dover essere lavorato con un diametro inferiore a quello nominale, cromato con un diametro superiore e infine rettificato fino a raggiungere il diametro finale.
Per filettature, fori, accoppiamenti di cuscinetti e superfici di contatto, la mascheratura può risultare più economica rispetto alla correzione delle dimensioni dopo la placcatura.
Scegliere in base al materiale di base
Scegliere il processo di cromatura in base alla compatibilità del substrato, poiché acciaio, acciaio inossidabile, alluminio, ottone e plastica richiedono pretrattamenti diversi.
L'alluminio può richiedere zincatura e strati intermedi, l'acciaio inossidabile necessita di attivazione e la plastica richiede metallizzazione prima della galvanizzazione convenzionale.
Il materiale di base dovrebbe pertanto essere identificato, ove possibile, specificandone la qualità esatta.
Scegliere in base al costo e al volume di produzione
La scelta della cromatura deve tenere conto del costo totale di produzione, piuttosto che del solo prezzo del rivestimento.
Un rivestimento a basso costo può diventare costoso se richiede lucidatura, mascheratura, rilavorazione, levigatura, ispezione o scarti di produzione estesi.
Nei progetti CNC, la revisione dei tolleranze di lavorazione, della mascheratura, dello spessore del rivestimento e dei requisiti di ispezione finale prima della produzione può ridurre sia i costi che il rischio dimensionale.
DOMANDE FREQUENTI
È possibile cromare la plastica?
Sì, la plastica può essere cromata, ma prima deve essere resa elettricamente conduttiva. L'ABS è uno dei substrati più comuni. La superficie viene incisa chimicamente, attivata e rivestita con uno strato conduttivo di rame o nichel prima della cromatura galvanica. Lo spessore tipico della cromatura decorativa è molto inferiore a quello della cromatura dura industriale. La cromatura della plastica è ampiamente utilizzata per finiture automobilistiche, comandi di elettrodomestici, maniglie e prodotti di consumo dove sono richiesti leggerezza e aspetto metallico.
Come cromare l'acciaio?
L'acciaio viene cromato mediante un processo che prevede la pulizia e lo sgrassaggio della superficie, la rimozione degli ossidi, l'attivazione dell'acciaio, la mascheratura delle parti non cromate e la successiva elettrodeposizione di cromo in condizioni di corrente e bagno controllate. Lo spessore della cromatura dura varia notevolmente a seconda dell'applicazione e può raggiungere centinaia di micrometri per le superfici da ricostruire o soggette a forte usura. Gli alberi di precisione vengono generalmente cromati con un diametro maggiore e rettificati fino al diametro finale. Gli acciai ad alta resistenza possono anche richiedere un trattamento di disincrostazione da infragilimento da idrogeno, secondo le specifiche applicabili.
La cromatura è antiruggine?
No, i componenti cromati non sono completamente a prova di ruggine. Il cromo può migliorare la resistenza alla corrosione, ma pori, crepe, graffi, zone sottili o danni al rivestimento possono esporre l'acciaio sottostante all'umidità. I sistemi decorativi spesso utilizzano rame e nichel sotto il sottile strato di cromo per migliorare la protezione dalla corrosione. Anche la cromatura dura, in molti processi, presenta microfratture caratteristiche. La durata utile dipende quindi dalla struttura del rivestimento, dallo spessore, dal substrato, dall'ambiente, dalla manutenzione e dall'esposizione a sale, agenti chimici o abrasione.
Come cromare l'alluminio?
La cromatura dell'alluminio prevede innanzitutto la rimozione di contaminazioni e ossidi, seguita da un pretrattamento specifico come la zincatura, poiché il cromo non aderisce in modo affidabile direttamente alla superficie naturale dell'ossido di alluminio. Uno strato intermedio di rame o nichel viene solitamente depositato prima dello strato finale di cromatura. Per i componenti in alluminio lavorati con macchine CNC di precisione, i progettisti devono tenere conto dello spessore del rivestimento su diametri, fori, filettature e accoppiamenti, e identificare chiaramente le superfici che richiedono la mascheratura prima della cromatura.
La cromatura è tossica?
La cromatura può comportare l'utilizzo di sostanze tossiche, in particolare i processi che impiegano cromo esavalente, Cr⁶⁺. Gli impianti industriali richiedono pertanto ventilazione controllata, dispositivi di protezione individuale (DPI), manipolazione di sostanze chimiche, trattamento delle acque reflue e gestione dell'esposizione. Il cromo trivalente, Cr³⁺, è generalmente considerato un'alternativa a minor rischio ed è ampiamente utilizzato per la cromatura decorativa, ma richiede comunque adeguati controlli industriali. Il rischio per la sicurezza è principalmente legato alla chimica della cromatura e all'esposizione sul luogo di lavoro; un componente cromato finito deve essere valutato in base al suo specifico sistema di rivestimento e all'applicazione prevista.
Conclusione
La cromatura è un processo di finitura superficiale versatile, utilizzato per migliorare la resistenza all'usura, la durezza superficiale, le prestazioni in termini di resistenza alla corrosione, il comportamento all'attrito, l'aspetto e la durata dei componenti. La cromatura dura è più adatta a superfici meccaniche gravose, mentre la cromatura decorativa si concentra sull'aspetto e sulla protezione della superficie. Per i componenti di precisione, prima di avviare la produzione, è necessario considerare la preparazione del substrato, lo spessore del rivestimento, la mascheratura, le tolleranze dimensionali, il controllo della fragilità da idrogeno, la rettifica e l'ispezione finale.
Noi di TiRapid offriamo servizi di lavorazione e produzione CNC di precisione per componenti in metallo e plastica personalizzati che richiedono dimensioni controllate e finiture superficiali professionali. Dalla fresatura e tornitura CNC a componenti di precisione complessi che necessitano di cromatura, rettifica, lucidatura o altre finiture secondarie, il nostro team può supportarvi nella selezione dei materiali, nell'analisi DFM, nella pianificazione delle tolleranze, nella produzione e nel controllo qualità finale.
















