
Il film chimico, noto anche come Alodine, è un rivestimento di conversione chimica utilizzato principalmente sull'alluminio per migliorare la resistenza alla corrosione e l'adesione della vernice. Questa guida spiega come funziona il film chimico, perché è ampiamente utilizzato e dove si inserisce nella produzione moderna.
Che cosa è Chem Film
Il film chimico, noto anche come Alodine, è un rivestimento di conversione chimica applicato principalmente all'alluminio. Migliora la resistenza alla corrosione, mantiene la conduttività elettrica e fornisce una base ideale per la vernice senza aggiungere spessore misurabile.
Tipi di film chimici
I rivestimenti a film chimico sono classificati in base agli standard militari e industriali in diverse tipologie e classi, ciascuna ottimizzata per resistenza alla corrosione, conduttività elettrica o adesione della vernice. Comprendere queste distinzioni è fondamentale per una corretta selezione del materiale.
Panoramica delle specifiche MIL-DTL-5541
Tipo I – Film chimico di cromo esavalente
Il film chimico di tipo I utilizza composti di cromo esavalente (Cr⁶⁺) per formare uno strato di conversione del cromato sull'alluminio. Durante la lavorazione, l'alluminio reagisce con gli ioni cromato per creare uno strato di ossido misto di ossido di alluminio e ossido di cromo.
Spessore tipico: ~0.00001–0.0001 pollici
Colore: dal giallo chiaro all'oro intenso
Vantaggi: protezione superiore dalla corrosione e forte adesione della vernice
Compromessi: requisiti più elevati in materia di ambiente, sicurezza e trattamento delle acque reflue
In base all'esperienza di produzione reale, il Tipo I è ancora specificato in molti programmi aerospaziali e militari tradizionali in cui è obbligatoria la massima resistenza alla corrosione.
Tipo II – Pellicola chimica al cromo trivalente / senza esagoni
Il film chimico di tipo II sostituisce il cromo esavalente con alternative più sicure come i sistemi a base di cromo trivalente, zirconio o titanio. La sequenza di lavorazione è simile, ma la chimica è meno pericolosa.
Spessore tipico: ≤0.00001 pollici
Colore: trasparente, azzurro tenue o leggermente colorato
Vantaggi: maggiore conformità ambientale e sicurezza dell'operatore
Compromessi: prestazioni di corrosione leggermente ridotte rispetto al Tipo I
Il tipo II è ormai ampiamente adottato per l'industria aerospaziale commerciale, l'elettronica e le parti in alluminio lavorate tramite CNC.
Classi di prestazione
Classe 1A – Massima protezione dalla corrosione
I rivestimenti di Classe 1A sono più spessi e chimicamente più attivi. Offrono un'eccellente resistenza all'umidità, alla nebbia salina e agli ambienti aggressivi.
Scopo primario: protezione dalla corrosione e adesione della vernice
Aspetto tipico: giallo, oro o brunastro
Applicazioni comuni: strutture aerospaziali, hardware militare, componenti in alluminio verniciato
Classe 3 – Priorità di conduttività elettrica
I rivestimenti di classe 3 sono più sottili e progettati per ridurre al minimo la resistenza elettrica, offrendo comunque una protezione di base contro la corrosione.
Scopo primario: conduttività elettrica e messa a terra
Aspetto tipico: tinta chiara o molto chiara
Applicazioni comuni: involucri elettronici, parti di schermatura EMI, superfici di messa a terra
Nella pratica, la Classe 3 è spesso specificata per le parti in alluminio utilizzate nei sistemi elettrici in cui è fondamentale una bassa resistenza di contatto.
Processo di rivestimento chimico del film
Il processo di rivestimento con pellicola chimica è un trattamento di conversione chimica controllato che prepara le superfici in alluminio, forma uno strato protettivo di cromato e garantisce la resistenza alla corrosione senza alterare le dimensioni delle parti.
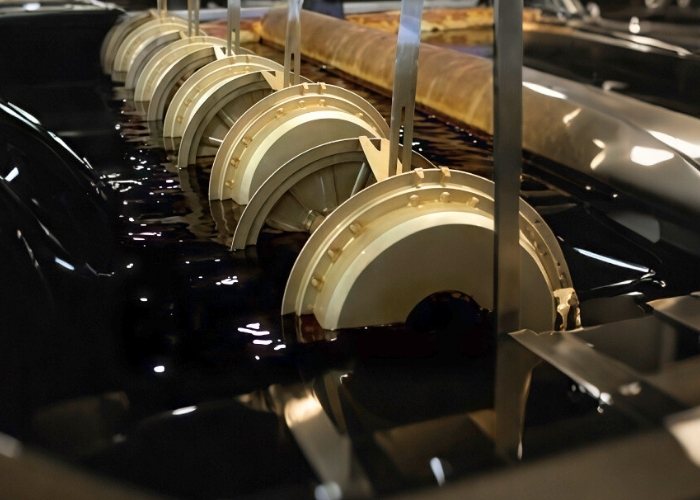
Preparazione della superficie
Prima del rivestimento di conversione, è necessario rimuovere tutti gli oli, i grassi, lo sporco e i residui di lavorazione. Questa operazione viene in genere eseguita utilizzando detergenti leggermente alcalini, non corrosivi, a temperatura controllata. La pulizia delle superfici è essenziale per una reazione chimica uniforme.
A seconda della lega di alluminio, è possibile applicare una leggera mordenzatura alcalina o acida per rimuovere gli elementi di lega ed esporre l'alluminio fresco. Questa fase migliora l'adesione del rivestimento, ma deve essere attentamente controllata per evitare un'eccessiva mordenzatura.
Una fase di deossidazione rimuove poi lo strato di ossido formatosi naturalmente e le impurità superficiali. Ogni fase di preparazione è seguita da un accurato risciacquo con acqua per prevenire la contaminazione chimica.
Reazione di conversione chimica
Una volta opportunamente preparato, l'alluminio viene esposto alla soluzione del film chimico. Durante questa fase, i composti cromati reagiscono con la superficie dell'alluminio formando un sottile strato di conversione cromato, composto da ossidi di alluminio e composti a base di cromo. Questo strato fornisce protezione dalla corrosione mantenendo al contempo la conduttività elettrica.
Metodi di applicazione
Il film chimico può essere applicato mediante immersione (dipping) o spruzzo. L'immersione offre la copertura più uniforme per parti complesse, mentre l'applicazione a spruzzo è spesso utilizzata per assemblaggi di grandi dimensioni o trattamenti localizzati.
Risciacquo, asciugatura e ispezione
Dopo il rivestimento, i pezzi vengono risciacquati per rimuovere i residui chimici e poi asciugati in condizioni controllate. Il controllo qualità in genere include controlli visivi del colore, verifica del peso del rivestimento e test di resistenza alla corrosione secondo gli standard applicabili.
Dall'esperienza di produzione reale, la preparazione uniforme della superficie e la qualità del risciacquo sono i fattori più critici che influenzano le prestazioni finali della pellicola chimica.
Colori dei rivestimenti Chem Film
I rivestimenti Chem Film presentano colori diversi a seconda della composizione chimica, dello spessore e della classe di prestazione. Questi colori non sono decorativi, ma indicano la resistenza alla corrosione, la conduttività elettrica e la conformità a standard specifici.
Pellicola chimica trasparente/incolore
I rivestimenti chimici trasparenti o quasi invisibili sono più comuni nelle applicazioni di Tipo II e Classe 3 sottili. In genere utilizzano sistemi a base di cromo trivalente o zirconio e formano uno strato ultrasottile, solitamente inferiore a 0.00001 pollici.
Grazie al minimo accumulo, la pellicola chimica trasparente preserva l'aspetto naturale dell'alluminio e offre un'eccellente conduttività elettrica. In pratica, vedo spesso questa finitura specifica per alloggiamenti per avionici, connettori elettrici e superfici di messa a terra, dove una bassa resistenza di contatto è fondamentale.
Rivestimento di conversione cromato giallo
I rivestimenti chimici a film giallo sono solitamente associati a sistemi di Tipo I e Classe 1A contenenti cromo esavalente. Il colore varia dal giallo chiaro all'oro intenso, a seconda della concentrazione del bagno e del tempo di immersione.
Questi rivestimenti sono più spessi, in genere da 0.00001 a 0.0001 pollici, e offrono una resistenza alla corrosione superiore. Nella produzione industriale, il film chimico giallo è comunemente utilizzato come base per vernici o rivestimenti CARC in ambito aerospaziale, della difesa e marittimo.
Rivestimento cromato verde o iridescente
I rivestimenti a film chimico verdi o iridescenti sono meno comuni e spesso derivano da reazioni chimiche modificate, come i sistemi cromo-fosfato. Il rivestimento forma uno strato di ossido misto di spessore moderato e colorazione distinta.
Queste finiture vengono spesso selezionate per specifiche applicazioni industriali o militari in cui si applicano requisiti di identificazione visiva, resistenza chimica o specifiche preesistenti.
Cosa indica il colore del rivestimento
Da un punto di vista ingegneristico, il colore del film chimico funge da indicatore visivo del tipo di rivestimento, dello spessore e della priorità funzionale. I colori più scuri generalmente suggeriscono rivestimenti più spessi e una maggiore protezione dalla corrosione, mentre le finiture più chiare o trasparenti indicano un'attenzione particolare alla conduttività e alla stabilità dimensionale.
Film chimico vs anodizzazione
Sia la pellicola chimica che l'anodizzazione sono trattamenti superficiali dell'alluminio, ma differiscono sostanzialmente per spessore del rivestimento, resistenza alla corrosione, conduttività elettrica e scopo applicativo. Comprendere queste differenze è fondamentale per la corretta selezione di materiali e processi.
Confronto dello spessore del rivestimento
Il film chimico crea uno strato di conversione estremamente sottile, tipicamente di 0.00001-0.0001 pollici. Non crea accumuli misurabili, mantenendo tolleranze dimensionali ristrette.
L'anodizzazione produce uno strato di ossido molto più spesso, solitamente pari a 0.0001-0.001 pollici o più, che aumenta l'accumulo di materiale e altera le dimensioni del pezzo.
Differenze di resistenza alla corrosione
La pellicola chimica offre una moderata resistenza alla corrosione e viene spesso utilizzata in ambienti miti o come base per sistemi di verniciatura.
L'anodizzazione offre una resistenza alla corrosione notevolmente superiore, soprattutto in ambienti aggressivi come applicazioni marine, industriali o esterne.
Confronto di conduttività elettrica
La pellicola chimica, in particolare i rivestimenti di Classe 3, mantiene la conduttività elettrica naturale dell'alluminio, rendendolo ideale per la messa a terra di superfici e componenti elettronici.
I rivestimenti anodizzati sono elettricamente isolanti, il che ne limita l'uso in applicazioni che richiedono conduttività.
Scenari applicativi tipici
Grazie alla mia esperienza pratica nella lavorazione meccanica, in genere specifico la pellicola chimica per alloggiamenti aerospaziali, componenti avionici e assemblaggi in alluminio verniciato, in cui la conduttività e la precisione dimensionale sono fondamentali.
L'anodizzazione è preferita per componenti strutturali, superfici soggette a usura e parti esposte che richiedono durevolezza, durezza e protezione dalla corrosione a lungo termine.
Applicazioni dei rivestimenti Chem Film
I rivestimenti a film chimico sono ampiamente utilizzati nella produzione moderna perché forniscono una protezione superficiale funzionale senza modificare la geometria del componente. Il loro strato di conversione ultrasottile li rende adatti per componenti di precisione in cui è necessario bilanciare resistenza alla corrosione, conduttività e adesione della vernice.
Protezione contro la corrosione
- Forma uno strato di conversione chimicamente legato che rallenta l'ossidazione su alluminio e metalli leggeri
- Fornisce una resistenza affidabile alla corrosione in ambienti da miti a moderati
- Comunemente utilizzato su alloggiamenti aerospaziali, staffe e parti strutturali interne
- Adatto come finitura indipendente o come strato di base sotto i sistemi di verniciatura
Miglioramento dell'adesione
- Crea una superficie chimicamente attiva che migliora l'adesione della vernice e del primer
- Aumenta l'energia superficiale e la durata del rivestimento senza irruvidimento meccanico
- Ampiamente utilizzato come pretrattamento prima della verniciatura nei progetti aerospaziali e di difesa
- Aiuta a ridurre la delaminazione del rivestimento durante i cicli termici e le vibrazioni
Conduttività elettrica
- Mantiene la conduttività superficiale grazie allo spessore estremamente sottile del rivestimento
- I rivestimenti chimici di classe 3 sono ottimizzati per una bassa resistenza elettrica
- Applicato frequentemente a superfici di messa a terra, connettori e dissipatori di calore
- Ideale per avionica, elettronica e assemblaggi sensibili alle interferenze elettromagnetiche
Conservazione della tolleranza dimensionale
- Non aggiunge praticamente alcun accumulo misurabile alla superficie della parte
- Mantiene tolleranze strette, adattamenti delle filettature e caratteristiche di accoppiamento di precisione
- Preferito per assemblaggi ravvicinati e interfacce lavorate
- Riduce il rischio di rilavorazione rispetto ai trattamenti superficiali più spessi
Settori che utilizzano parti rivestite con film chimico
I rivestimenti a film chimico sono ampiamente utilizzati in diversi settori industriali perché offrono protezione dalla corrosione, conduttività elettrica e adesione della vernice senza alterazioni dimensionali. Questo li rende ideali per componenti di precisione in alluminio in applicazioni aerospaziali, della difesa, automobilistiche ed elettroniche.
| Industria | Parti tipiche | Motivi principali per l'utilizzo di Chem Film | Requisiti comuni |
| Aeronautico | Staffe, alloggiamenti, custodie avioniche | Resistenza alla corrosione, adesione della vernice, conduttività | MIL-DTL-5541, AMS-2473 |
| Militare e difesa | Parti di veicoli, alloggiamenti elettronici | Resistenza agli ambienti difficili, messa a terra | MIL-DTL-5541 Classe 1A |
| Settore automobilistico e trasporti | Staffe in alluminio, parti strutturali | Stabilità dimensionale, controllo della corrosione | Specifiche OEM, basso accumulo |
| Elettronica ed elettricità | Contenitori, dissipatori di calore, connettori | Conduttività elettrica, rivestimento sottile | Classe 3, bassa resistenza |
| Parti in alluminio lavorate a CNC | Componenti lavorati di precisione | Conservazione della tolleranza, protezione della superficie | Disegni CNC, note di finitura |
Aeronautico
Utilizzato su strutture aeronautiche, staffe, alloggiamenti e custodie avioniche
Fornisce protezione dalla corrosione in caso di variazioni di temperatura e umidità
Mantiene i percorsi di messa a terra elettrica per i sistemi avionici e di segnalazione
Comunemente specificato secondo gli standard MIL-DTL-5541 e AMS
Nei progetti pratici, la pellicola chimica viene spesso scelta come strato di base prima dei primer e delle finiture aerospaziali.
Militare e difesa
Applicato ad equipaggiamento tattico, componenti di veicoli e custodie elettroniche
Supporta la resistenza alla corrosione in ambienti esterni e marini difficili
Preserva la conduttività per la messa a terra e il controllo EMI
Spesso richiesto dai disegni militari e dalle specifiche di difesa
La pellicola chimica di classe 1A è comunemente utilizzata quando sia la durata che l'adesione della vernice sono fattori critici.
Automotive e trasporti
Utilizzato su staffe in alluminio, alloggiamenti e componenti strutturali
Protegge le parti durante lo stoccaggio, il trasporto e la durata di servizio
Adatto sia per prototipi che per produzioni di volumi medio-bassi
Aiuta a mantenere tolleranze strette negli assemblaggi di precisione
Nella lavorazione CNC nel settore automobilistico, la pellicola chimica viene spesso scelta quando lo spessore dell'anodizzazione non è accettabile.
Elettronica e apparecchiature elettriche
Applicato a custodie, dissipatori di calore e superfici di messa a terra
Mantiene una bassa resistenza elettrica per prestazioni funzionali
La pellicola chimica di classe 3 è preferita per le parti sensibili alla conduttività
Compatibile con componenti ad alta precisione e di piccole dimensioni
Nei progetti elettronici, la pellicola chimica bilancia la protezione dalla corrosione con le prestazioni elettriche.
Componenti in alluminio lavorati a CNC
Finitura comune per parti in alluminio lavorate a CNC in tutti i settori
Preserva la precisione dimensionale e l'adattamento della filettatura
Fornisce una protezione superficiale uniforme senza distorsioni post-lavorazione
Ideale per parti che richiedono verniciatura o assemblaggio secondari
Dall'esperienza maturata nella lavorazione meccanica, la pellicola chimica viene spesso specificata quando è necessaria una protezione superficiale senza compromettere la geometria della parte.
Rivestimenti chimici: vantaggi, limitazioni e considerazioni sulla sicurezza
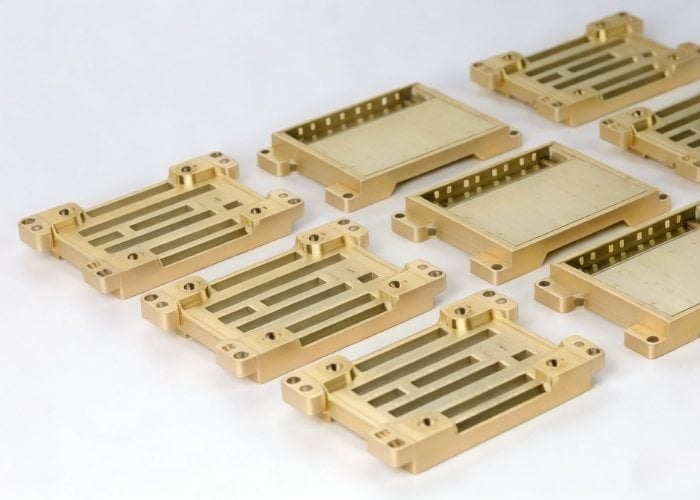
Il film chimico è ampiamente utilizzato nella finitura superficiale dell'alluminio grazie alla sua protezione dalla corrosione, al mantenimento della conduttività e al basso spessore. Tuttavia, i suoi limiti prestazionali e i problemi di sicurezza, soprattutto con i tradizionali sistemi cromati, devono essere attentamente valutati nella scelta di questo rivestimento.
Vantaggi del film chimico
Resistenza alla corrosione
La pellicola chimica forma uno strato di conversione stabile che protegge le leghe di alluminio e magnesio dall'ossidazione, prolungandone la durata in ambienti da miti a moderati.
Ottima adesione di vernici e rivestimenti
La superficie chimicamente attiva migliora la forza di adesione di primer, vernici e adesivi, riducendo i rischi di rottura del rivestimento.
Mantiene la conduttività elettrica
A differenza dell'anodizzazione, la pellicola chimica non crea uno strato isolante, il che la rende ideale per la messa a terra, la schermatura EMI e gli alloggiamenti elettronici.
Spessore minimo e conservazione della tolleranza
Grazie al suo spessore tipico compreso tra nanometri e micrometri, la pellicola chimica non influisce sulle strette tolleranze dimensionali o sugli adattamenti delle filettature.
Elaborazione rapida ed economica
Rispetto all'anodizzazione, la pellicola chimica richiede attrezzature più semplici, tempi di ciclo più brevi e costi di lavorazione complessivi inferiori.
Ampia compatibilità delle leghe
Funziona bene su leghe difficili da anodizzare, come l'alluminio fuso ad alto contenuto di silicio e le parti complesse lavorate a CNC.
Nei progetti CNC pratici, la pellicola chimica viene spesso scelta quando è necessaria una protezione superficiale senza alterare la geometria della parte.
Limitazioni del film chimico
Minore resistenza all'usura
I rivestimenti in pellicola chimica sono più sottili e morbidi degli strati anodizzati, il che li rende meno adatti ad applicazioni abrasive o ad alto attrito.
Durata ridotta in ambienti difficili
I sistemi di tipo II (senza cromo o cromo trivalente) offrono generalmente una minore resistenza alla corrosione rispetto ai tradizionali rivestimenti di tipo I.
Sensibilità del processo
La qualità del rivestimento dipende in larga misura dalla chimica del bagno, dalla temperatura, dal tempo di immersione e dalla preparazione della superficie, e richiede un rigoroso controllo del processo.
Opzioni estetiche limitate
Rispetto all'anodizzazione, la pellicola chimica offre meno possibilità di scelta in termini di colori e finiture decorative.
Nella pratica, la pellicola chimica non è la soluzione ideale quando il requisito principale è la resistenza all'usura meccanica o l'aspetto decorativo.
Considerazioni sulla sicurezza e sull'ambiente
Rischi del cromo esavalente (tipo I)
La pellicola chimica tradizionale di tipo I contiene cromo esavalente, che è tossico, cancerogeno e soggetto a severe normative ambientali.
Controllo dell'esposizione dei lavoratori
Sono obbligatori DPI adeguati, ventilazione e procedure di manipolazione per prevenire l'inalazione o il contatto con la pelle durante la lavorazione.
Conformità ambientale e delle acque reflue
I processi di produzione di pellicole chimiche generano rifiuti pericolosi che devono essere trattati e smaltiti secondo gli standard normativi, aumentando i costi di conformità.
L'industria si sposta verso alternative più sicure
Per motivi di salute e di tutela ambientale, molti produttori ora specificano sistemi di pellicole chimiche di tipo II con tossicità ridotta, nonostante prestazioni leggermente inferiori.
Dal punto di vista del settore, la conformità alle norme di sicurezza è spesso un fattore decisivo nella scelta tra pellicole chimiche di tipo I e di tipo II.
Il film chimico può essere rimosso o rielaborato?
Sì, il film chimico (rivestimento di conversione cromato) può essere rimosso o rilavorato quando necessario. In produzione, questo consente di correggere difetti superficiali o di riapplicare i rivestimenti senza dover scartare l'intero componente.
Rielaborazione e rimozione nella pratica
I difetti minori possono essere riparati pulendo la superficie e riapplicando la pellicola chimica.
La rimozione completa avviene tramite stripping chimico controllato o incisione.
Dopo la rimozione, è necessario un accurato risciacquo e una disossidazione prima di procedere alla nuova verniciatura.
Considerazioni chiave
Una decapaggio aggressivo può danneggiare l'alluminio se non controllato.
Un corretto risciacquo e un controllo del processo sono essenziali per le prestazioni del rivestimento.
Per parti semplici o a basso costo, la sostituzione può essere più economica della rilavorazione.
Chem Film vs altri trattamenti superficiali in alluminio
Quando si sceglie un trattamento superficiale dell'alluminio, il Chem Film viene spesso paragonato all'anodizzazione, alla verniciatura a polvere e alla verniciatura. Ogni processo ha uno scopo diverso, a seconda della conduttività, della resistenza alla corrosione, dell'aspetto, del costo e del controllo dimensionale.
| Trattamento della superficie | Tipo di processo | Impatto sullo spessore | Conducibilità | La durata | Opzioni colore | Uso tipico |
| Film chimico | Conversione chimica | Minimo (nessun accumulo) | Ottimo | Moderato | Limitato | Messa a terra, base di vernice, parti di precisione |
| Anodizzazione | Elettrochimico | Medio-spesso | Scarso (isolante) | Alto | Ampio | Parti visibili e resistenti all'usura |
| Powder Coating | Polimerizzazione termica | Spesso | Isolante | Alto | Molto ampio | Parti decorative per esterni |
| Verniciatura | Rivestimento liquido | Medio | Isolante | Basso-medio | Molto ampio | Finitura estetica a basso costo |
| Finitura meccanica | Processo fisico | Nona | immutato | Molto basso | Nona | Solo preparazione estetica |
FAQ
Qual è la differenza tra alluminio anodizzato e rivestimento chimico?
La differenza principale tra anodizzazione e rivestimento a film chimico è lo spessore e la funzionalità. L'anodizzazione crea uno spesso strato di ossido isolante che offre resistenza all'usura e alla corrosione, mentre l'alluminio a film chimico utilizza un processo di rivestimento chimico ultrasottile che preserva le dimensioni, mantiene la conduttività e migliora l'adesione della vernice. Ecco perché la scelta tra anodizzazione a film chimico e anodizzazione dipende fortemente dalle esigenze applicative.
La pellicola chimica aumenta lo spessore delle parti in alluminio?
Il rivestimento con film chimico non aggiunge praticamente alcuno spessore misurabile. Lo strato di film chimico è estremamente sottile, tipicamente nell'ordine dei micron, quindi non influisce sulle tolleranze, sulla filettatura o sugli assemblaggi di precisione. Questo rende l'alluminio con film chimico ideale per componenti e componenti CNC con tolleranze ristrette che richiedono stabilità dimensionale.
Quanto tempo impiega il processo Chem Film a polimerizzare?
Il processo di filmatura chimica reagisce in pochi minuti durante la fase di processo. Dopo un adeguato risciacquo e asciugatura, i componenti rivestiti con film chimico sono pronti per l'uso o la verniciatura in giornata. Non sono richiesti lunghi tempi di polimerizzazione, il che favorisce una produzione rapida.
Chem Film è conduttivo?
Sì. Il rivestimento Chem Film rimane elettricamente conduttivo, in particolare il Chem Film trasparente e i rivestimenti di Classe 3 conformi alla norma Chem Film MIL-DTL-5541. Questo rende il Chem Film adatto per la messa a terra, la schermatura EMI e gli involucri elettronici in alluminio dove è richiesta una bassa resistenza elettrica.
Quali sono i principali tipi di film chimici definiti da MIL-DTL-5541?
Le tipologie di film chimici sono definite dalla specifica MIL-DTL-5541. Il film chimico di Tipo I utilizza cromo esavalente per la massima protezione dalla corrosione, mentre il film chimico di Tipo II utilizza sistemi più sicuri, privi di cromo o trivalenti. Classi di prestazione come Classe 1A e Classe 3 definiscono ulteriormente se la resistenza alla corrosione o la conduttività elettrica siano prioritarie.
Conclusione
Il film chimico offre un equilibrio ideale tra protezione dalla corrosione, conduttività e precisione dimensionale per componenti in alluminio di precisione. In TiRapid, applichiamo finiture con film chimico a componenti lavorati a CNC con rigorosi controlli di processo, aiutando i clienti a ottenere prestazioni affidabili, tempi di consegna rapidi e qualità costante in progetti aerospaziali, elettronici e industriali.
















