
Le apparecchiature di alimentazione automatica gestiscono il trasferimento, il posizionamento e l'alimentazione continua del materiale dei pezzi. La qualità di fabbricazione dei suoi componenti influisce sulla precisione di alimentazione, sulla fluidità operativa e sulla frequenza di manutenzione delle apparecchiature. Componenti di guida, connettori di trasmissione, staffe di montaggio e alloggiamenti di protezione presentano strutture e condizioni operative diverse, pertanto la loro qualità non può essere valutata solo in base alle dimensioni esterne. Per i produttori di apparecchiature e i team di approvvigionamento, un piano di produzione efficace dovrebbe definire le dimensioni critiche, i requisiti di accoppiamento, le condizioni superficiali, i trattamenti termici e le finiture superficiali necessari, nonché i criteri di accettazione basati sulle effettive condizioni operative. Ciò contribuisce a ridurre le regolazioni di assemblaggio, gli inceppamenti di alimentazione e l'usura prematura dei componenti.
Requisiti di produzione per i componenti delle apparecchiature di alimentazione automatica
I diversi componenti svolgono funzioni diverse, pertanto i requisiti di progettazione e produzione devono essere determinati in base ai carichi, ai modelli di movimento e alle relazioni di assemblaggio.
Precisione dimensionale e tolleranze geometriche
Il rispetto delle dimensioni indicate nel disegno non garantisce necessariamente un funzionamento ottimale dell'apparecchiatura dopo l'assemblaggio. È necessario considerare anche le relazioni di posizione tra le superfici critiche.
- Staffe di montaggio: Verificare la posizione dei fori di montaggio, le superfici di riferimento e il parallelismo o la perpendicolarità specificati delle superfici correlate per ridurre il disallineamento durante l'assemblaggio.
- Componenti della guida di alimentazione: Definire la planarità, il parallelismo e la rugosità superficiale richiesti per le superfici di lavoro in base alla struttura della guida, al fine di ridurre le deviazioni di alimentazione e i graffi sul pezzo.
- Connettori di trasmissione: per strutture che prevedono accoppiamenti con fori per alberi o trasmissioni rotanti, specificare la concentricità richiesta, le tolleranze di posizione e le dimensioni di accoppiamento per evitare interferenze durante il montaggio.
Definire chiaramente le dimensioni critiche e le tolleranze geometriche nei disegni e nei requisiti di ispezione contribuisce a controllare in modo più efficace la precisione dell'assemblaggio.
Selezione dei materiali e stabilità operativa
Nella scelta del materiale, è necessario considerare non solo la difficoltà di lavorazione e i costi di acquisto, ma anche l'usura da contatto, le condizioni di carico e il funzionamento delle apparecchiature.
- Componenti metallici: Selezionare materiali idonei in base ai carichi, alla rigidità strutturale e all'ambiente operativo per evitare deformazioni evidenti di staffe o connettori.
- Componenti di contatto e di guida: Scegliere i materiali in base al materiale del pezzo, alla velocità di movimento e alle condizioni di contatto per ridurre l'attrito eccessivo, l'usura e i danni superficiali.
- Strutture portanti dinamiche: per meccanismi che prevedono alimentazione ad alta velocità, frequenti avviamenti e arresti o vibrazioni, valutare la rigidità del supporto, la stabilità del collegamento e la deformazione strutturale per ridurre al minimo le fluttuazioni della posizione di alimentazione.
I materiali e le strutture devono lavorare in sinergia per soddisfare i requisiti operativi effettivi, anziché essere selezionati esclusivamente in base al costo di lavorazione dei singoli componenti.

Soluzioni di lavorazione CNC per componenti di apparecchiature di alimentazione automatica
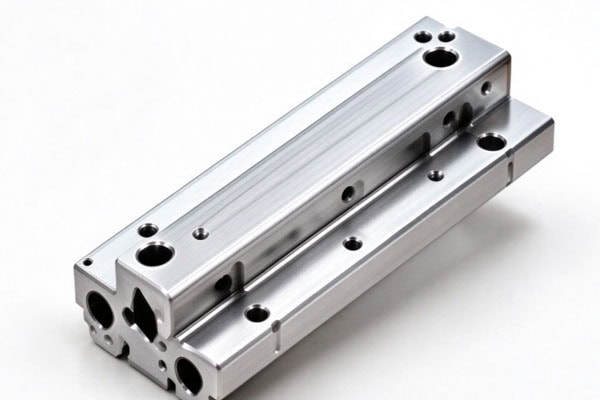
La lavorazione CNC può essere utilizzata per produrre componenti con fori di montaggio, superfici di riferimento, contorni complessi e strutture di accoppiamento. Prima della lavorazione, è necessario determinare la sequenza del processo in base ai disegni, ai requisiti di tolleranza e alle operazioni successive.
Ottimizzazione delle sequenze di lavorazione e dei metodi di bloccaggio
Una corretta selezione dei riferimenti e una pianificazione accurata della sequenza di serraggio contribuiscono a controllare gli errori dimensionali e le deviazioni geometriche. I componenti con più superfici lavorate dovrebbero utilizzare riferimenti di posizionamento coerenti, ove possibile, per ridurre gli errori causati da serraggi ripetuti. Parti o strutture a parete sottile con rigidità limitata richiedono metodi di supporto e serraggio adeguati, unitamente a una sequenza di lavorazione appropriata per minimizzare le deformazioni. Elementi critici come fori di trasmissione, superfici di guida e riferimenti di montaggio devono essere lavorati e ispezionati in base ai requisiti di tolleranza. L'assemblaggio di un prototipo può essere utilizzato per verificare i risultati, se necessario. Un piano di processo su misura per le strutture critiche contribuisce a ridurre le rilavorazioni e a migliorare la coerenza nella produzione in serie.
Trattamento termico, finitura superficiale e post-elaborazione
Il trattamento termico e la finitura superficiale devono essere selezionati in base alle proprietà del materiale, all'usura da contatto e alle condizioni operative. Non tutti i componenti richiedono lo stesso processo. Per le parti esposte a sollecitazioni elevate o che richiedono resistenza all'usura, è possibile valutare un trattamento termico adeguato, prestando attenzione alle successive variazioni dimensionali. I componenti metallici possono essere sottoposti a trattamenti superficiali appropriati in base ai requisiti di resistenza alla corrosione, resistenza all'usura ed estetica, a condizione che il processo sia compatibile con il materiale di base, l'ambiente operativo e i requisiti di accoppiamento. Per le superfici che richiedono una rugosità controllata o una precisione di accoppiamento, le dimensioni e le condizioni superficiali devono essere ispezionate dopo il trattamento per garantire la compatibilità di assemblaggio. Definire i requisiti di post-elaborazione prima della lavorazione e includerli nell'ispezione finale contribuisce a garantire che i componenti soddisfino le esigenze applicative previste.
Controllo qualità dei componenti delle apparecchiature di alimentazione automatica
L'accettazione della qualità dovrebbe riguardare dimensioni, tolleranze geometriche, condizioni superficiali e requisiti funzionali critici. L'aspetto o una singola misurazione dimensionale non sono sufficienti a determinare se un componente è accettabile.
Priorità di ispezione per i diversi componenti
Gli elementi da ispezionare devono corrispondere alla funzione di ciascun componente e ai requisiti di disegno. La tabella seguente riassume le principali priorità di ispezione per le tipologie di componenti più comuni.
| Tipo di componente | Elementi principali dell'ispezione | Scopo dell'ispezione |
| Staffe di montaggio | Posizioni dei fori di montaggio, superfici di riferimento, tolleranze geometriche rilevanti | Garantire il corretto posizionamento e montaggio |
| Componenti della guida all'alimentazione | Dimensioni della superficie di lavoro, parallelismo, rugosità superficiale e aspetto | Soddisfare i requisiti di guida e di contatto |
| Connettori di trasmissione | Dimensioni di adattamento, tolleranze di concentricità o di posizione, integrità strutturale | Ridurre le interferenze di assemblaggio e le deviazioni di trasmissione. |
| Alloggiamenti per apparecchiature | Dimensioni complessive, fori di collegamento, condizioni della superficie | Soddisfare i requisiti di installazione e protezione |
| Componenti resistenti all'usura | Dimensioni critiche, condizioni del trattamento superficiale e durezza, ove richiesto | Verificare la conformità ai requisiti relativi all'usura. |
Gli elementi di ispezione e le tolleranze effettivi devono essere conformi ai disegni del cliente e alle specifiche tecniche concordate, anziché applicare un unico standard a ogni componente.
Verifica della qualità della superficie e della consistenza del lotto
Per i componenti delle guide di alimentazione e le parti della trasmissione, la conformità dimensionale deve essere valutata insieme alle condizioni superficiali e ai risultati dell'assemblaggio.
- Condizioni superficiali: Ispezionare le superfici di contatto critiche per verificare la presenza di rugosità, bave e difetti visibili, in conformità con i requisiti del disegno, al fine di evitare di compromettere il movimento del pezzo o l'accoppiamento dei componenti.
- Risultati del trattamento: Per i componenti che richiedono trattamento termico o finitura superficiale, verificare i requisiti di processo specificati e ricontrollare le dimensioni critiche e le caratteristiche di accoppiamento.
- Ispezione del lotto: predisporre la verifica del primo articolo e il campionamento in corso di produzione in base ai requisiti dell'ordine. Indagare tempestivamente su eventuali anomalie dimensionali o superficiali non appena rilevate.
L'integrazione dei controlli di processo con l'accettazione finale contribuisce a ridurre le variazioni tra i lotti e a migliorare la coerenza delle consegne.
Come scegliere un fornitore di componenti per apparecchiature di alimentazione automatica
Le capacità di un fornitore in materia di interpretazione dei disegni, pianificazione dei processi e gestione della qualità influiscono sulla compatibilità dei componenti e sulle tempistiche del progetto. I team addetti agli acquisti dovrebbero valutare i seguenti fattori prima di effettuare un ordine.
Valutazione delle capacità di lavorazione e della comunicazione tecnica
Un fornitore idoneo dovrebbe comprendere la funzione di assemblaggio di ciascun componente e organizzare la lavorazione e il collaudo in conformità con i requisiti del disegno.
- Valutazione del disegno: Confermare le dimensioni critiche, le tolleranze geometriche, le relazioni di accoppiamento e i requisiti di superficie, identificando in anticipo le problematiche di lavorazione.
- Coordinamento del processo: per i componenti che richiedono resistenza all'usura, trattamento termico o finitura superficiale, confermare il piano di processo e le modalità di controllo dimensionale dopo il trattamento.
- Verifica del prototipo: prima della produzione in serie, verificare le dimensioni del prototipo e le prestazioni effettive dell'assemblaggio, modificando il piano di lavorazione se necessario.
Chiarire i requisiti tecnici prima della produzione aiuta a ridurre le discrepanze tra i risultati di produzione e le aspettative di progettazione delle apparecchiature.
Conferma dei tempi di consegna, dei costi e delle responsabilità di accettazione
I preventivi di approvvigionamento devono rispecchiare i requisiti di produzione effettivi dei componenti, al fine di evitare di omettere processi o ispezioni necessari.
- Valutazione dei costi: Chiarire i costi associati alla lavorazione CNC, al trattamento termico, alla finitura superficiale, all'ispezione e all'imballaggio.
- Pianificazione delle consegne: includere nella pianificazione generale le lavorazioni meccaniche, i trattamenti esternalizzati, il controllo qualità e i programmi di consegna per ridurre i ritardi tra le diverse fasi del processo.
- Accordi di accettazione: Confermare in anticipo le dimensioni critiche, le condizioni della superficie, la documentazione di processo richiesta e le procedure per la gestione delle non conformità al fine di ridurre al minimo le controversie relative alla consegna.
Una ripartizione trasparente dei costi e responsabilità di accettazione chiaramente definite aiutano i team di approvvigionamento a confrontare le soluzioni e a ridurre i costi di coordinamento.
La produzione di componenti per sistemi di alimentazione automatica richiede la considerazione della precisione di lavorazione, delle tolleranze geometriche, delle condizioni superficiali e delle effettive condizioni operative. I componenti di guida devono soddisfare i requisiti di contatto e scorrimento, i connettori di trasmissione devono avere accoppiamenti controllati e le strutture portanti devono garantire rigidità e stabilità adeguate. Il trattamento termico e la finitura superficiale devono essere selezionati in base alle proprietà del materiale e alle condizioni operative, con risultati di produzione verificati tramite la valutazione del prototipo e il controllo qualità dei lotti. TiRapid offre servizi di lavorazione CNC personalizzati in base ai disegni, ai materiali e ai requisiti di ordine del cliente, supportando i produttori di sistemi di alimentazione automatica con la produzione e la consegna di componenti di precisione.















