
Festing gæti þurft bogadregna brún til að komast í gegnum aðliggjandi íhlut. Hús gæti þurft nákvæmlega lagaðan innvegg, en mót þarf samfellda yfirborðsflöt sem skilgreinir fullunna vöruna. Prófílfræsing framleiðir þessa eiginleika með því að stýra snúningsskurði eftir forritaðri útlínu.
Fyrir vöruhönnuði og kaupendur hjálpar skilningur á ferlinu að tengja teikningu við nothæfa framleiðsluáætlun. Þessi handbók útskýrir helstu aðferðir, verkfæri, notkunarmöguleika og hönnunarákvarðanir, þar á meðal hvað hefur áhrif á nákvæmni og hvað þarf að tilgreina þegar óskað er eftir tilboði.
Hvað er sniðfræsun?
Prófílfræsing er vinnsluaðgerð þar sem efni er fjarlægt eftir skilgreindri útlínu til að búa til eða klára lögun hlutar. Hún getur framleitt ytri afmörkun, innveggi og bogadregnar fleti. Í CNC-vinnslu staðsetja samhæfðar hreyfingar vélarinnar skurðarvélina þannig að skurðbrúnir hennar mynda nauðsynlega rúmfræði.
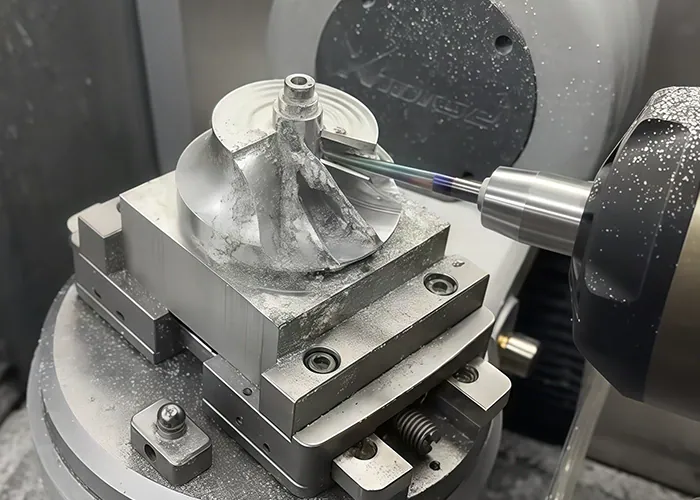
Hvernig skerinn fylgir rúmfræðinni
CAM hugbúnaður reiknar út staðsetningu skurðarins miðað við óskaða lögun, með hliðarskurði og skurðargeometriu í huga. Við hliðarskurð fylgir miðja verkfærisins slóð sem er frávikin frá fullunninni jaðri. CAM kerfið eða vélstýringin beitir viðeigandi skurðarbót.
Þessi frávikning gerir skurðbrúninni kleift að búa til tilgreinda sniðið. Rangt þvermál verkfæris eða stilling á jöfnun getur fært fullunna vegginn frá fyrirhugaðri stöðu.
Prófíllfræsing er aðgerð sem framkvæmd er á viðeigandi fræsivél. Hún krefst ekki alltaf sérstakrar vélar sem kallast prófíllfræsivél.
Prófílfræsun samanborið við vasafræsingu og yfirborðsfræsingu
Þessar aðgerðir taka á mismunandi eiginleikum og birtast oft í sama vinnsluforritinu.
| Notkun | Meginmarkmið | Dæmigert einkenni |
| Sniðmölun | Búa til eða klára skilgreinda útlínu | Bogadregin ytri brún, innri veggur eða mótað yfirborð |
| Vasafræsun | Tært efni innan afmarkaðs svæðis | Dæld eða hola |
| Andlitsmölun | Búa til breitt, flatt yfirborð | Efri yfirborð eða viðmiðunarflötur |
Fyrir hús gæti verkstæðið fyrst snúið að hráefninu, hreinsað holrýmið og síðan klárað veggina með útlínuskurði. Þótt eiginleika sé lýst sem innri þýðir það ekki sjálfkrafa að allar aðgerðir á honum séu vasafræstar.
Hverjar eru helstu gerðir sniðfræsingar?
Gagnlegur greinarmunur er á flatri útlínum, útlínum sem eru fræstar á mismunandi dýpi og stöðugt breytilegum yfirborðum. Þetta er almennt lýst sem 2D, 2.5D og 3D vinna. Fjöldi ása vélarinnar er sérstakt atriði sem fer eftir aðgengi að verkfærum og þeim stefnum sem þarf.
2D og 2.5D sniðfræsun
Í dæmigerðri tvívíddar útlínuaðgerð fylgir skurðarvélin flatri útlínu á völdum dýpi. Með því að endurtaka þessa útlínu á hverri dýpi getur vélin klárað hærri vegg eða skera í kringum plötu.
Hugtakið 2.5D lýsir almennt hlutum og aðferðum með flatar gerðir á mismunandi stigum. Festingarplötur, stigfestingar og margir girðingarþættir falla undir þennan flokk. Útlínur þeirra geta innihaldið sveigjur án þess að þörf sé á frjálsri yfirborðsferilsbraut.
3D sniðfræsun
Þrívíddarsnið myndar yfirborð þar sem lögun þeirra er breytileg eftir hlutnum, eins og mótinnlegg eða blandaða umskipti. Verkfæraleiðin verður að taka tillit til yfirborðshalla, staðbundinnar sveigju og snertipunkts skurðarins.
CAM-aðferðir geta fylgt samfelldum hæðarstigum eða farið yfir yfirborðið í öðrum mynstrum. Brött og grunn svæði geta notið góðs af mismunandi leiðum, því einsleit bil í forritinu skilar ekki endilega einsleitri yfirborðsáferð yfir breytilegar halla.
Þegar þörf er á fjölása vinnslu
Þriggja ása vél getur framleitt margar sveigðar fleti þegar verkfærið nær til þeirra úr fastri stefnu. Viðbótar snúningsásar hjálpa þegar skurðarvélin þarf aðgang að skásettum fleti eða þegar halli bætir bil.
Vísitölubundin vinnsla endurstillir hlutinn á milli skurðaðgerða. Samtímis fjölása vinnsla breytir hlutfallslegri stefnu meðan á skurði stendur. Hvor aðferðin sem er getur dregið úr endurstaðsetningu, en valið ætti að fylgja rúmfræði og uppsetningarkröfum.
Hvernig virkar sniðfræsingarferlið?
Ferlið hefst með lögun hlutarins og kröfum um samþykki, síðan heldur það áfram í gegnum forritun, uppsetningu, efnisfjarlægingu og skoðun. Grófvinnsla ákvarðar lögunina, á meðan síðari aðgerðir undirbúa og klára nauðsynlegt snið. Fjöldi þrepa fer eftir ástandi hlutarins og þeim eiginleikum sem verið er að búa til.

Farið yfir CAD líkanið og skipulagið verkfæraslóðirnar
Líkanið skilgreinir nafnrúmfræði. Teikningin tilgreinir mál, viðmið, vikmörk og kröfur um yfirborð. Að skoða hvort tveggja hjálpar framleiðandanum að greina á milli virkniviðmóta og yfirborða sem hafa meira frelsi í hönnun.
Forritarinn velur vinnslumörk, inn- og útgangsstaði og svæði sem krefjast minni verkfæra. Hermun hjálpar til við að bera kennsl á árekstra, óskorið efni og óvæntar hreyfingar áður en forritið nær vélinni.
Ef frágangur fylgir í kjölfar gróffræsingar verður forritið að varðveita nægilegt efni til hreinsunar án þess að skilja eftir þungar, ójafnar hlutar fyrir frágangsfræsarann.
Veldu verkfæri og settu upp vinnustykkið
Val á verkfærum og festingum er þróað saman. Skerinn þarf bil umhverfis nauðsynlega útlínu en vinnustykkið verður að vera stutt allan tímann.
Ytri sniðun þarfnast sérstakrar athygli þegar hlutur er aðskilinn frá nærliggjandi efni. Uppsetningin getur notað flipa, fórnarefni eða aðra haldbúnað til að halda íhlutnum örugglega þar til skurðinum er lokið. Síðari aðgerðir verða að taka tillit til efnis sem eftir er til halds.
Grófsmíði, hálffrágangur og frágangur á prófílnum
Gróffræsing fjarlægir umframefni á skilvirkan hátt. Hálffrágangur, þar sem þörf krefur, fínpússar lögunina og jafnar út eftirstandandi frávik. Hvíldarfræsing notar viðeigandi minna verkfæri til að fjarlægja efni sem stærri skurður gæti ekki náð til.
Frágangur færir eiginleikann í þær stærðir og yfirborðsástand sem krafist er. Einfaldir sniðar þurfa hugsanlega aðeins grófsmíði og síðan frágang, en flóknir fletir geta þurft viðbótarþrep. Pússun eða aðrar frágangsaðgerðir eru tilgreindar sérstaklega þegar slípað yfirborð uppfyllir ekki kröfur notkunar.
Afgreiddu og skoðaðu fullunninn hlut
Eftir vinnslu eru skurðir fjarlægðir án þess að skemma virka brúnir. Hluturinn er hreinsaður og borinn saman við teikninguna.
Skoðun ætti að fylgja tilgreindum viðmiðunarpunktum og viðmiðum um samþykki. Slétt yfirborð getur samt haft ranga lögun, þannig að útlit eitt og sér getur ekki ákvarðað hvort snið sé ásættanlegt.
Hvaða skurðarverkfæri og efni eru notuð?
Flatfræsar, kúlufræsar og hornfræsar ná yfir fjölmörg prófílverkefni í málmum og verkfræðiplasti. Algeng efni í vinnustykki eru ál, stál, ryðfrítt stál og títan. Viðeigandi verkfæri fer eftir efnisflokki, staðbundinni lögun og nauðsynlegri drægni.
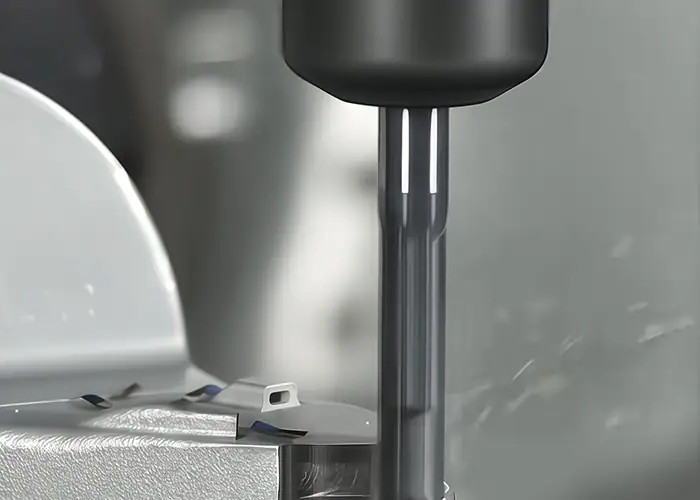
Flatar endafræsar, kúluhnefs endafræsar og hornradíus endafræsar
| Tól | Algeng notkun | Val á vali |
| Flat endfræsari | Beinir veggir, flatar útlínur og aðgengileg stigi | Þvermál verður að passa við innri radíus og tiltækt rými |
| Kúlu nef endfræsari | Blandaðar yfirborðsfletir og bogadregnir snið | Snertistaðsetning og bil á milli sendinga hafa áhrif á fráganginn. |
| Endafræsari fyrir hornradíus | Grófslípun og frágangur samhæfð yfirborði | Hornradíus verkfærisins verður að passa við líkanið |
| Sérhæfður undirskurðarskurður | Innfelld svæði sem venjuleg verkfæri ná ekki til | Athuga þarf bil á hálsi, skafti og festingu |
Með kúlulaga fræsi verður skurðhraðinn mjög lágur nálægt miðju verkfærisins. Stefna verkfærisins og snertingarstaða skiptir því máli, sérstaklega við fína yfirborðsfrágang. Að velja kúlulaga fræsi eitt og sér tryggir ekki slétta niðurstöðu.
Þvermál verkfæris, sviðslengd og skurðargeómetría
Stærra verkfæri getur boðið upp á meiri stífleika, en það verður að passa við minnsta hlutinn sem það mun vinna. Minni verkfæri nær til þrengri svæða á kostnað stífleika og efnisfjarlægingargetu.
Notið aðeins þá drægni sem þarf til að komast að. Langir verkfæri og óþarfa lengd rifflata geta gert skurðarkerfið sveigjanlegra. Einnig verður að hafa í huga bil fyrir haldarann. Skurðbrún sem nær að hlutanum er ekki nægjanleg ef haldarinn rekst á hlutinn.
Efnisleg atriði sem þarf að hafa í huga varðandi málma og plast
Álblöndur gera oft kleift að fræsa afkastamikið, þó að flísarviðloðun og flísafrás þurfi að vera gaumgæfilega vel útfærð. Stál og ryðfrítt stál krefjast verkfæra- og skurðarskilyrða sem henta gæðaflokki og ástandi þeirra. Títanblöndur gera sérstakar kröfur um hitastjórnun og framúrskarandi endingu.
Verkfræðiplast hefur í för með sér ýmsar áhyggjur, þar á meðal klemmuaflögun, hitastöðugleika og víddarstöðugleika. Fylltar flokkar geta einnig verið slípandi. Efnisval ætti að byrja á þjónustuþörfum hlutarins, og síðan fylgja vinnsluáætlun sem hentar tilteknu efni. Kæling, smurning og flísafjarlæging ættu að passa við efnið og verkfærið. Ein kælivökvaaðferð hentar ekki fyrir allar notkunarmöguleika.
Hvað hefur áhrif á nákvæmni og yfirborðsáferð sniðfræsingar?
Nákvæmni fer eftir samsettri hegðun vélarinnar, skurðarins, festingarinnar og vinnustykkisins. Yfirborðsáferð endurspeglar einnig skurðarskilyrði og bil og stefnu verkfærisins. Áreiðanlegar niðurstöður krefjast stjórnunar á þessum þáttum og mæliaðferðar sem hentar teikningunni.
Sveigja verkfæra, titringur og hreyfing vélarinnar
Skurðkraftar geta beygt verkfærið frá fyrirhugaðri stöðu. Meðfram háum vegg getur þetta valdið keilu eða breyttri víddarvillu. Úthlaup veldur ójafnri álagi milli skurðbrúna, en titringur getur skilið eftir sýnileg mynstur og hraðað sliti.
Verkfærisvirkni eykst oft í innra horni. Skurður sem liggur sléttur eftir beinum kafla getur orðið óstöðugur þegar skurðurinn fer inn í radíusinn. Aðlögun aðferðar, virkni eða staðbundinnar fóðrunar getur brugðist við þeirri breytingu á álagi.
Hreyfing vélarinnar skiptir einnig máli við stefnubreytingar. Staðsetningarvillur ásanna og takmarkanir á að fylgja fyrirskipaðri leið geta haft áhrif á útlínuna, sérstaklega við þröngar breytingar. Jöfnun verkfæraleiða og viðeigandi fóðrunarstýring hjálpa vélinni að fylgja rúmfræðinni án skyndilegra breytinga.
Vinnuhald, stífleiki hluta og hitaáhrif
Þunnur veggur getur bognað við skurð og sprungið aftur á eftir. Hlutur getur einnig mælst rétt fastklemmdur en færst til þegar hann er sleppt ef festingin hefur aflagað hann.
Vinnsluröð skiptir máli því að fjarlæging efnis breytir stífleika og getur losað um leifarspennu. Hitabreytingar við framleiðslu og mælingar geta haft frekari áhrif á víddir. Skoðunaruppsetningin ætti að endurspegla tilgreind samþykkisskilyrði, þar með talið allar nauðsynlegar takmarkanir.
Skurðarbreytur og frágangsverkfærabrautir
Fóðrun, skurðhraði og tenging verða að passa við verkfærið og efnið. Of létt skurður getur valdið núningi, en of mikil álag eykur krafta og hættu á skemmdum.
Við yfirborðsfrágang skilja aðliggjandi skurðir eftir litlar hryggir sem kallast hörpuskeljar. Stærð þeirra fer eftir lögun verkfærisins, sveigju yfirborðsins og bili á milli slóða. Að minnka bilið getur bætt rúmfræðilega fráganginn, en það eykur einnig vinnslutíma og getur ekki fjarlægt titring af völdum óstöðugrar uppsetningar.
Klifurfræsun og hefðbundin fræsun breyta myndun flísar og kraftstefnu. Klifurfræsun er almennt notuð í hentugum CNC uppsetningum, en valið fer einnig eftir ástandi vélarinnar, vinnuhlutafestingu og skurðaraðstæðum.
Staðfesting á víddum, sniðum og yfirborðsgæðum
Víddarmælingar ákvarða stærðir og fjarlægðir. Prófílskoðun metur lögunina miðað við tilgreindar kröfur, þar á meðal viðmiðunargildi ef við á. Yfirborðsgrófleiki lýsir áferð á mismunandi mælikvarða. Þessar athuganir svara mismunandi spurningum.
Hægt er að athuga aðgengilegar víddir með viðeigandi mælitækjum eða mælitækjum. Flókin snið geta þurft hnitamælingar eða ljósfræðilegar aðferðir, en ójöfnur þurfa viðeigandi yfirborðsmælingaraðferð. Mælióvissa verður að vera viðeigandi fyrir þá kröfu sem verið er að meta.
TiRapid getur stjórnað vinnsluvillu innan við 0.01 mm á viðeigandi eiginleikum, með viðeigandi rúmfræði- og viðurkenningarkröfum sem ákvarðaðar eru við yfirferð teikninga. Fyrir sniðsmikilvægan hluta skal bera kennsl á yfirborðin sem krefjast þessarar stýringar og skilgreina hvernig þau verða mæld.
Hvar er sniðfræsun notuð?
Prófílfræsun er notuð hvar sem íhlutur þarfnast stýrðrar útlínu eða mótaðs yfirborðs. Dæmigert er að nota í mótunarverkfærum, burðarvirkisfestingum, búnaðarhúsum og nákvæmum festingum. Gildi hennar felst í því að framleiða rúmfræði sem styður ákveðna passa, bil eða mótunarvirkni.
Mót og deyjayfirborð
Mótinlegg og deyjahlutar geta innihaldið bogadregnar veggi, blandaðar umbreytingar og lagaðar fleti sem flytja rúmfræði yfir á aðra vöru. Fræsing kemur þessum eiginleikum á fót og viðbótarfrágangur er valinn í samræmi við yfirborðsástand sem krafist er.
Mikilvægt skipulagsatriði er hvernig aðliggjandi svæði mætast. Jöfn blanda milli yfirborða getur skipt jafn miklu máli og útlit einstakra verkfæraslóða.
Flug- og bílahlutir
Burðarvirkisfestingar og -hús sameina oft lögun afmörkunar með festingar- eða staðsetningareiginleikum. Prófílar skapa bil í kringum nálæga íhluti og mynda útlínur sem tilgreindar eru í burðarvirkishönnuninni.
Fyrir léttar hlutar getur fjarlæging efnis skilið eftir þunnar sneiðar sem þarfnast vandlegrar stuðnings. Framleiðsluáætlunin verður að varðveita tengslin milli fullunninnar útlínu og þeirra snertiflata sem notuð eru við samsetningu.
Sjálfvirkni-, lækninga- og nákvæmnisbúnaðarhlutar
Sjálfvirknibúnaður notar sérsniðnar plötur, gripi og festingar sem passa við vinnustykkið eða umlykjandi vélbúnað. Í nákvæmnistækjum og lækningatækjum geta mótuð hús og íhlutaviðmót þjónað svipuðum aðferðum hvað varðar festingu og bil.
Í umsókninni eru tilgreindar viðbótarkröfur eins og efnisskráning, þrif eða yfirborðsmeðferð. Þessar kröfur ættu að vera með í tilboðinu, þar sem gerð uppdráttar er aðeins hluti af afhendingu fullunninna íhluta.
Hverjir eru kostir og takmarkanir prófílfræsingar?
Prófílfræsun býður upp á sveigjanlega formframleiðslu og endurtekið forritað ferli. Hagnýt takmörk hennar liggja í aðgengi að skurðarvél, staðbundinni rúmfræði, stöðugleika uppsetningar og þeirri vinnu sem þarf til að uppfylla forskriftina. Mat á þessum skilyrðum hjálpar til við að ákvarða hvort þetta sé hagkvæmt framleiðsluval.
Sveigjanleg rúmfræði og endurtekningarhæf framleiðsla
Hægt er að uppfæra verkfæraslóðir þegar hönnun breytist, sem styður við þróun frumgerða og sérsniðna íhluta. Einnig er hægt að endurnýta hefðbundnar áætlanir og innréttingar til endurframleiðslu þegar endurskoðun og framleiðslukröfur eru óbreyttar.
Endurtekningarhæfni er enn háð því að stjórna ástandi verkfæra, frávikum, breytingum á birgðum og skoðun. Endurnotkun forrits útilokar ekki ferlisathuganir milli lota.
Aðgangur að verkfærum, innri horn og djúpir eiginleikar
Venjuleg snúningsfræsari skilur eftir radíus í innra horni í skurðarfletinum. Til að minnka radíusinn þarf minni fræsara, sem getur gert djúpa eiginleika erfiðari í vinnslu.
Sumum undirskurðum er hægt að ná með sérhæfðum verkfærum eða annarri stefnu. Svæði sem eru alveg lokuð gætu í staðinn þurft hönnunarbreytingu eða aðra aðferð. Til dæmis gæti innri hvass horn sem er nauðsynlegt vegna virkni kallað á rafstuðning á viðeigandi leiðandi efni, allt eftir aðgengi og rúmfræði.
Forritun, vinnslutími og kostnaður
Kostnaður eykst þegar eiginleikar krefjast mikillar þróunar á verkfærabrautum, viðbótaruppsetningar eða langvarandi frágangs. Lítil verkfæri, erfið að ná til fleta og ítarleg skoðun geta einnig aukið vinnu umfram það sem heildarstærð hlutarins gefur til kynna.
Fyrir einfalda, flata snið getur verið þess virði að bera saman leysigeisla- eða vatnsþrýstiskurð ef gæði brúna og víddargeta þeirra uppfylla kröfurnar. Fræsing verður mikilvægari þegar hlutinn þarfnast einnig stýrðra veggja, þrepa, vélrænna snertiflata eða bogadreginna fleta.
Hvernig er hægt að hanna og tilgreina hluta fyrir sniðfræsingu?
Hönnun með aðgengilega skurð, stöðugan stuðning og skýrt skilgreindar virknikröfur að leiðarljósi. Gefðu birgjanum nægar upplýsingar til að meta allan hlutinn, þar á meðal frágang og skoðun. Snemmbúin skýring á erfiðum eiginleikum hjálpar til við að forðast óþarfa vinnsluvinnu og endurskoðanir á tilboðum.
Bæta aðgengi að verkfærum og styðja þunna eiginleika
Leyfið rúmgóða innri radíusa þar sem samsetningin leyfir það. Fyrir innra horn getur það að skilja eftir pláss handan við valda radíus skurðarins gert breytinguna á inngripi auðveldari að stjórna. Komist að samkomulagi um raunverulegan radíus við framleiðsluhæfniúttekt frekar en að velja hann einan og sér.
Minnkið óþarfa dýpt í þröngum hlutum og búið til svæði sem hægt er að halda án þess að skemma fráganginn. Ef þunnar skurðir eru nauðsynlegar skal ræða tímabundinn stuðning eða vinnsluröð sem heldur í kringum efnið þar til síðari aðgerðir.
Íhugaðu hlífðarplötu sem verður að passa í hylki. Lítil útfelling í óvirku horni gæti veitt pláss fyrir tengihlutann en jafnframt gert kleift að nota skurðarvélina á hagnýtari hátt. Hönnuðurinn ætti að staðfesta að breytingin varðveiti staðsetningartengingu, þéttingu og styrk umlykjandi veggs.
Tilgreindu virkniþol og kröfur um yfirborð
Greinið hvaða útlínur staðsetja tengihluta, veita bil eða skilgreina þéttimörk. Beiðið kröfum samkvæmt þessum aðgerðum með því að nota skýrar viðmiðunargildi og viðeigandi almenn vikmörk annars staðar.
Ef húðun eða önnur meðferð hefur áhrif á mikilvæga passun skal tilgreina hvort viðurkenningarvíddir eiga við fyrir eða eftir þá aðferð. Tilgreinið brúnrofa þar sem þörf krefur svo að afgrátun breyti ekki virknimörkum.
Fyrir sýnilegt yfirborð skal greina á milli útlitsvæntinga og mældra ójöfnu. Töluleg áferðarkrafa ein og sér lýsir hugsanlega ekki ásættanlegum verkfæramerkjum eða stefnu þeirra.
Undirbúið skýra beiðni um tilboð (RFQ) fyrir TiRapid
Gagnleg beiðni um tilboð inniheldur:
- Núverandi CAD líkan og teikningaendurskoðun.
- Efnisflokkur og öll nauðsynleg birgðastaða.
- Frumgerð, lota eða væntanlegt magn endurtekinna pantana.
- Mikilvægar víddir, viðmiðunarpunktar og kröfur um yfirborð.
- Yfirborðsmeðhöndlun, skoðunarskýrslur og afhendingarvæntingar.
Lýstu sviðum þar sem breytingar á hönnun eru ásættanlegar. TiRapid getur síðan rætt fyrirhugaða vinnsluaðferð út frá þeim kröfum sem verða að vera óbreyttar. Þegar tilboð eru borin saman skal ganga úr skugga um að hvert tilboð nái yfir sama umfang teikningaendurskoðunar, frágangs og staðfestingar.
SPURNINGAR
Er sniðfræsing það sama og útlínufræsing?
Hugtökin skarast oft þegar lýst er vinnslu eftir skilgreindri lögun. Í CAM hugbúnaði hins vegar tilgreinir skipun eins og 2D Contour eða 3D Contour ákveðna aðferð. Staðfestið rúmfræðina og verkfæraslóðina sem rætt er um frekar en að reiða sig á nafnið eitt og sér.
Getur sniðfræsing framleitt skarpar innri horn?
Staðlað endafræsi getur ekki búið til fullkomlega skarpt innra horn í skurðarfletinum. Tilgreinið stærsta radíus sem samsetningin leyfir, eða ræðið um hornhækkun eða viðeigandi aukaaðgerð þegar hönnunin krefst skarpari eiginleika.
Þarf alltaf 5-ása vél til að fræsa snið?
Nei. Þriggja ása vél getur framleitt margar flatar útlínur og aðgengilegar sveigðar fleti. Viðbótarásar verða gagnlegir þegar þeir bæta aðgengi að verkfærum, stefnu eða fjölda uppsetninga sem þarf fyrir hlutinn.
Niðurstaða
Prófílfræsun býr til mörk og mótuð yfirborð sem leyfa hlutum að passa, hreyfast eða móta aðrar vörur. Árangursríkar niðurstöður eru háðar því að velja verkfæri og vinnsluaðferðir sem henta rúmfræðinni, og síðan stjórna og staðfesta þá eiginleika sem skipta máli fyrir notkunina.
Fyrir næsta verkefni þitt, sendu TiRapid líkanið, teikningar og framleiðslukröfur. Markviss yfirferð á mikilvægum útlínum, yfirborðskröfum og skoðunarþörfum veitir skýran upphafspunkt fyrir vinnsluáætlanagerð og gagnlegt tilboð.
















