
Slípun er nákvæm vinnsluaðferð þar sem efni er fjarlægt af vinnustykki með snúningsslípiskífu. Ólíkt hefðbundnum skurðarverkfærum, sem fjarlægja efni með skilgreindum skurðbrúnum, notar slípun mörg slípiefni til að fjarlægja lítið magn af efni. Þessi aðferð er mikið notuð til að bæta nákvæmni víddar, framleiða slétt yfirborð og klára herta eða erfiða íhluti í vinnslu.
Þessi handbók útskýrir hvað slípun er, hvernig slípunarferlið virkar, helstu gerðir slípunar, vélar, efni, tæknilega þætti, kosti, takmarkanir og algeng CNC forrit.
Hvað er mala?
Slípun er slípunarferli sem fjarlægir lítið magn af efni úr vinnustykki með snúningsslíphjóli. Það er aðallega notað til að ná nákvæmum víddum, stýrðri rúmfræði og fínni yfirborðsáferð. Í nákvæmnisframleiðslu er slípun almennt framkvæmd eftir CNC-fræsingu, beygju eða hitameðferð þegar hlutinn þarfnast strangari vikmörk eða bættra yfirborðsgæða.
Mala á móti CNC fræsingu og beygju
Slípun er frábrugðin CNC-fræsingu og beygju aðallega hvað varðar skurðarferli, efnisfjarlægingarhraða og frágangstilgang. Fræsing og beygja eru almennt skilvirk til að búa til rúmfræði hluta og fjarlægja stærra magn af efni, en slípun er oft notuð til fínstillingar á vídd og yfirborðsfrágangar.
| Einkenni | mala | CNC Milling | CNC beygja |
| Skurðarverkfæri | Slípihjól | Snúningsfræsari | Einpunkts- eða fjölkantsverkfæri |
| Flutningur efnis | Venjulega lítið, stýrt magn | Miðlungs til hátt | Miðlungs til hátt |
| Dæmigerð rúmfræði | Flat, sívalur, innri, snið | Vasar, raufar, útlínur | Ásar, boranir, kringlóttir hlutar |
| Helsti kostur | Mikil nákvæmni og fín frágangur | Flókin formgerð | Skilvirk sívalningsvinnsla |
| Hert efni | Oft hentugt | Krefst viðeigandi verkfæra | Krefst viðeigandi verkfæra |
| Dæmigert framleiðsluhlutverk | Nákvæm frágangur | Gróffræsing og frágangur | Gróffræsing og frágangur |
Því er best að skilja slípun sem viðbótarframleiðsluferli frekar en alhliða staðgengill fyrir CNC-skurð.
Hvernig virkar malunarferlið?
Slípunarferlið virkar þannig að viðeigandi slípihjól er valið, vinnustykkið fest, slípunarbreytur stilltar, efni er fjarlægt með stýrðri snertingu við hjólið, hitastýrt og lokastærð og yfirborðsáferð skoðuð. Hvert stig verður að vera stjórnað því ástand hjólsins, skurðkraftur, hitastig og stöðugleiki vélarinnar hafa bein áhrif á nákvæmni slípunar.
| Skref | Malaaðgerð | Gæðamarkmið |
| 1 | Veldu hjól og breytur | Paraðu slípiefni við efnið |
| 2 | Setjið upp og stillið vinnustykkið | Koma í veg fyrir hreyfingu og aflögun |
| 3 | Framkvæma slípunarferla | Fjarlægið stýrða frágangsefni |
| 4 | Stjórna hita og kælivökva | Koma í veg fyrir hitaskemmdir |
| 5 | Mæla og skoða | Staðfestu stærð, rúmfræði og frágang |
Skref 1: Veldu slípihjólið og stilltu skurðarbreytur
Fyrsta skrefið er að velja slípihjól sem hentar efni vinnustykkisins, nauðsynlegri nákvæmni, yfirborðsáferð og skurðhraða. Slípiefni hjólsins, kornstærð, binding, hörkuflokkur og uppbygging hafa öll áhrif á skurðargetu.
Áloxíðshjól geta hentað fyrir margs konar stál, en CBN-hjól eru oft æskilegri fyrir hertu járnefni. Demantshjól eru almennt valin fyrir karbíð og keramik. Stillingar vélarinnar verða einnig að vera innan viðurkennds rekstrarhraða hjólsins og passa við fyrirhugaða slípunaraðgerð.
Skref 2: Setjið upp og festið vinnustykkið
Vinnustykkið verður að vera stutt og staðsett nákvæmlega áður en slípun hefst. Yfirborðsslípun notar almennt segulspennu fyrir hentug járnefni, en ósegulmagnaðir vinnustykki geta þurft vélræna festingar eða lofttæmingarvinnu. Sívalningsslípun getur notað miðjuspennu, spennuspennu eða miðjulausan stuðning.
Klemmun verður að vera örugg án þess að valda aflögun. Þunnar plötur, langir skaftar og nákvæmir íhlutir geta beygst við of mikinn haldkraft. Ef hlutur er slípaður á meðan hann er aflagaður getur hann breytt um lögun eftir að hann losnar og uppfyllt ekki kröfur um flatneskju, kringlóttleika eða vídd.
Skref 3: Byrjaðu að mala og stjórnaðu fjarlægingu efnisins
Við slípun snertir slípihjólið vinnustykkið og fjarlægir efni með endurteknum skurðferlum eða stýrðri innfóðrun. Hraði hjólsins, hreyfing borðsins, snúningur vinnustykkisins og skurðardýpt ákvarða hegðun efnisfjarlægingar.
Slípunaraðgerðir krefjast yfirleitt minni skurða en gróffræsingar eða rennslis, sérstaklega við nákvæmnisfrágang. Viðeigandi frágangur verður að vera eftir frá fyrri aðgerð. Að fjarlægja umfram efni við lokaslípun getur aukið hita, slit á hjólum og víddarbreytingar.
Skref 4: Berið kælivökva á og stýrið slípunhita
Kælivökvi stjórnar hitastigi slípunar, smyr snertiflötinn þar sem við á og hjálpar til við að fjarlægja slípiefni og málmkorn. Hitastjórnun er nauðsynleg því of mikill hiti getur valdið varmaþenslu, yfirborðsbruna, leifarálagi og víddarbreytingum.
Kælivökvi verður að ná til raunverulegs snertiflöts kvörnunar. Að auka einfaldlega rúmmál vökvans leysir ekki vandamálið ef snúningur hjólsins kemur í veg fyrir að kælivökvi komist inn í snertiflötinn. Rétt staðsetning stútsins, ástand vökvans, síun og val á hjóli hjálpa til við að viðhalda stöðugri kvörnunarafköstum.
Skref 5: Skoðið mál og yfirborðsáferð
Síðasta skrefið er að athuga hvort jarðhlutinn uppfylli kröfur um stærð og yfirborð. Skoðun getur falið í sér þykkt, þvermál, hringlaga lögun, flatneskju, samsíða lögun, yfirborðsgrófleika og aðrar upplýsingar um teikningar.
Hægt er að nota míkrómetra, borholumæla, hæðarmæla, yfirborðsgrófleikamæla og hnitamælavélar eftir eiginleikum. Hluti sem þurfa mjög þröng vikmörk ættu að vera mældir við stýrð hitastig, þar sem hitaþensla getur haft áhrif á skoðun á míkrómetrastigi.
Hvaða vélar og búnaður eru notaður til malunar?
Við slípun er notaður sérhæfður búnaður, þar á meðal yfirborðsslípivélar, sívalningsslípivélar, miðjulausar slípivélar, innri slípivélar, CNC slípivélar, slípihjól, vinnufestingar, hjólslípunartæki og kælikerfi. Rétt slípivél er valin út frá lögun hlutarins, efni, vikmörkum, nauðsynlegri áferð og framleiðslumagni.
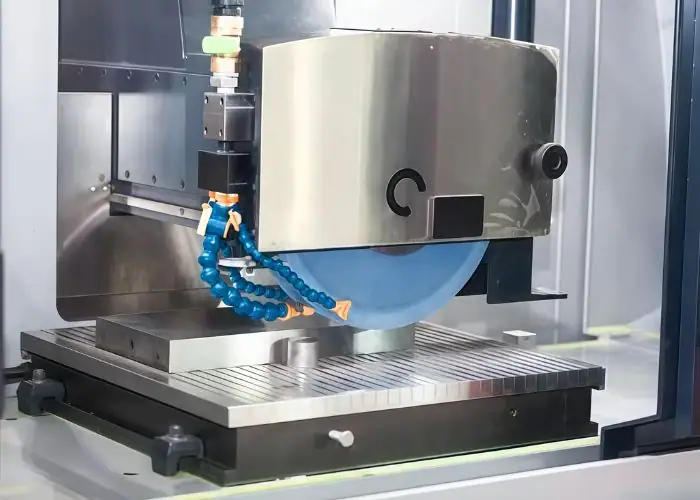
Helstu gerðir kvörnunarvéla
Slípvélar eru aðallega flokkaðar eftir lögun vinnustykkisins og slípunaraðgerð sem þær framkvæma. Yfirborðsslípvél framleiðir nákvæmar sléttar fleti, en sívalningsslípvél vinnur á ytri hringlaga yfirborðum. Aðrar vélar sérhæfa sig í innri borunum, miðjulausri framleiðslu, verkfæraskerpun eða tannhjólafrágangi.
| Mala vél | Main Virka | Dæmigert íhlutir |
| Yfirborðsslípivél | Framleiðir flata og samsíða fleti | Plötur, festingarblokkir, mótgrunnar |
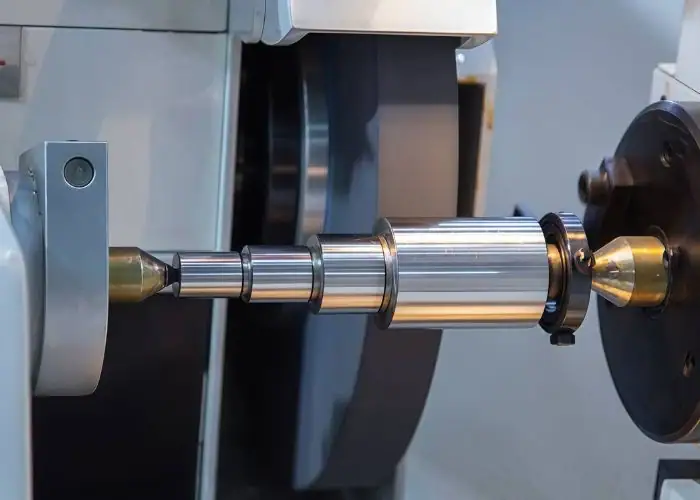
| Sívalningslaga kvörnunarvél | Klárar ytri þvermál | Ásar, pinnar, rúllur |
| Miðjulaus kvörnunarvél | Slípar sívalningshluta án miðju | Pinnar, stengur, framleiðsluásar |
| Innri kvörnunarvél | Innri þvermál klárast | Legurholur, ermar |
| Verkfæri og kvörn | Mótar eða brýnir skurðarverkfæri | Endafræsar, borvélar, rúmarar |
| CNC mala vél | Stýrir flóknum slípunarhreyfingum | Nákvæmar snið, framleiðsluhlutar |
Við val á vél ætti að taka tillit til stærðar vinnustykkisins og nauðsynlegrar mælingar. Langur skaft gæti þurft stuðning gegn sveigju, en breiður plata gæti þurft vél með nægilega borðhreyfingu og stöðuga hitaeiginleika.
Lykilþættir kvörnunarvélar
Slípivél inniheldur nokkur kerfi sem verða að vinna saman til að viðhalda nákvæmni. Snældan knýr slípihjólið áfram, en borðið eða vinnuhausinn stýrir staðsetningu og hreyfingu vinnustykkisins. Fóðrunarkerfin tryggja stýrða innfóðrun og uppbygging vélarinnar stendst skurðkrafta.
Mikilvægir þættir innihalda:
- Slípunarsnælda og hjólhaus fyrir stöðugan snúning hjólsins.
- Vélarrúm, leiðarbrautir og fóðrunarkerfi fyrir nákvæma hreyfingu.
- Vinnuborð, klemma, miðstöðvar eða festingar til að styðja við vinnustykkið.
- Kælivökvadreifing og síunarkerfi fyrir hitastýringu.
- Hjólahreinsunar- og jafnvægisbúnaður fyrir samræmda skurð.
- CNC stjórnandi eða handvirk stýring til að stjórna hreyfingu vélarinnar.
Slípihjól og slípiefni
Slípiskífur innihalda slípiefni sem eru bundin saman með límbandi. Afköst þeirra eru háð gerð slípiefnisins, kornastærð, límbandiefni, hjólgæði og uppbyggingu. Mismunandi samsetningar veita mismunandi skurðarhegðun, yfirborðsáferð og endingartíma hjólsins.
| Slípiefni | Algengar umsóknir | Helsta atriðið |
| Ál oxíð | Kolefnisstál og mörg álfelguð stál | Almenn slípa |
| Keramik áloxíð | Sterkt stál og krefjandi notkun | Stýrð kornbrot |
| Kísilkarbíð | Steypujárn, sum efni sem ekki eru járn, keramik | Samhæfni efnis |
| Kúbískt bórnítríð (CBN) | Hert stál og ákveðnar háhitamálmblöndur | Slípun á hörðu efni |
| Diamond | Karbíð, gler og tæknileg keramik | Ekki almennt æskilegt fyrir hefðbundna stálslípun |
Slípiskífa er víðtækara hugtak sem getur lýst slípiskífum sem notaðar eru í handslípvélum eða öðrum búnaði. Ekki ætti að rugla saman nákvæmum slípiskífum og almennum slípiskífum þar sem smíði hjólsins, hraðastig, rúmfræði og kröfur um víddarstýringu geta verið mismunandi.
Slípskífuhreinsun og rétting
Með því að beita slípihjóli endurheimtir þú skurðvirkni með því að afhjúpa fersk slípiefni og stjórna ástandi yfirborðs hjólsins. Með því að beita réttingu leiðréttir þú lögun, sammiðju eða snið hjólsins þannig að það snúist og snerti vinnustykkið eins og til er ætlast.
Þetta eru skyldar en ólíkar viðhaldsaðgerðir. Hjól getur haft rétta lögun en samt skorið illa ef kornin eru sljó eða full af efni. Aftur á móti getur hvöss hjól með lélegri rúmfræðilegri lögun valdið ónákvæmum yfirborðum.
Nauðsynlegt er að beita og rétta slípun þegar slípkraftur eykst, yfirborðsáferð versnar, álag á hjól myndast eða víddarsamkvæmni breytist. Að viðhalda ástandi hjólsins er sérstaklega mikilvægt fyrir nákvæma framleiðslu og endurteknar slípunarlotur.
Hverjar eru helstu gerðir malunar?
Helstu gerðir slípunar eru meðal annars yfirborðsslípun, sívalningsslípun, miðjulaus slípun, innri slípun, skriðslípun, sniðslípun, formslípun, verkfæra- og skurðarslípun, jigslípun, tannhjólslípun, þráðslípun og dýfingarslípun. Hvert ferli er hannað fyrir tiltekna rúmfræði hluta, víddarkröfur eða framleiðsluaðstæður.
| Tegund mala | Main Umsókn | Dæmigerð krafa |
| Yfirborðsslípa | Flatar fletir og plötur | Flatleiki og samsíða |
| Sívalur mala | Ytri hringlaga yfirborð | Þvermál og hringlaga |
| Miðlaus slípun | Hringlaga hlutar í miklu magni | Endurtekningarhæfni og framleiðni |
| Innri slípun | Holur og leguboranir | Nákvæmni borunar |
| Skriðfóðrunarmala | Djúp snið í erfiðum efnum | Stýrð há lagerfjarlæging |
| Slípun sniðs og forms | Flókin form | Nákvæmni prófíls |
| Slípun verkfæra og skurðar | Skurðarverkfæri | Kant- og verkfærarúmfræði |
| Jig-slípun | Nákvæmar holur og staðsetningar | Nákvæm staðsetning eiginleika |
| Gír- og þráðslípun | Gírar og þræðir | Tönn eða þráðrúmfræði |
| Sökkva mala | Staðbundnir sívalningslaga eiginleikar | Þvermál, axlir og snið |
Yfirborðsslípun
Yfirborðsslípun framleiðir nákvæmar, sléttar fletir með því að færa vinnustykkið miðað við snúningsslíphjól. Hún er almennt notuð fyrir festingarplötur, vélahluti, mótgrunna, þéttifleti og flata, nákvæmnishluta.
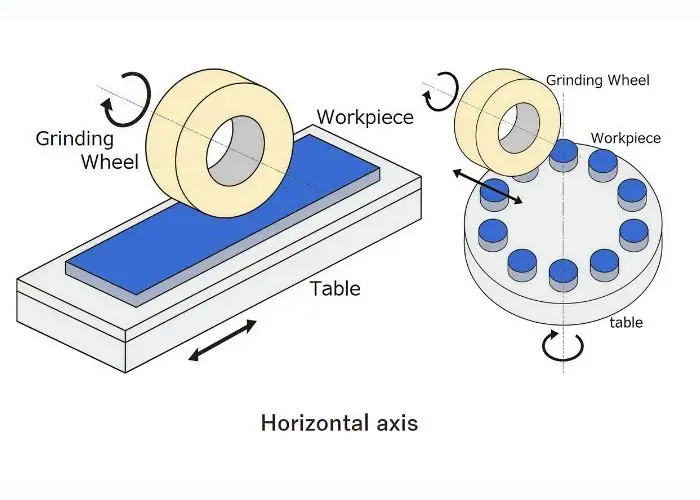
Yfirborðsslípvél getur notað fram- og aftursnúningsborð eða snúningsborð eftir því hvernig hún er uppsett. Ferlið stýrir efnisfjarlægingu yfir markflötinn til að bæta flatneskju, samsíða yfirborð, þykkt eða yfirborðsáferð.
Yfirborðsslípun er sérstaklega mikilvæg eftir CNC-fræsingu þegar slétt yfirborð krefst nákvæmari rúmfræðilegrar stjórnunar. Hins vegar verður að styðja þunna hluti vandlega þar sem segulklemming, slípuhiti og eftirstandandi efnisálag geta haft áhrif á loka flatneskju.
Sívalur mala
Sívalningsslípun klárar ytri, kringlóttar fleti með því að snúa vinnustykkinu á meðan slípihjól fjarlægir efni úr ytra þvermáli þess. Hún er almennt notuð fyrir ása, rúllur, legutappa, pinna og nákvæmni vélrænna íhluta.
Ferlið getur notað miðstöðvar, klemmu eða aðra stuðningsuppsetningu. Rétt röðun milli vinnustykkisins og hjólsins er nauðsynleg til að stjórna hringleika, keilu og samræmi í þvermáli.
Sívalningsslípun er oft framkvæmd eftir CNC-beygju. Beygja framleiðir megnið af áslöguninni, en slípun fjarlægir stýrða frágang til að ná fram nauðsynlegum þvermáli og yfirborðsástandi.
Miðlaus malun
Miðjulaus slípun framleiðir nákvæmar sívalningslaga yfirborð án þess að halda vinnustykkinu á milli miðja. Í staðinn er hlutinn studdur af vinnublaði á milli slípihjóls og stillihjóls.
Stillihjólið stýrir snúningi vinnustykkisins og, í gegnumfóðrun, áshreyfingu. Þetta gerir miðjulausa slípun skilvirka til að framleiða mikið magn af pinnum, stöngum og öðrum kringlóttum hlutum.
Hins vegar krefst miðjulaus slípun réttrar lögun og uppsetningar á stuðningi. Léleg hjólastilling, hæð milli vinnustaðar og hvíldar eða regluleg skilyrði geta valdið lobingu, keilu eða ósamræmi í víddum. Það er áhrifaríkast þegar lögun hluta og framleiðslumagn hentar ferlinu.
Innri mala
Innri slípivél notar minni slípihjól til að slípa innra þvermál gats. Hún er notuð fyrir nákvæmar borholur, leguhringi, ermar, vökvakerfi og aðra hluti sem krefjast nákvæmrar innri yfirborðs.
Innri slípun getur verið erfiðari en ytri slípun þar sem þvermál hjólsins er takmarkað af borstærðinni. Lítil hjól og langir spindlar geta haft minni stífleika, sem eykur næmi fyrir titringi og sveigju.
Ferlið verður að stjórna hjólhraða, stífleika spindils, kælivökvaflæði og borunarmælingum. Innri slípun er oft valin þegar borun eða rúmun getur ekki náð stöðugt þeim víddar- eða yfirborðskröfum sem krafist er.
Skriðfóðurslípun
Skriðslípun notar tiltölulega djúpa skurð ásamt hægum fóðrun vinnustykkisins til að fjarlægja mikið efni með stýrðri aðgerð. Hún er oft notuð á erfiðar málmblöndur, íhluti tengda túrbínum og flókin snið.
Ólíkt hefðbundinni yfirborðsslípun, sem yfirleitt notar grunnar ferðir, getur skriðslípun fjarlægt meira efni í einni ferð. Hún krefst viðeigandi vélafls, hjólahönnunar, kælivökvaframleiðslu og stöðugleika í ferlinu.
Aðferðin getur aukið framleiðni fyrir viðeigandi notkun, en hitaskemmdir eru enn stórt áhyggjuefni. Mikil efnisfjarlæging verður að vera studd með virkri kælingu og stýrðu ástandi hjólsins.
Snið- og formslípun
Prófílslípun framleiðir skilgreinda útlínu með stýrðri hreyfingu hjólsins eða viðeigandi hjólformi. Formslípun notar hjól sem er smíðað eða framleitt með ákveðnu sniði sem er flutt á vinnustykkið.
Þessar aðferðir eru notaðar fyrir mót, nákvæmar gróp, mótaða vélræna íhluti, skurðarverkfæri og sérhæfð yfirborð. Þær eru verðmætar þegar lokaútkoman krefst endurtakanlegrar útlínu frekar en einfaldrar flatrar eða sívalningslaga lögunar.
Helsta áskorunin er að viðhalda nákvæmni sniðsins þegar hjólið slitnar. Viðeigandi millibili milli skurðar og víddarskoðun hjálpa til við að tryggja að fullunnið form haldist innan vikmörkanna.
Verkfæra- og skerslípun
Slípun verkfæra og skurðarvéla býr til, brýnir eða endurheimtir lögun skurðarverkfæra. Hún er notuð fyrir borvélar, fræsara, rúmmara og önnur nákvæm skurðarverkfæri sem krefjast sérstakra brúnahorna, útfellingaflata og riflaga lögun.
Slípivél getur notað marga stýrða ása til að staðsetja hjólið á móti skurðarverkfærinu. CNC-slípun er sérstaklega gagnleg fyrir flóknar skurðarvélar sem krefjast endurtekningarhæfrar brúnarformgerðar.
Ferlið hefur áhrif á afköst síðari vinnslu þar sem skerpa, samhverfa og ástand brúna verkfæris hafa áhrif á skurðkraft, yfirborðsáferð, flísmyndun og endingu verkfæris.
Jig-slípun
Slípun með jiggum er nákvæmnisferli sem notað er til að klára holur og innri útlínur þar sem nákvæm staðsetning og rúmfræði eru mikilvæg. Það er almennt tengt verkfærum, dönsum, móthlutum og nákvæmum vélrænum samsetningum.
Vélin býður upp á nákvæma staðsetningu á meðan lítil slípihjól fullkomnar nauðsynlega aðgerð. Þetta er gagnlegt þegar þarf að hafa nákvæma stjórn á tengslum milli margra hola eða sniða.
Slípun með jiggum er yfirleitt valin vegna mikillar nákvæmni frekar en almennrar efnisfjarlægingar. Kostnaður og vinnslutími ætti að vera réttlættur með virknikröfum hlutarins.
Gír- og þráðslípun
Slípun gírtanna bætir nákvæmni gírtanna, yfirborðsáferð og rúmfræðilega samræmi. Hún er notuð fyrir nákvæmar gírtanna þar sem sniðvillur, blývillur og yfirborðsgalla geta haft áhrif á hávaða, titring og afköst gírkassa.
Þráðaslípun framleiðir nákvæmar ytri eða innri þráðform með slípihjóli og stýrðri hlutfallslegri hreyfingu. Hún er sérstaklega gagnleg fyrir herta íhluti eða þræði sem krefjast nákvæmrar stigs og sniðs.
Báðar aðferðirnar fylgja oft fyrri framleiðsluferlum. Upphafleg rúmfræði er framleidd með skurði eða mótun, en slípun veitir nauðsynlega lokastærð og yfirborðsstýringu.
Sökkslípun
Dýfslípun fjarlægir efni með því að færa slípihjólið beint inn í vinnustykkið í stað þess að fara stöðugt eftir því. Hún er almennt notuð til að klára ákveðin sívalningslaga þvermál, axlir, raufar og stutt þrep.
Hjólið getur haft snið sem passar við þá lögun sem óskað er eftir, sem gerir kleift að slípa marga skylda eiginleika við stýrða radíalinnfóðrun.
Dýfslípun getur bætt framleiðslugetu fyrir hentuga hluti, en lögun hjólsins, geislakraftur, nákvæmni slípunar og stuðningur vinnustykkisins verða að vera stöðugur til að koma í veg fyrir nötur eða víddarbreytingar.
Hverjar eru mismunandi malaaðferðirnar?
Slípunaraðferðir eru aðallega mismunandi hvað varðar notkun kælivökva, aðferð til að fjarlægja efni, hraða, val á slípiefni og nauðsynlega nákvæmni. Algengar aðferðir eru blautslípun, þurrslípun, grófslípun, nákvæmnisslípun, hraðslípun, Blanchard-slípun og ofurslípunarslípun. Hver aðferð er valin með það í huga að vega og meta efnisfjarlægingu, hitastig, yfirborðsáferð og framleiðslukostnað.
Blautmala vs. þurrmala
Við blautslípun er notað kælivökvi eða slípiefni til að stjórna hita, styðja við smurningu þar sem þörf krefur og flytja agnir frá skurðarsvæðinu. Það er mikið notað til nákvæmrar málmslípunar þar sem hitastig og ástand hjólsins hafa bein áhrif á víddarstöðu.
Þurrslípun virkar án kælivökva. Hún gæti hentað fyrir tiltekin efni eða aðgerðir þar sem hjólið, vélin, ryksogið og hitastigið eru hönnuð fyrir þurrskurð.
Valið fer eftir efnishegðun, forskrift hjólsins, umhverfiskröfum og hitanæmi. Þurrslípun ætti ekki sjálfkrafa að teljast einfaldari eða ódýrari þar sem ryksöfnun og varmaskemmdastjórnun getur haft í för með sér aukakostnað.
Grófslípun vs. nákvæmnislípun
Grófslípun beinist að því að fjarlægja meira magn af efni, útrýma ójöfnum á yfirborði eða undirbúa hluta fyrir síðari frágang. Almennt er hraðari slípun efnis forgangsraðað fram yfir mjög fínar víddir eða áferð yfirborðs.
Nákvæm slípun leggur áherslu á stýrða frágangsvinnslu og nákvæma rúmfræði. Hún notar venjulega viðeigandi hjólameðferð, minni frágangsþrep, stöðuga vélhreyfingu og vandlega skoðun.
Hlutur gæti þurft báðar þrep þegar fjarlægja þarf verulegan hluta af efninu. Hins vegar getur of mikil grófslípun rétt fyrir lokafrágang valdið hita eða aflögun sem gerir nákvæma stjórnun erfiðari.
Háhraða mala
Háhraða slípun notar aukinn hraða hjólfletis með vélum og hjólum sem eru sérstaklega hönnuð fyrir þessar rekstraraðstæður. Það getur aukið framleiðni í viðeigandi forritum með því að styðja við hærri efnisfjarlægingarhraða og mismunandi slípihegðun.
Hærri hraði skilar ekki sjálfkrafa betri yfirborðsáferð. Styrkur hjólsins, getu spindilsins, slípkraftar, kælivökvaflæði og jafnvægi hjólsins verður að taka með í reikninginn.
Aldrei má fara yfir leyfilegan hámarkshraða hjólsins. Háhraða slípun krefst samhæfðs búnaðar og ferlaprófunar frekar en einfaldlega að auka snúningshraða snúningsássins.
Blanchard mala
Blanchard-slípun er almennt tengd við lóðrétta snúningsyfirborðsslípun. Hún er notuð til að fjarlægja efni á skilvirkan hátt af breiðum, sléttum flötum, sérstaklega stórum plötum, vélföstum og iðnaðaríhlutum.
Snúningsvinnuborð færir vinnustykkið undir slípihjólið. Ferlið getur fjarlægt efni yfir stórt svæði og skilur oft eftir greinilegt hringlaga slípimynstur.
Blanchard-slípun er gagnleg til að undirbúa efni og vinna stór yfirborð, en náanleg frágangur og rúmfræðileg nákvæmni fer eftir ástandi og uppsetningu vélarinnar. Sérstök nákvæm frágangur gæti verið nauðsynlegur fyrir krefjandi forskriftir.
Ofurslípandi og afar nákvæm slípun
Ofurslípunartækni notar efni eins og CBN eða demant til að vinna úr hörðum og slitþolnum vinnustykkjum. CBN hentar almennt fyrir hertu járnefni, en demantur er mikið notaður fyrir karbíð og háþróaða keramik.
Nákvæm slípun beinist að afar litlum víddarvillum og fínni yfirborðsáferð. Hún krefst mjög stöðugra véla, stýrðs hitastigs, nákvæmrar hjólameðferðar og viðeigandi mælifræði.
Þessar aðferðir eru skyldar en ekki eins. Ofurslípskífa skilar ekki sjálfkrafa afar nákvæmri niðurstöðu, öll vélin, ferlið, vinnustykkið og skoðunarkerfið verða að styðja við nauðsynlega nákvæmni.
Hverjar eru lykilþættirnir í mala?
Helstu slípunarbreytur eru meðal annars hjólhraði, hraði vinnustykkis, fóðrunarhraði, skurðardýpt, slípþrýstingur, kælivökvaflæði, forskrift hjólsins, stífleiki vélarinnar og ástand skurðar. Þessar breytur stjórna skurðkrafti, hitamyndun, efnisfjarlægingarhraða, sliti hjólsins, nákvæmni víddar og yfirborðsáferð.
Slípunarbreytur verða að vera valdar sem heildarkerfi. Aukin fóðrun eða dýpt getur bætt framleiðni en einnig aukið kraft og hitauppstreymi. Breyting á hjólhraða hefur áhrif á slípiefnisvirkni og slithegðun.
Bestu stillingarnar eru háðar þvermáli hjólsins, slípiefnisins, hörku vinnustykkisins, slípunaraðferð og kröfum um hluta. Nákvæm slípun krefst stöðugra breytna frekar en að nota einfaldlega lægstu fóðrun eða hæsta mögulega hraða.
| Breytu | Helstu áhrif | Áhætta þegar rangt er |
| Hjólahraði | Slípandi skurðarskilyrði | Slit á hjólum, hitaskemmdir eða öryggisáhætta |
| Hraði vinnustykkisins | Snertitími og birgðaflutningur | Bruni, bylgja eða léleg áferð |
| Feed rate | Framleiðni og malaálag | Of mikil valdbeiting eða óhagkvæmni |
| Dýpt skera | Efni fjarlægt í hverri umferð | Hiti, aflögun, slit á hjólum |
| Kælivökvi | Hitastig og ruslstýring | Yfirborðsskemmdir eða álag á hjól |
| Hjólahreinsun | Skerpa og hjólalögun | Glerjun, léleg frágangur, formvilla |
| Stífleiki vélarinnar | Viðnám gegn titringi | Þvaður og víddarbreytingar |
Hvaða efni er hægt að mala?
Slípun er hægt að nota á mörg verkfræðiefni, þar á meðal kolefnisstál, ryðfrítt stál, hertu stáli, verkfærastáli, háþróuðum málmblöndum, keramik, karbíði og völdum verkfræðiplasti eða samsettum efnum. Hörkuefni, hitaeiginleikar, teygjanleiki, brothættni og samhæfni við slípiefni ákvarða viðeigandi hjól- og slípifæribreytur.
| Efni | Malahegðun | Aðal áhyggjur |
| Carbon stál | Algengt er að mala með áloxíði | Hiti og slit á hjólum |
| Ryðfrítt stál | Sterkt og gæti þurft vinnuþrengsli | Bruni og hjólhleðsla |
| Hertu stál | Krefst viðeigandi slípiefnis | Hitaskemmdir og breytingar á hörku |
| ál | Mjúkt, teygjanlegt og viðkvæmt fyrir hjólálagi | Smurt og stíflað hjól |
| Karbít | Mjög hart og slitþolið | Val á hjólum og brúnaflísun |
| Keramik | Hart og brothætt | Sprungur og skemmdir undir yfirborði |
| plasti | Hitaþolinn og aflögunarhæfur | Bráðnun eða aflögun |
Stál, ryðfrítt stál og ál
Stál er almennt slípað fyrir ása, vélahluti, legufleti og verkfæraíhluti. Áloxíðhjól eru mikið notuð fyrir margar stáltegundir, þar sem sérstök hjólahönnun er valin eftir hörku og slípunarskilyrðum.
Ryðfrítt stál getur verið erfiðara þar sem það getur harðnað við vinnslu og myndað mikinn hita. Viðeigandi slípiefni, stýrð snertiskilyrði og virkt kælivökvi hjálpa til við að draga úr bruna og yfirborðsskemmdum.
Ál er hægt að slípa fyrir ákveðnar nákvæmnisnotkunir, en teygjanleiki þess getur valdið slípiálagi og útslætti. Fyrir marga CNC álhluta getur fínfræsing eða önnur frágangsferli verið hagkvæmari en hefðbundin slípun.
Hertir málmar og háþróaðar málmblöndur
Hert stál og háþróaðar málmblöndur eru mikilvæg slípiefni því hefðbundin skurður verður krefjandi eftir því sem hörku og slitþol aukast. Slípun getur klárað legufleti, herta ása, mót og nákvæmniverkfæri eftir hitameðferð.
CBN-slípiefni eru oft notuð fyrir hertu járnefni vegna slitþols þeirra og hentugleika til þessara nota.
Hins vegar eru hörð efni einnig viðkvæm fyrir hitaskemmdum vegna slípun. Ferlið verður að koma í veg fyrir óhóflega upphitun, mýkingu yfirborðsins, leifar af togspennu og sprungur sem gætu dregið úr afköstum hlutarins.
Keramik og brothætt efni
Hægt er að slípa keramik og önnur brothætt efni með viðeigandi slípihjólum, oft með demantverkfærum. Slípun er gagnleg til að stjórna þykkt, flatneskju og rúmfræði á tæknilegum keramikhlutum.
Helsta áskorunin er að koma í veg fyrir sprungur og skemmdir á undirlagi. Brothætt efni geta brotnað í stað þess að afmyndast plastískt þegar núningur er of mikill.
Því verður að velja forskrift hjólsins, skurðardýpt, stöðugleika vélarinnar og kælivökvastýringu vandlega. Fyrir brothætta hluti getur slípun fylgt eftir með frekari frágangi eða skoðun.
Verkfræðiplast og samsett efni
Sum verkfræðiplast og samsett efni er hægt að slípa, en hegðun þeirra er verulega frábrugðin málmum. Plast getur mýkst eða afmyndast við hita, en samsett efni geta innihaldið trefjar eða fylliefni sem bregðast öðruvísi við núningi.
Slípun getur verið gagnleg fyrir ákveðnar kröfur um flatleika, þykkt eða undirbúning yfirborðs. Hins vegar er hefðbundin slípun ekki sjálfkrafa besti kosturinn fyrir allar fjölliður.
Fyrir marga CNC plasthluta geta beitt skurðarverkfæri, stýrð fóðrun og viðeigandi vinnufesting gefið betri niðurstöður. Slípun ætti aðeins að velja þegar efni og yfirborðskröfur réttlæta það.
Hverjir eru kostir og takmarkanir malunar?
Slípun býður upp á mikla víddarnákvæmni, fína yfirborðsáferð, góða afköst á mörgum hörðum efnum og nákvæma stjórn á sléttum, kringlóttum eða sniðuðum yfirborðum. Helstu takmarkanir hennar eru tiltölulega lítil efnisfjarlægingarnýting í mörgum frágangsforritum, hærri kostnaður við búnað, viðhald á slípihjólum, hætta á hitaskemmdum og þörfin fyrir faglega ferlisstjórnun.
Slípun er sérstaklega mikilvæg þegar fullunninn hlutur verður að uppfylla strangar kröfur um stærð eða virkni. Leguseti, nákvæmnismót, renniflötur og hertir íhlutir geta notið góðs af stýrðri slípunarferli.
Hins vegar er slípun ekki alltaf skilvirkasta framleiðsluaðferðin. Ef CNC-fræsun eða -rennsla uppfyllir þegar teikningaforskriftina, getur viðbótar slípun aukið kostnað og afhendingartíma án þess að bæta afköst hlutarins.
| Aspect | Kostir | Takmarkanir |
| Nákvæmni | Styður þröngar víddir | Viðkvæm fyrir hita og uppsetningu |
| Yfirborðsmeðhöndlun | Getur framleitt fínar áferðir | Fer eftir ástandi hjólsins |
| Efnisgeta | Virk fyrir hörð efni | Þarfnast viðeigandi slípiefna |
| Geometry | Nákvæmar flatar og sívalningslaga eiginleikar | Takmarkað fyrir sumar flóknar form |
| Framleiðni | Endurtekningarhæf nákvæmniframleiðsla | Getur verið hægfara vegna of mikillar birgða |
| Kostnaður | Getur dregið úr lokaendurvinnslu | Aukakostnaður vegna rekstrar og verkfæra |
Kostir mala
Slípun býður upp á nokkra mikilvæga kosti fyrir nákvæma framleiðslu. Hún getur fjarlægt lítið magn af efni með stýrðri rúmfræði, sem gerir hana verðmæta fyrir lokafrágang eftir CNC-vinnslu eða hitameðferð.
Helstu kostir þess eru meðal annars:
- Að ná þröngum víddarvikmörkum á viðeigandi íhlutum.
- Að bæta flatneskju, kringlóttleika, samsíða og yfirborðsáferð.
- Frágangur á hertu stáli og öðrum efnum sem erfitt er að vélræna.
- Framleiða endurtekningarhæf yfirborð fyrir nákvæma samsetningu.
- Leiðrétting á litlum víddar- eða rúmfræðilegum frávikum sem eftir eru af fyrri aðgerðum.
Slípun er sérstaklega áhrifarík þegar afköst hluta eru háð gæðum snertingar. Legutappar, þéttifletir, samskeyti og nákvæmniverkfærahlutir þurfa oft meira en sjónrænt slétta áferð.
Takmarkanir mala
Slípun hefur takmarkanir sem tengjast vinnsluhraða, hitaeiginleikum, sliti á hjólum og kröfum um búnað. Í mörgum nákvæmnisforritum hentar slípun best til að fjarlægja frágangsefni frekar en að framleiða heilan hlut úr hráefni.
Of mikil efnisfjarlæging getur valdið hita og aukið slípunartíma. Hjólhreinsun, kælivökvastjórnun, kvörðun véla og skoðun auka einnig flækjustig framleiðslu.
Slípun getur verið óhentug þegar erfitt er að komast að hlutanum með slípihjóli eða þegar einfaldari vinnsluaðferð uppfyllir þegar forskriftina. Að óþarfa val á slípun getur aukið kostnað án þess að bæta við virkni.
Malakostnaður og framleiðsluhagkvæmni
Kostnaður við slípun fer eftir gerð vélarinnar, efni vinnustykkisins, forskrift hjólsins, nauðsynlegum vikmörkum, yfirborðsáferð, uppsetningartíma og framleiðslumagni. Þröng vikmörk og fín frágangur krefjast almennt meiri kröfu um ferlisstjórnun og skoðun.
Fyrir litlar framleiðslulotur getur uppsetning og forritun verið verulegur hluti af heildarkostnaðinum. Í framleiðslu verða framleiðslutími, endingartími hjóla, tíðni hreinsunar og endurtekningarhæfni mikilvægari.
Heildarkostnaðurinn ætti að innihalda:
- Undirbúningur vinnustykkis og eftirstandandi slípunarmörk.
- Uppsetning véla, hönnun festinga og forritun.
- Notkun og hreinsun slípihjóla.
- Kvörnunartími og stjórnun kælivökva.
- Skoðun, meðhöndlun og möguleg endurvinnsla.
Markmiðið er að ná fram tilskildri virkni á raunhæfum framleiðslukostnaði, ekki að tilgreina bestu mögulegu áferð á öllum yfirborðum.
Umhverfis- og öryggissjónarmið
Öryggi við slípun veltur á réttu vali á slípihjóli, vernd, öruggri vinnufestingu, réttri uppsetningu, ryk- eða kælivökvastjórnun og þjálfun í notkun vélarinnar. Slípihjól snúast á miklum hraða og geta valdið alvarlegri hættu ef þau skemmast eða eru notuð utan leyfilegra marka.
Rekstraraðilar verða að fylgja gildandi öryggisreglum varðandi skoðun hjóla, hraðamat, vélhlífar, persónuhlífar og öruggt viðhald. Slíphjól ættu aldrei að vera notuð yfir hámarkshraða sem þeir eru tilgreindir fyrir.
Umhverfisstjórnun skiptir einnig máli. Kvörnun getur myndað málmagnir, slípiefni, kælivökvaþoku og notaða vökva. Viðeigandi síun, söfnun og förgun hjálpar til við að vernda starfsmenn og viðhalda stöðugu framleiðsluumhverfi.
Hvað eru algeng vandamál með slípun og hvernig er hægt að koma í veg fyrir þau?
Algeng vandamál við slípun eru meðal annars bruni í slípun, of mikill hiti, nötur, léleg yfirborðsáferð, gljáa á hjólum, slípuálag, víddarbreytingar, keila og aflögun vinnustykkis. Þessir gallar stafa venjulega af óviðeigandi forskriftum á hjólum, röngum skurðarbreytum, lélegri kælingu, óstöðugri vinnustykkisfestingu, sliti á hjólum eða ástandi vélarinnar.
Úrræðaleit ætti að hefjast með því að greina raunverulega orsök gallans. Til dæmis getur hrjúft yfirborð stafað af titringi, óviðeigandi hjólslípun eða álagi á vinnustykkið frekar en einfaldlega of mikilli fóðrun.
Leiðrétting á ferlinu ætti að ná til alls slípikerfisins. Að breyta einni breytu án þess að athuga ástand hjólsins, kælivökva, stöðugleika vélarinnar og hegðun efnisins getur leitt til tímabundinnar úrbóta án þess að útrýma rót vandans.
| Vandamál | Líklega orsök | Hagnýtar forvarnir |
| Malandi bruna | Of mikill hiti eða núningur á hjólum | Bæta kælingu og skerpu hjólanna |
| Hnífsmerki | Titringur eða óstöðug uppsetning | Bæta stífleika og jafnvægi hjóla |
| Léleg yfirborðsáferð | Rangt hjól eða klæðning | Hámarka ástand hjólsins og fóðrun |
| Hjólhleðsla | Efnisuppsöfnun í hjólholum | Veldu viðeigandi hjól og klór |
| Víddarrek | Hitavöxtur eða slit á hjólum | Stjórna hitastigi og skoðun |
| Aflögun vinnustykkisins | Klemmuálag eða hiti | Bæta stuðning og lagerfjarlægingu |
Bruni vegna mala og of mikill hiti
Slípun verður þegar of mikill hiti breytir yfirborðsástandi vinnustykkis. Hert stál er sérstaklega viðkvæmt vegna þess að hitauppstreymi getur breytt yfirborðshörku, spennu eða örbyggingu.
Bruni getur birst sem mislitun í sumum efnum, en sýnilegur litur er ekki áreiðanleg vísbending um allar slípunskemmdir. Yfirborð getur orðið fyrir málmfræðilegum breytingum án þess að augljós merki séu fyrir hendi.
Til að koma í veg fyrir skemmdir þarf viðeigandi skerpu á hjólum, viðeigandi skurðarbreytur, skilvirka kælivökvagjöf og stýrða slípunarkrafta. Mikilvægir hertir íhlutir geta þurft frekari staðfestingu þegar slípunarbruni er veruleg virkniáhætta.
Hristingur og léleg yfirborðsáferð
Hristingur veldur endurteknum merkjum eða bylgjum sem orsakast af óstöðugum titringi milli hjólsins og vinnustykkisins. Þetta getur stafað af ójafnvægi í hjólinu, veikri festingu, vandamálum með spindil, óviðeigandi forskriftum hjólsins eða óstöðugum skurðarskilyrðum.
Léleg yfirborðsáferð getur einnig myndast án augljósra titrings. Glerungur í hjólum, óviðeigandi stærð slípikorna, ástand slípunarinnar eða uppsöfnun rusls getur valdið ójöfnum og rispum.
Lausnin ætti að passa við orsökina. Að bæta jafnvægi hjólsins, endurheimta skerpu, athuga festingu og aðlaga slípunarbreytur getur bætt stöðugleika. Yfirborðsáferð ætti síðan að mæla til að staðfesta leiðréttinguna.
Slit og hleðsla á slípihjólum
Slit á hjólum verður þegar slípiefni brotna, dofna eða losna við slípun. Slit á hjólum er nauðsynlegt því nýjar skurðbrúnir verða að vera tiltækar til að tryggja stöðuga skurð.
Hjólálag á sér stað þegar efni á vinnustykki safnast fyrir á milli slípiefna. Þetta dregur úr skurðvirkni og eykur núning, hitamyndun og hættu á yfirborðsskemmdum.
Viðeigandi val á slípiefni og skurður á hjólum hjálpar til við að stjórna þessum vandamálum. Rétt tíðni skurðar fer eftir efni, forskrift hjólsins, kröfum um yfirborðsáferð og framleiðsluaðstæðum.
Víddarvillur og aflögun vinnustykkis
Málsvillur við slípun geta stafað af hitauppþenslu, sliti á hjólum, hreyfingu á spindli, aflögun festinga eða rangri stillingu vélarinnar. Þunnir íhlutir og langir ásar eru sérstaklega viðkvæmir þar sem þeir geta beygst eða hreyfst við slípun.
Til dæmis getur of mikill klemmukraftur tímabundið flatt þunna plötu út. Eftir slípun og losun klemmu getur platan náð upprunalegri lögun sinni aftur og fallið á flatneskjuprófun.
Til að koma í veg fyrir skemmdir þarf viðeigandi stuðning, stöðugt hitastig, stýrðar frágangsferlar og mælingar eftir að hlutinn hefur náð viðeigandi skoðunarskilyrðum.
Hvar er mala notuð í CNC framleiðslu?
Slípun er notuð í CNC framleiðslu til að klára nákvæma íhluti sem krefjast nákvæmra vídda, stýrðrar yfirborðsáferðar, flatneskju, kringlóttar eða vinnslu á hertu efni. Helstu notkunarsvið eru bílaiðnaður, iðnaðarbúnaður, lækningatæki, flug- og geimferðir, verkfæragerð og mót, rafeindatækni og hálfleiðaraframleiðsla.
Slípun er oft hluti af stærri framleiðsluferli. CNC-fræsing eða beygja býr til aðalrúmfræðina, hitameðferð getur veitt nauðsynlega hörku og slípun klárar valda mikilvæga fleti.
Ferlið er sérstaklega verðmætt þar sem yfirborðsástand hefur áhrif á vélræna virkni. Nákvæmar rennifletir, þéttifletir, legusæti og tengihlutar geta þurft stýrða rúmfræði og frágang til að virka áreiðanlega.
| Umsókn | Dæmigerðir hlutar | Af hverju er mala notað |
| Bílar | Ásar, gírar, legurhlutir | Rúnnun og yfirborðsstjórnun |
| Iðnaðar búnaður | Leiðarfletir, nákvæmnishylki | Stærð samkvæmni |
| Medical | Skurðaðgerðartæki, nákvæmnisinnlegg | Nákvæmni og yfirborðsgæði |
| Aerospace | Hertir ásar, nákvæmnikerfi | Stýrð vikmörk |
| Verkfæri og mót | Mótplötur, innlegg, deyja | Flatleiki og tólrúmfræði |
| Electronics | Nákvæmar festingar og keramikhlutar | Flatleiki og undirbúningur yfirborðs |
Bílaíhlutir
Slípun bíla er almennt notuð fyrir ása, legufleti, gíra, kambása, sveifarása og aðra íhluti sem þurfa nákvæma, kringlótta eða lagaða fleti.
Fyrir snúningshluta hafa þvermál, kringlóttleiki og yfirborðsáferð áhrif á núning, slit, hávaða og samsetningarpassun. Slípun er verðmæt því hún getur bætt þessa eiginleika eftir beygju, hitameðferð eða aðrar framleiðsluaðgerðir.
Í framleiðslu er endurtekningarhæfni sérstaklega mikilvæg. Slit á hjólum, millibili milli hreinsunar, mælingar í vinnslu og stöðug vinnuhlutun hjálpa til við að viðhalda samræmdum niðurstöðum í stórum framleiðslulotum.
Iðnaðarbúnaður og nákvæmnisvélar
Iðnaðarvélar nota slípun fyrir stýribrautir, vélahluti, legutappa, vökvahylki, nákvæmnisplötur og nákvæmlega frágengin tengiflöt.
Þessir íhlutir eru oft háðir flatleika, samsíða eða hringlaga lögun til að samsetning og virkni þeirra sé rétt. Léleg lögun getur valdið ójöfnum snertifleti, vandamálum með röðun, auknu sliti eða styttri endingartíma.
Yfirborðsslípun er algeng fyrir flata vélræna íhluti, en sívalnings- og innri slípun er notuð fyrir snúnings- og borunartengda eiginleika. Valið fer eftir virknisrúmfræði frekar en einni iðnaði.
Lækningatæki og tæki
Lækningatæki og áhöld geta þurft nákvæma slípun til að slípa herta íhluti úr ryðfríu stáli, litla vélræna eiginleika, skurðtæki og valda hluti sem tengjast ígræðslum.
Heilleiki yfirborðsins er sérstaklega mikilvægur. Víddarnákvæmni ein og sér gæti ekki verið nægjanleg ef slípun skilur eftir bruna, rispur, mengun eða óviðeigandi yfirborðsáferð.
Ferlið verður að vera í samræmi við efnið og fyrirhugaða virkni. Viðeigandi skoðun og þrif hjálpa til við að staðfesta að fullunnið yfirborð uppfylli nauðsynlegar verkfræðilegar kröfur.
Loft- og geimhlutar
Í geimferðaiðnaði getur verið notað slípun fyrir nákvæmnisása, íhluti tengda lendingarbúnaði, hertu vélrænu viðmóti og aðra afkastamikla hluti sem krefjast stýrðrar rúmfræði.
Þessir íhlutir geta innihaldið krefjandi málmblöndur, strangar skoðunarkröfur og verðmæt efni. Því verður að velja slípunarskilyrði vandlega til að vernda yfirborðsheilleika og forðast hitaskemmdir.
Ferlið má nota eftir beygju, fræsingu eða hitameðferð. Í þessum tilfellum er stýrð slípun og skjalfest skoðun mikilvæg til að tryggja samræmi í víddum.
Verkfæri, mót og deyja
Mala er mikið notuð fyrir mótgrunna, deyjaplötur, nákvæmnisinnsetningar, kýla, skurðarverkfæri og herta verkfærahluta.
Verkfærayfirborð krefjast oft flatneskju, samsíða línu, nákvæmra sniða og stýrðra vídda því lítil villur geta smitast beint yfir í framleiddar vörur.
Yfirborðsslípun getur fínpússað mótplötur og viðmiðunarfleti. Form- eða sniðslípun getur verið notuð fyrir lagaðar innsetningar, en verkfæraslípun viðheldur nýjustu rúmfræði. Þessar aðgerðir styðja nákvæmni verkfæra, samsetningu og endingartíma.
Rafeinda- og hálfleiðaraíhlutir
Rafeinda- og hálfleiðaraframleiðsla getur notað sérhæfðar slípunaraðferðir fyrir keramikíhluti, nákvæmnibúnað, vinnslu á skífum og aðra hluti sem krefjast fínlegrar rúmfræði eða stýrðrar þykktar.
Þessi notkun getur falið í sér hörð eða brothætt efni sem krefjast vandlega valinna slípiefna og skurðaraðstæðna sem valda litlum skemmdum. Flatleiki, þykktarjafnvægi, hreinleiki og heilleiki undirlagsins geta verið mikilvægari en almennt útlit.
Slípunaraðferðin verður að passa við efnið og notkunina. Hefðbundnar málmslípunarstillingar ættu ekki að vera notaðar beint á hálfleiðara eða háþróaða keramikhluta án staðfestingar.
Hvernig á að velja rétta malaaðferðina?
Velja skal rétta slípunarferlið út frá lögun hlutarins, hörku efnisins, vikmörkum, yfirborðsáferð, eftirstandandi vinnslutíma, framleiðslumagni og heildarframleiðslukostnaði. Valið ferli verður að uppfylla virknikröfur án óþarfa slípunaraðgerða, óhóflegrar hitaáhættu eða forðanlegrar framleiðslukostnaðar.
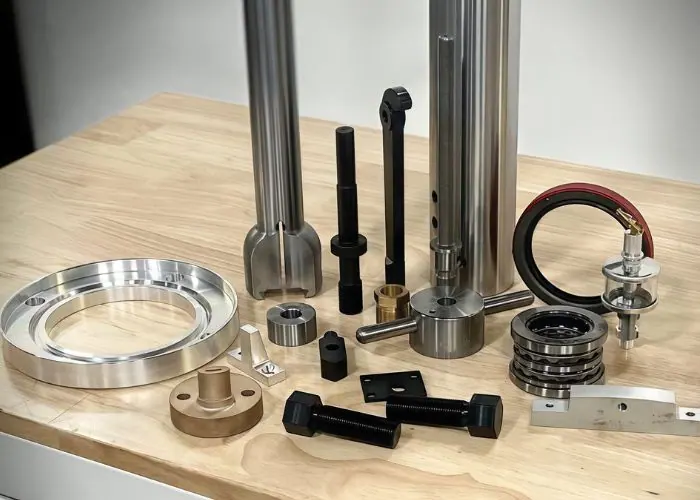
Val á slípunarferli hefst með verkfræðiteikningu. Fyrst ætti að bera kennsl á mikilvægustu fleti, síðan nauðsynlegar stærðir, rúmfræðileg vikmörk, ástand efnisins og áferð yfirborðs.
Síðan þarf að endurskoða framleiðsluferlið. Hluti gæti þurft að snúa og síðan slípa hann sívalningslega, fræsa og síðan yfirborðsslípa eða hitameðhöndla og síðan nákvæma frágang. Rétt röð fer eftir stöðugleika efnisins og lokavirkni hlutarins.
| Valþáttur | Verkfræðispurning | Líkleg átt |
| Flatneskju | Þarf hlutinn að hafa nákvæma slétta fleti? | Yfirborðsslípa |
| Utan þvermál | Er nákvæm hringlaga lögun nauðsynleg? | Sívalur mala |
| Framleiðslumagn | Eru margar svipaðar stokkar nauðsynlegar? | Miðlaus slípun |
| Nákvæmni borunar | Þarf að klára innra þvermál? | Innri slípun |
| Flókið snið | Er þörf á mótuðu yfirborði? | Form- eða sniðslípun |
| Efni hörku | Hefur hlutinn verið hertur? | Hentug nákvæm slípiefni |
| Kostnaður | Getur fræsing eða beygja uppfyllt kröfurnar? | Forðastu óþarfa mölun |
Paraðu ferlið við rúmfræði hlutans
Hlutarrúmfræði er fyrsta atriðið sem þarf að hafa í huga því mismunandi slípunarferli eru hönnuð fyrir mismunandi yfirborð.
Flatar plötur og nákvæmar viðmiðunarfletir henta almennt til yfirborðsslípunar. Hringlaga ásar geta þurft sívalnings- eða miðjulausa slípun. Innri borholur krefjast viðeigandi innri slípunarbúnaðar.
Flóknari form gætu þurft formslípun, sniðslípun eða aðra sérhæfða aðferð. Ekki ætti að velja aðferð eingöngu vegna þess að birgir býður upp á tiltekna kvörn.
Íhugaðu hörku og vinnsluhæfni efnisins
Hörkuefni og vinnsluhæfni hafa áhrif á val á slípiefni, slit á hjólum, varmamyndun og hvort slípun sé möguleg.
Hert stál getur þurft aðra hjól og skurðaraðferð en ál eða ryðfrítt stál. Brothætt keramik þarfnast sérstakrar athygli vegna sprungna, en sveigjanleg efni geta valdið álagi á hjólið.
Ástand efnisins skiptir einnig máli. Hitameðhöndlaður hluti getur hagað sér öðruvísi en sama málmblanda fyrir harðnun. Því ætti að samræma efnisval við kröfur um slípun og skoðun.
Meta þol og kröfur um yfirborðsáferð
Þol og yfirborðsáferð ákvarða hvort slípun er nauðsynleg og hversu krefjandi ferlið verður að vera.
Hluti með stöðluðum víddum og miðlungsgóðri yfirborðsáferð má smíða með CNC-fræsingu eða beygju. Nákvæmt legusæti eða flatt viðmiðunarflöt gæti þurft viðbótar slípun.
Fyrir þéttar kröfur ætti teikningin að greina skýrt á milli víddarþols, rúmfræðilegs þols og yfirborðsgrófleika. Tilgreint Ra-gildi tryggir ekki sjálfkrafa flatneskju, kringlóttleika eða nákvæma staðsetningu eiginleika.
Jafnvægi á malakostnaði og framleiðslumagni
Kostnaður við slípun fer eftir uppsetningu, forritun, getu vélarinnar, slípiefnum, slípiefni, skoðun og hringrásartíma.
Fyrir frumgerðir og litlar framleiðslulotur getur uppsetning ráðið ríkjum. Fyrir stærri framleiðslumagn verður stöðug vinnuhlutun, endingartími hjóla, sjálfvirkar mælingar og endurtekningarhæfni sífellt mikilvægari.
Lægri vélakostnaður skilar ekki alltaf lægsta heildarkostnaði. Hentugri kvörn getur dregið úr vinnslutíma, endurvinnslu og skoðunarbreytingum.
Besta ákvörðunin tekur mið af heildarframleiðslukostnaði ásamt áhættunni á að uppfylla ekki nauðsynlegar forskriftir hlutarins.
Ákveðið hvenær mala er nauðsynleg eftir CNC vinnslu
Bæta ætti við slípun eftir CNC-vinnslu þegar ekki er hægt að ná fram nauðsynlegri rúmfræði, nákvæmni, yfirborðsáferð eða efnisástandi áreiðanlega með fræsingu eða beygju einni saman.
Dæmigerðar aðstæður eru meðal annars:
- Ás úr hertu stáli sem krefst nákvæms legþvermáls.
- Fræst plata sem krefst þéttari flatneskju eða samsíða línu.
- Nákvæm borun sem þarfnast loka rúmfræðilegrar leiðréttingar.
- Mótinnlegg sem krefst nákvæmra samsvörunarflata.
- Íhlutur sem þarfnast fínlegrar frágangs eftir hitameðferð.
Slípun er ekki sjálfkrafa nauðsynleg fyrir alla nákvæmnishluta. Verkfræðingar ættu að bera saman lokakröfur við mögulega getu upphafsvinnsluferlisins áður en þeir bæta við aukaaðgerð.
SPURNINGAR
Hvaða vikmörkum er hægt að ná með nákvæmri mala?
Nákvæm slípun getur náð víddarvikmörkum um ±0.005–0.01 mm á viðeigandi hlutum og stýrðum búnaði, en sérhæfð ferli geta náð nákvæmni á míkrómetrastigi. Raunveruleg geta fer eftir stærð hluta, lögun, efni, ástandi vélarinnar, hitastigi og skoðunaraðferðum. Einnig verður að greina á milli víddarvikmörkum og flatneskju, kringlóttar og yfirborðsgrófleika. Til dæmis getur slípaður hluti uppfyllt ±0.005 mm stærðarvikmörk en samt þurft sérstaka staðfestingu á rúmfræðilegum vikmörkum hans. Þessi gildi eru dæmi, ekki alhliða ábyrgðir.
Hvernig ber mala saman við CNC fræsingu fyrir lokafrágang?
Slípun fjarlægir almennt minna magn af efni með slípiefni, en CNC-fræsing notar skilgreindar skurðbrúnir til að framleiða rúmfræði og frágang á yfirborði. Slípun getur verið kostur fyrir hert efni, fína yfirborðsáferð og krefjandi kröfur um flatneskju eða hringlaga lögun. CNC-fræsing er venjulega skilvirkari fyrir flóknar vasa, útlínur og stærri efnisfjarlægingu. Ef fræsing nær þegar tilgreindum vikmörkum og yfirborðsáferð, getur slípun aukið óþarfa kostnað. Rétt val fer eftir rúmfræði eiginleika og virknikröfum.
Er hægt að slípa hertu stáli og ryðfríu stáli?
Já. Slípun er almennt notuð á hertu stáli og ryðfríu stáli, en val á hjólum og hitastýring eru mikilvæg. Hert stál má slípa með viðeigandi áloxíð- eða CBN-hjólum, en ryðfrítt stál krefst athygli á álagi á hjól, núningi og hitamyndun. Slípun getur klárað nákvæmnisása, legufleti og verkfæri eftir herðingu. Hins vegar geta óviðeigandi slípunaðstæður valdið yfirborðsbruna, breytingum á hörku eða leifarálagi. Efnisflokkurinn og hitameðhöndlunaraðstæður ættu að leiða val á ferli.
Hvað veldur brunasárum í húð og hvernig er hægt að koma í veg fyrir þau?
Brunasár vegna slípuns verða vegna mikils hita á snertifleti hjólsins og vinnustykkisins. Algengar orsakir eru meðal annars slípiefni, of mikill slípkraftur, óviðeigandi breytur, léleg kælivökvagjöf og gljáa á hjólinu. Á hertu stáli geta hitaskemmdir dregið úr hörku yfirborðsins eða skapað skaðlegt leifarálag. Forvarnir fela í sér að velja viðeigandi hjól, viðhalda beittum skurðkornum, hámarka slípunarskilyrði og beina kælivökvanum á áhrifaríkan hátt. Sjónræn skoðun ein og sér gæti ekki greint allar gerðir bruna, þannig að mikilvægir hlutar gætu þurft frekari yfirborðsheilleikaprófanir.
Hvenær ætti að klára CNC-vélaðan hluta með slípun?
CNC-fræsaða hluta ætti að slípa þegar fræsing eða beygja getur ekki uppfyllt kröfur um vikmörk, flatneskju, kringlóttleika, yfirborðsáferð eða ástand herðingarefnis. Til dæmis gæti beygður legutappa þurft sívalningsslípun til að bæta þvermál og kringlóttleika, en fræstur verkfæraplata gæti þurft yfirborðsslípun til að fá meiri flatneskju. Slípun verður að skipuleggja fyrir lokavinnslustig svo að nægilegt frágangsrými sé til staðar. Að bæta við slípun eykur óþarflega kostnað, meðhöndlun og afhendingartíma án þess að endilega bæta afköst.
Niðurstaða
Slípun er mikilvægt nákvæmnisframleiðsluferli til að framleiða nákvæmar víddir, stýrða yfirborðsáferð og áreiðanlegar virknifleti. Árangur þess fer eftir því að velja rétta slípunaraðferð, slípihjól, vél, skurðarbreytur, kælivökvakerfi og skoðunaraðferð. Yfirborðsslípun, sívalningsslípun, innri slípun og aðrar aðferðir þjóna hver um sig mismunandi notkun. Besta framleiðsluaðferðin notar slípun þegar lögun, efni, vikmörk eða yfirborðsástand hlutarins krefst nákvæmni umfram hefðbundnar skurðaraðgerðir.
Hjá TiRapid bjóðum við upp á nákvæma CNC vinnslu og framleiðsluþjónustu fyrir sérsmíðaða málm- og plastíhluti. Teymið okkar styður við CNC fræsingu, beygju, DFM greiningu, efnisval, yfirborðsfrágang og gæðaeftirlit til að hjálpa viðskiptavinum að framleiða nákvæma, stöðuga og framleiðsluhæfa hluti fyrir raunveruleg verkfræðiforrit.
















