
A polikarbonát egy sokoldalú és tartós hőre lágyuló műanyag, amely nagy szilárdságáról, átlátszóságáról és ütésállóságáról ismert. A CNC megmunkálás, különösen a marás, népszerű módszer a polikarbonát összetett alkatrészekké alakítására. A polikarbonát marása előtt azonban elengedhetetlen az anyag tulajdonságainak, előkészítési követelményeinek, különleges szempontjainak és gyakori kihívásainak megértése. Ez az útmutató végigvezeti Önt a polikarbonát marásának lényeges aspektusain, a megfelelő szerszámok kiválasztásától az utófeldolgozási technikákig.
Mit IPolikarbonát
A polikarbonát egy tartós hőre lágyuló műanyag, amely szilárdságáról, átlátszóságáról és ütésállóságáról ismert. Gyakran használják olyan iparágakban, mint az elektronika, az autóipar és az orvostechnikai eszközök. A polikarbonát kiváló szakítószilárdsággal és ütésállósággal rendelkezik, így ideális nagy igénybevételnek kitett alkalmazásokhoz. A látható fény akár 90%-át is átengedi, így az üveg alternatívája. Ezenkívül széles hőmérsékleti tartományban megőrzi szilárdságát és átlátszóságát, így hőstabilitást és ütésállóságot biztosít.
Mik a Alapvető tulajdonságok Of Polikarbonát
Nagy szilárdság: A polikarbonát kivételes szakítószilárdsággal (60-70 MPa) és ütésállósággal rendelkezik, így ideális nagy igénybevételű alkalmazásokhoz. A jelentős mechanikai erőknek repedés vagy törés nélküli ellenállása biztosítja a nagy igénybevételű környezetekben való alkalmasságát.
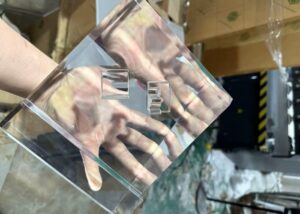
Kiváló átlátszóság: 1.58-as törésmutatójával a polikarbonát akár 90%-os fényáteresztést is lehetővé tesz, így kiváló optikai tisztaságot biztosít más hőre lágyuló műanyagokhoz képest. Ezáltal az üveg előnyös alternatívája azokban az alkalmazásokban, ahol átlátszóság és tartósság szükséges.
Jó hőstabilitás: A polikarbonát kiváló hőstabilitást mutat, hőhajlítási hőmérséklete 140°C és 150°C között van. Ez lehetővé teszi, hogy magas hőmérsékletű környezetben is megőrizze szerkezeti integritását és teljesítményét, így alkalmassá teszi olyan alkalmazásokhoz, amelyek hőterhelés alatt is állandó teljesítményt igényelnek.
Ütésállóság: A polikarbonát kiemelkedő ütésállóságáról ismert, 60-70 MPa szakítószilárdsággal. Jelentős erőket képes elnyelni repedés vagy törés nélkül, így tartósságot és megbízhatóságot biztosít a nagy ütéseknek vagy igénybevételnek kitett alkalmazásokban, például védőburkolatok és biztonsági berendezések esetében.
Mi az a CNC marás
A CNC marás (számítógépes numerikus vezérlésű marás) egy precíziós megmunkálási folyamat, amely számítógéppel vezérelt vágószerszámokat használ olyan anyagok, mint a fém és a műanyag komplex geometriájú formálására.
Az előre programozott utasításokat követve a gép több tengely mentén mozgatja a szerszámot, hogy anyagot távolítson el, és nagy méretpontossággal és felületi minőséggel rendelkező alkatrészeket hozzon létre.
A hagyományos kézi marással összehasonlítva a CNC marás nagyobb pontosságot, következetességet és hatékonyságot kínál, így elengedhetetlen olyan iparágakban, mint a repülőgépipar, az autóipar, az elektronika és az orvosi gyártás.
A CNC marás főbb jellemzői
Automatizált vezérlés számítógépes programozással (G-kód).
Többtengelyes képesség (3, 4, 5 tengely) összetett alkatrészgeometriákhoz.
Széles anyagkompatibilitás: alumínium, rozsdamentes acél, titán, réz és műszaki műanyagok.
Különféle műveleteket támogat, például felületmegmunkálást, kontúrmarást, fúrást és menetvágást.
Mit Pjóvátétel Are Nszükséges BCNC előtt Mbetegség Polikarbonát
Polikarbonát CNC marása előtt válassza ki a megfelelő szerszámokat és vágási paramétereket. Nagyoláshoz recés, finom megmunkáláshoz pedig simító szerszámokat használjon. A keményfém szerszámok tartósak. A túlmelegedés elkerülése érdekében lassabb sebességet és előtolást alkalmazzon, és sekély vágásokat (0.2–0.5 mm) végezzen a hő minimalizálása és a sima felületek biztosítása érdekében.
kiválasztása Ta jobb vágószerszámok
Fogazott szerszámok vs. sima vágás: Polikarbonát megmunkálásakor fogazott szerszámokat használok a durvább vágásokhoz, mivel ezek hatékonyan és gyorsan eltávolítják az anyagot. A finom felületek eléréséhez azonban, különösen átlátszó alkalmazásoknál, a sima vágószerszámokat választom. Ezek a szerszámok tiszta, polírozott felületet biztosítanak, ami kritikus fontosságú az optikai tisztaságot igénylő alkalmazásoknál.
Szerszámanyag-választás: Polikarbonát esetében a keményfém szerszámokat részesítem előnyben a gyorsacéllal (HSS) szemben, mivel ezek kiváló kopásállóságot és tartósságot biztosítanak. A keményfém szerszámok hosszabb élettartamot biztosítanak, hosszabb ideig megőrzik az élességüket, ami csökkenti a szerszámkopást és állandó vágási teljesítményt biztosít, különösen hosszabb megmunkálási ciklusok során.
Vágási paraméterek beállítása
Vágási sebesség, előtolási sebesség: A polikarbonát nagyon érzékeny a hőre, ami meglágyulhat vagy deformálódhat. A túlmelegedés elkerülése érdekében általában lassabb vágási sebességet és előtolási sebességet használok. Ez segít csökkenteni a súrlódást és a hőképződést, biztosítva, hogy az anyag megőrizze integritását a megmunkálási folyamat során. Ezen paraméterek szabályozásával jobb felületminőség érhető el, és minimalizálható az anyag deformációja.
Forgácsolási mélység és lépésköz: A hőképződés minimalizálása és a felületminőség javítása érdekében a sekély vágásokat részesítem előnyben kisebb lépésközökkel. Általában 0.2–0.5 mm mélységgel kezdem, és az anyagvastagság alapján állítom be. Ez a megközelítés lehetővé teszi a vágási folyamat jobb irányítását, és simább felületeket eredményez minimális hőfeszültséggel.
Mit Issues Neskü To Be Cmegfontolt During The Mbetegség Of Polikarbonát
Polikarbonát (PC) CNC marásakor a hő, a szerszámkopás és a felületkezelés szabályozása elengedhetetlen a pontosság és az átlátszóság érdekében. Hőérzékeny anyagként a nem megfelelő megmunkálás vetemedést, repedést vagy zavarosodást okozhat. A megfelelő paraméterek és hűtési módszerek alkalmazása jelentősen javítja a minőséget és a hatékonyságot.
Hőtágulási problémák
A polikarbonát lineáris hőtágulási együtthatója körülbelül 65–70×10⁻⁶/K, ami azt jelenti, hogy 10°C-os hőmérséklet-emelkedés egy 100 mm-es alkatrészt körülbelül 0.07 mm-rel tágíthat. A marás során az egyenetlen hőeloszlás méretpontosságokhoz vagy felületi torzuláshoz vezet. Ez különösen gyakori a nagy sebességű vagy hosszú ideig tartó megmunkálásoknál, ahol a hő lokálisan felhalmozódik, vetemedést vagy eltolt furatokat okozva.
Megoldás
Használjon több könnyű áthaladást (0.2–0.5 mm mélységben), és levegő- vagy vízhűtést alkalmazzon az állandó, 60 °C alatti hőmérséklet fenntartása érdekében. Átlátszó vagy vékony falú alkatrészek esetén adjon hozzá szüneteket az áthaladások között a hőkiegyenlítés érdekében. Az egyik védőburkolat-projektünkben ezekkel a módszerekkel ±0.02 mm-es mérettűrést értünk el kiemelkedő átlátszóság mellett.
Felhasználás Of Vágófolyadékok
A polikarbonát hő hatására könnyen meglágyul. Megfelelő kenés nélkül megolvadhat, sorját képezhet, vagy elveszítheti a felület tisztaságát. Az olaj alapú hűtőfolyadékok kémiai reakciók miatt sárgulást vagy feszültségrepedést is okozhatnak. A nem megfelelő hűtés felgyorsítja a szerszámkopást és rontja a felületkezelést.
Megoldás
Használjon vízbázisú, nem aromás hűtőfolyadékokat a hatékony hűtés érdekében, az átlátszóság károsodása nélkül. Tartsa fenn a folyamatos áramlást, hogy a hőmérséklet 60°C alatt maradjon. Optikai alkalmazásokhoz használjon párahűtést vagy levegő-víz permetező rendszereket az átlátszóság fokozása és a maradványok megelőzése érdekében. A tesztek azt mutatják, hogy az ilyen módszerek akár 30%-kal is meghosszabbíthatják a szerszám élettartamát.
Felületi minőség-ellenőrzés
Szívóssága és puhasága miatt a polikarbonát könnyen megkarcolódhat vagy mikrorepedések keletkezhetnek rajta, ha a szerszámok tompák vagy az előtolás túl nagy. A túlzott szorítóerő látható nyomokat vagy belső feszültségrepedéseket is okozhat, amelyek csökkentik az optikai teljesítményt.
Megoldás
Használjon éles, egyélű keményfém marókat, és korlátozza az előtolási sebességet 0.1–0.3 mm/fordulatra. Csökkentse a befogási feszültséget puha betétekkel vagy rugalmas rögzítőelemekkel. Kisebb sorják esetén alkalmazzon levegős vagy gőzös polírozást a fényesség visszaállításához. Például az autóipari lencsék marása során négy precíziós menettel és levegős hűtéssel 89%-os fényáteresztő képességet értek el – ami közel áll a fröccsöntött minőséghez.
Szerszámkopás-kezelés
A polikarbonát szívóssága forgácsképződéshez és gyors élkopáshoz vezet. A szabványos HSS szerszámok körülbelül 1 óra után elveszítik az élességüket, ami növeli a vágási hőmérsékletet és felületi hibákat okoz. A tompa szerszámok égési nyomokat vagy mérethibákat okozhatnak.
Megoldás
A hosszabb élettartam érdekében – a HSS-hez képest 2-3-szoros élettartam – használjon keményfém vagy gyémántbevonatú szerszámokat. A nagy átlátszóságú alkatrészekhez mindig újonnan élezett szerszámokat használjon. Tömegtermelés esetén alkalmazzon szerszáméltartam-figyelést az időben történő cserék érdekében. Ez biztosítja a stabil pontosságot és több mint 20%-kal csökkenti az utólagos megmunkálás arányát.
Utófeldolgozás Aés felületkezelés Fvagy polikarbonát alkatrészek
A polikarbonát alkatrészek gyakran utófeldolgozást igényelnek a megjelenés javítása és a szerszámnyomok eltávolítása érdekében. A gyakori módszerek közé tartozik a polírozás és a gőzpolírozás az átlátszóság érdekében. A gázpolírozás fényes felületet biztosít, míg a keményítő és a karcálló bevonatok növelik a tartósságot és megőrzik az átlátszóságot.
Felületi hibák kezelése vágás után
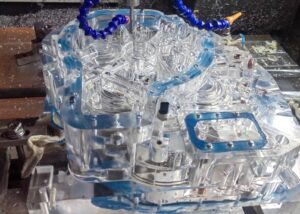
A marás után a polikarbonát alkatrészek simításához polírozási vagy csiszolási technikákat alkalmazok a felületi tökéletlenségek kiküszöbölésére. A nagy átlátszóságot igénylő alkalmazásokhoz gőzpolírozást alkalmazok, amely hatékonyan fokozza az átlátszóságot a felületi réteg megolvasztásával, a szerszámnyomok eltüntetésével és a magasfényű felület biztosításával. Ez a folyamat kulcsfontosságú az olyan iparágakban, mint az autóipar és az orvostechnikai eszközök gyártása, megkövetelt optikai átlátszóság eléréséhez.
Gyakori utófeldolgozási módszerek
Gázpolírozás: Gázpolírozást használok a polikarbonát alkatrészek sima, fényes felületének eléréséhez. Ez az eljárás a tökéletlenségek eltávolításával javítja a felület minőségét, így biztosítva a kiváló minőségű, hibátlan megjelenést anélkül, hogy hő okozta torzulásokat okozna.
Felületkeményítés : A karcállóság javítása érdekében felületkeményítő kezelésre van szükség. Ez az eljárás jelentősen növeli a polikarbonát alkatrészek tartósságát, így jobban alkalmasak a nagy igénybevételnek kitett környezetekre, biztosítva, hogy idővel megőrizzék integritásukat.
Karcálló bevonat : A karcálló bevonatot gyakran alkalmazzák a polikarbonát alkatrészekre, hogy növeljék azok felületi sérülésekkel szembeni ellenállását. Ezek a bevonatok nemcsak a tartósságot növelik, hanem segítenek megőrizni az anyag optikai tisztaságát is, ami különösen fontos azoknál az alkalmazásoknál, ahol az átlátszóság kulcsfontosságú.
A jövő Aés innovációk In Polikarbonát marás
A polikarbonát marás jövőjét az anyagintegráció és a CNC technológia fejlődése jellemzi. A polikarbonátot ötvöző új kompozit anyagok fokozott szilárdságot, hőállóságot és könnyű súlyt kínálnak. Ezenkívül a CNC technológia egyre nagyobb automatizálási ütemben fejlődik, lehetővé téve a gyorsabb és pontosabb megmunkálást, valamint csökkentve az emberi hibákat, végső soron javítva a polikarbonát alkatrészek gyártásának hatékonyságát és minőségét.
Általános alkalmazások Of Polikarbonát
| Ipar | Tipikus komponensek | Anyagelőnyök | A CNC megmunkálás előnyei |
| Autóipari | Fényszóróüvegek, műszerfalak, védőablakok | Ütésállóság, hőállóság, könnyű súly | Üveg alternatíva a könnyebb és biztonságosabb kialakításért |
| légtér | Pilótafülke tetők, vezérlőpanelek, világítóegységek | Nagy tisztaság, rezgésállóság, UV-stabilitás | Lehetővé teszi a precíz kontúrmarást optikai felülettel |
| orvosi | Monitorházak, infúziós alkatrészek, átlátszó védőburkolatok | Biokompatibilis, sterilizálásra alkalmas, tartós | Ideális nagy pontosságú és hőálló alkatrészekhez |
| Elektronika | Csatlakozók, házak, optikai alkatrészek | Elektromos szigetelés, átlátszóság, lángálló | Mikromaráshoz és biztonságkritikus alkatrészekhez alkalmas |
| Ipari | Gépvédők, betekintő panelek, csúszkák | Ütésálló, méretstabil | Szigorú tűréshatárokat és következetes összeszerelést biztosít |
| Fogyasztási cikkek | Átlátszó burkolatok, világítóházak, vezérlőpanelek | Könnyű, karcálló, esztétikus | Könnyen polírozható a prémium megjelenésért és kidolgozásért |
| Építés és világítás | Tetőablakok, lámpabúrák, védőfóliák | UV-álló, magas fényáteresztő képesség | Kiváló kültéri és építészeti használatra |
| Biztonság és optika | Robbanásvédő pajzsok, kémlelőablakok, lencsék | Nagy átlátszóság, ütésállóság | Optikai minőségű pontosságot és tartósságot biztosít |
Integráció OÚj anyagok Aés folyamatok
Polikarbonát kombinálása más kompozitokkal: A polikarbonát és a fejlett kompozitok, például az üvegszálerősítésű polikarbonát (PC+GF) integrálása az anyagtulajdonságok javulását eredményezi. Ezek a kompozitok fokozzák a polikarbonát szilárdságát, ütésállóságát és hőstabilitását, így ideálisak olyan alkalmazásokhoz, amelyek kiváló tartósságot és könnyű súlyt igényelnek, például a repülőgépiparban és az autóiparban. Ezek az újítások lehetővé teszik olyan alkatrészek gyártását, amelyek nagyobb üzemi igénybevételnek vannak kitéve, miközben kiváló átlátszóságot biztosítanak.
CNC technológia és automatizálás fejlesztései: A CNC marógépek terén elért legújabb fejlesztések jelentősen javították a polikarbonát megmunkálását. Az automatizálási rendszerek ma már pontosabb vezérlést tesznek lehetővé, csökkentik az emberi hibákat és növelik a megmunkálási sebességet. A modern, többtengelyes CNC gépek optimalizálják a vágási folyamatot, lehetővé téve a bonyolult és összetett formák hatékonyabb előállítását. Ezek az újítások növelik az áteresztőképességet, csökkentik a beállítási időket és javítják az alkatrészek minőségét, különösen a nagy pontosságot igénylő iparágakban, mint például az orvostechnikai eszközök és az elektronika.
GYIK
Mit Is The Best Way To MAchine Ppolikarbonát?
A polikarbonát megmunkálásának legjobb módja az éles szélű keményfém szerszámok használata, amelyek csökkentik a szerszámkopást és megakadályozzák az anyag deformálódását. A hőképződés minimalizálása érdekében alacsony vágási sebességet és előtolási sebességet kell alkalmazni, mivel a polikarbonát hőérzékeny. A CNC marás gyakran előnyösebb az összetett formákhoz, míg a vízbázisú hűtőfolyadékok ajánlottak az átlátszóság megőrzése és a súrlódás csökkentése érdekében. A simább felület érdekében az utófeldolgozási módszerek, mint például a gőzpolírozás, javíthatják a megmunkált alkatrészek optikai átlátszóságát.
Mit Is a Process Of Polikarbonát Mfáj?
A polikarbonát megmunkálása CNC marást, fúrást és esztergálást foglal magában, CAD modellel és CAM programozással kezdve. Keményfém szerszámokat használnak, és az alacsony forgácsolási sebességek vízbázisú hűtőfolyadékokkal megakadályozzák a túlmelegedést. Az utófeldolgozás, mint például a polírozás, javítja a felület minőségét és tisztaságát. A megfelelő hűtés és szerszámválasztás biztosítja a pontosságot és az anyag integritását.
Is Polikarbonát Hard To Mgép?
A polikarbonát viszonylag könnyen megmunkálható a jó megmunkálhatóságának köszönhetően, de gondos kezelést igényel, hogy elkerüljük a repedéseket vagy a felületi sérüléseket. A nagy pontosság biztosításához keményfém szerszámokra, alacsonyabb előtolási sebességre és megfelelő hűtésre van szükség. A polikarbonát magas hőmérsékleten való lágyulási hajlama szükségessé teszi a forgácsolási sebesség szabályozását az anyag deformációjának megakadályozása érdekében.
Hogyan Are Ppolikarbonát és Acrylic Different From Einden Oott?
A polikarbonát keményebb, mint az akril, nagyobb ütésállósággal (60-70 MPa szakítószilárdság) és jobb hőmérséklet-tűréssel (140-150°C hőelhajlás) rendelkezik. Az akril kiváló átlátszóságot biztosít (akár 93%-os fényáteresztés), de hajlamosabb a repedésre és alacsonyabb ütésállósággal rendelkezik. A polikarbonát jellemzően drágább, mint az akril, kiváló szilárdsága és tartóssága miatt.
Miért Is Polikarbonát So Serős?
A polikarbonát amorf szerkezetének köszönhetően erős, ami kiváló ütésállóságot és szívósságot biztosít. 60-70 MPa szakítószilárdságával és 140-150°C hőhajlítási hőmérsékletével a polikarbonát nagy igénybevételnek és zord körülményeknek is ellenáll. Nagy molekulatömege és erős kémiai kötései hozzájárulnak ahhoz, hogy repedés vagy törés nélkül elnyelje az ütéseket.
Összegzés
Összefoglalva, a polikarbonát CNC marás kiemelkedik precizitásával, rugalmasságával és hatékonyságával, így ideális választás nagy teljesítményű alkatrészek gyártásához olyan iparágakban, mint az autóipar, a repülőgépipar és az orvostechnikai eszközök. A megfelelő megmunkálási technikák, szerszámok és hűtőfolyadékok alkalmazásával biztosítom a kiváló minőségű alkatrészeket minimális hibával. Ha a következő projektjébe polikarbonátot szeretne beépíteni, hogyan segíthetek a megmunkálási folyamat optimalizálásában, hogy megfeleljen a pontos specifikációknak? Forduljon hozzánk bizalommal személyre szabott tanácsért!















