
Egyedi megmunkálást akkor alkalmaznak, ha egy alkatrész nem szerezhető be standard komponensként, vagy ha geometriáját, anyagát, tűréshatárát vagy funkcióját egy adott projekthez kell igazítani. Ahelyett, hogy egy meglévő alkatrészhez igazítanák a tervet, a mérnökök a tényleges mechanikai követelményeknek megfelelően gyárthatják az alkatrészt.
Ez az útmutató elmagyarázza, hogyan működik az egyedi megmunkálás, miért hasznos összetett alkatrészek esetében, mely eljárásokat és anyagokat használják általában, valamint hogyan befolyásolják a geometria, a tűrések, a minőségi követelmények, a költség és a termelési mennyiség a végső gyártási stratégiát.
Mi az egyedi megmunkálás?
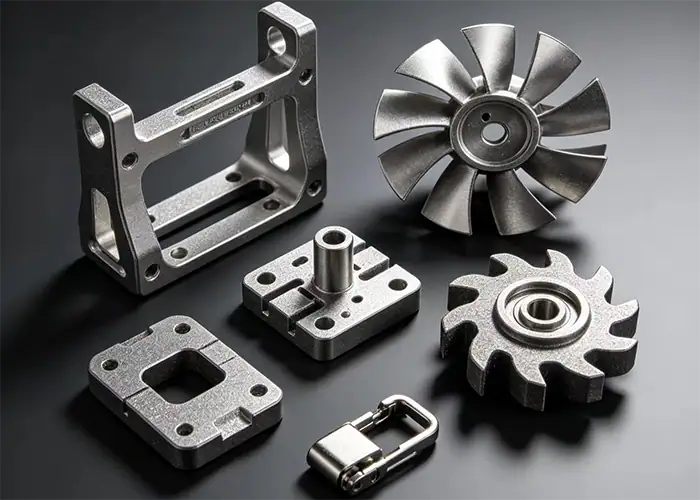
Az egyedi megmunkálás olyan alkatrészek gyártása, amelyek egy adott rajz, CAD modell vagy funkcionális követelmény alapján készülnek, nem pedig egy szabványosított katalógusspecifikáció szerint. Ezek az alkatrészek lehetnek teljesen új tervek, meglévő alkatrészek módosított változatai, vagy olyan termékek cseréi, amelyek már nem kaphatók a kereskedelemben.
A CNC megmunkálást gyakran alkalmazzák, mivel programjai, szerszámai és beállításai különböző geometriákhoz igazíthatók külön gyártóformák nélkül. Az alkatrésztől függően az egyedi megmunkálás magában foglalhatja a marást, esztergálást, szikraforgácsolást, fúrást, furatkiesztergálást vagy több művelet kombinációját.
Mitől egyedi egy megmunkált alkatrész?
Egy megmunkált alkatrész akkor válik egyedivé, amikor a specifikációit egy adott termékhez vagy alkalmazáshoz meghatározzák. Az eltérés magában foglalhatja az általános geometriát, a furatpozíciókat, az anyagminőséget, a felületkezelést, a tűréshatárokat, a gravírozást, a szerelési csatlakozásokat vagy más olyan jellemzőket, amelyek nem érhetők el egy szabványos alkatrészben.
A testreszabás nem feltétlenül jelenti azt, hogy az alkatrész rendkívül összetett. Egy egyszerű, szokatlan átmérőjű távtartó vagy egy megszűnt csatlakozófelülettel ellátott cseretengely ugyanúgy lehet egyedi megmunkálási projekt, mint egy összetett felületű többtengelyes ház.
Egyedi megmunkálás vs. standard megmunkálás
A szabványosított gyártás akkor a leghatékonyabb, ha ugyanazt a tervet ismételten gyártják, és a folyamat optimalizálható a stabil geometria körül. Az egyedi megmunkálás nagyobb rugalmasságot biztosít, ha az alkatrészspecifikációk változnak, a mennyiségek csökkennek, vagy a geometria projektspecifikus gyártási stratégiát igényel.
A különbség tehát kevésbé arról szól, hogy melyik módszer a fejlettebb, és inkább a gyártási követelményekről. A stabil, ismétlődő termékek az optimalizált gyártási folyamatokból profitálnak, míg az egyedi alkatrészek rugalmas programozásból, szerszámozásból, beállításból és mérnöki felülvizsgálatból.
Miért működik jól az egyedi megmunkálás komplex alkatrészeknél?
Az összetett alkatrészek ritkán jelentenek csak egyetlen gyártási kihívást. Egyetlen alkatrész kombinálhat ívelt felületeket, precíz furatokat, vékony falakat, mély zsebeket, különböző tűréshatárokat és számos funkcionális csatlakozási pontot. Az egyedi megmunkálás lehetővé teszi, hogy a folyamatot ezekre a követelményekre építsük, ne pedig egy rögzített gyártási szabvány köré.
Nagyobb szabadság az egyedi geometriához
Az egyedi megmunkálás nagyobb szabadságot biztosít a tervezőknek a nem szabványos alakzatok létrehozásában, mivel a szerszámpálya közvetlenül az alkatrész geometriájából programozható. A jellemzőknek nem kell megegyezniük egy katalógusméretű vagy egy már meglévő alkatrész méretével.
A többtengelyes megmunkálás tovább bővíti ezt a rugalmasságot azáltal, hogy lehetővé teszi több felület elérését kevesebb beállítással. Ez különösen hasznos házak, konzolok, elosztók, járókerekek, orvosi hardverek és más, több felületen elosztott jellemzőkkel rendelkező alkatrészek esetében.
A kritikus funkciók jobb ellenőrzése
Egy egyedi alkatrésznek nem kell minden méretet ugyanazon pontossági szint eléréséhez. A mérnökök azonosíthatják azokat a felületeket, amelyek az illeszkedést, a mozgást, az igazítást, a tömítést vagy az összeszerelést szabályozzák, és szigorúbb követelményeket szabhatnak meg ott, ahol azok valódi funkcionális értéket teremtenek.
Ez lehetővé teszi, hogy a megmunkálási és ellenőrzési erőfeszítések a legfontosabb jellemzőkre összpontosítsanak, ahelyett, hogy a komplett alkatrész gyártását szükségtelenül megnehezítenék.
Rugalmas gyártás dedikált szerszámok nélkül
Az egyedi CNC megmunkálás egyik fő előnye, hogy a tervmódosítások gyakran kezelhetők a CAD modell, a program, a szerszámpálya, a befogóeszköz vagy a megmunkálási stratégia frissítésével, új forma vagy szerszám létrehozása helyett.
Ez a rugalmasság különösen hasznos prototípusgyártás és kis volumenű gyártás során, ahol a terv még változhat, és a dedikált gyártóeszközök használata nehezen lenne indokolt.
Hogyan működik az egyedi megmunkálási folyamat?
Egy megbízható, egyedi megmunkálási folyamat már azelőtt elkezdődik, hogy az anyag elérné a gépet. A rajz, a geometria, a tűréshatár, az anyag, a gyártási mennyiség és az ellenőrzési követelmények mind befolyásolják az alkatrész gyártásának módját.
A CAD modell és a műszaki rajz áttekintése
Az első lépés a CAD modell és a rajz áttekintése a méretek, tűrések, anyagok, felületek, menetek, alappont-kapcsolatok és egyéb specifikációk szempontjából.
Ebben a szakaszban a gyárthatóságot is ellenőrizni kell. A mély üregek, a nehezen hozzáférhető belső szerkezetek, a nagyon vékony falak, a szokatlan saroklekerekítések és a szükségtelenül szűk tűrések jelentősen megnehezíthetik az alkatrész megmunkálását.
Válassza ki a folyamatot, az anyagot és a szerszámokat
A gyártási módszer az alkatrész alakjától függ. A forgó geometria az esztergálást, a prizmás jellemzők gyakran a marást részesítik előnyben, míg a mindkettőt kombináló alkatrészek több folyamatot igényelhetnek.
A szerszámválasztásnak figyelembe kell vennie az anyag viselkedését, a formaelemek mélységét, a hozzáférést, a merevséget és a felületi követelményeket is. Egyes projektek standard szerszámokkal is elvégezhetők, míg az összetett geometriákhoz speciális marókra vagy szikraforgácsolásra lehet szükség.
Programozza, megmunkálja és fejezze be az alkatrészt
A CAM programozás a szükséges geometriát megmunkálási műveletekké és szerszámpályákká alakítja. A folyamat magában foglalhatja a nagyolást, az elősimítást, a fúrást, a menetvágást, a simítást és a további beállításokat.
A megmunkálás után az alkatrészek sorjátlanításra, polírozásra, eloxálásra, galvanizálásra, passziválásra, hőkezelésre vagy más másodlagos eljárásra szorulhatnak az alkalmazástól függően.
Vizsgálja meg a végső alkatrészt
Az ellenőrzés igazolja, hogy a gyártott alkatrész megfelel a rajznak és a funkcionális követelményeknek. Az ellenőrzési módszernek illeszkednie kell a mért jellemzőhöz, ahelyett, hogy minden mérethez egyetlen műszerre támaszkodna.
A tolómérők és mikrométerek számos hozzáférhető méret mérésére alkalmasak, míg az összetett profilok, pozíciók és adatkapcsolatok koordináta-mérést vagy optikai módszereket igényelhetnek.
Fő egyedi megmunkálási folyamatok
Az egyedi megmunkálás nem egyetlen konkrét művelet. A legjobb folyamat attól függ, hogy az alkatrész forgó, prizmás, többoldalas, erősen kontúrozott vagy nehezen hozzáférhető.
CNC
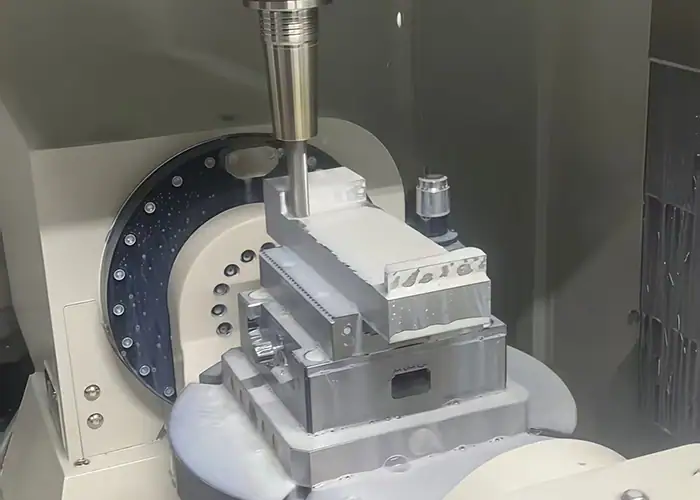
A CNC marás forgó vágószerszámokat használ az anyag eltávolítására egy álló vagy indexált munkadarabról. Általában zsebek, hornyok, sík felületek, furatminták, kontúrok, konzolok, házak, szerelvények és egyéb prizmás alkatrészek megmunkálásához használják.
A háromtengelyes marás számos hagyományos alkatrészt hatékonyan kezel, míg a négy- és öttengelyes gépek további hozzáférést biztosítanak, ha a jellemzők több oldalon vagy összetett szögekben helyezkednek el.
CNC esztergálás
A CNC esztergálás forgatja a munkadarabot, miközben egy vágószerszám eltávolítja az anyagot. Különösen hatékony tengelyek, perselyek, csapok, hüvelyek, menetes alkatrészek és egyéb, főként hengeres geometrián alapuló alkatrészek esetében.
Az esztergáló-maró berendezések kombinálhatják az esztergálást a marással, fúrással és egyéb műveletekkel, ami csökkentheti a megfelelő alkatrészek gépek közötti átvitelét.
5-tengelyes CNC megmunkálás
Az 5-tengelyes megmunkálás lehetővé teszi a szerszám számára, hogy további orientációkból közelítse meg a munkadarabot. Ez értékes komplex felületek, többoldalas alkatrészek, szögletes jellemzők és olyan alkatrészek esetében, amelyek egyébként több áthelyezési műveletet igényelnének.
A fő gyártási előny nem csupán a nagyobb bonyolultság. A jobb megközelítési szög rövidebb, merevebb szerszámokat is lehetővé tesz, és csökkenti a szükséges beállítások számát.
Szikraforgácsolás és másodlagos megmunkálás
A szikraforgácsolás elektromosan vezető anyagok esetében hasznos, ha a hagyományos forgácsolószerszámok nem képesek hatékonyan keskeny hornyokat, éles belső részleteket, apró jellemzőket vagy bonyolult belső geometriát létrehozni.
Az egyedi projektek a megmunkálást köszörüléssel, honolással, dörzsárazással, hegesztéssel, hőkezeléssel vagy felületkezeléssel is kombinálhatják, ha a végső követelmények nem érhetők el egyetlen művelettel.
Milyen anyagok használhatók egyedi megmunkáláshoz?
Az egyedi megmunkálás a fémek és műszaki műanyagok széles skáláját támogatja. Először a megfelelő anyagot kell kiválasztani az alkatrész funkciójához, majd a megmunkálási stratégiát a szilárdsága, keménysége, hőviselkedése, stabilitása és megmunkálhatósága alapján kell beállítani.
Alumínium és alumíniumötvözetek
Az alumíniumot széles körben használják, mivel a viszonylag alacsony sűrűséget jó megmunkálhatósággal ötvözi. Az olyan minőségek, mint a 6061, gyakoriak házakhoz, szerelvényekhez, konzolokhoz, prototípusokhoz és általános precíziós alkatrészekhez, míg a nagyobb szilárdságú minőségek, mint például a 7075, ott választhatók, ahol a mechanikai teljesítmény nagyobb igényeket támaszt.
Magas hővezető képessége segít elvezetni a hőt a forgácsolási zónából, bár a vékony elemek és a sorjaképződés továbbra is gondos ellenőrzést igényel.
Acél és rozsdamentes acél
A szén- és ötvözött acélok szilárdságot, kopásállóságot és számos hőkezelési lehetőséget biztosítanak. A rozsdamentes acélok korrózióállóságot biztosítanak, és gyakoriak a berendezésekben, az orvosi, a feldolgozó és a folyadékkezelő alkalmazásokban.
Az alumíniummal összehasonlítva számos acél nagyobb forgácsolóerőket és nagyobb szerszámkopást eredményez. A rozsdamentes acélok esetében a hőtermelés és az alakváltozási keményedés is nagyobb figyelmet igényelhet.
Titán és más nagy teljesítményű fémek
A titánt akkor választják, ha a magas szilárdság-tömeg arány, a korrózióállóság vagy az igényes szervizteljesítmény indokolja a további megmunkálási nehézségeket.
Viszonylag alacsony hővezető képessége a hőt a vágóél közelében koncentrálja, így a szerszámkopás, a hűtés és a forgácsolási stabilitás fontos szempont.
Műszaki műanyagok
A POM, PEEK, PTFE, nejlon és PEI műszaki műanyagokat szigetelőkhöz, perselyekhez, kopóalkatrészekhez, könnyű szerkezetekhez, vegyszerálló alkatrészekhez és egyéb speciális alkalmazásokhoz használják.
Megmunkálási viselkedésük jelentősen eltér a fémekétől. A hő, a szorítóerő, a nedvességfelvétel, a hőtágulás és az anyag rugalmassága mind befolyásolhatja a végső méreteket.
Megmunkálási kihívások komplex, egyedi alkatrészek gyártásában
A komplexitás akkor válik nehézzé, ha a geometria korlátozza a szerszámhozzáférést, csökkenti az alkatrész merevségét, növeli a beállítások számát, vagy megnehezíti az ellenőrzést. A legjobb stratégia ezért az, hogy hogyan fogják a darabot ténylegesen megmunkálni és mérni, nem csak azt, hogy a geometria modellezhető-e.
Mély zsebek és belső jellemzők
A mély zsebek gyakran nagy kinyúlású szerszámokat igényelnek. A szerszám túlnyúlásának növekedésével a merevség csökken, és a maró érzékenyebbé válik a rezgésekre és az elhajlásra.
A belső sarkokhoz realisztikus sugarakra is szükség van, mivel a forgó marók nem tudnak közvetlenül tökéletesen éles belső sarkokat létrehozni. A rendelkezésre álló maróméretek figyelembevételével történő tervezés javíthatja mind a stabilitást, mind a költségeket.
Vékony falak és finom szerkezetek
A vékony falak elmozdulhatnak a vágó- és szorítóerők hatására. Az anyag eltávolítása a megmunkálás előrehaladtával csökkenti a merevséget is, így a geometria eltérően viselkedhet a nagyolás és a simítás során.
A gyártási stratégiák magukban foglalhatják a szakaszos anyageltávolítást, az alátámasztási funkciókat, a könnyebb simító meneteket, az ellenőrzött befogást és a megfelelő forgácsolási irányt.
Többoldalas és kontúrozott geometria
A több oldalon elhelyezett alakzatok több beállítást igényelhetnek egy hagyományos gépen. Minden áthelyezési művelet újabb lehetőséget teremt a beállítási variációkra.
A többtengelyes megmunkálás csökkentheti ezeket az átmeneteket a megfelelő alkatrészek esetében, és jobb hozzáférést biztosít az összetett felületekhez és a ferde elemekhez.
Több műveletet igénylő funkciók
Egyes alkatrészek esztergált átmérőket, mart zsebeket, fúrt lyukakat, precíziós furatokat, meneteket és felületkezeléseket kombinálnak.
A fő kihívás az adatok közötti kapcsolatok fenntartása a műveletek között. A folyamattervezésnek meg kell határoznia, hogy mely jellemzők jönnek létre először, és hogyan helyezik el a későbbi beállítások az alkatrészt.
Tűrések és precízió az egyedi megmunkálásban
Az egyedi megmunkálás támogathatja a pontos méretszabályozást, de az elérhető tűréshatár az anyagtól, a geometriától, az alakzat méretétől, a gép képességeitől, a szerszámozástól, a munkadarab-befogástól, a hőstabilitástól és az ellenőrzéstől függ. Ezért a funkció szerint kell meghatározni, nem pedig egyetlen univerzális számként.
Mely méretek igényelnek szigorú tűréshatárokat?
A kritikus méretek általában az illesztési kapcsolatokat, a csapágyak illeszkedését, a tömítést, az igazítást, a pozicionálást vagy a mozgást szabályozzák. Ezek nagyobb gyártási és ellenőrzési figyelmet érdemelnek.
A nem funkcionális hézagfelületek gyakran nem igényelnek ugyanolyan pontosságot. A felesleges tűrések enyhítése csökkentheti a megmunkálási időt és egyszerűsítheti az ellenőrzést az alkatrész teljesítményének csökkenése nélkül.
A beállítás és a szerszámozás hatása a pontosságra
A szerszám hossza, a marószerszám merevsége, a munkadarab befogása, a gép állapota, a szerszámkopás és a forgácsolási stratégia mind befolyásolja a méretkonzisztenciát.
A beállítási terv különösen fontos, ha több felület hivatkozik egymásra. A kapcsolódó jellemzők közös beállításban tartása csökkentheti az áthelyezési hibákat, ahol a geometria ezt lehetővé teszi.
A tolerancia kezelése
Egyetlen alkatrész megfelelhet minden egyes méretnek, mégis összeszerelési problémát okozhat, ha több tűréshatár halmozódik fel ugyanabban az irányban.
Az egyértelmű adatpontok és a funkcionális méretezés segítenek ezt a kockázatot kontrollálni. A tervezőknek a tényleges interfészt befolyásoló méretláncra kell összpontosítaniuk, ahelyett, hogy minden egyes jellemzőt külön-külön szigorítanának.
Jobb egyedi megmunkálást szolgáló tervezés
Az egyedi megmunkálás jó tervezése nem jelenti azt, hogy minden alkatrészt leegyszerűsítünk. Azt jelenti, hogy megtartjuk a szükséges funkciót, miközben elkerüljük a költségeket növelő geometriát a teljesítmény javítása nélkül.
Javítsa a szerszámhozzáférést és a munkadarab-befogást
Minden megmunkált alkatrészhez praktikus megközelítési útvonalra van szükség mind a marószerszám, mind a teljes szerszámösszeállítás számára.
Az alkatrészeknek kellően stabil geometriával kell rendelkezniük a rögzítéshez. Egy könnyen modellezhető, de nehezen befogható alkatrész további beállításokat vagy egyedi munkadarab-befogást igényelhet.
Használjon gyakorlatias sugarakat, mélységeket és falvastagságokat
A nagyobb belső sugarak általában merevebb szerszámokat és könnyebb megmunkálást tesznek lehetővé. A mérsékelt fészekmélységek csökkentik a túlzott szerszámkinyúlás szükségességét, míg a praktikus falvastagságok javítják a stabilitást.
Ezek a döntések nagyobb hatással lehetnek a gyárthatóságra, mint az alkatrész teljes méreteinek apró változtatásai.
Egyszerűsítse a felesleges bonyolultságot okozó funkciókat
A nagyon mély hornyok, rejtett zsebek, nem szabványos menetek, éles belső sarkok és a szigorú tűréshatárokkal rendelkező esztétikus felületek további műveleteket eredményezhetnek.
Amikor ezeknek a jellemzőknek nincs egyértelmű funkcionális céljuk, egyszerűsítésük csökkentheti a ciklusidőt, a speciális szerszámok szükségességét és az ellenőrzési követelményeket.
Csak ott alkalmazzon szigorú tűréshatárokat, ahol azok számítanak
Egy rajz elkészítése nehezebbé és drágábbá válik, ha széles körben alkalmazzák a szűk tűréshatárokat.
A hatékonyabb megközelítés az, ha azonosítjuk, hogy mely dimenziók irányítják a funkciót, és máshol ésszerű gyártási szabadságot hagyunk.
Hogyan ellenőrzik a minőséget az egyedi megmunkálás során?
A minőségellenőrzést a gyártási folyamatba kell integrálni, nem pedig csak végső ellenőrzésként kezelni. Az összetett alkatrészek esetében előnyös, ha a kritikus méreteket megerősítik, mielőtt a további műveletek megnehezítenék az utólagos megmunkálást.
Első cikk és folyamat közbeni ellenőrzés
Az első cikkvizsgálat ellenőrzi, hogy a kezdeti gyártási folyamat a további alkatrészek elkészítése előtt előállítja-e a kívánt méreteket, anyagállapotot és felületkezelést.
A folyamat közbeni ellenőrzések ezután figyelemmel kísérhetik a kritikus méreteket, a szerszámkopást, a beállítás állandóságát és egyéb változókat a gyártás során.
Komplex jellemzők méretvizsgálata
A különböző geometriák eltérő vizsgálati módszereket igényelnek. A koordináta mérőgépek hasznosak összetett geometriákhoz és adatalapú mérésekhez, míg az optikai rendszerek látható profilok és kis alakzatok vizsgálatához lehetnek hasznosak.
A tervezés során figyelembe kell venni az ellenőrzés megtervezését, mivel a mélyen süllyesztett vagy rejtett elemek mérése nehézkes lehet, még akkor is, ha megmunkálhatók.
Felületkezelés és végső ellenőrzés
A felület minősége befolyásolhatja a tömítést, a kopást, a súrlódást, a megjelenést, a kifáradási viselkedést vagy a bevonat teljesítményét.
A végső ellenőrzésnek ezért a darab kiadása előtt meg kell erősítenie mind a méretkövetelményeket, mind a meghatározott befejezési feltételeket.
Mi befolyásolja az egyedi megmunkálás költségeit és a szállítási időt?
Az egyedi megmunkálás költségét a teljes gyártási folyamat határozza meg. Az anyagár számít, de a megmunkálási idő, a beállítás bonyolultsága, a szerszámozás, az ellenőrzés, a simítás és a mennyiség gyakran ugyanolyan nagy hatással van.
Alkatrész geometriája és megmunkálási ideje
Az összetett geometriához több szerszámút, kisebb marószerszámok, lassabb simító menetek, több beállítás vagy további programozás szükséges.
A mélyen forgácsolható elemek és a korlátozott hozzáférés szintén növelik a ciklusidőt, mivel a forgácsolási feltételeknek stabilaknak kell maradniuk.
Anyag és megmunkálhatóság
Az anyag befolyásolja mind a nyersanyag árát, mind a megmunkálási ráfordítást. Az alumínium általában könnyebben megmunkálható, mint a titán vagy sok rozsdamentes acél, míg a keményebb vagy hőálló anyagok növelhetik a forgácsolási időt és a szerszámfogyasztást.
Az anyagminőség és a tanúsítási követelmények szintén befolyásolhatják a beszerzést és a szállítási időt.
Tűrések és felületi követelmények
A szigorúbb tűrések stabilabb beállításokat, további simító meneteket, környezeti szabályozást és további ellenőrzést igényelhetnek.
A megadott érdesség, polírozás, hőkezelés, eloxálás, galvanizálás vagy passziválás további gyártási szakaszokat adhat hozzá.
Mennyiség és másodlagos műveletek
Kis mennyiségek esetén a programozási és beállítási költségek kevesebb alkatrészre hárulnak, míg a nagyobb mennyiségek lehetővé teszik ezeknek a költségeknek a hatékonyabb elosztását.
A másodlagos folyamatok is befolyásolhatják az ütemezést, mivel az alkatrészeknek esetleg mozogniuk kell a megmunkáló, befejező, hőkezelő és ellenőrző beszállítók között.
Mikor van értelme az egyedi megmunkálásnak?
Az egyedi megmunkálás akkor a legértékesebb, ha a rugalmasság, a geometria vagy a gyártási mennyiség miatt a szabványosított megoldások nem praktikusak. Gyakori esetek az egyedi tervek, a cserealkatrészek, a prototípusok és a szerény mennyiségben gyártott precíziós alkatrészek.
Prototípusok és új termékfejlesztés
A CNC megmunkálás lehetővé teszi a funkcionális alkatrészek közvetlen gyártását a mérnöki adatokból, külön öntőformák nélkül.
A tervek így tesztelhetők és felülvizsgálhatók, mielőtt nagyobb volumenű szerszámozásról vagy gyártásról döntenének.
Kis volumenű precíziós gyártás
A kis szériás alkatrészek gyakran gyártási minőségű anyagokat és pontos geometriát igényelnek, de nem indokolják a magas szerszámbefektetést.
Az egyedi megmunkálás megfelel ennek a követelménynek, mivel a programozás és a befogás az adott mennyiséghez igazítható állandó gyártószerszám nélkül.
Nem szabványos és cserealkatrészek
A régebbi berendezések olyan alkatrészeket tartalmazhatnak, amelyek gyártása megszűnt, vagy nem voltak elérhetőek az eredeti beszállítótól.
Egy cserealkatrészt néha egy meglévő rajz, CAD modell, minta vagy visszafejtett geometria alapján lehet legyártani, lehetővé téve a kritikus berendezések üzemben tartását.
Egyedi funkcionális követelményekkel rendelkező alkatrészek
Egy szabványos alkatrész közel lehet a szükséges tervhez, mégis meghibásodhat egy csatlakozási felület, anyag, furatmintázat, tűréshatár vagy környezeti követelmény miatt.
Az egyedi megmunkálás lehetővé teszi, hogy a funkciókészletet az alkalmazás köré építsük fel, ahelyett, hogy a környező összeállítást egy nem megfelelő szabványos alkatrészhez terveznénk újra.
Egyedi megmunkálás vs. más gyártási módszerek
Az egyedi megmunkálás különösen versenyképes a precíziós alkatrészek, az összetett geometriájú alkatrészek, a prototípusok és az alacsonyabb gyártási mennyiségek esetében, mivel elkerülhetővé teszi a dedikált gyártószerszámok használatát. Más módszerek alkalmasabbá válhatnak, ha a geometria vagy a térfogat változik.
Egyedi megmunkálás vs. fröccsöntés
A megmunkálás rugalmasabb prototípusok és kis volumenű alkatrészek esetében, mivel nincs szükség öntőformára. A fröccsöntés vonzóbbá válik, ha a műanyag kialakítása stabil, és a gyártási volumen elég magas ahhoz, hogy indokolt legyen a szerszámozás.
Egyedi megmunkálás vs. 3D nyomtatás
A megmunkálás közvetlenül a mérnöki minőségű alapanyagokból állít elő alkatrészeket, és jól alkalmazható pontos funkcionális felületek előállítására. A 3D nyomtatás nagyobb szabadságot kínál a rendkívül összetett belső geometriákhoz, és hasznos lehet a gyors koncepciófejlesztéshez.
Egyedi megmunkálás vs. öntés
A megmunkálás gyakran egyszerűbb kisebb mennyiségek és precíziós jellemzők esetén. Az öntés versenyképesebbé válik a megfelelő formák és a nagyobb gyártási volumenek esetén, de általában szerszámokat igényel, és a kritikus felületeken továbbra is szükség lehet másodlagos megmunkálásra.
GYIK
Mennyibe kerül az egyedi megmunkálás?
Az egyedi megmunkálás költsége az alkatrész geometriájától, anyagától, tűréshatárától, mennyiségétől, megmunkálási idejétől, felületkezelésétől és az ellenőrzési követelményektől függ. Az egyszerű alumínium alkatrészek viszonylag gazdaságosak lehetnek, míg az összetett geometriák, a nehezen megmunkálható anyagok, a szűk tűrések és a többszörös másodlagos műveletek általában növelik a teljes költséget.
Miért olyan drága a CNC?
A CNC megmunkálás költségessé válhat, mivel az ár többet tartalmaz, mint pusztán anyagleválasztást. A programozás, a gép beállítása, a befogók, a forgácsolószerszámok, a megmunkálási idő, a szerszámkopás, az ellenőrzés és a simítás mind hozzájárul a végső költséghez. Az összetett alkatrészek és a szűk tűrések általában további műveleteket és minőségellenőrzést igényelnek.
Hol találok gyors CNC megmunkálási szolgáltatásokat egyedi alkatrészekhez?
Válasszon olyan beszállítót, amelyik képes támogatni az Ön által igényelt anyagokat, tűréshatárokat, alkatrész-összetettséget, ellenőrzést és szállítási ütemtervet. A TiRapidnál precíziós CNC megmunkálási szolgáltatásokat nyújtunk egyedi fém- és műanyag alkatrészekhez, prototípusok és kis volumenű gyártás támogatásával marással, esztergálással, többtengelyes megmunkálással és méretellenőrzéssel.
Összegzés
Az egyedi megmunkálás megkönnyíti az összetett alkatrészek gyártását azáltal, hogy lehetővé teszi a gyártási folyamat alkalmazkodását a tényleges geometriához, anyaghoz, tűréshatárhoz és mennyiséghez. Értéke akkor a legnagyobb, ha a standard alkatrészek nem felelnek meg a tervnek, ha a prototípusok gyakori felülvizsgálatra szorulnak, vagy ha precíz, kis volumenű alkatrészeket kell gyártani speciális szerszámok nélkül. A jó eredmények a praktikus jellemzőtervezéstől, a stabil megmunkálási stratégiáktól, a megfelelő tűréshatároktól és a funkciót szabályozó méretekre összpontosító ellenőrzéstől függenek.
A TiRapidnál precíziós CNC megmunkálási és gyártási szolgáltatásokat nyújtunk egyedi fém- és műanyag alkatrészekhez. Szolgáltatásaink közé tartozik a CNC marás, esztergálás, többtengelyes megmunkálás, komplex geometriák, méretvizsgálat, felületkezelési koordináció, prototípusok és kis volumenű gyártás.
















