
Az orvosi automatizálási berendezések tesztelési, mintavételi, szállítási, pozicionálási, válogatási és összeszerelési folyamatokat fednek le. Működésük számos, nem szabványos, pontos méretű és stabil illeszkedésű alkatrészre támaszkodik. A szerelőlapok, tartóalapok, pozicionáló blokkok, vezetőelemek és tengelyalkatrészek megmunkálási minősége közvetlenül befolyásolhatja a mechanizmus mozgását és az azt követő összeszerelést. A CNC megmunkálás alkalmas többféle alkatrész, kis tétel és gyakran változó szerkezet gyártására. Támogathatja a prototípusfejlesztést és az azt követő gyártást is, rugalmas megmunkálási támogatást nyújtva a berendezések fejlesztéséhez.
Az orvosi automatizálási berendezések mely részei alkalmasak CNC megmunkáláshoz?
Az orvosi automatizálási berendezések összetett szerkezettel rendelkeznek, és a különböző alkatrészek különböző funkciókat látnak el. A megmunkálás előtt a szerkezeti, anyagbeli és pontossági követelményeket a tényleges alkalmazásnak megfelelően kell meghatározni.
Berendezések szerkezeti és rögzítő alkatrészei
A rögzítőelemeket főként különböző modulok rögzítésére használják, a megmunkálás a referenciafelületekre, a furatpozíciókra és az összeszerelési kapcsolatokra összpontosít.
- Szerelőlap-alaplapok: Szerelőfuratok, pozicionáló furatok, süllyesztőfuratok és referenciafelületek megmunkálása több funkcionális modul rögzített pozícióinak biztosítása érdekében.
- Támaszatok és összekötő lemezek: A berendezés elrendezésének megfelelően megmunkálja a lépcsőket, hornyokat és többirányú furatokat.
- Szerelőkeretek: A belső mechanizmus elrendezésének megfelelően foglaljon le beépítési helyeket az érzékelők, a vezetékek és a működtető alkatrészek számára.
A megfelelő méretkapcsolatok fenntartása ezekben az alkatrészekben csökkentheti a beállítási munkát a berendezés összeszerelése során.
Pozícionáló, átviteli és működtető alkatrészek
A berendezésen belüli ismétlődő mozgások érzékenyek az illeszkedési méretekre, ezért a pozicionáló és átviteli alkatrészeknek a tényleges mozgásigényükön alapuló megmunkálási pontosságra van szükségük.
- Pozícionáló blokkok és vezetőelemek: A mozgásiránynak megfelelő hézagszabályozás a stabil ismétlődő pozicionálás biztosítása érdekében.
- Tengelyek és rögzítőalapzatok: Fókuszban a furatátmérő, a tengelyátmérő, a koncentrikusság és a csatlakozási méretek szabályozása.
- Rögzítések és szerszámok: A termék geometriájának megfelelően megmunkálja a hornyok, befogószerkezetek és hézagterületek pozicionálását.
A funkcionális alkatrészek tűréseit a tényleges mozgási és összeszerelési követelményeknek megfelelően kell meghatározni, hogy elkerüljük a szükségtelen nagy pontosságú megmunkálási költségeket.
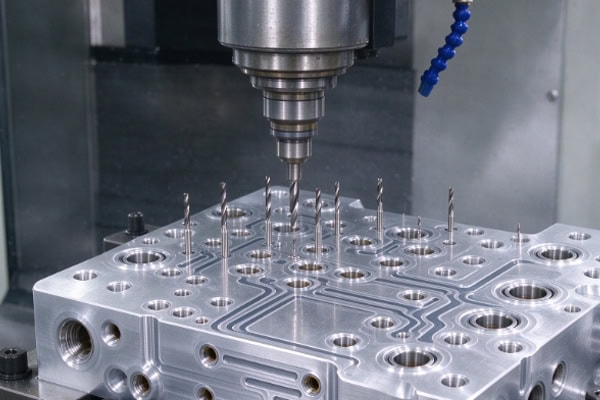
Hogyan szabályozható a CNC megmunkálás pontossága az orvosi automatizálási berendezések alkatrészeinél?
Az orvosi automatizálási berendezések több, egymással kölcsönhatásban álló mechanizmust tartalmaznak. Az, hogy egyetlen alkatrész megfelel a méretkövetelményeinek, nem feltétlenül garantálja a teljes mechanizmus zökkenőmentes működését. Ezért a megmunkálásnak a referenciapontokra, a kritikus méretekre és az alkatrész deformációjára kell összpontosítania.
Rajzok és folyamatok áttekintése megmunkálás előtt
A hivatalos gyártás előtt az alkatrész szerkezetét 3D modellek, 2D rajzok és összeszerelési kapcsolatok alapján kell felülvizsgálni, hogy előre azonosítsák a lehetséges megmunkálási problémákat.
- Mély hornyok és mély furatok ellenőrzése: Győződjön meg arról, hogy a vágószerszámok megfelelően elérik a megmunkálási területeket.
- Megmunkálási referenciapontok meghatározása: Határozza meg a fő rögzítési felületeket, a pozicionáló felületeket és a kritikus furatpozíciókat.
- A befogási módszer megtervezése: Csökkentse az ismételt pozicionálásból eredő kumulatív hibákat.
A gyártási kihívások előzetes kezelése csökkentheti a megmunkálás során előforduló ideiglenes folyamatváltozásokat.
Az ellenőrzés megszervezése a tűréshatárok szerint
A különböző alkatrészekhez megfelelő ellenőrzési módszerek szükségesek, és egyetlen mérőeszköz nem képes minden méretet lefedni. A tolómérők és mikrométerek bizonyos hagyományos lineáris méretekhez alkalmasak, míg a magasságmérők, a vizuális mérőrendszerek vagy a koordináta-mérőgépek a pozíció-, felület- és összetett geometriai jellemzőkhöz választhatók ki a tűréshatároknak megfelelően. Az ellenőrzési módszereknek a rajzspecifikációkkal való összehangolása lehetővé teszi az alkatrészek tényleges összeszerelési követelményeinek megfelelő ellenőrzését.
Fémek és műszaki műanyagok megmunkálási deformációjának szabályozása
A nagyméretű szerelőlapok, vékony falú alkatrészek és a műszaki műanyagok, például a POM és a PEEK esetében feszültségoldódás és méretváltozás léphet fel, ha jelentős mennyiségű anyagot távolítanak el belőlük.
- Hagyjon elegendő anyagot durva megmunkálás során: Kerülje a túlzott anyag eltávolítását egyetlen művelettel.
- A durva és simító megmunkálás megfelelő szétválasztása: A kritikus méreteket akkor kell kitölteni, amikor az alkatrész viszonylag stabil állapotban van.
- Műanyag alkatrészek szorítóerejének szabályozása: Megakadályozza a túlzott szorítóerő okozta lokális deformációt.
- Feszültségmentesítés szükség esetén: Nagy precíziós műanyag alkatrészek esetén az anyagnak és a szerkezetnek megfelelően megfelelő pihentetési vagy stabilizálási folyamatok szervezhetők.
A megmunkálási módszerek anyagjellemzők szerinti beállítása segít javítani a méretstabilitást a megmunkálás után.
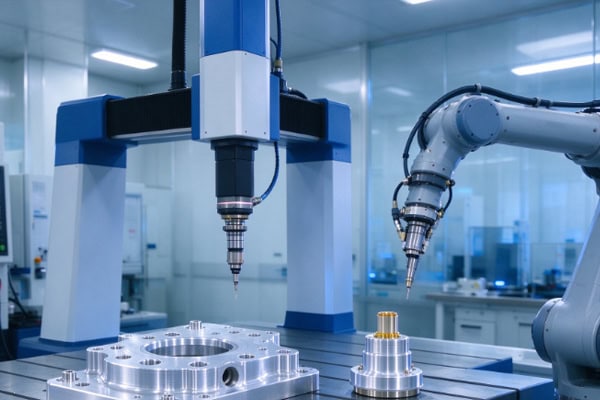
Hogyan kell összehangolni az anyag-, felületkezelési és tisztasági követelményeket?
Az orvosi automatizálási berendezések nem minden alkatrésze működik ugyanabban a környezetben. Az anyagválasztást és az utófeldolgozást az alkatrész funkciója, az érintkező közeg, a tisztítási módszerek és a berendezés üzemi körülményei alapján kell meghatározni.
Az anyagválasztásnak meg kell egyeznie az alkatrész funkciójával
A különböző anyagoknak megvannak a saját jellemzőik a súly, a szilárdság, a súrlódás, a korrózióállóság és a méretstabilitás tekintetében.
| Alkatrész | Közös anyagok | Megmunkálási fókusz | Fő követelmények |
| Tartó lemez | Alumínium ötvözet | Síkfelület, furatpozíciók | Könnyű kialakítás, összeszerelés |
| Támogatási bázis | Alumínium ötvözet, rozsdamentes acél | Referenciafelületek, csatlakozófuratok | Erő, stabilitás |
| Tengelyalkatrészek | Rozsdamentes acél, ötvözött acél | Koncentricitás, felületi minőség | Mozgáspontosság, tartósság |
| Útmutató alkatrészek | POM, PEEK és egyéb műszaki műanyagok | Illesztési hézag, deformáció | Alacsony súrlódás, méretstabilitás |
| Precíziós szerelvények | Alumíniumötvözet, rozsdamentes acél, műszaki műanyagok | Pozicionálási méretek, felületi minőség | Ismételt pozicionálás, tisztaság |
A PEEK alkalmas bizonyos szerkezeti alkatrészekhez, amelyek nagy vegyi ellenállást, hőmérséklet-állóságot vagy méretstabilitást igényelnek, míg a POM bizonyos alacsony súrlódású, könnyű és elektromosan szigetelő alkatrészekhez. Az adott anyagot továbbra is a tényleges üzemi körülményeknek megfelelően kell kiválasztani.
A felületkezelésnek meg kell felelnie a működési környezetnek
A felületkezelést nem szabad kizárólag az anyag alapján kiválasztani. Figyelembe kell venni a kopásállóságot, a korrózióállóságot, a tisztítási módszereket és a méretezést is.
- Alumíniumötvözet alkatrészek: Az eloxálás vagy a kemény eloxálás a kopás- és korrózióállósági követelményektől függően jöhet szóba. A precíziós illesztésű területeknek figyelembe kell venniük a kezelési réteg okozta méretváltozásokat.
- Rozsdamentes acél alkatrészek: A nagyobb korrózióállóságot és felülettisztaságot igénylő alkatrészekhez a passziválás vagy az elektropolírozás választható a tényleges igényeknek megfelelően.
- Precíziós illesztési területek: A felületkezelés előtt megfelelő megmunkálási ráhagyást kell fenntartani, és a szükséges utókezelési méreteket előre meg kell határozni.
A felületkezelést az alkatrész tényleges funkciójával együtt kell megtervezni, hogy elkerüljük a megmunkálás utáni reaktív beállításokat.
A tisztításnak és a sorjátlanításnak a szállítási folyamat részét kell képeznie
Azoknál az alkatrészeknél, amelyek reagensekkel vagy mintákkal érintkezhetnek, vagy tiszta környezetben működhetnek, a megmunkálás utáni tisztaságra is figyelmet kell fordítani.
- Megmunkálási sorják eltávolítása: Koncentráljon a furatokra, hornyokra, menetekre és éles szélekre, hogy megakadályozza a maradék törmelékek hatását a mechanizmus működésére.
- Megmunkálási maradványok eltávolítása: A projekt követelményeinek megfelelően távolítsa el a vágófolyadékokat, az olajat és a fémrészecskéket.
- Használjon megfelelő tiszta csomagolást: Tisztítás után az alkatrészeket megfelelően kell becsomagolni, hogy csökkentse a szállítás során az újraszennyeződés kockázatát.
A tisztítási, sorjátlanítási és csomagolási követelmények előzetes tisztázása lehetővé teszi, hogy az alkatrészek zökkenőmentesebben kerüljenek be a későbbi összeszerelési folyamatokba.
Milyen képességekkel kell rendelkeznie egy CNC-beszállítónak az orvosi automatizálási berendezések terén?
Az orvosi automatizálási berendezések alkatrészei gyakran gyorsan változó szerkezeteket, változó rendelési mennyiségeket és egyértelműen meghatározott szállítási követelményeket tartalmaznak. A beszállítóknak ezért megmunkálási képességekre és erős projektkoordinációs képességekre is szükségük van.
Komplex, nem szabványos szerkezetek kezelésének képessége
Az automatizálási berendezések alkatrészei tartalmazhatnak furatokat, hornyokat, lépcsőket, ívelt felületeket és többirányú megmunkálási jellemzőket egyszerre. A megfelelő folyamatot az alkatrész szerkezetének megfelelően kell kidolgozni.
- Többtengelyes megmunkálás: Alkalmas több felületű szerkezetekhez és összetett szögletes elemekhez.
- Precíziós marás és esztergálás: Lefedi a lemezalkatrészek, szerkezeti alkatrészek és tengelyalkatrészek különböző megmunkálási követelményeit.
- Megfelelő rögzítés: Csökkenti az ismételt pozicionálás hatását a kritikus méretekre.
A berendezések képességeinek a folyamattervezéssel való kombinálása javíthatja az összetett, nem szabványos alkatrészek megmunkálási stabilitását.
Képesség a K+F módosítások és a későbbi gyártás támogatására
Az orvosi automatizálási berendezések fejlesztése során változhatnak a furatpozíciók, méretek, szerelvények szerkezete vagy modulinterfészek. A megmunkáló beszállítónak ezért gyorsan meg kell értenie a rajzváltozásokat, és ennek megfelelően kell módosítania a megmunkálási folyamatot. Kis tételű vagy ismételt gyártás során az anyagok, programok, ellenőrzési követelmények és kritikus méretek konzisztenciáját is fenn kell tartani. A különleges tisztasági követelményekkel rendelkező alkatrészek esetében a sorjátlanítási, tisztítási és csomagolási specifikációkat is előre meg kell határozni, hogy a megmunkálás, az utófeldolgozás és a szállítás egységes munkafolyamatot alkosson.
Az orvosi automatizálási berendezések alkatrészeinek gyártása megköveteli a szempontok kiterjesztését a tervrajzoktól a tényleges összeszerelési és működési körülményekig. Egy megfelelő megmunkálási tervnek előre ki kell térnie az anyagjellemzőkre, a méretszabályozásra, a deformációs kockázatokra, a felületkezelésre és a tisztasági követelményekre. Ezen tényezők beépítése a korai folyamattervezésbe csökkentheti az ismételt módosításokat a fejlesztés során, és segíthet fenntartani a stabilabb alkatrész-illesztést, miután az alkatrészek bekerülnek a berendezés összeszerelésébe.
















