
Gyakori műszaki műanyagként a nejlont széles körben használják gépekben, autóiparban, elektromos és egyéb területeken kiváló szilárdsága, kopásállósága és önkenő tulajdonságai miatt. Nemcsak fröccsöntésre alkalmas, hanem CNC-megmunkáláshoz is kiválóan alkalmas. A nejlon alapvető jellemzőiből kiindulva szisztematikusan elmagyarázom a CNC-megmunkálással kapcsolatos gyakorlati ismereteit és óvintézkedéseit, hogy mélyebben megértse, hogyan lehet a nejlon anyagokat hatékonyabban alkalmazni a precíziós gyártásban.
Mit Is NYlon
A nejlon egy szintetikus polimer, teljes nevén poliamid, amelyet a DuPont fejlesztett ki 1935-ben, és széles körben használnak a gépgyártásban. A tényleges projektekben leggyakrabban PA6-ot és PA66-ot használok, amelyek kiváló mechanikai szilárdsággal (PA66 szakítószilárdsága 80-90 MPa), jó kopásállósággal, alacsony, 0.25-ös súrlódási együtthatóval rendelkeznek, és száraz súrlódási körülmények között is hosszú ideig használhatók.
A nejlon jó olaj- és lúgállósággal, valamint kiváló elektromos szigetelő tulajdonságokkal is rendelkezik, így ideális anyag autóipari alkatrészekhez, elektronikai alkatrészekhez, csúszó alkatrészekhez, fogaskerekekhez és ipari szíjtárcsákhoz.
A CNC megmunkálásban a nejlon hőre lágyuló tulajdonsága és közepes keménysége miatt kiválóan alkalmas esztergálási, marási és fúrási műveletekhez. Különösen a könnyű és önkenő anyagok iránti magas követelmények esetén a nejlon hatékonyan helyettesíthet bizonyos fém alkatrészeket, miközben csökkenti a rendszerzajt és a karbantartási költségeket.
Akár erősítetlen PA6-ról , akár 30% üvegszállal erősített PA66-GF30- ról van szó , ésszerű szerszámválasztással és megmunkálási paraméterekkel ±0.05 mm-es tűréshatárt tudok elérni. Szerkezeti és funkcionális alkatrészekhez a nejlon mindig az egyik költséghatékony anyag, amit ajánlok.
Közös Tyes Of NYlon And Törökös Performance Differenciák
A különféle projektekben, amelyekben részt vettem, a nejlon nemcsak szilárdságáról és szívósságáról ismert, hanem számos módosított modellel is rendelkezik, hogy megfeleljen a különböző alkalmazási követelményeknek. A leggyakrabban használt típusok közé tartozik a PA6, PA66, PA12 és az üvegszállal erősített nejlon. A teljesítménybeli különbségek közöttük közvetlenül befolyásolják a feldolgozási stratégiát és a terminálalkalmazás teljesítményét . Nemcsak különféle típusok léteznek, hanem az egyes minőségek fizikai tulajdonságai is jelentősen eltérnek.
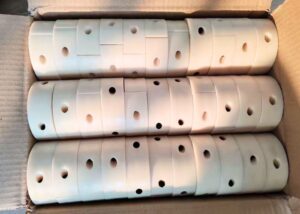
CNC megmunkálási projektjeim során a megfelelő nejlon modellt az alkatrész célja, a mechanikai követelmények és a környezeti feltételek alapján választom ki. Az alábbiakban számos gyakori nejlon anyag elemzését olvashatja:
PA6 (Nylon 6)
A PA6 az egyik leggyakrabban feldolgozott nejlonom, különösen szíjtárcsákhoz, vezetősínekhez és általános szerkezeti alkatrészekhez. Szakítószilárdsága akár 80 MPa, szakadási nyúlása akár 50%, jó ütésállósággal és szívóssággal rendelkezik. Azonban a vízfelvételi aránya akár 2.5% is lehet, és a páratartalom változása befolyásolja a méretpontosságot, ezért a feldolgozás előtt általában 6-12 órán át (80°C-on) kell szárítanom.
PA66 (Nylon 66)
A PA6-hoz képest a PA66 kristályosabb, szakítószilárdsága 85-95 MPa-ra nőtt, hődeformációs hőmérséklete pedig eléri a 250°C-ot (0.45 MPa alatt). Gyakran használják olyan alkatrészek gyártására, mint a csatlakozók, fogaskerekek, rögzítőelemek stb., amelyek nagy erőhatásoknak vannak kitéve. Merevebb, de problémája a magas higroszkóposság, és feldolgozás előtt teljesen meg kell szárítani.
PA12
A PA12 az elsődleges választásom olyan projektekhez, amelyek nagy méretstabilitást és alacsony vízfelvételt igényelnek, mint például orvosi tömítések, pneumatikus szerelvények stb. Vízfelvétele akár 0.2% is lehet, és a feldolgozás utáni mérettartása kiváló. Szakítószilárdsága valamivel alacsonyabb (kb. 50-60 MPa), de vegyi ellenálló képessége és ütésállósága kiváló, így alkalmas precíziós szerkezeti alkatrészekhez.
30% üvegszállal erősített nejlon
Ez a modell több mint 90 MPa-ra növelheti a szakítószilárdságot, egyesek pedig elérhetik a 130 MPa-t. Ez az elsődleges választásom nagy szilárdságú tartóelemek (például konzolok és teherhordó héjak) megmunkálásakor. Merevsége, méretstabilitása és hődeformációs hőmérséklete jóval magasabb, mint az erősítetlen nejloné, de a szerszámkopás a megmunkálás során jelentősen megnő. Általában keményfém szerszámokat használok, és azokat párahűtéssel egészítem ki az élettartam meghosszabbítása és a jobb felületi minőség elérése érdekében.
Képes NYlon Be Processed BCNC
A nejlon egy CNC megmunkáláshoz alkalmas műszaki műanyag, jó vágási teljesítménnyel és széleskörű feldolgozási rugalmassággal. Feldolgozási nehézsége mérsékelt, de olyan kulcsfontosságú készségek elsajátítását is igényli, mint az anyagfeszültség szabályozása, a szerszámválasztás, a hűtési módszer stb. Különösen a tömegtermelésben kell előre kezelni a méretstabilitást, a higroszkóposságot és a hőtágulást, különben nagyon valószínű a tűréshatárok eltérése vagy a felületi hibák előfordulása.
Előkészítés Work Before NYlon Pfeldolgozás (Such As Alágyítás, Dsír)
A nejlon higroszkópos, ezért a feldolgozás előtti szárítás kritikus fontosságú. Például a PA6 vízfelvételi aránya akár 2.5% is lehet, és a méretei nedvesen több mint 0.3%-kal tágulhatnak. Általában 80°C-on 8-12 órán át szárítom, hogy a nedvességtartalom 0.2% alá csökkenjen. Ezenkívül a nagy feszültségű öntvények (például fröccsöntött alkatrészek) esetében fontolóra veszem a hőkezelést (90°C–100°C 2 órán át) a belső feszültség feloldása és a vetemedés vagy repedés megelőzése érdekében a feldolgozás során.
Ajánlott Mcsiszoló Pparaméterek (Ckimondva Sbepisilt, Fszükség, Depth Of C(ut)
A nejlon típusától függően a feldolgozási paraméterek kissé eltérnek:
PA6/PA66
Vágási sebesség: 180–250 m/perc
Előtolási sebesség: 0.1–0.3 mm/ford
Vágási mélység: 0.5–1.5 mm
30% üvegszállal erősített nejlon
vágási sebesség: 100-180 m/perc (mert az üvegszál koptatja a szerszámot)
Használjon keményfém vagy titánbevonatú HSS szerszámokat, és használjon szóróhűtéses rendszert a hőmérséklet stabil szinten tartásához.
Számos kísérlet során azt tapasztaltam, hogy a forgácstörővel ellátott szerszám használata csökkentheti a forgácsok összegubancolódását, csökkentheti a hőképződést és javíthatja a felületi minőséget.
Közös Processing Prablások And Smegoldások (Edge Cösszeomlás, Ebővítés)
1. probléma: Sok Chipping/BurrsNylon
nagy szívóssággal rendelkezik. Ha a szerszám nem elég éles, vagy az előtolás túl erős, könnyen húzható az anyag a vágás helyett. A megoldás egy éles, kis homlokszögű szerszám használata és az előtolási sebesség csökkentése 0.1 mm/fordulatra.
2. probléma: Dimenziós Ebővítés/Deformáció
főként a nedvességfelvétel vagy az egyenetlen helyi melegítés okozza, ami feszültségfelszabaduláshoz vezet. Ezt az anyag előszárításával és szakaszos nagyolási + simítási stratégiával kerülöm el. Például a nagyolás és a simítás között 4 órás időköz segít az anyag stabilizálásában.
felületi Treatment Mmódszerek (Polizálás, Djajveszékelés Sés robbantás)
Bár maga a nejlon felület viszonylag sima, ha vannak speciális követelmények, általában a következőket teszem:
Mechanikus polírozás : átlátszóság vagy simaság javítása (Ra<0.8 μm)
Festés : egyedi színekhez használják, gyakran látható fogyasztói termékek burkolatain
Homokfúvás : A súrlódási tulajdonságok javítására vagy matt hatás elérésére, gyakran használják kézi alkatrészeken!
Összehasonlító Analízis Of NYlon And Other Eázsiai Plasztik
A tényleges feldolgozási projektekben a nejlont gyakran összehasonlítják más elterjedt műszaki műanyagokkal, például a POM-mal, az ABS-sel és a polikarbonáttal (PC). Tapasztalataim szerint a nejlon közepes szilárdságú, kopásálló és önkenő alkatrészekhez alkalmas, míg a POM kopásállóbb, az ABS könnyű, de gyenge szilárdságú, a PC pedig az átlátszóság és az ütésállóság tekintetében nyer. Az anyagok kiválasztásának kulcsa a teljesítményillesztésben rejlik, különös tekintettel a súrlódási együtthatóra, a higroszkóposságra és a hődeformációs hőmérsékletre.
| Méretek összehasonlítása | Nylon (PA6/PA66) | POM (polioximetilén) | ABS (akrilnitril-butadién-sztirol) | Polikarbonát (PC) |
| Súrlódási együttható | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Kopásállóság | ★★★★ ☆ | ★ ★ ★ ★ ★ | ★★ ☆☆☆ | ★★ ☆☆☆ |
| Ütési erő | közepes | közepes | általában | Nagyon magas (>850 J/m²) |
| Méretstabilitás | Közepes (nagy higroszkóposságú) | Magas (alacsony higroszkóposság) | nagy | közepes |
| Hőeltérítési hőmérséklet | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| Feldolgozási teljesítmény | kiváló | kiváló | kiváló | általában |
| Ajánlott felhasználások | Fogaskerekek, csúszóblokkok, perselyek | Szíjtárcsák, csapágyak, fogaslécek | Házak, játékok, szerkezeti tartók | Átlátszó fedél, ütésálló héj |
Közös Industry ALKALMAZÁS Scenarios Nejlonból
CNC megmunkálási projektjeimben a nejlon anyagokat széles körben használják számos kulcsfontosságú iparágban könnyű súlyuk, nagy szilárdságuk, önkenő képességük és kiváló elektromos szigetelő tulajdonságaik miatt. Legyen szó autóiparról, elektronikáról, élelmiszeriparról vagy orvosi berendezésekről, a megfelelő nejlon típust (például PA6, PA66, PA12, üvegszállal erősített nejlon) a mechanikai követelmények, a környezeti feltételek és a szabályozási szabványok alapján választom ki. Szakítószilárdsága elérheti a 90 MPa-t, hődeformációs hőmérséklete pedig akár a 250°C-ot is. Jó méretstabilitással és kémiai korrózióállósággal is rendelkezik, így alkalmas nagyfrekvenciás működésre és precíziós alkatrészgyártásra zord környezetben.
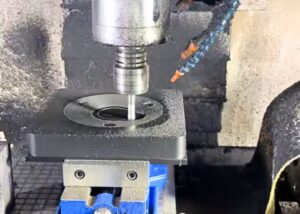
A következők a nejlon alkatrészek tipikus alkalmazásai, amelyekkel gyakran foglalkozom különböző iparágakban:
Autóipar
Gyakran dolgozok fel nejlon alkatrészeket az erőátviteli és karosszériaszerkezetekben használt ügyfelek számára, beleértve:
A rendkívül kopásálló nejlon fogaskerekek (PA66-GF30) alkalmasak sebességváltókhoz és motorátviteli rendszerekhez
Fix konzolok és csatlakozók, merevséggel és rezgéscsökkentő teljesítménnyel
Olajcső-bilincsek, kábelköteg-bilincsek és egyéb kisebb szerkezeti alkatrészek, amelyeknek olaj- és magas hőmérséklet-állónak kell lenniük
Elektromos ipar
a nejlon nélkülözhetetlen anyaggá teszi az elektromos rendszerekben. Tipikus alkatrészek, amelyeket feldolgoztam:
Szigetelőcsavarok, szigetelő alátétek (általában PA6 és PA66)
Szigetelőpárnák a kábelek elválasztásához, magas átütési feszültséghez és kiváló biztonsághoz
Az elektromos vezérlődobozban található nejlon pozicionáló blokk biztosítja a vezetékrendszer stabil és megbízható működését.
Az élelmiszeriparban főként alacsony higroszkóposságú , FDA által tanúsított PA12 anyagokat használunk ezen a területen. Gyakori alkatrészek:
Szállítószalag görgő és lánccsúszka, alacsony súrlódási együttható és csendes működés
A vágóvezető sínek és vezetőcsúszdák magas tisztaságot biztosítanak, miközben megfelelnek a szerkezeti szilárdsági követelményeknek
Levehető nejlon csatlakozó a könnyű tisztítás és karbantartás érdekében
Orvosi ipar Az általam kiszolgált európai és amerikai orvosi ügyfelek körében a nejlont széles körben használják nagy precíziós szerkezeti alkatrészek gyártásához, mint például:
Orvosi berendezések háza, konzolrendszer (PA12 felhasználásával, kiváló méretstabilitás)
Eldobható sebészeti eszközök alkatrészeinek elhelyezése
Fogaskerekek és rögzítőelemek fogászati berendezésekben
Anyag Sválasztás Rajánlás Tképes For Nnejlon CNC Mcsiszoló
A következő összehasonlító táblázatok sorolhatók fel (javasolt elölre helyezni):
| Anyagminőség | Vízelnyelés | Szakítószilárdság | Méretstabilitás | Alkalmazási forgatókönyv |
| PA6 | Magas (2.5%) | 80 MPa | általában | Csiga, vezetősín |
| PA66 | Magas (2.0%) | 90 MPa | jó | Fogaskerekek, csatlakozók |
| PA12 | Alacsony (0.2%) | 60 MPa | Kiváló | Orvosi, tömítőgyűrű |
| PA66-GF30 | 低 | 130 MPa | Kiváló | 支架、壳体 |
FAQ
Mennyire megmunkálható a nejlon?
A nejlon kiválóan megmunkálható CNC módszerekkel, például marással és esztergálással. Általában ±0.05 mm-es tűréshatárokat érek el. Közepes keménysége és alacsony súrlódása sima vágásokat tesz lehetővé, de az éles szerszámok és a hűtés elengedhetetlen az olvadás vagy deformáció megakadályozásához.
Mi a legjobb módja a nejlon megmunkálásának?
Éles keményfém szerszámok, mérsékelt forgácsolási sebesség (180–250 m/perc) és hűtőfolyadék-permet használata ajánlott. A nejlon előszárítása és a megszakított forgácsolás segít megelőzni a sorjákat és a felület lágyulását. A méretstabilitás megőrzése érdekében kerülje az agresszív előtolást.
Mi a különbség a nejlon és a PA6 között?
A nejlon a poliamid általános elnevezése, míg a PA6 konkrétan a nejlon 6-ra utal. A PA6 szakítószilárdsága ~80 MPa, és jó ütésállósággal rendelkezik. A 2.5%-os vízfelvétele azonban befolyásolhatja a pontosságot, ezért a megmunkálás előtt elengedhetetlen a szárítás.
Mi a nejlon toleranciája a megmunkálás során?
Általában ±0.05 mm tűréshatárt tartok be nejlon megmunkálásakor. Kritikus illesztések esetén a ±0.02 mm elérhető száraz anyaggal és szoros rögzítéssel. A nedvesség és a hőtágulás azonban a ±0.1 mm-t biztonságosabb általános iránymutatássá teszi összetett alkatrészek esetében.
Mik a nejlon korlátai?
A nejlon nedvességet szív fel (akár 2.5%-ot is), ami méretváltozásokat okoz. Hőérzékeny, közepes merevségű, és megmunkálás során deformálódhat vagy sorjákat képezhet. Ezek a tényezők megnehezítik a szűk tűréshatárok és a hosszú távú stabilitás biztosítását.
Mi a jó megmunkálási tűréshatár?
Tapasztalataim szerint a CNC műanyag alkatrészek esetében a ±0.1 mm a praktikus alapértelmezett tűréshatár. Jó anyag-előkészítés és gépvezérlés esetén a ±0.05 mm gyakori. A ±0.02 mm alatti tűréshatárok megmunkálás utáni kalibrálást vagy speciális befogókat igényelnek.
Mi a nejlon hőmérséklet-tűrése?
A standard nejlon folyamatos üzemben -40°C és 120°C között hőmérsékletet bír ki. Rövid ideig tartó löketek esetén akár 150°C-ot is elvisel. A nagyobb ellenállás érdekében PA66-GF30-at használok, amely magas hőmérsékleten is megőrzi szilárdságát, és terhelés alatt sem lágyul meg.
Milyen minőségű nejlonok vannak megmunkáláshoz?
Általában PA6, PA66, PA12 és PA66-GF30 anyagokat használok. A PA6 szívós és megfizethető, a PA66 merevséget biztosít, a PA12 alacsony nedvességfelvételt biztosít, a 30%-ban üvegszállal töltött PA66 pedig több mint 130 MPa szakítószilárdságot biztosít szerkezeti alkalmazásokhoz.
Összegzés
Ennek a nejlonfeldolgozási útmutatónak a célja, hogy segítsen teljes mértékben megérteni a nejlon teljesítménybeli különbségeit, alkalmazási forgatókönyveit és CNC-megmunkálási technikáit. Akár tervezőmérnök, beszerző vagy a gyártási oldalon dolgozó üzemeltető, amennyiben elsajátítja a nedvességfelvétel szabályozását, az ésszerű kiválasztási és feldolgozási paramétereket, hatékonyan javíthatja az alkatrészek minőségét, csökkentheti a selejtes arányt, és rugalmasabban érhet el funkcionális tervezést és költségoptimalizálást az autóiparban, az elektromos, az orvosi és más iparágakban. Remélem, hogy ez az útmutató gyakorlati referenciaként szolgálhat az anyagkiválasztásban és a precíziós megmunkálásban.















