Le pointage est une technique de soudage temporaire utilisée pour maintenir les pièces métalliques en position avant la soudure définitive. Ces petits points de soudure contribuent à maintenir l'alignement, à contrôler les déformations et à garantir la précision dimensionnelle lors de la fabrication. Dans des secteurs tels que l'automobile, la construction métallique et la fabrication de précision, un pointage correct peut améliorer considérablement la qualité des soudures et la stabilité des assemblages.
Comprendre ce qu'est le pointage de soudure, comment il fonctionne et quand il doit être utilisé est essentiel pour obtenir des soudures fiables et de haute qualité dans la fabrication moderne.
Qu'est-ce que le soudage par points ??
Le pointage est une technique de soudage temporaire utilisée pour maintenir les composants métalliques en position avant la soudure finale. Un pointage consiste en un court cordon de soudure réalisé en des points précis le long d'un joint afin de garantir l'alignement et d'empêcher tout mouvement pendant la fabrication.
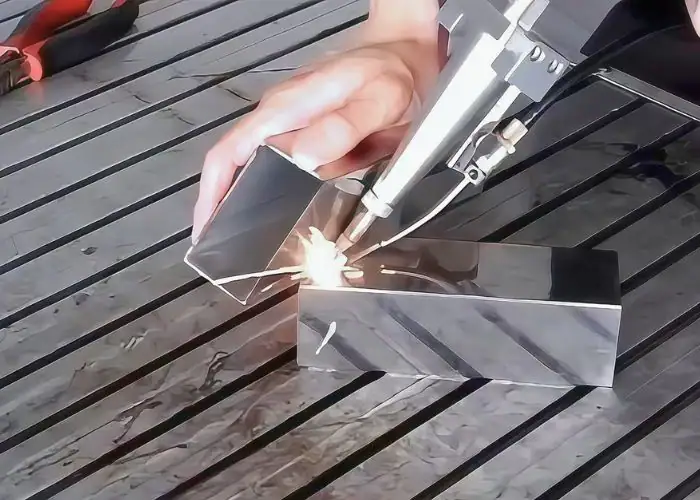
Bien que de petite taille, les points de soudure jouent un rôle essentiel dans la maîtrise des déformations et la garantie de la précision dimensionnelle. Lors du soudage, le métal se dilate sous l'effet de la chaleur et se contracte en refroidissant. Sans points de soudure adéquats, les pièces risquent de se déplacer, de se déformer ou de se désaligner, ce qui peut engendrer des contraintes structurelles ou des reprises coûteuses.
Le pointage n'est pas un procédé de soudage à part entière, comme le soudage MIG, TIG ou à l'électrode enrobée. Il s'agit plutôt d'une méthode de positionnement réalisée à l'aide de ces techniques de soudage standard. Le choix du procédé dépend de l'épaisseur du matériau, du type d'assemblage et des exigences de production.
Correctement exécuté, le pointage stabilise l'assemblage, améliore la qualité de la soudure et accroît l'efficacité globale de la fabrication. Toutefois, une taille ou un espacement incorrect des points de soudure peut engendrer des contraintes résiduelles ou fragiliser le joint ; une technique appropriée est donc essentielle en production.
Quel est l'objectif du soudage par points ?
Le pointage a pour principal objectif de maintenir les pièces dans un alignement précis avant la soudure définitive. Il agit comme un dispositif de retenue mécanique temporaire, garantissant que les composants restent dans leur position prévue pendant la fabrication.
Dans les environnements de production réels, l'apport de chaleur du soudage peut entraîner la dilatation, la contraction et la déformation du métal. Les points de soudure réduisent ces mouvements et contrôlent les variations dimensionnelles en fixant l'assemblage aux points critiques. Ceci est particulièrement important pour les grands ensembles, les structures en tôle mince ou les composants de précision où les écarts de tolérance doivent être minimisés.
Le pointage améliore également l'efficacité du flux de travail. En stabilisant le joint dès le début du processus, les soudeurs peuvent réaliser des passes de soudage continues avec plus d'assurance et de rapidité. Des points de soudure correctement espacés réduisent le besoin de brides ou de dispositifs de fixation externes, ce qui permet de gagner du temps de réglage aussi bien pour les petites que pour les grandes séries.
De plus, le pointage permet de vérifier l'ajustement avant le soudage définitif. En cas de problème d'alignement, des corrections peuvent être apportées sans avoir à mettre au rebut la pièce entière. Ainsi, le pointage sert à la fois d'outil de positionnement et de contrôle qualité.
Correctement dimensionnées et espacées, les soudures par points améliorent la résistance finale de la soudure et réduisent les contraintes résiduelles. Cependant, des points de soudure excessifs ou mal placés peuvent créer des points de concentration de contraintes ; une planification rigoureuse et un jugement éclairé de l’ingénieur sont donc essentiels.
Comment réaliser un pointage de soudure correctement?
Un pointage correct ne consiste pas simplement à placer de petits points de soudure au hasard. Il nécessite une planification, un positionnement et un contrôle précis afin de garantir l'alignement, la solidité et une déformation minimale.
Préparer la surface du joint
Avant de souder, nettoyez soigneusement les surfaces métalliques. Éliminez toute trace d'huile, de rouille, de peinture et d'oxydation. Les contaminants peuvent provoquer des points de soudure faibles, de la porosité ou des fissures. En fabrication de structures, même une légère contamination de surface peut réduire l'intégrité de la soudure de 15 à 30 %.
Assurez-vous d'un ajustement précis
Avant de procéder aux points de soudure, assurez-vous de l'alignement et de l'espacement corrects. Des écarts irréguliers entraînent une concentration des contraintes et des déformations. Dans les assemblages de précision, les écarts entre les joints sont généralement contrôlés à ±0.5 mm près.
Utilisez la taille de punaise appropriée
Les points de soudure doivent généralement avoir une longueur égale à 1 à 2 fois l'épaisseur du matériau. Par exemple, pour de l'acier de 3 mm, un point de 3 à 6 mm est courant. Des points trop longs augmentent l'apport de chaleur et les déformations, tandis que des points trop courts peuvent céder lors du soudage final.
Espacement de contrôle
L'espacement des points de fixation dépend de l'épaisseur du matériau et de la longueur de l'assemblage. Pour les tôles fines (1 à 2 mm), l'espacement peut être de 50 à 100 mm. Pour les pièces structurelles plus épaisses, cet espacement peut atteindre 150 à 300 mm. Un espacement adéquat prévient le gauchissement et assure la stabilité de l'assemblage.
Placement alternatif pour réduire la distorsion
Évitez de placer les punaises toujours dans le même sens. Alternez plutôt les côtés ou utilisez une disposition équilibrée. Cela répartit la chaleur uniformément et réduit les contraintes résiduelles.
Correspondance avec le processus de soudage final
Utilisez, dans la mesure du possible, le même procédé de soudage et le même métal d'apport pour le pointage que pour le soudage final. Cela garantit la compatibilité et évite les incohérences métallurgiques.
Inspection avant soudure finale
Après le pointage, vérifiez à nouveau l'alignement et l'équerrage. Une fois la soudure finale commencée, les corrections deviennent plus difficiles et coûteuses.
Correctement exécuté, le pointage réduit les déformations, améliore la qualité de la soudure et accroît l'efficacité de la fabrication. En revanche, une mauvaise technique peut créer des points de tension ou des fissures qui compromettent l'ensemble de la structure.
Soudage par points vs soudage par points
Avant de choisir une méthode de soudage, les ingénieurs doivent bien comprendre la différence entre le pointage et le soudage par points. Bien que les deux méthodes impliquent de petites surfaces de soudure, leur objectif, leur procédé et leur rôle structurel diffèrent considérablement. Un mauvais choix de méthode peut affecter la précision d'alignement, la résistance de l'assemblage, la cadence de production et le coût global de fabrication. Le tableau comparatif ci-dessous détaille les différences techniques et pratiques afin de vous aider à déterminer quand privilégier le pointage et quand opter pour le soudage par points.
| Catégorie de comparaison | Point de soudure | Point de soudure |
| Définition | Soudure temporaire utilisée pour maintenir les pièces en position avant la soudure finale | Soudure par résistance permanente utilisée pour assembler des tôles métalliques qui se chevauchent |
| Objectif principal | Alignement et positionnement avant la soudure complète | Fusion structurelle de composants en tôle |
| Force structurelle | Faible à modérée (ne pas conçue comme soudure porteuse finale) | Joint structurel permanent avec capacité de charge |
| Type de procédé de soudage | Soudage à l'arc (MIG, TIG, à l'électrode enrobée) | Soudage par résistance |
| Méthode de génération de chaleur | Chauffage par arc électrique | Résistance électrique + pression |
| Épaisseur typique du matériau | Matériaux d'épaisseur moyenne à épaisse, cadres, joints structuraux | tôles minces (panneaux automobiles, boîtiers) |
| Adéquation du volume de production | Production faible à moyenne | Production de masse à haut volume |
| Vitesse par soudure | Commande manuelle, secondes par point | 0.1 à 0.5 seconde par point de soudure |
| Rôle dans la fabrication | Stabilisation avant soudage | Méthode d'assemblage final |
| Contrôle de la distorsion | Contribue à réduire la déformation avant la soudure finale | Contrôle limité de la distorsion dans les assemblages de tôles |
| Retrait après soudure | Généralement refondu pour former le cordon de soudure final | Le noyau de soudure permanent reste |
| Industries communes | Fabrication de structures, soudage de tuyaux, engins lourds | Fabrication automobile, production d'appareils électroménagers |
Explication du symbole de pointage
Comprendre le symbole de pointage est essentiel pour la lecture des plans de soudage et des schémas de fabrication. Dans la documentation technique, les symboles communiquent les exigences de soudage de manière claire et efficace. Une mauvaise interprétation d'un symbole de pointage peut entraîner des dimensions de soudure incorrectes, des erreurs d'espacement ou des défauts structurels.
Que signifie le symbole d'une soudure par points ?
Un symbole de pointage est une représentation graphique utilisée sur les plans de soudage pour indiquer l'emplacement des points de soudure temporaires. Il suit les systèmes de symboles de soudage normalisés, tels que :
- AWS A2.4 (American Welding Society)
- ISO 2553 (Norme internationale)
Contrairement aux symboles de soudure complète, les points de soudure sont généralement indiqués par un symbole de soudure d'angle accompagné de notes supplémentaires précisant « POINT » ou des instructions d'espacement intermittent.
Comment les symboles de soudure par points sont représentés
Dans la plupart des dessins techniques, les instructions de pointage comprennent :
- Symbole de soudure d'angle (triangle)
- Ligne de référence
- Flèche pointant vers l'articulation
- Note facultative indiquant l'espacement des punaises (par exemple, intervalles de 100 mm)
Parfois, le dessin peut préciser :
- Longueur de soudure (ex. : 5 mm)
- Espacement (ex. : 150 mm d’axe en axe)
- « TYP » pour application typique
Exemple de notation :
5 mm d'adhérence à 150 mm
Cela signifie des points de soudure de 5 mm de long placés tous les 150 mm le long du joint.
Éléments clés d'un symbole de pointage
| Composant de symbole | Sens |
| flèche | Indique l'emplacement commun |
| Ligne de référence | Base pour les instructions de soudage |
| Symbole de filet | Indique le type de soudure |
| Taille de soudure | Longueur de chaque aiguille |
| espacement | Distance entre les points d'amure |
| Queue | Notes complémentaires (processus ou remarques) |
Pourquoi une interprétation correcte des symboles est importante
Une interprétation incorrecte peut entraîner :
- Apport de chaleur excessif
- Distorsion
- fixation temporaire faible
- Augmentation des coûts de retouche
Dans la fabrication de précision, des erreurs d'espacement des points de fixation de même ±20 mm peuvent entraîner un désalignement dans les longs assemblages structuraux.
Types de soudage par points
Bien que le pointage soit souvent décrit comme une simple soudure temporaire, il peut être appliqué de différentes manières selon le type d'assemblage, l'épaisseur du matériau et les exigences de fabrication. Comprendre les différents types de pointage permet d'améliorer la précision d'alignement, de réduire les déformations et d'assurer une soudure finale lisse.
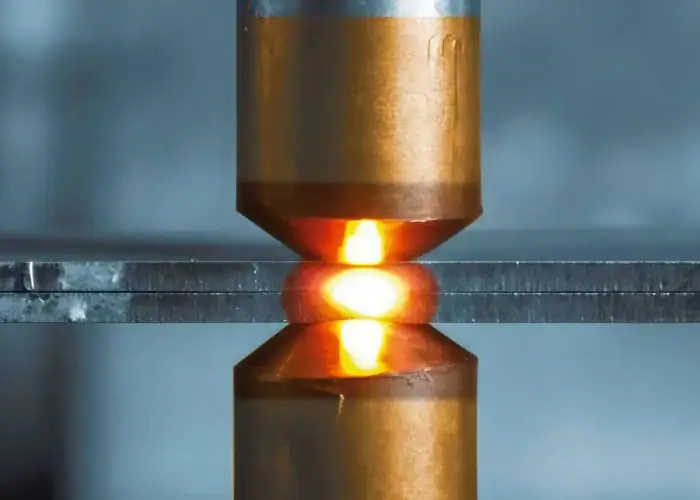
Soudure à point unique
Un point de soudure simple est la forme la plus élémentaire. Il consiste en une petite soudure placée à un joint pour maintenir deux pièces ensemble.
Il est couramment utilisé dans :
- petits assemblages
- cordons de soudure courts
- Supports ou fixations simples
Cependant, le fait de n'utiliser qu'un seul point de soudure dans les longs joints peut entraîner des mouvements pendant le soudage, notamment dans les matériaux de plus de 3 mm d'épaisseur.
Soudures par points multiples
Plusieurs points de soudure sont espacés régulièrement le long d'un joint avant la soudure finale.
Espacement typique :
- 50 à 100 mm pour les tôles minces
- 150 à 300 mm pour l'acier de construction
Cette méthode améliore la stabilité de l'alignement et réduit la distorsion thermique lors des passes de soudage complètes.
Soudage par points de pont
Le pointage par pontage est utilisé lorsqu'il existe un espace entre les composants. Le pointage comble cet espace pour maintenir le positionnement.
Cette technique est souvent appliquée dans :
- Fabrication de tuyaux
- Articulations irrégulières
- conditions de soudage sur le terrain
Cela permet de compenser un ajustement imparfait, mais doit être exécuté avec soin pour éviter une fusion insuffisante.
Soudage à chaud
Le soudage à chaud consiste à réaliser un point de soudure et à le renforcer immédiatement et légèrement pour en améliorer la résistance.
Ce type est utile dans :
- Construction de structures lourdes
- Matériaux épais
- Assemblages sensibles à la charge
Il offre une meilleure tenue temporaire que les petites punaises standard.
Soudage par points intermittent
En soudage par points intermittents, des points de soudure sont appliqués à intervalles précis le long de longs cordons avant le soudage final.
Il est largement utilisé dans :
- Les grands cadres
- Panneaux en tôle
- Boîtiers d'équipement
Un espacement correct est essentiel pour contrôler la distorsion et maintenir la précision dimensionnelle.
Équipements et outils de soudage par points
Le choix du matériel de pointage adéquat est essentiel pour obtenir un alignement stable, un apport de chaleur contrôlé et une qualité de soudure constante. Bien que le pointage soit temporaire, les outils et la configuration influent directement sur la maîtrise des déformations, l'intégrité de l'assemblage et l'efficacité globale de la fabrication.
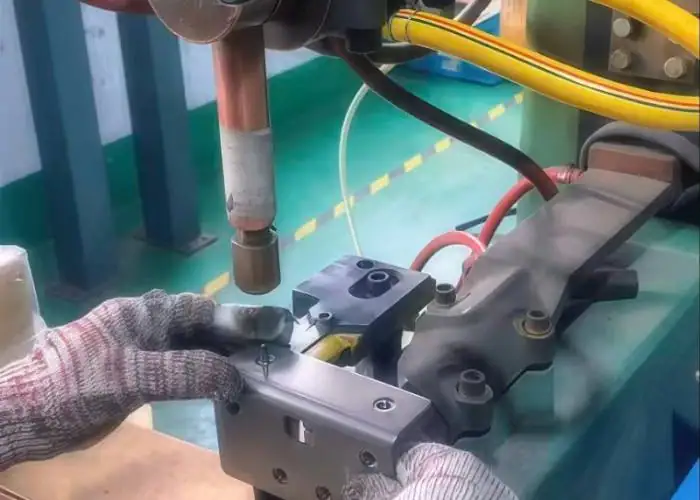
Machines à souder utilisées pour le pointage
Le pointage ne nécessite pas de machine dédiée. Il utilise plutôt un équipement de soudage standard, adapté au matériau et à l'application.
Poste de soudage MIG (GMAW)
- Le plus courant pour le pointage
- Convient pour l'acier doux, l'acier inoxydable et l'aluminium.
- Rapide et facile à contrôler
- Idéal pour les environnements de production
Le soudage MIG est privilégié dans 60 à 70 % des applications de fabrication générale en raison de sa rapidité et de sa simplicité.
Soudeur TIG (GTAW)
- Précision et contrôle accrus
- Convient aux matériaux fins (≤3 mm)
- Utilisé dans l'aérospatiale, le secteur médical et la fabrication de haute précision
Le soudage TIG par points offre des soudures plus propres, mais il est plus lent que le soudage MIG.
Soudeuse à l'arc (SMAW)
- Courant en soudage sur chantier
- Convient aux applications extérieures ou aux structures lourdes
- Moins précis pour les tôles minces
Machine de soudage par points de résistance
Dans l'industrie de la tôlerie, les machines à souder par résistance sont parfois utilisées pour un positionnement préliminaire avant le soudage complet de la couture.
- Fonctionnement à grande vitesse (0.1 à 0.5 seconde par soudure)
- Courant dans la production automobile
- Convient aux feuilles minces qui se chevauchent
Outils de serrage et de positionnement
Même si les points de soudure stabilisent les joints, un montage correct reste essentiel.
Pinces de soudage
Utilisé pour maintenir fermement les composants lors de l'alignement initial.
Carrés magnétiques
Utile pour un positionnement à angle de 90°.
Dispositifs et gabarits de soudage
Utilisé en production répétitive pour maintenir la constance et réduire les écarts de tolérance.
Un serrage correct réduit les mouvements jusqu'à 40 % avant la mise en place des punaises.
Outils de support
- Brosse métallique (nettoyage de surface)
- Meuleuse (pour enlever l'excédent de colle)
- Outils de mesure (pied à coulisse, équerre)
- Casque de soudeur et EPI
La préparation de surface peut améliorer la résistance à la fusion des points de 20 à 30 %.
Avantages et inconvénients du soudage par points
Le pointage joue un rôle crucial dans la fabrication, mais comme toute technique de soudage, il présente des avantages et des limites. Comprendre ces derniers permet aux ingénieurs de déterminer dans quels cas le pointage apporte une valeur ajoutée et dans quels cas il peut engendrer des risques.
Avantages du soudage par points
Améliore la précision de l'alignement
Le pointage stabilise les composants avant le soudage final. Dans les assemblages structuraux longs, un pointage précis peut réduire l'écart d'alignement de 30 à 50 % par rapport aux assemblages non bridés.
Réduit la distorsion
En fixant l'assemblage en plusieurs points, les points de soudure permettent une meilleure répartition de la chaleur. Cela minimise les déformations, notamment dans les assemblages de tôles minces.
Augmente l'efficacité du soudage
Le pointage par soudage réduit le recours aux fixations et aux dispositifs de montage externes. En production répétitive, cela permet de diminuer le temps de réglage et d'améliorer la productivité.
Permet la vérification de l'ajustement
Les points de soudure servent de contrôle temporaire. En cas d'alignement incorrect, des ajustements peuvent être effectués avant de procéder à une soudure définitive, réduisant ainsi le risque de rebuts.
Améliore la sécurité pendant la fabrication
Les composants stabilisés sont moins susceptibles de se déplacer de manière inattendue, ce qui réduit les risques sur le lieu de travail.
Limites du soudage par points
Non structurellement permanent
Les points de soudure sont temporaires et ne sont pas conçus pour supporter des charges. Se fier uniquement aux points de soudure sans soudure finale peut entraîner la rupture de l'assemblage.
Risque de concentration du stress
Une taille ou un espacement inadéquat des points de soudure peut créer des points de contrainte localisés, augmentant ainsi le risque de fissures lors de la soudure finale.
Apport de chaleur supplémentaire
Même les petits points de soudure génèrent de la chaleur. Un nombre excessif de points de soudure peut contribuer à une déformation cumulative dans les assemblages de précision.
Exige une exécution experte
Une technique incorrecte, comme une mauvaise fusion ou une contamination, peut compromettre la qualité finale de la soudure.
Peut nécessiter un meulage ou une retouche
Dans certaines applications, les points de soudure doivent être enlevés ou raccordés avant la soudure finale, ce qui augmente le temps de main-d'œuvre.
FAQ
Le soudage par points est-il solide ?
En pratique, un point de soudure offre une résistance limitée, généralement suffisante pour maintenir le positionnement, mais pas l'intégrité structurelle complète. J'estime que les points de soudure représentent environ 10 à 30 % de la résistance finale de l'assemblage, selon leur taille et leur pénétration. Ils sont conçus pour l'alignement, et non pour supporter des charges.
Le soudage par points est-il permanent ?
Techniquement, les points de soudure peuvent être permanents s'ils sont conservés et intégrés à la passe de soudure finale. Cependant, je les considère généralement comme des éléments temporaires. S'ils ne sont pas fusionnés à la soudure finale, ils peuvent créer des points de tension ou des discontinuités qui réduisent la fiabilité à long terme de l'assemblage.
Quel type de soudure est le plus résistant ?
D'un point de vue technique, les soudures en V à pénétration complète sont généralement les plus résistantes, capables d'égaler, voire de surpasser, la résistance du métal de base lorsqu'elles sont correctement réalisées. Dans les applications structurelles, je privilégie souvent les soudures à pénétration complète pour atteindre une résistance du matériau proche de 100 % sous des charges de traction et de flexion.
Quel est le métal le plus difficile à souder ?
D'après mon expérience, les aciers à haute teneur en carbone et certains alliages d'aluminium (comme la série 7xxx) figurent parmi les plus difficiles à souder en raison du risque de fissuration et de leur sensibilité à la chaleur. Les matériaux comme le titane exigent également un blindage rigoureux et un contrôle strict de la contamination. Des paramètres inadéquats peuvent réduire la résistance de l'assemblage de plus de 40 %.
Conclusion
Le pointage est une méthode d'alignement temporaire qui stabilise les composants avant le soudage final. Bien que de petite taille, les points de soudure permettent de contrôler les déformations, de maintenir la précision dimensionnelle et d'améliorer l'efficacité globale de la fabrication. Correctement dimensionnés et espacés, ils réduisent les retouches et garantissent une qualité de soudure constante pour les assemblages de structures et de tôlerie.
Chez TiRapid , le pointage est une étape de précision, et non une simple solution temporaire. Notre équipe garantit un alignement précis, un apport de chaleur contrôlé et un contrôle rigoureux avant le soudage final. Du prototype à la production en série, nous vous aidons à réduire les retouches, à améliorer la stabilité des soudures et à obtenir des résultats de fabrication constants et de haute qualité.