Les vibrations constituent l'un des problèmes les plus fréquents affectant la qualité d'usinage, l'efficacité de la production et la durée de vie des équipements lors des opérations de tournage CNC. Lorsqu'elles se produisent dans la zone de coupe, elles peuvent engendrer un mauvais état de surface, des imprécisions dimensionnelles, une usure accélérée des outils et une fiabilité réduite de la machine. Dans les environnements de production réels, les vibrations peuvent provenir de diverses sources, notamment la machine-outil elle-même, les outils de coupe, les conditions de serrage des pièces, les paramètres de coupe et l'environnement d'usinage. Identifier les causes profondes des vibrations est essentiel pour améliorer la stabilité d'usinage et garantir une qualité de production constante.
Rigidité insuffisante de la machine-outil
La rigidité de la machine est essentielle à la stabilité du tournage CNC. Si la structure de la machine ne peut absorber efficacement les forces de coupe générées pendant l'usinage, des vibrations peuvent apparaître et s'amplifier progressivement au fil du processus de coupe.
Rigidité insuffisante du lit et du guidage
Le bâti et les glissières de la machine assurent le support et le positionnement de l'ensemble du système d'usinage. Lorsque ces composants s'usent, se déforment ou présentent une résistance structurelle insuffisante, leur capacité à résister aux forces de coupe diminue. Sous fortes charges de coupe ou à grande vitesse d'usinage, cette rigidité réduite peut engendrer des vibrations et nuire à la précision d'usinage.
- Résistance insuffisante de la structure du lit
- Usure excessive des rails de guidage
- Déformation à long terme
- Rigidité réduite provoquant une résonance
- précision d'usinage inférieure
- Mauvaise qualité de surface
Le maintien de l'intégrité structurelle du bâti de la machine et le contrôle régulier de la précision des guidages peuvent améliorer considérablement la résistance aux vibrations et la stabilité globale de la machine.
Stabilité réduite du système de broche
Le système de broche est l'un des composants rotatifs les plus critiques d'un tour à commande numérique. Sa précision de fonctionnement influe directement sur la stabilité de coupe. Lorsque les roulements de broche s'usent, que la lubrification est insuffisante ou que la précision d'installation diminue, un faux-rond de la broche peut apparaître et générer des vibrations en rotation.
- Roulements de broche usés
- Concentricité d'installation réduite
- Faux-rond lors de la rotation à grande vitesse
- Déformation thermique de la broche
- Augmentation du bruit de fonctionnement
- Stabilité de coupe réduite
L'entretien régulier des broches et l'équilibrage dynamique contribuent à minimiser les vibrations et à améliorer les performances d'usinage.
Fondation pour installation de machine instable
Même une machine très performante peut subir des vibrations si elle est installée sur des fondations instables. Des structures de sol fragiles ou un nivellement incorrect peuvent transmettre directement les vibrations externes au processus d'usinage.
- Résistance insuffisante des fondations
- Mauvais nivellement de la machine
- Transmission des vibrations du sol
- Boulons de montage desserrés
- Déplacement de la machine pendant le fonctionnement
- Stabilité à long terme réduite
Un environnement d'installation correctement conçu assure un support fiable et minimise les interférences externes.
Causes de vibrations liées à l'outil
Lors de l'usinage, les outils de coupe interagissent directement avec la pièce. Leur géométrie, la qualité de leur installation et leur état d'usure influencent la stabilité de la coupe.
Porte-à-faux excessif de l'outil
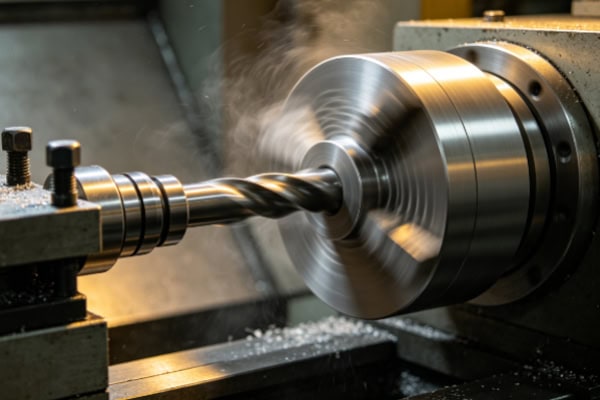
Pour l'usinage de trous profonds ou de pièces aux géométries particulières, il est souvent nécessaire d'utiliser des outils à long porte-à-faux. Cependant, l'augmentation de la longueur du porte-à-faux réduit la rigidité de l'outil et accroît sa déformation sous l'effet des forces de coupe, ce qui augmente le risque de vibrations.
- Porte-outil excessivement long
- Rigidité réduite de l'outil
- Vibrations amplifiées dues aux forces de coupe
- Risque accru de bavardage
- Formation d'ondulations de surface
- Durée de vie de l'outil réduite
Réduire au maximum le porte-à-faux de l'outil et utiliser des porte-outils rigides permet d'améliorer considérablement la stabilité d'usinage.
Usure sévère des outils
Avec l'augmentation du temps d'usinage, les arêtes de coupe s'usent progressivement et perdent leur géométrie initiale. Cela accroît la résistance à la coupe et crée des conditions de coupe instables susceptibles de provoquer des vibrations.
- Lames de coupe usées
- Résistance accrue à la coupe
- Génération de chaleur plus élevée
- Répartition inégale des forces
- Fréquence de vibration accrue
- Précision d'usinage réduite
La mise en œuvre d'une gestion appropriée des outils et le remplacement rapide des outils usés contribuent à maintenir des conditions de coupe stables.
Installation d'outils incorrecte
Un mauvais réglage des outils peut entraîner des forces de coupe irrégulières et une instabilité de l'usinage. Même de petites erreurs d'installation peuvent provoquer des vibrations perceptibles pendant le fonctionnement.
- serrage d'outil lâche
- Hauteur d'outil incorrecte
- Angle d'installation incorrect
- Répartition inégale de la force de coupe
- Génération de vibrations périodiques
- Cohérence dimensionnelle réduite
Le respect des procédures d'installation normalisées contribue à réduire le risque de vibrations.
Conditions de serrage de la pièce incorrectes
La rigidité de la pièce et la stabilité du serrage influent directement sur les performances d'usinage. Si la pièce ne peut être fixée correctement, des vibrations peuvent apparaître pendant la coupe.
Longueur d'extension excessive de la pièce
Les arbres longs et minces sont particulièrement sensibles aux vibrations car leur résistance à la flexion diminue à mesure que la longueur non supportée augmente.
- Rapport longueur/diamètre élevé
- Résistance à la flexion réduite
- Déflexion causée par les forces de coupe
- Résonance lors de l'usinage
- Augmentation de la rugosité de surface
- Précision dimensionnelle inférieure
L'utilisation de supports stables ou de supports de suivi peut améliorer le soutien et réduire les vibrations.
Force de serrage insuffisante
Si la pièce à usiner n'est pas correctement fixée, de légers mouvements peuvent se produire pendant l'usinage, entraînant une instabilité et des vibrations.
- fixation lâche de la pièce
- Mouvement pendant la coupe
- Modification de la répartition des forces
- vibrations intermittentes
- Augmentation des erreurs d'usinage
- Risques de sécurité plus élevés
Une force de serrage appropriée améliore la stabilité d'usinage et garantit des résultats constants.
Précision réduite du mandrin
Avec le temps, les mors du mandrin et les composants internes s'usent, réduisant la précision du serrage et affectant la précision de rotation.
- mâchoires de mandrin usées
- Concentricité réduite
- Augmentation du faux-rond de la pièce
- forces de coupe inégales
- Fréquence élevée des vibrations
- Constance du produit inférieure
Un entretien régulier du mandrin permet de maintenir des performances de serrage fiables.
Sélection incorrecte des paramètres de coupe
Les paramètres de coupe déterminent directement l'interaction entre l'outil et la pièce. Des réglages de paramètres incorrects figurent parmi les causes les plus fréquentes de vibrations d'usinage.
Vitesse de coupe excessive
Des vitesses de broche élevées peuvent améliorer la productivité, mais des vitesses dépassant les limites optimales peuvent augmenter la probabilité de résonance et de vibrations.
- Vitesse de broche excessive
- Fréquence de coupe accrue
- Risque de résonance plus élevé
- Augmentation de la production de chaleur
- Usure accélérée des outils
- Finition de surface plus médiocre
Le choix des vitesses en fonction des caractéristiques du matériau et de l'outillage contribue à maintenir un usinage stable.
Paramètres de vitesse d'alimentation incorrects
La vitesse d'avance influe sur l'épaisseur des copeaux et la force de coupe. Des vitesses d'avance trop élevées ou trop faibles peuvent engendrer des conditions de coupe instables.
- Avance excessive
- Augmentation rapide de la force de coupe
- Déformation de la pièce
- Friction causée par de faibles vitesses d'avance
- Augmentation des vibrations de l'outil
- Qualité de surface réduite
L'optimisation des vitesses d'avance améliore l'efficacité de coupe et la qualité d'usinage.
Profondeur de coupe excessive
Les grandes profondeurs de coupe augmentent les efforts de coupe et imposent des exigences accrues à la rigidité de la machine, à l'outillage et à la stabilité de la pièce.
- Charge de coupe accrue
- Contraintes de broche plus importantes
- Risque accru de déformation de l'outil
- Vibrations sur les machines à faible rigidité
- Stabilité d'usinage réduite
- Durée de vie de l'outil réduite
Le choix de profondeurs de coupe appropriées en fonction de la capacité de la machine améliore la fiabilité du processus.
Influences environnementales et du système de refroidissement
Outre les facteurs liés à la machine et au processus, les conditions d'usinage et les influences environnementales peuvent contribuer aux vibrations.
Performances de refroidissement insuffisantes
En cas d'apport insuffisant de liquide de refroidissement, la température de coupe augmente rapidement. La dilatation thermique et la déformation peuvent modifier les conditions de coupe et accroître les vibrations.
- augmentation continue de la température
- déformation thermique de la pièce
- Usure accélérée des outils
- Résistance accrue à la coupe
- Vibrations plus perceptibles
- Qualité de surface réduite
Un système de refroidissement efficace stabilise la température et améliore la régularité d'usinage.
Mauvaise évacuation des copeaux
L'accumulation de copeaux peut perturber le processus de coupe et créer des forces de coupe supplémentaires qui contribuent aux vibrations.
- Des copeaux enroulés autour de l'outil
- Effets de coupe secondaires
- Charge d'outils accrue
- forces de coupe fluctuantes
- Processus d'usinage instable
- Fréquence de vibration accrue
Une évacuation efficace des copeaux améliore les conditions de coupe et renforce la stabilité d'usinage.
Perturbations environnementales externes
Les vibrations externes provenant des machines voisines et les fluctuations environnementales peuvent affecter les opérations de tournage de précision.
- Impact des équipements voisins
- transmission des vibrations du sol
- fluctuations de température importantes
- Instabilité de l'alimentation électrique
- Interférence avec l'usinage de précision
- Stabilité du processus réduite
Le maintien d'un environnement d'usinage contrôlé contribue à minimiser les risques de vibrations et à améliorer la qualité de la production.