
L'acier inoxydable est largement utilisé dans l'industrie de l'usinage et se retrouve fréquemment dans les équipements agroalimentaires, les dispositifs médicaux, les pièces automobiles, les équipements chimiques et les machines de précision. Cependant, comparé à l'acier au carbone ordinaire, l'acier inoxydable est beaucoup plus difficile à usiner lors des opérations de tournage. Dans de nombreux ateliers, l'usinage de l'acier inoxydable engendre souvent des problèmes tels qu'une usure rapide des outils, un mauvais état de surface, des vibrations, des dimensions instables et une évacuation difficile des copeaux. Si les paramètres de coupe et le choix des outils ne sont pas adaptés, un écrouissage et un écaillage des outils peuvent également se produire facilement. Comprendre les difficultés courantes du tournage de l'acier inoxydable permet d'améliorer l'efficacité de l'usinage et la qualité des pièces.
Pourquoi l'acier inoxydable est-il difficile à usiner ?
La difficulté d'usinage de l'acier inoxydable est étroitement liée aux caractéristiques physiques du matériau. Comparé à l'acier ordinaire, l'acier inoxydable génère davantage de chaleur et de résistance à la coupe lors de l'usinage, ce qui impose des exigences plus élevées aux outils de coupe et à la rigidité de la machine.
Robustesse et résistance des matériaux
L'acier inoxydable possède une grande ténacité, ce qui rend la fragmentation des copeaux difficile lors des opérations de coupe. Les copeaux ont tendance à former de longs filaments continus qui s'enroulent facilement autour de l'outil et de la pièce à usiner.
Les effets courants incluent :
- Évacuation difficile des copeaux
- Augmentation de la température de l'outil
- Rayures sur la surface de la pièce
- Stabilité d'usinage réduite
Ce problème devient encore plus visible lors de l'usinage de trous profonds et du tournage d'arbres minces.
Mauvaise conductivité thermique
L'acier inoxydable a une conductivité thermique inférieure à celle de l'acier au carbone ordinaire, ce qui rend difficile la dissipation rapide de la chaleur de coupe.
Une grande quantité de chaleur se concentre autour de :
- Sur le fil du rasoir
- La zone de contact de coupe
- La surface de la pièce
Cette situation accélère l'usure des outils et augmente le risque d'écaillage des arêtes.
Durcissement sévère
L'acier inoxydable s'écrouit facilement lors de l'usinage. Lorsque l'outil de coupe frotte de façon répétée contre la surface de la pièce, la dureté du matériau augmente progressivement.
Après le durcissement par travail, les problèmes suivants peuvent survenir :
- Résistance accrue à la coupe
- Usure plus rapide des outils
- Mauvais état de surface
- Instabilité dimensionnelle
Ce problème s'aggrave lorsque la profondeur de coupe est trop faible.
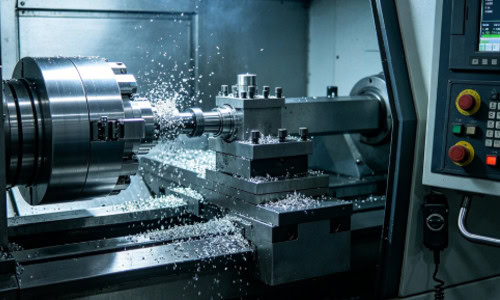
Problèmes courants lors du tournage de l'acier inoxydable
Lors des opérations de tournage, l'acier inoxydable présente souvent plusieurs difficultés d'usinage typiques. Si les conditions d'usinage ne sont pas ajustées à temps, la productivité peut chuter considérablement.
Usure rapide des outils
L'usinage de l'acier inoxydable génère des températures de coupe élevées, et le matériau lui-même présente de fortes propriétés d'adhérence. Par conséquent, la durée de vie des outils est généralement plus courte que lors de l'usinage d'acier ordinaire.
Les conditions d'usure courantes comprennent :
- Usure rapide des flancs
- Écaillage des bords de coupe
- Usure par cratère sur la face du râteau
- Écaillage du revêtement
L'usure des outils devient encore plus importante lors de l'usinage à grande vitesse.
Formation de bordure bâtie
Lors de l'usinage de l'acier inoxydable, la matière adhère facilement au tranchant et forme un bord rapporté.
Cette situation peut entraîner :
- Déchirure superficielle sur la pièce
- Dimensions instables
- Bruit de coupe anormal
- Force de coupe irrégulière sur l'outil
Lorsque le bord accumulé se détache à plusieurs reprises, il peut également rayer la surface de la pièce.
Problèmes de vibrations graves
L'acier inoxydable génère des forces de coupe relativement importantes. Si la rigidité de la machine est insuffisante ou si le porte-à-faux de l'outil est trop long, des vibrations peuvent facilement se produire.
Après l'apparition des vibrations, les problèmes courants incluent :
- Ondulation de la surface
- Augmentation du bruit d'usinage
- Précision dimensionnelle réduite
- Durée de vie de l'outil réduite
Ce problème devient particulièrement évident lors de l'usinage d'arbres minces.
Comment améliorer la stabilité de tournage de l'acier inoxydable
Bien que l'usinage de l'acier inoxydable soit difficile, des réglages d'usinage appropriés peuvent grandement améliorer la stabilité et la qualité d'usinage.
Sélectionner les matériaux d'outillage appropriés
L'usinage de l'acier inoxydable nécessite généralement des plaquettes à forte résistance à la chaleur.
Les outils couramment utilisés comprennent :
- Plaquettes en carbure revêtues
- Inserts conçus spécifiquement pour l'acier inoxydable
- Grades d'inserts à haute ténacité
L'angle de coupe de l'insert est souvent conçu plus aigu afin de réduire la résistance à la coupe.
Optimiser les paramètres de coupe
Les paramètres de coupe doivent rester stables lors de l'usinage de l'acier inoxydable.
Les opérations d'usinage impliquent généralement :
- Contrôle de la vitesse de coupe
- Éviter les profondeurs de coupe excessivement faibles
- Maintenir une coupe continue
- Réduire les frottements inutiles lors des passages à vide
Des paramètres trop élevés peuvent provoquer l'écaillage de l'outil, tandis que des paramètres trop bas peuvent augmenter l'écrouissage.
Amélioration du refroidissement et de l'évacuation des puces
Le liquide de refroidissement est extrêmement important lors de l'usinage de l'acier inoxydable.
Un refroidissement efficace peut :
- Température de pointe de l'outil plus basse
- Réduire la formation de bordures bâties
- Améliorer la durée de vie de l'outil
- Améliorer la qualité de la finition de surface
Dans le même temps, l'évacuation des puces doit rester fluide afin d'éviter tout enchevêtrement.
Différences d'usinage entre les nuances d'acier inoxydable
Les différentes nuances d'acier inoxydable présentent également des différences significatives en termes de performances d'usinage. Lors de l'usinage, les outils et les paramètres doivent être adaptés aux caractéristiques du matériau.
Acier inoxydable austénitique
Les aciers inoxydables austénitiques tels que le 304 et le 316 sont les plus utilisés.
Les caractéristiques d'usinage comprennent :
- Haute ténacité
- Forte tendance à s'accrocher aux outils
- Durcissement sévère
- Évacuation difficile des copeaux
Des outils de coupe affûtés et des conditions de refroidissement stables sont particulièrement importants.
Acier inoxydable martensitique
L'acier inoxydable martensitique possède une dureté relativement élevée.
Les problèmes d'usinage courants comprennent :
- Usure rapide des outils
- haute résistance à la coupe
- Risque accru d'écaillage des bords
Des outils de coupe plus résistants à l'usure sont généralement nécessaires.
Acier inoxydable ferritique
L'acier inoxydable ferritique présente généralement une meilleure usinabilité.
Comparé à l'acier inoxydable austénitique :
- L'écrouissage est plus léger
- La résistance à la coupe est plus faible
- L'évacuation des copeaux est plus facile.
Cependant, le contrôle de la température de l'outil reste important lors de l'usinage à grande vitesse.
Erreurs courantes lors du tournage de l'acier inoxydable
De nombreux ateliers d'usinage utilisent les mêmes paramètres pour l'acier inoxydable que pour l'acier ordinaire, ce qui aggrave souvent les problèmes d'usinage.
Les erreurs courantes incluent :
- Profondeur de coupe trop faible
- Poursuite de l'usinage avec des outils usés
- Alimentation en liquide de refroidissement insuffisante
- Longues périodes de coupe continue à grande vitesse
- Incapacité à retirer les copeaux à temps
Certains opérateurs réduisent volontairement la vitesse de coupe pour limiter l'usure de l'outil, mais des vitesses trop faibles peuvent également accroître la formation d'arêtes rapportées et l'écrouissage. L'usinage de l'acier inoxydable exige des conditions de coupe stables et continues, évitant les arrêts répétés et les frottements excessifs contre la surface de la pièce.















