
L'usinage est une composante essentielle de la fabrication moderne, permettant de transformer les matières premières en pièces de précision. Mais combien existe-t-il de procédés d'usinage ? Ce guide présente les principales catégories et opérations d'usinage afin de vous aider à comprendre rapidement vos options et à choisir le procédé le plus adapté.
Qu’est-ce que l’usinage ?
L'usinage est une méthode de fabrication fondamentale qui permet de transformer des matières premières en composants précis et fonctionnels. En éliminant avec précision la matière superflue, il garantit une haute précision, des tolérances serrées et des performances constantes dans de nombreux secteurs industriels.
L'usinage, procédé de fabrication soustractif, façonne une pièce solide en enlevant de la matière pour obtenir la géométrie, les dimensions et l'état de surface requis. La matière première (barres, plaques, pièces moulées ou forgées) est toujours plus grande que la pièce finie.
L'usinage s'effectue par l'utilisation d'outils de coupe, de meules abrasives ou d'autres techniques contrôlées. Les procédés d'usinage courants comprennent le tournage, le fraisage, le perçage et la rectification, chacun étant choisi en fonction des exigences spécifiques de conception, de précision et de tolérance.
Pourquoi l'usinage est important dans la fabrication?
L'usinage joue un rôle crucial dans la fabrication en transformant les matières premières en composants précis et fonctionnels. Sa capacité à contrôler les dimensions, la qualité de surface et la régularité en fait un élément essentiel de la production industrielle moderne.
L'usinage a pour principal objectif de produire des pièces aux géométries précises, aux tolérances serrées et aux états de surface fiables, répondant aux exigences techniques et fonctionnelles. En enlevant avec précision le surplus de matière, l'usinage permet aux fabricants d'obtenir des formes, des perçages, des filetages et des caractéristiques complexes d'une grande précision.
L'un des principaux atouts de l'usinage est sa précision dimensionnelle. L'usinage CNC atteint couramment des tolérances de ±0.01 mm, voire moins, ce qui est essentiel pour les assemblages exigeant un ajustement précis et une interchangeabilité totale. D'après mon expérience, ce niveau de précision est difficilement égalable par les seuls procédés de formage ou de fabrication additive.
L'usinage joue également un rôle clé dans la finition de surface. Des procédés tels que le fraisage et la rectification réduisent la rugosité de surface, améliorant ainsi la résistance à l'usure, la durée de vie en fatigue et la qualité visuelle. Du point de vue des coûts, l'usinage est particulièrement avantageux pour les productions en petites et moyennes séries et les pièces sur mesure, pour lesquelles l'outillage nécessaire au moulage ou à la fonderie serait prohibitif.
Enfin, l'usinage s'intègre parfaitement aux autres méthodes de fabrication. Les pièces moulées, forgées ou imprimées en 3D sont souvent usinées ultérieurement pour atteindre la précision finale, ce qui rend l'usinage indispensable tout au long de la chaîne de production.
Principaux types de procédés d'usinage
Les procédés d'usinage se divisent en deux grandes catégories : l'usinage conventionnel (ou traditionnel) et l'usinage non conventionnel. La principale différence réside dans le mode d'enlèvement de matière : contact mécanique direct ou énergie thermique, chimique ou électrique. La compréhension de ces catégories permet aux ingénieurs de choisir le procédé le plus rentable et le plus adapté aux exigences de précision, au type de matériau et à la géométrie de la pièce.
Processus d'usinage conventionnels
L'usinage conventionnel repose sur des outils de coupe physiques qui entrent en contact direct avec la pièce pour enlever de la matière. Ces procédés sont largement utilisés en raison de leur polyvalence, de leur contrôlabilité et de leur compatibilité avec l'automatisation CNC.
Tournant
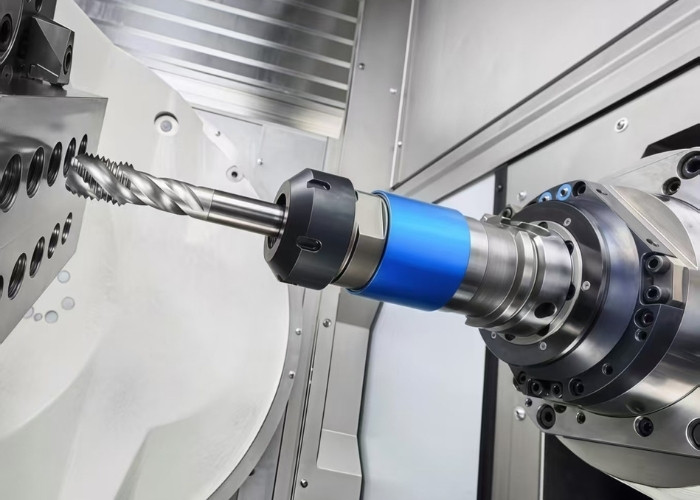
Le tournage s'effectue sur un tour où la pièce tourne tandis qu'un outil de coupe à un seul point enlève de la matière. Il est idéal pour la production de pièces cylindriques, coniques et rotatives telles que des arbres, des bagues, des composants filetés et des paliers.
D'après mon expérience, le tournage CNC offre une excellente rondeur et un excellent état de surface, notamment pour la production en grande série avec des exigences de concentricité strictes.
Fraisage
Le fraisage utilise des outils de coupe rotatifs à plusieurs points tandis que la pièce reste fixe. Il permet de réaliser des opérations complexes telles que le rainurage, le fraisage de poches, le contournage et l'usinage de surfaces 3D.
Avec le fraisage CNC 3 à 5 axes , les fabricants peuvent réaliser des géométries complexes et des tolérances jusqu'à ±0.01 mm, réduisant ainsi les réglages et améliorant la précision globale.
Forage, alésage et réalésage
- Le perçage permet de créer des trous initiaux à l'aide de forets multipoints.
- L'alésage agrandit et corrige l'alignement des trous après le perçage.
- L'alésage affine la taille du trou et la finition de surface pour des ajustements précis.
Ces opérations sont essentielles pour les assemblages où la précision des perçages influe directement sur les performances et l'alignement des pièces.
Meulage
Le meulage est un procédé de finition de précision utilisant des meules abrasives pour obtenir des tolérances serrées et une qualité de surface supérieure. Il est couramment utilisé lorsque la précision dimensionnelle doit atteindre le micron, notamment pour l'outillage, les composants aérospatiaux et les surfaces de roulement.
brocher
Le brochage utilise un outil denté pour enlever de la matière en une seule passe linéaire, ce qui le rend très efficace pour la réalisation de rainures de clavette, de cannelures, de profils internes et d'engrenages. Malgré des coûts d'outillage plus élevés, le brochage est extrêmement rentable pour la production en série.
Processus d'usinage non conventionnels
L'usinage non conventionnel enlève de la matière sans contact direct avec l'outil, ce qui le rend adapté aux matériaux durs, cassants, thermosensibles ou complexes difficiles à usiner de manière conventionnelle.
Usinage par électroérosion (EDM)
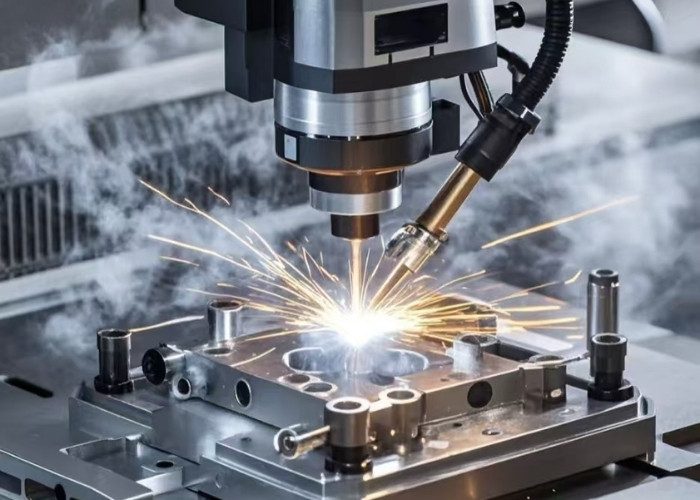
L'usinage par électroérosion (EDM) enlève de la matière grâce à des étincelles électriques contrôlées. Il est idéal pour les aciers trempés, les moules, les matrices et les cavités complexes, permettant d'obtenir des tolérances extrêmement serrées sans induire de contraintes mécaniques.
Usinage par faisceau laser (LBM)
Le procédé LBM utilise un laser focalisé pour fondre ou vaporiser la matière. Il permet la découpe à grande vitesse, le perçage de micro-trous, la gravure et la réalisation de contours complexes, notamment dans les métaux fins et les composants de précision.
Usinage électrochimique (ECM)
L'usinage électrochimique (ECM) enlève de la matière par dissolution électrochimique. N'entraînant ni usure d'outil ni zone affectée thermiquement, il est particulièrement adapté à la production en série d'aubes de turbines, de cavités profondes et de superalliages.
Usinage abrasif et au jet d'eau
Ces procédés utilisent des jets abrasifs à haute vitesse (à base d'air ou d'eau) pour découper les matériaux. Ils génèrent un minimum de chaleur et de déformation, ce qui les rend idéaux pour les composites, les plastiques, le verre et les métaux thermosensibles.
Usinage ultrasonique et micro-usinage
Utilisées pour les pièces à l'échelle micrométrique et les matériaux fragiles, ces méthodes permettent une fabrication de précision dans les domaines de l'électronique, des dispositifs médicaux et des composants optiques, là où les outils conventionnels échouent.
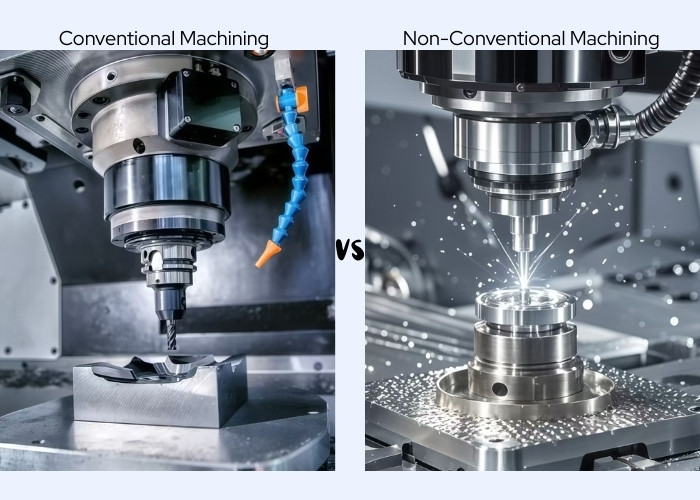
Usinage conventionnel vs non conventionnel : principales différences
Le choix entre l'usinage conventionnel et non conventionnel influe directement sur la précision, le coût et les performances des pièces. Le tableau ci-dessous met en évidence les principales différences afin de vous aider à sélectionner la méthode d'usinage la plus adaptée à votre application.
| Facteur de comparaison | Usinage conventionnel | Usinage non conventionnel |
| Méthode d'enlèvement de matière | Coupe mécanique directe avec contact physique de l'outil | Enlèvement de matière par énergie électrique, thermique, chimique ou fluidique |
| Processus typiques | Tournage, fraisage, perçage, rectification, taraudage | EDM, découpe laser, jet d'eau, ECM, usinage par ultrasons |
| Matériaux appropriés | Aluminium, acier doux, laiton, plastiques | Acier trempé, superalliages, titane, céramiques, composites |
| Matériaux difficiles à usiner | Usure d'outils limitée et élevée | Excellentes performances, usure minimale des outils |
| Capacité de précision | Élevée (±0.01–0.02 mm typique) | Très élevée (niveau micron réalisable) |
| Qualité de finition de surface | Bon à excellent, peut nécessiter une finition secondaire | Excellent, souvent sans finition secondaire nécessaire. |
| Gestion de géométries complexes | Limité par l'accès aux outils et leur forme | Idéal pour les fonctionnalités complexes, profondes ou internes |
| Taux d'enlèvement de matière | Haute performance et grande efficacité pour l'enlèvement de masse | Moins précis, privilégiant la vitesse |
| Usure des outils | Présent et inévitable | Minimales ou nulles (processus sans contact) |
| Coût initial de l'équipement | Coût en adjuvantation plus élevé. | Meilleure performance du béton |
| Efficacité des coûts de production | Idéal pour les pièces de complexité faible à moyenne. | Idéal pour les matériaux de haute précision ou spéciaux |
| Cas d'utilisation typiques | Pièces structurelles, boîtiers, supports, arbres | inserts de moule, dispositifs médicaux, composants aérospatiaux |
| Meilleure étape de candidature | Prototypage, ébauche, production en série | Caractéristiques de précision, finitions, géométries complexes |
Quel procédé d'usinage est le plus précis ?
La précision est souvent le facteur déterminant dans le choix d'un procédé d'usinage. De l'aérospatiale aux dispositifs médicaux, même des écarts de l'ordre du micron peuvent affecter les performances. Comprendre quel procédé d'usinage offre la plus grande précision permet aux ingénieurs de réduire les risques et d'optimiser les résultats.
D'après mon expérience, les procédés d'usinage non conventionnels atteignent systématiquement la plus grande précision grâce à leurs mécanismes d'enlèvement de matière sans contact ou basés sur l'énergie.
Des procédés tels que l'usinage par électroérosion (EDM), l'usinage par faisceau laser (LBM), l'usinage par faisceau d'électrons (EBM) et l'usinage électrochimique (ECM) fonctionnent avec des milieux de coupe plus petits qu'un cheveu humain, souvent inférieurs à 0.01 mm, et atteignant dans certains cas une précision au niveau du micron.
L'absence d'outil de coupe physique élimine les déformations, les vibrations et l'usure mécanique, facteurs limitant la précision en usinage conventionnel. Ces procédés sont donc idéaux pour les matériaux durs, les microstructures, les angles vifs et les géométries complexes.
Cela dit, l'usinage CNC de précision (y compris le fraisage, le tournage et la rectification haut de gamme) permet d'atteindre des tolérances de ±0.005 mm à ±0.001 mm lorsque le contrôle du processus, l'outillage et le montage sont optimisés. En production, j'observe souvent que les meilleurs résultats sont obtenus en combinant l'usinage CNC de précision avec des procédés de finition non conventionnels.
Applications des différents procédés d'usinage
Il existe différents procédés d'usinage car aucune méthode unique ne convient à toutes les applications. Des simples perçages aux détails micrométriques, chaque procédé répond à un besoin spécifique. Comprendre les performances optimales de chaque procédé permet de réduire les coûts, d'améliorer la qualité et d'accélérer la production.
Dans les projets de fabrication réels, les procédés d'usinage sont sélectionnés en fonction de la complexité géométrique, des exigences de tolérance, du type de matériau et du volume de production.
Tourner et orienter
Le tournage est idéal pour les pièces rotatives telles que les arbres, les bagues, les axes et les composants filetés. Je le vois souvent utilisé pour les pièces de moteurs et les assemblages mécaniques où la concentricité et la circularité sont essentielles.
Fraisage
Le fraisage est prédominant dans les applications impliquant des rainures, des poches, des contours et des géométries 3D complexes, notamment les moules, les boîtiers et les supports. Le fraisage CNC multiaxes est particulièrement performant pour les composants aérospatiaux et d'automatisation.
Perçage, alésage et réalésage
Ces procédés sont essentiels pour la réalisation de trous de précision. Le perçage crée des trous, l'alésage améliore la concentricité et le réalésage permet d'obtenir des tolérances serrées, généralement requises dans les assemblages automobiles, aérospatiaux et médicaux.
Rectification et rodage
Lorsque l'état de surface et la précision sont essentiels, on recourt au meulage et au rodage. Ces procédés sont largement utilisés pour les roulements, les surfaces d'étanchéité, les outils de coupe et les composants de précision exigeant des finitions de l'ordre du micron.
Brochage et moletage
Le brochage est idéal pour les rainures de clavette, les cannelures et les profils internes dans la production en grande série, tandis que le moletage est couramment utilisé pour améliorer l'adhérence des poignées, des boutons et des fixations.
Usinage de précision et micro-usinage
Pour les pièces exigeant des tolérances inférieures à ±0.005 mm ou des caractéristiques à l'échelle micrométrique, l'usinage de précision et le micro-usinage sont indispensables. J'observe fréquemment leur utilisation dans les dispositifs médicaux, l'électronique, l'optique et les capteurs aérospatiaux.
Usinage non conventionnel (électroérosion, laser, jet d'eau, usinage électrochimique)
Ces procédés excellent dans l'usinage de matériaux durs, cassants, thermosensibles ou complexes. Ils trouvent des applications dans la fabrication de moules, d'aubes de turbines, d'instruments chirurgicaux et de structures à parois minces, pour lesquels les outils de coupe traditionnels sont moins performants.
D'après mon expérience, les projets les plus réussis combinent souvent l'usinage conventionnel pour l'efficacité avec des procédés non conventionnels ou de précision pour les caractéristiques critiques.
FAQ
Comment choisit-on les procédés d'usinage pour différents matériaux ?
Je choisis les procédés d'usinage en fonction de la dureté du matériau, de son usinabilité et de sa sensibilité thermique. L'aluminium et l'acier doux se prêtent bien au tournage et au fraisage, tandis que les aciers trempés sont préférables pour la rectification ou l'électroérosion. Les matériaux fragiles comme la céramique ou le verre nécessitent un usinage par ultrasons ou laser. Un choix judicieux permet de réduire l'usure des outils de 30 à 50 % et d'améliorer la régularité des pièces.
Pourquoi utilise-t-on souvent plusieurs procédés d'usinage sur une même pièce ?
En production, j'utilise rarement un seul procédé d'usinage. Une pièce peut être fraisée pour obtenir sa forme, percée et alésée pour les trous, puis rectifiée ou rodée pour la finition. La combinaison de ces procédés permet d'optimiser la vitesse, le coût et la précision, réduisant souvent le temps de production global de 20 à 40 % tout en garantissant des tolérances serrées.
Quel est l'impact des procédés d'usinage sur les coûts de fabrication ?
D'après mon expérience, le coût d'usinage est fortement influencé par le choix du procédé. L'usinage conventionnel, comme le tournage et le fraisage, offre le coût le plus bas pour les moyennes et grandes séries, tandis que les méthodes non conventionnelles, telles que l'électroérosion ou l'usinage laser, peuvent augmenter le coût unitaire de 20 à 60 % en raison de la consommation d'énergie et de l'investissement en équipement. Cependant, pour les matériaux complexes ou durs, ces procédés avancés réduisent souvent les retouches et les rebuts, diminuant ainsi le coût total du projet.
Quels procédés d'usinage sont les plus adaptés aux géométries complexes ?
Pour les géométries complexes, j'associe souvent le fraisage CNC, l'usinage 5 axes et des procédés non conventionnels. L'usinage CNC 5 axes permet d'usiner des pièces à plusieurs faces en une seule opération, réduisant ainsi les erreurs d'alignement de plus de 50 %. Pour les angles internes aigus ou les cavités profondes, l'électroérosion et l'usinage laser surpassent les outils conventionnels, notamment dans les secteurs de la fabrication de moules, de l'aérospatiale et du médical.
Comment les procédés d'usinage CNC améliorent-ils l'efficacité de la production ?
Dans mes projets, l'usinage CNC améliore considérablement l'efficacité grâce à l'automatisation et à la répétabilité. Comparé à l'usinage manuel, le procédé CNC permet de multiplier la productivité par 2 à 4, tout en garantissant des tolérances constantes. L'usinage CNC multi-axes réduit encore davantage les temps de réglage et les erreurs humaines, ce qui le rend idéal pour le prototypage et la production en série.
Conclusion
L'usinage transforme les matières premières en pièces précises par enlèvement de matière contrôlé. En combinant l'usinage conventionnel pour plus d'efficacité avec les techniques non conventionnelles, de précision et de micro-usinage pour les formes complexes et les tolérances serrées, les fabricants obtiennent le meilleur compromis entre précision, coût et performance dans tous les secteurs.
















