
Une chambre à vide pour semi-conducteurs peut sembler être un simple boîtier métallique, mais sa fabrication précise est bien plus complexe qu'il n'y paraît. Les trous internes, les rainures d'étanchéité, les structures étagées et les canaux complexes imposent des exigences strictes en matière de précision dimensionnelle et de qualité de surface. Des problèmes tels que les déformations d'usinage, les bavures et les contaminants résiduels peuvent affecter directement l'assemblage de l'équipement et les performances du vide. L'usinage CNC offre la précision et la flexibilité requises pour ces composants, mais l'obtention de résultats fiables exige bien plus que la simple mise en forme de la chambre. Le choix des matériaux, les procédés d'usinage, le contrôle des déformations, le nettoyage et l'inspection finale doivent tous être gérés avec soin.
Pourquoi les chambres à vide pour semi-conducteurs sont-elles difficiles à usiner ?
Les chambres à vide pour semi-conducteurs présentent souvent des dimensions importantes, des parois fines, des structures internes complexes et des surfaces d'étanchéité exigeantes. Lors de l'usinage, même de faibles variations des forces de coupe ou des conditions de serrage peuvent affecter les dimensions finales. De ce fait, la fabrication de chambres à vide est considérablement plus complexe que l'usinage mécanique conventionnel.
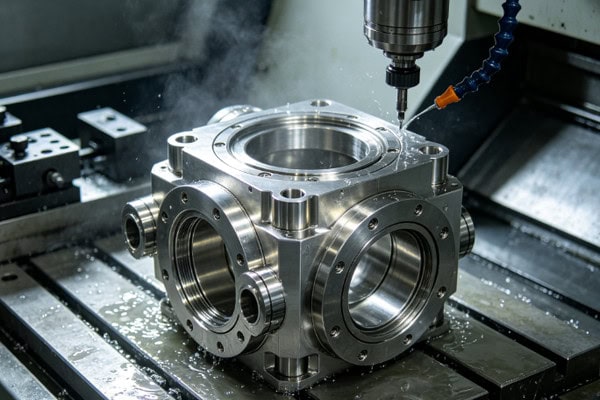
Les grandes chambres sont sujettes à la déformation d'usinage
Les grandes chambres à vide nécessitent généralement un enlèvement de matière important. Des contraintes internes peuvent se libérer lors de l'usinage, entraînant des variations dimensionnelles ou des déformations. Un bridage inadéquat peut accentuer ce problème.
- Planifiez correctement les opérations d'ébauche, de semi-finition et de finition.
- Contrôler la force de serrage pour réduire la déformation.
- Prévoir une marge d'usinage suffisante pour la finition ultérieure.
- Vérifiez les dimensions critiques pendant le traitement.
Une séquence d'usinage soigneusement planifiée permet de relâcher progressivement les contraintes internes et de réduire les variations dimensionnelles. Ceci est particulièrement important pour les grandes chambres en alliage d'aluminium, où le maintien de la stabilité dimensionnelle tout au long du processus peut s'avérer complexe.
Les structures internes augmentent la difficulté d'accès aux outils
Les chambres à vide pour semi-conducteurs comportent souvent des cavités profondes, des rainures étroites, des trous de fixation et des canaux internes. Ces caractéristiques complexifient le choix des outils et la planification de leur trajectoire.
- Les cavités profondes nécessitent des outils de longueur appropriée et des stratégies de coupe adaptées.
- Les rainures étroites nécessitent des outils de diamètre adapté.
- Les canaux internes nécessitent une planification minutieuse de l'accès aux outils.
- Les structures complexes peuvent tirer profit de l'usinage multi-axes.
Un processus d'usinage CNC bien conçu peut améliorer l'accessibilité des outils tout en réduisant les changements d'outils inutiles et les réglages répétitifs. Une planification adéquate de la trajectoire d'outil contribue également à maintenir la constance dimensionnelle dans les différentes zones de la chambre.
Les surfaces d'étanchéité nécessitent un contrôle strict.
La surface d'étanchéité est l'un des éléments les plus critiques d'une chambre à vide. De petites variations dimensionnelles ou des défauts de surface peuvent affecter l'étanchéité et engendrer des problèmes lors de l'assemblage de l'équipement.
- Contrôler la planéité des surfaces d'étanchéité.
- Veillez à respecter les dimensions exactes des rainures.
- Réduisez les rayures, les bavures et les marques d'usinage.
- Protéger les surfaces critiques lors des traitements ultérieurs.
Pour les équipements semi-conducteurs, l'usinage du seul corps de la chambre ne suffit pas. Les surfaces d'étanchéité, les zones de montage et les interfaces de connexion doivent toutes présenter une qualité dimensionnelle et de surface stable.
Quels sont les processus clés de l'usinage CNC sous vide ?
L'usinage CNC sous vide exige un processus soigneusement planifié, et non une simple opération d'usinage. L'ébauche, la finition, le choix de l'outil, la méthode de bridage et la force de coupe influencent tous le résultat final. Un processus bien conçu permet de réduire les déformations tout en améliorant l'efficacité d'usinage et la stabilité dimensionnelle.
Organisez correctement les opérations d'ébauche et de finition
L'ébauche enlève la majeure partie de la matière et génère des forces de coupe relativement élevées. Les opérations de finition visent ensuite à obtenir les dimensions finales et la qualité de surface souhaitée.
Un processus pratique comprend généralement :
- Ébauche pour enlèvement important de matière.
- Semi-finition pour ajustement dimensionnel.
- Contrôle des contraintes et des déformations pendant le traitement.
- Finition finale des surfaces et interfaces critiques.
En dissociant l'enlèvement de matière important de la finition de précision, on laisse à la pièce le temps de se stabiliser avant l'établissement de ses dimensions finales. Cette approche est particulièrement utile pour les structures de chambres à vide de grande taille ou à parois minces.
Structures courantes des chambres à vide et priorités d'usinage
Les différentes zones d'une chambre à vide présentent des exigences d'usinage différentes. Identifier ces exigences au plus tôt permet une planification des processus plus efficace.
| Structure de la chambre | Matériaux communs | Usinage CNC : focus | Application typique |
| Corps de la chambre à vide principale | Alliages d'aluminium, acier inoxydable | Dimensions de la cavité interne, épaisseur de la paroi | Équipement sous vide |
| Zone de raccordement à bride | Alliages d'aluminium, acier inoxydable | Planéité, positionnement des trous | Connexion de la chambre |
| Structure de la rainure d'étanchéité | Alliages d'aluminium, acier | Largeur, profondeur et qualité de la surface des rainures | Ensemble d'étanchéité |
| structure de soutien interne | Alliages d'aluminium, acier inoxydable | Précision de positionnement, rigidité structurelle | Installation des composants |
Ces structures doivent souvent être usinées dans le cadre d'un même processus de fabrication global, mais chaque zone requiert des priorités d'usinage différentes. Une planification rigoureuse du processus permet d'éviter qu'une opération n'ait d'incidence négative sur une autre.
Contrôle des charges de coupe dans les zones à parois minces
Les structures à parois minces sont particulièrement sensibles aux forces de coupe. Une pression d'usinage excessive peut provoquer des vibrations, des déformations ou des variations dimensionnelles, rendant difficile l'obtention de la précision finale requise.
- Réduire la charge de coupe lors de l'usinage de parois minces.
- Réduisez autant que possible le porte-à-faux de l'outil.
- Utilisez des fixations stables pour soutenir les zones fragiles.
- Finir les sections à parois minces après enlèvement important de matière.
La maîtrise de la force de coupe permet aux structures à parois minces de conserver leur géométrie initiale. Le choix de l'outil et la séquence d'usinage sont tous deux essentiels lors du travail sur des sections de chambre délicates.
Comment maintenir la propreté de la chambre à vide des semi-conducteurs après usinage CNC ?
Pour les équipements semi-conducteurs, la précision dimensionnelle ne représente qu'une partie des exigences de fabrication. Les résidus d'usinage, les copeaux fins, les bavures et autres contaminants peuvent engendrer des problèmes lors de l'assemblage ou du fonctionnement des équipements. Les chambres à vide nécessitent donc un nettoyage et une manipulation soigneux après usinage.
Minimiser les résidus lors de l'usinage
Les conditions d'usinage peuvent influer sur la quantité de résidus présents sur la surface de la chambre. Une évacuation adéquate des copeaux et une gestion appropriée du liquide de refroidissement permettent de réduire la contamination pendant la production.
Le processus d'usinage doit tenir compte des points suivants :
- Élimination efficace des copeaux des cavités profondes.
- Prévention de l'accumulation de matières dans les rainures.
- Protection des surfaces internes critiques.
- Manipulation correcte des fluides et résidus d'usinage.
Le maintien d'un contrôle strict des surfaces de travail et de la chambre tout au long de la production facilite le nettoyage final et réduit le risque de présence de contaminants à l'intérieur du composant.
L'ébavurage et le nettoyage ne doivent pas être négligés.
Les bavures autour des trous, des rainures et des arêtes peuvent gêner l'assemblage et devenir des sources de contamination. Le nettoyage doit être considéré comme une étape essentielle du processus de fabrication et non comme une simple formalité.
Après usinage, la chambre peut nécessiter :
- Ébavurage soigneux.
- Élimination des copeaux et des résidus d'usinage.
- Nettoyage des cavités et canaux internes.
- Protection contre la contamination lors de la manipulation.
Une chambre conforme aux exigences dimensionnelles mais contenant des résidus d'usinage peut ne pas répondre aux exigences pratiques des équipements pour semi-conducteurs. Une manipulation propre est particulièrement importante pour les surfaces internes et les structures liées au vide.
Le traitement de surface doit tenir compte des dimensions finales
Certains composants de chambres à vide peuvent nécessiter un traitement de surface pour améliorer leur résistance à la corrosion, leur durabilité ou d'autres propriétés fonctionnelles. Cependant, tout traitement supplémentaire peut affecter des dimensions critiques.
Avant tout traitement de surface, les fabricants doivent évaluer :
- Les dimensions critiques peuvent-elles changer ?
- Déterminer si les surfaces d'étanchéité nécessitent une protection.
- Faut-il masquer les interfaces de montage ?
- Déterminer si une inspection post-traitement est nécessaire.
Pour les chambres à vide de précision, le traitement de surface doit être intégré au processus de fabrication global et non traité séparément. Cela permet d'éviter que les variations dimensionnelles liées au traitement n'affectent l'assemblage final.
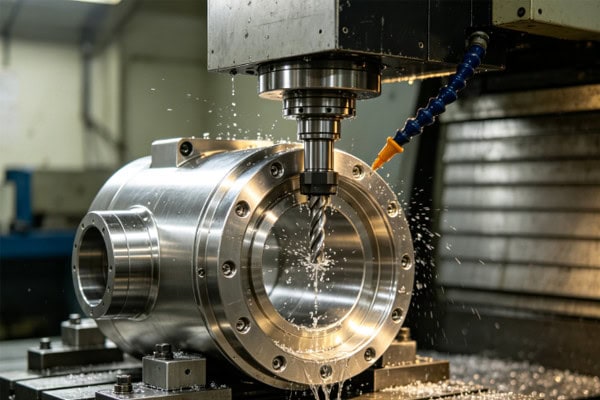
Comment inspecter une chambre à vide usinée par commande numérique ?
L'inspection finale est une étape essentielle avant l'intégration d'une chambre à vide pour semi-conducteurs dans l'assemblage. Ce processus d'inspection doit porter sur la précision dimensionnelle, le positionnement des trous, les surfaces d'étanchéité et autres caractéristiques critiques. Pour les composants semi-conducteurs de grande valeur, des rapports d'inspection complets facilitent également le contrôle qualité et la traçabilité de la production.
Quelles dimensions doivent être vérifiées ?
Les différentes caractéristiques des chambres nécessitent des méthodes de mesure différentes. Le plan d'inspection doit se concentrer sur les dimensions qui influent directement sur l'assemblage, l'étanchéité et le fonctionnement de l'équipement.
| Article d'inspection | Équipement d'inspection courant | Principaux points d'inspection |
| extérieur de la chambre | MMT, pieds à coulisse | Longueur Largeur hauteur |
| cavité interne | CMM, outils de mesure internes | Profondeur et largeur de la cavité |
| Positionnement des trous | CMM, jauges dédiées | Diamètre et position du trou |
| Rainures d'étanchéité | Jauge de profondeur, CMM | Largeur et profondeur de la rainure |
| Surfaces d'étanchéité | CMM, testeur de rugosité de surface | Planéité et qualité de surface |
Les dimensions critiques doivent être vérifiées par rapport aux plans techniques et aux exigences de tolérance. Les structures de chambres plus complexes peuvent également nécessiter une inspection à plusieurs étapes plutôt qu'une simple inspection finale.
Les surfaces d'étanchéité et de montage nécessitent une attention particulière
Les surfaces d'étanchéité et les interfaces de montage influent directement sur la manière dont la chambre se connecte aux autres composants de l'équipement semi-conducteur. Un léger écart dimensionnel peut engendrer des difficultés d'assemblage ou compromettre l'étanchéité.
Les principaux domaines d’inspection comprennent :
- Planéité de la surface d'étanchéité.
- Dimensions de la rainure.
- Position des trous de fixation.
- Dimensions de l'interface.
- État de surface.
Accorder une attention particulière à l'inspection de ces zones peut réduire le risque de problèmes d'assemblage et améliorer la fiabilité de la chambre finie.
Le nettoyage, l'emballage et le transport sont également importants.
Même après usinage, une chambre à vide de précision peut être endommagée ou contaminée si les procédures de manipulation ne sont pas correctement maîtrisées. Un emballage propre et une protection adéquate sont indispensables avant l'expédition.
- Éliminer les résidus d'usinage avant l'emballage.
- Protéger les surfaces d'étanchéité et de montage.
- Empêcher la poussière et les particules étrangères de pénétrer dans les cavités internes.
- Utilisez un emballage adapté pour réduire les chocs pendant le transport.
Pour les composants d'équipements semi-conducteurs, la qualité de fabrication ne s'arrête pas à l'usinage. La manipulation, l'emballage et le transport propres font également partie intégrante de la livraison d'un composant fini fiable.
L'usinage CNC des chambres à vide pour semi-conducteurs est complexe car il exige une maîtrise simultanée de la précision dimensionnelle, de l'usinage structurel, des déformations et de la propreté. Les grandes chambres nécessitent une gestion rigoureuse des contraintes et des déformations, les structures profondes requièrent des trajectoires d'outil optimisées, les zones à parois fines exigent des charges de coupe contrôlées et les surfaces d'étanchéité doivent répondre à des exigences dimensionnelles et de surface strictes. Un contrôle complet, un nettoyage et un conditionnement sont également indispensables avant l'intégration de la chambre dans l'assemblage des équipements semi-conducteurs. Tirapid propose des services d'usinage CNC de chambres à vide pour semi-conducteurs, offrant un accompagnement personnalisé, de l'usinage de précision au contrôle, pour la fabrication d'équipements de pointe.
















