
Le tournage CNC est largement utilisé dans la fabrication d'équipements mécaniques, de composants automobiles, de systèmes d'automatisation, de connecteurs industriels et d'instruments de précision. La qualité du filetage influe directement sur l'efficacité de l'assemblage, la résistance des connexions et la stabilité de fonctionnement à long terme. Pour les entreprises achetant en grande quantité des composants usinés avec précision, des problèmes tels que des écarts de pas, des profils de filetage incomplets, des surfaces de filetage rugueuses ou des ajustements trop serrés peuvent accroître les coûts de retouche et perturber les opérations d'assemblage. Le choix de procédés de filetage, d'outils de coupe et de méthodes de contrôle appropriés contribue à améliorer la régularité dimensionnelle et à répondre aux exigences de précision des différentes applications.
Quels sont les facteurs qui influencent la précision du filetage sur machine CNC ?
Le filetage par commande numérique (CNC) exige une coordination parfaite des mouvements de la machine, de la vitesse de broche, de l'avance synchronisée, de la géométrie de l'outil et du bridage de la pièce. Même lorsque le diamètre extérieur du filetage est conforme aux spécifications du dessin, des écarts de pas, d'angle de profil ou de diamètre primitif peuvent entraîner un mauvais engagement des filets. La validation des spécifications du filetage, des classes de précision et des exigences de contrôle avant usinage permet aux fabricants de mettre en place un processus de production plus stable.
Paramètres de filetage et dessins techniques
L'usinage des filetages exige une identification précise des filetages métriques, impériaux, des filetages de tuyauterie et autres types de filetages spécifiques. Les différentes normes de filetage présentent des profils, des pas et des exigences dimensionnelles différents. Les paramètres d'usinage ne doivent pas être déterminés uniquement par le diamètre extérieur du filetage.
- Pas de filetage : Le pas détermine la distance axiale entre deux crêtes de filets adjacentes. Un pas incorrect affecte directement l’engagement des filets. Même si le diamètre extérieur est correct, le composant risque de ne pas s’assembler correctement.
- Diamètre primitif du filetage : Le diamètre primitif est un paramètre important pour évaluer l’ajustement du filetage. Il influe sur le jeu, les conditions de contact et la résistance lors de l’assemblage.
- Angle et profondeur du profil de filetage : Le profil de l’outil de coupe doit correspondre à la norme de filetage spécifiée. Tout écart au niveau de l’angle de profil, d’une profondeur de coupe insuffisante ou excessive peut compromettre la qualité de l’assemblage.
- Niveau de tolérance : Les concepteurs doivent choisir un niveau de tolérance approprié en fonction du type d’ajustement, des exigences de charge et de l’environnement d’utilisation. Des tolérances trop serrées peuvent augmenter inutilement les coûts de fabrication.
Avant la production en série, les fabricants doivent vérifier la désignation du filetage, sa longueur utile, les gorges de dégagement, les chanfreins et les tolérances d'ajustement indiqués sur les plans techniques. Pour les filetages non standard, les paramètres de profil complets et les méthodes de contrôle doivent également être validés afin de limiter les erreurs de programmation et les problèmes d'assemblage ultérieurs.
Usure des outils et conditions de coupe
L'état d'un outil de filetage influe directement sur la précision du profil et la qualité de surface. Une utilisation prolongée, l'écaillage des arêtes ou une usure irrégulière peuvent altérer le profil du filetage. Lors de l'usinage de matériaux tels que l'acier inoxydable et l'acier allié, l'usure de l'outil et la chaleur de coupe peuvent également affecter la stabilité dimensionnelle.
Le choix de l'outil dépend du matériau de la pièce, des spécifications du filetage, de la méthode de coupe et du volume de production. Les plaquettes de filetage en carbure conviennent à de nombreuses applications d'usinage conventionnel des métaux. Pour les matériaux spéciaux ou les filetages complexes, il peut être nécessaire de vérifier les paramètres selon les recommandations du fabricant. Un montage correct de l'outil, un positionnement précis de la pointe et des contrôles réguliers du tranchant contribuent à réduire les bavures, les marques de vibration et les défauts de profil.
Synchronisation des machines et serrage des pièces
Le filetage par commande numérique repose sur une synchronisation précise entre la rotation de la broche et le mouvement axial de l'outil de coupe. Des erreurs de transmission, des anomalies de la broche ou des paramètres de programme de filetage incorrects peuvent entraîner des écarts de pas, des filetages croisés ou des marques périodiques sur la surface.
Le bridage des pièces est tout aussi important. Les arbres longs et fins peuvent se tordre ou vibrer pendant la coupe s'ils ne sont pas suffisamment soutenus. Les pièces à parois minces peuvent se déformer sous l'effet d'une force de bridage excessive. Les machinistes doivent choisir des dispositifs de fixation adaptés à la longueur, au diamètre, à la rigidité du matériau et à la position du filetage de la pièce. Une contre-pointe ou un autre support auxiliaire peut être nécessaire pour certaines pièces. Un bridage stable permet de maintenir une trajectoire de coupe correcte et d'améliorer la régularité de la production en série.
Comment améliorer la qualité du filetage CNC
Améliorer la précision du filetage exige plus qu'une machine de pointe. Cela dépend également d'un programme d'usinage adapté, de paramètres de coupe stables et d'une gestion de processus standardisée. Pour les composants filetés de précision nécessitant un approvisionnement à long terme, un processus de fabrication reproductible est plus efficace pour maîtriser les variations entre lots que de s'appuyer uniquement sur l'expérience de l'opérateur.
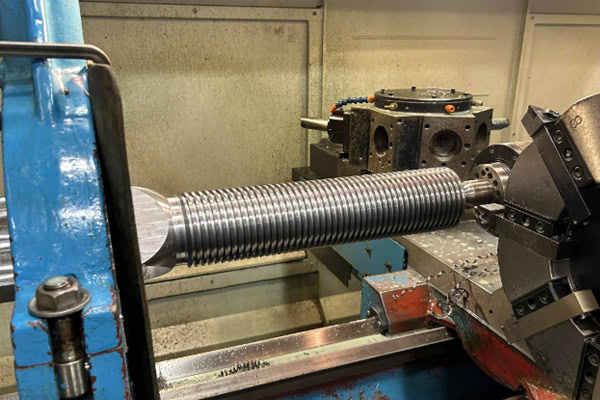
Optimiser le programme de filetage
Les programmes de filetage doivent définir avec précision le pas, la longueur du filetage, la position d'approche, la position de retrait et la profondeur de coupe. Les commandes du cycle de filetage peuvent varier d'un système CNC à l'autre ; les programmeurs doivent donc vérifier les paramètres par rapport aux instructions de fonctionnement de la machine et à la géométrie réelle de la pièce.
- Organisez les passes de coupe de manière appropriée : pour les filetages nécessitant un enlèvement de matière important, plusieurs passes peuvent répartir la charge de coupe et contribuer à prévenir une pression excessive de l’outil, des vibrations ou des dommages au profil.
- Contrôlez les passes de finition : lors de la finition, maintenez des conditions de coupe stables. Des modifications inutiles des paramètres peuvent affecter le diamètre primitif et la qualité de surface.
- Vérifiez la trajectoire de retrait de l'outil : les filetages borgnes, les filetages près des épaulements et les filetages longs nécessitent un espace de retrait suffisant pour éviter les collisions d'outils et les dommages au profil effectif du filetage.
- Vérifiez le programme avant la production : avant d’usiner la première pièce, contrôlez les paramètres du programme, les corrections d’outil et la synchronisation de la broche. Dans la mesure du possible, utilisez une simulation, un essai à blanc ou une passe d’essai contrôlée pour vérifier la trajectoire de l’outil.
La standardisation des paramètres de programme contribue à réduire les risques de filetages croisés, d'écarts dimensionnels et de collisions d'outils. Pour les commandes répétées, l'enregistrement des programmes et des paramètres d'usinage validés permet également de réduire le temps de préparation des cycles de production suivants.
Sélectionnez les paramètres de coupe appropriés
La vitesse de coupe, l'avance synchronisée, la profondeur de passe et les conditions de refroidissement influent conjointement sur la stabilité de l'usinage des filetages. Une vitesse de coupe excessive peut accélérer l'usure de l'outil et l'accumulation de chaleur, tandis que des paramètres inappropriés peuvent provoquer des vibrations ou des irrégularités de surface du filetage. Il est recommandé de vérifier les réglages optimaux par un usinage d'essai en fonction de la dureté du matériau, de la nuance de l'insert, des dimensions du filetage et des capacités de la machine.
- Adaptez la vitesse de coupe à l'application : sélectionnez la vitesse de broche en fonction du matériau de la pièce et des recommandations du fabricant d'outils. Évitez de privilégier la vitesse de production au détriment de la durée de vie de l'outil et de la stabilité dimensionnelle.
- Répartir la surépaisseur de coupe : répartir l’enlèvement de matière sur un nombre approprié de passes afin de réduire la charge sur chaque passe, en particulier lors de l’usinage de filetages à grand pas ou profonds.
- Améliorer l'évacuation des copeaux : les matériaux produisant des copeaux longs nécessitent une évacuation efficace. Cela permet d'éviter que les copeaux ne s'enroulent autour de l'outil ou ne rayent les surfaces de filetage finies.
- Maintenez des conditions de refroidissement stables : utilisez un fluide de coupe ou une méthode de refroidissement adaptés au matériau et à l’outillage. Un refroidissement adéquat permet de contrôler l’accumulation de chaleur et de maintenir des conditions de coupe stables.
L'optimisation des paramètres doit s'appuyer sur des données d'inspection réelles. En consignant les dimensions de la première pièce, l'état de l'outil et les résultats des contrôles par lots, les fabricants peuvent progressivement établir des paramètres d'usinage stables pour des matériaux et des spécifications de filetage spécifiques.
Renforcer la gestion des outils et le contrôle des processus
La gestion des outils influe directement sur la régularité de la production de filetages en série. Lors de la fabrication de composants en grande quantité, attendre l'apparition de défauts de qualité visibles avant de remplacer un outil peut entraîner des écarts dimensionnels sur les pièces déjà usinées. Des calendriers d'inspection et de remplacement définis contribuent à réduire ce risque.
Durant la production, les intervalles d'inspection doivent être définis en fonction du volume d'usinage, des caractéristiques du matériau et de l'usure de l'outil. Les opérateurs doivent surveiller l'état des surfaces de filetage afin de détecter toute déchirure, bavure, marque de broutage ou dommage localisé. En cas d'anomalie, ils doivent inspecter sans délai la plaquette de coupe, le serrage et les paramètres du programme. Pour les composants critiques, les fabricants peuvent également conserver un historique des changements d'outils, des versions de programme, des lots de production et des résultats d'inspection afin de garantir la traçabilité de la qualité.
Comment inspecter et accepter les pièces filetées CNC de précision
L'acceptation de la qualité du filetage doit reposer sur les plans techniques, les normes de filetage applicables et l'utilisation prévue du composant. La seule mesure du diamètre extérieur du filetage ne permet pas de garantir son bon ajustement. Le pas, le diamètre primitif, la géométrie du profil et la longueur utile du filetage influent également sur les performances d'assemblage. Un processus d'inspection approprié permet aux fabricants et aux acheteurs de vérifier plus précisément la conformité aux exigences techniques.

Utilisez des calibres de filetage professionnels pour vérifier les dimensions
Les outils courants de contrôle des filetages comprennent les calibres annulaires, les calibres à bouchon, les calibres de pas et les instruments de mesure adaptés aux dimensions spécifiées. Chaque outil a une fonction spécifique et doit être choisi en fonction du type de filetage et des exigences de précision.
- Bagues de jauge pour filetage : Elles servent principalement à vérifier l’ajustement des filetages extérieurs et doivent correspondre à la taille et à la classe de tolérance spécifiées.
- Calibres de filetage : Ils servent à vérifier si les filetages internes répondent aux critères de conformité. Ils conviennent au contrôle rapide des composants produits en série.
- Calibres de pas : Ils permettent de vérifier si le pas du filetage correspond aux spécifications de conception, mais ils ne peuvent pas remplacer une inspection complète de la précision du filetage.
- Équipement de mesure de précision : lorsque les dessins imposent des exigences strictes en matière de diamètre primitif, de géométrie du profil ou de contours de filetage spécifiques, un équipement professionnel adapté peut être utilisé pour des mesures plus détaillées.
Avant l'inspection, vérifiez les spécifications, le degré de précision et l'état d'étalonnage de l'instrument de mesure. Respectez les normes d'inspection et les procédures d'exploitation applicables. Pour les composants d'assemblage critiques, le contrôle de conformité par un instrument de mesure approprié, combiné à des mesures dimensionnelles adéquates, permet d'éviter de négliger des défauts importants.
Effectuer l'inspection du premier article et l'échantillonnage par lot
L'inspection du premier article permet de déceler les problèmes liés aux programmes, aux outils de coupe ou au bridage avant le lancement de la production en série. Une fois la première pièce validée, les fabricants doivent établir un plan d'inspection par lots, basé sur la quantité commandée, le risque associé aux composants et les exigences de qualité du client. Ceci permet de détecter les dérives dimensionnelles à mesure que le temps de fonctionnement de la machine augmente.
Lors de la production, une attention particulière doit être portée à l'engagement du filetage, à sa longueur effective, aux bavures en bout de filetage et aux défauts de surface visibles. Pour les composants de haute précision, les applications critiques pour la sécurité ou les pièces soumises à un contrôle à 100 % exigé par le client, les exigences de contrôle spécifiées doivent être respectées. Un échantillonnage de routine ne saurait se substituer à un contrôle complet obligatoire.
Choisissez un fournisseur d'usinage CNC possédant une solide expertise.tet contrôle
Lors de l'achat de composants filetés de précision, les acheteurs doivent prendre en compte d'autres critères que le prix et le délai de livraison. Ils doivent également s'assurer que le fournisseur dispose d'équipements de tournage adaptés, d'outils de filetage, de calibres de contrôle et de procédures de gestion de la qualité appropriées. Un fournisseur d'usinage fiable est capable de vérifier les plans avant la production, de contrôler le programme et l'état des outils pendant l'usinage et de fournir des rapports de contrôle dimensionnel conformes aux exigences de la commande.
Pour les projets d'achat à long terme, fournissez lors de la demande de devis des plans 2D complets, les nuances de matériaux, les spécifications de filetage, les tolérances requises, les détails de finition de surface et les quantités commandées. Pour les filetages spéciaux ou les composants exigeant un ajustement précis, envisagez la production et la validation d'échantillons avant le lancement de la production en série. Des spécifications techniques, des normes d'inspection et une documentation de livraison clairement définies contribuent à réduire les erreurs de communication et à améliorer la fiabilité de la chaîne d'approvisionnement.
La qualité du filetage par tournage CNC dépend de la coordination entre la conception technique, la synchronisation des machines, l'état des outils, les paramètres de coupe et les procédures de contrôle. En validant les spécifications du filetage avant la production, en maîtrisant les conditions de coupe et de serrage pendant l'usinage et en effectuant des contrôles sur le premier article et par lot à l'aide d'instruments de mesure adaptés, les fabricants peuvent réduire plus efficacement les écarts dimensionnels, les difficultés d'assemblage et les coûts de retouche. Pour les clients exigeant des composants filetés de précision sur mesure, le choix d'un fournisseur d'usinage CNC doté de capacités de production stables et de procédures de contrôle qualité complètes garantit la conformité des pièces livrées aux exigences de conception.
















