
Les composants à arbre long sont largement utilisés dans les robots industriels, les lignes de production automatisées, les systèmes de transmission automobile, les équipements hydrauliques et les mécanismes rotatifs de précision. Face aux exigences croissantes en matière de précision de rotation, de stabilité de fonctionnement et de performance d'assemblage, le tournage CNC d'arbres longs ne se limite plus au simple respect des dimensions de diamètre et de longueur spécifiées dans les plans. Le faux-rond radial, la circularité, la rectitude et les relations de position entre les différents tourillons doivent également être maîtrisés. Pour les arbres élancés, les arbres de transmission, les arbres de guidage de précision et les composants rotatifs longs, l'augmentation de la longueur des pièces peut accentuer les déformations dues à la flexion, aux vibrations et à la déformation thermique, susceptibles d'entraîner des écarts dimensionnels, des marques de broutage et des problèmes d'assemblage. Une conception appropriée du processus de tournage CNC, un support de pièce adapté et une procédure d'inspection de précision efficace permettent d'améliorer la stabilité d'usinage des arbres longs et de réduire les risques de qualité lors de la production en série. La compréhension des défis d'usinage, des méthodes de contrôle de précision et des critères d'évaluation des fournisseurs aide les fabricants à s'approvisionner en composants d'arbres sur mesure répondant à leurs spécifications techniques.
Pourquoi le tournage CNC d'arbres longs provoque-t-il facilement des faux-ronds et des écarts dimensionnels ?
Les composants à arbre long présentent généralement un rapport longueur/diamètre élevé, ce qui les rend plus sensibles aux efforts de coupe radiaux et à l'effet de leur propre poids lors du tournage. Comparés aux arbres courts ou aux composants rotatifs très rigides, les arbres élancés ont une rigidité en flexion plus faible. La précision d'usinage dépend de la position de la pièce, de l'espacement des supports et des efforts de coupe. Lorsqu'un arbre comporte plusieurs tourillons, épaulements, rainures et sections filetées, les erreurs de positionnement entre les différentes opérations peuvent s'accumuler et entraîner un faux-rond excessif ou des écarts de position entre les sections de l'arbre. Un procédé adapté doit prendre en compte la rigidité de la pièce, les efforts de coupe et les conditions de la machine.
Une rigidité insuffisante de la pièce peut provoquer la flexion de l'arbre.
Lors du tournage, les arbres minces peuvent se courber élastiquement sous l'effet des forces de coupe radiales. Si la longueur non supportée est excessive ou si le point d'appui est trop éloigné de la zone de coupe, ces forces peuvent engendrer une déformation importante. Après usinage et déchargement, le retour élastique peut entraîner des variations du diamètre extérieur, une flexion axiale et une augmentation du faux-rond radial. Ce phénomène est particulièrement critique pour les arbres de transmission longs, les arbres de guidage de précision et les composants d'arbres de petit diamètre.
- Contrôle du porte-à-faux de la pièce : positionnez le serrage en fonction du diamètre de l’arbre, de la rigidité du matériau et de la longueur d’usinage afin de minimiser le porte-à-faux inutile et de réduire la flexion pendant la coupe.
- Choisissez une méthode de support appropriée : en fonction de la longueur, du diamètre et de l’étape d’usinage de la pièce, utilisez une contre-pointe, une lunette fixe ou un porte-outil suiveur pour améliorer la rigidité de l’arbre mince.
- Optimiser la direction de coupe : planifier les opérations d’usinage en fonction des conditions de maintien et de support de la pièce afin de réduire les charges radiales excessives dans les zones les plus fragiles.
- Contrôle de la surépaisseur d'usinage : enlever la matière par étapes au lieu d'appliquer des charges de coupe excessives en une seule opération, réduisant ainsi le risque de pliage et d'écarts dimensionnels locaux.
L'amélioration du support de la pièce et le contrôle des charges de coupe contribuent à réduire la flexion lors de l'usinage d'arbres longs et améliorent la stabilité des dimensions du tourillon et du positionnement de l'axe de l'arbre.
Les vibrations de coupe peuvent provoquer des marques de broutage et un faux-rond radial.
Lors du tournage d'arbres longs, la pièce, le dispositif de fixation, l'outil de coupe et la broche de la machine forment un système dynamique interagissant entre eux. Une rigidité insuffisante du système ou des paramètres de coupe mal adaptés peuvent engendrer des vibrations et des broutages. Ces vibrations peuvent laisser des marques périodiques sur la surface de l'arbre et provoquer des fluctuations de la profondeur de coupe réelle, entraînant des variations du diamètre extérieur, une rugosité de surface accrue et une précision dimensionnelle réduite. Pour les arbres rotatifs à grande vitesse, les arbres de transmission de précision et les composants montés sur paliers, la maîtrise de la qualité de surface et du faux-rond est primordiale.
- Optimisation de la vitesse de broche : sélectionnez une plage de vitesse stable en fonction de la longueur, du diamètre, des conditions de support et de l’état de l’outil de la pièce à usiner afin d’éviter les vitesses de coupe instables.
- Améliorer la rigidité du système d'outillage : sélectionner des dimensions appropriées pour le porte-outil, le porte-à-faux de l'outil et la géométrie du tranchant afin de réduire les vibrations causées par une extension excessive de l'outil.
- Contrôlez l'usure des outils : inspectez régulièrement les arêtes de coupe et évitez l'augmentation des forces de coupe causée par l'émoussement, l'écaillage ou l'accumulation de matière.
- Améliorer le support de la pièce : Ajuster les conditions de la lunette fixe ou du chariot suiveur en fonction de la position de coupe réelle afin de réduire les vibrations et la déviation locale.
Un contrôle efficace des vibrations permet d'obtenir des motifs de surface plus uniformes, de réduire les fluctuations dimensionnelles et d'améliorer la stabilité rotationnelle et la fiabilité d'assemblage des composants à arbre long.
Plusieurs opérations de maintien de pièces peuvent entraîner des erreurs de positionnement du journal.
Les arbres longs comportent souvent plusieurs sections étagées, des logements de paliers, des rainures de clavette, des sections filetées et des tourillons de précision. Si différentes sections d'arbre nécessitent des opérations de bridage répétées, chaque repositionnement peut introduire un décalage de référence, entraînant un écart entre les axes des différents tourillons. Pour les arbres de transmission supportés par plusieurs paliers ou utilisés en rotation à grande vitesse, le faux-rond radial et la précision de positionnement entre les tourillons influent directement sur les performances. Une référence d'usinage inadaptée peut également conduire à des dimensions individuelles acceptables, mais dont la précision de rotation globale reste hors plage.
- Utiliser des références d'usinage cohérentes : Établir des références de positionnement axial et radial stables, basées sur le dessin et les exigences fonctionnelles, afin de réduire les changements de référence entre les opérations.
- Minimiser les opérations de maintien répétées : lorsque les capacités de la machine le permettent, réaliser plusieurs tourillons et sections étagées en une seule opération afin de réduire les erreurs de positionnement répétées.
- Contrôle de la qualité du trou central : Pour les arbres usinés entre pointes, assurez-vous que la position, la géométrie et les conditions de contact du trou central répondent aux exigences du processus.
- Examiner les relations entre les sections critiques de l'arbre : mesurer plusieurs tourillons en fonction du repère du dessin plutôt que de juger l'arbre entier uniquement sur la base de mesures individuelles de diamètre extérieur.
Le choix approprié des données de référence et la planification du bridage contribuent à réduire les erreurs de positionnement entre les sections d'arbre et à améliorer la précision d'usinage globale des arbres longs.
Comment les procédés de tournage CNC de précision peuvent-ils améliorer la stabilité d'usinage des arbres longs ?
L'usinage de précision des arbres longs exige une maîtrise coordonnée du bridage, de l'outillage, des paramètres de coupe et du séquencement des opérations. Différents matériaux et géométries requièrent différentes stratégies de traitement. Les arbres longs en aluminium nécessitent une attention particulière à la dilatation thermique et à la rigidité, tandis que les arbres en acier inoxydable et en acier allié requièrent une gestion rigoureuse des forces de coupe, de l'usure des outils et de l'écrouissage. Pour les arbres de transmission, les arbres de guidage et les composants rotatifs de haute précision, un processus approprié permet de réduire les déformations d'usinage, d'améliorer la qualité de surface et de garantir une base fiable pour les opérations de rectification, de traitement thermique ou d'assemblage ultérieures.
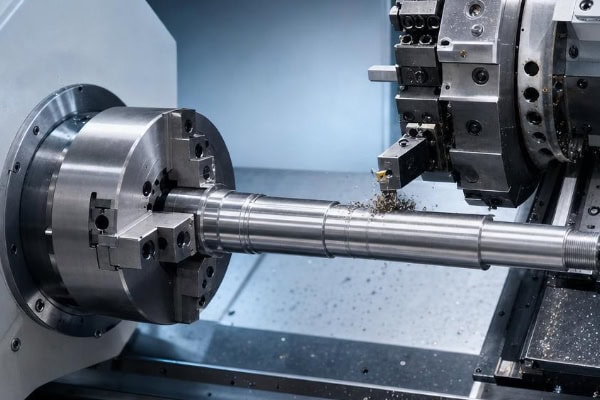
Utilisez des supports fixes et des supports suiveurs pour améliorer le soutien des longs axes.
Le supportage auxiliaire est une méthode courante pour le tournage CNC d'arbres minces. Une contre-pointe assure le support à l'extrémité libre de la pièce, une lunette fixe maintient l'arbre à une position précise et une lunette mobile assure le support près de la zone de coupe afin de réduire la déformation de la pièce due aux efforts de coupe. Différentes méthodes de support sont adaptées à différentes géométries et doivent être sélectionnées en fonction de la longueur d'usinage, du diamètre de l'arbre, de la position de coupe et des exigences de finition de surface.
- Support central de contre-pointe : Convient aux arbres longs avec trous centraux, améliorant la stabilité du maintien de la pièce et réduisant les vibrations à l'extrémité libre.
- Support de repos stable : Convient aux composants longs nécessitant un support intermédiaire pour réduire la flexion dans les sections étendues non supportées.
- Support de butée suiveuse : Convient à certaines applications de tournage extérieur à arbre mince où un support proche de l’outil de coupe contribue à réduire la déformation locale.
- Optimiser les positions de support : les positions de support doivent assurer une rigidité suffisante tout en maintenant l’accès à l’outil et en protégeant la surface de la pièce.
Un support plus important n'est pas forcément synonyme de meilleure qualité. La force et la position du support doivent être adaptées aux conditions réelles de la pièce. Un support adéquat améliore la stabilité d'usinage tout en prévenant les erreurs dimensionnelles dues à un support excessif ou mal positionné.
Optimiser les opérations d'ébauche, de semi-finition et de finition
L'usinage des arbres longs nécessite généralement plusieurs étapes d'enlèvement de matière et de contrôle dimensionnel. L'ébauche élimine la majeure partie du surplus de matière, la semi-finition corrige le profil et établit une surépaisseur de finition constante, tandis que la finition permet d'obtenir les dimensions finales et la qualité de surface. Pour les composants affectés par un traitement thermique ou des contraintes résiduelles, des procédés de stabilisation ou intermédiaires appropriés peuvent être nécessaires, en fonction de l'état du matériau et des exigences du dessin. Un séquencement adéquat réduit l'influence des variations de contraintes dues à l'enlèvement de matière sur la rectitude et le faux-rond de l'arbre.
- Ébauche : Enlever la majeure partie de la matière alors que la pièce a encore une rigidité relativement élevée, en contrôlant les forces de coupe et en évitant un enlèvement de matière local excessif.
- Semi-finition : Corriger les profils d'arbre, établir des tolérances de finition uniformes et inspecter la pièce pour détecter toute déformation ou variation dimensionnelle importante.
- Finition : Réaliser les tourillons critiques, les sections d'accouplement et les faces d'extrémité dans des conditions de maintien et de support stables, avec un contrôle précis des dimensions et de la qualité de surface.
- Inspection en cours de processus : vérifier les diamètres extérieurs, les exigences de rectitude pertinentes et les tendances de faux-rond pendant les étapes d’usinage critiques afin d’éviter l’accumulation de défauts lors de l’opération finale.
L'usinage par étapes réduit la charge de coupe lors de chaque opération, permettant aux arbres longs d'atteindre progressivement leurs dimensions finales tout en améliorant la cohérence entre les différentes sections d'arbre.
Sélectionner les paramètres de coupe en fonction du matériau et de la géométrie de la pièce
Les paramètres de coupe des arbres longs doivent tenir compte de la nuance d'acier, du diamètre et de la longueur de la pièce, du mode de support, des performances de l'outil et de la rigidité de la machine. Une vitesse de coupe excessive peut accroître les vibrations et les variations thermiques, tandis qu'une avance excessive peut augmenter les efforts de coupe radiaux. Une profondeur de coupe inadéquate peut également provoquer des déformations locales. Pour les arbres longs de précision, l'optimisation des paramètres ne doit pas se limiter à la réduction du temps d'usinage. Il est tout aussi important de maintenir des conditions de coupe stables et des résultats d'usinage reproductibles.
| Source | Défis courants en usinage | Considérations clés sur les processus |
| Alliage d'aluminium | Dilatation thermique, faible rigidité, adhérence des puces | Outils tranchants, support adapté, contrôle de la déformation thermique |
| Inox | Écrouissage, chaleur de coupe concentrée, usure des outils | Coupe stable, refroidissement efficace, gestion de la durée de vie des outils |
| Alliage d'acier | Charges de coupe plus élevées, influence du traitement thermique | Outillage approprié, contrôle de la charge de coupe, évaluation du traitement thermique |
| Laiton | Faible résistance à la coupe, mais les structures minces peuvent tout de même se plier | Contrôle de la force de serrage, positionnement du support, tolérance de finition |
La vitesse de coupe, l'avance et la profondeur de passe réelles doivent être validées en fonction de la nuance de matériau, des recommandations du fabricant d'outils, des capacités de la machine et de la géométrie de la pièce. Pour les arbres longs de haute précision, il est généralement plus avantageux d'établir une plage de paramètres de processus stable que d'augmenter simplement la vitesse de coupe.
Comment contrôle-t-on le faux-rond radial et la précision dimensionnelle des arbres longs usinés par commande numérique ?
Le contrôle qualité des arbres longs doit respecter les références, les tolérances géométriques et les exigences fonctionnelles spécifiées sur le plan technique. Le faux-rond radial, la circularité, la rectitude, le diamètre extérieur et les relations de position entre les tourillons peuvent tous affecter les performances d'assemblage dans les roulements, les accouplements et autres mécanismes rotatifs. Étant donné que les arbres longs peuvent se déformer après le relâchement du dispositif de maintien ou sous l'effet des variations de température, les procédures de contrôle doivent définir clairement les conditions de support de la pièce, les points de mesure et les méthodes de mesure afin que les résultats soient fidèles à la pièce livrée.
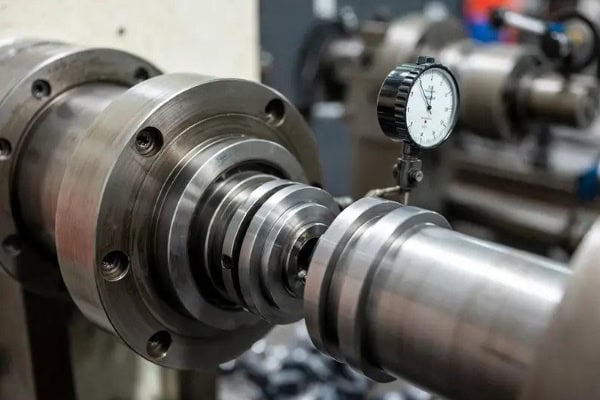
Utilisez un comparateur à cadran pour vérifier le faux-rond radial.
Un comparateur à cadran ou un instrument de mesure approprié permet de contrôler le faux-rond radial par rapport à une référence spécifiée. Lors du contrôle, la référence du dessin technique doit être établie et la pièce montée sur un support ou un dispositif de contrôle adapté. L'arbre est ensuite mis en rotation lente et les valeurs maximales et minimales de l'indicateur sont relevées. Pour les arbres longs à plusieurs tourillons, les sections critiques doivent être contrôlées conformément aux exigences du dessin.
- Confirmer la référence de mesure : sélectionner le tourillon de référence, le trou central ou toute autre référence spécifiée conformément au dessin afin d’éviter des conclusions erronées dues à des conditions de référence incohérentes.
- Définir les emplacements de mesure : inspecter les tourillons critiques, les sièges de paliers et les sections d’accouplement, en ajoutant des emplacements de mesure si nécessaire.
- Conditions de support du contrôle : Utilisez des centres appropriés, des blocs en V ou des dispositifs d’inspection dédiés pour minimiser l’influence du poids de la pièce et des forces de serrage.
- Consigner les données de mesure : Conserver les emplacements de mesure, les lectures maximales et minimales, ainsi que les valeurs de faux-rond réelles pour comparaison avec les tolérances du dessin.
Le contrôle du faux-rond radial permet d'identifier les erreurs de positionnement des tourillons et les écarts rotationnels locaux, mais ne remplace pas les contrôles de circularité, de rectitude ou autres contrôles de précision géométrique. Le plan de contrôle doit être établi conformément au plan technique.
Vérifier le diamètre, la rectitude et la qualité de la surface de l'arbre
Un arbre long peut présenter des diamètres de tourillon individuels conformes aux tolérances tout en ne respectant pas les exigences d'assemblage en raison d'une flexion globale ou d'un décalage axial. Les arbres élancés, les arbres de guidage de précision et les arbres de transmission nécessitent donc une mesure dimensionnelle combinée à une évaluation de leur géométrie globale. La mesure doit tenir compte de la longueur de la pièce, des conditions de support et de la température afin d'éviter que le poids de la pièce ou un serrage inadéquat n'affectent les résultats.
- Inspection du diamètre extérieur : utiliser des micromètres d’extérieur ou d’autres instruments appropriés pour inspecter les tourillons critiques à des sections transversales spécifiées.
- Contrôle de rectitude : Utiliser un système de mesure approprié en fonction de la longueur de l'arbre et des exigences de précision pour évaluer la rectitude de l'axe ou de la surface de l'arbre.
- Contrôle de la rugosité de surface : Utilisez un testeur de rugosité de surface pour vérifier la conformité des ajustements des roulements, des surfaces d’étanchéité et des zones de contact de glissement aux exigences spécifiées.
- Inspection visuelle : Vérifier que la surface de l’arbre est exempte de rayures importantes, de bosses, de bavures, de marques de frottement et d’autres défauts susceptibles d’affecter l’assemblage.
La combinaison des contrôles dimensionnels, géométriques et de qualité de surface permet une évaluation plus complète de la conformité d'un arbre long à ses exigences de conception et de fonctionnement.
Comment choisir un fabricant de tours CNC de précision pour arbres longs ?
Lors de l'approvisionnement en composants d'arbres longs, les capacités d'équipement, l'expérience des procédés et les capacités d'inspection d'un fournisseur ont un impact direct sur les délais de livraison. L'usinage d'arbres longs peut impliquer bien plus qu'un simple tournage extérieur. Il peut nécessiter des supports auxiliaires, des systèmes de bridage spécifiques, un usinage de précision de plusieurs tourillons et une coordination avec les opérations de rectification ou de traitement thermique ultérieures. Pour les entreprises ayant besoin d'un approvisionnement à long terme, le choix d'un fabricant de tours CNC capable de comprendre les exigences des plans, d'évaluer les risques d'usinage et de fournir des données de qualité fiables permet de réduire les risques liés aux achats et d'améliorer la fiabilité de la chaîne d'approvisionnement.
Évaluer les capacités d'usinage en fonction de la géométrie de l'arbre
Les composants d'arbres longs présentent des variations importantes en termes de longueur totale, de diamètre maximal, de rapport longueur/diamètre, de matériau et de caractéristiques d'usinage. Les acheteurs doivent s'assurer que la gamme de machines du fournisseur, la configuration de la contre-pointe et des supports auxiliaires, le système d'outillage et les capacités de contrôle sont adaptés à la commande. Pour les composants comportant plusieurs tourillons étagés, des alésages profonds, des filetages, des rainures ou des zones d'accouplement de précision, les acheteurs doivent également vérifier que l'équipement et le processus de fabrication sont conformes aux exigences du plan.
- Vérifier la capacité de la machine : vérifier la longueur d’usinage maximale, la plage de diamètres, les conditions de maintien de la pièce et les capacités de support auxiliaires afin d’éviter une course de machine ou un espace de maintien de la pièce insuffisants.
- Expérience en matière de processus d'examen : Confirmer l'expérience avec les arbres minces, les arbres de transmission de précision, les arbres de guidage et les composants d'arbres à plusieurs étapes.
- Évaluer les capacités d'inspection : vérifier si le fournisseur dispose d'un équipement adapté pour mesurer le faux-rond radial, le diamètre extérieur, la rectitude et la rugosité de surface.
- Vérifier les capacités de production par lots : confirmer la stabilité de la gestion des outils, la documentation des processus et les procédures de traçabilité de la qualité des lots.
Un fournisseur disposant des équipements et des capacités de traitement appropriés peut identifier les risques de pliage, de maintien des pièces et de contrôle de précision avant la production et recommander une stratégie d'usinage appropriée.
Fournir des plans techniques complets pour des devis précis de tournage CNC
Les devis pour le tournage CNC de précision sur arbres longs sont influencés par le coût des matériaux, les dimensions des pièces, la longueur d'usinage, les exigences de bridage, les supports auxiliaires, la consommation d'outillage, les exigences de contrôle et le volume de la commande. Une documentation technique complète permet aux fournisseurs d'évaluer la difficulté d'usinage, de définir un processus adapté et de réduire les échanges lors de la demande de devis et de la production.
- Fournissez des dessins techniques au format PDF et des fichiers 2D ou 3D appropriés tels que STEP ou STP.
- Spécifiez la nuance de matériau, les dimensions de l'ébauche, l'état du traitement thermique et les exigences en matière de traitement de surface.
- Identifier clairement les diamètres des arbres, leur longueur totale, les positions critiques des tourillons, le faux-rond radial, la rectitude et les tolérances géométriques pertinentes.
- Précisez la quantité de prototypes, le volume de la commande par lot, le nombre de commandes répétées prévues et le calendrier de livraison cible.
- Confirmer l'inspection du premier article, les rapports d'inspection finale, l'emballage, l'expédition et toute documentation relative à la qualité.
Pour les arbres longs présentant un rapport longueur/diamètre élevé, des tolérances serrées ou des structures complexes, une validation par échantillonnage est recommandée avant l'achat en série. Les résultats de mesure réels permettent ensuite de confirmer le processus d'usinage et les critères d'acceptation.
TiRapid propose des services de tournage CNC et d'usinage de précision sur mesure pour une large gamme de métaux et de plastiques techniques. La longueur d'usinage, la plage de diamètres, les tolérances réalisables, la méthode de support auxiliaire et le délai de livraison des composants d'arbres longs doivent être évalués en fonction du plan technique, du matériau, de la géométrie et des exigences de contrôle. Les équipes d'achat peuvent soumettre des plans complets et les quantités de commande prévues afin de recevoir des recommandations et des devis d'usinage adaptés à leur projet.
















