
Les corps de pompes industrielles peuvent ressembler à des composants ordinaires, mais leur usinage de précision est indispensable en production. Les erreurs dimensionnelles sur le carter extérieur sont généralement faciles à repérer, tandis que les problèmes au niveau de la cavité interne de la pompe, des alésages d'arbre, des surfaces d'étanchéité et des trous de fixation peuvent n'apparaître qu'après assemblage. Pour les acheteurs, l'usinage CNC ne se limite pas à la simple transformation d'un dessin en une pièce finie. Le composant doit également s'assembler correctement, fonctionner de manière fiable et conserver une régularité dimensionnelle constante lors de la production en série. Une solution d'usinage fiable doit prendre en compte le matériau, la structure, les procédés d'usinage et le contrôle qualité avant le lancement de la production.
Quelles sont les exigences clés pour l'usinage CNC des corps de pompes industrielles ?
Les corps de pompes industrielles présentent souvent des structures complexes, comprenant des fixations externes, des cavités internes et des alésages de précision. Un mauvais choix de la référence d'usinage peut rendre acceptables des dimensions individuelles qui, bien que paraissant correctes, engendreraient des problèmes d'assemblage. Les corps de pompes utilisés dans les équipements industriels sont également soumis à des exigences strictes d'étanchéité et de fonctionnement à long terme, d'où l'importance de planifier les dimensions critiques et les séquences d'usinage avant la production.
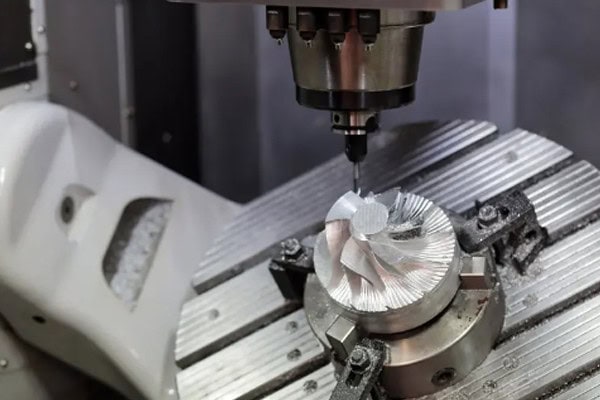
Maintien de la stabilité lors de l'usinage de la cavité de la pompe
La cavité de la pompe influe directement sur l'espace disponible pour l'installation des composants internes. L'usinage ne peut se limiter à une seule profondeur ou à un seul diamètre interne ; les dimensions doivent rester constantes dans toute la cavité. Pour les cavités profondes ou de structure complexe, le choix judicieux des outils, des trajectoires et des paramètres de coupe permet de réduire les vibrations et d'améliorer la stabilité dimensionnelle lors de la finition.
- Contrôle des dimensions internes de la cavité : le diamètre, la profondeur et les zones de transition de la cavité doivent respecter les exigences du dessin afin d’éviter toute interférence ou tout jeu excessif lors de l’assemblage.
- Réduire les vibrations d'usinage : les cavités profondes nécessitent souvent des porte-à-faux d'outil plus longs ; les paramètres de coupe doivent donc être ajustés pour éviter les marques de vibration et une mauvaise qualité de surface.
- Prévoir une surépaisseur d'usinage appropriée : l'ébauche ne doit pas atteindre immédiatement la dimension finale. Une surépaisseur contrôlée doit être prévue pour les opérations de finition stables.
Après l'usinage de la cavité de la pompe, il est indispensable de contrôler les dimensions critiques, et non de se fier uniquement à un examen visuel. Pour la production en série, la stabilité des conditions d'usinage est primordiale, car des variations dimensionnelles progressives au sein d'un même lot peuvent engendrer des problèmes lors de l'assemblage.
Positionnement précis de l'arbre et des trous de fixation
Les corps de pompe peuvent comporter de nombreux orifices, mais leur importance fonctionnelle n'est pas toujours la même. Les trous d'arbre, les trous de positionnement et les trous de fixation peuvent avoir une incidence directe sur l'installation des composants internes ou des structures externes. Leurs diamètres, espacements et relations de position doivent impérativement rester constants.
- Usinage des alésages d'arbres : le diamètre, la circularité et la position de l'alésage par rapport à la référence correspondante doivent être soigneusement contrôlés.
- Usinage des trous de montage : l’espacement et la répartition des trous doivent correspondre aux exigences d’installation de l’équipement d’accouplement afin d’éviter tout désalignement lors de l’assemblage.
- Usinage de positionnement des trous : Les dispositifs de positionnement doivent présenter une bonne répétabilité pour faciliter l'installation des composants et la maintenance ultérieure.
- Usinage des trous taraudés : la taille, la profondeur et la longueur effective du filetage doivent répondre aux exigences du dessin pour garantir une fixation fiable.
Pour ces alésages critiques, la stabilité de l'usinage CNC influe directement sur l'assemblage final. Lors de la production en série d'un même corps de pompe, il ne suffit pas que la première pièce soit parfaitement usinée ; les pièces suivantes doivent également présenter des conditions d'usinage similaires.
L'usinage de la surface d'étanchéité influe sur les performances réelles
Les corps de pompes industrielles fonctionnent souvent avec des bagues d'étanchéité, des joints ou d'autres composants d'étanchéité. Des marques d'outils visibles, des défauts de planéité ou des déformations localisées sur les surfaces d'étanchéité peuvent provoquer des fuites après assemblage. Ces zones doivent être traitées comme des zones d'usinage critiques : les opérations de finition doivent être soigneusement planifiées et l'état de surface ainsi que les dimensions clés vérifiés lors de l'inspection finale.
| Zone critique du corps de la pompe | Usinage CNC : focus | Impact sur l'assemblage |
| Cavité de la pompe | Diamètre, profondeur, qualité de surface | Affecte l'installation des composants internes |
| trou d'arbre | Diamètre, précision de positionnement, rondeur | Affecte l'ajustement de l'arbre |
| Surface d'étanchéité | Planéité, rugosité de surface, dimensions | Affecte les performances d'étanchéité |
| Surface de la bride | Planéité, espacement des trous | Affecte le raccordement des tuyaux |
| Trous filetés | Spécifications du filetage, profondeur | Affecte la fixation |
Comment usiner par commande numérique différents matériaux pour les corps de pompes industrielles ?
Les corps de pompes industrielles peuvent être fabriqués à partir de différents matériaux, chacun présentant des exigences spécifiques en matière d'outillage, de vitesse de coupe, de refroidissement et de stratégie d'usinage. Les alliages d'aluminium sont relativement faciles à usiner, mais nécessitent une attention particulière aux bavures et à la qualité de surface. L'acier inoxydable, plus résistant, peut subir un écrouissage lors de l'usinage. La fonte exige une gestion efficace des copeaux et des poussières. Une fois le matériau sélectionné, le processus d'usinage doit être adapté en conséquence, plutôt que d'appliquer les mêmes paramètres à tous les matériaux.
Corps de pompe en alliage d'aluminium
Les corps de pompe en alliage d'aluminium sont largement utilisés en raison de leur légèreté et de leur facilité d'usinage. Cependant, l'usinage peut générer des bavures, tandis que les structures à parois minces peuvent être sujettes à la déformation.
- Gardez vos outils de coupe bien affûtés : cela permet de réduire la formation de bavures causées par la déformation du matériau pendant la coupe.
- Contrôlez les forces de coupe sur les zones à parois minces : une force de coupe excessive peut entraîner des modifications dimensionnelles après usinage.
- Lors de la finition, veillez à la qualité de la surface : les zones critiques telles que la cavité de la pompe et les surfaces de montage doivent bénéficier d’un traitement de finition approprié.
Corps de pompe en acier inoxydable
L'acier inoxydable offre une bonne résistance à la corrosion et est couramment utilisé dans les équipements industriels soumis à des environnements d'exploitation exigeants. Cependant, son usinage peut générer une chaleur importante et un écrouissage prononcé, tout en augmentant l'usure des outils. La production requiert donc une attention particulière à l'état des outils et aux paramètres de coupe.
Corps de pompe en fonte et autres alliages
L'usinage de la fonte génère une grande quantité de copeaux fins, ce qui rend la propreté des machines et la gestion du refroidissement essentielles. Les alliages à haute résistance ou résistants à la corrosion peuvent également accroître la durée de vie des outils. Adapter la stratégie d'usinage à chaque matériau permet de réduire l'usure anormale des outils et de garantir la régularité dimensionnelle lors de la production en série.
Comment l'usinage CNC peut-il garantir la constance des lots pour les corps de pompes industrielles ?
La réussite d'un prototype ne garantit pas automatiquement la stabilité de la production en série. Dès lors que les clients d'équipements industriels s'engagent dans des achats à long terme, ils accordent une importance accrue à la constance des pièces issues de différents lots de production. L'usure des outils, les variations de l'état des machines et les fluctuations des lots de matériaux peuvent engendrer de légères variations dimensionnelles. Il est donc essentiel de mettre en place des points de contrôle précis tout au long de la production, plutôt que de reporter l'ensemble des contrôles à la phase finale.
Que faut-il confirmer avant l'usinage ?
Avant le lancement de la production, il est impératif de valider précisément les exigences relatives au dessin, aux tolérances, aux matériaux et à l'état de surface, notamment pour les zones critiques telles que la cavité de la pompe, les alésages d'arbre et les surfaces d'étanchéité. Pour les composants de structure complexe, la méthode de bridage et les données d'usinage doivent également être validées au préalable afin de limiter les modifications de processus temporaires en cours de production.
- Vérifiez la version du dessin : évitez d’utiliser simultanément des dessins obsolètes et à jour, en particulier lorsque les dimensions, les tolérances ou la position des trous ont été modifiées.
- Vérifier les spécifications des matériaux : la qualité et l’état du matériau doivent répondre aux exigences de la commande afin d’éviter des performances d’usinage inattendues.
- Confirmer les dimensions critiques : Marquer à l’avance les dimensions clés liées à l’assemblage afin que le personnel de production et d’inspection puisse y prêter une attention particulière.
- Confirmer les exigences en matière de traitement de surface : si l’anodisation, la passivation, la peinture ou d’autres procédés sont nécessaires, une surépaisseur d’usinage appropriée doit être prévue à l’avance.
L'inspection en cours de production est essentielle
Pour les corps de pompes industrielles, le contrôle en cours de production permet de détecter les variations dimensionnelles dès les premières étapes. Après validation du premier exemplaire, des contrôles par échantillonnage peuvent être organisés en fonction de la quantité commandée et de la structure des composants, avec une surveillance continue des dimensions critiques. En cas d'usure d'outillage ou de modification de l'état de la machine, des ajustements peuvent être effectués plus tôt, évitant ainsi de constater le problème après la production d'un lot entier.
L'inspection finale doit aller au-delà de l'apparence.
L'inspection finale doit respecter les exigences du plan du client et ne pas se limiter à la simple vérification de la présence de rayures, de bosses ou de bavures visibles. Les diamètres et espacements critiques des trous, les surfaces d'étanchéité, les points de fixation et les zones filetées doivent tous être inspectés conformément aux spécifications. Lorsque des documents d'inspection spécifiques sont requis, des relevés dimensionnels peuvent également être établis afin de fournir aux acheteurs une vision plus précise de l'état de la pièce finie.
Comment choisir un fournisseur d'usinage CNC pour les corps de pompes industrielles ?
L'approvisionnement en corps de pompes industrielles comprend souvent plusieurs étapes, notamment le prototypage, l'assemblage d'essai, les modifications de conception et la production en série. Si un fournisseur ne peut réaliser qu'un usinage ponctuel, des problèmes peuvent survenir en cas de modification des plans ou d'augmentation des volumes de commande. Lors de l'évaluation d'un fournisseur, il est utile de se concentrer sur ses capacités d'usinage réelles, son contrôle qualité et sa coordination de projet, car ces facteurs permettent de mieux appréhender sa capacité à assurer une production à long terme.
Évaluer les capacités d'usinage réelles
Disposer d'un équipement CNC adapté n'est qu'un point de départ. Il est plus important de savoir si le fournisseur possède une expérience dans l'usinage de structures complexes de corps de pompe. Les acheteurs peuvent examiner les capacités des machines, les méthodes d'usinage, les équipements de contrôle et les composants d'équipements industriels antérieurs afin de s'assurer que les compétences du fournisseur correspondent aux exigences spécifiques des pièces.
Vérifiez si le processus de contrôle qualité est clair
- Inspection du premier échantillon : vérifier les dimensions et les structures critiques de l’échantillon avant de lancer la production par lots.
- Contrôle en cours de production : surveiller les dimensions clés pendant l’usinage afin de réduire les variations entre les lots.
- Inspection finale : Vérifier les dimensions critiques, l'aspect et la conformité aux exigences du dessin avant la livraison.
- Dossiers d'inspection : Conserver les enregistrements dimensionnels nécessaires à la traçabilité et au contrôle des commandes ultérieurs.
Un usinage CNC fiable ne se résume pas à obtenir la dimension exacte une seule fois. Il s'agit de maintenir une variation maîtrisée tout au long de la production continue. Pour les fabricants d'équipements industriels, cette constance influe directement sur l'efficacité d'assemblage, tout en réduisant les retouches et les ajustements sur site.
Vérifier si le prototypage peut passer sans problème à la production en série
Les nouveaux projets de corps de pompe débutent souvent par la réalisation de prototypes pour des essais d'assemblage. Lors de ces essais, il peut s'avérer nécessaire de modifier la position des orifices, les dimensions ou la structure locale. Le fournisseur doit rapidement prendre en compte ces modifications et appliquer le processus validé à la production en série, afin d'éviter des différences majeures entre les prototypes et les pièces produites en série.
L'usinage CNC des corps de pompes industrielles doit impérativement allier précision, performance d'assemblage et stabilité de production à long terme. Des dimensions stables de la cavité de la pompe, un positionnement précis des alésages d'arbre, des surfaces d'étanchéité fiables, un traitement adapté des matériaux et un contrôle rigoureux sont autant d'éléments qui contribuent au bon fonctionnement des composants dans les équipements industriels. Pour les clients ayant besoin de prototypes, d'usinages sur mesure ou de productions en série de corps de pompes industrielles, TIRAPID propose des services d'usinage CNC professionnels, de la conception à la livraison finale, garantissant ainsi un processus d'usinage plus stable et une exécution de projet plus fluide.
















