
Les engrenages utilisés dans les équipements industriels peuvent paraître simples, mais une fois installés, même une petite erreur dimensionnelle peut engendrer de sérieux problèmes. Un léger écart dans le profil des dents ou la position des alésages peut être difficile à déceler, et pourtant, bruits, vibrations et usure accélérée peuvent apparaître rapidement après l'installation. Pour les équipements fonctionnant en continu, un engrenage doit répondre à bien plus que les spécifications du plan. Il doit s'engrener sans à-coups, conserver sa stabilité dimensionnelle et résister à un fonctionnement répété. L'usinage CNC permet un meilleur contrôle du diamètre extérieur, de l'alésage, de la face d'extrémité et des autres caractéristiques de l'engrenage, mais la planification et le contrôle du processus restent tout aussi essentiels.
Quels paramètres doivent être contrôlés lors de l'usinage CNC d'engrenages pour équipements industriels ?
Les engrenages sont des composants mécaniques fonctionnels dont les dimensions externes ne constituent qu'une partie des exigences. Le profil des dents, l'espacement entre elles, la position de l'alésage et la relation entre les surfaces usinées peuvent tous influencer les performances réelles. Les engrenages utilisés dans les équipements industriels sont souvent conçus pour un fonctionnement continu et prolongé. Un léger écart d'usinage peut progressivement engendrer des bruits anormaux, une surchauffe ou des problèmes de transmission. La définition précise des dimensions critiques et des références d'usinage avant la production permet de stabiliser considérablement l'ensemble du processus de fabrication.
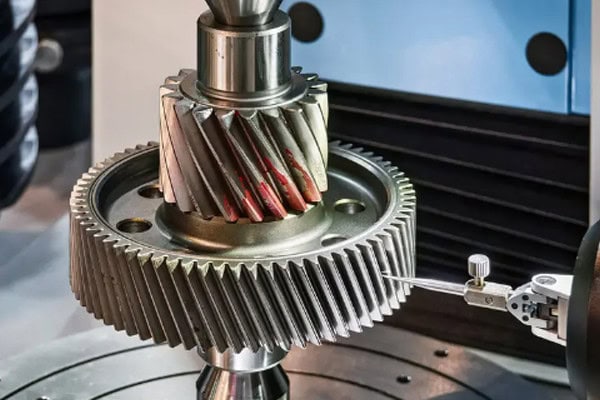
Le profil et l'espacement des dents influencent l'engrènement.
Le bon fonctionnement d'un engrenage après assemblage dépend fortement de la précision du profil et de l'entraxe de ses dents. Un outillage stable et des trajectoires de coupe adaptées sont indispensables tout au long de l'usinage, notamment lors des opérations de finition. Pour les composants de transmission de précision, la rugosité de surface et les bavures sur les dents doivent également être prises en compte.
- Contrôlez le profil des dents : un écart excessif du profil peut entraîner un contact irrégulier entre les engrenages en prise et générer un bruit de fonctionnement supplémentaire.
- Maintenez un espacement régulier entre les dents : une erreur importante dans l’espacement d’une seule dent peut introduire des fluctuations périodiques pendant la transmission.
- Veillez à bien finir la zone de la racine et de la pointe de la dent : les bavures ou les marques d’usinage dans ces zones peuvent accélérer l’usure après la mise en service de l’engrenage.
L'usinage d'engrenages ne se résume pas à tailler une couronne de dents sur une ébauche. L'essentiel est de garantir une relation géométrique constante entre chaque dent. Pour les composants d'équipements industriels produits en série, une précision stable est bien plus précieuse que la production d'un seul échantillon visuellement parfait.
La précision de l'alésage et de la face d'extrémité influe sur l'installation
Les engrenages sont généralement montés sur des arbres, des manchons ou d'autres composants de transmission, ce qui fait de l'alésage et de la face d'extrémité des références d'assemblage essentielles. Si le diamètre, la circularité ou l'état de la face d'extrémité de l'alésage présentent des irrégularités, l'engrenage risque de tourner de manière excentrée après installation. Plus la vitesse de fonctionnement de l'équipement est élevée, plus ces problèmes sont perceptibles.
| Zone critique | Usinage CNC : focus | Impact sur l'équipement |
| Surface de la dent | Profil des dents, espacement des dents, qualité de surface | Stabilité de l'engrènement et bruit de fonctionnement |
| calibre | Diamètre, rondeur, précision de positionnement | ajustement et concentricité de l'arbre |
| Face d'extrémité | Planéité, relation perpendiculaire | Positionnement axial |
| Racine dentaire | Traitement des angles, ébavurage, zones de transition | Durée de vie et stabilité de fonctionnement |
| diamètre extérieur | Dimension, faux-rond | Dégagement et mouvement entre les composants adjacents |
Le faux-rond des engrenages ne doit pas être négligé.
Même si les dimensions des dents principales semblent conformes aux exigences, il convient de vérifier le faux-rond radial et axial de l'engrenage fini. Pour les équipements industriels nécessitant une rotation à grande vitesse ou un positionnement précis, même une légère excentricité peut affecter les performances de la transmission. Le choix de la référence d'usinage, le montage et la précision de la machine sont autant de facteurs qui influencent le résultat final.
Les matériaux des engrenages nécessitent des stratégies d'usinage CNC différentes.
Les engrenages des équipements industriels peuvent être fabriqués à partir de divers matériaux, notamment l'acier allié, l'acier inoxydable, les alliages d'aluminium et certains alliages de cuivre. Leur dureté, leur ténacité et leurs conditions de traitement thermique induisent des comportements de coupe très différents. Lors de l'approvisionnement, la simple indication du nom du matériau peut s'avérer insuffisante. Il est également indispensable de confirmer la nuance, l'état et les performances finales requises du matériau avant le début de l'usinage.
Les engrenages en acier allié nécessitent une attention particulière en matière de résistance à l'usure et de traitement après usinage.
L'acier allié est largement utilisé pour les engrenages soumis à des charges de transmission élevées. L'usinage doit tenir compte de l'ébauche, de la finition et des variations dimensionnelles dues aux traitements thermiques ultérieurs. Si une cémentation, une trempe ou tout autre traitement de durcissement superficiel est nécessaire, une surépaisseur d'usinage appropriée doit être prévue. À défaut, la correction dimensionnelle après traitement peut s'avérer complexe.
- Contrôler l'enlèvement de matière lors de l'ébauche : établir la géométrie de base de l'engrenage de manière stable et réduire la charge de travail des finitions ultérieures.
- Prévoir une marge de sécurité suffisante avant le traitement thermique : réserver suffisamment de matière pour les opérations de correction et de finition ultérieures.
- Après durcissement, inspecter la surface de la dent : vérifier que la dureté et les dimensions répondent aux exigences de fonctionnement prévues.
Les engrenages en acier inoxydable nécessitent un meilleur contrôle de la chaleur d'usinage.
L'acier inoxydable possède une ténacité relativement élevée et peut générer des dépôts de matière, de la chaleur et une usure accélérée de l'outil lors de l'usinage. Si les paramètres de coupe ne sont pas correctement maîtrisés, la surface de la dent peut présenter des marques d'usinage indésirables. L'état de l'outil, le refroidissement et l'évacuation des copeaux requièrent une attention particulière lors de l'usinage de ce matériau.
Les engrenages en alliage d'aluminium nécessitent une attention particulière aux bavures et aux déformations.
Les engrenages en alliage d'aluminium sont légers et peuvent s'avérer utiles dans les équipements industriels où la réduction de la masse ou de l'inertie est importante. Ce matériau est relativement facile à usiner, mais des bavures peuvent se former autour des dents et des alésages. Les sections minces peuvent également se déformer sous une force de serrage excessive. Un montage approprié et un ébavurage rigoureux permettent de garantir la précision dimensionnelle.
Chaque matériau requiert une stratégie d'usinage spécifique. Lors d'une demande de devis, il est préférable que les clients précisent la nuance, la dureté, les exigences de traitement thermique et les conditions d'utilisation prévues. Des informations claires permettent au fournisseur d'anticiper les difficultés d'usinage et d'éviter des modifications ultérieures inutiles.
Comment les engrenages des équipements industriels peuvent-ils garantir la constance de la production par lots ?
Le véritable défi commence souvent lorsque la production d'engrenages passe du prototype à la fabrication en série. Produire un seul engrenage conforme n'est pas particulièrement difficile ; maintenir une précision constante sur des dizaines, voire des centaines de pièces, représente un défi bien plus important pour l'usinage CNC. L'usure des outils, les variations de montage, les changements de matériaux et l'état de la machine peuvent tous entraîner des variations dimensionnelles progressives au cours de la production.
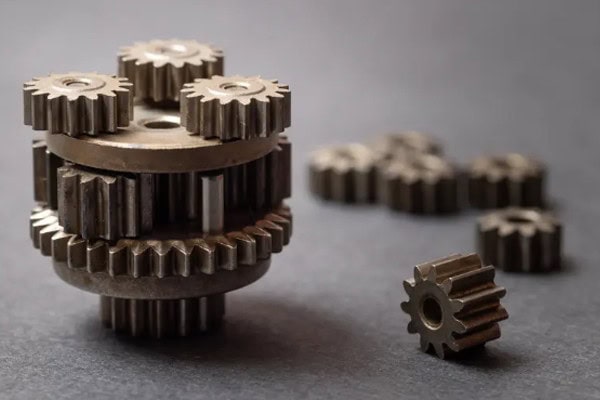
Les paramètres clés doivent être fixés avant la production par lots
Avant le lancement de la production en série, il convient de valider la révision des plans, les matériaux, les données d'usinage, l'outillage et les dimensions critiques. Une fois le prototype validé lors des tests d'assemblage, la méthode de fabrication ne doit pas être modifiée à la légère pendant la production en série.
- Verrouiller la révision du dessin : empêcher l’utilisation simultanée de différentes versions en production.
- Maintenir des références d'usinage cohérentes : réduire les différences de positionnement entre les lots de production.
- Consigner les dimensions critiques : créer des données de référence utiles pour le suivi futur de la production et des processus.
- Gérer la durée de vie des outils : une usure excessive des outils peut affecter progressivement les surfaces des dents, les dimensions des alésages et la précision d’usinage globale.
L'inspection en cours de production est plus pratique que le contrôle final.
Si un écart dimensionnel n'est détecté qu'après la fin de la production, les coûts de retouche peuvent rapidement augmenter. Pendant la production, des mesures clés telles que l'épaisseur des dents, le diamètre d'alésage, l'état de la face d'extrémité et le faux-rond peuvent être contrôlées à intervalles réguliers. Pour les commandes importantes, la validation de la première pièce et la documentation du processus contribuent également à la stabilité des conditions d'usinage.
Que faut-il vérifier avant l'expédition ?
L'inspection finale ne doit pas se limiter aux rayures ou aux défauts de surface visibles. Les clients du secteur industriel ont besoin de pièces pouvant être installées sans réglage inutile ; par conséquent, les dimensions critiques, les surfaces des dents, les positions des alésages et toutes les exigences spécifiques en matière de matériaux ou de traitement thermique doivent être vérifiées par rapport au plan et aux spécifications d'achat.
| Article d'inspection | Contenu clé | Objectif typique |
| Encombrement | Diamètre extérieur, largeur de l'engrenage, etc. | Confirmer les spécifications de base |
| Paramètres de l'engrenage | Profil de la dent, espacement des dents, épaisseur de la dent | Vérifier les exigences de maillage |
| calibre | diamètre, rondeur | Assurez-vous que l'arbre s'adapte |
| S'épuiser | Faux-rond radial et axial | Réduire l'opération excentrique |
| Matériau et traitement thermique | État du matériau, dureté | Respecter les exigences opérationnelles |
Comment évaluer un fournisseur d'usinage CNC pour engrenages d'équipements industriels ?
L'approvisionnement en engrenages ne se limite pas à la comparaison des prix unitaires. Les engrenages ayant une incidence directe sur les performances d'assemblage et de transmission en aval, il est essentiel de vérifier l'expérience en usinage, l'interprétation des plans, les capacités d'inspection et la stabilité de la production en série avant de passer commande. Pour les composants d'équipements industriels sur mesure, ces facteurs peuvent avoir un impact direct sur les coûts de livraison et de retouche.
Examinez à la fois l'expérience en usinage et les capacités d'inspection.
Disposer d'un équipement CNC adapté n'est que le point de départ. L'expérience d'un fournisseur en matière de composants de transmission de précision est plus pertinente pour évaluer sa capacité à mener à bien le projet. Les clients peuvent s'informer sur ses capacités d'usinage d'engrenages, la précision de ses alésages, ses méthodes de contrôle de l'état des dents et la possibilité de fournir des rapports de contrôle dimensionnel. Pour les projets nécessitant un traitement thermique, il est également important de vérifier la coordination entre l'usinage et le post-traitement.
Le développement de prototypes doit s'intégrer harmonieusement aux commandes par lots.
De nombreux projets d'équipements industriels débutent par la production d'une petite quantité d'engrenages pour des essais d'assemblage. Une fois la conception validée, la commande peut passer en production de série. Si les processus de prototypage et de production en série sont totalement différents, des variations dimensionnelles peuvent apparaître ultérieurement. Une approche plus fiable consiste à conserver les données validées, l'outillage et les paramètres critiques issus de la production du prototype pour la fabrication en série.
L'efficacité de la communication fait également partie des coûts d'approvisionnement
Les plans d'engrenages peuvent contenir des informations telles que le module, l'angle de pression, le nombre de dents, la largeur de l'engrenage, le diamètre d'alésage, les tolérances et les exigences de traitement thermique. Le moindre détail imprécis peut impacter le résultat de l'usinage. Un fournisseur qui identifie les problèmes potentiels et clarifie les exigences avant d'établir un devis peut faire gagner un temps considérable par rapport à la découverte de problèmes après le lancement de la production. Pour les composants d'équipements industriels sur mesure, une communication efficace dès le départ permet de réduire les modifications et les reprises inutiles.
L'usinage CNC des engrenages pour équipements industriels repose en définitive sur la précision de la transmission, la stabilité de l'assemblage et la constance de la production. Du profil et de l'espacement des dents aux alésages, au faux-rond, au traitement des matériaux et au contrôle par lots, chaque étape requiert un plan de fabrication précis. Pour les clients ayant besoin de prototypes d'engrenages, d'usinages sur mesure ou de production en série, TIRAPID propose un accompagnement complet, de la validation des plans à l'usinage CNC et au contrôle qualité, facilitant ainsi l'intégration des engrenages personnalisés dans l'assemblage des équipements industriels.
















