
Un dispositif de montage pour équipement industriel peut sembler être une simple combinaison de blocs de positionnement, de brides et de trous de fixation, mais ses performances réelles dépendent de la précision et de la constance avec lesquelles il maintient la pièce. Si la position varie légèrement à chaque chargement d'un composant, ou si une force de serrage excessive provoque une déformation, la précision d'usinage peut rapidement devenir irrégulière. Les dispositifs de montage sur mesure sont particulièrement exigeants, car chaque projet d'équipement peut présenter des dimensions de pièce, des points de référence et des exigences d'assemblage différents. L'usinage CNC permet de réaliser des trous de positionnement, des surfaces d'appui, des structures de limitation et des interfaces de montage précis, contribuant ainsi à garantir des performances stables et répétables des dispositifs de montage en production industrielle.
Quelles sont les exigences clés pour les dispositifs de fixation des équipements industriels d'usinage CNC ?
La fonction principale d'un dispositif de montage est de positionner et de fixer une pièce, mais la production en conditions réelles implique bien plus que cela. Les dimensions de la pièce, les points d'usinage, les trajectoires d'outils et les interfaces avec les équipements ont tous une incidence sur la conception du dispositif. Un bon dispositif de montage n'a pas besoin d'être excessivement complexe. Il doit permettre un positionnement rapide de la pièce, un maintien sûr, un dégagement suffisant pour l'usinage et une précision fiable même après de nombreuses utilisations.
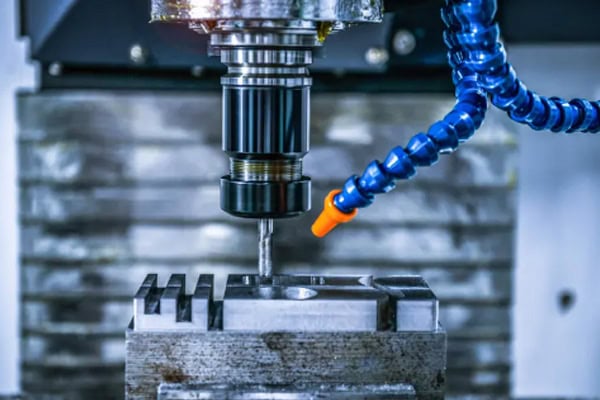
La localisation des structures nécessite une précision constante.
Les trous de positionnement, les broches de positionnement et les surfaces de référence figurent généralement parmi les éléments les plus critiques d'un montage. Lors de l'usinage CNC, le rapport dimensionnel entre ces éléments doit être rigoureusement contrôlé. Si le montage lui-même introduit des erreurs de positionnement, la pièce risque de ne pas atteindre la position d'usinage requise. Pour les montages d'équipements industriels utilisés de manière répétée, la résistance à l'usure et la stabilité de positionnement à long terme doivent également être prises en compte.
- Veillez à maintenir la stabilité des positions de perçage : un léger décalage dans la position d'un trou peut déplacer l'ensemble de la pièce et affecter les opérations de perçage, de fraisage et d'assemblage ultérieures.
- Veillez à ce que les surfaces de référence soient planes : une surface de support irrégulière peut permettre à la pièce de basculer légèrement, créant ainsi des contraintes supplémentaires après le serrage.
- Utilisez des goupilles de positionnement adaptées : des ajustements trop serrés rendent le chargement difficile, tandis qu’un jeu excessif réduit la répétabilité.
- Concevoir des dispositifs de limitation faciles à utiliser : la pièce doit atteindre rapidement la position de référence correcte sans réglage manuel répété.
Une fois qu'un dispositif de fixation entre en production, l'efficacité et la répétabilité du positionnement sont souvent plus importantes que la précision ponctuelle. Un dispositif qui oblige l'opérateur à trouver manuellement la position correcte à chaque fois peut avoir des composants individuels précis, mais ne garantit pas pour autant un rythme de production stable.
La force de serrage doit être correctement contrôlée.
Un dispositif de fixation doit exercer une force suffisante pour maintenir la pièce, mais un serrage trop fort n'est pas toujours préférable. Les pièces en aluminium à parois minces, les composants finis et les pièces de grande taille peuvent se déformer si la pression est concentrée en un seul point. Lors de la fabrication de dispositifs de fixation par usinage CNC, les points de serrage et les points d'appui doivent assurer une répartition optimale de la charge.
- Placez les points de serrage près des zones d'appui : cela contribue à réduire le risque de flexion lors de l'usinage.
- Évitez de concentrer la pression sur les sections à parois minces : une plus grande surface de contact ou un support supplémentaire peuvent aider à répartir la charge.
- Protéger les surfaces finies : des points de contact mal conçus peuvent laisser des marques ou des rayures sur les zones usinées avec précision.
- Veillez à ce que les actions de serrage soient pratiques : les opérateurs doivent pouvoir fixer et libérer rapidement la pièce lors de productions répétées.
| Zone d'installation | Usinage CNC : focus | Impact sur la production |
| Localisation des trous | Diamètre, espacement, précision de positionnement | Détermine le positionnement de la pièce |
| surfaces de référence | Planéité, relation dimensionnelle | Assure un serrage stable |
| Blocs d'arrêt | Hauteur, position, surface de contact | Contrôle la référence de la pièce |
| Zones de serrage | Position de contact, répartition de la charge | Empêche le mouvement ou la déformation |
| Base de montage | Position des trous, parallélisme | Affecte l'installation des équipements |
Le dispositif de fixation doit offrir un dégagement suffisant pour l'outil.
La conception d'un montage ne doit pas se limiter à la simple fixation de la pièce. Il convient également de vérifier au préalable le mouvement de l'outil, l'accès à la broche et les zones d'usinage. Ceci est particulièrement important pour les pièces nécessitant des cavités profondes, des perçages latéraux ou un usinage multiface.
- Prévoir un dégagement suffisant autour des zones d'usinage : empêcher les outils de coupe d'entrer en contact avec le dispositif de fixation pendant le fonctionnement.
- Laissez suffisamment d'espace autour des emplacements de trous profonds : évitez toute interférence entre le porte-outil, la broche et la structure de fixation.
- Veillez à ce que les voies d'évacuation des copeaux restent dégagées : une accumulation excessive de copeaux peut affecter la qualité d'usinage et augmenter le temps de nettoyage.
- Prévoir un espace de chargement suffisant : les opérateurs doivent pouvoir retirer la pièce sans que les structures de fixation ne les gênent.
Comment adapter l'usinage CNC par montage aux différentes structures de pièces ?
Les composants d'équipements industriels se présentent sous de nombreuses formes : pièces plates, arbres, composants à parois minces, pièces de forme irrégulière et éléments structuraux de grande taille. Un dispositif de fixation standard ne permet pas toujours de gérer efficacement ces différences. Un dispositif qui ne tient pas compte de la structure de la pièce peut souffrir d'instabilité de positionnement, de déformation ou d'un dégagement d'usinage insuffisant. L'usinage CNC doit commencer par une compréhension précise des références de la pièce et des emplacements d'usinage avant même de déterminer les structures de support et de bridage.
Comment fixer les pièces en aluminium à parois minces ?
Les pièces à parois minces sont particulièrement sensibles aux déformations dues au serrage. Si la pression de fixation est concentrée sur une petite zone, la pièce peut reprendre sa forme initiale après le relâchement de la fixation, entraînant des modifications dimensionnelles et de forme.
- Ajouter des points d'appui appropriés : assurer un support plus uniforme pour les grandes surfaces à parois minces et réduire les vibrations d'usinage.
- Réduire la pression de serrage localisée : éviter la formation de marques visibles sur la pièce.
- Optimiser les surfaces de contact : améliorer la stabilité du contact entre le dispositif de fixation et le composant.
- Contrôle des zones non soutenues : les longues sections en surplomb peuvent nécessiter un support supplémentaire pour éviter tout mouvement pendant la coupe.
Les pièces en acier nécessitent une plus grande rigidité de fixation.
Les pièces en acier de grande taille sont souvent lourdes et peuvent générer des forces de coupe importantes lors de l'usinage. La base de montage, les blocs de support et les structures de fixation doivent être suffisamment rigides. Si les points d'appui sont mal positionnés, la pièce peut vibrer pendant l'usinage, même si elle semble bien fixée.
- Maintenir la base de fixation stable : empêcher tout mouvement sur la table de la machine pendant l’usinage.
- Positionnez les supports à distance des zones fragiles : réduisez les déformations localisées causées par les forces de serrage et de coupe.
- Tenir compte des exigences de levage et de manutention : les pièces de grande taille doivent pouvoir être chargées et déchargées en toute sécurité sans que les structures de fixation ne constituent des obstacles.
- Tenir compte des variations thermiques lors des longs cycles d'usinage : les variations de température dans la machine et le matériau peuvent affecter la stabilité du positionnement lors d'une production continue.
Les pièces de formes irrégulières nécessitent souvent des structures de positionnement sur mesure.
Les pièces de forme irrégulière peuvent présenter peu de surfaces planes ou de trous standard, ce qui rend les montages conventionnels difficiles à utiliser. L'usinage CNC permet de réaliser des blocs de positionnement dédiés, des supports profilés et des structures de limitation spécifiques qui établissent des références stables en fonction du profil réel de la pièce. Pour les composants d'équipements industriels complexes, ce type de montage sur mesure peut s'avérer beaucoup plus pratique que le positionnement manuel répété de la pièce.
Lors de la conception d'un dispositif de fixation, il est idéal que les clients fournissent simultanément le modèle 3D, le plan d'usinage, les références critiques et les informations relatives à l'interface avec l'équipement. Des informations complètes facilitent l'identification des interférences potentielles et la détermination des zones appropriées pour le positionnement, le bridage ou le dégagement.
Comment les dispositifs de fixation peuvent-ils maintenir la stabilité lors de la production par lots ?
Un dispositif de fixation peut être performant à l'état neuf, mais une utilisation intensive à long terme entraîne une usure des goupilles de positionnement, des surfaces d'appui, des brides et autres zones de contact. À mesure que le nombre de cycles de charge augmente, cette usure peut progressivement affecter la répétabilité. Pour les fabricants d'équipements industriels, la durabilité et la facilité d'entretien des dispositifs de fixation sont des critères essentiels à prendre en compte avant le lancement de la production.
Que faut-il vérifier avant le début de la production ?
Avant la mise en production d'un dispositif de fixation, la simple vérification de ses dimensions externes et de ses trous de fixation est insuffisante. Des essais de charge réels sont plus pertinents. La pièce doit être positionnée et serrée à plusieurs reprises afin de vérifier la stabilité de son positionnement.
- Vérifiez les trous et les goupilles de positionnement : assurez-vous que l’ajustement est correct sans jeu excessif.
- Test de chargement répété : charger la pièce à plusieurs reprises et vérifier si la position de référence reste cohérente.
- Vérifiez le fonctionnement du système de serrage : assurez-vous que les mécanismes manuels, pneumatiques ou hydrauliques fonctionnent correctement.
- Contrôle du dégagement de l'outil : Exécutez la trajectoire d'usinage réelle pour confirmer que l'outil n'interférera pas avec le dispositif de fixation.
- Vérifier l'espace d'évacuation des copeaux : s'assurer que les copeaux ne s'accumulent pas autour des zones critiques pendant l'usinage.
Les composants d'usure sont mieux conçus pour être remplacés.
Les goupilles de positionnement, les blocs de support et les éléments de serrage sont fréquemment utilisés et s'usent naturellement avec le temps. Si ces pièces sont intégrées de manière permanente au corps du dispositif, la maintenance peut nécessiter une remise en état ou le remplacement d'une grande partie de celui-ci. Les composants remplaçables facilitent la maintenance et peuvent prolonger la durée de vie de l'ensemble du dispositif.
- Utilisez des goupilles de positionnement remplaçables : les goupilles usées peuvent être changées sans avoir à refaire l’ensemble du dispositif.
- Monter les supports séparément : cela simplifie la maintenance et le réglage dimensionnel.
- Prévoir un espace de réglage pour les composants de serrage : cela permet de compenser les petites variations dimensionnelles entre les lots de pièces.
- Spécifications détaillées pour les pièces d'usure : la maintenance et le remplacement futurs seront beaucoup plus simples.
Les variations de précision doivent être surveillées lors d'une utilisation prolongée.
Un dispositif de montage ne doit pas être considéré comme ne nécessitant aucun entretien après sa livraison. Au fur et à mesure de la production, les surfaces de positionnement, les broches et les éléments de support doivent être contrôlés périodiquement. Si les données d'inspection des pièces usinées évoluent progressivement, il convient d'en rechercher la cause afin de déterminer si l'usure provient du processus d'usinage ou du dispositif lui-même.
| Article d'inspection | Focus clé | Interet |
| Précision de positionnement | Localisation des trous, surfaces de référence | Réduire le déplacement de la pièce |
| Répétabilité | Changements de position après chargement répété | Maintenir la cohérence des lots |
| Condition de serrage | Relâchement, déformation, marques | Améliorer la stabilité de l'usinage |
| État d'usure | Goupilles de positionnement, supports, pinces | Permettre une maintenance en temps opportun |
| Compatibilité des équipements | Dimensions de montage, dégagement pour outils | Réduire les interférences sur site |
Quels sont les éléments à prendre en compte lors de l'achat d'équipements industriels ?
Les outillages diffèrent des composants usinés CNC standard car ils doivent être utilisés en production. Un fournisseur peut fabriquer chaque composant conformément au plan, mais si la conception ne tient pas compte du chargement, du déplacement des outils et de l'accès opérateur, des modifications peuvent s'avérer nécessaires après livraison. Lors de l'approvisionnement, il est utile d'aborder les capacités d'usinage, l'expérience du fournisseur en matière d'outillages, les procédures d'inspection et sa capacité à prendre en charge les modifications ultérieures.
Évaluer à la fois les capacités d'usinage CNC et l'expérience en matière de montage.
- Vérifier la capacité d'usinage des éléments de positionnement : les trous de précision, les surfaces de référence et les zones d'accouplement nécessitent une précision stable.
- Analyse de l'expérience en matière de montage complexe : les fournisseurs ayant réalisé des projets similaires de montage d'équipements industriels peuvent mieux comprendre les exigences pratiques de production.
- Vérifier l'équipement d'inspection : les outils de mesure et les systèmes d'inspection doivent correspondre aux exigences de précision du projet.
- Abordez l'usinage des matériaux spéciaux : l'acier, les alliages d'aluminium et l'acier inoxydable nécessitent des stratégies d'usinage différentes.
La validation du prototype doit être liée à la production en série ultérieure.
De nombreux projets de montage d'outillage pour équipements industriels débutent par un prototype unique destiné à un assemblage d'essai. Une fois le positionnement et les performances d'usinage validés, des outillages supplémentaires peuvent être commandés. Les dimensions, les références et les méthodes d'usinage validées doivent être conservées lors de la production ultérieure afin d'éviter les différences entre les outillages.
- Effectuer un assemblage d'essai réel avec le prototype : vérifier le positionnement de la pièce, le serrage et le mouvement de l'outil.
- Consignez toutes les modifications approuvées : utilisez la version vérifiée comme référence pour la production ultérieure.
- Maintenir la cohérence des données d'usinage : réduire les différences de positionnement entre les lots de dispositifs de fixation.
- Effectuer un échantillonnage supplémentaire avant la livraison du lot : détecter les variations dimensionnelles avant que les dispositifs n’atteignent l’atelier de production.
La rapidité de la communication peut avoir un impact direct sur l'avancement du projet.
Les dispositifs sur mesure nécessitent souvent des ajustements au fur et à mesure du développement des équipements. Les points de positionnement, les trous de fixation et les positions des supports peuvent évoluer lors de la conception de nouveaux équipements. Un fournisseur capable d'interpréter rapidement les plans, d'identifier les difficultés d'usinage et d'apporter les modifications nécessaires contribue à la bonne marche du projet. Une communication efficace dès le départ permet généralement de limiter les modifications et les reprises ultérieures.
L'intérêt de l'usinage CNC pour les montages d'équipements industriels ne se limite pas à la simple production de blocs de positionnement, de bases et de trous de fixation. L'objectif principal est de garantir un positionnement aisé des pièces, un serrage sûr et une répétabilité optimale tout au long des cycles de production. Du positionnement des trous et des surfaces d'appui aux structures de serrage, en passant par le dégagement des outils, la gestion de l'usure et le contrôle qualité, chaque détail influe sur l'efficacité de la production. Pour les clients ayant besoin de montages sur mesure, de prototypes d'outillage ou d'usinage en série de montages, TIRAPID propose un accompagnement complet, de la communication des plans et la planification des processus jusqu'à l'usinage CNC et le contrôle qualité, afin de garantir que les montages répondent parfaitement aux exigences de production des équipements industriels.
















