
Lors de l'usinage CNC, des bavures se forment fréquemment sur les arêtes et les trous des pièces en plastique. Ces petites protubérances affectent non seulement l'aspect de la pièce, mais peuvent également impacter l'assemblage et les performances. L'ébavurage est donc une étape essentielle du processus d'usinage, garantissant la précision des pièces, la qualité de surface et la fiabilité à long terme des équipements. Compte tenu des caractéristiques spécifiques des matières plastiques, différentes méthodes d'ébavurage existent, chacune avec ses propres procédures et spécificités techniques, les rendant adaptées à différents matériaux et géométries de pièces.
Que sont les bavures et pourquoi l'ébavurage est-il important ?
Les bavures sont de petites aspérités ou protubérances qui se forment sur les bords des matériaux, les ouvertures de trous ou de fentes lors des opérations de découpe ou de perçage CNC. Malgré leur petite taille, elles peuvent engendrer des difficultés d'assemblage, une usure accrue ou endommager d'autres composants. L'ébavurage améliore non seulement la qualité et l'aspect des surfaces, mais prolonge également la durée de vie des pièces et renforce la fiabilité globale des équipements d'automatisation. Pour les composants en plastique technique, le choix de la méthode d'ébavurage appropriée est primordial, car ces matériaux sont sensibles à la chaleur et à la déformation. Un ébavurage inadéquat peut entraîner des déformations ou des dommages superficiels.
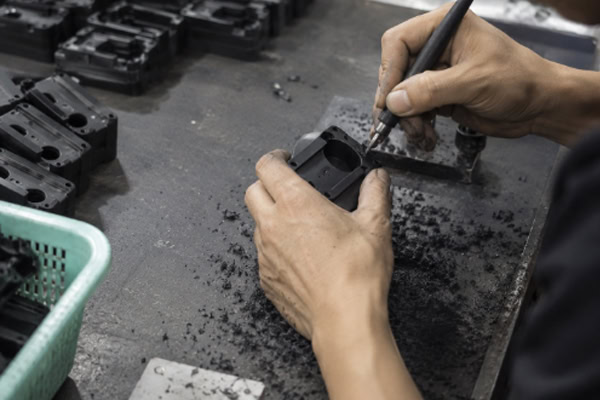
Méthodes courantes d'ébavurage des pièces en plastique et leurs procédures
Les méthodes d'ébavurage varient en fonction des exigences d'usinage, de la géométrie de la pièce et des propriétés du matériau. Les principales méthodes sont les suivantes :
Ébavurage manuel
L'ébavurage manuel est la méthode la plus simple. Les bavures sont éliminées à l'aide d'outils manuels, tandis que l'opérateur contrôle visuellement la qualité de la pièce. Cette méthode est flexible et permet de traiter des zones spécifiques individuellement. Cependant, elle est chronophage et convient généralement aux petites séries ou aux composants complexes.
Les outils courants incluent :
- Limes à main
- Papier de verre
- couteaux d'ébavurage
Pendant l'utilisation, une pression constante doit être appliquée afin d'éviter de rayer ou d'endommager les bords en plastique.
Ébavurage par projection de sable
L'ébavurage par projection utilise un abrasif à haute pression pour éliminer les bavures de la surface de la pièce tout en assurant une finition de surface légère.
Les abrasifs courants comprennent :
- Sabler
- Des billes de verre
- bicarbonate de soude
- Glace carbonique
- Coquilles de noix
La pression et l'angle de sablage doivent être contrôlés avec précision afin d'assurer l'ébavurage complet sans endommager la surface de la pièce. Cette méthode est adaptée à la production en série car elle offre un rendement élevé et permet de traiter des pièces aux géométries complexes.
Ébavurage cryogénique
L'ébavurage cryogénique utilise des températures extrêmement basses pour rendre les matériaux plastiques cassants, après quoi les bavures sont éliminées par des procédés de vibration ou de culbutage.
Les fluides de refroidissement courants comprennent :
- L'oxygène liquide
- Dioxyde de carbone liquide
- Glace carbonique
La fragilisation à basse température rend les bavures fragiles et faciles à éliminer. Cette méthode convient aux composants de haute résistance ou de haute précision. Toutefois, la température et la durée du traitement doivent être rigoureusement contrôlées afin d'éviter toute fissuration ou détérioration du matériau.
ébavurage à la flamme et à l'air chaud
L'ébavurage à la flamme utilise une flamme nue pour faire fondre les bavures. Cependant, il présente un risque de surchauffe et peut endommager les pièces en plastique. En comparaison, l'ébavurage à air chaud est plus stable et plus précis. Il élimine les bavures saillantes en les faisant fondre localement à l'aide d'air chaud. Pendant l'opération, la température et le débit d'air doivent être ajustés en fonction du point de fusion du plastique afin d'éviter toute déformation ou brûlure superficielle.
Ébavurage par chauffage infrarouge
L'ébavurage infrarouge est similaire à l'ébavurage à air chaud, mais utilise des sources de chaleur infrarouge. La chaleur est concentrée et plus facile à contrôler. Cette méthode convient aux pièces exigeant une grande précision de surface et présentant des géométries complexes, contribuant à réduire le risque de déformation localisée.
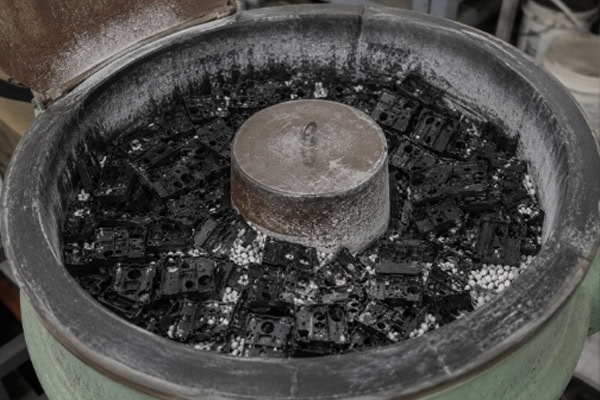
Ébavurage vibratoire et abrasif
L'ébavurage vibratoire est généralement associé à un système de tribofinition ou de rotation et à des abrasifs. Sous l'effet des vibrations, les pièces frottent contre l'abrasif, ce qui élimine progressivement les bavures. Lors de l'opération, il est essentiel de choisir des fréquences de vibration et des granulométries appropriées afin d'éviter d'endommager les surfaces. Cette méthode permet de traiter simultanément de grandes quantités de petites pièces, améliorant ainsi considérablement la productivité.
Détails et considérations techniques
L'ébavurage des pièces en plastique doit être réalisé en tenant compte des caractéristiques du matériau et de la géométrie de la pièce. Les plastiques techniques haute performance tels que le PEEK, le PEI et le PTFE nécessitent un contrôle rigoureux des paramètres de traitement lors des opérations à haute ou basse température afin d'éviter toute déformation, fissuration ou fusion superficielle. Pour l'ébavurage par projection d'abrasifs, la granulométrie et la pression de projection doivent être adaptées à la dureté de la pièce. Pour l'ébavurage vibratoire, la durée de vibration et la quantité d'abrasif doivent être précisément contrôlées. L'ébavurage manuel requiert des opérateurs expérimentés afin d'éviter les rayures et l'endommagement des alésages de précision. Enfin, certaines pièces peuvent nécessiter une combinaison de méthodes d'ébavurage pour obtenir une planéité de surface, une précision dimensionnelle et une qualité d'aspect optimales.
Questions fréquemment posées
Q1 : Les pièces en plastique usinées CNC nécessitent-elles toujours un ébavurage ?
R : Oui. Les bavures peuvent affecter l'assemblage, augmenter l'usure et réduire la qualité de l'aspect de surface.
Q2 : Quelle méthode d'ébavurage est la plus efficace ?
A: Pour la production en série, l'ébavurage par projection de particules et l'ébavurage vibratoire sont couramment utilisés car ils sont rapides et adaptés aux pièces complexes.
Q3 : L’ébavurage peut-il endommager la pièce ?
R : Oui. L’ébavurage manuel, par sablage ou à air chaud peut endommager la surface si les paramètres du processus ne sont pas correctement contrôlés.
Q4 : Comment ébavure-t-on les pièces de forme complexe ?
A: L'ébavurage cryogénique ou une combinaison de méthodes d'ébavurage vibratoire et abrasif est souvent utilisé pour traiter les trous profonds et les surfaces courbes complexes.
Q5 : Quelle méthode d'ébavurage est recommandée pour les pièces produites en faible volume ?
A: L'ébavurage manuel est très flexible et permet de contrôler la qualité des pièces pendant le traitement, ce qui le rend adapté aux prototypes et aux petites séries de production.
Conclusion
L'ébavurage des pièces plastiques usinées CNC influe non seulement sur leur aspect, mais aussi sur la précision d'assemblage et leur durée de vie. Selon le matériau, la géométrie et le volume de production, différentes méthodes peuvent être utilisées : ébavurage manuel, par sablage, cryogénique, à air chaud, infrarouge ou vibratoire. Les petites pièces peuvent être traitées avec souplesse par ébavurage manuel, tandis que la production en grande série bénéficie des méthodes par sablage ou vibratoire, qui offrent une efficacité et une régularité élevées. En appliquant les procédés et les techniques d'usinage appropriés, les fabricants peuvent maintenir la précision des pièces tout en améliorant l'efficacité d'usinage, garantissant ainsi la fiabilité des composants sur le long terme dans les équipements automatisés.
















