
Les équipements d'alimentation automatique gèrent le transfert, le positionnement et l'alimentation continue des pièces. La qualité de fabrication de leurs composants influe sur la précision d'alimentation, la fluidité de fonctionnement et la fréquence de maintenance. Les guides, connecteurs de transmission, supports de montage et carters de protection présentent des structures et des conditions d'utilisation différentes ; leur qualité ne peut donc être évaluée uniquement à partir de leurs dimensions externes. Pour les fabricants et les services d'approvisionnement, un plan de fabrication efficace doit définir les dimensions critiques, les exigences d'ajustement, l'état de surface, les traitements thermiques et de finition nécessaires, ainsi que les critères d'acceptation en fonction des conditions réelles d'utilisation. Ceci permet de réduire les réglages d'assemblage, les bourrages et l'usure prématurée des composants.
Exigences de fabrication pour les pièces d'équipement d'alimentation automatique
Les différents composants remplissent des fonctions différentes ; leurs exigences de conception et de fabrication doivent donc être déterminées en fonction des charges, des schémas de mouvement et des relations d'assemblage.
Précision dimensionnelle et tolérances géométriques
Le respect des dimensions indiquées sur un dessin ne garantit pas nécessairement le bon fonctionnement de l'équipement après assemblage. Les relations spatiales entre les surfaces critiques doivent également être prises en compte.
- Supports de montage : Vérifiez la position des trous de fixation, les surfaces de référence et le parallélisme ou la perpendicularité spécifiés des surfaces concernées afin de réduire les défauts d’alignement lors de l’assemblage.
- Composants du guide d'alimentation : Définir la planéité, le parallélisme et la rugosité de surface requis des surfaces de travail en fonction de la structure du guide afin de réduire les écarts d'alimentation et les rayures sur la pièce.
- Connecteurs de transmission : Pour les structures impliquant des ajustements d’arbre ou une transmission rotative, spécifiez la concentricité requise, les tolérances de position et les dimensions d’ajustement afin d’éviter toute interférence lors de l’assemblage.
La définition claire des dimensions critiques et des tolérances géométriques dans les dessins et les exigences d'inspection permet de contrôler plus efficacement la précision de l'assemblage.
Sélection des matériaux et stabilité opérationnelle
Le choix des matériaux doit prendre en compte non seulement la difficulté d'usinage et les coûts d'achat, mais aussi l'usure par contact, les conditions de charge et le fonctionnement de l'équipement.
- Composants métalliques : Sélectionnez des matériaux adaptés aux charges, à la rigidité structurelle et à l’environnement d’exploitation afin d’éviter toute déformation notable des supports ou des connecteurs.
- Composants de contact et de guidage : Choisir les matériaux en fonction du matériau de la pièce, de la vitesse de déplacement et des conditions de contact afin de réduire le frottement excessif, l’usure et les dommages de surface.
- Structures porteuses dynamiques : Pour les mécanismes impliquant une alimentation à grande vitesse, des démarrages et arrêts fréquents ou des vibrations, évaluez la rigidité du support, la stabilité de la connexion et la déformation structurelle afin de minimiser les fluctuations de la position d’alimentation.
Les matériaux et les structures doivent fonctionner de concert pour répondre aux exigences opérationnelles réelles, et non être choisis uniquement en fonction du coût d'usinage des pièces individuelles.

Solutions d'usinage CNC pour pièces d'équipements d'alimentation automatique
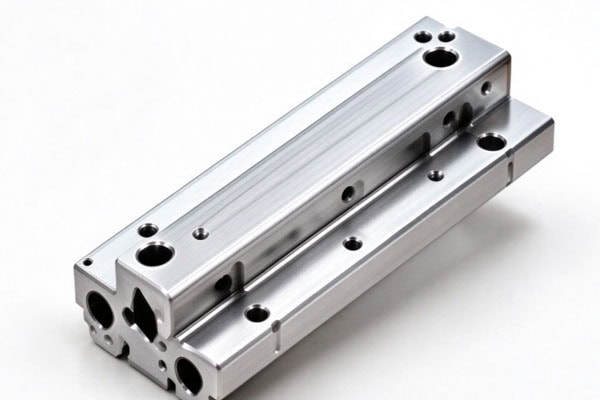
L'usinage CNC permet de fabriquer des composants comportant des trous de fixation, des surfaces de référence, des contours complexes et des structures d'assemblage. Avant l'usinage, la séquence de processus doit être définie en fonction des plans, des exigences de tolérancement et des opérations ultérieures.
Optimisation des séquences d'usinage et des méthodes de bridage
Le choix judicieux des références de positionnement et la planification de la séquence de serrage permettent de maîtriser les erreurs dimensionnelles et les écarts géométriques. Pour les composants comportant plusieurs faces usinées, il est recommandé d'utiliser des références de positionnement cohérentes afin de réduire les erreurs dues aux serrages répétés. Les pièces à parois minces ou les structures à rigidité limitée nécessitent des méthodes de support et de serrage adaptées, ainsi qu'une séquence d'usinage appropriée pour minimiser les déformations. Les éléments critiques, tels que les alésages de transmission, les surfaces de guidage et les références de montage, doivent être usinés et contrôlés conformément à leurs tolérances. Un prototype peut être utilisé pour vérifier les résultats si nécessaire. Un plan de processus adapté aux structures critiques contribue à réduire les retouches et à améliorer la régularité de la production en série.
Traitement thermique, finition de surface et post-traitement
Le traitement thermique et la finition de surface doivent être choisis en fonction des propriétés du matériau, de l'usure par contact et des conditions d'utilisation. Chaque composant ne requiert pas le même procédé. Pour les pièces soumises à de fortes contraintes ou nécessitant une résistance à l'usure, un traitement thermique adapté peut être envisagé, en tenant compte des variations dimensionnelles ultérieures. Les composants métalliques peuvent bénéficier de traitements de surface appropriés en fonction des exigences de résistance à la corrosion, à l'usure et d'aspect, à condition que le procédé soit compatible avec le matériau de base, l'environnement d'utilisation et les exigences d'ajustement. Pour les surfaces exigeant une rugosité contrôlée ou une précision d'ajustement, les dimensions et l'état de surface doivent être inspectés après traitement afin de garantir la compatibilité d'assemblage. La définition des exigences de post-traitement avant usinage et leur intégration dans l'inspection finale contribuent à garantir que les composants répondent aux besoins de leur application prévue.
Contrôle qualité des pièces des équipements d'alimentation automatique
L'acceptation en matière de qualité doit porter sur les dimensions, les tolérances géométriques, l'état de surface et les exigences fonctionnelles critiques. L'apparence ou une simple mesure dimensionnelle ne suffit pas à déterminer si un composant est acceptable.
Priorités d'inspection pour différents composants
Les points de contrôle doivent correspondre à la fonction de chaque composant et aux exigences de dessin. Le tableau suivant récapitule les principales priorités de contrôle pour les types de composants courants.
| Type de composant | Principaux éléments d'inspection | Objectif de l'inspection |
| Supports de montage | Positions des trous de fixation, surfaces de référence, tolérances géométriques pertinentes | Assurez-vous du positionnement et de l'assemblage corrects |
| Composants du guide d'alimentation | Dimensions de la surface de travail, parallélisme, rugosité de la surface et aspect | Respecter les exigences en matière de guidage et de contact |
| Connecteurs de transmission | Dimensions d'ajustement, tolérances de concentricité ou de position, intégrité structurelle | Réduire les interférences d'assemblage et les écarts de transmission |
| Boîtiers d'équipement | Dimensions générales, trous de connexion, état de surface | Respecter les exigences d'installation et de protection |
| Composants résistants à l'usure | Dimensions critiques, état du traitement de surface et dureté, le cas échéant. | Vérifier la conformité aux exigences liées à l'usure |
Les éléments de contrôle et les tolérances proprement dits doivent être conformes aux plans du client et aux spécifications techniques convenues d'un commun accord, plutôt que d'appliquer une norme unique à chaque composant.
Vérification de la qualité de surface et de l'homogénéité des lots
Pour les composants de guidage d'alimentation et les pièces de transmission, la conformité dimensionnelle doit également être évaluée en parallèle des conditions de surface et des résultats d'assemblage.
- État de surface : Inspecter les surfaces de contact critiques pour détecter toute rugosité, bavure ou défaut visible conformément aux exigences du dessin afin d'éviter d'affecter le mouvement de la pièce ou l'ajustement des composants.
- Résultats du traitement : Pour les composants nécessitant un traitement thermique ou une finition de surface, vérifiez les exigences du processus spécifié et revérifiez les dimensions critiques et les caractéristiques d’accouplement.
- Contrôle par lots : procéder à la vérification du premier article et à l’échantillonnage en cours de production conformément aux exigences de la commande. Examiner rapidement toute anomalie dimensionnelle ou de surface détectée.
L'association des contrôles de processus à la réception finale permet de réduire les variations entre les lots et d'améliorer la régularité des livraisons.
Comment choisir un fournisseur de pièces pour équipements d'alimentation automatique
L'interprétation des plans, la planification des processus et les capacités de gestion de la qualité d'un fournisseur influent sur la compatibilité des composants et le respect des échéanciers de projet. Les équipes d'approvisionnement doivent évaluer les facteurs suivants avant de passer commande.
Évaluation des capacités d'usinage et de la communication technique
Un fournisseur compétent doit comprendre la fonction d'assemblage de chaque composant et organiser l'usinage et le contrôle conformément aux exigences des plans.
- Évaluation des dessins : Confirmer les dimensions critiques, les tolérances géométriques, les relations d’ajustement et les exigences de surface tout en identifiant à l’avance les difficultés d’usinage.
- Coordination des processus : Pour les composants nécessitant une résistance à l’usure, un traitement thermique ou une finition de surface, confirmer le plan de processus et la manière dont les dimensions seront contrôlées après traitement.
- Vérification du prototype : vérifier les dimensions du prototype et les performances réelles de l’assemblage avant la production en série, en ajustant le plan d’usinage si nécessaire.
Clarifier les exigences techniques avant la production permet de réduire les écarts entre les résultats de fabrication et les attentes liées à la conception des équipements.
Confirmation des délais, des coûts et des responsabilités d'acceptation
Les devis d'approvisionnement doivent refléter les exigences réelles de fabrication des composants afin d'éviter d'omettre des processus ou des inspections nécessaires.
- Évaluation des coûts : Clarifier les coûts associés à l’usinage CNC, au traitement thermique, à la finition de surface, à l’inspection et à l’emballage.
- Planification des livraisons : Inclure l’usinage, les traitements externalisés, le contrôle qualité et les calendriers de livraison dans le plan global afin de réduire les délais entre les processus.
- Accords d'acceptation : Confirmer à l'avance les dimensions critiques, l'état de surface, les enregistrements de processus requis et les procédures de traitement des non-conformités afin de minimiser les litiges liés à la livraison.
Des ventilations de coûts transparentes et des responsabilités d'acceptation clairement définies aident les équipes d'approvisionnement à comparer les solutions et à réduire les coûts de coordination.
La fabrication de pièces pour systèmes d'alimentation automatique exige une prise en compte rigoureuse de la précision d'usinage, des tolérances géométriques, de l'état de surface et des conditions réelles d'utilisation. Les éléments de guidage doivent répondre aux exigences de contact et de glissement, les connecteurs de transmission nécessitent un accouplement précis et les structures porteuses doivent garantir une rigidité et une stabilité optimales. Le traitement thermique et la finition de surface doivent être choisis en fonction des propriétés des matériaux et des conditions d'utilisation, et les résultats de fabrication sont validés par l'évaluation de prototypes et le contrôle par lots. TiRapid propose des services d'usinage CNC sur mesure, basés sur les plans, les matériaux et les spécifications du client, pour accompagner les fabricants de systèmes d'alimentation automatique dans la production et la livraison de composants de précision.















