
ماشینکاری زیر برش، ویژگیهای فرورفته، پنهان یا رو به عقب ایجاد میکند که یک ابزار برشی با ساق صاف استاندارد نمیتواند از جهت ماشینکاری اولیه به آنها دسترسی پیدا کند. چالش اصلی معمولاً برداشتن ماده نیست، بلکه دادن دسترسی کافی به لبه برش است در حالی که ساق ابزار و نگهدارنده آن از هندسه اطراف فاصله دارند.
این راهنما توضیح میدهد که چگونه برشهای زیرین ماشینکاری میشوند، کدام برشدهندهها با ویژگیهای رایج مطابقت دارند، چگونه دسترسی به ابزار بر استراتژیهای ۳ محوره و ۵ محوره تأثیر میگذارد، و چه انتخابهای طراحی دقت و قابلیت تولید را بهبود میبخشند. همچنین تلرانسها، مواد، مشکلات رایج ماشینکاری، کاربردها و هزینه را پوشش میدهد.
ماشینکاری زیر برش چیست؟
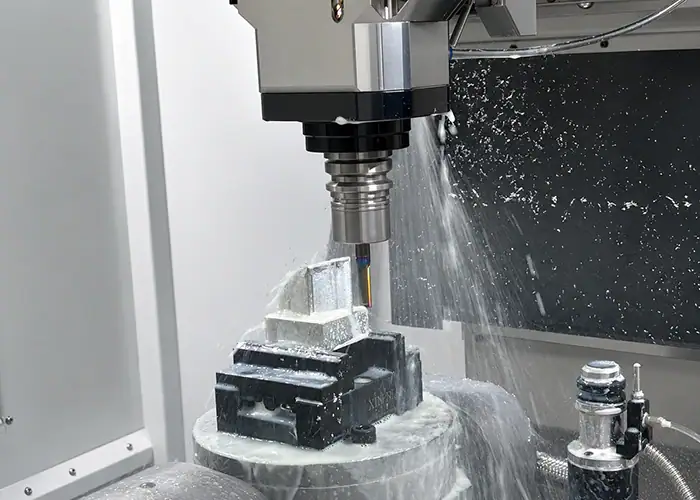
بریدگی زیرین، عارضهای است که در پشت، زیر یا کنار سطح دیگری قرار دارد که فرز انگشتی معمولی نمیتواند مستقیماً به آن نزدیک شود. این عارضه ممکن است به صورت یک شیار داخلی، دم چلچلهای، عارضه نگهدارنده، فرورفتگی پشتی یا هندسه دیگری که از مسیر ابزار معمولی از بالا به پایین پنهان است، ظاهر شود.
بنابراین، ماشینکاری زیربرش همزمان به دو چیز بستگی دارد: شکل لبه برش و مسیری که کل مجموعه ابزار باید برای رسیدن به ویژگی مورد نظر طی کند.
چه چیزی یک فیلم بلند را به یک فیلم کمکیفیت تبدیل میکند؟
یک دیواره عمودی، حفره باز یا شیار سرتاسری معمولاً میتواند مستقیماً با فرز انگشتی استاندارد ماشینکاری شود. شیار جانبی داخلی یا سطح مخروطی معکوس متفاوت است زیرا بخش دیگری از قطعه، جهت برش عادی را مسدود میکند.
ممکن است سر برش از نظر فیزیکی درون قطعه قرار گیرد در حالی که ساقه یا نگهدارنده ابزار اینطور نباشد. به همین دلیل، بررسی قطر برش به تنهایی کافی نیست. مسیر ورود و فضای خالی موجود در اطراف کل مجموعه ابزار، تعیین میکند که آیا هندسه به طور واقعی قابل ماشینکاری است یا خیر.
این امر باعث میشود که بریدگیهای زیرین اساساً به یک مشکل دسترسی تبدیل شوند. پس از تأیید دسترسی، هندسه برش، استحکام، تلرانس و پرداخت سطح، میزان دشواری عملیات را تعیین میکنند.
چه زمانی از نظر عملکردی، برش زیرین ضروری است؟
برشهای زیرین زمانی مفید هستند که هندسه، عملکرد مکانیکی واضحی را فراهم کند. دلایل معمول شامل حفظ یک جزء دیگر، ایجاد یک ویژگی قفل، فراهم کردن فضای آببندی، پاکسازی یک قطعه جفت شونده یا امکان مونتاژی است که با یک دیوار مستقیم کار نمیکند.
برای مثال، شیارهای T شکل میتوانند سختافزار نصب را نگه دارند، دم چلچلهایها میتوانند درگیری هدایتشده یا قفلشونده را فراهم کنند، و شیارهای حلقهای O میتوانند رابطهای آببندی کنترلشده ایجاد کنند. ویژگیهای برجسته ممکن است در نزدیکی شانهها، رزوهها یا سطوح جفتشونده، فضای خالی ایجاد کنند.
بنابراین، طراحی باید با عملکرد شروع شود. اضافه کردن یک ویژگی پنهان که ارزش عملکردی کمی ارائه میدهد، میتواند منجر به ابزارآلات تخصصی، برنامهنویسی بیشتر، تنظیمات اضافی و بازرسی سختتر بدون بهبود قطعه شود.
ویژگیهای رایج برش زیرین در قطعات CNC
برشهای زیرین میتوانند داخلی یا خارجی باشند، اما تصمیمات تولید اغلب تحت تأثیر شکل ظاهری و دسترسی به ابزار برش قرار میگیرند. شیارهای T شکل، دم چلچلهای، شیارهای یک طرفه، فرورفتگیهای منحنی، ویژگیهای نشیمنگاه کلید و برجستگیها از رایجترین اشکال هستند.
هر هندسه، الزامات متفاوتی را بر روی پروفیل، عرض ورودی، دسترسی و استحکام ابزار برشی اعمال میکند.
زیرشکافهای T-Slot و Keyseat
یک شیار T شکل معمولاً با یک شیار مستقیم معمولی شروع میشود. سپس یک برشدهنده شیار T شکل از آن دهانه عبور میکند و به صورت جانبی زیر دیوار بالایی برش میدهد و یک بخش پنهان عریضتر ایجاد میکند.
رابطه مهم طراحی بین شکاف ورودی و ساقه برش است. سر برش میتواند پهنتر از دهانه باشد، اما ساقه همچنان باید با فاصله کافی از شکاف عبور کند.
برشدهندههای کلیددار از اصل مشابهی استفاده میکنند. گردن یا ساقه کوچکتر آنها دسترسی را فراهم میکند در حالی که بخش برش پهنتر یک شیار داخلی تشکیل میدهد. این ابزارها برای حفظ شیارها، ویژگیهای کلیددار و سایر پروفیلهای فرورفته مفید هستند.
برشهای زیرین دمچلچلهای و مخروطی
اتصالات دم چلچلهای دارای دیوارههای جانبی زاویهدار هستند و به یک ابزار برش با پروفیل منطبق نیاز دارند. آنها معمولاً برای سطوح تماس کشویی، موقعیتیابی اجزا، سازههای نگهدارنده و اتصالات قفلشده مکانیکی استفاده میشوند.
زاویههای برش استاندارد ترجیح داده میشوند زیرا تهیه و جایگزینی آنها آسانتر است. راهنمای ابزار منتشر شده معمولاً به برشهای دم چلچلهای ۴۵ درجه، ۶۰ درجه و ۹۰ درجه اشاره دارد، در حالی که زاویههای غیر استاندارد ممکن است نیاز به ابزار سفارشی داشته باشند.
همچنین ابزار برش باید طول برش کافی داشته باشد تا بدون وارد کردن فشار به گردن یا نگهدارنده به مواد اطراف، به عمق کامل برسد.
برشهای زیرین یکطرفه و منحنی
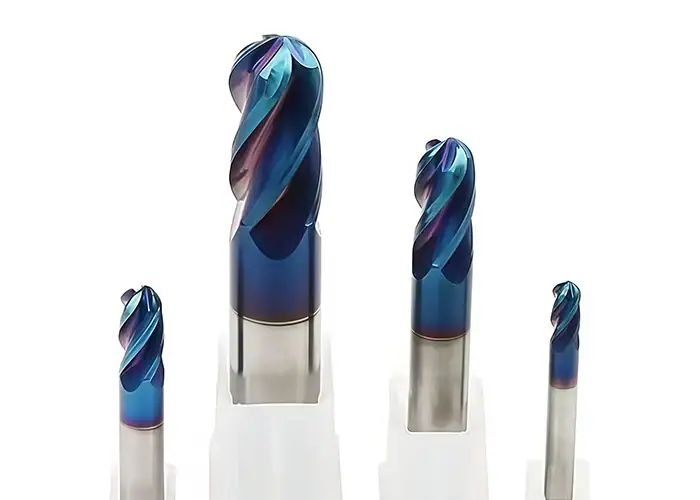
در فرزهای منحنی و تراشهای پشتگوشتی اغلب از فرزهای لولیپاپ یا کروی استفاده میشود. سرهای برش گرد و گردنهای کوچکتر آنها به ابزار اجازه میدهد تا به لبهها و سطوح ماشینکاری که فرز انگشتی معمولی نمیتواند با آنها تماس بگیرد، دسترسی پیدا کند.
آنها برای شیارهای داخلی گرد، سطوح منحنی، نواحی مخروطی شکل و لبههای با دسترسی دشوار مفید هستند.
در عوض، سفتی اهمیت دارد. گردن کوچکتر دسترسی را بهبود میبخشد اما استحکام را کاهش میدهد، بنابراین درگیری عمیق یا دسترسی طولانی میتواند انحراف و لرزش را افزایش دهد.
ویژگیهای شیار کمکی و حلقهای
برشهای زیرین برجسته اغلب در نزدیکی شانهها، رزوهها، محل یاتاقانها یا سطوح جفت شونده اضافه میشوند تا فضای خالی برای قطعه دیگر یا عملیات تولید فراهم شود. شیارهای اورینگ هندسه کنترلشدهای را برای آببندها فراهم میکنند و باید با نیازهای ابعادی سیستم آببندی مطابقت داشته باشند.
هر شیاری برش زیرین نیست. یک شیار باز که یک ابزار استاندارد میتواند مستقیماً به آن دسترسی پیدا کند، ممکن است صرفاً یک شیار ماشینکاری شده معمولی باشد.
این تمایز اهمیت دارد زیرا برشهای زیرین واقعی محدودیتهای دسترسی ایجاد میکنند که بر ابزارآلات، راهاندازی، بازرسی و هزینه تأثیر میگذارند.
ماشینکاری زیر برش چگونه کار میکند؟
هیچ فرآیند ثابت و واحدی برای هر برش زیرین وجود ندارد. توالی ماشینکاری به محل برش، جهت ورود، فاصله ابزار، عمق، جنس و تلرانس بستگی دارد.
یک استراتژی عملی این است که ابتدا دسترسی را تأیید کنید، سپس هندسه مرسوم را ماشینکاری کنید و بخش پنهان را برای یک برشدهنده تخصصی مناسب یا عملیات چندمحوره رها کنید.
بررسی هندسه و دسترسی به ابزار
اولین قدم این است که مشخص کنید لبه برش باید به کجا برسد و چگونه به آنجا خواهد رسید. برنامه نویس باید اندازه دهانه، دیوارهای اطراف، عمق ویژگی، جهت نزدیک شدن و فضای خالی موجود برای نگه دارنده را در نظر بگیرد.
این بررسی باید قبل از انتخاب دقیق پارامترهای برش انجام شود. مشکلی که مسیر ورود فیزیکی ندارد را نمیتوان با کاهش نرخ پیشروی یا انتخاب ابزاری سفتتر حل کرد.
برای ویژگیهای داخلی، ممکن است یک لبه باز، یک شیار سرتاسری یا یک سوراخ دسترسی مناسب مورد نیاز باشد. برشهای زیرین کاملاً محصور میتوانند نیاز به تغییر طراحی یا فرآیند متفاوتی داشته باشند.
ماشین، هندسهی در دسترس، اول
فرزهای انگشتی استاندارد معمولاً ابتدا برای حذف مواد قابل دسترس و ایجاد حفرهها، شیارها، سوراخها و مسیرهای ورودی استفاده میشوند.
برشدهندهی مخصوص فقط پس از وجود فضای کافی مورد استفاده قرار میگیرد. به عنوان مثال، یک برشدهندهی شیار T نمیتواند کانال ورودی باریک خود را ایجاد کند زیرا سر برش آن بزرگتر از ساقهاش است.
این توالی، حذف مواد را کارآمد نگه میدارد و در عین حال ابزارآلات تخصصی گرانقیمت را به ویژگیای که واقعاً به آن نیاز دارد محدود میکند.
پرداخت، پلیسهگیری و بررسی برش زیرین
مسیرهای پرداخت، برش زیرین را به عرض، عمق، زاویه، شعاع و محل نهایی خود میرساند. از آنجا که این ویژگیها اغلب فرورفته هستند، پایداری برش به ویژه در طول مسیر نهایی اهمیت پیدا میکند.
پلیسهگیری همچنین ممکن است سختتر از هندسه نمایان باشد. پلیسهای که پشت لبه داخلی یا اطراف شیار پنهان باقی میماند، میتواند حتی زمانی که ابعاد اصلی صحیح هستند، در مونتاژ اختلال ایجاد کند.
بنابراین، بازرسی باید با فرآیند ماشینکاری برنامهریزی شود. دسترسی به قسمتی که برای یک ابزار برش دشوار است، ممکن است برای یک ابزار اندازهگیری معمولی نیز دشوار باشد.
ابزارهای مورد استفاده برای ماشینکاری زیر برش
برشدهندههای زیرین بر اساس مشخصات و دسترسی انتخاب میشوند. سر برش باید هندسه مورد نیاز را ایجاد کند، در حالی که گردن، ساقه و نگهدارنده باید بدون برخورد در فضای موجود جا بگیرند.
سه گروه رایج عبارتند از فرزهای شیار T یا شیار کلیددار، فرزهای دم چلچلهای و فرزهای انگشتی با برش زیرین به سبک آبنبات چوبی.
برشدهندههای T-Slot و Keyseat
برشدهندههای شیار T از یک سر برش دیسکمانند که روی یک ساقه کوچکتر نصب شده است، استفاده میکنند. این سر پس از عبور ساقه از شکاف ورودی، ناحیه پنهان وسیعتری ایجاد میکند.
ابعاد مهم آنها شامل قطر سر، عرض برش، قطر ساقه و شعاع دسترسی قابل استفاده است. این ابعاد باید قبل از انتشار طرح، با هندسه CAD مقایسه شوند.
وقتی دهانه ورودی فقط برای عرض برش به اندازه کافی بزرگ باشد اما برای ساقه کافی نباشد، ابزار برش نمیتواند به قطعه مورد نظر برسد.
برش دم کبوتر
تیغههای دم چلچلهای دارای لبههای برش زاویهدار هستند که دیوارههای جانبی مخروطی ایجاد میکنند. این تیغهها زمانی کارآمد هستند که زاویه طراحی با تیغه موجود مطابقت داشته باشد.
استفاده از هندسه استاندارد برش عموماً زمان تهیه، هزینه ابزار و ریسک تعویض را کاهش میدهد. میتوان یک زاویه دم چلچلهای سفارشی ساخت، اما این کار یک ویژگی ساده را تخصصیتر میکند.
دسترسی ابزار نیز نیاز به توجه دارد زیرا بخش برش باید عمق مورد نیاز را بدون ایجاد تداخل با نگهدارنده پوشش دهد.
فرزهای انگشتی لالیپاپ و آندرکات
کاتر لولیپاپ دارای سرهای کروی یا تقریباً کروی متصل به یک گردن کوچک است. این هندسه به آنها دسترسی بهتری در اطراف سطوح منحنی و پشت موانع موضعی میدهد.
آنها به ویژه زمانی مفید هستند که برش دهنده باید از چندین زاویه به قطعه نزدیک شود یا یک برش زیرین منحنی را با هم ترکیب کند.
انعطافپذیری آنها همچنین محدودیت آنهاست. گردنهای باریک و طول زیاد، سفتی را کاهش میدهد و شرایط برش سبک و پایدار را در مواقعی که پرداخت سطح یا ثبات ابعادی بسیار مهم است، مهمتر میکند.
دسترسی به ابزار تعیین میکند که آیا برش زیرین قابل ماشینکاری است یا خیر
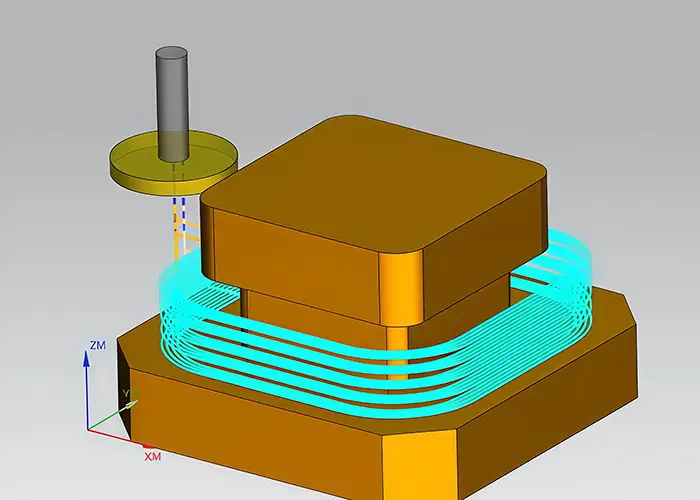
دسترسی به ابزار، محدودیت اصلی طراحی در ماشینکاری زیربرشی است. یک مدل CAD ممکن است شامل سطوح هندسی معتبری باشد که هیچ ابزار برش عملی نمیتواند بدون برخورد با قسمت دیگری از قطعه به آنها دسترسی پیدا کند.
بنابراین، طراحی باید حول محور حرکت کامل ابزار برش ارزیابی شود، نه فقط شکل نهایی قطعه.
مسیر ورود و فضای خالی بین شاخهها
دهانه ورودی باید به ساقه ابزار اجازه دهد تا بدون ساییده شدن سطوح مجاور، به موقعیت برش برسد.
یک اصل طراحی مفید ساده است: قبل از نهایی کردن پروفیل پنهان، مسیر دسترسی را طراحی کنید. برای ویژگیهای شیار T، شیار باید با وجود بزرگتر بودن سر برش، با ساقه سازگار باشد.
فراهم کردن فاصله معقول، برنامهنویسی را ایمنتر میکند و احتمال تماس ابزار یا تنظیمات با قطعه را کاهش میدهد.
عمق دسترسی و برش زیر ابزار
یک کاتر که به اندازه کافی بلند باشد، لزوماً به اندازه کافی سفت و سخت نیست.
با افزایش دسترسی ابزار، نیروهای برشی از نگهدارنده دورتر عمل میکنند. ابزار نسبت به خم شدن و لرزش حساستر میشود که میتواند ردی روی قطعه باقی بگذارد یا تغییرات ابعادی ایجاد کند.
بنابراین، برشهای عمیق زیرین باید با عملکرد توجیه شوند. کاهش عمق غیرضروری میتواند امکان استفاده از ابزاری کوتاهتر و سفتتر را فراهم کند و اغلب هم قابلیت اطمینان ماشینکاری و هم پرداخت نهایی را بهبود میبخشد.
تداخل نگهدارنده و قطعه کار
بررسیهای دسترسی به ابزار باید شامل نگهدارنده و در صورت لزوم، دماغه اسپیندل باشد. سر و ساقه ابزار برشی ممکن است از روی این ویژگی عبور کند در حالی که نگهدارنده بزرگتر با دیوار مجاور برخورد میکند.
این امر به ویژه در حفرههای عمیق و سازههای داخلی که سطوح اطراف، پوشش دسترسی را محدود میکنند، اهمیت دارد.
شبیهسازی CAM میتواند بسیاری از برخوردهای احتمالی را شناسایی کند، اما نمیتواند هندسههای غیرقابل دسترس فیزیکی را قابل ساخت کند. طراحی CAD هنوز به فضای کافی نیاز دارد.
ماشینکاری زیر برش سه محوره در مقابل پنج محوره
برش زیرین به طور خودکار به ماشینکاری ۵ محوره نیاز ندارد. بسیاری از ویژگیهای ساده را میتوان با فرزکاری ۳ محوره با برشدهندهها و دسترسی مناسب به طور کارآمد تولید کرد.
ماشینکاری پنج محوره زمانی ارزشمند میشود که خودِ جهتگیری ابزار برای رسیدن به هندسه یا جلوگیری از طول بیش از حد ابزار نیاز به تغییر داشته باشد.
چه زمانی CNC سه محوره کافی است؟
ماشینکاری سه محوره برای قطعاتی با مسیر ورودی مستقیم و واضح، مانند شیارهای T شکل قابل دسترس، شیارهای جانبی، برجستگیهای شفت و برشهای زیرین لبه باز، به خوبی کار میکند.
یک ابزار برش مخصوص میتواند از طریق یک شکاف یا از کنار وارد شود، به ناحیه فرورفته حرکت کند و پروفیل نهایی را ماشینکاری کند. ویژگیهای روی سطوح مختلف ممکن است نیاز به تغییر موقعیت قطعه کار داشته باشد.
برای هندسههای ساده، این رویکرد میتواند اقتصادیتر از معرفی یک ماشین پیچیدهتر صرفاً به دلیل وجود بریدگی زیرین در قطعه باشد.
وقتی CNC پنج محوره منطقیتر میشود
ماشینکاری پنج محوره به ابزار یا قطعه کار اجازه میدهد جهتگیری خود را تغییر دهد و دسترسی به سطوح پنهان، ویژگیهای زاویهدار و هندسه منحنی را بهبود بخشد.
همچنین میتواند به یک ابزار برش کوتاهتر اجازه دهد تا از جهت بهتری به قطعه نزدیک شود. ابزارهای کوتاهتر عموماً سفتتر هستند که میتواند پایداری ماشینکاری را بهبود بخشد و نیاز به تنظیمات مکرر را کاهش دهد.
محفظههای پیچیده هوافضا، قطعات پزشکی و قطعاتی با بریدگیهای زیرین در چندین جهت، موقعیتهای معمولی هستند که این انعطافپذیری در آنها مفید واقع میشود.
چه زمانی EDM یا تغییر طراحی بهتر است؟
برخی از هندسهها حتی با محورهای اضافی نیز برای فرزکاری غیرعملی باقی میمانند. نواحی کاملاً محصور، جزئیات داخلی بسیار تیز یا ویژگیهای غیرقابل دسترس در مواد رسانای سخت ممکن است برای ماشینکاری تخلیه الکتریکی مناسبتر باشند.
تغییر طراحی میتواند حتی مؤثرتر باشد. تقسیم یک جزء با محدودیت بالا به دو قطعه ماشینکاری شده سادهتر میتواند بریدگی زیرین را به طور کلی از بین ببرد.
تصمیم درست باید عملکرد، تلرانس، مقدار تولید، الزامات مونتاژ و کل هزینه تولید را مقایسه کند، نه اینکه فرض کند هر ویژگی باید دقیقاً مطابق مدل باقی بماند.
قوانین طراحی برای ماشینکاری بهتر از زیر
طراحی خوب زیر برش، نیاز به ابزارهای خاص، برش با دسترسی طولانی، تنظیمات مکرر و بازرسی دشوار را کاهش میدهد. بهترین پیشرفتها معمولاً از سازگار کردن هندسه با ابزارهای تولیدی موجود حاصل میشود.
بنابراین، دسترسی به ابزار باید در طول طراحی CAD در نظر گرفته شود، نه پس از اینکه قطعه برای تولید عرضه شد.
مسیر دسترسی را قبل از زیرسازی طراحی کنید
هر ویژگی پنهان به یک مسیر واقعبینانه برای برش نیاز دارد.
یک برش زیرین داخلی ممکن است به یک انتهای باز، شیار سرتاسری، سوراخ دسترسی یا فضای کافی کناری برای سر برش و ساقه نیاز داشته باشد. اگر مسیری وجود نداشته باشد، طرح ممکن است به فرآیند دیگری یا رویکرد تقسیم قطعه نیاز داشته باشد.
دسترسی باید نه تنها ورود ابزار، بلکه خروج ابزار و تخلیه براده را نیز پشتیبانی کند.
عمق را در محدودهی دسترسی کاربردی نگه دارید
ویژگیهای عمیقتر به دسترسی ابزار بیشتری نیاز دارند که معمولاً سختی را کاهش داده و احتمال لرزش را افزایش میدهد.
ممکن است از لحاظ تئوری، یک ویژگی با یک برشدهنده گردن بلند سفارشی قابل دسترسی باشد، اما همچنان ماشینکاری مداوم آن دشوار باشد. راهنمای استاندارد ابزار همچنین نشان میدهد که هر نوع برشدهنده محدودیتهای فیزیکی برای دسترسی دارد.
کاهش عمق در جایی که عملکرد اجازه میدهد میتواند زمان چرخه را کوتاه کند و پایداری ابعادی را بدون تغییر هدف ویژگی بهبود بخشد.
در صورت امکان از هندسه استاندارد برش استفاده کنید
عرضهای استاندارد شیار T، زوایای دم چلچلهای رایج، شعاعهای گوشه کاربردی و اندازههای برش موجود، برنامهریزی فرآیند را آسانتر میکند.
پروفیلهای سفارشی گاهی اوقات ضروری هستند، اما هزینه ابزارسازی را افزایش میدهند و ممکن است زمان تولید را افزایش دهند. ابزارسازی استاندارد همچنین تعویض را در طول تولید مکرر آسانتر میکند.
استانداردسازی برشهای زیرین مشابه در یک قطعه میتواند تغییرات ابزار را نیز کاهش دهد.
از گوشههای داخلی تیز و غیرضروری خودداری کنید
ابزارهای فرزکاری دارای شعاع برش فیزیکی هستند، بنابراین یک گوشه داخلی کاملاً تیز معمولاً مستقیماً توسط یک ابزار فرزکاری چرخان تولید نمیشود.
نیاز به گوشهای با شعاع صفر میتواند یک روش ماشینکاری اضافی، از جمله EDM در برخی موارد، را معرفی کند.
ایجاد شعاع عملکردی که با ابزارهای کاربردی مطابقت داشته باشد، ماشینکاری قطعه را آسانتر میکند و اغلب رفتار تنش موضعی را نیز بهبود میبخشد.
تلرانسها و دقت در ماشینکاری زیر برش
تلرانسهای برش زیرین باید نحوهی رسیدن به این ویژگی را در نظر بگیرند. برشهای گردن نازک، برآمدگیهای طولانی، سطوح پنهان و تنظیمات چندگانه میتوانند این ویژگیها را نسبت به حفرههای باز، کمتر قابل بخشش کنند.
بنابراین، ابعاد بحرانی باید به الزامات عملکردی گره خورده باشند، نه اینکه همان تلرانس دقیق را به کل زیربرش اختصاص دهند.
کدام ابعاد بیشترین اهمیت را دارند؟
بسته به طراحی، ابعاد مهم میتوانند شامل عرض شیار، عمق برش زیرین، زاویه دم چلچلهای، شعاع گوشه و موقعیت نسبت به یک مبنا یا ویژگی جفت شدن باشند.
یک شیار نگهدارنده ممکن است به شدت به عرض و محل قرارگیری بستگی داشته باشد، در حالی که یک سطح مشترک دم چلچلهای ممکن است به زاویه و هندسه جفت شدن حساستر باشد.
نقشه باید مشخص کند که کدام ابعاد، تناسب، آببندی، مونتاژ یا حرکت را کنترل میکنند تا تلاشهای تولید بتوانند در جای مهم متمرکز شوند.
انحراف و لرزش ابزار
ابزارهای برش زیرین اغلب لبه برش را دورتر از تکیهگاه اصلی نگهدارنده قرار میدهند. این امر حساسیت به انحراف و ارتعاش را افزایش میدهد.
انحراف میتواند موقعیت برش مؤثر را تغییر داده و عمق یا عرض ویژگی را تغییر دهد. لرزش میتواند باعث ایجاد ردهای قابل مشاهده، ابعاد ناپایدار و سطح نهایی ضعیف شود.
یک ابزار کوتاهتر، برآمدگی کمتر، نگهداری پایدار ابزار، مسیر ابزار مناسب و شرایط برش کنترلشده، عموماً نتایج بهتری نسبت به تلاش برای جبران یک راهاندازی ضعیف از طریق بازرسی صرف ارائه میدهد.
بررسی ویژگیهای پنهان
دسترسی به بازرسی میتواند به اندازه دسترسی به ماشینکاری دشوار باشد.
بررسی ابعاد خارجی با ابزارهای معمولی ممکن است آسان باشد، در حالی که یک شیار داخلی یا سطح پشتی ممکن است به یک گیج مخصوص، استراتژی اندازهگیری مختصات، روش نوری یا بررسی عملکردی غیرمستقیم نیاز داشته باشد.
بنابراین طراحان باید قبل از تعیین تلرانسهای بسیار دقیق برای سطوحی که دسترسی به آنها دشوار است، نحوه اندازهگیری برش زیرین بحرانی را در نظر بگیرند.
چگونه مواد بر ماشینکاری زیر برش تأثیر میگذارند
برشهای زیرین را میتوان در آلومینیوم، فولاد، فولاد ضد زنگ، تیتانیوم، آلیاژهای مس و پلاستیکهای مهندسی ماشینکاری کرد، اما رفتار مواد، نیروی برش، گرما، سایش ابزار، تشکیل پلیسه و پایداری ویژگی را تغییر میدهد. سختی، الاستیسیته و رفتار حرارتی به ویژه زمانی اهمیت دارند که ابزار از قبل به دلیل دسترسی یا صلبیت محدود شده باشد.
| ماده | رفتار ماشینکاری | نگرانی اصلی در مورد کاهش قیمت از زیر قیمت |
| آلومینیوم | به طور کلی ماشین کاری آسان | پلیسهها و پایداری لایه نازک |
| فولاد کربنی / آلیاژی | نیروهای برشی بالاتر | سختی و سایش ابزار |
| فولاد ضد زنگ | میتواند سخت کار کند | پایداری حرارتی و برشی |
| تیتانیوم | گرما را در نزدیکی منطقه برش حفظ میکند | سایش ابزار و کنترل حرارتی |
| مس / برنج | عموماً قابل ماشینکاری | تشکیل و پرداخت پلیسه |
| پلاستیک های مهندسی | سفتی کمتر | گرما و تغییر شکل |
انتخاب مواد باید همچنان بر اساس الزامات عملکردی قطعه باشد. سپس میتوان استراتژی ماشینکاری را حول محور ماده تنظیم کرد، نه اینکه صرفاً به دلیل وجود بریدگی زیرین، ماده نامرغوب انتخاب شود.
مشکلات رایج ماشینکاری زیربرش
بیشتر شکستهای ناشی از بریدگی زیرین ناشی از تعامل بین هندسه، دسترسی، استحکام ابزار، مسیر ابزار و جنس قطعه است. تغییرات کوچک در هر یک از این عوامل میتواند تأثیر قابل توجهی داشته باشد زیرا ابزار برشی در یک منطقه محدود کار میکند.
رایجترین مشکلات عبارتند از: صدای تقتق، پرداخت ضعیف، پلیسهگیری دشوار و خطر برخورد.
چتر و انحراف ابزار
ابزارهای برش با دسترسی طولانی یا گردن نازک به طور طبیعی انعطافپذیرتر هستند. نیروهای برشی میتوانند ابزار را از موقعیت برنامهریزی شده دور کنند یا باعث لرزش شوند.
این ممکن است عمق ناهمگون، علائم پچ پچ قابل مشاهده و تغییر در امتداد ویژگی ایجاد کند.
بهبود دسترسی به گونهای که بتوان از ابزار کوتاهتری استفاده کرد، اغلب مؤثرتر از تلاش برای حل کل مشکل با پارامترهای برش است.
پرداخت سطح ضعیف و پلیسهگیری دشوار
تخلیه براده در نواحی فرورفته کمتر قابل پیشبینی است و برادهها میتوانند با سطوح از قبل ماشینکاری شده تماس پیدا کنند.
لبههای پنهان همچنین میتوانند برآمدگیهایی را حفظ کنند که دسترسی به آنها با ابزارهای استاندارد پلیسهگیری دشوار است. این امر به ویژه در مواردی که قطعه با یک آببند، قطعه کشویی یا سطح مکانیابی جفت میشود، اهمیت مییابد.
فراهم کردن دسترسی برای پرداخت نهایی و پلیسهگیری میتواند از ایجاد مشکل توسط یک ویژگی ظاهراً صحیح در حین مونتاژ جلوگیری کند.
خطاهای برخورد و دسترسی به ابزار
یک مسیر برنامهریزیشده ممکن است زمانی که فقط نوک ابزار در نظر گرفته میشود، درست به نظر برسد، در حالی که گردن، ساقه یا نگهدارنده میتواند به هندسه مجاور برخورد کند.
بنابراین، برشهای زیرین پیچیده از تعریف و شبیهسازی دقیق مونتاژ ابزار قبل از برش سود میبرند.
با این حال، شبیهسازی یک ابزار تأیید است نه جایگزینی برای طراحی قابل ساخت. یک مسیر ورود غیرممکن، صرف نظر از میزان دقت مدلسازی، همچنان غیرممکن است.
کاربردهای ماشینکاری زیر برش
ماشینکاری زیربرش زمانی استفاده میشود که بستهبندی فشرده، احتباس مکانیکی، آببندی، درگیری هدایتشده یا فاصله پنهان نیاز به هندسهای داشته باشد که فرزکاری استاندارد از بالا به پایین نمیتواند آن را ایجاد کند.
کاربردهای معمول در خودرو، تجهیزات صنعتی، دستگاههای پزشکی، هوافضا، اتوماسیون و الکترونیک ظاهر میشوند.
خودرو
قطعات خودرو ممکن است از برشهای زیرین در قطعات گیربکس، شفتها، قطعات نگهدارنده، شیارهای آببندی و رابطهای مکانیکی استفاده کنند.
این ویژگیها میتوانند از انتقال گشتاور، حفظ اجزا، فاصله مونتاژ یا آببندی سیال پشتیبانی کنند.
طراحی آنها باید بارهای چرخهای و تکرارپذیری تولید و همچنین قابلیت ماشینکاری را در نظر بگیرد.
تجهیزات صنعتی
گیربکسها، فیکسچرها، تجهیزات هیدرولیک، اجزای ماشین و ابزارها اغلب از شیارهای T شکل، برجستگیها، ویژگیهای نشیمنگاه کلید و شیارهای داخلی استفاده میکنند.
بسیاری از این ویژگیها دارای توابع مونتاژ یا ترازبندی مستقیم هستند، و موقعیت ویژگی را به اندازه خود شکل مهم میکنند.
برای قطعات صنعتی بزرگتر، دسترسی به ابزار و نگهدارنده میتواند به یک ملاحظه اصلی تبدیل شود زیرا سازههای اطراف ممکن است زوایای دسترسی را محدود کنند.
پزشکی
تجهیزات پزشکی ممکن است به ویژگیهای قفل داخلی فشرده، رابطهای ابزار یا هندسه جفتسازی توکار نیاز داشته باشند.
از آنجا که این اجزا میتوانند از نظر جنس، تمیزی و الزامات عملکردی، نیازهای ویژهای داشته باشند، برش زیرین باید حول محور محصول خاص طراحی شود، نه اینکه به عنوان یک ویژگی پزشکی عمومی در نظر گرفته شود.
وقتی دسترسی محدود است، ماشینکاری چند محوره میتواند به کاهش تعداد تنظیمات مورد نیاز برای اجسام پیچیده کمک کند.
هوافضا
قطعات هوافضا اغلب هندسه پیچیده، سازههای سبک، مواد دشوار و تلرانسهای کنترلشده را با هم ترکیب میکنند.
ممکن است در محفظهها، براکتها، اجزای نگهدارنده و سایر رابطهای مکانیکی فشرده، بریدگیهای زیرین ظاهر شود. ماشینکاری چند محوره میتواند دسترسی را در جایی که رویکردهای مستقیم مسدود شدهاند، بهبود بخشد.
ترکیب مواد دشوار و ابزارهای نازک یا بلند، استحکام را به ویژه مهم میکند.
اتوماسیون و الکترونیک
سیستمهای اتوماسیون و مجموعههای الکترونیکی اغلب به محفظههای جمعوجور، ویژگیهای مکانیابی، شیارهای نگهدارنده، رابطها و رابطهای ثابت نیاز دارند.
برشهای زیرین در برخی طرحها به اجزا اجازه میدهند بدون اضافه کردن سختافزار خارجی جداگانه، قفل شوند یا مکانیابی شوند.
با این حال، کاهش تعداد قطعات تنها زمانی ارزش ایجاد میکند که ویژگی یکپارچه برای ماشینکاری و بازرسی کاربردی باقی بماند.
چه چیزی ماشینکاری زیر برش را گرانتر میکند؟
برش زیرین به طور خودکار گران نیست، اما دسترسی محدود اغلب عملیات اضافی را ایجاد میکند که هندسه متعارف به آن نیاز ندارد. برشهای تخصصی، ابزارهای با دسترسی طولانی، تنظیمات اضافی، ماشینکاری کندتر و بازرسی پیچیدهتر، همگی میتوانند هزینه را افزایش دهند.
تأثیر هزینه بیشتر به پیچیدگی تولید بستگی دارد تا حجم فیزیکی مواد حذف شده.
ابزارهای ویژه و عملیات اضافی
یک فرز انگشتی استاندارد به طور گسترده در دسترس است و اغلب میتواند چندین ویژگی را در یک دستگاه ماشینکاری کند. برش زیرین ممکن است به یک برشدهنده T شکل، دم چلچلهای، نشیمنگاه کلید یا آبنبات چوبی اختصاصی نیاز داشته باشد.
پروفیلهای غیر استاندارد میتوانند به ابزارهای سفارشی نیاز داشته باشند که زمان و هزینه تهیه را افزایش میدهد.
هر ابزار اضافی میتواند برنامهنویسی، تغییر ابزار، تأیید تنظیمات و بازرسی را نیز اضافه کند.
ویژگیهای عمیق یا دشوار برای دسترسی
فرورفتگیهای عمیق، دسترسی مورد نیاز به ابزار را افزایش میدهند و ممکن است استفاده از دستههای کوچکتر یا گردنهای بلندتر را ضروری سازند.
این امر باعث کاهش استحکام و نیاز به شرایط برش سبکتر میشود و زمان چرخه را افزایش میدهد.
اگر دسترسی به اندازه کافی پیچیده شود، یک استراتژی ۵ محوره یا نگهداری اضافی ممکن است توجیهپذیر باشد، اما هر دو باید قبل از تولید با یک طرح سادهتر مقایسه شوند.
تلرانسهای دقیق در هندسه پنهان
تلرانسهای دقیقتر عموماً نیاز به برش پایدارتر، پرداخت اضافی و اندازهگیری بیشتر دارند.
این الزامات زمانی که سطح پنهان است، گرانتر میشوند زیرا هم ماشینکاری و هم بازرسی کمتر در دسترس هستند.
اعمال تلرانسهای نزدیک فقط برای ابعاد عملکردی، یکی از سادهترین راهها برای حفظ قابلیت تولید قطعه با برش زیرین بدون به خطر انداختن عملکرد است.
چگونه تصمیم بگیریم که آیا برش زیرین باید در طرح باقی بماند یا خیر
برش زیرین نباید صرفاً به این دلیل که ماشینکاری آن دشوارتر است، حذف شود. بسیاری از برشهای زیرین عملکردهای مکانیکی مهمی دارند که کار تولید اضافی را توجیه میکنند.
این تصمیم باید بین عملکرد، دسترسی به ابزار، هندسه ابزار برش، استحکام، تلرانس، بازرسی و هزینه تعادل برقرار کند.
وقتی ویژگی عملکرد واضحی دارد، آن را نگه دارید
شیارهای نگهدارنده، ویژگیهای آببندی، قفلهای مونتاژ، فاصلههای آزاد و ویژگیهای انتقال گشتاور میتوانند ارزش واقعی ایجاد کنند.
وقتی برش زیرین، جزء دیگری را حذف میکند، بستهبندی را بهبود میبخشد یا رابط مکانیکی مورد نیاز را فراهم میکند، پیچیدگی تولید ممکن است توجیهپذیر باشد.
هدف باید این باشد که ویژگی لازم تا حد امکان در دسترس و استاندارد باشد.
وقتی دسترسی به ابزار، هندسه را تعیین میکند، آن را ساده کنید
اگر بتوان همان عملکرد را با عمق کمتر، دهانه دسترسی بزرگتر، زاویه استاندارد یا شعاع بزرگتر به دست آورد، نسخه ساده شده معمولاً آسانتر ساخته میشود.
باز کردن یک طرف یک ویژگی گاهی اوقات میتواند یک رویکرد دشوار را به طور کامل از بین ببرد.
این تغییرات لزوماً قطعه را سادهتر نمیکنند، بلکه باعث میشوند طراحی با محدودیتهای فیزیکی ابزارهای برش بهتر هماهنگ شود.
وقتی هندسه غیرعملی میشود، جایگزینها را در نظر بگیرید
اگر یک برش زیرین نیاز به دسترسی بیش از حد ابزار، چندین برش تخصصی، تنظیمات مکرر یا بازرسی دشوار داشته باشد، طرح باید قبل از انتقال به تولید بررسی شود. در آن مرحله، پیچیدگی ماشینکاری ممکن است از ارزش عملکردی حفظ ویژگی به شکل اصلی خود بیشتر باشد.
ماشینکاری پنج محوره میتواند دسترسی به نواحی زاویهدار یا فرورفته را بهبود بخشد، در حالی که EDM ممکن است برای ویژگیهای تیز یا عمیقاً پنهان در مواد رسانا مناسبتر باشد. در برخی موارد، تقسیم قطعه به دو قسمت سادهتر میتواند بریدگی زیرین را به طور کامل از بین ببرد و ماشینکاری و بازرسی را آسانتر کند.
بهترین رویکرد، مقایسه عملکرد قطعه با الزامات تولید آن است. دسترسی به ابزار، هندسه برش، سختی، تلرانس، دشواری بازرسی و هزینه کلی تولید، همگی باید قبل از تصمیمگیری در مورد حفظ طرح اصلی یا استفاده از یک استراتژی تولید جایگزین در نظر گرفته شوند.
سوالات متداول
معایب داشتن موی آندرکات چیست؟
بریدگیهای زیرین میتوانند پیچیدگی ماشینکاری را افزایش دهند زیرا اغلب به ابزارهای برش مخصوص، دسترسی طولانیتر به ابزار، تنظیمات اضافی یا دسترسی چند محوره نیاز دارند. همچنین بازرسی و پلیسهگیری آنها میتواند دشوارتر باشد. بریدگیهای زیرین عمیق یا با تلرانس دقیق ممکن است انحراف ابزار، زمان چرخه و هزینه کلی تولید را افزایش دهند.
هدف از آندرکات چیست؟
بریدگی زیرین، فضای خالی یا هندسه پنهانی ایجاد میکند که نمیتوان آن را با یک دیواره صاف ساده ایجاد کرد. این فضا ممکن است برای نگه داشتن قطعات، ایجاد قفل، آببندی شیارها، ایجاد فضای خالی در مونتاژ، ایجاد شیارهای برجسته یا سایر الزامات جفت شدن استفاده شود. این فضا باید یک مزیت عملکردی واضح ارائه دهد که پیچیدگی ماشینکاری اضافی را توجیه کند.
برش از زیر (Undercut) چگونه ماشینکاری میشود؟
برشهای زیرین معمولاً پس از تکمیل هندسه قابل دسترس، ماشینکاری میشوند. سپس از ابزارهای تخصصی مانند برشدهندههای شیار T، برشدهندههای دم چلچلهای، برشدهندههای نشیمنگاه کلید یا برشدهندههای آبنبات چوبی برای رسیدن به ناحیه فرورفته استفاده میشود. ویژگیهای پیچیده ممکن است نیاز به ماشینکاری 5 محوره داشته باشند، در حالی که EDM را میتوان زمانی در نظر گرفت که ابزارهای برش معمولی نتوانند به هندسه برسند.
نتیجه
ماشینکاری خوب زیربرش با دسترسی به ابزار شروع میشود. هندسه برش، فاصله ورودی، عمق ویژگی، استحکام ابزار، تلرانس و بازرسی، همگی باید قبل از شروع ماشینکاری با هم هماهنگ شوند. یک زیربرش پیچیده را میتوان با اطمینان تولید کرد وقتی که با ابزار عملی مطابقت داشته باشد، در حالی که یک ویژگی کوچک پنهان میتواند زمانی که دسترسی ضعیف باشد یا طراحی نیاز به دسترسی و دقت غیرضروری داشته باشد، گران تمام شود.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات فلزی پیچیده و قطعات پلاستیکی مهندسی ارائه میدهیم. قابلیتهای ما از ماشینکاری CNC سه محوره و پنج محوره، ویژگیهای برش زیرین چالشبرانگیز، ارزیابی مواد، بازرسی ابعادی و بازخورد عملی تولید برای نمونههای اولیه و تولید با حجم کم پشتیبانی میکند.
















