
ماشینکاری سفارشی زمانی استفاده میشود که قطعهای را نمیتوان به عنوان یک جزء استاندارد تهیه کرد یا زمانی که هندسه، جنس، تلرانس یا عملکرد آن باید متناسب با یک پروژه خاص تنظیم شود. به جای اینکه یک طرح را مجبور به تطبیق با یک قطعه موجود کنند، مهندسان میتوانند قطعه را بر اساس نیازهای مکانیکی واقعی تولید کنند.
این راهنما توضیح میدهد که ماشینکاری سفارشی چگونه کار میکند، چرا برای قطعات پیچیده مفید است، از چه فرآیندها و موادی معمولاً استفاده میشود و چگونه هندسه، تلرانسها، الزامات کیفیت، هزینه و حجم تولید بر استراتژی نهایی تولید تأثیر میگذارد.
ماشینکاری سفارشی چیست؟
ماشینکاری سفارشی، تولید قطعاتی است که بر اساس یک نقشه خاص، مدل CAD یا الزامات عملکردی ساخته میشوند، نه بر اساس مشخصات استاندارد کاتالوگ. این قطعات ممکن است طرحهای کاملاً جدید، نسخههای اصلاحشده از اجزای موجود یا جایگزینی برای اقلامی باشند که دیگر به صورت تجاری در دسترس نیستند.
ماشینکاری CNC معمولاً مورد استفاده قرار میگیرد زیرا برنامهها، ابزارها و تنظیمات آن را میتوان بدون قالبهای تولیدی اختصاصی با هندسههای مختلف تطبیق داد. بسته به قطعه، ماشینکاری سفارشی ممکن است شامل فرزکاری، تراشکاری، EDM، سوراخکاری، بورینگ یا ترکیبی از چندین عملیات باشد.
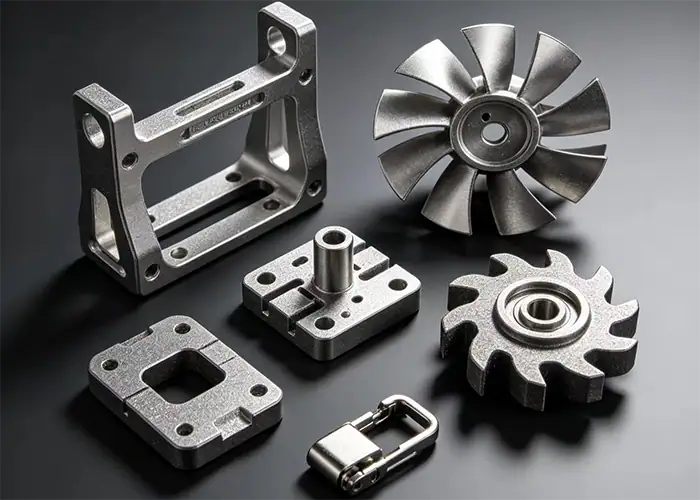
چه چیزی یک قطعه ماشینکاری شده را سفارشی میکند؟
یک قطعه ماشینکاری شده زمانی سفارشی میشود که مشخصات آن برای یک محصول یا کاربرد خاص تعریف شده باشد. این تفاوت ممکن است شامل هندسه کلی، موقعیت سوراخها، درجه مواد، پرداخت سطح، تلرانس، حکاکی، رابطهای نصب یا ویژگی دیگری باشد که در یک قطعه استاندارد موجود نیست.
سفارشیسازی لزوماً به معنای پیچیدگی زیاد قطعه نیست. یک فاصلهدهنده ساده با قطر غیرمعمول یا یک شفت جایگزین با رابط از رده خارجشده میتواند به همان اندازه یک پروژه ماشینکاری سفارشی باشد که یک محفظه چند محوره با سطوح مرکب.
ماشینکاری سفارشی در مقابل ماشینکاری استاندارد
تولید استاندارد زمانی بیشترین کارایی را دارد که طرح یکسانی به طور مکرر تولید شود و فرآیند را بتوان حول هندسه پایدار بهینه کرد. ماشینکاری سفارشی انعطافپذیری بیشتری را در زمانی که مشخصات قطعه تغییر میکند، مقادیر کمتر هستند یا هندسه به یک استراتژی تولید خاص برای پروژه نیاز دارد، ارائه میدهد.
بنابراین، تمایز کمتر در مورد اینکه کدام روش پیشرفتهتر است و بیشتر در مورد الزامات تولید است. محصولات پایدار و تکراری از فرآیندهای تولید بهینه بهره میبرند، در حالی که قطعات سفارشی از برنامهنویسی، ابزار، راهاندازی و بررسی مهندسی انعطافپذیر بهرهمند میشوند.
چرا ماشینکاری سفارشی برای قطعات پیچیده خوب عمل میکند؟
قطعات پیچیده به ندرت فقط یک چالش تولیدی را ایجاد میکنند. یک قطعه ممکن است سطوح منحنی، سوراخهای دقیق، دیوارههای نازک، حفرههای عمیق، تلرانسهای مختلف و چندین رابط عملکردی را با هم ترکیب کند. ماشینکاری سفارشی اجازه میدهد تا فرآیند بر اساس آن الزامات ساخته شود، نه بر اساس یک استاندارد تولید ثابت.
آزادی بیشتر برای هندسه منحصر به فرد
ماشینکاری سفارشی به طراحان آزادی بیشتری برای ایجاد اشکال غیر استاندارد میدهد زیرا مسیر ابزار مستقیماً از هندسه قطعه برنامهریزی میشود. نیازی نیست که ویژگیها با اندازه کاتالوگ یا یک قطعه از پیش موجود مطابقت داشته باشند.
ماشینکاری چند محوره با امکان دستیابی به سطوح بیشتر از تنظیمات کمتر، این انعطافپذیری را بیشتر گسترش میدهد. این امر به ویژه برای محفظهها، براکتها، منیفولدها، پروانهها، سختافزار پزشکی و سایر قطعات با ویژگیهای توزیع شده در چندین وجه مفید است.
کنترل بهتر ویژگیهای بحرانی
یک قطعه سفارشی برای دریافت همان سطح از دقت، نیازی به تمام ابعاد ندارد. مهندسان میتوانند سطوحی را که تناسب، حرکت، تراز، آببندی یا مونتاژ را کنترل میکنند، شناسایی کرده و الزامات دقیقتری را در جایی که ارزش عملکردی واقعی ایجاد میکنند، تعیین کنند.
این امر به تلاشهای ماشینکاری و بازرسی اجازه میدهد تا بر ویژگیهایی که بیشترین اهمیت را دارند تمرکز کنند، نه اینکه ساخت کل قطعه را بیجهت دشوار سازند.
تولید انعطافپذیر بدون ابزار اختصاصی
یکی از مزایای اصلی ماشینکاری CNC سفارشی این است که تغییرات طراحی اغلب میتوانند با بهروزرسانی مدل CAD، برنامه، مسیر ابزار، فیکسچر یا استراتژی ماشینکاری به جای ایجاد قالب یا دای جدید، مدیریت شوند.
این انعطافپذیری به ویژه در نمونهسازی اولیه و تولید با حجم کم مفید است، جایی که طراحی ممکن است همچنان تغییر کند و ابزار تولید اختصاصی به سختی قابل توجیه خواهد بود.
فرآیند ماشینکاری سفارشی چگونه کار میکند؟
یک فرآیند ماشینکاری سفارشی قابل اعتماد قبل از رسیدن مواد به دستگاه شروع میشود. نقشه، هندسه، تلرانس، جنس، مقدار تولید و الزامات بازرسی، همگی بر نحوه تولید قطعه تأثیر میگذارند.
مدل CAD و نقشه فنی را بررسی کنید
اولین قدم، بررسی مدل CAD و نقشه از نظر ابعاد، تلرانسها، مواد، پرداختها، رزوهها، روابط مبنا و سایر مشخصات است.
قابلیت ساخت نیز باید در این مرحله بررسی شود. حفرههای عمیق، ویژگیهای داخلی غیرقابل دسترس، دیوارههای بسیار نازک، شعاعهای گوشه غیرمعمول و تلرانسهای بیش از حد تنگ میتوانند ماشینکاری یک قطعه را به طور قابل توجهی دشوارتر کنند.
فرآیند، مواد و ابزار را انتخاب کنید
روش تولید به شکل قطعه بستگی دارد. هندسه چرخشی ممکن است تراشکاری را ترجیح دهد، ویژگیهای منشوری اغلب فرزکاری را ترجیح میدهند و قطعاتی که هر دو را با هم ترکیب میکنند ممکن است به چندین فرآیند نیاز داشته باشند.
انتخاب ابزار همچنین باید رفتار ماده، عمق ویژگی، دسترسی، استحکام و الزامات سطح را در نظر بگیرد. برخی از پروژهها را میتوان با ابزارهای استاندارد انجام داد، در حالی که هندسههای پیچیده ممکن است به برشهای تخصصی یا EDM نیاز داشته باشند.
برنامه نویسی، ماشین کاری و پرداخت نهایی قطعه
برنامهنویسی CAM هندسه مورد نیاز را به عملیات ماشینکاری و مسیرهای ابزار تبدیل میکند. این فرآیند ممکن است شامل خشنکاری، نیمهپرداختکاری، سوراخکاری، رزوهکاری، پرداختکاری و تنظیمات اضافی باشد.
پس از ماشینکاری، قطعات ممکن است بسته به کاربرد، نیاز به پلیسهگیری، پرداخت، آنودایز، آبکاری، پسیواسیون، عملیات حرارتی یا فرآیند ثانویه دیگری داشته باشند.
قطعه نهایی را بررسی کنید
بازرسی تأیید میکند که قطعه تولید شده مطابق با نقشه و الزامات عملکردی است. روش بازرسی باید با ویژگی مورد اندازهگیری مطابقت داشته باشد، نه اینکه برای هر بعد به یک ابزار متکی باشد.
کولیس و میکرومتر برای بسیاری از ابعاد قابل دسترس به خوبی کار میکنند، در حالی که پروفیلها، موقعیتها و روابط دادهای پیچیده ممکن است نیاز به اندازهگیری مختصات یا روشهای نوری داشته باشند.
فرآیندهای اصلی ماشینکاری سفارشی
ماشینکاری سفارشی یک عملیات خاص نیست. بهترین فرآیند بستگی به این دارد که آیا قطعه چرخشی، منشوری، چند وجهی، دارای انحنای زیاد یا دسترسی دشوار است.
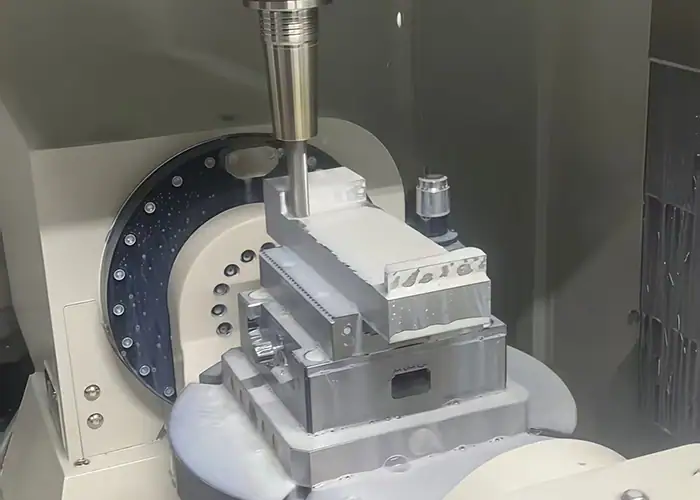
فرز CNC
فرزکاری CNC از ابزارهای برش چرخشی برای برداشتن مواد از یک قطعه کار ثابت یا دارای نمایه استفاده میکند. این روش معمولاً برای ایجاد حفرهها، شیارها، سطوح صاف، الگوهای سوراخ، خطوط کانتور، براکتها، محفظهها، فیکسچرها و سایر اجزای منشوری استفاده میشود.
فرزکاری سه محوره بسیاری از قطعات مرسوم را به طور موثر پردازش میکند، در حالی که ماشینهای چهار محوره و پنج محوره دسترسی بیشتری را در مواقعی که قطعات در چند ضلع یا در زوایای مرکب قرار دارند، فراهم میکنند.
تراش CNC
تراشکاری CNC قطعه کار را میچرخاند در حالی که یک ابزار برشی مواد را برمیدارد. این روش به ویژه برای شفتها، بوشها، پینها، غلافها، اجزای رزوهدار و سایر قطعاتی که عمدتاً بر اساس هندسه استوانهای هستند، مؤثر است.
تجهیزات فرزکاری میتوانند تراشکاری را با فرزکاری، سوراخکاری و سایر عملیات ترکیب کنند که میتواند انتقال قطعات مناسب بین ماشینها را کاهش دهد.
ماشینکاری CNC 5 محوره
ماشینکاری ۵ محوره به ابزار اجازه میدهد تا از جهتهای اضافی به قطعه کار نزدیک شود. این روش برای سطوح پیچیده، قطعات چند وجهی، ویژگیهای زاویهدار و اجزایی که در غیر این صورت نیاز به چندین عملیات تغییر موقعیت دارند، ارزشمند است.
مزیت اصلی تولید صرفاً پیچیدگی بیشتر نیست. زاویه دید بهتر همچنین میتواند ابزارهای کوتاهتر و سفتتر را ممکن سازد و تعداد تنظیمات مورد نیاز را کاهش دهد.
ماشینکاری EDM و ثانویه
ماشینکاری تخلیه الکتریکی برای مواد رسانای الکتریکی زمانی مفید است که ابزارهای برش معمولی نتوانند به طور موثر شیارهای باریک، جزئیات داخلی تیز، ویژگیهای کوچک یا هندسه داخلی دشوار ایجاد کنند.
پروژههای سفارشی همچنین ممکن است ماشینکاری را با سنگزنی، هونینگ، برقوکاری، جوشکاری، عملیات حرارتی یا پرداخت سطح ترکیب کنند، زمانی که الزامات نهایی در یک عملیات قابل دستیابی نباشند.
از چه موادی میتوان برای ماشینکاری سفارشی استفاده کرد؟
ماشینکاری سفارشی طیف وسیعی از فلزات و پلاستیکهای مهندسی را پشتیبانی میکند. ابتدا باید ماده صحیح برای عملکرد قطعه انتخاب شود، سپس استراتژی ماشینکاری باید بر اساس استحکام، سختی، رفتار حرارتی، پایداری و قابلیت ماشینکاری آن تنظیم شود.
آلومینیوم و آلیاژهای آلومینیوم
آلومینیوم به طور گسترده مورد استفاده قرار میگیرد زیرا چگالی نسبتاً کم را با قابلیت ماشینکاری خوب ترکیب میکند. گریدهایی مانند ۶۰۶۱ برای محفظهها، فیکسچرها، براکتها، نمونههای اولیه و اجزای دقیق عمومی رایج هستند، در حالی که گریدهای با استحکام بالاتر مانند ۷۰۷۵ ممکن است در مواردی که عملکرد مکانیکی مورد نیاز است انتخاب شوند.
رسانایی حرارتی بالای آن به دور کردن گرما از ناحیه برش کمک میکند، اگرچه ویژگیهای نازک و تشکیل پلیسه هنوز نیاز به کنترل دقیق دارند.
فولاد و فولاد ضد زنگ
فولادهای کربنی و آلیاژی استحکام، مقاومت در برابر سایش و طیف گستردهای از گزینههای عملیات حرارتی را فراهم میکنند. فولادهای ضد زنگ مقاومت در برابر خوردگی را افزایش میدهند و در تجهیزات، پزشکی، فرآوری و کاربردهای جابجایی سیال رایج هستند.
در مقایسه با آلومینیوم، بسیاری از فولادها نیروهای برشی بالاتر و سایش ابزار بیشتری ایجاد میکنند. گریدهای ضد زنگ همچنین میتوانند نیاز به توجه بیشتری به تولید گرما و سخت شدن کار داشته باشند.
تیتانیوم و سایر فلزات با کارایی بالا
تیتانیوم زمانی انتخاب میشود که نسبت استحکام به وزن بالا، مقاومت در برابر خوردگی یا عملکرد سرویس دشوار، دشواری ماشینکاری اضافی را توجیه کند.
رسانایی حرارتی نسبتاً پایین آن، گرما را در نزدیکی لبه برش متمرکز میکند و باعث میشود سایش ابزار، خنککاری و پایداری برش از ملاحظات مهم باشند.
پلاستیک های مهندسی
پلاستیکهای مهندسی مانند POM، PEEK، PTFE، نایلون و PEI برای عایقها، بوشینگها، قطعات سایشی، سازههای سبک، قطعات مقاوم در برابر مواد شیمیایی و سایر کاربردهای تخصصی استفاده میشوند.
رفتار ماشینکاری آنها به طور قابل توجهی با فلزات متفاوت است. گرما، نیروی گیره، جذب رطوبت، انبساط حرارتی و انعطاف پذیری مواد، همگی میتوانند بر ابعاد نهایی تأثیر بگذارند.
چالشهای ماشینکاری در قطعات پیچیده سفارشی
پیچیدگی زمانی دشوار میشود که هندسه، دسترسی به ابزار را محدود کند، استحکام قطعه را کاهش دهد، تعداد تنظیمات را افزایش دهد یا بازرسی را دشوارتر کند. بنابراین بهترین استراتژی، ارزیابی نحوه برش و اندازهگیری واقعی قطعه است، نه فقط اینکه آیا هندسه قابل مدلسازی است یا خیر.
جیبهای عمیق و ویژگیهای داخلی
حفرههای عمیق اغلب به ابزارهایی با دسترسی طولانی نیاز دارند. با افزایش برآمدگی ابزار، استحکام کاهش مییابد و ابزار برشی نسبت به ارتعاش و انحراف حساستر میشود.
گوشههای داخلی نیز به شعاعهای واقعبینانه نیاز دارند زیرا ابزارهای برش چرخان نمیتوانند مستقیماً گوشههای داخلی کاملاً تیز ایجاد کنند. طراحی بر اساس اندازههای موجود ابزارهای برش میتواند هم پایداری و هم هزینه را بهبود بخشد.
دیوارهای نازک و سازههای ظریف
دیوارههای نازک میتوانند تحت نیروهای برش و گیره حرکت کنند. حذف مواد همچنین با پیشرفت ماشینکاری، سختی را کاهش میدهد، بنابراین هندسه ممکن است در طول خشنکاری و پرداختکاری متفاوت رفتار کند.
استراتژیهای تولید ممکن است شامل حذف مرحلهای مواد، ویژگیهای پشتیبانی، مسیرهای پرداخت سبکتر، فیکسچرینگ کنترلشده و جهت برش مناسب باشد.
هندسه چندوجهی و منحنی
ویژگیهایی که در چندین طرف قرار گرفتهاند، ممکن است نیاز به تنظیمات متعدد در یک دستگاه معمولی داشته باشند. هر عملیات تغییر موقعیت، فرصت دیگری را برای تغییر ترازبندی ایجاد میکند.
ماشینکاری چند محوره میتواند این انتقالها را برای قطعات مناسب کاهش دهد و دسترسی بهتری به سطوح مرکب و ویژگیهای زاویهدار فراهم کند.
ویژگیهایی که نیاز به عملیات چندگانه دارند
بعضی از قطعات، قطرهای تراشیده شده، حفرههای فرزکاری شده، سوراخهای دریل شده، سوراخهای دقیق، رزوهها و عملیات سطحی را با هم ترکیب میکنند.
چالش اصلی، حفظ روابط دادهای در طول عملیات است. برنامهریزی فرآیند باید مشخص کند که کدام ویژگیها ابتدا ایجاد میشوند و تنظیمات بعدی چگونه قطعه را پیدا میکنند.
تلرانسها و دقت در ماشینکاری سفارشی
ماشینکاری سفارشی میتواند از کنترل دقیق ابعادی پشتیبانی کند، اما تلرانس قابل دستیابی به جنس، هندسه، اندازه ویژگی، قابلیت دستگاه، ابزارآلات، نگهداری کار، پایداری حرارتی و بازرسی بستگی دارد. بنابراین باید بر اساس عملکرد تعریف شود نه به عنوان یک عدد جهانی.
کدام ابعاد به تلرانسهای دقیق نیاز دارند؟
ابعاد بحرانی معمولاً روابط جفت شدن، تناسب یاتاقانها، آببندی، همترازی، موقعیتیابی یا حرکت را کنترل میکنند. این ابعاد شایسته توجه بیشتر در تولید و بازرسی هستند.
سطوح لقی غیرعملکردی اغلب به دقت یکسانی نیاز ندارند. کاهش تلرانسهای غیرضروری میتواند زمان ماشینکاری را کاهش داده و بازرسی را بدون کاهش عملکرد قطعه ساده کند.
چگونه تنظیمات و ابزار بر دقت تأثیر میگذارند
طول ابزار، سختی ابزار برش، میزان نگهداری ابزار، وضعیت دستگاه، سایش ابزار و استراتژی برش، همگی بر ثبات ابعادی تأثیر میگذارند.
طراحی چیدمان به ویژه زمانی اهمیت دارد که چندین سطح به یکدیگر ارجاع میدهند. نگه داشتن ویژگیهای مرتبط در یک چیدمان مشترک میتواند خطای تغییر موقعیت را در جایی که هندسه اجازه میدهد، کاهش دهد.
مدیریت انباشت تحمل
یک قطعه ممکن است تمام ابعاد را برآورده کند، اما اگر چندین تلرانس در یک جهت جمع شوند، باز هم مشکل مونتاژ ایجاد میشود.
دادههای واضح و ابعاد عملکردی به کنترل این ریسک کمک میکنند. طراحان باید به جای محدود کردن هر ویژگی به طور مستقل، روی زنجیرهای از ابعاد که بر رابط کاربری واقعی تأثیر میگذارند، تمرکز کنند.
طراحی برای ماشینکاری سفارشی بهتر
طراحی خوب برای ماشینکاری سفارشی به معنای سادهسازی هر قطعه نیست. بلکه به معنای حفظ عملکرد مورد نیاز و در عین حال اجتناب از هندسهای است که بدون بهبود عملکرد، هزینه را افزایش میدهد.
بهبود دسترسی به ابزار و نگهداری کار
هر قطعه ماشینکاری شده به یک مسیر دسترسی کاربردی برای برش و کل مجموعه ابزار نیاز دارد.
قطعات همچنین باید هندسه پایدار کافی برای فیکسچرینگ را فراهم کنند. ویژگیای که مدلسازی آن آسان است اما گیرهبندی آن دشوار است، ممکن است نیاز به تنظیمات اضافی یا نگهداری سفارشی داشته باشد.
از شعاعها، عمقها و ضخامتهای دیوارهی کاربردی استفاده کنید
شعاعهای داخلی بزرگتر عموماً امکان استفاده از ابزارهای سفتتر و ماشینکاری آسانتر را فراهم میکنند. عمق متوسط حفره، نیاز به دسترسی بیش از حد ابزار را کاهش میدهد، در حالی که ضخامتهای دیواره عملی، پایداری را بهبود میبخشند.
این تصمیمات میتوانند تأثیر بیشتری بر قابلیت تولید نسبت به تغییرات کوچک در ابعاد کلی قطعه داشته باشند.
ویژگیهایی که پیچیدگی غیرضروری ایجاد میکنند را ساده کنید
شیارهای بسیار عمیق، جیبهای پنهان، رزوههای غیراستاندارد، گوشههای داخلی تیز و سطوح ظاهری با تلرانسهای دشوار میتوانند عملیات را افزایش دهند.
وقتی این ویژگیها هیچ هدف عملکردی مشخصی ندارند، سادهسازی آنها میتواند زمان چرخه، ابزارآلات ویژه و الزامات بازرسی را کاهش دهد.
فقط در مواردی که مهم هستند، تلرانسهای دقیق اعمال کنید
وقتی تلرانسهای نزدیک به طور گسترده اعمال شوند، ساخت یک نقشه سختتر و گرانتر میشود.
رویکرد مؤثرتر این است که مشخص کنیم کدام ابعاد عملکرد را کنترل میکنند و آزادی تولید معقول را در جای دیگری باقی بگذاریم.
نحوه کنترل کیفیت در ماشینکاری سفارشی
کنترل کیفیت باید در فرآیند تولید ادغام شود، نه اینکه فقط به عنوان یک بررسی نهایی در نظر گرفته شود. قطعات پیچیده از تأیید ابعاد حیاتی قبل از اینکه عملیات اضافی، دوبارهکاری را دشوار کند، سود میبرند.
بازرسی اولیه و حین تولید
بازرسی اولیه کالا تأیید میکند که فرآیند تولید اولیه، ابعاد، شرایط مواد و پرداخت مورد نیاز را قبل از تکمیل قطعات اضافی تولید میکند.
بررسیهای حین فرآیند میتوانند ابعاد بحرانی، سایش ابزار، ثبات تنظیمات و سایر متغیرها را در طول تولید رصد کنند.
بازرسی ابعادی برای ویژگیهای پیچیده
هندسههای مختلف به روشهای بازرسی متفاوتی نیاز دارند. دستگاههای اندازهگیری مختصات برای هندسههای پیچیده و اندازهگیریهای مبتنی بر داده مفید هستند، در حالی که سیستمهای نوری میتوانند برای پروفیلهای قابل مشاهده و ویژگیهای کوچک مفید باشند.
برنامهریزی بازرسی باید در طول طراحی در نظر گرفته شود زیرا اندازهگیری ویژگیهای عمیقاً فرورفته یا پنهان، حتی زمانی که قابل ماشینکاری باشند، میتواند دشوار باشد.
پرداخت سطح و تأیید نهایی
کیفیت سطح میتواند بر آببندی، سایش، اصطکاک، ظاهر، رفتار خستگی یا عملکرد پوشش تأثیر بگذارد.
بنابراین، تأیید نهایی باید قبل از عرضه قطعه، هم الزامات ابعادی و هم شرایط پرداخت مشخصشده را تأیید کند.
چه چیزی بر هزینه ماشینکاری سفارشی و زمان تحویل تأثیر میگذارد؟
هزینه ماشینکاری سفارشی توسط کل مسیر تولید تعیین میشود. قیمت مواد مهم است، اما زمان ماشینکاری، پیچیدگی راهاندازی، ابزار، بازرسی، پرداخت و کمیت اغلب به همان اندازه تأثیر دارند.
هندسه قطعه و زمان ماشینکاری
هندسه پیچیده میتواند به مسیرهای ابزار بیشتر، برشدهندههای کوچکتر، مسیرهای پرداخت کندتر، تنظیمات متعدد یا برنامهنویسی اضافی نیاز داشته باشد.
ویژگیهای عمیق و دسترسی محدود نیز تمایل به افزایش زمان چرخه دارند زیرا شرایط برش باید پایدار بماند.
مواد و قابلیت ماشینکاری
جنس ماده هم بر قیمت مواد اولیه و هم بر تلاش برای ماشینکاری تأثیر میگذارد. آلومینیوم معمولاً راحتتر از تیتانیوم یا بسیاری از فولادهای ضد زنگ ماشینکاری میشود، در حالی که مواد سختتر یا مقاوم در برابر حرارت میتوانند زمان برش و مصرف ابزار را افزایش دهند.
الزامات مربوط به درجه مواد و گواهینامهها نیز میتوانند بر تدارکات و زمان تحویل تأثیر بگذارند.
تلرانسها و الزامات سطحی
تلرانسهای دقیقتر ممکن است نیاز به تنظیمات پایدارتر، مراحل تکمیلی اضافی، کنترل محیطی و بازرسی اضافی داشته باشند.
زبری مشخص، صیقلکاری، عملیات حرارتی، آنودایزینگ، آبکاری یا پسیواسیون میتواند مراحل تولید بیشتری را اضافه کند.
کمیت و عملیات ثانویه
مقادیر کم، هزینههای برنامهنویسی و راهاندازی را در قطعات کمتری متحمل میشوند، در حالی که مقادیر بیشتر اجازه میدهند این هزینهها به طور مؤثرتری توزیع شوند.
فرآیندهای ثانویه همچنین میتوانند بر زمانبندی تأثیر بگذارند زیرا ممکن است قطعات نیاز به جابجایی بین تأمینکنندگان ماشینکاری، پرداخت، عملیات حرارتی و بازرسی داشته باشند.
چه زمانی ماشینکاری سفارشی معنی پیدا میکند؟
ماشینکاری سفارشی زمانی بیشترین ارزش را دارد که انعطافپذیری، هندسه یا کمیت تولید، راهحلهای استاندارد را غیرعملی کند. موقعیتهای رایج شامل طرحهای منحصر به فرد، قطعات جایگزین، نمونههای اولیه و اجزای دقیق تولید شده در مقادیر کم است.
نمونه اولیه و توسعه محصول جدید
ماشینکاری CNC اجازه میدهد قطعات کاربردی مستقیماً از دادههای مهندسی و بدون قالبهای اختصاصی تولید شوند.
بنابراین، طرحها میتوانند قبل از تصمیمگیری در مورد ابزارسازی یا تولید در حجم بالا، آزمایش و اصلاح شوند.
تولید دقیق در حجم کم
قطعات کم تیراژ اغلب به مواد با کیفیت تولید بالا و هندسه دقیق نیاز دارند، اما سرمایهگذاری بالای ابزار را توجیه نمیکنند.
ماشینکاری سفارشی با این نیاز مطابقت دارد زیرا برنامهنویسی و نصب فیکسچرها را میتوان بدون نیاز به ابزار تولید دائمی، با کمیت خاص تطبیق داد.
قطعات غیر استاندارد و جایگزین
تجهیزات قدیمیتر ممکن است از قطعاتی استفاده کنند که دیگر تولید نمیشوند یا از تأمینکننده اصلی در دسترس نیستند.
گاهی اوقات میتوان یک جایگزین را از روی یک نقشه، مدل CAD، نمونه یا هندسه مهندسی معکوس موجود ساخت و به تجهیزات حیاتی اجازه داد تا در خدمت باقی بمانند.
قطعات با الزامات عملکردی منحصر به فرد
یک قطعه استاندارد ممکن است به طراحی مورد نیاز نزدیک باشد اما همچنان به دلیل یک رابط، جنس، الگوی سوراخ، تلرانس یا الزامات محیطی دچار نقص شود.
ماشینکاری سفارشی اجازه میدهد تا آن مجموعه ویژگی حول کاربرد مورد نظر ساخته شود، به جای اینکه مجموعه اطراف برای تطبیق با یک قطعه استاندارد نامناسب، دوباره طراحی شود.
ماشینکاری سفارشی در مقابل سایر روشهای تولید
ماشینکاری سفارشی به ویژه برای قطعات دقیق، هندسه پیچیده، نمونههای اولیه و مقادیر تولید کمتر رقابتی است زیرا از ابزار تولید اختصاصی اجتناب میکند. روشهای دیگر ممکن است زمانی که هندسه یا حجم تغییر میکند، مناسبتر باشند.
ماشینکاری سفارشی در مقابل قالب گیری تزریقی
ماشینکاری برای نمونههای اولیه و قطعات با تیراژ کم انعطافپذیرتر است زیرا به قالب نیازی نیست. قالبگیری تزریقی زمانی جذابتر میشود که یک طرح پلاستیکی پایدار باشد و حجم تولید به اندازه کافی بالا باشد تا استفاده از ابزار توجیه شود.
ماشینکاری سفارشی در مقابل چاپ سه بعدی
ماشینکاری قطعات را مستقیماً از مواد اولیه مهندسی تولید میکند و برای سطوح عملکردی دقیق مناسب است. چاپ سهبعدی آزادی عمل بیشتری برای هندسه داخلی بسیار پیچیده ارائه میدهد و میتواند برای توسعه سریع مفهوم مفید باشد.
ماشینکاری سفارشی در مقابل ریختهگری
ماشینکاری اغلب برای مقادیر کمتر و ویژگیهای دقیق سادهتر است. ریختهگری برای شکلهای مناسب و حجم تولید بالاتر رقابتیتر میشود، اما عموماً به ابزار نیاز دارد و ممکن است هنوز هم در سطوح بحرانی به ماشینکاری ثانویه نیاز داشته باشد.
سوالات متداول
هزینه ماشینکاری سفارشی چقدر است؟
هزینه ماشینکاری سفارشی به هندسه قطعه، جنس، تلرانس، کمیت، زمان ماشینکاری، پرداخت سطح و الزامات بازرسی بستگی دارد. قطعات آلومینیومی ساده ممکن است نسبتاً اقتصادی باشند، در حالی که هندسههای پیچیده، مواد دشوار، تلرانسهای دقیق و عملیات ثانویه متعدد معمولاً هزینه کل را افزایش میدهند.
چرا CNC اینقدر گران است؟
ماشینکاری CNC میتواند گران شود زیرا قیمت آن چیزی بیش از حذف مواد را شامل میشود. برنامهنویسی، راهاندازی دستگاه، فیکسچرها، ابزارهای برش، زمان ماشینکاری، سایش ابزار، بازرسی و پرداخت نهایی، همگی در هزینه نهایی نقش دارند. قطعات پیچیده و تلرانسهای دقیق معمولاً نیاز به عملیات اضافی و کنترل کیفیت دارند.
از کجا میتوان خدمات ماشینکاری سریع CNC برای قطعات سفارشی پیدا کرد؟
تامینکنندهای را انتخاب کنید که بتواند مواد، تلرانسها، پیچیدگی قطعه، بازرسی و برنامه تحویل مورد نیاز شما را پشتیبانی کند. در TiRapid، ما خدمات ماشینکاری CNC دقیق را برای قطعات فلزی سفارشی و قطعات پلاستیکی مهندسی ارائه میدهیم و از نمونههای اولیه و تولید کم حجم با فرزکاری، تراشکاری، ماشینکاری چند محوره و بازرسی ابعادی پشتیبانی میکنیم.
نتیجه
ماشینکاری سفارشی با فراهم کردن امکان انطباق فرآیند تولید با هندسه، جنس، تلرانس و مقدار مورد نیاز، تولید قطعات پیچیده را آسانتر میکند. ارزش آن زمانی بیشتر میشود که اجزای استاندارد نتوانند طراحی را برآورده کنند، نمونههای اولیه نیاز به بازنگری مکرر داشته باشند، یا قطعات دقیق با حجم کم بدون ابزار اختصاصی تولید شوند. نتایج خوب به طراحی ویژگیهای کاربردی، استراتژیهای ماشینکاری پایدار، تلرانسهای مناسب و بازرسی متمرکز بر ابعادی که عملکرد را کنترل میکنند، بستگی دارد.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات فلزی سفارشی و قطعات پلاستیکی مهندسی ارائه میدهیم. قابلیتهای ما از فرزکاری CNC، تراشکاری، ماشینکاری چند محوره، هندسههای پیچیده، بازرسی ابعادی، هماهنگی پرداخت سطح، نمونههای اولیه و تولید با حجم کم پشتیبانی میکند.
















