
یک سطح نصب صاف، یک حفره عمیق و یک سطح قالب منحنی، رویکردهای برش متفاوتی را میطلبد. انتخاب یک تیغه فرز با درک ویژگی مورد نظر برای تولید شروع میشود، سپس بررسی اینکه آیا ابزار میتواند به آن برسد، مواد را به طور قابل اعتمادی جدا کند و پرداخت مورد نیاز را ایجاد کند یا خیر.
این راهنما انواع اصلی تیغههای فرز، کاربردهای معمول آنها و عوامل انتخاب مهم در ماشینکاری CNC را توضیح میدهد. برای مهندسان و خریداران، همچنین نشان میدهد که چگونه هندسه قطعه و الزامات ابزار بر تلاش و هزینه تولید تأثیر میگذارد.
تیغه فرز چیست؟
فرز یک ابزار برش چرخشی است که با درگیر شدن لبههای برشی آن با قطعه کار، مواد را برمیدارد. هندسه آن تعیین میکند که به کدام سطوح میتواند دسترسی داشته باشد و چگونه ویژگیهایی مانند سطوح، دیوارهها، شیارها و خطوط را برش دهد.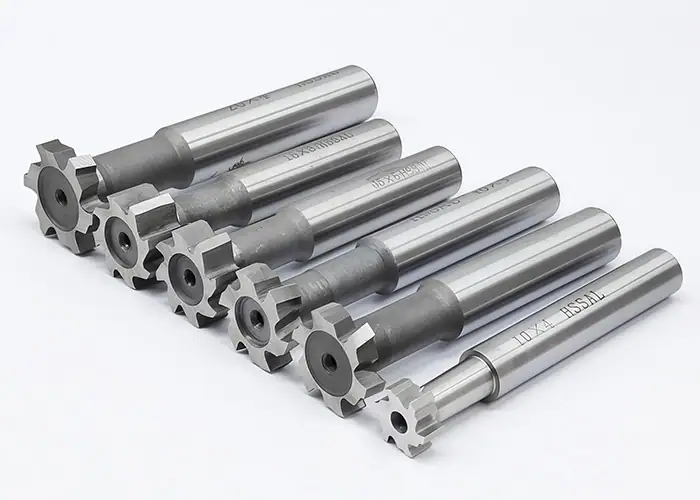
چگونه تیغههای فرز مواد را جدا میکنند
در حین فرزکاری، اسپیندل، تیغه فرز را میچرخاند و در عین حال حرکت کنترلشده بین ابزار و قطعه کار، شکل مورد نظر را ایجاد میکند. هر لبه برش درگیر، یک براده را برمیدارد، سپس قبل از درگیر شدن مجدد، از برش خارج میشود.
برش محیطی از لبههای اطراف ابزار برای ماشینکاری دیوارهها یا پروفیلها استفاده میکند. برش انتهایی از لبههای انتهای ابزار برای ماشینکاری سطوح یا ورود مواد در جایی که طراحی ابزار اجازه میدهد، استفاده میکند. بسیاری از برشدهندهها این اقدامات را با هم ترکیب میکنند.
یک مته در درجه اول از طریق تغذیه محوری سوراخ ایجاد میکند. فرز انگشتی میتواند به صورت جانبی ماشینکاری کند، اما فرو رفتن مستقیم به طراحی مناسب برش مرکزی نیاز دارد. شیبدار کردن و ورود مارپیچی نیز به هندسه ابزار برش و توصیههای سازنده بستگی دارد.
نحوه طبقهبندی تیغههای فرز
توصیفات ابزار چندین ویژگی را با هم ترکیب میکنند. فرز انگشتی با دماغه ساچمهای، پروفیل را توصیف میکند، در حالی که کاربید جامد، انتخاب جنس و ساختار را توصیف میکند. پوشش، مشخصات دیگری را اضافه میکند.
هنگام مقایسه ابزارها، این دستهها را از هم جدا نگه دارید:
| طبقه بندی | آنچه توصیف میکند | مثال ها |
| هندسه و کاربرد | شکل برش و کار مورد نظر | دماغه ساچمه ای، فرز پیشانی، فرز رزوه ای |
| ساخت | نحوه ساخت یا تعویض قسمت برش | جامد، قابل فهرست بندی، ماژولار |
| مواد برش | مواد تشکیل دهنده لبه برش | HSS، کاربید، PCD |
| درمان سطحی | پوشش اعمال شده روی ماده برش | پوشش AlTiN، TiB₂، الماس |
یک ابزار برش قابل تنظیم از اینسرتهای قابل تعویض استفاده میکند. یک سیستم مدولار جایگزین سر برش یا بخش ابزار دیگری میشود. این انتخابهای ساختاری میتوانند در خانوادههای مختلف ابزار برش ظاهر شوند.
انواع اصلی تیغه فرز کدامند؟
تیغههای فرز رایج شامل فرزهای انگشتی، فرزهای سطحی، فرزهای کناری و سطحی، فرزهای تختال، ارههای شیارزن و ابزارهای تخصصی برای شیارزنی، پخزنی، رزوهزنی و پروفیلهای شکلدهی شده هستند. شکل ظاهری و دسترسی موجود، تعیین میکند که کدام خانواده مناسب است.
مقایسه زیر، نقطه شروعی قبل از توصیف تک تک ابزارها ارائه میدهد.
| نوع برش | ویژگی های معمولی | بررسی انتخاب اصلی |
| آسیاب پایان | جیبها، دیوارها، شکافها، خطوط کانتور | نمایه پایان، دسترسی و قابلیت ورود |
| آسیاب صورت | سطوح مسطح پهن | عرض برش، زاویه ورود و ظرفیت دستگاه |
| برش دهنده کناری و جلویی | شیارها و شکافهای باز | عرض برش، پشتیبانی از محور و دسترسی |
| آسیاب اسلب | سطوح پهن موازی با محور برش | چیدمان آربور و فاصله قطعه کار از زمین |
| اره مخصوص شیار | شکافها و برشهای باریک | ضخامت، عمق و پشتیبانی جانبی |
| کاتر T شکل یا وودراف | جاکلیدیهای T شکل یا شفتی | فرم مورد نیاز و فاصله گردن |
| کاتر پخ زن یا دم چلچله زن | لبههای اریب یا شیارهای زاویهدار | زاویه و فاصله برخورد |
| آسیاب نخ | رزوههای داخلی یا خارجی | قابلیت شکل رزوه، گام و درونیابی |
| آسیاب فرم | پروفیلهای مشخص شده و شعاع لبه | تطابق بین فرم ابزار و نقشه |
پایان میلز
فرزهای انگشتی به طور گسترده برای حفرهها، شانهها، شیارها و پروفیلهای خارجی CNC استفاده میشوند. لبههای برش محیطی آنها دیوارههای ماشینکاری را تشکیل میدهند، در حالی که هندسه انتهایی، سطوحی را که در انتهای برش باقی میگذارند، تعیین میکند.
طرحهای رایج عبارتند از:
- فرزهای انتهایی مربعی دارای انتهای صاف با گوشههای بیرونی تیز هستند. آنها برای حفرههای کف صاف، پلهها و تزئینات دیواری مناسب هستند.
- فرزهای انگشتی نوک گرد، انتهای گردی دارند که برای سطوح منحنی و پرداختهای منحنی مناسب است. موقعیت تماس ابزار مهم است زیرا سرعت برش به سمت مرکز نوک کاهش مییابد. گام به جلو و جهت ابزار به تعیین بافت سطح حاصل کمک میکند.
- فرزهای انگشتی شعاع گوشه، انتهای مرکزی صاف خود را حفظ میکنند و گوشههای برش بیرونی را گرد میکنند. گوشه گرد به مقاومت در برابر لبپریدگی کمک میکند. هنگامی که ابزار اتصال دیوار به کف را تمام میکند، شعاع گوشه آن، فیلت اسمی باقی مانده در آنجا را تعیین میکند.
- فرزهای انگشتی خشنکاری برای برداشتن مواد زائد طراحی شدهاند. انواع دندانهدار، لبه برش را به بخشهای کوچکتری تقسیم میکنند تا برادهها و بارهای برش را مدیریت کنند. معمولاً زمانی که ترسیم به سطح صافتر یا کنترل ابعادی دقیقتری نیاز دارد، یک مسیر پرداخت جداگانه برنامهریزی میشود.
- فرزهای انگشتی زیربر از گردنههای برجسته و سرهای برشی استفاده میکنند که به زیر قسمتهای آویزان میرسند. فرزهای لولیپاپ نمونهای آشنا هستند. پوشش برش، قطر گردنه و فاصله را در طول ورود، ماشینکاری و خروج بررسی کنید.
این توضیحات با هم همپوشانی دارند. یک ابزار خشنکاری ممکن است شعاع گوشه نیز داشته باشد. به جای اینکه هر برچسب کاتالوگ را به عنوان یک دسته جداگانه و متقابلاً منحصر به فرد در نظر بگیرید، مشخصات کامل ابزار را انتخاب کنید.
آسیاب صورت
فرزهای سطحی، سطوح صاف را با محور اسپیندل که عموماً عمود بر سطح تولید شده است، ماشینکاری میکنند. آنها معمولاً سطوح نصب، سطوح مرجع و نواحی وسیعی از قطعه را آماده میکنند.
بسیاری از فرزهای پیشانی از اینسرتهای قابل تنظیم استفاده میکنند که امکان تغییر شکل یا تعویض لبههای فرسوده را فراهم میکند. هندسه اینسرت، زاویه ورود و گام ابزار برش بر نیروهای برش و مناسب بودن آن برای قطعه کار تأثیر میگذارد.
ابزار را با توان، میزان نگهداری و سطح مورد نیاز مطابقت دهید. قطر بزرگتر، عرض بیشتری را پوشش میدهد، اما همچنین بار روی دستگاه و فضای مورد نیاز اطراف وسایل و اجزای مجاور را تغییر میدهد.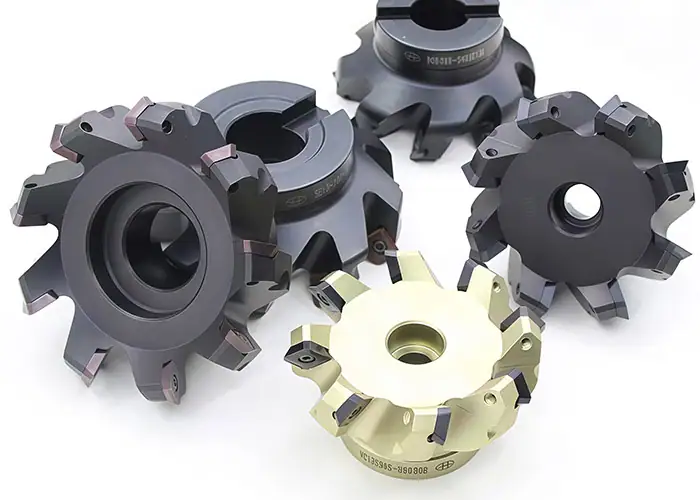
تیغههای فرز جانبی و پیشانی
تیغههای برش کناری و سطحی دارای لبههای برش در اطراف و در امتداد طرفین خود هستند. این چیدمان به ابزار اجازه میدهد تا هنگام ماشینکاری سطوح جانبی، مواد را از شیار خارج کند.
آنها برای شیارهای مستقیم قابل دسترس، شیارها و برخی عملیات شانه مفید هستند. چیدمانهای نصب شده روی محور میتوانند در صورت امکان پیکربندی دستگاه، پشتیبانی لازم را برای برشهای دشوار فراهم کنند.
رابطه بین عرض برش و عرض شیار پرداخت شده، از جمله هرگونه تنظیم یا فاصله پرداخت را بررسی کنید. یک حفره بسته با ورودی محدود ممکن است به فرز انگشتی نیاز داشته باشد.
تیغههای فرزکاری اسلب
فرزهای تختال که به آنها تیغه فرز ساده نیز گفته میشود، در درجه اول با دندانههایی در اطراف محیط استوانهای خود برش میخورند. محور آنها موازی با سطح تحت ماشینکاری است و کاربرد اصلی آنها را از فرزکاری سطحی متمایز میکند.
آنها با چیدمانهای افقی و نصبشده روی محور برای سطوح صاف وسیع مرتبط هستند. عرض برش، استحکام محور و دسترسی به قطعه کار، عملی بودن این چیدمان را تعیین میکند.
جایگاه آنها در طرح ابزار بستگی به پیکربندی دستگاه دارد. یک مرکز ماشینکاری CNC با اسپیندل عمودی ممکن است از فرز پیشانی یا فرز انتهایی برای سطح مربوطه استفاده کند.
ارههای شیار
ارههای شیارزن، تیغههای دایرهای نازکی هستند که برای ایجاد شیارهای باریک، برشهای برجسته و عملیات جدا کردن استفاده میشوند. سطح نازک آنها برشهای باریکی را بدون نیاز به فرز انگشتی با قطر کوچک ایجاد میکند.
همین مقطع نازک، سختی جانبی را محدود میکند. انحراف محور، طول بدون تکیهگاه، تخلیه براده و بارگذاری جانبی نیاز به توجه دارند.
فرم دندانه و شرایط برش را برای جنس و درگیری قطعه کار انتخاب کنید. تأیید کنید که ابزار و محور میتوانند بدون تماس با سطوح مجاور به عمق مورد نظر برسند.
برشدهندههای کلید T-Slot و Woodruff
برشدهندههای شیار T شکل، بخش پهنتر زیر دهانه شیار T شکل را ماشینکاری میکنند. یک مسیر معمول ابتدا شیار دسترسی باریکتر را باز میکند، سپس برش زیرین را با ابزار شیار T شکل ماشینکاری میکند.
برشدهندههای نشیمنگاه کلید Woodruff، نشیمنگاه فرورفته برای کلید Woodruff در شفت را تولید میکنند. سرهای دیسکیشکل آنها ممکن است شبیه برشدهندههای نشیمنگاه کلید دیگر باشد، اما هندسه کلید و نشیمنگاه مشخصشده، انتخاب را تعیین میکند.
برای هر دو خانواده ابزار، قطر سر، عرض، فاصله از گردن و دسترسی را بررسی کنید. ظاهر مشابه، ابزارها را برای یک ویژگی خاص قابل تعویض نمیکند.
تیغههای پخزن و دم چلچلهای
تیغههای پخزن لبههای پخدار ایجاد میکنند و میتوانند لبهشکنی یا پلیسهگیری کنترلشده را انجام دهند. زاویه و ابعاد پخ مورد نیاز، پروفیل برش و موقعیت برنامهریزیشده را تعیین میکند.
تیغههای دم چلچلهای، دیوارههای زیرین زاویهدار ایجاد میکنند که در مواردی مانند اتصالات کشویی و شیارهای مکانیابی استفاده میشوند. سرهای پهنتر آنها به یک مسیر ورودی و فضای خالی در زیر دهانه نیاز دارد.
یک ابزار زاویهدار باید نسبت به سطح مقطع واقعی انتخاب شود. یک پخ و یک دم چلچلهای ممکن است زاویه مشترکی داشته باشند در حالی که به پوشش برش، برجستگی گردن و دسترسی ابزار متفاوتی نیاز دارند.
آسیاب نخ
فرزهای رزوهکاری از طریق چرخش هماهنگ تیغه و مسیر ابزار مارپیچی، رزوه تولید میکنند. ابزارها و حرکات مناسب ماشین میتوانند رزوههای داخلی یا خارجی تولید کنند.
برخلاف قلاویز، فرز رزوهزنی به جای پیشروی به عنوان یک ابزار رزوهدار با اندازه کامل در سوراخ، یک مسیر برنامهریزیشده را دنبال میکند. شکل ابزار، استاندارد رزوه، گام و طول برش باید با کاربرد مورد نظر مطابقت داشته باشد.
برای رزوههای داخلی، آمادهسازی سوراخ، فاصله ابزار تا سوراخ، عمق قابل استفاده و حذف براده را تأیید کنید. تنظیم قطر از طریق مسیر ابزار مفید است، اما بررسی رزوه برای تأیید نتیجه نهایی همچنان ضروری است.
فرزهای فرمدهی و سایر برشدهندههای تخصصی
آسیابهای فرمدهی، پروفیل مشخصی را از طریق شکل لبههای برش خود تولید میکنند. به عنوان مثال میتوان به ابزارهایی برای شعاع لبه و فرمهای دندانه-چرخدنده انتخابی اشاره کرد.
یک فرز انگشتی گردکننده گوشه، شعاعی را روی لبه قطعه کار تشکیل میدهد. این با فرز انگشتی شعاعی گوشهای متفاوت است، که گوشه برش گرد آن معمولاً یک گذار مقعر در محل اتصال دیوار به کف ایجاد میکند.
سایر برشدهندههای تخصصی کاربردهای محدودتری دارند:
| ابزار | استفاده معمول | در نظر گرفتن برنامه ریزی |
| فلای کاتر | ماشینکاری سطوح صاف با لبه برش گسترده | تعادل، استحکام و محدودیتهای عملیاتی ایمن |
| آسیاب توخالی | ماشینکاری یک قطعه استوانهای خارجی با لبههای رو به داخل | اندازه و دسترسی به ویژگیها |
| برش دهنده فرم دنده | تولید پروفیل فضای دندانی مشخص | هندسه دندان، نمایهسازی و بررسی |
زمانی یک برشدهندهی تخصصی را انتخاب کنید که شکل یا روش تولید آن، روشی عملی برای تولید ویژگی مشخصشده ارائه دهد.
مواد و پوششهای برشدهنده چگونه بر انتخاب تأثیر میگذارند؟
جنس و پوشش برش بر مقاومت در برابر سایش، رفتار لبه و سازگاری با قطعه کار تأثیر میگذارند. آنها را در کنار هندسه برش و شرایط عملیاتی انتخاب کنید، نه اینکه فرض کنید یک ماده یا پوشش برای هر کاری بهترین است.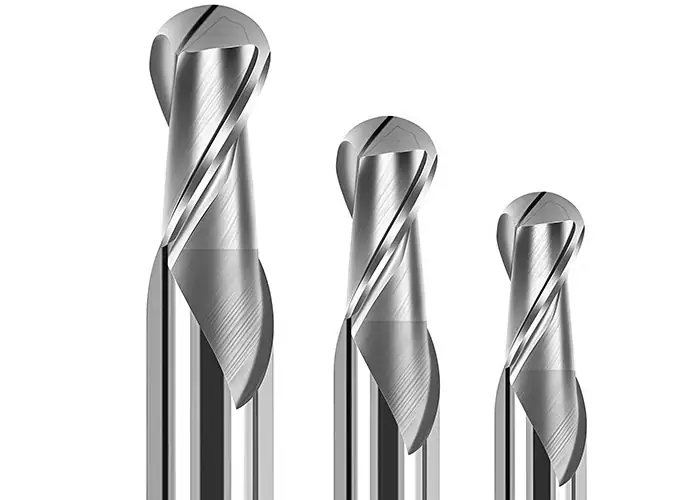
تیغههای فرز HSS و کاربیدی
فولاد تندبر یا HSS، چقرمگی مفیدی ارائه میدهد و برای بسیاری از برشهای عمومی و تخصصی کاربردی است. انواع آلیاژ کبالت و متالورژی پودر، گزینههای موجود را گسترش میدهند.
کاربید سختی، مقاومت در برابر سایش و سفتی بالایی را فراهم میکند. این فلز از ماشینکاری CNC پربازده پشتیبانی میکند، زمانی که شرایط برش و تنظیمات با درجه و هندسه انتخاب شده مطابقت داشته باشد. لبههای برش آن میتوانند به ضربه، استحکام ضعیف و بدکاری حساس باشند.
از انتخاب صرفاً بر اساس سختی قطعه کار خودداری کنید. یک ابزار کاربیدی میتواند برای آلومینیوم مناسب باشد، در حالی که یک برش HSS ممکن است برای یک قطعه فولادی در شرایط مناسب عملی باشد. جنس، حجم تولید، فرم ابزار و قابلیت دستگاه باید با هم در نظر گرفته شوند.
PCD و سایر مواد برش تخصصی
الماس پلی کریستالی یا PCD در کاربردهای منتخب مواد غیرآهنی و مواد ساینده، از جمله ماشینکاری آلومینیوم، استفاده میشود. مقاومت سایشی آن میتواند در مواردی که حفظ لبه برش در طول یک دوره تولید اهمیت دارد، ارزشمند باشد.
PCD در درجه اول برای کارهای غیرآهنی انتخاب میشود. کاربردهای آهنی معمولاً به ماده برش متفاوتی متناسب با آلیاژ و عملکرد نیاز دارند.
مواد برش سرامیکی برای کاربردهای تخصصی، از جمله ماشینکاری آلیاژهای مقاوم در برابر حرارت انتخاب شده، مناسب هستند. این موارد به جای ارتقاء ساده یک ابزار عمومی، به درجه، فرآیند و شرایط عملیاتی مناسب نیاز دارند.
برش دهنده های روکش دار و بدون روکش
یک پوشش، خواص سطحی ابزار را تغییر میدهد. بسته به ترکیب و کاربرد آن، میتواند مقاومت در برابر سایش، گرما یا چسبندگی مواد را بهبود بخشد.
پوششهای مورد استفاده در ماشینکاری فولاد نباید به طور خودکار به آلومینیوم منتقل شوند. ابزارها و پوششهای بدون پوشش و صیقلی که برای کارهای غیرآهنی طراحی شدهاند، میتوانند ویژگیهای لبه و اصطکاک مناسبتری را برای کاربردهای خاص ارائه دهند.
لبههای برش PCD و کاربید روکشدار با الماس نیز ساختارهای متفاوتی دارند. به جای تکیه بر کلمه الماس، کل توصیه ابزار را ارزیابی کنید.
چگونه فرز مناسب را انتخاب کنیم؟
با تعریف ویژگی و عملکرد، تطبیق جنس قطعه کار، بررسی دسترسی و ابعاد ابزار و تأیید سازگاری با دستگاه و نگهدارنده، یک ابزار برش انتخاب کنید. سپس شرایط برش را برای آن ترکیب خاص تعیین کنید.
با عملیات برجستهسازی و فرزکاری شروع کنید
قبل از انتخاب ابزار کاتالوگ، نقشه و مدل را مطالعه کنید. مشخص کنید چه چیزی باید حذف شود، سطوحی که باید باقی بمانند و نحوه ورود و خروج ابزار از برش.
جدا کردن مواد فلهای از عملیات نهایی تولید سطح. یک ابزار خشنکاری ممکن است یک حفره را به طور موثر تمیز کند، در حالی که ابزار دیگری دیوارها، کف یا جزئیات داخلی آن را پرداخت میکند.
برای یک حفره بسته، قابلیت ورود میتواند یک ابزار برش مناسب دیگر را از بین ببرد. برای یک برش از زیر، سر برش ممکن است به قطعه برسد در حالی که گردن یا نگهدارنده هنوز با قطعه برخورد میکند. مسیرهای ورود و خروج کامل و همچنین موقعیت برش را بررسی کنید.
ابزار را با جنس قطعه کار مطابقت دهید
از مشخصات واقعی مواد، شامل شرایط مربوطه، استفاده کنید. آلیاژهای مختلف آلومینیوم، عملیات حرارتی فولاد یا گریدهای پلاستیکی میتوانند الزامات ابزار را تغییر دهند.
چسبندگی و تخلیه براده در آلومینیوم، بارگذاری حرارتی و لبهای در آلیاژهای دشوار و حساسیت حرارتی یا پرکنندههای ساینده در پلاستیکهای مهندسی را در نظر بگیرید. ابزاری که برای یک پلیمر بدون پرکننده مناسب است ممکن است برای یک پلیمر با گرید پر شده با شیشه مناسب نباشد.
راهنمای کاربرد سازنده، نقطه شروعی برای هندسه، پوشش و دادههای برش فراهم میکند. به جای اعمال یک برچسب کلی برای هر کار، فرآیند را از طریق تنظیمات واقعی اصلاح کنید.
قطر، طول برش و دسترسی را بررسی کنید
قطر باید با ویژگی مورد نظر متناسب باشد و برای حرکت برنامهریزیشده جا داشته باشد. برشی که با عرض شیار متناسب باشد، ممکن است همچنان برای روش ورود یا استراتژی پرداخت آن نامناسب باشد.
طول برش، میزان امتداد محوری لبههای برش را توصیف میکند. دسترسی، دسترسی به زیر یک بخش ابزار بزرگتر را توصیف میکند، در حالی که برآمدگی نصب شده، فاصلهای است که از نگهدارنده امتداد مییابد. این ابعاد مرتبط هستند اما قابل تعویض نیستند.
از دسترسی کافی بدون اضافه کردن برآمدگیهای غیرضروری استفاده کنید. گردن و نگهدارنده را در برابر کل حفره، به ویژه در اطراف پلهها، دیوارهای زاویهدار و گیرهها، بررسی کنید. طول برش بیشتر به طور خودکار عمق قابل استفاده بیشتری را فراهم نمیکند.
تعداد شیارها و تخلیه تراشه را در نظر بگیرید
تعداد شیارها بر فضای براده موجود و درگیری پیشرفته تأثیر میگذارد. این موضوع باید در کنار جنس، هندسه شیارها و میزان درگیری شعاعی در نظر گرفته شود.
شیارزنی تمام عرض، الزامات متفاوتی را برای تخلیه براده از پرداختکاری سطحی ایجاد میکند. ابزاری با شیارهای بیشتر ممکن است برای یک مسیر پرداختکاری خاص مناسب باشد، اما در طول عملیات دیگر، برادهها را جمع کند.
مارپیچ و گام نیز بر رفتار برش تأثیر میگذارند. طرحهای متغیر میتوانند به مدیریت ارتعاش در کاربردهای مناسب کمک کنند، اما نمیتوانند نگهدارنده ناپایدار یا قطعه کار بدون تکیهگاه را جبران کنند.
سازگاری ماشین و ابزارگیر را تأیید کنید
سرعت اسپیندل، توان و گشتاور موجود، رابط نگهدارنده و محدودیتهای عملیاتی مجاز ابزار مونتاژ شده را بررسی کنید. تیغههای برش بزرگ و تیغههای برش کوچک میتوانند الزامات بسیار متفاوتی را بر روی یک دستگاه اعمال کنند.
میزان انحراف، نحوه تقسیم بارهای برشی بین لبهها را تغییر میدهد. بنابراین، وضعیت نگهدارنده، مونتاژ صحیح و طول مناسب گرفتن، در کنار خود ابزار برشی اهمیت دارند.
قبل از تولید، میزان نگهداری ابزار، تحویل مایع خنککننده و حذف براده را تأیید کنید. فاصله ابزار را شبیهسازی یا به روش دیگری تأیید کنید، سپس برنامه را تحت شرایط کنترلشده اعتبارسنجی کنید. توصیه کاتالوگ تنها پس از این بررسیهای عملی به یک فرآیند تولید تبدیل میشود.
انتخاب ابزار برش چه تاثیری بر طراحی و هزینه قطعه دارد؟
هندسه قطعه، دسترسی به ابزار را تعیین میکند و دسترسی به ابزار بر زمان ماشینکاری، تلاش برای پرداخت نهایی و ریسک تولید تأثیر میگذارد. انتخابهای طراحی که امکان برش پایدار با ابزارهای موجود را فراهم میکنند، میتوانند تولید قطعه را بدون تغییر عملکرد آن آسانتر کنند.
گوشههای داخلی، جیبهای عمیق و زیر برشها
در یک حفره که از بالا مشاهده میشود، ابزار فرزکاری چرخان شعاع داخلی مرتبط با قطر خود را به جا میگذارد. فرز انگشتی مربعی این شعاع گوشه دیوار جانبی را حذف نمیکند. گوشه انتهایی تیز آن ویژگی متفاوتی را نشان میدهد: انتقال بین دیوار و کف صاف.
در مواردی که عملکرد اجازه میدهد، ایجاد شعاع گوشه داخلی بزرگتر میتواند ابزاری سفتتر و مسیری هموارتر را فراهم کند. حفرههای عمیق و شعاع گوشههای کوچک در کنار هم میتوانند ترکیبی دشوار از قطر کوچک و دسترسی طولانی را ایجاد کنند.
برشهای زیرین، محدودیتهای دسترسی فراتر از خود سطح برش را اضافه میکنند. در طول بررسی طراحی، قبل از انتشار هندسه برای تولید، در مورد دهانه ورودی، فاصله گردن و تغییرات احتمالی تنظیمات بحث کنید.
الزامات پرداخت سطح و ابعاد
ابزار برش در سطح نهایی نقش دارد، اما مسیر ابزار، فاصله گامها، ارتعاش، انحراف، سایش و حرکت قطعه کار نیز بر نتیجه تأثیر میگذارند.
پرداخت سطح و تلرانسها را در جایی که قطعه به آنها نیاز دارد، مشخص کنید. یک استراتژی پرداخت باید آن سطوح عملکردی را با یک روش بازرسی که قادر به بررسی الزامات باشد، در نظر بگیرد.
برای سطوح منحنی، تغییر ابزار یا مسیر پرداخت ممکن است رد ابزار باقی مانده را تغییر دهد. برای یک دیوار دقیق، مدیریت انحراف و سایش ممکن است مهمتر از تغییر شکل اسمی ابزار برش باشد. فرآیند را در برابر ویژگی خاص ارزیابی کنید.
ابزارآلات استاندارد و هزینه کل ماشینکاری
قیمت خرید ابزار تنها بخشی از هزینه ماشینکاری است. راهاندازی، برنامهنویسی، زمان چرخه، تعویض ابزار، بازرسی و تعویض، همگی در هزینه قطعه نهایی نقش دارند.
ابزار استاندارد ممکن است زمان آمادهسازی را کوتاه کند، در حالی که یک ابزار فرم سفارشی ممکن است تلاش توسعه خود را زمانی توجیه کند که یک ویژگی یا حجم تولید مکرر از آن پشتیبانی کند. مسیرهای کامل تولید، از جمله آمادهسازی و تولید، را با مقدار سفارش مورد انتظار مقایسه کنید.
برای مثال، یک محفظه آلومینیومی ممکن است از یک فرز سطحی برای سطح نصب خود، یک فرز انتهایی بزرگتر برای خالی کردن حفره و یک ابزار کوچکتر برای جزئیات موضعی استفاده کند. نیاز به کوچکترین ابزار در سراسر حفره میتواند تلاش ماشینکاری را افزایش دهد. بررسی هندسه حفره ممکن است امکان حذف مواد فلهای را با یک ابزار برشی سفتتر فراهم کند و در عین حال جزئیات حیاتی را حفظ کند. هرگونه تغییر در نقشه قبل از اینکه بخشی از فرآیند ذکر شده شود، نیاز به تأیید مهندسی دارد.
برای دریافت قیمت، نقشه، مدل، جنس، تعداد، پرداخت و الزامات حیاتی را ارائه دهید. این اطلاعات به تولیدکننده اجازه میدهد تا ارزیابی کند که آیا یک ویژگی به ابزار ویژه نیاز دارد یا اینکه یک تنظیم عملی در طراحی میتواند تولید را ساده کند.
سوالات متداول
چرا تیغه فرز روی قطعه رد لرزش (chatter) باقی میگذارد؟
علائم لرزش (chatter marks) ناشی از ارتعاش در حین برشکاری است. عوامل مؤثر رایج شامل بیرون زدگی بیش از حد ابزار، نگه داشتن ضعیف قطعه کار، شرایط برش نامناسب و سایش ابزار است. ابتدا سفتی ابزار و فیکسچر را بررسی کنید، سپس سرعت اسپیندل، پیشروی و درگیری ابزار برشی را بررسی کنید. تغییر ابزار برشی به تنهایی ممکن است مشکل اساسی را حل نکند.
چه زمانی یک فرز سفارشی ارزش هزینه اضافی را دارد؟
یک برشدهنده سفارشی ممکن است زمانی ارزشمند باشد که ابزارهای استاندارد نتوانند ویژگی مورد نیاز را به طور موثر تولید کنند، یا زمانی که بتوان عملیات تکراری را با هم ترکیب کرد. صرفهجوییهای مورد انتظار در زمان ماشینکاری و تغییرات ابزار را در مقابل هزینههای توسعه، جایگزینی و نگهداری نسبت به مقدار تولید برنامهریزی شده مقایسه کنید.
آیا هنگام سفارش قطعات CNC باید نوع فرز را مشخص کنم؟
معمولاً خیر. الزامات مربوط به جنس، هندسه، تلرانسها، پرداخت سطح، کمیت و بازرسی را ارائه دهید. سپس سازنده میتواند روشهای ابزار و ماشینکاری مناسب را انتخاب کند. در صورت نیاز به یک برشدهنده خاص توسط یک فرآیند، نقشه یا قرارداد تأیید شده، آن را مشخص کنید و قبل از ارائه قیمت، آن الزامات را اعلام کنید.
نتیجه
شناخت انواع تیغههای فرز، اتصال یک نقشه به یک فرآیند تولید عملی را آسانتر میکند. با ویژگی مورد نیاز شروع کنید، سپس هندسه ابزار، جنس برش، ساختار، دسترسی و سازگاری تجهیزات را ارزیابی کنید. یک تیغه فرز مناسب باید در چارچوب تنظیمات کامل کار کند و نتیجه مشخص شده را ارائه دهد.
TiRapid ماشینکاری CNC دقیقی را برای قطعات فلزی پیچیده و قطعات پلاستیکی مهندسی ارائه میدهد. تیم ما هندسه قطعه، الزامات مواد و ابعاد مهم را برای برنامهریزی رویکردهای ماشینکاری عملی بررسی میکند. نقشهها، مدل CAD، تعداد و الزامات پروژه خود را برای دریافت بازخورد تولید و ارائه یک پیشفاکتور متناسب با نیازتان برای ما ارسال کنید.
















