ماشینکاری پلاستیک CNC یک فرآیند تولید کاهشی است که از ابزارهای برش تحت کنترل کامپیوتر برای تولید قطعات دقیق از پلاستیکهای مهندسی استفاده میکند. این فرآیند به طور گسترده برای نمونههای اولیه، محفظههای سفارشی، بوشها، چرخدندهها، عایقهای الکتریکی و قطعات مکانیکی کاربردی استفاده میشود.
این راهنما توضیح میدهد که چگونه ماشینکاری پلاستیک CNC کار میکند، کدام مواد را میتوان ماشینکاری کرد و چگونه فرزکاری، تراشکاری و سوراخکاری قطعات پلاستیکی کاربردی تولید میکنند.
ماشینکاری پلاستیک CNC چیست؟
ماشینکاری پلاستیک CNC یک فرآیند تولیدی است که مواد را از ورقها، میلهها یا بلوکهای پلاستیکی با استفاده از ابزارهای برش تحت کنترل کامپیوتر جدا میکند. این فرآیند اجزای پلاستیکی سفارشی با ابعاد، سوراخها، رزوهها، حفرهها و ویژگیهای سطحی مشخص تولید میکند. ماشینکاری CNC به ویژه برای نمونههای اولیه کاربردی، اجزای دقیق و تولید با حجم کم مفید است زیرا به قالبهای تزریق اختصاصی نیاز ندارد.
نحوه کار ماشینکاری پلاستیک CNC
ماشینکاری پلاستیک CNC با تبدیل یک طرح CAD به دستورالعملهای برش برنامهریزیشده که حرکت دستگاه و حذف مواد را کنترل میکنند، کار میکند. این فرآیند با یک نقشه مهندسی یا مدل سهبعدی آغاز میشود که هندسه، ابعاد، جنس و تلرانسهای بحرانی قطعه را تعریف میکند.
نرمافزار CAM مسیرهای ابزار را برای فرزکاری، تراشکاری، سوراخکاری یا سایر عملیات برش ایجاد میکند. سپس ماشینکار ابزارهای مناسب را انتخاب میکند، مواد اولیه را آماده میکند، مختصات قطعه کار را تعیین میکند و مواد را با استفاده از فیکسچرهای مناسب محکم میکند.
این دستگاه مواد را از طریق عملیات خشنکاری و پرداختکاری برمیدارد. پس از ماشینکاری، قطعه پلیسهگیری، تمیز و بازرسی میشود. پلاستیکهای حساس به دما یا رطوبت ممکن است قبل از اندازهگیریهای نهایی نیاز به آمادهسازی یا تثبیت ابعادی داشته باشند.
| مرحله فرآیند | عملیات اصلی | هدف مهندسی |
| طراحی CAD | تعریف هندسه و تلرانسها | الزامات مربوط به قطعات را تعیین کنید |
| برنامه نویسی CAM | ایجاد مسیرهای ابزار برش | کنترل حرکات ماشینکاری |
| آماده سازی مواد | انتخاب و آماده سازی پلاستیک | مناسب بودن مواد را تأیید کنید |
| راه اندازی دستگاه | قطعه کار و ابزار را محکم کنید | حفظ پایداری برش |
| ماشینکاری خشن | مواد اضافی را حذف کنید | هندسه اولیه را ایجاد کنید |
| ماشینکاری را تمام کنید | ویژگیهای حیاتی کامل | رسیدن به ابعاد نهایی |
| بازرسی کیفیت | اجزای تکمیل شده را اندازه گیری کنید | مشخصات را تأیید کنید |
ماشینکاری پلاستیک CNC در مقابل ماشینکاری فلز
ماشینکاری پلاستیک با CNC با ماشینکاری فلز متفاوت است زیرا پلاستیکها عموماً سختی کمتر، رسانایی حرارتی کمتر و حساسیت بیشتری به تغییر شکل دارند. این ویژگیها بر پارامترهای برش، انتخاب ابزار، فیکسچرینگ و تلرانسهای قابل دستیابی تأثیر میگذارند.
ماشینکاری فلزات اغلب شامل نیروهای برشی بالاتر و توجه بیشتر به سایش ابزار است. ماشینکاری پلاستیک اغلب به لبههای برشی تیزتر و برادهبرداری مؤثر برای به حداقل رساندن اصطکاک، گرمایش موضعی و نرم شدن مواد نیاز دارد.
تفاوت مهم دیگر، پایداری ابعادی است. پلاستیکها ممکن است تحت فشار گیره تغییر شکل دهند، در حین برش منبسط شوند یا ابعاد آنها پس از ماشینکاری تغییر کند. بنابراین، پارامترهای ماشینکاری مورد استفاده برای آلومینیوم یا فولاد نباید به طور خودکار برای مواد پلاستیکی اعمال شوند.
| عامل | ماشینکاری پلاستیک CNC | ماشینکاری فلزات CNC |
| سختی مواد | به طور کلی پایین تر | به طور کلی بالاتر |
| هدایت حرارتی | معمولا پایین تر | اغلب بالاتر |
| نیروهای برش | اغلب پایین تر | اغلب بالاتر |
| خطرات اصلی ماشینکاری | ذوب شدن، انحراف، برآمدگیها | سایش ابزار، لرزش، نیروهای برشی |
| ثبات ابعادی | حساسیت بیشتر به گرما و رطوبت | اغلب پایدارتر است |
| اشتغال به کار | نیاز به فشار کنترل شده | معمولاً گیرههای قویتر را تحمل میکند |
| استراتژی ابزارسازی | لبههای تیز و عدم وجود براده | گریدها و پوششهای خاص مواد |
چه پلاستیکهایی را میتوان با ماشینکاری CNC تولید کرد؟
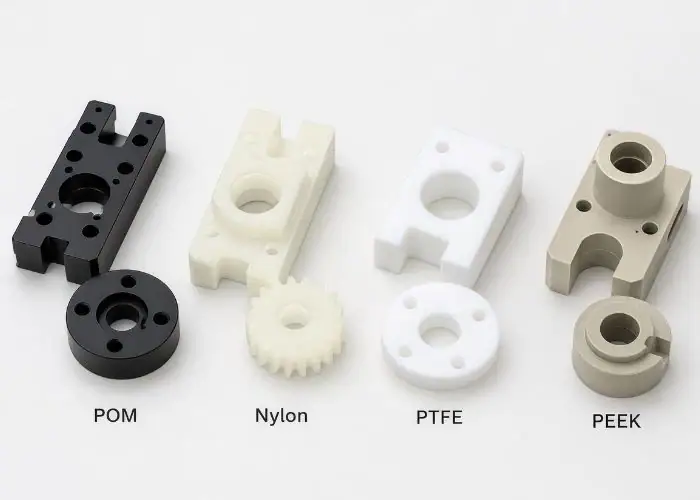
پلاستیکهای رایج برای ماشینکاری CNC شامل ABS، HDPE، POM، نایلون، اکریلیک، پلی کربنات، PEEK و PTFE هستند. این مواد ترکیبات مختلفی از استحکام مکانیکی، مقاومت در برابر سایش، سازگاری شیمیایی، عایق الکتریکی و پایداری حرارتی را ارائه میدهند. بهترین پلاستیک برای ماشینکاری CNC به محیط عملیاتی، هندسه قطعه، الزامات ابعادی و هزینه تولید بستگی دارد.
ABS و HDPE: پلاستیکهای عمومی
ABS یک پلاستیک مهندسی عمومی است که مقاومت در برابر ضربه، سفتی متوسط و قابلیت ماشینکاری نسبتاً خوبی دارد. این ماده معمولاً برای محفظه تجهیزات، براکتها، محفظههای نمونه اولیه و اجزای محصولات مصرفی استفاده میشود.
هنگام ماشینکاری CNC پلاستیک ABS، ماشینکاران از ابزارهای تیز و پارامترهای برش مناسب برای کنترل اصطکاک و گرما استفاده میکنند. دمای برش بیش از حد ممکن است ماده را نرم کند، در حالی که پیشروی نامناسب میتواند باعث ایجاد پلیسه یا پرداخت سطحی ضعیف شود.
HDPE مقاومت شیمیایی خوب، چقرمگی و جذب رطوبت پایینی ارائه میدهد. این ماده برای راهنماها، نوارهای سایش، قطعات محافظ و اجزای جابجایی سیال مناسب است. با این حال، انعطافپذیری و انبساط حرارتی نسبتاً بالای آن میتواند حفظ تلرانسهای نزدیک را دشوارتر کند.
POM و نایلون: پلاستیکهای کم اصطکاک و مقاوم در برابر سایش
POM که استال نیز نامیده میشود، به دلیل اصطکاک کم، قابلیت ماشینکاری مطلوب و پایداری ابعادی نسبتاً خوب، به طور گسترده برای قطعات مکانیکی دقیق مورد استفاده قرار میگیرد. کاربردهای معمول آن شامل بوشها، چرخدندهها، فاصلهدهندهها، غلتکها و راهنماهای مکانیکی است.
نایلون، چقرمگی، مقاومت در برابر سایش و خواص مکانیکی مفیدی را برای اجزای متحرک ارائه میدهد. گریدهای رایج آن شامل PA6 و PA66 است، اگرچه جذب رطوبت میتواند بر ابعاد و رفتار مکانیکی ماده تأثیر بگذارد.
POM اغلب برای قطعاتی که به ابعاد دقیق و اصطکاک کم نیاز دارند ترجیح داده میشود، در حالی که نایلون میتواند برای اجزایی که به چقرمگی و عملکرد سایشی نیاز دارند مناسب باشد. مهندسان همچنان باید خزش، دمای عملیاتی، قرار گرفتن در معرض رطوبت و بارهای مکانیکی پایدار را در نظر بگیرند.
اکریلیک و پلی کربنات: پلاستیکهای شفاف
اکریلیک یا PMMA معمولاً برای ساخت پنجرههای شفاف، اجزای نمایشگر، پوششهای نوری و پنلهای محافظ استفاده میشود. این ماده وضوح نوری بسیار خوبی ارائه میدهد، اما در صورت عدم کنترل صحیح نیروهای برش و نگهدارنده، ممکن است ترک بخورد یا لبپر شود.
پلی کربنات مقاومت ضربه بیشتری نسبت به اکریلیک ارائه میدهد و اغلب برای محافظ ماشین، پوششهای محافظ و محفظههای تجهیزات شفاف استفاده میشود. با این حال، سطوح آن بیشتر مستعد خراشیدن هستند و برخی مواد شیمیایی میتوانند باعث ترک خوردگی ناشی از تنش شوند.
هر دو ماده نیاز به انتخاب دقیق ابزار و تولید حرارت کنترلشده دارند. پرداخت مکانیکی و سایر روشهای پرداخت سازگار میتوانند شفافیت سطح را بهبود بخشند، اما پردازش بیش از حد ممکن است به سطح آسیب برساند یا ابعاد بحرانی را تغییر دهد.
PEEK و PTFE: پلاستیکهای با کارایی بالا
PEEK یک ترموپلاستیک با کارایی بالا با استحکام مکانیکی عالی، مقاومت شیمیایی و قابلیت تحمل دمای بالا است. اجزای PEEK ماشینکاری شده با CNC در تجهیزات صنعتی دقیق، مجموعههای الکتریکی، تجهیزات پزشکی و سیستمهای مکانیکی تخصصی استفاده میشوند.
PTFE اصطکاک بسیار کم و مقاومت شیمیایی گستردهای را فراهم میکند. این ماده معمولاً برای آببندها، بوشها، اجزای شیرآلات و قطعات در معرض مواد شیمیایی انتخاب میشود. با این حال، سختی کم و تمایل آن به خزش تحت بارگذاری مداوم میتواند ماشینکاری و کنترل ابعادی را پیچیده کند.
PEEK اغلب زمانی انتخاب میشود که عملکرد سازهای مهم باشد، در حالی که PTFE زمانی مفید است که اصطکاک کم یا مقاومت شیمیایی مورد نیاز اصلی باشد. هر دو ماده به استراتژیهای مناسب برای نگهداری و برش نیاز دارند.
| ماده | خواص اصلی | قطعات CNC معمولی | چالش اصلی ماشینکاری |
| سیستم ترمز ضد قفل (ABS) | مقاومت در برابر ضربه، سختی متوسط | محفظهها، براکتها | تشکیل گرما و برآمدگی |
| HDPE | مقاومت شیمیایی، سختی | راهنماها، نوارهای محافظ لباس | انعطافپذیری و گسترش |
| POM | اصطکاک کم، پایداری ابعادی | چرخ دنده، بوش | کنترل حرارت |
| نایلون | استحکام، مقاومت در برابر سایش | غلتکها، قطعات مکانیکی | جذب رطوبت |
| آکریلیک | شفافیت نوری | پنجرهها، پوششهای شفاف | ترک خوردن و خرد شدن |
| پلی کربنات | مقاومت در برابر ضربه، شفافیت | محفظههای محافظ | ترک استرس |
| زیرچشمی نگاه کردن | مقاومت در برابر حرارت، استحکام | قطعات کاربردی دقیق | کنترل هزینه مواد و فرآیند |
| PTFE | اصطکاک کم، مقاومت شیمیایی | آببندها، بوشها | خزش و تغییر شکل |
عوامل کلیدی هنگام انتخاب پلاستیکهای CNC
عملکرد مکانیکی: ارزیابی استحکام، سختی، مقاومت در برابر سایش و بارگذاری طولانی مدت.
پایداری حرارتی: دمای کارکرد، انبساط حرارتی و حساسیت به گرما را در نظر بگیرید.
سازگاری شیمیایی: مقاومت در برابر روغنها، حلالها، مواد تمیزکننده و سیالات فرآیندی را تأیید کنید.
پایداری ابعادی: جذب رطوبت، تنش پسماند و الزامات تلرانس مورد انتظار را در نظر بگیرید.
هزینه تولید: قیمت مواد، موجودی انبار، سختی ماشینکاری و نیازهای بازرسی را مقایسه کنید.
کدام فرآیندهای ماشینکاری CNC برای پلاستیک استفاده میشوند؟
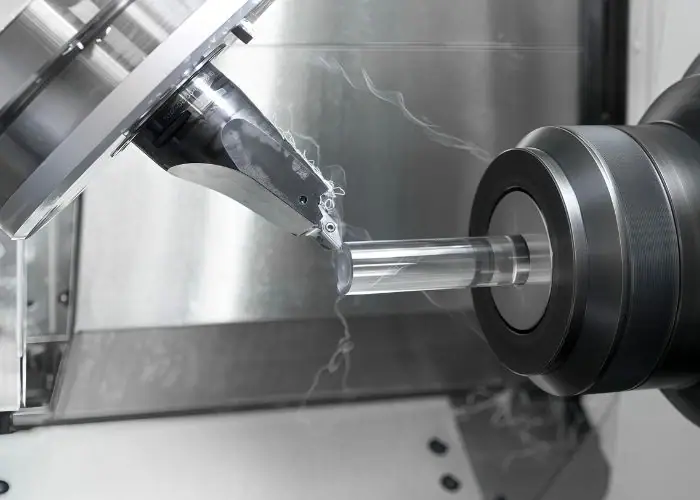
فرآیندهای اصلی ماشینکاری CNC برای پلاستیکها عبارتند از فرزکاری، تراشکاری و سوراخکاری. فرزکاری CNC برای محفظهها، صفحات، حفرهها و پروفیلهای پیچیده استفاده میشود، در حالی که تراشکاری CNC اجزای استوانهای مانند بوشها، غلافها و فاصلهدهندهها را تولید میکند. سوراخکاری سوراخهایی ایجاد میکند و میتواند با فرزکاری یا تراشکاری ترکیب شود تا اجزای کاربردی کاملی تولید شود.
فرزکاری CNC برای قطعات پلاستیکی
فرزکاری CNC از ابزارهای برش چرخشی برای حذف مواد از ورقها، بلوکها و صفحات پلاستیکی استفاده میکند. این روش معمولاً برای براکتها، محفظهها، صفحات عایق، جیبها، اسلاتها، وسایل سفارشی و پروفیلهای پیچیده استفاده میشود.
فرزکاری CNC سه محوره برای بسیاری از قطعات ساده مناسب است. ماشینهای چهار محوره و پنج محوره دسترسی به ابزار اضافی را برای قطعات زاویهدار، سطوح منحنی و قطعاتی که نیاز به ماشینکاری از جهات مختلف دارند، فراهم میکنند.
ابزارهای برش تیز و فاصله مناسب برادهها به کاهش گرما و بهبود سطح نهایی کمک میکنند. سایش بیش از حد میتواند ماده را نرم کند، در حالی که بارهای برش نامناسب ممکن است باعث لرزش، لبپریدگی یا تغییر شکل ابعادی شوند.
تراشکاری و سوراخکاری CNC برای قطعات پلاستیکی
تراشکاری CNC قطعه کار پلاستیکی را میچرخاند در حالی که یک ابزار برش مواد را برای ایجاد ویژگیهای استوانهای برمیدارد. این روش معمولاً برای بوشها، غلتکها، غلافها، فاصلهدهندهها، قطعات رزوهدار و سایر اجزای چرخشی استفاده میشود.
برای مهندسانی که به دنبال بهترین پلاستیک برای تراشکاری هستند، POM به دلیل قابلیت ماشینکاری و پایداری ابعادی، اغلب یک انتخاب عملی است. PEEK، نایلون و PTFE نیز قابل تراشکاری هستند، اما هر کدام به ملاحظات برش و نگهداری متفاوتی نیاز دارند.
سوراخکاری CNC با استفاده از متههای چرخشی، سوراخها و ویژگیهای داخلی را ایجاد میکند. تخلیه برادهها به ویژه برای سوراخهای عمیق مهم است زیرا برادههای به دام افتاده میتوانند گرما تولید کنند، به سطح آسیب برسانند و بر دقت سوراخ تأثیر بگذارند.
ابزارهای برش، سرعتها، پیشرویها و روشهای خنکسازی
ابزارهای برش پلاستیک باید لبههای تیز، زاویه براده مناسب و فاصله براده کافی داشته باشند. ابزارهای کاربیدی به طور گسترده در ماشینکاری تولید استفاده میشوند، در حالی که ابزارهای فولادی پرسرعت ممکن است برای عملیات یا مواد خاص مناسب باشند.
سرعت اسپیندل و نرخ پیشروی باید با هم کار کنند تا تشکیل براده مؤثری ایجاد شود. نرخ پیشروی بیش از حد پایین میتواند باعث سایش و ایجاد گرما شود، در حالی که بارهای برشی بیش از حد ممکن است منجر به لبپریدگی، انحراف یا کیفیت پایین سطح شود.
روشهای خنکسازی به سازگاری مواد بستگی دارد. هوای فشرده اغلب برای تخلیه تراشه و کنترل دما استفاده میشود، در حالی که خنککنندههای مایع انتخاب شده ممکن است در صورت سازگاری فرمولاسیون با پلاستیک مناسب باشند.
دستورالعملهای کاربردی برش
- از ابزارهای تیزی استفاده کنید که برای برش تمیز طراحی شدهاند، نه اینکه روی مواد ساییده شوند.
- ضخامت براده را در حد مناسب حفظ کنید تا اصطکاک و گرمای موضعی کاهش یابد.
- در حین ماشینکاری، از دیوارهای نازک و اجزای انعطافپذیر پشتیبانی کنید.
- تراشهها را به طور موثر، به خصوص هنگام حفر سوراخهای عمیق، از بین ببرید.
- قبل از استفاده از سیالات برش مایع، سازگاری مایع خنککننده را بررسی کنید.
| فاکتور ماشینکاری | رویکرد توصیه شده | هدف |
| ابزار برش | لبههای تیز و هندسه مناسب | کاهش مقاومت برشی |
| طراحی فلوت | فاصله کافی از تراشه | جلوگیری از بستهبندی تراشه |
| میزان تغذیه | حفظ تشکیل مؤثر تراشه | از مالیدن خودداری کنید |
| سرعت اسپیندل | ابزار و مواد را با هم تطبیق دهید | کنترل دمای برش |
| اشتغال به کار | فشار گیره توزیع شده | کاهش تغییر شکل |
| خنک سازی | هوا یا مایع خنککننده سازگار | تراشهها و گرما را بردارید |
چه قطعاتی را میتوان با ماشینکاری پلاستیک CNC تولید کرد؟
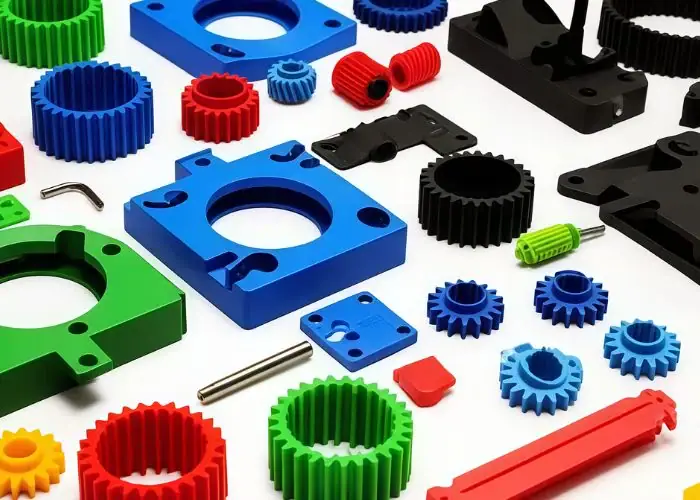
ماشینکاری پلاستیک CNC میتواند بوشها، چرخدندهها، آببندها، عایقهای الکتریکی، محفظهها، پوششهای شفاف، فیکسچرها و نمونههای اولیه کاربردی تولید کند. این قطعات از پلاستیکهای مهندسی که به دلیل خواص مکانیکی، حرارتی، الکتریکی یا شیمیاییشان انتخاب شدهاند، ساخته میشوند. ماشینکاری CNC به ویژه زمانی مفید است که قطعه به هندسه سفارشی، رابطهای دقیق یا مقادیر تولید انعطافپذیر نیاز داشته باشد.
بوشها، چرخدندهها و اجزای تحملکننده بار
بوشها، غلتکها و چرخدندههای پلاستیکی ماشینکاریشده با CNC در سیستمهای مکانیکی که نیاز به اصطکاک کم، وزن کم یا سایش کنترلشده دارند، استفاده میشوند. POM و گریدهای منتخب نایلون، مواد رایج برای این کاربردها هستند.
اجزای مکانیکی پلاستیکی در مقایسه با برخی از جایگزینهای فلزی میتوانند عملکرد بیصداتر و مقاومت در برابر خوردگی ارائه دهند. با این حال، پلاستیکها عموماً سختی کمتری دارند و میتوانند تحت بارگذاری مداوم تغییر شکل دهند.
برای اجزای تحمل بار، مهندسان باید خزش، نرخ سایش، دمای عملیاتی و عمر مفید مورد انتظار را در نظر بگیرند. انتخاب مواد باید منعکس کننده الزامات مکانیکی واقعی باشد، نه اینکه فرض شود همه پلاستیکهای کم اصطکاک عملکرد یکسانی دارند.
آببندها، قطعات کنترل سیال و عایقهای الکتریکی
ماشینکاری CNC آببندها، نشیمنگاههای شیر، اجزای کنترل سیال و قطعات عایق الکتریکی را از پلاستیکهای مهندسی تولید میکند. این ماده باید در برابر شرایط شیمیایی، مکانیکی و حرارتی کاربرد مقاومت کند.
PTFE اغلب برای اجزای آببندی مقاوم در برابر مواد شیمیایی انتخاب میشود، در حالی که PEEK ممکن است در مواردی که مقاومت مکانیکی یا عملکرد حرارتی بالاتری مورد نیاز است، مفید باشد. مواد دیگر، مانند POM، ممکن است برای کاربردهای کنترل سیال انتخاب شده مناسب باشند.
اجزای عایق الکتریکی شامل فاصلهدهندهها، بلوکهای نگهدارنده، وسایل نصب و پوششهای محافظ هستند. مناسب بودن آنها به خواص دیالکتریک، دما، میزان رطوبت و الزامات ابعادی بستگی دارد.
محفظهها، قطعات شفاف و نمونههای اولیه
ماشینکاری CNC به طور گسترده برای محفظههای پلاستیکی سفارشی، پوششهای محافظ، محفظههای تجهیزات و مجموعههای نمونه اولیه استفاده میشود. این قطعات اغلب به سوراخهای نصب، جیبها، اسلاتها، ویژگیهای رزوهدار و رابطهای با موقعیت دقیق نیاز دارند.
نمونههای اولیه کاربردی به مهندسان این امکان را میدهند که قبل از سرمایهگذاری در ابزارهای قالبگیری تزریقی، تناسب مونتاژ، عملکرد مکانیکی و هندسه را ارزیابی کنند. ماشینکاری CNC همچنین از تغییرات طراحی بدون نیاز به ساخت قالب تولیدی جدید پشتیبانی میکند.
قطعات اکریلیک و پلی کربنات شفاف ممکن است پس از ماشینکاری نیاز به پولیش داشته باشند. فرآیند پرداخت باید کنترل شود تا بهبود ظاهر، ابعاد مهم یا عملکرد مکانیکی را به خطر نیندازد.
| قطعات پلاستیکی CNC | مواد معمولی | فرآیند ماشینکاری اصلی |
| بوش دقیق | POM، PEEK، PTFE | چرخش CNC |
| چرخ دنده مقاوم در برابر سایش | POM، نایلون | فرز CNC |
| عایق برق | زیرچشمی نگاه کردن، POM، PTFE | فرز CNC |
| مسکن تجهیزات | ABS، POM، پلی کربنات | فرز CNC |
| پوشش شفاف | اکریلیک، پلی کربنات | فرزکاری و پرداخت CNC |
| جزء شیر | زیرچشمی نگاه کردن، PTFE، POM | تراشکاری یا فرز CNC |
| نمونه اولیه کاربردی | ABS، POM، زیرچشمی نگاه کردن | فرزکاری یا تراشکاری CNC |
چه صنایعی از قطعات پلاستیکی ماشینکاری شده با CNC استفاده میکنند؟
قطعات پلاستیکی ماشینکاری شده با CNC در خودرو، اتوماسیون صنعتی، تجهیزات پزشکی، هوافضا، الکترونیک، محصولات مصرفی، فرآوری شیمیایی و کاربردهای دریایی استفاده میشوند. این صنایع از پلاستیکهای مهندسی به دلیل وزن کم، عایق الکتریکی، مقاومت در برابر سایش، سازگاری شیمیایی یا عملکرد حرارتی آنها استفاده میکنند. ماشینکاری CNC از قطعات سفارشی با ویژگیهای دقیق و خواص مواد خاص کاربرد پشتیبانی میکند.
اتوماسیون خودرو و صنعتی
تولیدکنندگان خودرو از پلاستیکهای ماشینکاریشده با CNC برای ساخت محفظههای نمونه اولیه، قطعات عایق الکتریکی، بوشها، فاصلهدهندهها، اتصالات و راهنماهای مکانیکی استفاده میکنند. پلاستیکهای مهندسی میتوانند وزن قطعات را کاهش داده و در کاربردهای مناسب، مقاومت در برابر خوردگی را فراهم کنند.
تجهیزات اتوماسیون صنعتی از اجزای پلاستیکی ماشینکاری شده در سیستمهای نقاله، رباتیک، فیکسچرها و مجموعههای متحرک استفاده میکنند. گریدهای POM و نایلون منتخب برای راهنماها، غلتکها و اجزای مرتبط با سایش رایج هستند.
این قطعات اغلب به رابطهای مونتاژ دقیق و عملکرد مکانیکی پایدار نیاز دارند. مهندسان باید بارهای عملیاتی، دما، سایش و تغییرات ابعادی را هنگام تعیین اینکه آیا یک قطعه پلاستیکی میتواند جایگزین یک قطعه فلزی شود، در نظر بگیرند.
تجهیزات پزشکی و هوافضا
تولیدکنندگان تجهیزات پزشکی از پلاستیکهای ماشینکاریشده با CNC برای محفظههای ابزار، وسایل آزمایشگاهی، اجزای جابجایی سیال و قطعات مکانیکی تخصصی استفاده میکنند. PEEK و سایر پلیمرهای مهندسی ممکن است زمانی انتخاب شوند که خواص مستند آنها با کاربرد مطابقت داشته باشد.
تجهیزات هوافضا میتوانند از قطعات پلاستیکی دقیق برای عایقبندی، وسایل سبک، محفظه تجهیزات و برخی کاربردهای داخلی یا پشتیبانی استفاده کنند. الزامات مواد به شرایط محیطی و مشخصات محصول مربوطه بستگی دارد.
برای کاربردهای نظارتی یا حساس به ایمنی، دقت ماشینکاری تنها یکی از الزامات است. قابلیت ردیابی مواد، سوابق بازرسی، تمیزی، صلاحیت و سایر مستندات مربوطه نیز باید در نظر گرفته شوند.
الکترونیک و محصولات مصرفی
تولیدکنندگان لوازم الکترونیکی از پلاستیکهای ماشینکاری شده با CNC برای صفحات عایق، کانکتورها، محفظههای حسگر، پوشش تجهیزات و اتصالات مونتاژ استفاده میکنند. این قطعات اغلب حاوی سوراخهای نصب با موقعیت دقیق و ویژگیهایی برای مونتاژهای الکترونیکی یا مکانیکی هستند.
ABS، POM، اکریلیک و پلی کربنات میتوانند از الزامات مختلف الکتریکی، ساختاری و ظاهری پشتیبانی کنند. مواد شفاف برای پنجرههای رصد و پوششهای محافظ نمایشگر مفید هستند.
توسعه محصولات مصرفی نیز از نمونههای اولیه پلاستیکی CNC بهره میبرد. مهندسان میتوانند جزئیات طراحی، تناسب مونتاژ و رفتار عملکردی را قبل از متعهد شدن به فرآیندهای تولید با حجم بالا آزمایش کنند.
فرآوری مواد شیمیایی و تجهیزات دریایی
تجهیزات فرآوری شیمیایی از اجزای پلاستیکی ماشینکاری شده برای نشیمنگاه شیرها، آببندها، بوشها، فاصلهدهندهها و قطعات مربوط به سیال استفاده میکنند. PTFE، PEEK و HDPE بسته به میزان قرار گرفتن در معرض مواد شیمیایی، دما، فشار و بارگذاری مکانیکی ممکن است مناسب باشند.
تجهیزات دریایی ممکن است از پلاستیکهای مهندسی برای ریلهای مقاوم در برابر خوردگی، بوشها، قطعات محافظ و اجزای مکانیکی استفاده کنند. ماده انتخاب شده باید رطوبت، سایش و محیط کاری مورد انتظار را تحمل کند.
مقاومت شیمیایی همیشه باید تحت شرایط عملیاتی واقعی ارزیابی شود. یک پلیمر ممکن است در دمای اتاق در برابر یک ماده شیمیایی مقاومت کند اما در دماهای بالا یا تحت فشار مکانیکی پایدار رفتار متفاوتی داشته باشد.
چه چیزی بر دقت و کیفیت ماشینکاری پلاستیک CNC تأثیر میگذارد؟
دقت ماشینکاری پلاستیک CNC به پایداری ماده، دمای برش، فشار نگهداری، هندسه ابزار، طراحی قطعه و شرایط بازرسی بستگی دارد. پلاستیکها معمولاً با افزایش دما بیشتر منبسط میشوند و تحت بارهای مکانیکی راحتتر از فلزات تغییر شکل میدهند. بنابراین دستیابی به دقت قابل اعتماد نیازمند پارامترهای ماشینکاری مناسب، تثبیت پایدار و تلرانسهایی است که رفتار واقعی ماده را منعکس کنند.
تلرانسهای ماشینکاری و پایداری ابعادی
اجزای پلاستیکی ماشینکاری شده با CNC میتوانند به تلرانسهای دقیقی دست یابند، زمانی که جنس و هندسه از شرایط برش پایدار پشتیبانی کنند. کنترل پلاستیکهای مهندسی سفت و سخت مانند POM و PEEK معمولاً آسانتر از مواد بسیار انعطافپذیر یا حساس به رطوبت است.
برای بسیاری از قطعات پلاستیکی دقیق، ±0.05 میلیمتر میتواند مرجع تلرانس اولیه مفیدی باشد. الزامات سختگیرانهتر، مانند ±0.02 میلیمتر، ممکن است برای ویژگیهای منتخب تحت شرایط کنترلشده امکانپذیر باشد، اما باید از طریق ارزیابی فرآیند تأیید شود تا اینکه به عنوان قابلیتهای جهانی در نظر گرفته شود.
دما میتواند تغییرات ابعادی قابل اندازهگیری ایجاد کند. برای مثال، اگر یک پلاستیک ضریب انبساط حرارتی خطی ۱۰۰ × ۱۰⁻⁶/K داشته باشد، یک ویژگی ۱۰۰ میلیمتری میتواند پس از افزایش دما به میزان ۱۰ درجه سانتیگراد تقریباً ۰.۱۰ میلیمتر تغییر کند. این یک محاسبهی توصیفی است، نه یک مقدار جهانی برای همه پلاستیکها.
جلوگیری از افزایش حرارت، تاب برداشتن، لرزش و پلیسه
ایجاد گرما، تاب برداشتن، لرزش و تشکیل پلیسه از مشکلات رایج ماشینکاری پلاستیک CNC هستند. این عیوب اغلب ناشی از پارامترهای برش نامناسب، تخلیه ضعیف براده، نگهداری ناپایدار یا تنش داخلی مواد هستند.
آسیب حرارتی ممکن است به صورت لبههای ذوب شده یا سطوح لکهدار ظاهر شود. تاب برداشتن میتواند زمانی رخ دهد که تنشهای پسماند به طور ناهموار آزاد شوند، در حالی که ارتعاش ممکن است رد ابزار قابل مشاهده یا ابعاد ناهمگونی را روی اجزای نازک یا بدون تکیهگاه ایجاد کند.
مؤثرترین استراتژی پیشگیری، کنترل برداشت مواد، گرمای برش و پشتیبانی از قطعه کار است. خشنکاری و پرداخت باید به گونهای برنامهریزی شود که قطعه در طول فرآیند ماشینکاری به اندازه کافی سفت و سخت باقی بماند.
| مشکل ماشینکاری | علت مشترک | راه حل عملی |
| لبههای ذوب شده یا لکهدار | اصطکاک بیش از حد | ابزارهای تیز و بار براده برداری مناسب |
| پیچ و تاب | تنش پسماند یا حذف ناهموار مواد | ماشینکاری متعادل و تثبیت |
| ارتعاش | بخشهای انعطافپذیر یا ابزارهای بلند | پشتیبانی بهتر و ابزارهای کوتاهتر |
| تشکیل سوهان | هندسه برش نامناسب | هندسه ابزار و پارامترهای برش بهینه شده |
| پرداخت سطحی ضعیف | گرما، فرسودگی ابزار یا برش ناپایدار | تعمیر و نگهداری ابزار و تنظیمات پرداخت نهایی |
| تنوع ابعادی | انبساط حرارتی یا اعوجاج گیره | دمای کنترلشده و نگهداری کار |
دستورالعملهای طراحی برای ضخامت دیواره، شعاعها و رزوهها
طراحی خوب برای ماشینکاری پلاستیک CNC تغییر شکل را کاهش میدهد، دسترسی به ابزار را بهبود میبخشد و از عملیات تولید غیرضروری جلوگیری میکند. ضخامت دیواره، شعاع داخلی، هندسه رزوه و بخشهای بدون پشتیبانی باید قبل از برنامهنویسی بررسی شوند.
دیوارههای نازک در حین ماشینکاری، به خصوص هنگامی که نیروهای برشی یا فشار گیره به درستی کنترل نشوند، در برابر خم شدن آسیبپذیر هستند. حفرههای باریک و عمیق ممکن است به ابزارهای بلند نیاز داشته باشند که باعث افزایش لرزش و تولید گرما میشود.
طراحی رزوه نیز نیاز به توجه دارد زیرا رزوههای پلاستیکی ممکن است در اثر مونتاژ مکرر ساییده یا کنده شوند. در صورت لزوم، درجهای رزوهدار فلزی میتوانند دوام بست را بهبود بخشند، اما روشهای نصب باید با پلیمر انتخاب شده سازگار باشند.
ملاحظات طراحی عملی
- ضخامت دیوار:استحکام کافی را حفظ کنید و از نازک کردن غیرضروری بخشهای بدون تکیهگاه خودداری کنید.
- شعاع داخلی:از شعاعهایی استفاده کنید که به ابزارهای برش استاندارد اجازه میدهد به گوشههای داخلی دسترسی پیدا کنند.
- حفرههای عمیق:دسترسی به ابزار را بهبود بخشیده و از بیرون زدگی بیش از حد ابزار برش جلوگیری کنید.
- ویژگیهای رزوهدار:طول درگیری، مونتاژ مکرر و الزامات درج را در نظر بگیرید.
- تلرانسهای بحرانی:فقط در مواردی که عملکرد به آنها نیاز دارد، مشخصات دقیق را اعمال کنید.
بازرسی و ردیابی مواد
بازرسی کیفیت تأیید میکند که اجزای پلاستیکی ماشینکاری شده با CNC الزامات ابعادی، هندسی و سطحی خود را برآورده میکنند. ابزارهای رایج شامل کولیس، میکرومتر، ارتفاعسنج، سیستمهای اندازهگیری نوری و ماشینهای اندازهگیری مختصات هستند.
هنگام بازرسی پلاستیکهای انعطافپذیر، فشار اندازهگیری باید کنترل شود. نیروی تماسی بیش از حد میتواند یک ویژگی را فشرده یا تغییر شکل دهد و نتایج گمراهکنندهای ایجاد کند. دما و رطوبت نیز باید برای موادی که به شرایط محیطی حساس هستند، در نظر گرفته شوند.
قابلیت ردیابی مواد به ویژه برای کاربردهایی که نیاز به گریدهای پلیمری تأیید شده یا سوابق تولید کنترل شده دارند، مهم است. گواهیهای تأمینکننده، اسناد بازرسی و معیارهای پذیرش تعریفشده به پشتیبانی از کیفیت تولید پایدار کمک میکنند.
چه گزینههای پرداخت سطحی و پسپردازشی موجود است؟
قطعات پلاستیکی ماشینکاری شده با CNC میتوانند تحت عملیات سنبادهزنی، پرداخت، سندبلاست، پرداخت بخار، آنیلینگ، پوششدهی، علامتگذاری، فلزکاری و مونتاژ قرار گیرند. عملیات مناسب به نوع پلاستیک، ظاهر مورد نظر، الزامات سطح عملکردی و سازگاری مواد بستگی دارد. برخی از فرآیندهای پرداخت میتوانند ابعاد را تغییر دهند یا تنش شیمیایی یا حرارتی ایجاد کنند، بنابراین باید با دقت انتخاب شوند.
سنباده زنی، پولیش و سندبلاست
سنباده زدن، آثار ماشینکاری، پلیسهها و عیوب جزئی سطح را از بین میبرد. این کار معمولاً روی سطوح پلاستیکی مناسب قبل از پولیش یا پوششدهی انجام میشود.
پرداخت مکانیکی میتواند براقیت و شفافیت موادی مانند اکریلیک و پلی کربنات را بهبود بخشد. این فرآیند باید کنترل شود تا از گرمای بیش از حد، خراش و حذف ناخواسته مواد جلوگیری شود.
انفجار مهرهای میتواند یک سطح مات یکنواخت روی پلاستیکهای سازگار ایجاد کند. با این حال، مواد نرم یا شکننده ممکن است در اثر انفجار شدید آسیب ببینند، و این امر آزمایش فرآیند قبل از تولید را مهم میکند.
پولیش بخار و آنیل تنشزدایی
پرداخت با بخار از قرار گرفتن در معرض حلال کنترلشده برای صاف کردن سطوح مواد پلاستیکی سازگار استفاده میکند. این روش میتواند شفافیت و ظاهر قطعات اکریلیک یا پلیکربنات انتخابشده را در صورت استفاده از یک فرآیند مناسب بهبود بخشد.
هر پلاستیکی با پرداخت بخار سازگار نیست. حلالها یا شرایط پردازش نامناسب ممکن است باعث ترک خوردگی ناشی از تنش، نقصهای سطحی یا تغییرات ابعادی شود.
عملیات حرارتی آنیل تنشزدایی میتواند تنش داخلی ماده را در برخی پلاستیکها کاهش دهد. بسته به جنس و شرایط قطعه، این عملیات ممکن است قبل از ماشینکاری یا بین عملیات خشنکاری و پرداختکاری انجام شود تا پایداری ابعادی بهبود یابد.
پوشش، علامتگذاری، متالیزاسیون و مونتاژ
اجزای پلاستیکی را میتوان رنگآمیزی، پوششدهی، حکاکی، علامتگذاری لیزری یا متالیزه کرد، البته در صورتی که فرآیند انتخابشده با خواص مواد آنها سازگار باشد. این عملیات میتوانند ظاهر، شناسایی، محافظت یا عملکرد الکتریکی را بهبود بخشند.
متالیزاسیون ممکن است یک لایه رسانا یا تزئینی اضافه کند، اما آمادهسازی سطح و چسبندگی بسیار مهم هستند. برخی از گریدهای پلاستیکی نیاز به فعالسازی یا پیشعملیات تخصصی دارند.
اجزای ماشینکاری شده همچنین ممکن است تحت نصب رزوه، اتصال یا مونتاژ مکانیکی قرار گیرند. این عملیات باید در طول طراحی در نظر گرفته شوند زیرا گرمای نصب، سازگاری چسب و نیروهای اتصال میتوانند بر کیفیت قطعه تأثیر بگذارند.
| روش اتمام | هدف اصلی | ملاحظات کلیدی |
| شن و ماسه | حذف علائم ابزار | حذف مواد |
| پرداخت مکانیکی | بهبود براقیت و شفافیت | گرما و خراش |
| انفجار مهره | ایجاد ظاهری مات | سازگاری مواد |
| پرداخت بخار | سطوح شفاف انتخاب شده را صاف کنید | سازگاری با حلال |
| آنیل | کاهش تنش پسماند | کنترل دما |
| پوشش | ظاهر یا محافظت | چسبندگی سطحی |
| علامت گذاری با لیزر | شناسایی قطعه | پاسخ حرارتی |
| متالیزاسیون | لایه فلزی کاربردی اضافه کنید | آماده سازی سطح |
هزینه ماشینکاری پلاستیک CNC چقدر است؟
هزینههای ماشینکاری پلاستیک CNC به قیمت مواد اولیه، اندازه قطعه، زمان ماشینکاری، الزامات راهاندازی، پیچیدگی قطعه، تلرانسها، مقدار تولید، پرداخت نهایی و بازرسی بستگی دارد. مواد رایج مانند ABS و POM ممکن است نسبتاً اقتصادی باشند، در حالی که پلاستیکهای با کارایی بالا مانند PEEK میتوانند هزینههای مواد را افزایش دهند. ویژگیهای پیچیده و الزامات کیفی دشوار نیز بر هزینه نهایی تولید تأثیر میگذارند.
مواد، زمان ماشینکاری و هزینههای راهاندازی
هزینه مواد بسته به درجه پلیمر، ابعاد موجودی، گواهینامه و موجودی متفاوت است. مواد با کارایی بالا مانند PEEK معمولاً گرانتر از پلاستیکهای مهندسی رایج هستند، و این امر انتخاب موجودی و کاهش ضایعات را به ویژه مهم میکند.
زمان ماشینکاری به میزان مواد برداشته شده، دسترسی به ابزار، پیچیدگی ویژگیها و شرایط برش بستگی دارد. حفرههای عمیق، سوراخهای کوچک متعدد و دیوارههای نازک ممکن است نیاز به برش آهستهتر یا عملیات تکمیلی اضافی داشته باشند.
برنامهنویسی، راهاندازی، آمادهسازی محل کار و بازرسی نیز در هزینهها نقش دارند. کاهش تنظیمات غیرضروری و سادهسازی دسترسی به ابزار میتواند بدون تغییر عملکرد قطعه، کارایی تولید را بهبود بخشد.
نمونهسازی اولیه، دستههای کوچک و حجم تولید
ماشینکاری پلاستیک CNC برای نمونههای اولیه و دستههای کوچک مناسب است زیرا از هزینههای اولیه قالبهای تزریق اختصاصی جلوگیری میکند. با این حال، هزینههای برنامهنویسی و راهاندازی همچنان باید بین تعداد قطعات تولید شده توزیع شود.
برای مثال، فرض کنید یک پروژه فرضی دارای هزینه راهاندازی ثابت ۱۲۰ دلار و هزینه تولید متغیر ۲۰ دلار برای هر قطعه است. با افزایش تعداد قطعات مشابه، هزینه راهاندازی کاهش مییابد.
| مقدار | هزینه راهاندازی به ازای هر قطعه | هزینه متغیر به ازای هر قطعه | هزینه واحد نمونه |
| 1 | $120.00 | $20.00 | $140.00 |
| 10 | $12.00 | $20.00 | $32.00 |
| 100 | $1.20 | $20.00 | $21.20 |
این ارقام صرفاً جهت نمونه هستند و قیمتهای واقعی تأمینکنندگان را نشان نمیدهند. هزینههای واقعی به خرید مواد، زمان ماشینآلات، ابزارآلات، بازرسی، پرداخت نهایی و کارایی فرآیند بستگی دارد.
چه زمانی باید ماشینکاری پلاستیک CNC را انتخاب کنید؟
ماشینکاری پلاستیک CNC یک انتخاب تولیدی مناسب است زمانی که یک پروژه نیاز به پلاستیکهای مهندسی کاربردی، ویژگیهای دقیق ماشینکاری شده، تغییرات مکرر در طراحی یا مقادیر تولیدی دارد که ابزارهای قالبگیری اختصاصی را توجیه نمیکند. این روش به ویژه برای نمونههای اولیه، قطعات سفارشی، قطعات جایگزین و تولید با حجم کم مفید است. قالبگیری تزریقی یا چاپ سهبعدی ممکن است زمانی ترجیح داده شوند که حجم، هندسه یا اقتصاد ابزار، این روشها را ترجیح دهند.
ماشینکاری پلاستیک CNC در مقابل قالب گیری تزریقی و چاپ سه بعدی
ماشینکاری پلاستیک CNC مواد را از حالت جامد خارج میکند، در حالی که قالبگیری تزریقی، پلاستیک مذاب را درون قالب شکل میدهد. ماشینکاری CNC انعطافپذیری را برای نمونههای اولیه و دستههای کوچک ارائه میدهد، در حالی که قالبگیری تزریقی اغلب برای تولید مناسب با حجم بالا اقتصادیتر است.
چاپ سهبعدی قطعات را لایه به لایه میسازد و میتواند هندسههای داخلی را ایجاد کند که ابزارهای برش معمولی به راحتی نمیتوانند به آنها دسترسی پیدا کنند. با این حال، خواص مواد، پرداخت سطح و دقت ابعادی به فناوری چاپ و روش پسپردازش بستگی دارد.
ماشینکاری CNC اغلب برای اجزایی که نیاز به رابطهای مکانیکی دقیق یا پلیمرهای مهندسی جامد خاص دارند، ترجیح داده میشود. بهترین فرآیند به طراحی کامل بستگی دارد تا روش تولید به تنهایی.
| روش ساخت | بهترین اپلیکیشن | مزیت اصلی | محدودیت اصلی |
| ماشینکاری پلاستیک CNC | نمونههای اولیه کاربردی و قطعات سفارشی | ماشینکاری انعطافپذیر و انتخاب مواد | ضایعات مواد و زمان ماشینکاری |
| قالب گیری تزریقی | تولید مکرر با حجم بالا | هزینه واحد پایین در حجم مناسب | سرمایهگذاری اولیه برای قالب |
| چاپ 3D | نمونههای اولیه پیچیده و طرحهای کمحجم | آزادی هندسی | محدودیتهای مواد و پرداخت وابسته به فرآیند |
انتخاب فرآیند و تأمینکننده مناسب برای قطعات دقیق
فرآیند ماشینکاری پلاستیک CNC مناسب باید بر اساس هندسه قطعه، رفتار مواد، تلرانسها، مقدار تولید و الزامات عملکردی انتخاب شود. یک محفظه صلب، بوش کم اصطکاک و پوشش شفاف ممکن است هر کدام به استراتژیهای ماشینکاری و پرداخت متفاوتی نیاز داشته باشند.
انتخاب تأمینکننده همچنین باید تخصص در مواد، قابلیت دستگاه، طراحی فیکسچر، رویههای بازرسی و تجربه با اجزای پلاستیکی مشابه را در نظر بگیرد. یک تأمینکننده آشنا با ماشینکاری فلز ممکن است همچنان به توسعه فرآیند اضافی برای پلیمرهای حساس به دما نیاز داشته باشد.
بررسی طراحی برای تولید به شناسایی تلرانسهای بیش از حد، ضخامتهای دیواره ناپایدار، دسترسی دشوار به ابزار و خطرات مربوط به مواد قبل از شروع تولید کمک میکند.
ماشینکاری پلاستیک CNC به ویژه زمانی مفید است که:
- نمونههای اولیه کاربردی باید بدون قالبهای تزریق اختصاصی تولید شوند.
- این پروژه به قطعات سفارشی یا دستههای تولیدی نسبتاً کوچک نیاز دارد.
- قطعات حاوی سوراخها، حفرهها، رزوهها یا سطوح جفتشونده دقیقی هستند.
- پلاستیکهای مهندسی مانند PEEK، POM یا PTFE مورد نیاز هستند.
- انتظار میرود تغییرات طراحی در طول توسعه محصول اعمال شود.
سوالات متداول
ماشینکاری CNC پلاستیک چگونه کار میکند؟
ماشینکاری CNC پلاستیک با تبدیل یک مدل CAD به دستورالعملهای برش برنامهریزیشده که عملیات فرزکاری، تراشکاری یا سوراخکاری را هدایت میکنند، کار میکند. دستگاه، مواد را از پلاستیک خام جدا میکند تا هندسه مورد نیاز را ایجاد کند. یک گردش کار معمول شامل برنامهنویسی CAM، آمادهسازی مواد، نگهداری قطعات، ماشینکاری خشن، پرداخت نهایی و بازرسی ابعادی است. برخلاف قالبگیری تزریقی، ماشینکاری CNC نیازی به قالب اختصاصی ندارد. پردازش موفقیتآمیز به هندسه ابزار، دمای برش، تخلیه براده و خواص مکانیکی و حرارتی ماده بستگی دارد.
آیا دستگاه CNC میتواند پلاستیک را برش دهد یا ذوب میشود؟
بله، یک دستگاه CNC میتواند پلاستیک را بدون ذوب شدن برش دهد، در صورتی که از ابزارهای برش مناسب، سرعت اسپیندل، نرخ تغذیه و روشهای خنککننده مناسب استفاده شود. ذوب شدن یا نرم شدن سطح زمانی رخ میدهد که اصطکاک باعث ایجاد گرمای موضعی بیش از حد شود. لبههای برش تیز و تخلیه مؤثر براده به کاهش این خطر کمک میکند. پلاستیکها محدودیتهای حرارتی متفاوتی دارند، بنابراین ABS، POM، PEEK و PTFE به استراتژیهای ماشینکاری متفاوتی نیاز دارند. پارامترهای صحیح به درجه مواد، هندسه برش، قطر ابزار و شرایط برش بستگی دارند.
بهترین دستگاه CNC برای پلاستیک چیست؟
بهترین دستگاه CNC برای پلاستیک به هندسه قطعه، جنس، ابعاد و تلرانسهای مورد نیاز بستگی دارد. فرزهای CNC سه محوره برای اکثر محفظهها، براکتها، صفحات و محفظهها مناسب هستند، در حالی که تراشهای CNC برای بوشها، غلافها و اجزای استوانهای بهتر هستند. دستگاههای پنج محوره ممکن است دسترسی به ویژگیهای پیچیده را بهبود بخشند و روترهای CNC اغلب برای ورقهای پلاستیکی بزرگتر مناسب هستند. استحکام دستگاه، عملکرد اسپیندل، ابزار، نگهداری کار و قابلیت بازرسی از انتخاب دستگاهی با بیشترین تعداد محور مهمتر است.
چه پلاستیکهایی را میتوان با مایع خنککننده دستگاه CNC استفاده کرد؟
بسیاری از پلاستیکهای مهندسی را میتوان با سیالات برش سازگار ماشینکاری کرد، اما مناسب بودن مایع خنککننده به پلیمر و فرمولاسیون خاص سیال بستگی دارد. POM و PEEK را میتوان با استفاده از هوای فشرده یا خنککنندههای مناسب ماشینکاری کرد. اکریلیک، پلی کربنات و برخی دیگر از پلاستیکها میتوانند در صورت قرار گرفتن در معرض مواد شیمیایی ناسازگار، دچار ترک خوردگی ناشی از تنش شوند. خنککنندههای پایه آب به طور خودکار برای هر پلیمری ایمن نیستند. مهندسان باید قبل از انتخاب روش خنککننده، توصیههای تأمینکننده مواد، ترکیب مایع خنککننده و شرایط قرارگیری در معرض آن را بررسی کنند.
چرا پایههای قالب تزریق پلاستیک ماشینکاری CNC سفارشی را انتخاب کنیم؟
پایههای قالب تزریقی مرسوم معمولاً از فولاد یا آلومینیوم ساخته میشوند زیرا باید در برابر نیروهای گیره، فشار تزریق و چرخههای حرارتی مکرر مقاومت کنند. پلاستیکهای مهندسی معمولاً جایگزین مناسبی برای پایههای قالب سازهای در قالبگیری تزریقی استاندارد نیستند. با این حال، اجزای پلاستیکی سفارشی ماشینکاری شده با CNC میتوانند برای الگوهای نمونه اولیه، فاصلهدهندههای عایق، اتصالات مونتاژ و عناصر ابزار پشتیبانی مفید باشند. انتخاب مواد باید منعکس کننده بارگذاری مکانیکی واقعی، دما، عمر مفید و اینکه آیا قطعه ابزار سازهای است یا یک قطعه کمکی باشد، باشد.
نتیجه
ماشینکاری پلاستیک CNC یک روش تولید انعطافپذیر برای تولید نمونههای اولیه کاربردی، قطعات مکانیکی دقیق و اجزای مهندسی سفارشی است. موادی مانند ABS، POM، نایلون، PEEK و PTFE ترکیبات مختلفی از استحکام، مقاومت در برابر سایش، سازگاری شیمیایی و عملکرد ابعادی را ارائه میدهند.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات پلاستیکی مهندسی سفارشی ارائه میدهیم. تیم ما از فرزکاری CNC، تراشکاری، انتخاب مواد، تجزیه و تحلیل DFM، پرداخت سطح و بازرسی ابعادی پشتیبانی میکند تا به مشتریان در تولید قطعات پلاستیکی دقیق، قابل اعتماد و آماده برای کاربرد کمک کند.
















