
ماشینکاری SFM از واحد فوت سطح در دقیقه برای اندازهگیری سرعت برش بین ابزار چرخان و قطعه کار استفاده میکند. این به ماشینکاران کمک میکند تا سرعتهای مناسب اسپیندل را محاسبه کنند، شرایط برش را کنترل کنند و حذف مواد را با عمر ابزار متعادل کنند. درک SFM هنگام ماشینکاری آلومینیوم، فولاد، فولاد ضد زنگ، تیتانیوم و سایر مواد مهندسی در ماشینهای فرز و تراش CNC ضروری است.
این راهنما ماشینکاری SFM، شامل مفهوم آن، فرمولهای محاسباتی، تبدیل SFM به RPM، سرعتهای برش خاص مواد و کاربردهای آن در فرزکاری و تراشکاری CNC را توضیح میدهد.
SFM در ماشینکاری چیست؟
SFM در ماشینکاری مخفف عبارت Surface Feet per Minute است، معیاری برای سرعت برش که بر حسب فوت در دقیقه بیان میشود. این عبارت سرعت نسبی سطح بین لبه برش و قطعه کار را توصیف میکند. SFM برای محاسبه RPM اسپیندل، انتخاب پارامترهای برش مناسب و ایجاد تعادل بین بهرهوری ماشینکاری و عمر ابزار و پرداخت سطح استفاده میشود.
تعریف و معنی SFM
معنی sfm، واحد سطح برش (فوت در دقیقه) است، واحدی که سرعت برش مماسی در تماس بین لبه برش چرخان و قطعه کار را بیان میکند. این واحد به جای تعداد دورهای اسپیندل، حرکت خطی سطح را نشان میدهد.
برای مثال، یک ابزار برش با قطر ۱ اینچ، در طول یک دور چرخش، مسافت محیطی بیشتری را نسبت به یک ابزار برش ۰.۵ اینچی طی میکند. بنابراین، در دور موتور یکسان، ابزار برش بزرگتر دو برابر سرعت سطح محیطی تولید میکند. این تمایز هنگام تغییر اندازه ابزار برش یا انتقال پارامترهای ماشینکاری بین کارهای مختلف مهم است.
واحدهای اندازهگیری SFM و تبدیل متریک
SFM با واحد فوت در دقیقه اندازهگیری میشود و معمولاً در محاسبات ماشینکاری CNC امپریال استفاده میشود. در تولید متریک، سرعت برش معمولاً با واحد متر در دقیقه بیان میشود که به صورت m/min نوشته میشود.
تبدیل عبارت است از:
- ۱۰۰ فوت مکعب در دقیقه = ۳۰.۴۸ متر مکعب در دقیقه
- ۱ فوت مکعب در دقیقه = ۳۰۴.۸ میلیمتر بر دقیقه
- ۱۰۰ فوت مکعب در دقیقه = ۳۰.۴۸ متر مکعب در دقیقه
- ۳۰۰ متر بر دقیقه ≈ ۹۸۴.۲۵ فوت مکعب در دقیقه
اگرچه میلیمتر بر دقیقه میتواند سرعت خطی را بیان کند، مراجع ماشینکاری معمولاً از متر بر دقیقه برای سرعت برش استفاده میکنند. میلیمتر بر دقیقه بیشتر برای نرخ پیشروی خطی استفاده میشود. هنگام تهیه برنامههای CNC، این کمیتها نباید اشتباه گرفته شوند.
SFM در مقابل RPM: تفاوت چیست؟
SFM سرعت سطح برش را اندازهگیری میکند، در حالی که RPM تعداد چرخشهای کامل شده توسط اسپیندل در هر دقیقه را اندازهگیری میکند. این دو، جنبههای مختلفی از حرکت ابزار را توصیف میکنند و نمیتوان آنها را به جای یکدیگر استفاده کرد.
| پارامتر | MFS | RPM |
| نام و نام خانوادگی | فوت سطحی در دقیقه | دور در دقیقه |
| معیارهای | سرعت برش خطی | سرعت چرخش |
| واحد | فوت / دقیقه | دور در دقیقه |
| بستگی دارد | قطر و دور در دقیقه | چرخش اسپیندل برنامهریزیشده |
| هدف اصلی | شرایط برش را انتخاب کنید | تنظیم عملکرد اسپیندل |
رابطه بین سرعت برش (sfm) و دور در دقیقه (rpm) زمانی آشکار میشود که قطر ابزار برش تغییر کند. یک ابزار برش کوچکتر برای حفظ SFM یکسان به دور در دقیقه (RPM) بالاتری نیاز دارد، در حالی که یک ابزار برش بزرگتر به دور در دقیقه (RPM) کمتری نیاز دارد. این اصل برای محاسبات سرعت برش اساسی است.
چرا SFM در ماشینکاری CNC مهم است؟
سرعت برش سطحی (SFM) در ماشینکاری CNC اهمیت دارد زیرا به ایجاد شرایط برش مناسب برای مواد و ابزارهای برش مختلف کمک میکند. سرعت سطح صحیح، عمر ابزار قابل پیشبینی، تشکیل براده پایدار، تولید گرمای کنترلشده و حذف کارآمد مواد را پشتیبانی میکند. سرعت برش سطحی نادرست میتواند سایش ابزار را تسریع کند، بهرهوری را کاهش دهد و به کیفیت پایین سطح منجر شود.
چگونه SFM بر عمر و سایش ابزار تأثیر میگذارد
SFM با تأثیرگذاری بر دمای برش، اصطکاک و نرخ بارگذاری مکانیکی و حرارتی لبه برش، بر عمر ابزار تأثیر میگذارد. برای یک ابزار و ماده مشخص، سرعت برش بیش از حد میتواند سایش را تسریع کرده و پایداری لبه برش را کاهش دهد.
ابزارهای کاربیدی معمولاً سرعت برش بالاتری نسبت به ابزارهای فولادی پرسرعت تحمل میکنند، اگرچه عملکرد آنها به پوشش، هندسه و شرایط برش نیز بستگی دارد. گرمای بیش از حد ممکن است باعث سایش سریع پهلو، سایش دهانهای، آسیب به پوشش یا شکست لبه شود.
انتخاب یک SFM مناسب به لبه برش اجازه میدهد تا در محدوده عملکرد مورد نظر خود عمل کند. هدف، حداکثر کردن عمر ابزار به هر قیمتی نیست، بلکه ایجاد تعادل اقتصادی بین مصرف ابزار، زمان ماشینکاری و کیفیت قطعه نهایی است.
چگونه SFM بر پرداخت سطح و دقت تأثیر میگذارد
SFM از طریق دمای برش، تشکیل لبههای متراکم، سایش ابزار و پایداری برش، بر پرداخت سطح تأثیر میگذارد. سرعت مناسب میتواند از تشکیل برادههای یکنواختتر پشتیبانی کرده و عیوب سطحی مرتبط با ماشینکاری ناپایدار را کاهش دهد.
برای مثال، هنگام ماشینکاری آلومینیوم، شرایط برش نامناسب ممکن است چسبندگی ماده به لبه برش را افزایش دهد. در فولاد ضد زنگ، گرمای بیش از حد و سایش ابزار ممکن است در طول عملیات طولانی مدت، بافت سطحی ناهمگون یا رانش ابعادی ایجاد کند.
با این حال، SFM به تنهایی نمیتواند دقت ماشینکاری را تضمین کند. میزان بیرون زدگی ابزار، میزان پیشروی به ازای هر دندانه، میزان نگهداری قطعه، استحکام دستگاه و شرایط حرارتی نیز باید کنترل شوند. سطح صاف لزوماً به این معنی نیست که قطعه با تلرانسهای ابعادی یا هندسی خود مطابقت دارد.
چگونه SFM بر راندمان و هزینه ماشینکاری تأثیر میگذارد
SFM بر هزینه ماشینکاری تأثیر میگذارد زیرا سرعت برش بر RPM اسپیندل قابل دستیابی، سایش ابزار و نرخ تولید قابل دستیابی تأثیر میگذارد. افزایش SFM ممکن است زمان چرخه را در صورت پایدار ماندن فرآیند کاهش دهد، اما سرعت بیش از حد میتواند هزینههای جایگزینی ابزار و ضایعات را افزایش دهد.
SFM پایینتر ممکن است از ابزارها در مواد دشوار محافظت کند، اما تنظیمات بیش از حد محافظهکارانه میتواند زمان تولید را افزایش دهد. برای دستههای تولید بزرگ، حتی تغییرات کوچک در عمر ابزار یا زمان چرخه میتواند بر کل هزینه تولید تأثیر بگذارد.
بنابراین، ماشینکاری کارآمد نیازمند ایجاد تعادل بین سرعت برش با نرخ پیشروی، درگیری ابزار، عمر ابزار و میزان استفاده از دستگاه است. اقتصادیترین حالت، حالتی است که به طور مداوم قطعات قابل قبولی را با هزینه کل عملی تولید کند.
نحوه محاسبه SFM و RPM در ماشینکاری
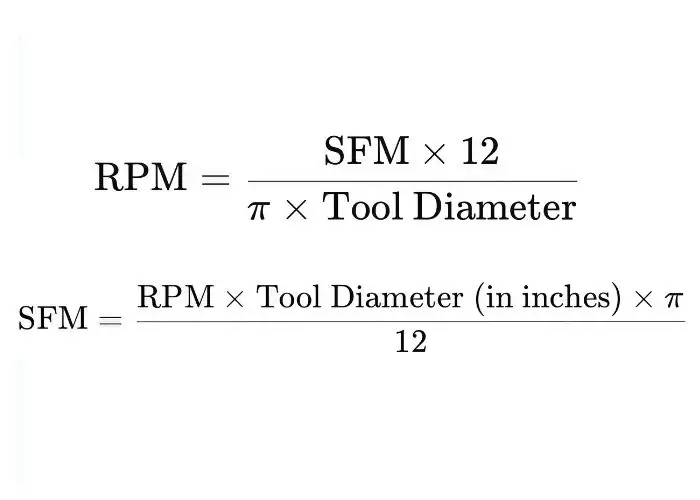
SFM و RPM از قطر برش و سرعت چرخش محاسبه میشوند. فرمولهای استاندارد انگلیسی عبارتند از SFM = (π × D × RPM) ÷ 12 و RPM = (12 × SFM) ÷ (π × D)، که در آن D بر حسب اینچ اندازهگیری میشود. این معادلات به ماشینکاران اجازه میدهد تا سرعت برش سطحی و سرعت اسپیندل را برای فرزکاری و تراشکاری CNC تبدیل کنند.
محاسبه باید با قطری که برش در آن رخ میدهد شروع شود. برای فرزکاری محیطی معمولی، این معمولاً قطر مؤثر ابزار برش است. برای تراشکاری، قطر قطعه کار در محل برش فعلی است.
سپس باید RPM حاصل را با محدودیتهای اسپیندل ماشین، مشخصات ابزار برش، قابلیت نگهداری قطعه کار و عملیات ماشینکاری برنامهریزی شده مقایسه کرد. سرعت اسپیندل که از نظر ریاضی صحیح باشد، به طور خودکار یک تنظیم ماشینکاری ایمن یا عملی نیست.
فرمول SFM و متغیرهای کلیدی
فرمول استاندارد sfm به صورت زیر است:
SFM = (π × D × RPM) ÷ 12
جایی که:
- SFM = سطح زمین در هر دقیقه
- D = قطر برش مؤثر بر حسب اینچ
- RPM = دور اسپیندل در دقیقه
- عدد پی = تقریباً ۳.۱۴۱۶
- ۱۲ = اینچ در هر فوت
قطر و دور در دقیقه باید به هندسه برش چرخشی یکسانی اشاره داشته باشند. در فرزکاری، ابزار برش چرخشی سرعت برش را ایجاد میکند. در تراشکاری، قطعه کار چرخشی حرکت سطح را نسبت به ابزار برش ایجاد میکند.
برای محاسبات متریک، فرمول معادل سرعت برش به صورت زیر است:
Vc = (π × D × RPM) ÷ 1,000
که در آن Vc سرعت برش بر حسب متر بر دقیقه، D قطر مؤثر بر حسب میلیمتر و RPM سرعت اسپیندل بر حسب دور در دقیقه است.
نحوه تبدیل SFM به RPM
برای تبدیل sfm به rpm، سرعت سطحی مورد نیاز را در ۱۲ ضرب کنید و حاصل را بر π ضربدر قطر برش بر حسب اینچ تقسیم کنید.
RPM = (12 × SFM) ÷ (π × D)
فرمول ساده شده دور موتور به صورت زیر است:
دور در دقیقه ≈ (۳.۸۲ × SFM) ÷ D
برای مثال، فرض کنید یک کاتر ۰.۵ اینچی قرار است با سرعت ۳۰۰ فوت مکعب در دقیقه کار کند.
محاسبه:
دور در دقیقه ≈ (۳.۸۲ × ۸۰۰) ÷ ۰.۲۵
دور در دقیقه ≈ ۳,۰۵۶ ÷ ۰.۲۵
دور در دقیقه ≈ ۲۲۹۲ دور در دقیقه
سرعت اسپیندل محاسبه شده تقریباً 2,292 دور در دقیقه است. این یک مثال محاسباتی است، نه یک توصیه جهانی برای یک ماده خاص.
نحوه تبدیل RPM به SFM
تبدیل RPM به SFM به ماشینکاران این امکان را میدهد که سرعت برش تولید شده توسط تنظیمات اسپیندل موجود را بررسی کنند.
فرمول زیر است:
SFM = (π × D × RPM) ÷ 12
فرض کنید یک دستگاه فرز CNC یک برش دهنده ۰.۵ اینچی را با سرعت ۲۳۰۰ دور در دقیقه میچرخاند.
محاسبه:
SFM = (3.1416 × 0.5 × 2,300) ÷ 12
SFM = ۳۶۱۲.۸۴ ÷ ۱۲
SFM ≈ 301.07 فوت بر دقیقه
سرعت برش تقریباً 301 SFM است.
این تبدیل زمانی مفید است که یک برنامه CNC از قبل RPM اسپیندل را دارد اما ماشینکار باید بررسی کند که آیا سرعت برش برای ابزار یا ماده دیگری مناسب است یا خیر.
مثالهای محاسبه SFM برای ماشینکاری CNC
یک فرز انگشتی کاربیدی 0.25 اینچی را در نظر بگیرید که آلومینیوم 6061 را با سرعت برشی 800 فوت مکعب در دقیقه ماشینکاری میکند.
ابتدا، RPM اسپیندل را محاسبه کنید:
دور در دقیقه ≈ (۳.۸۲ × SFM) ÷ D
دور در دقیقه ≈ (۳.۸۲ × ۸۰۰) ÷ ۰.۲۵
دور در دقیقه ≈ ۳,۰۵۶ ÷ ۰.۲۵
دور در دقیقه ≈ ۲۲۹۲ دور در دقیقه
در مرحله بعد، نرخ تغذیه را محاسبه کنید.
اگر ابزار برش سه دندانه مؤثر داشته باشد و بار برادهبرداری انتخابی 0.0025 اینچ در هر دندانه باشد، فرمول نرخ پیشروی به صورت زیر است:
نرخ تغذیه (IPM) = دور در دقیقه × تعداد دندانه × تغذیه به ازای هر دندانه
F = ۱۲,۲۲۴ × ۳ × ۰.۰۰۲۵
F = 91.68 IPM
نرخ تغذیه ≈ ۹۱.۷ IPM
سرعت اسپیندل محاسبهشده تقریباً ۱۲۲۲۴ دور در دقیقه و سرعت پیشروی برنامهریزیشده تقریباً ۹۱.۷ اینچ در دقیقه است.
| متغیر | مقدار نمونه |
| مواد قطعه کار | 6061 آلومینیوم |
| قطر برش | 0.25 در |
| SFM منتخب | 800 |
| سرعت اسپیندل محاسبه شده | 12,224 RPM |
| دندانههای برش مؤثر | 3 |
| بارگذاری تراشه | ۰.۰۰۲۵ اینچ بر دندان |
| نرخ تغذیه محاسبه شده | 91.7 IPM |
این مثال رابطه بین SFM، RPM و نرخ تغذیه را نشان میدهد. تنظیمات واقعی تولید باید از دادههای برش مخصوص ابزار انتخاب شده و برای محدودیتهای دستگاه، درگیری و سختی تنظیم شوند.
چه عواملی بر انتخاب SFM تأثیر میگذارند؟
انتخاب SFM به جنس قطعه کار، سختی، جنس ابزار برش، پوشش، هندسه، استحکام دستگاه، محدودیتهای سرعت اسپیندل، نرخ پیشروی، عمق برش و شرایط خنککاری بستگی دارد. این عوامل تعیین میکنند که آیا سرعت برش انتخاب شده میتواند برادههای پایدار، عمر قابل قبول ابزار و کیفیت ثابت قطعه تولید کند یا خیر.
ویژگیهای مواد و ابزار، محدوده اولیه سرعت برش را تعیین میکنند، در حالی که شرایط ماشین و فرآیند تعیین میکند که آیا این محدوده عملی است یا خیر.
برای مثال، یک فرز انگشتی کاربیدی که آلومینیوم را برش میدهد، ممکن است با سرعت سطحی بسیار بالاتری نسبت به یک ابزار فولادی پرسرعت که فولاد ضد زنگ را برش میدهد، کار کند. حتی در یک ماده یکسان، شیارزنی و پرداخت سبک ممکن است به تنظیمات متفاوتی نیاز داشته باشند.
جنس و سختی قطعه کار
جنس قطعه کار بر SFM تأثیر میگذارد زیرا سختی، رسانایی حرارتی، چقرمگی و برهمکنش شیمیایی بر نیروهای برشی و سایش ابزار تأثیر میگذارند. آلیاژهای مختلف به توصیههای سرعت برش متفاوتی نیاز دارند.
آلیاژهای آلومینیوم عموماً با ابزارهای کاربیدی مناسب، سرعتهای برش بالاتری را فراهم میکنند. فولادهای ضد زنگ ممکن است گرمای بیشتری تولید کنند و چسبندگی یا سختکاری را افزایش دهند، در حالی که آلیاژهای تیتانیوم به دلیل رفتار حرارتی و مکانیکی خود اغلب به سرعتهای برش محافظهکارانهتری نیاز دارند.
سختی نیز باید در نظر گرفته شود. نسخههای آنیل شده و سخت شده از یک فولاد مشابه میتوانند به شرایط برش کاملاً متفاوتی نیاز داشته باشند. قبل از انتخاب SFM باید درجه ماده، وضعیت عملیات حرارتی و دستورالعمل سازنده ابزار بررسی شود.
جنس، پوشش و هندسه ابزار برش
جنس ابزار برش بر سرعت برشی که یک ابزار میتواند تحمل کند تأثیر میگذارد. ابزارهای برش کاربیدی معمولاً SFM بالاتری نسبت به فولاد تندبر دارند، در حالی که پوششهای پیشرفته ممکن است مقاومت حرارتی، رفتار سایشی یا جریان براده را برای کاربردهای مناسب بهبود بخشند.
هندسه ابزار نیز عملکرد برش را تغییر میدهد. تیغههای تیز مخصوص آلومینیوم ممکن است چسبندگی را کاهش دهند، در حالی که لبههای برش قویتر ممکن است برای آلیاژهای دشوار ترجیح داده شوند. تعداد شیارها بر تخلیه براده و محاسبه نرخ پیشروی تأثیر میگذارد.
پوششها باید با جنس قطعه کار مطابقت داشته باشند. هیچ پوشش واحدی به تنهایی روی آلومینیوم، فولاد ضد زنگ، فولاد سخت شده و تیتانیوم بهترین عملکرد را ندارد. مشخصات خاص ابزار، نقطه شروع مطمئنتری نسبت به نمودار مواد عمومی ارائه میدهد.
سختی ماشین و محدودیتهای سرعت اسپیندل
استحکام دستگاه بر این موضوع تأثیر میگذارد که آیا میتوان از یک SFM انتخاب شده بدون لرزش یا انحراف بیش از حد استفاده کرد یا خیر. یک مرکز ماشینکاری صلب با فیکسچرینگ پایدار اغلب میتواند شرایط برش سختتری را نسبت به یک دستگاه با پایداری کمتر پشتیبانی کند.
محدودیتهای سرعت اسپیندل به ویژه برای ابزارهای کوچک اهمیت دارند. از آنجا که RPM با کاهش قطر ابزار افزایش مییابد، توصیه SFM بالا ممکن است از سرعت اسپیندل موجود فراتر رود.
شرایط ابزارگیر، برآمدگی ابزار، میزان بیرونزدگی و پشتیبانی قطعه کار نیز باید ارزیابی شود. هنگامی که دور موتور مورد نیاز از توانایی دستگاه فراتر میرود، به جای اینکه سرعت غیرممکنی را در نظر بگیریم، باید پارامترهای فرآیند را مورد بازنگری قرار دهیم.
نرخ پیشروی، عمق برش و شرایط خنککاری
نرخ پیشروی، عمق برش و شرایط خنککاری بر بار برشی مرتبط با یک SFM انتخابشده تأثیر میگذارند. سرعت سطح، سرعت برش را کنترل میکند، در حالی که پیشروی و درگیری، ماده برداشتهشده توسط هر لبه برشی را تعیین میکنند.
شیارزنی سنگین معمولاً درگیری ابزار و گرما بیشتری نسبت به پرداختکاری محیطی سبک ایجاد میکند. بنابراین، ممکن است بسته به نوع عملیات، یک ماده و ابزار برش یکسان به سرعتهای متفاوتی نیاز داشته باشند.
خنککاری و تخلیه براده نیز باید با ابزار و جنس آن مطابقت داشته باشد. برخی از ابزارهای برش برای کار خشک طراحی شدهاند، برخی دیگر برای خنککاری سیلآسا یا خنککاری از طریق ابزار. انتخاب صحیح به راهنمایی سازنده ابزار و شرایط برش معتبر بستگی دارد.
مقادیر توصیه شده SFM برای مواد مختلف چیست؟
مقادیر توصیهشده SFM بسته به درجه ماده، ابزار برش، پوشش، عملیات ماشینکاری و تنظیمات دستگاه متفاوت است. آلومینیوم معمولاً سرعت برش بالاتری نسبت به فولاد، فولاد ضد زنگ یا تیتانیوم با ابزارهای کاربیدی مشابه ارائه میدهد. نمودارهای مواد، محدودههای مرجع اولیه را ارائه میدهند، اما تنظیم نهایی باید با توصیههای سازنده ابزار خاص تأیید شود.
انتخاب SFM متناسب با جنس ماده، به جلوگیری از گرمای بیش از حد، سایش زودرس ابزار و ماشینکاری ناکارآمد کمک میکند. با این حال، هیچ سرعت برش واحدی برای هر برش و عملیاتی مناسب نیست.
بخشهای زیر بر روی فلزات مهندسی رایج تمرکز دارند. مقادیر آنها برای نشان دادن محدودههای سرعت برش عملی برای فرزهای انگشتی کاربیدی مناسب در نظر گرفته شده است، نه برای جایگزینی دادههای برش خاص محصول.
SFM برای آلومینیوم ۶۰۶۱
SFM برای آلومینیوم ۶۰۶۱ معمولاً هنگام ماشینکاری با فرزهای انگشتی کاربیدی مناسب، بالاتر از بسیاری از آلیاژهای آهنی است. یک محدوده شروع تقریبی ۶۰۰ تا ۱۲۰۰ SFM است، اگرچه ابزارهای تخصصی و شرایط مطلوب ممکن است مقادیر بالاتری را پشتیبانی کنند.
آلومینیوم قابلیت ماشینکاری خوبی دارد، اما وقتی هندسه ابزار و تخلیه براده نامناسب باشد، میتواند به لبههای برش بچسبد. شیارهای صیقلی، لبههای برش تیز و پوششهای مناسب میتوانند به کنترل لبههای انباشته کمک کنند.
برای محفظههای آلومینیومی نازک یا صفحات دقیق، سرعت برش باید با الزامات نگهداری و پرداخت نیز متعادل شود. نیروهای بیش از حد یا تخلیه ضعیف براده میتواند به قطعات نازک آسیب برساند، حتی زمانی که SFM انتخاب شده در محدوده توصیه شده باشد.
SFM برای فولاد نرم و فولاد ضد زنگ
فولاد نرم و فولاد ضد زنگ به تنظیمات SFM متفاوتی نیاز دارند زیرا ویژگیهای برش آنها متفاوت است. فرزهای انگشتی کاربیدی مناسب ممکن است بسته به ابزار و درگیری، از محدودههای شروع تقریبی ۲۵۰ تا ۳۵۰ SFM برای فولاد نرم ۱۰۱۸ و حدود ۱۰۰ تا ۳۰۰ SFM برای فولاد ضد زنگ ۳۰۴ استفاده کنند.
ماشینکاری فولاد ضد زنگ میتواند دشوار باشد زیرا تمایل به تولید گرما دارد، ممکن است به لبه برش بچسبد و در شرایط برش نامطلوب میتواند سخت شود.
ابزار باید بدون سایش بیش از حد، برش تمیزی داشته باشد. انتخاب بار برادهبرداری مناسب، هندسه ابزار و استراتژی خنککاری ضروری است. کاهش SFM به تنهایی همیشه برای جلوگیری از مشکلات ماشینکاری فولاد ضد زنگ کافی نیست.
SFM برای فولاد سخت شده و تیتانیوم
فولاد سخت شده و تیتانیوم نیاز به سرعت برش با دقت انتخاب شده دارند زیرا ویژگیهای ماشینکاری آنها، نیازهای بیشتری را به ابزارهای برش تحمیل میکند.
فولاد سخت شده ممکن است به کاربید مخصوص، کاربید روکشدار یا سایر ابزارهای طراحی شده برای سختی ماده نیاز داشته باشد. SFM مناسب به شدت به سختی در HRC، درجه ابزار و درگیری برش بستگی دارد.
آلیاژهای تیتانیوم مانند Ti-6Al-4V معمولاً به دلیل تمرکز گرما و تعامل سخت ابزار-قطعه کار، به سرعتهای پایینتری نسبت به آلومینیوم نیاز دارند. درگیری پایدار، گرمای کنترلشده و هندسه مناسب ابزار هنگام انتخاب پارامترهای برش ضروری هستند.
نمودار مرجع SFM برای فرزکاری CNC
جدول زیر محدودههای سرعت برش نمونهای را برای فرزکاری CNC معمولی با فرزهای انگشتی کاربیدی جامد مناسب ارائه میدهد.
| ماده | محدوده SFM نمونه | نگرانی اصلی ماشینکاری |
| آلومینیوم 6061 | 600-1,200 | لبه انباشته و تخلیه تراشه |
| فولاد خفیف 1018 | 250-350 | سایش ابزار و نیروی برشی |
| فولاد آلیاژی ۴۱۴۰، آنیل شده | 250-400 | گرما و عمر ابزار |
| فولاد ضد زنگ 304 | 100-300 | سخت شدن کار و چسبندگی |
| تیتانیوم Ti-6Al-4V | 50-200 | تمرکز گرما و سایش ابزار |
| چدن خاکستری | 100-400 | کنترل سایش و ذرات |
مهم: اینها محدودههای مرجع آموزشی گستردهای هستند، نه تنظیمات تولید ثابت یا توصیههای تضمینشده. گریدهای مختلف کاربید، پوششها، قطرهای برش، شرایط مواد و سطوح درگیری میتوانند مقادیر اساساً متفاوتی ایجاد کنند.
برای تولید، از دادههای فنی دقیق ابزار برش استفاده کنید و تنظیمات را از طریق آزمایشهای ماشینکاری، بازرسی سطح و نظارت بر سایش ابزار، اعتبارسنجی کنید.
چگونه SFM در فرزکاری و تراشکاری CNC اعمال میشود؟
در فرزکاری CNC از SFM برای تعیین سرعت برش از قطر تیغه چرخان و دور در دقیقه اسپیندل استفاده میشود. در تراشکاری CNC، این سرعت از قطر قطعه کار و دور در دقیقه اسپیندل محاسبه میشود. هر دو فرآیند از SFM برای انتخاب شرایط برش استفاده میکنند، اما جزء چرخان و استراتژی کنترل اسپیندل متفاوت است.
SFM در فرزکاری CNC
در فرزکاری CNC، SFM سرعت برش محیطی ابزار چرخان را در قطر برش مؤثر آن توصیف میکند. این سرعت هنگام انتخاب RPM اسپیندل برای فرزکاری انتهایی، فرزکاری سطحی، فرزکاری جانبی و عملیات مرتبط استفاده میشود.
سرعت برش انتخابی باید با طراحی، جنس و میزان درگیری ابزار برش مطابقت داشته باشد. به عنوان مثال، یک فرز پیشانی بزرگ برای دستیابی به SFM یکسان، به دور در دقیقه کمتری نسبت به یک فرز انگشتی کوچک نیاز دارد.
هندسههای خاص برش ممکن است نیاز به ملاحظات بیشتری داشته باشند. برای فرزهای انگشتی با دماغه کروی و برخی از فرزهای با تغذیه بالا یا پروفیل، قطر برش مؤثر ممکن است با قطر اسمی متفاوت باشد. برای محاسبه دقیق سرعت باید از راهنمایی سازنده استفاده شود.
SFM در تراشکاری CNC
در تراشکاری CNC، SFM سرعت سطح مماسی قطعه کار چرخان را در قطر برش نشان میدهد. قطر ممکن است در حین عملیات تراشکاری، رویهکاری یا پروفیلکاری تغییر کند.
برای مثال، وقتی از قطر بیرونی به سمت مرکز نگاه میکنیم، RPM ثابت با کاهش قطر برش، سرعت سطح را به تدریج کاهش میدهد.
کنترل سرعت ثابت سطح میتواند با افزایش RPM اسپیندل با کوچکتر شدن قطر جبران شود. با این حال، حداکثر سرعت اسپیندل باید با توجه به ظرفیت دستگاه، مشخصات سه نظام، پایداری نگهدارنده قطعه و هندسه قطعه محدود شود.
SFM در مقابل نرخ تغذیه: درک سرعتها و تغذیهها
SFM و نرخ تغذیه پارامترهای برش متفاوتی هستند. SFM سرعت سطح لبه برش را توصیف میکند، در حالی که نرخ تغذیه سرعت پیشروی ابزار در ماده را توصیف میکند.
در فرزکاری، فرمول استاندارد نرخ تغذیه به صورت زیر است:
نرخ تغذیه (IPM) = دور در دقیقه × تعداد دندانه × تغذیه به ازای هر دندانه
و یا:
F = دور در دقیقه × Z × fz
جایی که:
- F = پیشروی میز بر حسب اینچ در دقیقه
- RPM = دور اسپیندل در دقیقه
- Z = تعداد دندانههای برش مؤثر
- fz = پیشروی به ازای هر دندانه بر حسب اینچ
برای تراشکاری، پیشروی خطی بر حسب اینچ در دقیقه معمولاً به صورت ضرب دور در دقیقه در پیشروی بر حسب اینچ محاسبه میشود.
رابطه بین سرعت و پیشروی مهم است زیرا افزایش دور در دقیقه بدون تنظیم پیشروی ممکن است بار براده بر روی هر دندانه را کاهش دهد. برای جلوگیری از سایش، سایش بیش از حد ابزار و سطح ضعیف، ترکیبی مناسب لازم است.
SFM در برنامهنویسی CNC و کنترل سرعت سطح ثابت
برنامهنویسی CNC از دستورات سرعت اسپیندل برای کنترل سرعت برش استفاده میکند. در بسیاری از ماشینهای تراش، G96 حالت سرعت سطح ثابت را فعال میکند، در حالی که G97 حالت RPM ثابت را انتخاب میکند.
برای مثال، روی یک دستگاه تراش Haas سازگار با استفاده از واحدهای امپراتوری:
G50 S3000
G96 S300 M03
این مثال حداکثر سرعت اسپیندل را ۳۰۰۰ دور در دقیقه تعیین میکند و در حالت سرعت سطح ثابت، ۳۰۰ SFM را فرمان میدهد. کنترل، دور اسپیندل را با توجه به قطر برش و با توجه به محدودیت سرعت تنظیم میکند.
رفتار واقعی G-code به کنترلر و پیکربندی دستگاه بستگی دارد. برنامهها باید قبل از استفاده با دفترچه راهنمای کنترلر مربوطه مقایسه شوند. محدودیت سرعت اسپیندل به ویژه در طول عملیات روکاری اهمیت دارد.
چه ابزارهایی به محاسبه و بهینهسازی SFM کمک میکنند؟
SFM را میتوان با استفاده از ماشینحسابهای SFM، نمودارهای سرعت برش مواد، دادههای سازنده ابزار، نرمافزار CAM، سیستمهای برنامهنویسی CNC و پایش وضعیت ابزار محاسبه و بهینه کرد. این ابزارها به تبدیل سرعت برش به تنظیمات عملی اسپیندل و پیشروی کمک میکنند، اما خروجیهای آنها هنوز نیاز به بررسی مهندسی و اعتبارسنجی فرآیند دارند.
محاسبات دیجیتال خطاهای محاسباتی را کاهش داده و انتخاب پارامترها را ساده میکند. با این حال، یک ماشین حساب نمیتواند تعیین کند که آیا یک ابزارگیر، فیکسچر یا دستگاه میتواند با خیال راحت شرایط برش محاسبه شده را پشتیبانی کند یا خیر.
بهینهسازی قابل اعتماد، محاسبات ریاضی، دادههای خاص ابزار و بازخورد واقعی ماشینکاری را ترکیب میکند.
ماشین حساب های SFM و نمودارهای مرجع
یک محاسبهگر sfm از قطر برش، دور اسپیندل یا SFM هدف برای محاسبه متغیر از دست رفته استفاده میکند. این محاسبهگر هنگام مقایسه اندازههای برش یا تنظیم پارامترهای اولیه ماشینکاری مفید است.
برای مثال، یک اپراتور میتواند ۵۰۰ SFM و قطر برش ۰.۵ اینچ را وارد کند تا تقریباً ۳۸۲۰ دور در دقیقه محاسبه شود.
یک نمودار مرجع، سرعتهای برش پیشنهادی برای ترکیبهای خاص ابزار و مواد را ارائه میدهد. ماشینحساب این مقادیر را به تنظیمات دستگاه تبدیل میکند، در حالی که نمودار، سرعت برش اولیه پیشنهادی را ارائه میدهد. هر دو باید به درستی استفاده شوند.
دادههای برنامهنویسی و تولیدکننده ابزار CNC
سیستمهای CAM و نرمافزارهای برنامهنویسی CNC میتوانند سرعت اسپیندل و نرخ پیشروی را از کتابخانههای ابزار و پارامترهای ماشینکاری محاسبه کنند.
پایگاههای داده تولیدکنندگان ابزار به ویژه ارزشمند هستند زیرا مواد برش، پوششها، هندسه و کاربردهای مورد نظر را در نظر میگیرند. توصیههای آنها معمولاً مرتبطتر از نمودارهای عمومی SFM است.
یک رکورد کامل ابزار باید شامل قطر ابزار، دندانههای برش مؤثر، سازگاری مواد، توصیههای سرعت و میزان پیشروی مناسب برای هر دندانه باشد. حفظ این اطلاعات به طور مداوم به کاهش خطاهای برنامهنویسی در کارهای مختلف کمک میکند.
نظارت بر سایش ابزار و تنظیم پارامترهای برش
پایش سایش ابزار به تعیین اینکه آیا SFM انتخاب شده در طول ماشینکاری مناسب باقی میماند یا خیر، کمک میکند. سایش را میتوان از طریق بازرسی پیشرفته، بار اسپیندل، پرداخت سطح، صدای برش و روند ابعادی ارزیابی کرد.
اگر ابزارها سریعتر از حد انتظار ساییده شوند، مهندسان باید قبل از تغییر پارامترها، سرعت برش، بار براده، درگیری، مایع خنککننده، میزان بیرونزدگی ابزار و میزان نگهداشتن ابزار را بررسی کنند.
برای تولید مکرر، میتوان یک فرآیند برش معتبر را با محدودیتهای عمر ابزار و فواصل بازرسی مستند کرد. این امر از کیفیت ماشینکاری قابل پیشبینیتر پشتیبانی میکند و خرابیهای غیرمنتظره ابزار را کاهش میدهد.
چه اتفاقی میافتد وقتی تنظیمات SFM نادرست باشد؟
تنظیمات نادرست SFM میتواند باعث سایش بیش از حد ابزار، گرم شدن بیش از حد، لبه انباشته شده، تشکیل براده ناپایدار، لرزش، پرداخت سطح ضعیف و تولید ناکارآمد شود. سرعت برش بیش از حد بالا میتواند تنش حرارتی را افزایش داده و سایش را تسریع کند، در حالی که سرعت بیش از حد پایین ممکن است بهرهوری را کاهش دهد یا در شرایط خاص به رفتار برش نامطلوب کمک کند.
نتیجه واقعی به جنس و ابزار بستگی دارد. سرعتی که برای یک عملیات خیلی زیاد است، ممکن است برای عملیات دیگری که از گرید، پوشش یا استراتژی برش متفاوتی استفاده میکند، قابل قبول باشد.
عیبیابی باید با علائم قابل مشاهده و شرایط فرآیند اندازهگیری شده آغاز شود. تنظیمات باید به صورت سیستماتیک انجام شوند، نه اینکه سرعت و تغذیه را همزمان و بدون درک علت تغییر دهند.
چه اتفاقی میافتد وقتی SFM خیلی بالا باشد؟
وقتی SFM برای ابزار و ماده خیلی بالا باشد، دمای برش و سایش ممکن است به سرعت افزایش یابد. لبه برش ممکن است دچار سایش جانبی سریع، تخریب پوشش، ایجاد حفره یا شکست زودرس شود.
SFM بالا همچنین میتواند در تغییرات ابعادی نقش داشته باشد، زمانی که ابزار یا قطعه کار گرمای بیش از حد را تجربه میکند. آلیاژهای دشوار ممکن است به شرایط حرارتی ناپایدار حساس شوند.
اقدام اصلاحی، مقایسه سرعت برنامهریزیشده با توصیههای سازنده ابزار و ارزیابی میزان درگیری، خنککننده و بار براده است. کاهش ساده SFM بدون بررسی بقیه فرآیند ممکن است مشکل را حل نکند.
چه اتفاقی میافتد وقتی SFM خیلی پایین باشد؟
وقتی SFM خیلی پایین باشد، بهرهوری ماشینکاری ممکن است کاهش یابد زیرا ابزار برش با سرعت چرخشی پایینتر از آنچه فرآیند میتواند پشتیبانی کند، کار میکند.
بسته به هندسه ابزار، جنس و بار براده، سرعت ناکافی همچنین میتواند به تشکیل براده ضعیف یا لبه انباشته شده منجر شود. با این حال، سرعت پایین ذاتاً در هر کاربردی آسیبزا نیست.
تنظیم صحیح برای تأیید محدوده برش مورد نظر و اطمینان از مناسب بودن بار برادهبرداری است. سرعت برش و نرخ پیشروی باید با هم بررسی شوند و نه اینکه به طور مستقل بهینه شوند.
اشتباهات رایج در محاسبه و تنظیم SFM
خطاهای رایج SFM شامل استفاده از قطر اشتباه، ترکیب واحدهای امپریال و متریک، اعمال توصیههای نامناسب برای سرعت برش یا اشتباه گرفتن RPM با نرخ پیشروی خطی است.
یک محاسبه میتواند از نظر ریاضی صحیح باشد اما اگر دادههای ماده انتخاب شده متعلق به درجه ابزار یا عملیات متفاوتی باشد، عملاً نامناسب باشد.
| اشتباه | نتیجه ممکن | اقدام اصلاحی |
| استفاده از میلیمتر در فرمول امپریال | دور موتور نادرست | تبدیل قطر به اینچ |
| اشتباه گرفتن SFM با RPM | تنظیم نادرست اسپیندل | از فرمول تبدیل صحیح استفاده کنید |
| استفاده از قطر اسمی به جای قطر مؤثر | سرعت برش نادرست | هندسه برش را تأیید کنید |
| نادیده گرفتن محدودیتهای اسپیندل | شرایط غیرقابل دسترس یا ناامن | رتبهبندی ماشینآلات و ابزار را بررسی کنید |
| کپی کردن SFM در مواد مختلف | سایش بیش از حد یا ماشینکاری آهسته | از دادههای برش مخصوص مواد استفاده کنید |
| نادیده گرفتن تعداد دفعات تغذیه به ازای هر دندانه | سایش یا بار تراشه بیش از حد | محاسبه مجدد خوراک پس از تغییرات دور در دقیقه |
برای نتایج دقیق، قبل از وارد کردن پارامترها به برنامه CNC، واحدها، هندسه ابزار برش، شرایط مواد و مشخصات واقعی ابزار را تأیید کنید.
چگونه صدای پچ پچ، گرمای بیش از حد و ساییدگی ابزار را اصلاح کنیم
لرزش، گرمای بیش از حد و سایش زودرس ابزار نیاز به اقدامات اصلاحی متفاوتی دارند. لرزش اغلب به لرزش، نگه داشتن ضعیف ابزار در جای خود، بیرون زدگی ابزار یا درگیری نامناسب برش اشاره دارد.
گرمای بیش از حد ممکن است با سرعت برش بالا، تخلیه ضعیف براده، درگیری زیاد یا خنککاری ناکافی مرتبط باشد. سایش ابزار ممکن است ناشی از ترکیبی از رفتار مواد ساینده، دمای برش و انتخاب ابزار نامناسب باشد.
یک توالی عیبیابی عملی به شرح زیر است:
- درجه مواد، مشخصات ابزار برش و SFM برنامهریزیشده را تأیید کنید.
- دور اسپیندل، بار براده و میزان درگیری تیغه را بررسی کنید.
- لبه برش، ابزارگیر و چیدمان قطعه کار را بررسی کنید.
- خنکسازی و تخلیه تراشه را بررسی کنید.
- هر بار یک پارامتر مرتبط را تنظیم کنید و کیفیت قطعه را تأیید کنید.
این رویکرد به جای پنهان کردن مشکل از طریق تغییرات دلخواه پارامترها، به شناسایی علت کمک میکند.
SFM در کجای تولید دقیق CNC استفاده میشود؟
SFM در سراسر تولید دقیق CNC هر جا که سرعت برش برای عملکرد قابل اعتماد ابزار و کیفیت قطعه باید کنترل شود، استفاده میشود. کاربردهای معمول شامل قطعات خودرو، ماشینآلات صنعتی، ابزار پزشکی و قطعات هوافضا است. SFM مورد نیاز به مواد، ابزار برش، هندسه قطعه و شرایط ماشینکاری بستگی دارد، نه فقط نام صنعت.
اجزای دقیق اغلب شامل ویژگیهایی هستند که به استراتژیهای ماشینکاری متفاوتی نیاز دارند. یک قطعه ممکن است از فرزکاری آلومینیومی با سرعت بالا برای محفظه، سوراخکاری با سرعت پایین برای سوراخکاری و تراشکاری کنترلشده برای شفت دقیق استفاده کند.
SFM به اتصال مواد و ابزار برش به برنامه ماشینکاری کمک میکند. انتخاب سرعت صحیح، ثبات را پشتیبانی میکند، اما تلرانس نقشه و الزامات سطح همچنان استراتژی نهایی تولید و بازرسی را تعیین میکنند.
اجزای خودرو
ماشینکاری خودرو از محاسبات SFM برای قطعاتی مانند محفظههای گیربکس، شفتها، براکتها، اجزای موتور و مجموعههای مکانیکی دقیق استفاده میکند.
در تولید انبوه، طول عمر ابزار و زمان چرخه تولید اهمیت ویژهای پیدا میکنند. تنظیم سرعت برشی که برای یک نمونه اولیه مناسب است، ممکن است قبل از تولید در حجم بالا، نیاز به اعتبارسنجی بیشتری داشته باشد.
هنگام پردازش شفتهای فولادی یا محفظههای آلومینیومی، انتخاب SFM باید منعکس کننده جنس، ابزار برش و ویژگی مورد ماشینکاری باشد. تنظیمات قابل اعتماد، تغییرات غیرمنتظره ابزار را کاهش داده و به حفظ ثبات ابعادی کمک میکند.
تجهیزات صنعتی و ماشین آلات دقیق
تولید تجهیزات صنعتی از محاسبات SFM برای پایههای ماشینآلات، بدنه شیرها، شفتها، فیکسچرها، اجزای هیدرولیک و قطعات اتوماسیون استفاده میکند.
این اجزا از نظر جنس و هندسه بسیار متفاوت هستند. یک صفحه فیکسچر آلومینیومی بزرگ ممکن است از سرعتهای برش متفاوتی نسبت به یک قطعه شیر از جنس فولاد ضد زنگ یا شفت فولادی سخت شده استفاده کند.
ماشینکاران همچنین باید صلبیت تنظیمات و میزان درگیری ابزار را در نظر بگیرند. قطعات بزرگ یا قطعاتی که بستن آنها دشوار است، ممکن است به پارامترهای محافظهکارانهتری نیاز داشته باشند، حتی زمانی که ابزار برش از سرعتهای تئوری بالاتری پشتیبانی میکند.
وسایل و ابزار پزشکی
ماشینکاری قطعات پزشکی از سرعت برش کنترلشده برای ابزارهای فولادی ضد زنگ، قطعات تیتانیومی، محفظههای دقیق و قطعات مکانیکی تخصصی استفاده میکند.
رفتار مواد و یکپارچگی سطح از اهمیت ویژهای برخوردار است. شرایط برش نادرست ممکن است باعث ایجاد پلیسه، پرداختهای ناپایدار یا سایش ابزار شود که بر ثبات ابعادی تأثیر میگذارد.
برای قطعات با دقت کوچک، قطر ابزار و قابلیت اسپیندل بسیار مهم میشوند. محاسبات مناسب SFM به تعیین تنظیمات اولیه سرعت کمک میکند، در حالی که بازرسی تأیید میکند که قطعه نهایی الزامات مهندسی خود را برآورده میکند.
اجزای هوافضا
ماشینکاری هوافضا از محاسبات SFM برای سازههای آلومینیومی، اجزای تیتانیومی، قطعات فولاد ضد زنگ و اجزای آلیاژی با کارایی بالا استفاده میکند.
این مواد میتوانند به سرعتهای برش بسیار متفاوتی نیاز داشته باشند. آلومینیوم ممکن است با ابزار مناسب، SFM نسبتاً بالایی را تحمل کند، در حالی که تیتانیوم و آلیاژهای پایه نیکل اغلب به شرایط برش محافظهکارانهتری نیاز دارند.
از آنجا که قطعات هوافضا ممکن است شامل مواد گرانقیمت و مشخصات فنی پیچیده باشند، پارامترهای برش باید با دقت تأیید شوند. ماشینکاری پایدار، انتخاب ابزار مناسب، کنترل حرارت و بازرسی مداوم به حفظ کیفیت قطعه کمک میکند.
سوالات متداول
چگونه نرخ پیشروی برای فرزکاری CNC را محاسبه کنیم؟
برای محاسبه نرخ پیشروی برای فرزکاری CNC، RPM اسپیندل را در تعداد دندانههای برش مؤثر و پیشروی به ازای هر دندانه ضرب کنید. فرمول F = RPM × Z × fz است. به عنوان مثال، یک ابزار برش چهار شیاره که با سرعت 3,000 دور در دقیقه و بار براده 0.003 اینچ در هر دندانه کار میکند، 36 IPM میدهد. بار براده باید با قطر ابزار، جنس و میزان درگیری برش مطابقت داشته باشد. این محاسبه، پیشروی میز را تعیین میکند، نه SFM را که جداگانه از قطر و سرعت اسپیندل محاسبه میشود.
چگونه سرعت و تغذیه را محاسبه کنیم؟
ابتدا با انتخاب یک SFM مناسب برای جنس قطعه کار و ابزار برش، سرعت برش و پیشروی را محاسبه کنید. SFM را با استفاده از RPM ≈ (3.82 × SFM) ÷ قطر تیغه بر حسب اینچ به RPM اسپیندل تبدیل کنید. سپس، نرخ پیشروی را با استفاده از RPM × تعداد دندانه موثر × پیشروی به ازای هر دندانه محاسبه کنید. به عنوان مثال، 300 SFM با یک تیغه 0.5 اینچی تقریباً 2,292 RPM میدهد. با چهار دندانه موثر و 0.003 اینچ به ازای هر دندانه، پیشروی حدود 27.5 IPM است. نتایج را با مشخصات ابزار مقایسه کنید.
چگونه میتوان واحد سطح (فوت در دقیقه) را محاسبه کرد؟
فوت سطح در دقیقه با ضرب دور اسپیندل در قطر برش مؤثر بر حسب اینچ و عدد پی و سپس تقسیم آن بر ۱۲ محاسبه میشود. فرمول آن SFM = (π × D × RPM) ÷ ۱۲ است. به عنوان مثال، یک برشدهنده ۱ اینچی با سرعت ۱۲۰۰ دور در دقیقه تقریباً ۳۱۴ فوت سطح تولید میکند. در تراشکاری، به جای قطر برشدهنده، از قطر قطعه کار در محل برش استفاده کنید. این نتیجه سرعت سطح برش را توصیف میکند و تعیین نمیکند که آیا تنظیم بدون در نظر گرفتن جنس و ابزار مناسب است یا خیر.
نتیجه
ماشینکاری SFM برای انتخاب سرعتهای برش و تبدیل آنها به تنظیمات عملی اسپیندل برای فرزکاری و تراشکاری CNC ضروری است. درک رابطه بین SFM، RPM، قطر برش و نرخ پیشروی به مهندسان کمک میکند تا تعادل بین عمر ابزار، راندمان ماشینکاری و کیفیت سطح را برقرار کنند.
در TiRapid ، ما خدمات ماشینکاری و تولید CNC دقیق را برای قطعات فلزی و پلاستیکی سفارشی ارائه میدهیم. تیم ما از فرزکاری CNC، تراشکاری، انتخاب مواد، تجزیه و تحلیل DFM، پرداخت سطح و بازرسی کیفیت پشتیبانی میکند تا به مشتریان در دستیابی به قطعات دقیق، تولید پایدار و راهحلهای عملی تولید کمک کند.
















