
La precisión del torneado afecta directamente la calidad del ensamblaje, la vida útil y la estabilidad general del producto. En la industria del mecanizado, ya sea que se trate de ejes comunes, componentes de precisión o piezas industriales de alta exigencia, la precisión dimensional y la calidad superficial son siempre cruciales. Si se produce una desviación dimensional, un error de redondez o una rugosidad superficial inestable durante el mecanizado, esto puede afectar el rendimiento final de la aplicación. Mejorar la precisión del torneado requiere no solo condiciones estables del equipo, sino también un control adecuado de las herramientas, los parámetros de corte, los métodos de sujeción y el entorno de mecanizado. Solo cuando todos los factores clave se mantienen estables se puede seguir mejorando la calidad del mecanizado.
La estabilidad de la máquina afecta la precisión del torneado.
La máquina herramienta es fundamental en las operaciones de torneado. Si la rigidez de la máquina es insuficiente o el equipo sufre desgaste prolongado, la precisión del mecanizado disminuirá. Especialmente durante el mecanizado continuo y las operaciones de alta precisión, el estado de la máquina afecta directamente la trayectoria del movimiento de la herramienta.
Mejorar la rigidez de la máquina
Cuanto mayor sea la rigidez de la máquina, menor será la vibración generada durante el mecanizado. Una estructura estable reduce la desviación de la herramienta durante el corte, a la vez que mejora el acabado superficial y la estabilidad dimensional. Especialmente en el mecanizado de ejes largos o en operaciones con gran profundidad de corte, una rigidez insuficiente puede provocar fácilmente marcas de vibración y errores dimensionales. Por lo tanto, mejorar la estabilidad general de la máquina es fundamental para el mecanizado de precisión.
Mantener una precisión estable en la máquina.
Tras un funcionamiento prolongado, las guías, los husillos y los ejes se desgastan gradualmente, lo que hace necesario un mantenimiento regular.
El mantenimiento común incluye:
- Comprobación de la vía libre
- Ajuste de la precisión del husillo
- Corrección de la excentricidad del husillo
- Mantener una lubricación estable
Una vez que la máquina se encuentra en condiciones estables, la consistencia del mecanizado mejora significativamente.
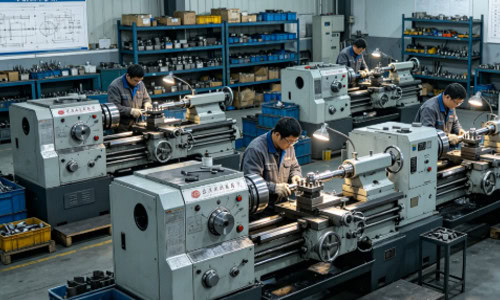
El estado de la herramienta afecta significativamente la precisión del mecanizado.
La herramienta de corte participa directamente en el proceso de mecanizado, y su afilado y condiciones de instalación influyen en las dimensiones finales y la calidad de la superficie. Incluso con una alta precisión de la máquina, un desgaste severo de la herramienta puede provocar errores de mecanizado.
Mantenga afilada la herramienta de corte.
Las herramientas de corte afiladas reducen la resistencia al corte y mejoran la estabilidad del mismo.
Esto ayuda a mejorar:
- Calidad de acabado superficial
- Consistencia dimensional
- Cortando la continuidad
- calidad del borde de la pieza de trabajo
Las herramientas deben reemplazarse a tiempo después de largos períodos de mecanizado.
Seleccione la geometría de herramienta adecuada
El ángulo de ataque, el ángulo de desprendimiento y el radio de la punta de la herramienta influyen en las condiciones de mecanizado. Los distintos materiales requieren geometrías de herramienta diferentes. Por ejemplo, el acero inoxidable suele requerir una geometría de herramienta de alta tenacidad, mientras que el aluminio se adapta mejor a filos de corte más afilados. Una geometría de herramienta adecuada no solo reduce la resistencia al corte, sino que también minimiza la deformación de la pieza y los problemas de rugosidad superficial, mejorando así la precisión del mecanizado.
Mantener estable la instalación de la herramienta.
Cuando la instalación de la herramienta es inestable, puede producirse una desviación durante el corte.
Esto puede conducir a:
- Dimensiones inestables
- marcas de vibración superficial
- Cambios en la trayectoria de la herramienta
- Aumento de errores repetidos
Los problemas se hacen más evidentes cuando la rigidez del portaherramientas es insuficiente.
Los parámetros de corte deben coincidir correctamente.
Los parámetros de corte afectan directamente a la temperatura de mecanizado, la fuerza de corte y el estado de la superficie de la pieza. Incluso con la máquina y la herramienta en buen estado, una configuración incorrecta de los parámetros puede reducir la precisión del mecanizado.
Controla la velocidad de corte adecuada.
Una velocidad de corte excesivamente alta provoca fácilmente deformación térmica y desgaste de la herramienta.
Esto puede resultar en:
- Deriva dimensional
- marcas de quemaduras superficiales
- Reducción de la vida útil de la herramienta
- Escasa estabilidad de mecanizado
Los diferentes materiales requieren diferentes rangos de velocidad.
Mantener una velocidad de alimentación estable
La velocidad de avance afecta al espesor de corte y a la rugosidad de la superficie.
Por ejemplo:
- El exceso de alimento afecta la calidad de la superficie.
- Un avance demasiado bajo genera fricción en el corte.
- La fluctuación de la alimentación afecta la estabilidad dimensional.
- El acabado requiere una alimentación más estable.
Un corte estable mejora la consistencia del mecanizado.
Controlar adecuadamente la profundidad de corte
Las variaciones significativas en la profundidad de corte afectan considerablemente la carga de la herramienta. El desbaste suele requerir una mayor profundidad de corte, mientras que el acabado exige un margen de mecanizado más estable. Si la profundidad de corte varía excesivamente, pueden producirse fácilmente fluctuaciones dimensionales y vibraciones en la pieza. Por lo tanto, es fundamental ajustar correctamente los márgenes de desbaste y acabado para mejorar la precisión del mecanizado.
El método de sujeción de la pieza afecta la precisión del mecanizado.
Las condiciones de sujeción de la pieza afectan directamente a la estabilidad del mecanizado. Si la sujeción es inestable o el posicionamiento es impreciso, pueden producirse movimientos durante el proceso. Este efecto se hace más evidente durante el mecanizado de precisión y el mecanizado de piezas largas y delgadas.
Mantenga una sujeción estable.
La fuerza de sujeción debe ser moderada, asegurando firmemente la pieza de trabajo sin causar deformación.
Esto ayuda a mejorar:
- Estabilidad dimensional
- Concentricidad
- Precisión de redondez
- Repetibilidad del mecanizado
Las piezas de paredes delgadas son más sensibles a la fuerza de sujeción.
Utilice referencias de posicionamiento consistentes.
Si las referencias de posicionamiento no son consistentes, se producen fácilmente desviaciones dimensionales durante el mecanizado por lotes.
Los problemas comunes incluyen:
- Múltiples errores de configuración
- Variación de referencia de mecanizado
- Reducción de la consistencia del producto
- Mayor dificultad de corrección
Un posicionamiento de referencia consistente reduce los errores acumulados.
Reducir la deformación de piezas largas
Las piezas de eje largo se deforman fácilmente bajo la fuerza de corte durante el mecanizado.
Los métodos comunes incluyen:
- Utilizando el soporte del contrapunto
- Aplicar descansos estables
- Corte segmentario
- Reducción de la longitud del voladizo
Estos métodos mejoran la estabilidad del mecanizado.
Los cambios de temperatura afectan las dimensiones de mecanizado.
Durante las operaciones de torneado se genera calor de forma continua. Si el control de la temperatura se vuelve inestable, se produce deformación térmica tanto en la pieza como en la estructura de la máquina, lo que afecta a las dimensiones de mecanizado. Esta influencia se hace aún más evidente durante el mecanizado a alta velocidad y de larga duración.
Controlar el calor de corte
Cuando la temperatura en la zona de corte es demasiado alta, la pieza de trabajo se expande fácilmente.
Esto puede causar:
- dimensiones de mecanizado sobredimensionadas
- Cambio dimensional tras el enfriamiento
- decoloración de la superficie
- Precisión de mecanizado reducida
La influencia térmica es más evidente durante el mecanizado a alta velocidad.
Mantener una refrigeración estable
El refrigerante no solo reduce la temperatura, sino que también disminuye la fricción.
Los métodos comunes incluyen:
- Aumento del caudal de refrigerante
- Ajuste de la posición del pulverizador
- Utilizando refrigeración a alta presión
- Mantener una refrigeración continua
La refrigeración estable ayuda a mantener la consistencia dimensional.
Mantener un calentamiento estable de la máquina
Al arrancar la máquina, las temperaturas del husillo y de las guías varían gradualmente, lo que provoca fluctuaciones en la precisión del mecanizado. Un calentamiento adecuado antes del mecanizado permite que el equipo alcance un estado de funcionamiento estable, reduciendo la deriva térmica y mejorando la estabilidad de la precisión.
Mejorar la precisión en los giros requiere estabilidad a largo plazo.
La mejora de la precisión en el torneado no depende de un único ajuste. Es fundamental que el estado del equipo, las herramientas, la configuración del proceso y la estabilidad operativa se mantengan constantes a lo largo del tiempo. Durante el mecanizado, se debe supervisar continuamente la variación dimensional y el estado de la superficie, y ajustar los parámetros de corte y el estado de la herramienta según sea necesario. Para componentes de alta precisión, también se requieren estándares de mecanizado y procedimientos de inspección estables para reducir las fluctuaciones causadas por errores humanos.
A medida que la tecnología de mecanizado CNC continúa mejorando, los modernos equipos de torneado pueden alcanzar niveles de precisión cada vez mayores. Sin embargo, la capacidad de la máquina solo se puede aprovechar al máximo cuando se combina con los procesos de mecanizado adecuados.
















