
En el mecanizado CNC de metales, el coste de los materiales es un factor importante que afecta a los gastos generales de fabricación. Para materiales como las aleaciones de aluminio, el acero inoxidable y las aleaciones de titanio, un anidamiento ineficiente, márgenes de mecanizado excesivos y trayectorias de herramienta mal planificadas pueden provocar desperdicio de material, además de aumentar el tiempo de mecanizado y los costes de producción. Reducir el desperdicio de material implica más que simplemente eliminar menos material. Requiere un enfoque integral que abarque la selección de la materia prima, el anidamiento de las piezas, el control de los márgenes de mecanizado, la planificación de la trayectoria de la herramienta y la gestión de la calidad. Al optimizar los procesos de mecanizado CNC, los fabricantes pueden mejorar la utilización del material manteniendo la precisión dimensional, la eficiencia del mecanizado y la calidad del producto.
Optimización de la selección y el anidamiento de materias primas.
Seleccione las especificaciones de material adecuadas en función de la geometría de la pieza.
El mecanizado CNC de metales generalmente comienza con placas, barras, perfiles o lingotes de metal. La compatibilidad entre las dimensiones de la materia prima y las de la pieza terminada afecta directamente la cantidad de material que se elimina durante el mecanizado.
Para piezas con geometrías regulares y dimensiones relativamente grandes, los fabricantes pueden seleccionar espesores de placa o diámetros de barra adecuados según las especificaciones de la pieza terminada. Esto ayuda a prevenir la eliminación excesiva de material causada por un material sobredimensionado. Para piezas con contornos complejos, también se deben considerar la forma de la materia prima, los puntos de referencia de mecanizado y las posiciones de sujeción para garantizar que el material cumpla con los requisitos de mecanizado posteriores.
La selección del material también debe tener en cuenta las propiedades mecánicas y la maquinabilidad. Las aleaciones de aluminio generalmente ofrecen buena maquinabilidad, mientras que las aleaciones de acero inoxidable y titanio requieren mayor atención a las herramientas, los parámetros de corte y la gestión térmica. Elegir el material adecuado puede ayudar a reducir los defectos de mecanizado, el desgaste de las herramientas y el retrabajo.
Mejorar la utilización de materiales mediante el anidamiento digital.
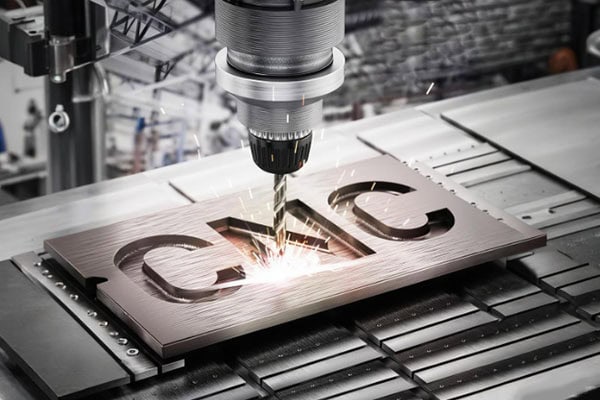
En el mecanizado CNC de chapa metálica, la optimización del anidamiento es fundamental para reducir el desperdicio y el material sobrante. Antes del mecanizado, se puede utilizar software CAD/CAM para organizar varias piezas en una sola chapa según sus contornos, holguras de corte, diámetros de las herramientas y requisitos de sujeción.
Al optimizar la orientación, el espaciado y las combinaciones de disposición de las piezas, manteniendo las tolerancias de mecanizado adecuadas, los fabricantes pueden reducir los recortes irregulares. En el mecanizado de barras, optimizar las longitudes de corte, las secuencias de mecanizado y las combinaciones de piezas puede ayudar a minimizar las pérdidas por corte en los extremos.
Sin embargo, el anidamiento no debe centrarse únicamente en colocar las piezas lo más juntas posible. Un espaciado insuficiente puede provocar colisiones entre las herramientas, dificultades de sujeción o deformación térmica. Por lo tanto, es necesario equilibrar el aprovechamiento del material con la viabilidad del mecanizado y la seguridad operativa.
Controlar los márgenes de mecanizado para minimizar los cortes innecesarios
Establecer asignaciones de existencias adecuadas
El margen de mecanizado es la cantidad de material que debe eliminarse de la materia prima para lograr las dimensiones finales de la pieza. Un margen excesivo aumenta el volumen de corte, el tiempo de mecanizado y el desgaste de la herramienta. Por otro lado, un margen insuficiente puede impedir la eliminación de capas de óxido, defectos superficiales o desviaciones dimensionales en la materia prima, comprometiendo la precisión de la pieza final.
Antes del mecanizado CNC, los fabricantes deben determinar las tolerancias adecuadas según las condiciones del material, la geometría de la pieza, las tolerancias dimensionales y los requisitos de acabado superficial. Para componentes de precisión, la combinación de operaciones de desbaste, semiacabado y acabado puede evitar un mecanizado correctivo excesivo durante la etapa final.
Utilice piezas en bruto con forma casi final.
La fabricación con forma casi final es una forma eficaz de reducir el desperdicio de material durante el mecanizado. Mediante procesos de conformado adecuados, como la forja o la fundición, los fabricantes pueden producir piezas en bruto que se asemejan mucho a la geometría de la pieza final, lo que reduce la cantidad de material que debe eliminarse durante el mecanizado CNC posterior.
Sin embargo, la fabricación con forma casi final no es adecuada para todos los componentes. Para productos con tolerancias estrictas, estructuras complejas o requisitos específicos de rendimiento del material, los fabricantes deben evaluar los costos de las herramientas, la calidad de la pieza en bruto, los riesgos de defectos internos y el volumen de producción antes de optar por este método.
Optimice las trayectorias de las herramientas CNC para mejorar la eficiencia de la remoción de material.
Elija las trayectorias de corte adecuadas.
La planificación de la trayectoria de la herramienta afecta directamente a la eficiencia de la remoción de material, el desgaste de la herramienta y la estabilidad del mecanizado. Al optimizar las direcciones de corte, las secuencias de mecanizado y los movimientos de entrada y salida mediante software CAD/CAM, los fabricantes pueden reducir los movimientos innecesarios de la herramienta, evitar cortes repetitivos y minimizar el riesgo de sobrecarga localizada de la herramienta.
Para piezas con cavidades grandes o superficies curvas complejas, se pueden seleccionar estrategias adecuadas de mecanizado de alta velocidad o desbaste adaptativo según las propiedades del material y las capacidades de la máquina. Las trayectorias de herramienta adaptativas ayudan a controlar las cargas de corte y a mantener condiciones de corte relativamente estables. Sin embargo, los resultados reales dependen de la herramienta de corte, la rigidez de la máquina, el material de la pieza y los parámetros de corte.
Optimizar la selección de herramientas y los parámetros de corte.
El diámetro de la herramienta, el número de filos, la geometría de corte y el recubrimiento influyen en la eficiencia de la remoción de material. Seleccionar herramientas que se ajusten a la geometría de la pieza puede reducir las pasadas repetidas en áreas estrechas y minimizar los defectos superficiales causados por herramientas inadecuadas.
La velocidad de corte, la velocidad de avance y la profundidad de corte deben ajustarse según el material, las especificaciones de la herramienta y el rendimiento de la máquina. Unos ajustes demasiado conservadores pueden aumentar el tiempo de mecanizado, mientras que unos parámetros excesivamente agresivos pueden provocar roturas de la herramienta, desviaciones dimensionales y el rechazo de la pieza. El objetivo es aumentar la proporción de corte efectivo y estable, en lugar de simplemente buscar velocidades de corte más altas.
Reduzca los desperdicios y las repeticiones de trabajo mediante el control de calidad.
Reforzar la inspección dimensional en proceso.
El desperdicio de material no se limita a las virutas y los recortes. Las piezas también pueden desecharse debido a desviaciones dimensionales, una sujeción incorrecta o errores de mecanizado. La inspección de la primera pieza, la medición de las dimensiones críticas durante el proceso y los controles de calidad finales permiten identificar las desviaciones con antelación y evitar que los defectos se propaguen por todo el lote de producción.
Para componentes metálicos de precisión, los fabricantes también deben controlar el desgaste de las herramientas, la deformación térmica de la pieza y los errores de posicionamiento de los dispositivos de sujeción. Los parámetros de mecanizado se pueden ajustar según los resultados de la inspección.
Clasifica y recicla las virutas y recortes de metal.
Al recoger virutas, recortes y material sobrante, es importante separar el aluminio, el acero inoxidable y otros metales reciclables por tipo de material. Evitar la mezcla de materiales ayuda a preservar su valor de reciclaje y reduce los costos de eliminación de residuos.
Si bien el reciclaje no puede eliminar por completo las pérdidas de materiales, sí puede recuperar valor de los materiales sobrantes y contribuir a una utilización más eficiente de los recursos.
Desarrollar una estrategia integral para la reducción de residuos materiales.
Para reducir el desperdicio de material en el mecanizado CNC de metales, se requiere un enfoque integral que combine la optimización del anidamiento, el diseño de la pieza en bruto, el control de la tolerancia de mecanizado, la planificación de la trayectoria de la herramienta y la inspección de calidad. Los fabricantes deben desarrollar estrategias de mecanizado basadas en la geometría de la pieza, las características del material, el volumen de producción y los requisitos de precisión, en lugar de depender de una sola técnica para reducir costos.
En proyectos que implican componentes de alta precisión, geometrías complejas o piezas metálicas personalizadas, una planificación eficaz del proceso puede minimizar la eliminación innecesaria de material, mejorar la consistencia de la producción y lograr un mejor equilibrio entre los costos del material, la eficiencia del mecanizado y la calidad del producto.
















