
El rectificado es un proceso de mecanizado de precisión que elimina material de una pieza mediante una muela abrasiva giratoria. A diferencia de las herramientas de corte convencionales, que eliminan material con bordes definidos, el rectificado utiliza numerosos granos abrasivos para eliminar pequeñas cantidades de material. Este proceso se utiliza ampliamente para mejorar la precisión dimensional, obtener superficies lisas y dar acabado a componentes endurecidos o difíciles de mecanizar.
Esta guía explica qué es el rectificado, cómo funciona el proceso de rectificado, los principales tipos de rectificado, las máquinas, los materiales, los parámetros técnicos, las ventajas, las limitaciones y las aplicaciones CNC comunes.
¿Qué es la molienda?
El rectificado es un proceso de mecanizado abrasivo que elimina pequeñas cantidades de material de una pieza mediante una muela abrasiva giratoria. Se utiliza principalmente para lograr dimensiones precisas, geometría controlada y acabados superficiales finos. En la fabricación de precisión, el rectificado se realiza habitualmente después del fresado CNC, el torneado o el tratamiento térmico cuando la pieza requiere tolerancias más estrictas o una mejor calidad superficial.
Rectificado frente a fresado y torneado CNC
El rectificado se diferencia del fresado y torneado CNC principalmente en su mecanismo de corte, tasa de remoción de material y propósito de acabado. El fresado y torneado son generalmente eficientes para crear la geometría de la pieza y eliminar grandes volúmenes de material, mientras que el rectificado se utiliza a menudo para la corrección dimensional precisa y el acabado superficial.
| Elemento | Trituración | CNC fresado | Torneado CNC |
| Herramienta para cortar | Rueda abrasiva | Fresa rotativa | Herramienta de un solo punto o de múltiples filos |
| Eliminación de materiales | Generalmente cantidades pequeñas y controladas | Moderado a alto | Moderado a alto |
| Geometría típica | Perfil plano, cilíndrico e interno | Bolsillos, ranuras, contornos | Ejes, agujeros, piezas redondas |
| Ventaja principal | Alta precisión y excelente acabado. | Generación de formas complejas | Mecanizado cilíndrico eficiente |
| Materiales endurecidos | A menudo adecuado | Requiere las herramientas adecuadas. | Requiere las herramientas adecuadas. |
| Función típica de producción | Acabado de precisión | Desbaste y acabado | Desbaste y acabado |
Por lo tanto, el rectificado debe entenderse mejor como un proceso de fabricación complementario, en lugar de un sustituto universal del corte CNC.
¿Cómo funciona el proceso de molienda?
El proceso de rectificado consiste en seleccionar una muela abrasiva adecuada, sujetar la pieza, ajustar los parámetros de rectificado, eliminar material mediante un contacto controlado de la muela, gestionar el calor e inspeccionar las dimensiones finales y el acabado superficial. Cada etapa debe controlarse, ya que el estado de la muela, la fuerza de corte, la temperatura y la estabilidad de la máquina afectan directamente a la precisión del rectificado.
| Paso | Operación de molienda | Objetivo de calidad |
| 1 | Seleccione la rueda y los parámetros. | Seleccione el abrasivo adecuado para cada material. |
| 2 | Montar y alinear la pieza de trabajo | Evitar el movimiento y la distorsión |
| 3 | Realizar pasadas de rectificado | Retire el material de acabado controlado. |
| 4 | Controlar la calefacción y la refrigeración | Prevenir daños térmicos |
| 5 | Medir e inspeccionar | Verificar tamaño, geometría y acabado |
Paso 1: Seleccione la muela abrasiva y configure los parámetros de corte.
El primer paso consiste en seleccionar una muela abrasiva adecuada para el material de la pieza, la precisión requerida, el acabado superficial y la tasa de remoción de material. El abrasivo, el tamaño del grano, el aglutinante, el grado de dureza y la estructura de la muela influyen en el rendimiento del corte.
Para muchos aceros, puede ser adecuada una muela de óxido de aluminio, mientras que para materiales ferrosos endurecidos se suelen preferir las muelas de CBN. Las muelas de diamante se eligen comúnmente para carburo y cerámica. Los ajustes de la máquina deben mantenerse dentro de la velocidad de operación aprobada para la muela y coincidir con la operación de rectificado prevista.
Paso 2: Preparar y asegurar la pieza de trabajo
La pieza de trabajo debe estar sujeta y posicionada con precisión antes de comenzar el rectificado. El rectificado de superficies suele utilizar mandriles magnéticos para materiales ferrosos adecuados, mientras que las piezas no magnéticas pueden requerir fijaciones mecánicas o sujeción por vacío. El rectificado cilíndrico puede utilizar centros, mandriles o soportes sin centros.
La sujeción debe ser segura y no provocar deformaciones. Las placas delgadas, los ejes largos y los componentes de precisión pueden doblarse bajo una fuerza de sujeción excesiva. Si una pieza se rectifica estando deformada, puede cambiar de forma tras su liberación y no cumplir con los requisitos de planitud, redondez o dimensiones.
Paso 3: Comience a moler y controle la eliminación del material.
Durante el rectificado, la muela abrasiva entra en contacto con la pieza de trabajo y elimina material mediante pasadas de corte repetidas o un avance controlado. La velocidad de la muela, el movimiento de la mesa, la rotación de la pieza de trabajo y la profundidad de corte determinan el comportamiento de la eliminación de material.
Las operaciones de rectificado suelen requerir cortes más pequeños que el fresado de desbaste o el torneado, especialmente durante el acabado de precisión. Debe quedar un margen de acabado adecuado de la operación anterior. Eliminar material en exceso durante el rectificado final puede aumentar el calor, el desgaste de la muela y la variación dimensional.
Paso 4: Aplicar refrigerante y controlar el calor de rectificado.
El refrigerante controla la temperatura de rectificado, lubrica la zona de contacto cuando es necesario y ayuda a eliminar los residuos abrasivos y las partículas metálicas. El control del calor es fundamental, ya que una temperatura excesiva puede provocar dilatación térmica, quemaduras en la superficie, tensiones residuales y deformaciones dimensionales.
El refrigerante debe llegar a la zona de contacto de rectificado. Un simple aumento del volumen de fluido podría no solucionar el problema si la rotación de la muela impide que el refrigerante llegue a la interfaz. La correcta posición de la boquilla, el estado del fluido, la filtración y la selección de la muela contribuyen a mantener un rendimiento de rectificado estable.
Paso 5: Inspeccionar las dimensiones y el acabado de la superficie.
El último paso consiste en comprobar que la pieza rectificada cumpla con los requisitos dimensionales y superficiales. La inspección puede incluir el espesor, el diámetro, la redondez, la planitud, el paralelismo, la rugosidad superficial y otras especificaciones del plano.
Dependiendo de la característica, se pueden utilizar micrómetros, calibres de interiores, medidores de altura, rugosímetros y máquinas de medición por coordenadas. Las piezas que requieren tolerancias muy estrictas deben medirse en condiciones de temperatura controlada, ya que la dilatación térmica puede afectar la inspección a nivel micrométrico.
¿Qué máquinas y equipos se utilizan para el rectificado?
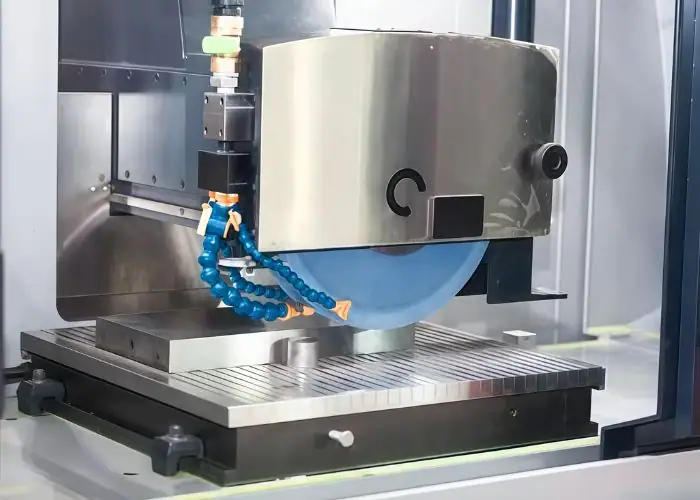
El rectificado requiere equipos especializados, como rectificadoras de superficies, rectificadoras cilíndricas, rectificadoras sin centros, rectificadoras internas, máquinas rectificadoras CNC, muelas abrasivas, dispositivos de sujeción, sistemas de rectificado de muelas y sistemas de refrigeración. La rectificadora adecuada se selecciona en función de la geometría de la pieza, el material, la tolerancia, el acabado requerido y la cantidad de producción.
Principales tipos de máquinas rectificadoras
Las rectificadoras se clasifican principalmente según la geometría de la pieza y la operación de rectificado que realizan. Una rectificadora de superficies produce superficies planas precisas, mientras que una rectificadora cilíndrica trabaja en formas redondeadas externas. Otras máquinas se especializan en el mecanizado de orificios internos, la producción sin centros, el afilado de herramientas o el acabado de engranajes.
| Máquina de molienda | Función Principal | Componentes típicos |
| Rectificadora de superficies | Produce superficies planas y paralelas. | Placas, bloques de fijación, bases de moldes |
| Rectificadora cilíndrica | Acabados de diámetros exteriores | Ejes, pasadores, rodillos |
| Rectificadora sin centros | Rectifica piezas cilíndricas sin centros | Pasadores, varillas, ejes de producción |
| Rectificadora interior | Acabados de diámetros internos | Cavidades de cojinetes, manguitos |
| Afiladora de herramientas y cuchillas | Da forma o afila herramientas de corte | Fresas, brocas, escariadores |
| Rectificadora CNC | Controla movimientos de rectificado complejos | Perfiles de precisión, piezas de producción |
La selección de la máquina debe tener en cuenta el tamaño de la pieza y las medidas requeridas. Un eje largo puede necesitar soporte para evitar la flexión, mientras que una placa ancha puede requerir una máquina con un recorrido de mesa adecuado y un comportamiento térmico estable.
Componentes clave de una máquina rectificadora
Una rectificadora consta de varios sistemas que deben trabajar conjuntamente para mantener la precisión. El husillo acciona la muela abrasiva, mientras que la mesa o cabezal de trabajo controla la posición y el movimiento de la pieza. Los mecanismos de avance proporcionan un avance controlado y la estructura de la máquina resiste las fuerzas de corte.
Los componentes importantes incluyen:
- Husillo de rectificado y cabezal de la muela para una rotación estable de la misma.
- Bancada, guías y sistema de alimentación para un movimiento preciso.
- Mesa de trabajo, mandril, centros o dispositivos de sujeción para la pieza de trabajo.
- Sistema de suministro y filtración de refrigerante para el control térmico.
- Equipos para el rectificado y equilibrado de ruedas para un corte uniforme.
- Controlador CNC o controles manuales para regular el movimiento de la máquina.
Muelas abrasivas y materiales abrasivos
Las muelas abrasivas contienen granos abrasivos unidos por un aglutinante. Su rendimiento depende del tipo de abrasivo, el tamaño del grano, el material del aglutinante, el grado de la muela y su estructura. Las diferentes combinaciones dan lugar a distintos comportamientos de corte, acabados superficiales y vidas útiles.
| Material abrasivo | Aplicaciones comunes | Consideración principal |
| Oxido de aluminio | Acero al carbono y muchos aceros aleados | Rectificado de uso general |
| Óxido de aluminio cerámico | Aceros resistentes y aplicaciones exigentes | Fractura controlada del grano |
| El carburo de silicio | Hierro fundido, algunos materiales no ferrosos, cerámica | Compatibilidad de materiales |
| Nitruro de boro cúbico (CBN) | Acero templado y ciertas aleaciones de alta temperatura. | Rectificado de materiales duros |
| Diamante | Carburo, vidrio y cerámica técnica | No se suele preferir para el rectificado de acero convencional. |
El término «disco abrasivo» es más amplio y puede describir discos abrasivos utilizados en amoladoras angulares portátiles u otros equipos. No se deben confundir las muelas abrasivas de precisión con los discos abrasivos de uso general, ya que su construcción, velocidad nominal, geometría y requisitos de control dimensional pueden variar.
Rectificado y rectificado de muelas abrasivas
El rectificado de la muela restaura la eficacia de corte al exponer granos abrasivos nuevos y controlar el estado de la superficie de la muela. El rectificado corrige la geometría, la concentricidad o el perfil de la muela para que gire y entre en contacto con la pieza de trabajo según lo previsto.
Se trata de operaciones de mantenimiento relacionadas pero diferentes. Una muela puede tener la forma correcta, pero aun así cortar mal si sus granos están desafilados o cargados de material. Por el contrario, una muela afilada con una geometría deficiente puede producir superficies imprecisas.
El rectificado y el ajuste de la muela se vuelven necesarios cuando aumenta la fuerza de rectificado, se deteriora el acabado superficial, se produce una sobrecarga o cambia la consistencia dimensional. Mantener la muela en buen estado es especialmente importante para la producción de precisión y los ciclos de rectificado repetidos.
¿Cuáles son los principales tipos de molienda?
Los principales tipos de rectificado incluyen el rectificado de superficies, el rectificado cilíndrico, el rectificado sin centros, el rectificado interno, el rectificado por avance lento, el rectificado de perfiles, el rectificado de formas, el rectificado de herramientas y fresas, el rectificado de plantillas, el rectificado de engranajes, el rectificado de roscas y el rectificado por penetración. Cada proceso está diseñado para geometrías de piezas, requisitos dimensionales o condiciones de producción específicas.
| Tipo de molienda | Aplicación principal | Requisito típico |
| Rectificado de superficies | Caras planas y placas | Planitud y paralelismo |
| Rectificado cilíndrico | Superficies exteriores redondeadas | Diámetro y redondez |
| Rectificado sin centros | Piezas redondas de gran volumen | Repetibilidad y productividad |
| Molienda interna | Agujeros y orificios para cojinetes | Precisión del cañón |
| Rectificado de avance lento | Perfiles profundos en materiales difíciles | Eliminación controlada de grandes cantidades de existencias |
| Rectificado de perfiles y formas | Las formas complejas | Precisión del perfil |
| Rectificado de herramientas y fresas | herramientas de corte | Geometría del filo y de la herramienta |
| Rectificado de plantilla | Agujeros y ubicaciones de precisión | Posicionamiento preciso de las características |
| Rectificado de engranajes y roscas | Engranajes y roscas | Geometría del diente o de la rosca |
| Rectificado por inmersión | Características cilíndricas localizadas | Diámetro, hombros y perfiles |
Rectificado de superficies
El rectificado de superficies produce superficies planas y precisas mediante el movimiento de la pieza de trabajo con respecto a una muela abrasiva giratoria. Se utiliza comúnmente para placas de fijación, componentes de máquinas, bases de moldes, superficies de sellado y piezas planas de precisión.
Una rectificadora de superficies puede utilizar una mesa recíproca o una mesa giratoria, según su configuración. El proceso controla la eliminación de material sobre la superficie objetivo para mejorar la planitud, el paralelismo, la uniformidad del espesor o el acabado superficial.
El rectificado de superficies resulta especialmente valioso tras el fresado CNC cuando se requiere un control geométrico más preciso de una superficie plana. Sin embargo, es fundamental sujetar cuidadosamente las piezas delgadas, ya que la sujeción magnética, el calor generado durante el rectificado y las tensiones residuales del material pueden afectar a la planitud final.
Rectificado cilíndrico
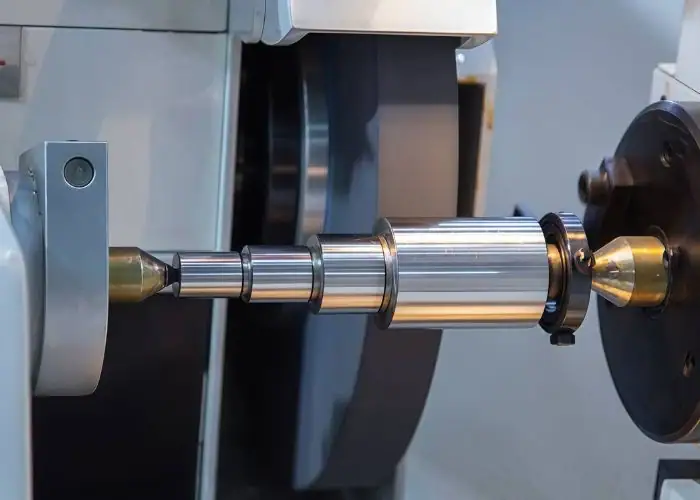
El rectificado cilíndrico permite dar acabado a superficies redondas externas mediante la rotación de la pieza de trabajo, mientras una muela abrasiva elimina material de su diámetro exterior. Se utiliza habitualmente para ejes, rodillos, muñones de cojinetes, pasadores y componentes mecánicos de precisión.
El proceso puede utilizar centros, un mandril u otro sistema de soporte. Es necesario un correcto alineamiento entre la pieza de trabajo y la muela para controlar la redondez, la conicidad y la uniformidad del diámetro.
El rectificado cilíndrico se realiza frecuentemente después del torneado CNC. El torneado define la mayor parte de la geometría del eje, mientras que el rectificado elimina una cantidad controlada de material para lograr el diámetro y la superficie deseados.
Rectificado sin centro
El rectificado sin centros produce superficies cilíndricas precisas sin sujetar la pieza entre centros. En su lugar, la pieza se apoya en una cuchilla de soporte situada entre una muela abrasiva y una rueda de ajuste.
La rueda reguladora controla la rotación de la pieza y, en operaciones de avance continuo, el movimiento axial. Esto hace que el rectificado sin centros sea eficiente para producir grandes cantidades de pasadores, varillas y otros componentes redondos.
Sin embargo, el rectificado sin centros requiere una geometría de soporte y una configuración correctas. Una mala alineación de la muela, una altura inadecuada del soporte o unas condiciones de regulación deficientes pueden provocar deformaciones, conicidad o dimensiones inconsistentes. Es más eficaz cuando la geometría de la pieza y el volumen de producción se ajustan al proceso.
Rectificado interno
La rectificadora interna mecaniza el diámetro interior de un orificio utilizando una muela abrasiva más pequeña. Se utiliza para orificios de precisión, pistas de rodamientos, manguitos, componentes hidráulicos y otras piezas que requieren superficies internas precisas.
El rectificado interno puede ser más difícil que el externo, ya que el diámetro de la muela está limitado por el diámetro del orificio. Las muelas pequeñas y los husillos largos pueden tener menor rigidez, lo que aumenta su sensibilidad a las vibraciones y la deformación.
El proceso debe controlar la velocidad de la muela, la rigidez del husillo, el suministro de refrigerante y la medición del orificio. El rectificado interno se suele elegir cuando el mandrinado o el escariado no permiten alcanzar de forma consistente las especificaciones dimensionales o superficiales requeridas.
Rectificado de avance lento
El rectificado por avance lento utiliza un corte relativamente profundo combinado con una velocidad de avance reducida de la pieza para eliminar una cantidad considerable de material en una operación controlada. Se suele aplicar a aleaciones difíciles de mecanizar, componentes relacionados con turbinas y perfiles complejos.
A diferencia del rectificado superficial convencional, que generalmente utiliza pasadas poco profundas, el rectificado por avance lento permite eliminar más material en una sola pasada. Requiere la potencia adecuada de la máquina, un diseño óptimo de la muela, un sistema de refrigeración eficiente y una estabilidad de proceso óptima.
Este método puede mejorar la productividad en aplicaciones adecuadas, pero el daño térmico sigue siendo una preocupación importante. La alta remoción de material debe complementarse con una refrigeración eficaz y un control preciso de las condiciones de la muela.
Rectificado de perfiles y formas
El rectificado de perfiles produce un contorno definido mediante el movimiento controlado de la muela o una muela con la forma adecuada. El rectificado de forma utiliza una muela rectificada o fabricada con un perfil específico que se transfiere a la pieza de trabajo.
Estos métodos se utilizan para matrices, ranuras de precisión, componentes mecánicos con formas específicas, herramientas de corte y superficies especializadas. Son especialmente útiles cuando la característica final requiere un contorno repetible en lugar de una simple forma plana o cilíndrica.
El principal desafío reside en mantener la precisión del perfil a medida que la rueda se desgasta. Los intervalos de rectificado adecuados y la inspección dimensional contribuyen a garantizar que el contorno final se mantenga dentro de las tolerancias.
Rectificado de herramientas y cortadores
El rectificado de herramientas y fresas crea, afila o restaura la geometría de la herramienta de corte. Se utiliza para brocas, fresas, escariadores y otras herramientas de corte de precisión que requieren ángulos de filo, superficies de alivio y geometrías de ranura específicos.
Una rectificadora de herramientas puede utilizar múltiples ejes controlados para posicionar la muela contra la herramienta de corte. El rectificado de herramientas CNC es particularmente útil para fresas complejas que requieren una geometría de filo repetible.
Este proceso afecta al rendimiento del mecanizado posterior, ya que el filo, la simetría y el estado del borde de la herramienta influyen en la fuerza de corte, el acabado superficial, la formación de virutas y la vida útil de la herramienta.
Molienda de plantilla
El rectificado de plantillas es un proceso de precisión que se utiliza para el acabado de orificios y contornos internos donde la precisión en la posición y la geometría es fundamental. Se asocia comúnmente con herramientas, matrices, componentes de moldes y ensamblajes mecánicos de precisión.
La máquina proporciona un posicionamiento preciso mientras una pequeña muela abrasiva finaliza el acabado deseado. Esto resulta útil cuando se requiere un control estricto de la relación entre múltiples orificios o perfiles.
El rectificado con plantilla se suele elegir para obtener características de alta precisión, más que para la eliminación general de material. Su coste y tiempo de procesamiento deben estar justificados por los requisitos funcionales de la pieza.
Rectificado de engranajes y roscas
El rectificado de engranajes mejora la precisión de los dientes, el acabado superficial y la consistencia geométrica. Se utiliza en engranajes de precisión donde los errores de perfil, los errores de avance y los defectos superficiales pueden afectar el ruido, la vibración y el rendimiento de la transmisión.
El rectificado de roscas permite obtener roscas externas o internas de precisión mediante una muela abrasiva y un movimiento relativo controlado. Resulta especialmente útil para componentes endurecidos o roscas que requieren una geometría precisa de paso y perfil.
Ambos procesos suelen seguir a operaciones de fabricación previas. La geometría inicial se obtiene mediante corte o conformado, mientras que el rectificado proporciona el control dimensional y superficial final necesario.
Rectificado por inmersión
El rectificado por penetración elimina material introduciendo la muela abrasiva directamente en la pieza de trabajo, en lugar de recorrerla continuamente a lo largo de su longitud. Se utiliza habitualmente para el acabado de diámetros cilíndricos específicos, hombros, ranuras y pequeños escalones.
La muela puede tener un perfil que se ajuste a la forma requerida, lo que permite rectificar múltiples características relacionadas durante un avance radial controlado.
El rectificado por penetración puede mejorar la eficiencia de producción para piezas adecuadas, pero la forma de la muela, la fuerza radial, la precisión del rectificado y el soporte de la pieza de trabajo deben permanecer estables para evitar vibraciones o variaciones dimensionales.
¿Cuáles son las diferentes técnicas de molienda?
Las técnicas de rectificado difieren principalmente en el uso de refrigerante, la estrategia de remoción de material, la velocidad de operación, la selección del abrasivo y la precisión requerida. Los enfoques comunes incluyen el rectificado húmedo, el rectificado en seco, el rectificado basto, el rectificado de precisión, el rectificado de alta velocidad, el rectificado Blanchard y el rectificado superabrasivo. Cada técnica se selecciona para lograr un equilibrio entre la remoción de material, la temperatura, el acabado superficial y el costo de fabricación.
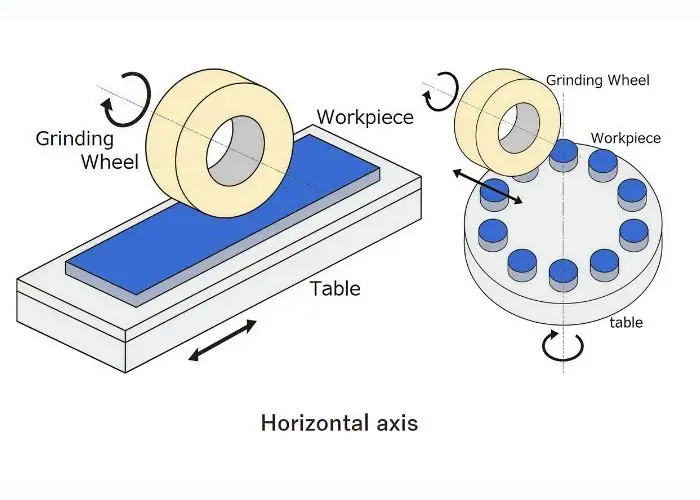
Molienda húmeda vs. molienda seca
El rectificado húmedo utiliza refrigerante o fluido abrasivo para controlar el calor, proporcionar lubricación donde sea necesario y eliminar las partículas de la zona de corte. Se utiliza ampliamente en el rectificado de precisión de metales, ya que la temperatura y el estado de la muela afectan directamente a la consistencia dimensional.
El rectificado en seco funciona sin refrigerante líquido. Puede ser adecuado para determinados materiales u operaciones en las que la muela, la máquina, el sistema de extracción de polvo y las condiciones térmicas estén diseñadas para el corte en seco.
La elección depende del comportamiento del material, las especificaciones de la muela, los requisitos ambientales y la sensibilidad al calor. El rectificado en seco no debe considerarse automáticamente más sencillo ni más económico, ya que la recolección de polvo y el control de daños térmicos pueden generar costos adicionales.
Desbaste frente a rectificado de precisión
El desbaste se centra en eliminar grandes cantidades de material, corregir irregularidades superficiales o preparar la pieza para su posterior acabado. Generalmente, prioriza la velocidad de eliminación de material sobre las dimensiones extremadamente finas o la textura superficial.
El rectificado de precisión se centra en el acabado controlado de la pieza y la geometría exacta. Normalmente utiliza un acondicionamiento adecuado de la muela, incrementos de acabado más pequeños, un movimiento estable de la máquina y una inspección minuciosa.
Una pieza puede requerir ambas etapas cuando es necesario eliminar una cantidad significativa de material. Sin embargo, un desbaste excesivo justo antes del acabado final puede generar calor o deformaciones que dificultan el control de precisión.
Rectificado de alta velocidad
El rectificado de alta velocidad utiliza velocidades superficiales elevadas de la muela con máquinas y muelas diseñadas específicamente para esas condiciones de funcionamiento. Puede mejorar la productividad en aplicaciones adecuadas al permitir mayores tasas de remoción de material y un comportamiento de corte abrasivo diferente.
Una mayor velocidad no garantiza automáticamente un mejor acabado superficial. Es necesario tener en cuenta la resistencia de la muela, la capacidad del husillo, las fuerzas de rectificado, el suministro de refrigerante y el equilibrado de la muela.
Nunca se debe exceder la velocidad máxima permitida de la muela. El rectificado de alta velocidad requiere equipos compatibles y la validación del proceso, en lugar de simplemente aumentar las RPM del husillo.
Molienda Blanchard
El rectificado Blanchard se asocia comúnmente con el rectificado de superficies rotativo de husillo vertical. Se utiliza para eliminar material de manera eficiente de superficies planas amplias, en particular de grandes placas, bases de máquinas y componentes industriales.
Una mesa de trabajo giratoria mueve la pieza de trabajo debajo de la muela abrasiva. El proceso puede eliminar material en una superficie considerable y, a menudo, deja un patrón de rectificado circular reconocible.
El rectificado Blanchard es útil para la preparación de la materia prima y el mecanizado de grandes superficies, pero el acabado y la precisión geométrica que se pueden lograr dependen del estado y la configuración de la máquina. Para especificaciones más exigentes, puede ser necesario un proceso de acabado de precisión independiente.
Rectificado superabrasivo y de ultraprecisión
El rectificado superabrasivo utiliza materiales como el nitruro de boro cúbico (CBN) o el diamante para procesar piezas duras y resistentes al desgaste. El CBN suele ser adecuado para materiales ferrosos endurecidos, mientras que el diamante se utiliza ampliamente para carburos y cerámicas avanzadas.
El rectificado de ultraprecisión se centra en errores dimensionales extremadamente pequeños y acabados superficiales finos. Requiere máquinas de alta estabilidad, temperatura controlada, acondicionamiento preciso de la muela y metrología adecuada.
Estos enfoques están relacionados, pero no son idénticos. Una muela superabrasiva no garantiza automáticamente un resultado de ultraprecisión; todo el sistema (máquina, proceso, sujeción de la pieza y sistema de inspección) debe garantizar la precisión requerida.
¿Cuáles son los parámetros clave en el rectificado?
Los parámetros clave del rectificado incluyen la velocidad de la muela, la velocidad de la pieza, la velocidad de avance, la profundidad de corte, la presión de rectificado, el suministro de refrigerante, las especificaciones de la muela, la rigidez de la máquina y el estado de afilado. Estas variables controlan la fuerza de corte, la generación de calor, la tasa de remoción de material, el desgaste de la muela, la precisión dimensional y el acabado superficial.
Los parámetros de rectificado deben seleccionarse como un sistema integral. Aumentar el avance o la profundidad puede mejorar la productividad, pero también incrementa la fuerza y la carga térmica. Modificar la velocidad de la muela afecta el contacto abrasivo y el comportamiento de desgaste.
Los ajustes óptimos dependen del diámetro de la muela, el material abrasivo, la dureza de la pieza, el método de rectificado y los requisitos de la pieza. El rectificado de precisión requiere parámetros estables, en lugar de simplemente usar el avance mínimo o la velocidad máxima disponible.
| Parámetro | Influencia principal | Riesgo cuando es incorrecto |
| Velocidad de la rueda | Condiciones de corte abrasivo | desgaste de las ruedas, daños térmicos o riesgo para la seguridad |
| Velocidad de la pieza de trabajo | Tiempo de contacto y retirada de existencias | Quemadura, ondulación o mal acabado |
| velocidad de alimentación | Productividad y carga de molienda | Fuerza excesiva o ineficiencia |
| Profundidad del corte | Material eliminado por pasada | Calor, deformación, desgaste de la rueda |
| Refrigerante | Control de temperatura y residuos | Daños en la superficie o carga de ruedas |
| Acondicionamiento de ruedas | Nitidez y geometría de la rueda | Acristalamiento, mal acabado, error de forma |
| Rigidez de la máquina | Resistencia a la vibración | Vibración y variación dimensional |
¿Qué materiales se pueden moler?
El rectificado puede utilizarse en diversos materiales de ingeniería, como acero al carbono, acero inoxidable, acero templado, acero para herramientas, aleaciones avanzadas, cerámica, carburo y determinados plásticos o materiales compuestos de ingeniería. La dureza, el comportamiento térmico, la ductilidad, la fragilidad y la compatibilidad con el abrasivo del material determinan la muela y los parámetros de rectificado adecuados.
| Material | Comportamiento de molienda | Principal preocupación |
| Acero carbono | Generalmente molido con óxido de aluminio. | Desgaste por calor y de las ruedas |
| Acero inoxidable | Resistente y puede endurecerse con el trabajo. | Quema y carga de ruedas |
| acero templado | Requiere un rendimiento abrasivo adecuado. | Daños térmicos y cambios de dureza |
| Aluminio: | Suave, dúctil y propenso a la carga de las ruedas. | Manchas y rueda atascada |
| Carburo | Muy duro y resistente al desgaste. | Selección de ruedas y afilado de bordes |
| Cerámica | Duro y quebradizo | Grietas y daños en el subsuelo |
| Plásticos | Sensible al calor y deformable | Fusión o distorsión |
Acero, acero inoxidable y aluminio
El acero se rectifica habitualmente para la fabricación de ejes, piezas de maquinaria, superficies de apoyo y componentes de herramientas. Las muelas de óxido de aluminio se utilizan ampliamente para muchos tipos de acero, y el diseño específico de la muela se elige en función de la dureza y las condiciones de rectificado.
El acero inoxidable puede ser más difícil de trabajar debido a que puede endurecerse por deformación y generar mucho calor. Un abrasivo adecuado, condiciones de contacto controladas y un refrigerante eficaz ayudan a reducir las quemaduras y los daños en la superficie.
El aluminio se puede rectificar para ciertas aplicaciones de precisión, pero su ductilidad puede provocar acumulación de abrasivos y manchas. Para muchas piezas de aluminio mecanizadas por CNC, el fresado fino u otro proceso de acabado puede resultar más económico que el rectificado convencional.
Metales endurecidos y aleaciones avanzadas
Los aceros endurecidos y las aleaciones avanzadas son materiales importantes para el rectificado, ya que el mecanizado convencional se vuelve más exigente a medida que aumenta la dureza y la resistencia al desgaste. El rectificado permite el acabado de superficies de cojinetes, ejes endurecidos, matrices y herramientas de precisión tras un tratamiento térmico.
Los abrasivos de CBN se utilizan con frecuencia para materiales ferrosos endurecidos debido a su resistencia al desgaste y su idoneidad para estas aplicaciones.
Sin embargo, los materiales endurecidos también son vulnerables al daño térmico inducido por el rectificado. El proceso debe evitar el calentamiento excesivo, el ablandamiento de la superficie, las tensiones residuales y el agrietamiento que podrían reducir el rendimiento de la pieza.
Cerámica y materiales frágiles
La cerámica y otros materiales frágiles se pueden rectificar utilizando muelas abrasivas adecuadas, que a menudo incluyen herramientas de diamante. El rectificado es útil para controlar el espesor, la planitud y la geometría de componentes cerámicos técnicos.
El principal desafío consiste en prevenir el agrietamiento y los daños subsuperficiales. Los materiales frágiles pueden fracturarse en lugar de deformarse plásticamente cuando las fuerzas abrasivas son demasiado elevadas.
Por lo tanto, es fundamental seleccionar cuidadosamente las especificaciones de la muela, la profundidad de corte, la estabilidad de la máquina y el control del refrigerante. En el caso de componentes frágiles, el rectificado puede ir seguido de un acabado o una inspección adicionales.
Plásticos y compuestos de ingeniería
Algunos plásticos de ingeniería y materiales compuestos pueden ser rectificados, pero su comportamiento difiere significativamente del de los metales. Los plásticos pueden ablandarse o deformarse con el calor, mientras que los materiales compuestos pueden contener fibras o cargas que reaccionan de forma diferente a la abrasión.
El rectificado puede ser útil para ciertos requisitos de planitud, espesor o preparación de la superficie. Sin embargo, el rectificado convencional no es automáticamente la mejor opción para todos los polímeros.
Para muchas piezas de plástico mecanizadas por CNC, las herramientas de corte afiladas, los avances controlados y la sujeción adecuada pueden ofrecer mejores resultados. El rectificado solo debe utilizarse cuando el material y las características de la superficie lo justifiquen.
¿Cuáles son las ventajas y limitaciones de la molienda?
El rectificado ofrece una alta precisión dimensional, acabados superficiales finos, buen rendimiento en muchos materiales endurecidos y un control preciso de superficies planas, redondas o perfiladas. Sus principales limitaciones incluyen una eficiencia de remoción de material relativamente baja en muchas aplicaciones de acabado, un mayor costo del equipo, el mantenimiento de la muela abrasiva, el riesgo de daños térmicos y la necesidad de un control de proceso especializado.
El rectificado resulta especialmente valioso cuando la pieza final debe cumplir con exigentes requisitos dimensionales o funcionales. Los asientos de cojinetes, las matrices de precisión, las superficies deslizantes y los componentes endurecidos pueden beneficiarse de un proceso de acabado abrasivo controlado.
Sin embargo, el rectificado no siempre es el método de fabricación más eficiente. Si el fresado o torneado CNC ya cumple con las especificaciones del plano, una operación de rectificado adicional puede aumentar el costo y el tiempo de entrega sin mejorar el rendimiento de la pieza.
| Aspecto | Ventajas | Limitaciones |
| Exactitud | Admite dimensiones reducidas | Sensible al calor y a la configuración |
| Acabado de la superficie | Puede producir texturas finas | Depende del estado de las ruedas. |
| Capacidad material | Eficaz para materiales endurecidos | Requiere abrasivos adecuados. |
| Geometría | Características planas y cilíndricas precisas | Limitado para algunas formas complejas. |
| Productividad | Producción de precisión repetible | Puede haber demoras debido al exceso de existencias. |
| Costo | Puede reducir el retrabajo final. | Costos adicionales de operación y herramientas |
Ventajas de la molienda
El rectificado ofrece varias ventajas importantes para la fabricación de precisión. Permite eliminar pequeñas cantidades de material con una geometría controlada, lo que resulta valioso para el acabado final tras el mecanizado CNC o el tratamiento térmico.
Entre sus principales ventajas se encuentran:
- Lograr tolerancias dimensionales estrictas en componentes adecuados.
- Mejora de la planitud, la redondez, el paralelismo y el acabado superficial.
- Acabado de acero endurecido y otros materiales difíciles de mecanizar.
- Producción de superficies repetibles para un ensamblaje de precisión.
- Corrección de pequeñas desviaciones dimensionales o geométricas dejadas por operaciones anteriores.
El rectificado es especialmente eficaz cuando el rendimiento de la pieza depende de la calidad del contacto. Los muñones de cojinetes, las superficies de sellado, las superficies de acoplamiento y los componentes de herramientas de precisión a menudo requieren algo más que un acabado visualmente liso.
Limitaciones de la molienda
El rectificado presenta limitaciones relacionadas con la velocidad del proceso, el comportamiento térmico, el desgaste de la muela y los requisitos del equipo. En muchas aplicaciones de precisión, el rectificado es más adecuado para eliminar material de acabado que para fabricar una pieza completa a partir de materia prima.
La eliminación excesiva de material puede generar calor y aumentar el tiempo de rectificado. El acondicionamiento de la muela, la gestión del refrigerante, la calibración de la máquina y la inspección también incrementan la complejidad del proceso de fabricación.
El rectificado puede no ser adecuado cuando la pieza es de difícil acceso con una muela abrasiva o cuando un proceso de mecanizado más sencillo ya cumple con las especificaciones. Optar por el rectificado innecesariamente puede aumentar el coste sin aportar valor funcional.
Costo de molienda y eficiencia de producción
El costo del rectificado depende del tipo de máquina, el material de la pieza, las especificaciones de la muela, la tolerancia requerida, el acabado superficial, el tiempo de preparación y el volumen de producción. Las tolerancias estrictas y los acabados finos generalmente requieren un control de proceso e inspección más rigurosos.
Para lotes pequeños, la configuración y la programación pueden representar una parte significativa del costo total. En la producción en serie, el tiempo de ciclo, la vida útil de la muela, la frecuencia de rectificado y la repetibilidad adquieren mayor importancia.
El coste total debe incluir:
- Preparación de la pieza y margen de rectificado restante.
- Configuración de la máquina, diseño de dispositivos y programación.
- Consumo y acondicionamiento de la muela abrasiva.
- Tiempo de rectificado y gestión del refrigerante.
- Inspección, manipulación y posible reelaboración.
El objetivo es lograr la función requerida a un costo de fabricación práctico, no especificar el mejor acabado posible en cada superficie.
Consideraciones ambientales y de seguridad
La seguridad en el rectificado depende de la correcta selección de la muela, la protección, la sujeción segura de la pieza, el montaje adecuado, la gestión del polvo o refrigerante y el manejo de la máquina por personal capacitado. Las muelas abrasivas giran a altas velocidades y pueden presentar graves riesgos si se dañan o se utilizan fuera de sus límites aprobados.
Los operarios deben seguir los procedimientos de seguridad aplicables para la inspección de las muelas, las velocidades máximas recomendadas, las protecciones de la máquina, el equipo de protección personal y el mantenimiento seguro. Las muelas abrasivas nunca deben utilizarse por encima de su velocidad máxima recomendada.
El control ambiental también es importante. El esmerilado puede generar partículas metálicas, polvo abrasivo, neblina de refrigerante y fluidos usados. Las prácticas adecuadas de filtración, recolección y eliminación ayudan a proteger a los trabajadores y a mantener un entorno de fabricación estable.
¿Cuáles son los problemas más comunes al afilar herramientas y cómo se pueden prevenir?
Los problemas más comunes en el rectificado incluyen quemaduras, calor excesivo, vibraciones, mal acabado superficial, vitrificación de la muela, acumulación de abrasivo, variación dimensional, conicidad y deformación de la pieza. Estos defectos suelen deberse a especificaciones inadecuadas de la muela, parámetros de corte incorrectos, refrigeración deficiente, sujeción inestable de la pieza, desgaste de la muela o mal estado de la máquina.
La solución de problemas debe comenzar por identificar la causa real del defecto. Por ejemplo, una superficie rugosa puede deberse a vibraciones, un rectificado inadecuado de la muela o una carga excesiva de la pieza de trabajo, en lugar de un avance excesivo.
Una corrección de proceso debe abarcar todo el sistema de rectificado. Modificar un solo parámetro sin comprobar el estado de la muela, el refrigerante, la estabilidad de la máquina y el comportamiento del material puede producir una mejora temporal sin eliminar la causa raíz.
| Primaria | Causa probable | Prevención práctica |
| Quemadura por molienda | Exceso de calor o roce de las ruedas | Mejora la refrigeración y el filo de las ruedas. |
| marcas de vibración | Vibración o configuración inestable | Mejora la rigidez y el equilibrio de las ruedas. |
| Mal acabado superficial | Rueda o ajuste incorrecto | Optimizar el estado de las ruedas y la alimentación |
| Carga de la rueda | Acumulación de material en los poros de las ruedas | Seleccione la rueda y el aderezo adecuados. |
| Deriva dimensional | Crecimiento térmico o desgaste de la rueda | Control de temperatura e inspección |
| Deformación de la pieza | Presión de sujeción o calor | Mejorar el soporte y la eliminación de existencias |
Quemaduras por molienda y calor excesivo
Las quemaduras por rectificado se producen cuando el calor excesivo altera la superficie de una pieza. Los aceros templados son especialmente vulnerables, ya que la exposición térmica puede modificar la dureza superficial, las tensiones residuales o la microestructura.
En algunos materiales, las quemaduras pueden manifestarse como decoloración, pero el color visible no es un indicador fiable de todos los daños causados por el rectificado. Una superficie puede sufrir cambios metalúrgicos sin marcas evidentes.
La prevención exige un afilado adecuado de la muela, parámetros de corte apropiados, un suministro eficaz de refrigerante y fuerzas de rectificado controladas. Los componentes endurecidos críticos pueden requerir una verificación adicional cuando el riesgo de quemaduras por rectificado es significativo.
Vibración y mal acabado de la superficie
El efecto de vibración produce marcas repetitivas u ondulaciones causadas por la inestabilidad de la vibración entre la rueda y la pieza de trabajo. Puede deberse a un desequilibrio de la rueda, una fijación deficiente, problemas con el husillo, especificaciones inadecuadas de la rueda o condiciones de corte inestables.
Un acabado superficial deficiente también puede desarrollarse sin vibraciones evidentes. El vitrificado de la rueda, un tamaño de grano abrasivo inadecuado, un mal estado de la superficie de contacto o la acumulación de residuos pueden producir asperezas y arañazos.
La solución debe corresponder a la causa. Mejorar el equilibrio de la muela, restaurar su filo, revisar el dispositivo de sujeción y ajustar los parámetros de rectificado pueden mejorar la estabilidad. Posteriormente, se debe medir el acabado superficial para confirmar la corrección.
Desgaste y carga de la muela abrasiva
El desgaste de la muela se produce cuando los granos abrasivos se fracturan, se desafilan o se desprenden durante el rectificado. Cierto desgaste es necesario, ya que deben quedar filos de corte nuevos para un corte estable.
La acumulación de material en la rueda se produce cuando este se acumula entre los granos abrasivos de la pieza de trabajo. Esto reduce la eficacia del corte y aumenta la fricción, la generación de calor y el riesgo de daños en la superficie.
La selección adecuada del abrasivo y el correcto rectificado de la muela ayudan a controlar estos problemas. La frecuencia de rectificado correcta depende del material, las especificaciones de la muela, el acabado superficial requerido y las condiciones de producción.
Errores dimensionales y deformación de la pieza de trabajo
Los errores dimensionales en el rectificado pueden deberse a la dilatación térmica, el desgaste de la muela, el movimiento del husillo, la deformación de la fijación o un ajuste incorrecto de la máquina. Los componentes delgados y los ejes largos son especialmente sensibles, ya que pueden doblarse o moverse durante el proceso.
Por ejemplo, una fuerza de sujeción excesiva puede aplanar temporalmente una placa delgada. Tras el lijado y la liberación de la sujeción, la placa puede recuperar su forma original y no superar la inspección de planitud.
La prevención requiere un soporte adecuado, una temperatura estable, pasadas de acabado controladas y mediciones una vez que la pieza haya alcanzado la condición de inspección apropiada.
¿Dónde se utiliza el rectificado en la fabricación CNC?
El rectificado se utiliza en la fabricación CNC para el acabado de componentes de precisión que requieren dimensiones exactas, textura superficial controlada, planitud, redondez o el procesamiento de materiales endurecidos. Sus principales áreas de aplicación incluyen la industria automotriz, equipos industriales, dispositivos médicos, aeroespacial, utillaje y moldes, electrónica y fabricación de semiconductores.
El rectificado suele formar parte de un proceso de fabricación más amplio. El fresado o torneado CNC crea la geometría principal, el tratamiento térmico puede proporcionar la dureza necesaria y el rectificado da el acabado final a determinadas superficies críticas.
Este proceso resulta especialmente valioso cuando el estado de la superficie influye en el funcionamiento mecánico. Las superficies deslizantes de precisión, las superficies de sellado, los asientos de los cojinetes y los componentes de acoplamiento pueden requerir una geometría y un acabado controlados para funcionar de forma fiable.
| Aplicación | Piezas típicas | ¿Por qué se utiliza la molienda? |
| Motorium | Ejes, engranajes, componentes de cojinetes | Redondez y control de la superficie |
| Equipo industrial | Superficies guía, manguitos de precisión | Consistencia dimensional |
| Médical Scientific | Instrumentos quirúrgicos, insertos de precisión | Precisión y calidad de la superficie |
| Aeroespacial | Ejes endurecidos, mecanismos de precisión | Tolerancias controladas |
| Herramientas y moldes | Placas de molde, insertos, matrices | Planitud y geometría de la herramienta |
| Electrónica | Dispositivos de fijación de precisión y piezas cerámicas | Planitud y preparación de la superficie |
Componentes automotrices
El rectificado automotriz se utiliza comúnmente para ejes, superficies de cojinetes, engranajes, árboles de levas, cigüeñales y otros componentes que requieren superficies redondas o con formas precisas.
En los componentes giratorios, el diámetro, la redondez y el acabado superficial influyen en la fricción, el desgaste, el ruido y el ajuste del montaje. El rectificado es valioso porque puede mejorar estas características después del torneado, el tratamiento térmico u otras operaciones de fabricación.
En la producción, la repetibilidad es especialmente importante. El desgaste de la muela, los intervalos de rectificado, la medición durante el proceso y la sujeción estable de la pieza de trabajo contribuyen a mantener resultados uniformes en lotes grandes.
Equipos industriales y maquinaria de precisión
La maquinaria industrial utiliza el rectificado para guías, componentes de máquinas, muñones de cojinetes, manguitos hidráulicos, placas de precisión y superficies de acoplamiento con acabado preciso.
Estos componentes suelen depender de la planitud, el paralelismo o la redondez para un correcto montaje y funcionamiento. Una geometría deficiente puede provocar un contacto desigual, problemas de alineación, mayor desgaste o una menor vida útil.
El rectificado de superficies es habitual para componentes mecánicos planos, mientras que el rectificado cilíndrico e interno se utiliza para elementos giratorios y perforados. La elección depende de la geometría funcional, más que del sector industrial.
Dispositivos e instrumentos médicos
Los dispositivos e instrumentos médicos pueden requerir un rectificado de precisión para componentes de acero inoxidable endurecido, pequeñas piezas mecánicas, instrumentos quirúrgicos y determinadas piezas relacionadas con implantes.
La integridad de la superficie es especialmente importante. La precisión dimensional por sí sola puede no ser suficiente si el rectificado deja quemaduras, rebabas, contaminación o una textura superficial inadecuada.
El proceso debe adaptarse al material y a la función prevista. Una inspección y limpieza adecuadas ayudan a confirmar que la superficie acabada cumple con los requisitos técnicos necesarios.
Componentes aeroespaciales
Las aplicaciones aeroespaciales pueden utilizar el rectificado para ejes de precisión, componentes relacionados con el tren de aterrizaje, interfaces mecánicas endurecidas y otras piezas de alto rendimiento que requieren una geometría controlada.
Estos componentes pueden estar fabricados con aleaciones exigentes, requerir estrictos requisitos de inspección y estar elaborados con materiales de alto valor. Por lo tanto, es fundamental seleccionar cuidadosamente las condiciones de rectificado para proteger la integridad de la superficie y evitar daños térmicos.
Este proceso puede utilizarse después del torneado, el fresado o el tratamiento térmico. En estos casos, es importante controlar el margen de rectificado y documentar la inspección para garantizar la uniformidad dimensional.
Herramientas, moldes y troqueles
El rectificado se utiliza ampliamente para bases de moldes, placas de troqueles, insertos de precisión, punzones, herramientas de corte y componentes de utillaje endurecidos.
Las superficies de las herramientas suelen requerir planitud, paralelismo, perfiles precisos y dimensiones controladas, ya que pequeños errores pueden transferirse directamente a los productos fabricados.
El rectificado de superficies permite dar acabado a las placas de moldes y las caras de referencia. El rectificado de forma o perfil se puede utilizar para plaquitas con formas específicas, mientras que el rectificado de herramientas mantiene la geometría del filo de corte. Estas operaciones contribuyen a la precisión, el montaje y la vida útil de las herramientas.
Componentes electrónicos y semiconductores
La fabricación de productos electrónicos y semiconductores puede emplear procesos de rectificado especializados para componentes cerámicos, fijaciones de precisión, procesamiento de obleas y otras piezas que requieren una geometría fina o un espesor controlado.
Estas aplicaciones pueden implicar materiales duros o quebradizos que requieren abrasivos cuidadosamente seleccionados y condiciones de corte que minimicen los daños. La planitud, la uniformidad del espesor, la limpieza y la integridad de la subsuperficie pueden ser más importantes que la apariencia general.
El método de rectificado debe ser el adecuado para el material y la aplicación. Los parámetros de rectificado de metales convencionales no deben aplicarse directamente a componentes semiconductores o cerámicos avanzados sin una validación previa.
Cómo elegir el proceso de molienda adecuado?
El proceso de rectificado adecuado debe seleccionarse en función de la geometría de la pieza, la dureza del material, la tolerancia, el acabado superficial, el margen de mecanizado restante, la cantidad de producción y el coste total de fabricación. El proceso elegido debe cumplir los requisitos funcionales sin operaciones de rectificado innecesarias, riesgos térmicos excesivos ni gastos de producción evitables.
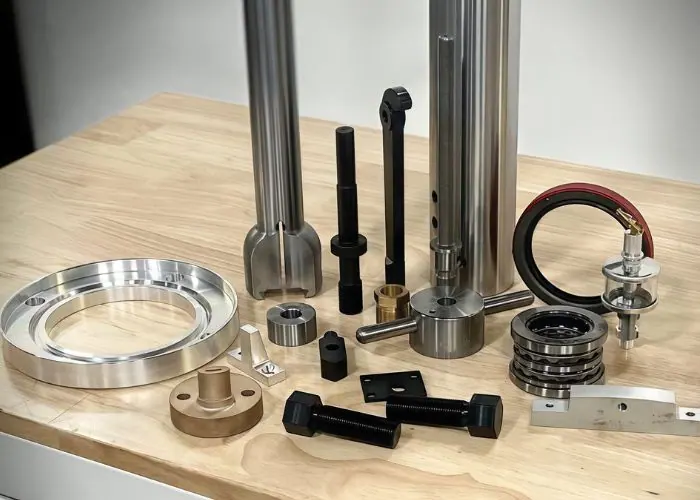
La selección del proceso de rectificado comienza con el plano de ingeniería. En primer lugar, se deben identificar las superficies críticas, seguidas de las dimensiones requeridas, las tolerancias geométricas, el estado del material y la textura de la superficie.
A continuación, debe revisarse el proceso de fabricación. Una pieza puede requerir torneado seguido de rectificado cilíndrico, fresado seguido de rectificado superficial o tratamiento térmico seguido de acabado de precisión. La secuencia correcta depende de la estabilidad del material y de la función final de la pieza.
| Factor de selección | Pregunta de ingeniería | Dirección probable |
| Planitud | ¿La pieza necesita una superficie plana precisa? | Rectificado de superficies |
| diámetro externo | ¿Se requiere una redondez precisa? | Rectificado cilíndrico |
| Cantidad de su producción | ¿Se requieren muchos ejes similares? | Rectificado sin centros |
| Precisión del cañón | ¿Es necesario acabar el diámetro interior? | Molienda interna |
| Perfil complejo | ¿Se requiere una superficie con forma? | Rectificado de forma o perfil |
| Dureza del material | ¿Se ha endurecido la pieza? | Proceso abrasivo de precisión adecuado |
| Costo | ¿El fresado o el torneado cumplen con los requisitos? | Evite el molido innecesario |
Adaptar el proceso a la geometría de la pieza.
La geometría de la pieza es el primer factor a tener en cuenta, ya que los diferentes procesos de rectificado están diseñados para diferentes superficies.
Las placas planas y las superficies de referencia de precisión suelen ser aptas para el rectificado superficial. Los ejes redondos pueden requerir rectificado cilíndrico o sin centros. Los orificios internos requieren equipos de rectificado interno adecuados.
Las formas más complejas pueden requerir rectificado de forma, rectificado de perfil u otro proceso especializado. No se debe elegir un proceso solo porque un proveedor disponga de una rectificadora específica.
Considere la dureza del material y la maquinabilidad.
La dureza y la maquinabilidad del material influyen en la selección del abrasivo, el desgaste de la muela, la generación de calor y la viabilidad del rectificado.
El acero endurecido puede requerir una muela y una estrategia de corte diferentes a las del aluminio o el acero inoxidable. Las cerámicas frágiles requieren especial atención para evitar el agrietamiento, mientras que los materiales dúctiles pueden sobrecargar la muela.
El estado del material también es importante. Una pieza tratada térmicamente puede comportarse de manera diferente a la misma aleación antes del endurecimiento. Por lo tanto, la selección del material debe coordinarse con los requisitos de rectificado e inspección.
Evaluar los requisitos de tolerancia y acabado superficial.
La tolerancia y el acabado superficial determinan si es necesario rectificar y cuán exigente debe ser el proceso.
Una pieza con dimensiones estándar y un acabado superficial moderado puede fabricarse mediante fresado o torneado CNC. Un asiento de cojinete de precisión o una superficie de referencia plana pueden requerir una operación de rectificado adicional.
Para requisitos estrictos, el dibujo debe distinguir claramente la tolerancia dimensional, la tolerancia geométrica y la rugosidad superficial. Un valor Ra especificado no garantiza automáticamente la planitud, la redondez ni la ubicación precisa de las características.
Costo de molienda y volumen de producción
El coste del rectificado depende de la configuración, la programación, la capacidad de la máquina, los abrasivos, el acondicionamiento, la inspección y el tiempo de ciclo.
Para prototipos y lotes pequeños, la configuración puede ser el factor dominante en el costo. Para volúmenes de producción mayores, la sujeción estable de la pieza, la vida útil de la rueda, la medición automatizada y la repetibilidad adquieren cada vez mayor importancia.
Una menor velocidad de la máquina no siempre se traduce en el menor coste total. Una rectificadora más adecuada puede reducir el tiempo de procesamiento, el retrabajo y la variabilidad en la inspección.
La mejor decisión tiene en cuenta el coste total de fabricación junto con el riesgo de que la pieza no cumpla con las especificaciones requeridas.
Decida cuándo es necesario rectificar después del mecanizado CNC.
El rectificado debe añadirse después del mecanizado CNC cuando la geometría, la precisión, el acabado superficial o el estado del material requeridos no se puedan lograr de forma fiable solo mediante el fresado o el torneado.
Las situaciones típicas incluyen:
- Un eje de acero endurecido que requiere un diámetro de cojinete de precisión.
- Una placa fresada que requiere una planitud o paralelismo más precisos.
- Un orificio de precisión que requiere corrección geométrica final.
- Un inserto de molde que requiere superficies de acoplamiento precisas.
- Componente que requiere un acabado fino después del tratamiento térmico.
El rectificado no es necesario para todas las piezas de precisión. Los ingenieros deben comparar los requisitos finales con la capacidad del proceso de mecanizado inicial antes de añadir una operación secundaria.
Preguntas Frecuentes
¿Qué tolerancias puede lograr el rectificado de precisión?
El rectificado de precisión permite alcanzar tolerancias dimensionales de aproximadamente ±0.005–0.01 mm en piezas adecuadas y con equipos controlados, mientras que los procesos especializados pueden lograr una precisión micrométrica. La capacidad real depende del tamaño de la pieza, la geometría, el material, el estado de la máquina, la temperatura y los métodos de inspección. Es importante distinguir entre tolerancia dimensional, planitud, redondez y rugosidad superficial. Por ejemplo, una pieza rectificada puede cumplir con una tolerancia dimensional de ±0.005 mm, pero aun así requerir una verificación independiente de sus tolerancias geométricas. Estos valores son ejemplos, no garantías universales.
¿Cómo se compara el rectificado con el fresado CNC para el acabado final?
El rectificado generalmente elimina pequeñas cantidades de material mediante granos abrasivos, mientras que el fresado CNC utiliza filos de corte definidos para producir geometría y acabados superficiales. El rectificado puede ser ventajoso para materiales endurecidos, acabados superficiales finos y requisitos exigentes de planitud o redondez. El fresado CNC suele ser más eficiente para cavidades complejas, contornos y grandes cantidades de material a eliminar. Si el fresado ya alcanza la tolerancia y el acabado superficial especificados, el rectificado puede generar costos innecesarios. La elección correcta depende de la geometría de la pieza y los requisitos funcionales.
¿Se puede utilizar el rectificado en acero endurecido y acero inoxidable?
Sí. El rectificado se utiliza comúnmente en acero templado y acero inoxidable, pero la selección de la muela y el control térmico son fundamentales. El acero templado se puede rectificar con muelas adecuadas de óxido de aluminio o CBN, mientras que el acero inoxidable requiere atención a la carga de la muela, la fricción y la generación de calor. El rectificado permite el acabado de ejes de precisión, superficies de cojinetes y herramientas después del endurecimiento. Sin embargo, unas condiciones de rectificado inadecuadas pueden provocar quemaduras superficiales, cambios de dureza o tensiones residuales. El grado del material y las condiciones del tratamiento térmico deben guiar la selección del proceso.
¿Qué causa las quemaduras por esmerilado y cómo se pueden prevenir?
Las quemaduras por rectificado se producen por un calor excesivo en la zona de contacto entre la muela y la pieza. Las causas comunes incluyen granos abrasivos desgastados, fuerzas de rectificado excesivas, parámetros inadecuados, suministro deficiente de refrigerante y vitrificación de la muela. En acero endurecido, el daño térmico puede reducir la dureza superficial o generar tensiones residuales perjudiciales. La prevención implica seleccionar una muela adecuada, mantener los granos de corte afilados, optimizar las condiciones de rectificado y dirigir el refrigerante de manera eficaz. La inspección visual por sí sola puede no detectar todos los tipos de quemaduras, por lo que las piezas críticas pueden requerir pruebas adicionales de integridad superficial.
¿Cuándo se debe rectificar una pieza mecanizada por CNC?
Una pieza mecanizada por CNC debe terminarse mediante rectificado cuando el fresado o el torneado no permiten alcanzar de forma consistente la tolerancia, la planitud, la redondez, el acabado superficial o el estado de endurecimiento del material requeridos. Por ejemplo, un muñón de cojinete torneado puede necesitar rectificado cilíndrico para mejorar su diámetro y redondez, mientras que una placa de herramienta fresada puede requerir rectificado superficial para lograr una mayor planitud. El rectificado debe planificarse antes de la etapa final de mecanizado para que quede suficiente margen de acabado. Añadir rectificado innecesariamente incrementa los costes, la manipulación y el plazo de entrega sin mejorar necesariamente el rendimiento.
Conclusión
El rectificado es un proceso de fabricación de precisión fundamental para obtener dimensiones exactas, acabados superficiales controlados y superficies funcionales fiables. Su eficacia depende de la selección del método de rectificado, la muela abrasiva, la máquina, los parámetros de corte, el sistema de refrigeración y el método de inspección adecuados. El rectificado superficial, cilíndrico, interno y otros métodos se adaptan a diferentes aplicaciones. La mejor estrategia de fabricación consiste en utilizar el rectificado cuando la geometría, el material, la tolerancia o el estado de la superficie de la pieza requieren una precisión superior a la de las operaciones de corte convencionales.
En TiRapid , ofrecemos servicios de mecanizado y fabricación CNC de precisión para componentes personalizados de metal y plástico. Nuestro equipo brinda soporte en fresado CNC, torneado, análisis DFM, selección de materiales, acabado superficial e inspección de calidad para ayudar a nuestros clientes a producir piezas precisas, estables y aptas para la fabricación en aplicaciones de ingeniería reales.
















