
Una fresa frontal es una herramienta de corte rotativa de múltiples filos que se utiliza para mecanizar superficies planas, caras grandes y hombros en una pieza de trabajo. Es una de las fresadoras más comunes en el mecanizado CNC, ya que permite eliminar material de forma eficiente, a la vez que produce un buen acabado superficial y resultados dimensionales estables.
En esta guía, aprenderá qué es una fresa frontal, cómo funciona, qué tipos se utilizan habitualmente, cómo elegir la fresa adecuada para diferentes materiales y objetivos de mecanizado, y qué buenas prácticas ayudan a mejorar la vida útil de la herramienta y la calidad de la superficie.
¿Qué es una fresa frontal?
Una fresa frontal es una herramienta de fresado diseñada principalmente para cortar con los insertos o dientes ubicados en la cara y el borde exterior del cuerpo de la fresa. Se utiliza comúnmente para mecanizar superficies planas en fresadoras y centros de mecanizado.
En comparación con una fresa de extremo, una fresa frontal suele tener un diámetro mayor, admite múltiples plaquitas y es más adecuada para cubrir un ancho de corte amplio en una sola pasada. Las fresas de extremo se utilizan con mayor frecuencia para ranuras, cavidades, paredes laterales y contornos detallados, mientras que las fresas frontales se prefieren para el mecanizado de superficies y grandes áreas planas.
Entre las aplicaciones típicas se incluyen el mecanizado de superficies planas, el fresado de hombros, el mecanizado de superficies de piezas grandes, la preparación de bases de moldes, el mecanizado de placas de fijación y el desbaste o acabado general de caras anchas de piezas de trabajo.
Principales tipos de fresas frontales
Las distintas fresas frontales están diseñadas para diferentes tareas de mecanizado. Algunas son más adecuadas para el mecanizado de superficies en general, mientras que otras son más apropiadas para el acabado, el fresado de hombros o el desbaste con alto avance. Suelen clasificarse según el diseño de la fresa, el ángulo de ataque y el material de corte, y cada tipo influye de manera diferente en el rendimiento del mecanizado.
Por Cutter Design
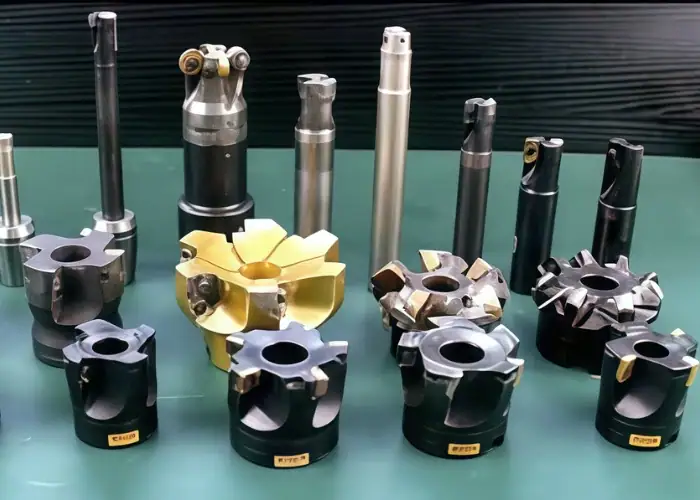
El diseño de la fresa influye en la rigidez, la sustitución de los insertos, la capacidad de ajuste y la flexibilidad general del mecanizado. Esta clasificación es especialmente importante al elegir una fresa frontal para diferentes tamaños, requisitos de coste y niveles de precisión. En el mecanizado práctico, el diseño estructural de la fresa suele determinar la facilidad de mantenimiento, la estabilidad bajo carga y su idoneidad para la producción general o para operaciones de alta precisión.
Fresas de cara sólida
Las fresas de cara sólida se fabrican en una sola pieza, generalmente de acero rápido (HSS) o carburo. Gracias a la integración del cuerpo y la parte de corte, ofrecen una buena rigidez y un rendimiento de corte estable. Se utilizan con frecuencia en aplicaciones de diámetro reducido, cortes ligeros o trabajos de precisión donde la resistencia y la exactitud de la fresa son fundamentales. Además, su estructura simple las hace fiables en aplicaciones donde no se requiere movimiento ni ajuste del inserto. Sin embargo, una vez que el filo de corte se desgasta, generalmente es necesario reafilar o reemplazar toda la herramienta, lo que puede reducir la flexibilidad en su uso repetido en producción.
Fresas de planear intercambiables
Las fresas frontales indexables utilizan plaquitas reemplazables montadas en un cuerpo de fresa. Este es el tipo más común en el mecanizado CNC moderno, ya que las plaquitas se pueden cambiar tras el desgaste sin necesidad de sustituir toda la fresa. Son adecuadas para el desbaste, el semiacabado y el acabado en una amplia gama de materiales. Su flexibilidad, el menor coste de utillaje a largo plazo y la amplia disponibilidad de plaquitas las convierten en una opción práctica para la mayoría de los entornos de producción. Además, permiten a los fabricantes cambiar con mayor facilidad los grados y geometrías de las plaquitas, lo que facilita la adaptación de un mismo cuerpo de fresa a diferentes materiales y objetivos de mecanizado.
Fresas frontales de cartucho
Las fresas frontales de cartucho utilizan cartuchos de plaquitas ajustables que permiten un ajuste preciso de la posición de las plaquitas. Se utilizan habitualmente cuando se requiere un mejor ajuste axial o radial, especialmente en fresado frontal de alta precisión, con fresas de gran diámetro o en aplicaciones de acabado exigentes. Este diseño suele preferirse cuando se debe controlar con mayor precisión la planitud de la superficie y la precisión de la fresa. Dado que cada cartucho se puede ajustar individualmente, estas fresas son útiles en operaciones donde incluso pequeñas diferencias en la posición de las plaquitas pueden afectar la calidad de la superficie, las marcas de la fresa o la consistencia dimensional.
Por Lead Angle
El ángulo de ataque afecta el espesor de la viruta, la dirección de la fuerza de corte, la carga de la herramienta y el acabado superficial. Elegir el ángulo de ataque adecuado puede mejorar la estabilidad del mecanizado, reducir las vibraciones y optimizar la selección de la herramienta para la operación requerida. También influye en la distribución de la fuerza de corte entre las direcciones radial y axial, lo cual es especialmente importante cuando la rigidez de la máquina, el voladizo o la estabilidad de la sujeción de la pieza son limitados.
Fresas frontales de 45 grados
Las fresas frontales de 45 grados se utilizan ampliamente en el fresado frontal general, ya que reducen el espesor de la viruta, distribuyen la carga de corte y mejoran la suavidad del proceso. Suelen ser la primera opción para un fresado frontal productivo y un buen acabado superficial en muchos materiales. Este tipo de fresa se utiliza comúnmente cuando se requiere un rendimiento de corte equilibrado y una remoción de material eficiente. En muchos casos, las fresas de 45 grados también ayudan a reducir el impacto durante el corte, lo que las hace adecuadas para una amplia gama de aplicaciones rutinarias de mecanizado CNC.
Fresas frontales de 90 grados
Las fresas frontales de 90 grados se utilizan cuando se requiere un hombro definido o una pared casi vertical. Son adecuadas para el fresado de hombros y el fresado frontal, donde el control geométrico del filo es importante, aunque las fuerzas de corte suelen ser más directas que con las fresas de 45 grados. Son especialmente útiles cuando la superficie mecanizada debe conectarse claramente con una cara vertical. Por esta razón, se suelen elegir cuando la nitidez del filo, la definición del escalón y la precisión del hombro son más importantes que la acción de corte más suave que proporcionan los ángulos de ataque menores.
Molinos de alimentación alta
Las fresas frontales de alta velocidad utilizan un ángulo de entrada muy pequeño y están diseñadas para una baja profundidad de corte con velocidades de avance muy elevadas. Se suelen usar para desbaste, configuraciones con voladizos largos y aplicaciones donde la productividad es más importante que el acabado final. Debido a que dirigen gran parte de la fuerza de corte axialmente, pueden funcionar bien en ciertas configuraciones inestables cuando se usan correctamente. Son particularmente útiles cuando los fabricantes desean mejorar las tasas de remoción de material sin someter la fresa o el husillo a una tensión radial excesiva.
Fresas frontales con insertos redondos
Las fresas frontales con plaquitas redondas ofrecen filos robustos y un corte suave. Son útiles para materiales difíciles, cortes intermitentes y aplicaciones que requieren mayor soporte del filo, aunque la geometría de corte efectiva varía con la profundidad de corte. Suelen elegirse cuando la resistencia del filo y el rendimiento fiable de la plaquita son más importantes que la definición precisa de las esquinas. En la práctica, también son una buena opción para aplicaciones donde las cargas de corte varían o donde el material de la pieza es difícil de mecanizar de forma uniforme.
Mediante el corte de material
El material de la herramienta de corte o inserto influye en la dureza, la resistencia al desgaste, la resistencia al calor y la velocidad de corte. Los distintos materiales de corte se adaptan mejor a diferentes condiciones de mecanizado y materiales de la pieza. En muchos casos, la selección del material de corte tiene un impacto directo en la vida útil de la herramienta, la eficiencia del mecanizado y la capacidad de mantener un rendimiento estable bajo diferentes temperaturas y cargas de corte.
HSS
Las fresas frontales de acero rápido (HSS) ofrecen buena tenacidad y menor coste. Se suelen utilizar en mecanizados ligeros o a baja velocidad, donde las condiciones de corte no son demasiado exigentes. Aunque son menos resistentes al desgaste que las de carburo, siguen siendo útiles en algunas aplicaciones de mecanizado generales. Se suelen elegir para trabajos sencillos, talleres pequeños o situaciones en las que la tenacidad y la economía de la herramienta son más importantes que la velocidad máxima de corte.
Carburo
Las fresas frontales de carburo son muy utilizadas debido a su alta dureza, gran resistencia al desgaste y excelente rendimiento de corte a altas velocidades. Son adecuadas para el mecanizado CNC general y se pueden aplicar a muchos materiales comunes, como acero, hierro fundido y metales no ferrosos. Su versatilidad las convierte en una de las opciones más prácticas en la producción moderna, especialmente cuando se requiere productividad y una vida útil estable de la herramienta.
carburo revestido
Las fresas de carburo recubiertas ofrecen mayor resistencia al calor y una vida útil más prolongada que las de carburo sin recubrimiento en muchos entornos de producción. Se utilizan habitualmente en procesos de mecanizado de alta velocidad o gran volumen, donde se requiere un mejor control del desgaste y un rendimiento de corte más estable. El recubrimiento ayuda a reducir la fricción y mejora la resistencia al calor y la abrasión, lo que hace que estas fresas sean especialmente valiosas en operaciones de producción repetitivas.
PCD
Las fresas de PCD son especialmente adecuadas para el aluminio y otros materiales no ferrosos. Ofrecen una excelente resistencia al desgaste y, en las condiciones adecuadas, permiten obtener un acabado superficial de muy alta calidad. Se suelen elegir para el mecanizado de alta velocidad y aplicaciones donde la calidad superficial es fundamental. Gracias a su gran resistencia al desgaste en el mecanizado de materiales no ferrosos, se utilizan ampliamente cuando se requiere una larga vida útil de la herramienta y una calidad de acabado muy uniforme.
Cerámica
Las fresas cerámicas frontales se utilizan principalmente en el mecanizado de alta velocidad de hierro fundido y algunas superaleaciones resistentes al calor. Pueden operar a velocidades de corte muy elevadas, pero generalmente requieren condiciones de corte estables y un control preciso de la aplicación. Son más especializadas que las herramientas de acero rápido o de carburo. Por esta razón, las fresas cerámicas se utilizan generalmente en entornos más exigentes, donde su capacidad de alta velocidad puede ofrecer ventajas significativas en productividad con la configuración adecuada.
| Método de clasificación | Tipo | Característica principal | Uso típico |
| Diseño de cortadora
|
Fresas de cara sólida | Estructura de una sola pieza con buena rigidez. | Trabajos de pequeño diámetro, cortes ligeros, aplicaciones de precisión |
| Fresas frontales indexables | Insertos reemplazables para mayor flexibilidad y menor costo de la herramienta. | Desbaste general, semiacabado y acabado | |
| Fresas frontales de cartucho | Posición de inserción ajustable para una mayor precisión | Fresas de gran diámetro y trabajos de acabado exigentes | |
| Por ángulo de ataque | Fresas frontales de 45 grados | Menor carga de corte y acción de corte más suave | Fresado frontal general y mejor acabado superficial. |
| Fresas frontales de 90 grados | Mejor control de la geometría del hombro y del borde | Fresado de hombros y características de pared definidas | |
| Molinos de frente de alta alimentación | Ángulo de entrada muy pequeño para altas velocidades de alimentación. | Desbaste productivo y configuraciones de voladizos largos | |
| fresas frontales con insertos redondos | Soporte de borde robusto y corte suave. | Materiales difíciles y cortes interrumpidos | |
| Cortando el material
|
HSS | Buena resistencia y menor costo | Mecanizado general de baja velocidad |
| Carburo | Alta dureza y resistencia al desgaste | Mecanizado CNC general | |
| Carburo revestido | Mayor resistencia al calor y al desgaste. | Mecanizado de producción | |
| PCD | Excelente para materiales no ferrosos | Aluminio y materiales compuestos | |
| Cerámica | Capacidad de muy alta velocidad | Hierro fundido y algunas superaleaciones |
Características de la fresadora de llaves que afectan al rendimiento
Varias características de la fresa influyen directamente en el rendimiento del mecanizado. El diámetro de la fresa afecta la cobertura de la superficie y la carga del husillo. El número de plaquitas modifica la productividad y la distribución de la fuerza. El paso de la plaquita afecta la evacuación de la viruta y el equilibrio de carga, mientras que el ángulo de entrada influye en el espesor de la viruta y la dirección de corte.
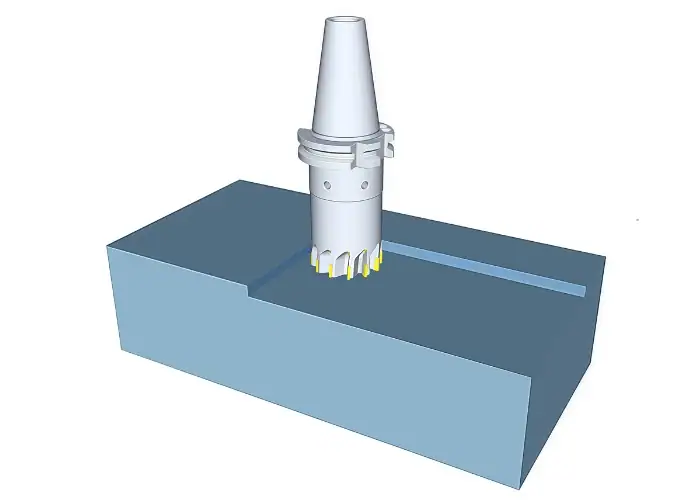
La geometría positiva de los insertos generalmente reduce la fuerza de corte y suele ser útil para aluminio, acero inoxidable y configuraciones de baja rigidez. La geometría negativa proporciona filos de corte más resistentes y se suele utilizar en máquinas más estables y para trabajos de corte más pesados.
Velocidades y avances de las fresas frontales
El rendimiento del fresado frontal depende de la combinación correcta de parámetros. Los valores más importantes son la velocidad de corte, la velocidad del husillo, el avance por diente, el avance de la mesa, la profundidad de corte y el ancho de corte.
La velocidad de corte debe seleccionarse según el material de la pieza, el grado de la plaquita, el material de la fresa y las condiciones de refrigeración. Los materiales más duros o resistentes al calor suelen requerir velocidades más bajas. El avance por diente afecta al espesor de la viruta y a la carga de corte en cada plaquita. Si es demasiado bajo, puede producirse fricción; si es demasiado alto, puede aumentar el desgaste o la rotura de la plaquita.
La profundidad y el ancho de corte también influyen en la fuerza de corte, la formación de virutas y la carga de la máquina. Un mayor contacto con la plaquita puede mejorar la productividad, pero también aumenta el riesgo de vibraciones y sobrecarga.
En la práctica, el aluminio suele permitir una mayor velocidad de corte y una evacuación de virutas más fluida. El acero generalmente requiere una combinación equilibrada de velocidad y tenacidad del inserto. El acero inoxidable exige mayor atención a la estabilidad térmica y de corte, mientras que el hierro fundido suele preferir grados resistentes al desgaste y un acoplamiento estable.
Problemas y soluciones comunes en el fresado frontal
El fresado frontal puede ofrecer excelentes resultados, pero a menudo surgen problemas cuando la elección de la herramienta de corte, la configuración o las condiciones de corte no son las adecuadas.
| Primaria | Causa comun | Solución típica |
| Mal acabado superficial | Inserto desgastado o ajuste inestable | Reemplazar los insertos, mejorar la rigidez. |
| Marcas de vibración | Voladizo largo o mala ubicación | Reduzca el voladizo, ajuste la posición de la fresa. |
| Deterioro excesivo | Velocidad o grado de inserción incorrectos | Reduzca la velocidad, cambie el grado de inserción. |
| Borde construido | Lubricación deficiente o mala adherencia del material | Utilice insertos más afilados, mejore el refrigerante. |
| Marcas desiguales | Variación de altura de inserción | Compruebe el asiento del inserto y el cuerpo de la cuchilla. |
| Rotura del inserto | Carga de corte agresiva | Reduzca la carga, utilice una geometría más resistente. |
Estos problemas rara vez se deben a un solo factor. En la mayoría de los casos, un rendimiento estable se logra al combinar la fresa, el inserto, el estado de la máquina y la estrategia de corte como un sistema integral.
Aplicaciones típicas de las fresas frontales
Las fresas frontales se utilizan ampliamente en numerosos procesos de mecanizado, ya que las superficies planas, las caras de referencia amplias y las grandes áreas de contacto son habituales en las piezas fabricadas. En comparación con las fresas más pequeñas, las fresas frontales pueden cubrir una mayor área de corte en una sola pasada, lo que las hace muy eficaces tanto para el desbaste como para el acabado de piezas de trabajo de tamaño mediano o grande.
Fresado frontal
El fresado frontal es la aplicación más común de una fresa frontal. Se utiliza para mecanizar superficies planas y anchas, mejorar la planitud y crear planos de referencia precisos para operaciones posteriores. Este proceso se utiliza ampliamente tanto en las etapas de desbaste como de acabado.
Fresado en escuadra
En el fresado de hombros, ciertas fresas frontales, especialmente las de 90 grados, permiten mecanizar superficies planas junto con paredes verticales o escalones. Este proceso resulta útil cuando la pieza requiere un borde, hombro o transición definidos entre dos superficies.
Fresado en desbaste
Las fresas frontales se utilizan a menudo en el fresado basto para eliminar rápidamente el exceso de material de grandes superficies de piezas. En este proceso, la productividad y la tasa de eliminación de material suelen ser más importantes que el acabado superficial final.
Semiacabado
En las operaciones de semiacabado, las fresas frontales ayudan a refinar la superficie mecanizada tras el desbaste y a preparar la pieza para el acabado final. El objetivo es mejorar la uniformidad dimensional, dejando una cantidad controlada de material para la última pasada.
Terminar el fresado
En el fresado de acabado, se utilizan fresas frontales para lograr una mayor planitud, una superficie más lisa y marcas de corte más uniformes. La geometría de la fresa, el estado del inserto y el control de parámetros son especialmente importantes en esta etapa.
Pavimentación de grandes superficies
El mecanizado de superficies extensas es un proceso común para placas base, placas de fijación, mesas de máquinas y paneles estructurales. Las fresas frontales son especialmente adecuadas para este tipo de trabajo, ya que permiten cubrir grandes superficies de manera eficiente manteniendo un rendimiento de mecanizado estable.
Fresado de alto avance
El fresado de alta velocidad es un proceso especializado que utiliza fresas frontales con un ángulo de entrada muy pequeño y una profundidad de corte reducida. Se suele aplicar cuando se requiere alta productividad, especialmente en operaciones de desbaste y en configuraciones con voladizos largos.
Preparación de superficies de precisión
Las fresas frontales también se utilizan para la preparación de superficies de precisión antes del rectificado, el ensamblaje, el sellado o el mecanizado secundario. En este proceso, la planitud estable, el control dimensional fiable y el acabado superficial uniforme son los requisitos principales.
Son especialmente valiosas en procesos de mecanizado que requieren una eliminación eficiente de material, una buena planitud y una calidad superficial fiable en caras de piezas grandes. Cuando el tipo de fresa, la geometría del inserto y las condiciones de corte se ajustan correctamente, las fresas frontales pueden ofrecer tanto una alta productividad como una precisión de mecanizado estable.
Cómo elegir la fresa frontal adecuada?
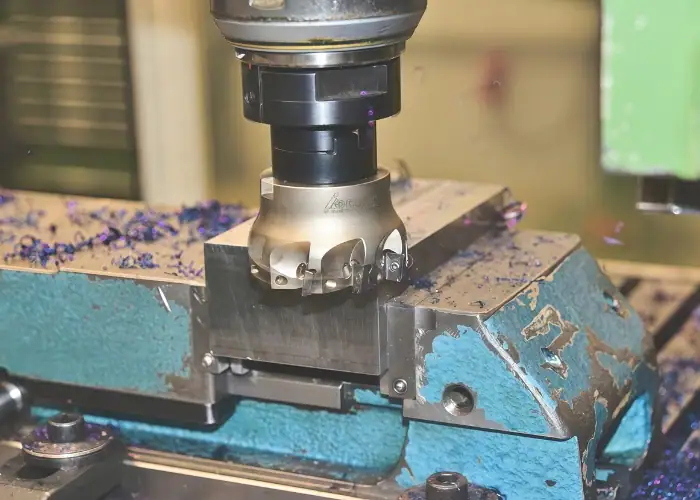
La elección de la fresa frontal adecuada depende del material de la pieza, el propósito del mecanizado y las condiciones de la máquina. Existen diferentes fresas diseñadas para distintas cargas de corte, requisitos de acabado superficial y objetivos de productividad, por lo que la selección no debe basarse únicamente en el diámetro.
Por material de la pieza de trabajo
El material de la pieza es uno de los factores más importantes en la selección de la herramienta de corte, ya que afecta la fuerza de corte, la generación de calor, el desgaste del inserto y la formación de virutas. Para el aluminio y otros materiales no ferrosos, se suelen preferir herramientas con filos afilados y geometría positiva, ya que reducen la resistencia al corte y mejoran la evacuación de las virutas. Para el acero, el acero inoxidable y el hierro fundido, la resistencia del inserto, la resistencia al desgaste y la estabilidad térmica adquieren mayor importancia.
Objetivo de mecanizado
El objetivo del mecanizado también influye en la elección de la fresa. Una fresa frontal estándar de 45 grados suele ser adecuada para el mecanizado de superficies en general, ya que proporciona un corte suave y fuerzas de corte equilibradas. Una fresa frontal de 90 grados suele ser más apropiada cuando se requieren hombros definidos o bordes precisos. Las fresas frontales de alta velocidad de avance se utilizan habitualmente para el desbaste productivo, mientras que las fresas con plaquitas de limpieza suelen preferirse para el acabado y para obtener una mejor calidad superficial.
Según las condiciones de la máquina
Al seleccionar una fresa frontal, también deben considerarse las condiciones de la máquina. La potencia del husillo, la rigidez de la máquina, el voladizo de la herramienta y la estabilidad de la sujeción influyen en el rendimiento del corte. En configuraciones de menor rigidez, las fresas con menor acción de corte suelen ser una opción más segura. En máquinas más estables y potentes, generalmente se pueden utilizar fresas de mayor tamaño y parámetros de corte más agresivos con mayor eficacia.
La selección en la práctica
En el mecanizado práctico, la mejor fresa frontal es aquella que se adapta al material, a la tarea de mecanizado y a las condiciones de corte reales. Una fresa adecuada no solo mejora la eficiencia, sino que también contribuye a obtener un mejor acabado superficial, una mayor vida útil de la herramienta y resultados de mecanizado más estables.
Preguntas Frecuentes
Fresado frontal vs. fresado de extremo: ¿Cuál es la diferencia?
Una fresa frontal se utiliza principalmente para superficies planas grandes y suele llevar varios insertos. Una fresa de extremo es más pequeña y flexible para ranuras, cavidades y perfiles. Las fresas frontales son más eficientes para el mecanizado de superficies, mientras que las fresas de extremo son mejores para geometrías detalladas.
Fresa frontal vs. fresa de disco: ¿Cuál es la diferencia?
Una fresa frontal suele utilizar múltiples filos o plaquitas de corte, lo que la hace más eficiente y estable para el mecanizado de grandes superficies planas. Una fresa de disco normalmente utiliza un solo filo de corte, por lo que es más sencilla y puede producir un buen acabado, pero generalmente es más lenta y menos productiva.
¿Qué fresa es la mejor para el fresado frontal de aluminio?
Para el aluminio, una fresa con filos afilados, geometría precisa y buena evacuación de virutas suele ser la mejor opción. Las plaquitas de PCD y carburo pulido se utilizan habitualmente cuando la calidad del acabado y la productividad son importantes.
¿Cuándo debo usar una fresa frontal indexable?
Una fresa frontal indexable resulta útil cuando se busca reducir los costos de utillaje, facilitar el reemplazo de los insertos y ofrecer mayor flexibilidad en operaciones de desbaste, semiacabado y acabado. Se utiliza comúnmente en el mecanizado CNC, ya que los insertos desgastados pueden cambiarse sin necesidad de reemplazar todo el cuerpo de la fresa.
¿Cómo influye el tamaño de las fresas frontales en el rendimiento del mecanizado?
El tamaño de las fresas frontales influye en la cobertura de la superficie, la estabilidad del corte, la carga de la máquina y la productividad. Una fresa de mayor tamaño permite cubrir una superficie mayor en una sola pasada, pero también requiere mayor potencia del husillo y una configuración estable para un rendimiento óptimo.
¿Cuáles son los principales tipos de fresas frontales?
Los principales tipos de fresas frontales se clasifican comúnmente según su diseño, ángulo de ataque y material de corte. Algunos ejemplos comunes son las fresas frontales macizas, las fresas frontales indexables, las fresas frontales de 45 grados, las fresas frontales de 90 grados y las fresas frontales de alta velocidad de avance.
Conclusión
Una fresa frontal es fundamental porque ofrece a los fabricantes una forma práctica de mecanizar superficies planas de manera eficiente, precisa y uniforme en una amplia gama de materiales e industrias. Cuando el tipo de fresa, la geometría del inserto, el estado de la máquina, los parámetros de corte y la estrategia de trayectoria se combinan correctamente, el fresado frontal puede mejorar la calidad de la superficie, la productividad y la vida útil de la herramienta simultáneamente.
En TiRapid , ofrecemos a los fabricantes soluciones de mecanizado CNC de precisión para piezas metálicas y plásticas personalizadas, tanto para prototipado como para producción. Suba su plano para que podamos analizar sus necesidades de mecanizado y obtener una solución a medida para su próximo proyecto.
















