
Fabricación de piezas mediante CNC: Guía de procesos, calidad y diseño
Las piezas mecanizadas por CNC se utilizan en la industria aeroespacial, equipos médicos, robótica, sistemas automotrices, electrónica y maquinaria industrial, ya que el mecanizado CNC permite producir componentes complejos con dimensiones controladas y calidad constante. Sin embargo, la fabricación fiable de piezas CNC implica mucho más que simplemente cargar el material en la máquina. El diseño, la selección del material, las herramientas, la sujeción de la pieza, la estrategia de mecanizado, el acabado y la inspección influyen en el resultado final.
Esta guía explica cómo las piezas mecanizadas por CNC pasan del diseño CAD a los componentes terminados. Abarca consideraciones de diseño, materiales comunes, procesos de mecanizado, etapas de fabricación, acabados superficiales, control de calidad, piezas CNC únicas y personalizadas, costes de producción y cómo evaluar a un fabricante de piezas CNC.
¿Qué son las piezas CNC?
Las piezas CNC son componentes fabricados con máquinas de control numérico computarizado que eliminan material siguiendo trayectorias de herramienta programadas. Pueden abarcar desde ejes y soportes sencillos hasta componentes de precisión complejos con tolerancias estrictas, múltiples superficies y requisitos geométricos detallados.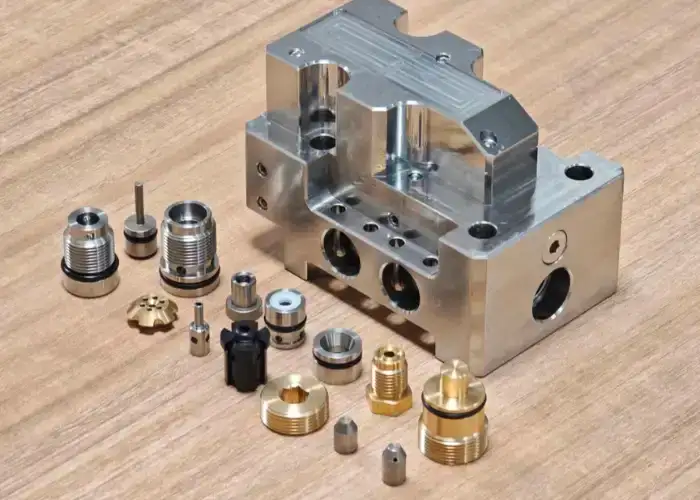
Diferencias entre las piezas CNC y los componentes de máquinas estándar
Las piezas mecanizadas por CNC suelen fabricarse según un plano o modelo CAD específico. Sus dimensiones, material, tolerancias, roscas, acabado superficial y demás requisitos se definen para una aplicación concreta, en lugar de seleccionarse de un catálogo estándar.
Por el contrario, los componentes estándar de las máquinas, como cojinetes, sujetadores, engranajes y acoplamientos, suelen estar disponibles en tamaños predefinidos. El mecanizado CNC resulta valioso cuando un componente estándar existente no cumple con la geometría, la interfaz, el material o las condiciones de funcionamiento requeridas.
Esta distinción también es importante a la hora de buscar proveedores. Un proveedor que vende repuestos para maquinaria no es necesariamente un fabricante de piezas CNC a medida. La fabricación de precisión requiere capacidades de programación, mecanizado, inspección y control de procesos.
¿Qué hace que una pieza mecanizada por CNC sea un componente de precisión?
Una pieza de precisión mecanizada por CNC se define por sus dimensiones controladas y relaciones geométricas, más que por su pequeño tamaño. La posición del orificio, la planitud, la perpendicularidad, la concentricidad, el perfil y el acabado superficial pueden influir en el correcto funcionamiento de la pieza.
Por ejemplo, una carcasa puede cumplir con sus dimensiones externas, pero aun así fallar en el montaje si los orificios de los cojinetes no están alineados. Un eje puede tener el diámetro correcto, pero fallar si la excentricidad es excesiva. Por lo tanto, la precisión implica controlar la relación entre múltiples características.
La fabricación de estas piezas requiere maquinaria adecuada, una sujeción estable de la pieza, herramientas de corte correctas, parámetros de mecanizado controlados y métodos de inspección capaces de verificar las tolerancias especificadas.
Cuando se necesitan piezas CNC personalizadas
Se necesitan piezas CNC personalizadas cuando los componentes estándar no ofrecen la geometría, el material, la precisión o el rendimiento requeridos. Son habituales en el desarrollo de productos, sistemas de automatización, equipos médicos, robótica, ensamblajes aeroespaciales y maquinaria industrial especializada.
El mecanizado CNC es especialmente útil porque, por lo general, los cambios de diseño se pueden implementar modificando los datos CAD, los programas CAM o los sistemas de sujeción, en lugar de producir un molde completamente nuevo.
Esta flexibilidad hace que el mecanizado CNC sea adecuado para prototipos, producción de bajo volumen, componentes de repuesto y piezas altamente especializadas.
¿Cómo afecta el diseño de la pieza al mecanizado CNC?
El diseño de la pieza influye directamente en el tiempo de mecanizado, el acceso a las herramientas, la complejidad de la configuración, la tolerancia alcanzable y el coste total. Un diseño que contempla la fabricación CNC desde el principio suele producirse más rápido, con mayor precisión y con menos herramientas o configuraciones especiales.
Tolerancias y dimensiones críticas
Las tolerancias más estrictas requieren un mayor control sobre las herramientas, la temperatura, la configuración de la máquina y la inspección. También pueden requerir pasadas de acabado adicionales o condiciones de corte más lentas.
Por este motivo, las tolerancias estrictas deben aplicarse principalmente a las características que influyen en la función, el ajuste, el sellado o la alineación. Las dimensiones no críticas generalmente pueden utilizar tolerancias más prácticas sin afectar el rendimiento del producto.
Los planos de ingeniería deben identificar claramente qué características son críticas. Esto permite al fabricante de piezas CNC centrar el control de procesos y la inspección donde aportan mayor valor.
Esquinas internas, radios y cavidades profundas
Las herramientas de fresado CNC son redondas, por lo que no es posible obtener esquinas internas perfectamente afiladas con una fresa estándar. Los radios internos más pequeños requieren fresas más pequeñas, que son menos rígidas y generalmente eliminan material más lentamente.
Las cavidades profundas generan un problema similar, ya que se necesitan herramientas más largas para llegar al fondo. Una mayor longitud de la herramienta aumenta el riesgo de vibraciones, deformaciones y un acabado superficial deficiente.
El uso de radios internos mayores y la eliminación de profundidades de cavidad innecesarias permiten utilizar herramientas más resistentes. Esto puede reducir el tiempo de mecanizado y, al mismo tiempo, mejorar la estabilidad dimensional.
Paredes delgadas y rigidez parcial
Las paredes delgadas son más propensas a doblarse bajo las fuerzas de corte y sujeción. La eliminación de material también puede liberar tensiones residuales, lo que provoca que la pieza se deforme después del mecanizado.
Es posible que los programadores deban dejar material adicional durante el desbaste y terminar las secciones delgadas con cortes más ligeros. El sistema de sujeción también debe sostener la pieza sin aplicar una fuerza de apriete excesiva.
Si la aplicación lo permite, aumentar el espesor de la pared o añadir nervaduras estructurales puede hacer que el mecanizado sea más estable y reducir el riesgo de producción.
Agujeros, roscas y accesibilidad de las herramientas
Los tamaños de orificios y las especificaciones de rosca estándar suelen ser más fáciles y económicos de fabricar, ya que se pueden utilizar brocas, machos de roscar y calibres estándar.
Los agujeros muy profundos, las roscas extremadamente pequeñas o las características cercanas a paredes altas pueden requerir herramientas especiales. El acceso a las herramientas cobra aún más importancia cuando se deben mecanizar varias características desde diferentes direcciones.
Los diseñadores no solo deben considerar si una característica se puede modelar, sino también si una herramienta de corte real puede alcanzarla y mecanizarla de manera efectiva.
Cómo un mejor diseño reduce los tiempos de preparación del mecanizado
Cada vez que sea necesario retirar y recolocar una pieza, se puede introducir tiempo de preparación adicional y un error de posicionamiento.
Los diseños que permiten acceder a más características desde una o dos orientaciones pueden reducir tanto el tiempo de mecanizado como la acumulación de tolerancias.
El mecanizado multieje también puede ser útil, pero la solución más económica suele ser una combinación de un buen diseño de la pieza y una máquina adecuada, en lugar de utilizar equipos más complejos innecesariamente.
¿Qué materiales se utilizan habitualmente para las piezas mecanizadas por CNC?
Las piezas mecanizadas por CNC pueden fabricarse en aluminio, acero, acero inoxidable, latón, cobre, titanio y diversos plásticos de ingeniería. La selección del material debe equilibrar la resistencia, el peso, la resistencia a la corrosión, la temperatura, las propiedades eléctricas, la maquinabilidad y el coste.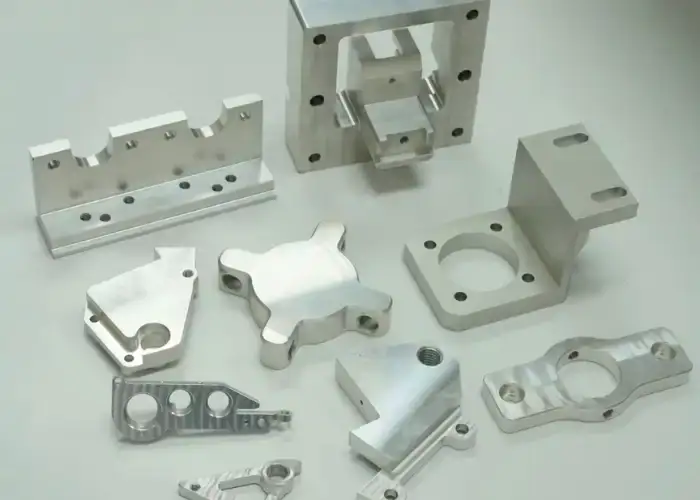
Piezas de aluminio CNC
El aluminio es uno de los materiales más comunes para el mecanizado CNC porque combina baja densidad, buena resistencia, resistencia a la corrosión y excelente maquinabilidad.
Las piezas de aluminio mecanizadas por CNC se utilizan ampliamente en la industria aeroespacial, la robótica, la electrónica, los dispositivos médicos, los sistemas automotrices y los equipos industriales. Los grados comunes, como el 6061, son adecuados para numerosas aplicaciones estructurales y de uso general.
El aluminio también admite anodizado, granallado, pintura y otros acabados. Su velocidad de mecanizado relativamente alta lo hace rentable tanto para prototipos como para piezas de producción.
Piezas CNC de acero inoxidable y acero
El acero inoxidable se suele elegir cuando la resistencia a la corrosión, la durabilidad y la resistencia mecánica son importantes. Se utiliza comúnmente en equipos médicos, maquinaria para el procesamiento de alimentos, sistemas marinos y ensamblajes industriales.
En comparación con el aluminio, el acero inoxidable normalmente requiere velocidades de corte más bajas y mayor atención al calor y al desgaste de la herramienta. Algunos tipos también pueden endurecerse por deformación si no se controlan las condiciones de corte.
Los aceros al carbono y aleados ofrecen opciones adicionales de resistencia y dureza. El grado apropiado depende de la resistencia al desgaste, los requisitos de tratamiento térmico, las necesidades de soldadura y las condiciones de servicio.
Componentes mecanizados por CNC de latón, cobre y titanio
El latón ofrece una buena maquinabilidad y se utiliza con frecuencia para accesorios, conectores, válvulas y componentes mecánicos de precisión. Permite obtener superficies limpias y detalles precisos de forma eficiente.
El cobre ofrece una excelente conductividad eléctrica y térmica, pero requiere un corte cuidadoso debido a que algunos grados son relativamente blandos y dúctiles.
El titanio combina alta resistencia, baja densidad y resistencia a la corrosión. Sin embargo, su baja conductividad térmica concentra el calor alrededor del filo de corte, lo que aumenta el desgaste de la herramienta y el tiempo de mecanizado. Por lo tanto, su mecanizado suele ser más costoso que el del aluminio.
Piezas de plástico de ingeniería para mecanizado CNC
El POM, el PEEK, el PTFE, el nailon, el policarbonato y otros plásticos de ingeniería también pueden mecanizarse para obtener piezas CNC de alta precisión.
En comparación con los metales, los plásticos requieren mayor atención en cuanto al calor de corte, la fuerza de sujeción, la dilatación térmica y el comportamiento ante la humedad. El calor o la presión excesivos pueden deformar el componente.
El mecanizado CNC de plásticos resulta especialmente útil para prototipos funcionales, componentes aislantes, fijaciones, producción de bajo volumen y aplicaciones que requieren resistencia química o baja fricción.
Cómo elegir el material adecuado para una pieza CNC
La selección de materiales debe comenzar con los requisitos operativos reales. Deben considerarse la carga, la temperatura, la exposición a productos químicos, el peso, la conductividad, el desgaste y las condiciones ambientales.
La maquinabilidad también es importante. Un material de alto rendimiento puede aumentar el desgaste de la herramienta y el tiempo de mecanizado, incluso si el precio de la materia prima no es especialmente elevado.
Por lo tanto, el mejor material no es automáticamente la opción más resistente. Debe ofrecer un rendimiento suficiente sin añadir dificultades ni costes de fabricación innecesarios.
¿Qué procesos de mecanizado CNC se utilizan para las piezas?
El proceso de mecanizado depende principalmente de la geometría de la pieza. El fresado CNC se utiliza para superficies prismáticas y complejas, el torneado CNC es eficiente para componentes rotacionales, mientras que el taladrado, el roscado y el mecanizado multieje permiten obtener características difíciles de producir con una sola operación básica.
Fresado CNC para piezas complejas y prismáticas
El fresado CNC utiliza herramientas de corte giratorias para eliminar material de una pieza de trabajo fija. Permite crear superficies planas, cavidades, ranuras, agujeros, contornos y formas tridimensionales.
El fresado de tres ejes es adecuado para muchas piezas CNC estándar. Las máquinas de cuatro y cinco ejes proporcionan acceso adicional a elementos angulares o con múltiples caras.
Reducir el reposicionamiento también puede mejorar la precisión entre las distintas características, ya que un mayor número de superficies permanecen referenciadas a la misma configuración.
Torneado CNC para piezas cilíndricas
El torneado CNC hace girar la pieza mientras una herramienta de corte le da forma al diámetro exterior o interior. Es ideal para ejes, casquillos, pasadores, espaciadores, piezas roscadas y componentes rotacionales similares.
Los tornos modernos también pueden incluir herramientas motorizadas para fresado, taladrado y operaciones descentradas.
Para piezas adecuadas, combinar el torneado y el fresado en una misma configuración reduce la manipulación y puede mejorar la alineación entre las diferentes características.
Taladrado, roscado y mecanizado de roscas
El taladrado se utiliza para crear agujeros, mientras que el roscado forma roscas internas. El fresado de roscas es otra opción cuando se trata de diámetros mayores, materiales difíciles o un mayor control del proceso.
La profundidad y la accesibilidad son importantes. Un agujero estándar poco profundo puede ser sencillo, mientras que un agujero pequeño y profundo puede requerir herramientas especiales y una cuidadosa evacuación de las virutas.
El uso de diámetros de orificio y especificaciones de rosca estándar generalmente reduce el costo de mecanizado y simplifica la inspección.
Mecanizado multieje para componentes CNC complejos
El mecanizado multieje permite cambiar la orientación de la herramienta o de la pieza de trabajo durante el proceso, lo que facilita el acceso a varias superficies sin necesidad de reposicionamiento manual.
Se utiliza con frecuencia para componentes aeroespaciales, piezas médicas, carcasas complejas, impulsores y otros componentes CNC de geometría compleja.
Las principales ventajas son un mejor acceso, menos configuraciones y relaciones geométricas mejoradas entre las piezas. Sin embargo, los costos de programación y equipo son más elevados, por lo que el mecanizado multieje debe utilizarse solo cuando aporte un valor real a la fabricación.
Cuando se combinan varios procesos CNC
Muchas piezas mecanizadas por CNC no se pueden producir de forma eficiente con un solo proceso. Un componente torneado puede requerir agujeros transversales perforados, superficies planas fresadas o roscas.
La combinación de operaciones puede reducir el tiempo de preparación secundaria y mejorar la consistencia. Las máquinas de torneado-fresado son especialmente útiles cuando se deben controlar simultáneamente las características rotacionales y prismáticas.
El plan de producción debe basarse en la geometría y las relaciones de tolerancia, en lugar de forzar que toda la pieza se mecanice en un único tipo de máquina.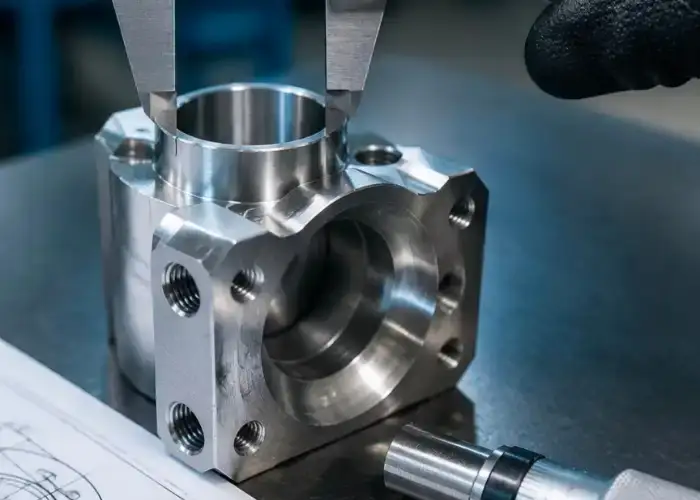
¿Cómo funciona el proceso de fabricación de piezas mediante CNC?
La fabricación de piezas mediante control numérico computarizado (CNC) sigue una secuencia controlada, desde la revisión de ingeniería hasta la inspección final. Cada etapa verifica que el diseño, el material, las herramientas, la configuración, el mecanizado y los requisitos de calidad coincidan antes de que avance la producción.
Paso 1: Revisar el modelo CAD y el plano de ingeniería.
El fabricante comienza revisando el modelo 3D y el dibujo técnico.
Antes de comenzar la programación, se identifican las dimensiones críticas, las tolerancias geométricas, el material, las roscas, el acabado superficial, el tratamiento térmico y los requisitos de acabado.
Cualquier característica ambigua o difícil debe aclararse con anticipación, ya que las dudas de diseño que se descubran después de que comience el mecanizado pueden causar retrasos y retrabajos.
Paso 2: Confirmar la estrategia de materiales, maquinaria y fabricación.
Se confirma el material requerido, incluyendo el grado, el formato y las dimensiones.
A continuación, se selecciona la máquina adecuada en función del tamaño de la pieza, la geometría, la tolerancia y los ejes necesarios.
La estrategia de fabricación también tiene en cuenta si la pieza necesita varias operaciones, múltiples configuraciones o procesos secundarios.
Paso 3: Planificar la sujeción de las piezas, los puntos de referencia y las configuraciones.
El sistema de sujeción debe asegurar la pieza al tiempo que mantiene accesibles las superficies importantes.
El maquinista establece puntos de referencia para que las dimensiones puedan mecanizarse e inspeccionarse a partir de puntos de referencia consistentes.
Para piezas complejas, la planificación de la configuración es especialmente importante porque cada paso de reposicionamiento puede afectar las relaciones de tolerancia.
Paso 4: Seleccionar las herramientas de corte y generar las trayectorias de la herramienta.
Las herramientas de corte se seleccionan en función del material de la pieza, la geometría de la característica y la calidad superficial requerida.
Posteriormente, se utiliza un software CAM para crear operaciones de desbaste, semiacabado, acabado, taladrado y roscado.
Las trayectorias de herramienta resultantes deben minimizar los movimientos innecesarios, manteniendo al mismo tiempo holguras de seguridad y un acoplamiento estable de la herramienta.
Paso 5: Mecanizar e inspeccionar la primera pieza.
La primera parte se produce en condiciones controladas para verificar todo el proceso.
Las dimensiones críticas se miden utilizando equipos de inspección adecuados. También se evalúan el desgaste de la herramienta, la vibración, la formación de virutas y el estado de la superficie.
Las pequeñas desviaciones dimensionales pueden corregirse mediante compensaciones de herramienta. Los problemas mayores pueden requerir cambios en el programa, los parámetros de corte o la sujeción de la pieza.
Paso 6: Ajustar el proceso y poner en marcha la producción.
Una vez aprobada la primera pieza, se puede pasar al proceso de mecanizado y comenzar la producción.
Los intervalos de cambio de herramientas, la frecuencia de inspección y las reglas de corrección de desfase pueden estandarizarse para lotes repetitivos.
La estabilidad del proceso es importante porque la temperatura, el desgaste de las herramientas y las variaciones del material pueden afectar gradualmente las dimensiones de las piezas.
Paso 7: Aplicar el acabado y completar la inspección final.
Tras el mecanizado, las piezas pueden requerir anodizado, galvanizado, pulido, granallado, pintura u otras operaciones de acabado.
Es posible que sea necesario volver a comprobar las dimensiones críticas después del acabado, ya que los recubrimientos pueden afectar al tamaño y al ajuste de la superficie.
La inspección final confirma que las piezas mecanizadas por CNC terminadas cumplen con los requisitos de diseño, estéticos y funcionales antes del envío.
¿Qué acabados superficiales se utilizan para las piezas mecanizadas por CNC?
El acabado superficial puede mejorar la resistencia a la corrosión, el desgaste, la apariencia, el comportamiento eléctrico o la textura de la superficie. El tratamiento adecuado depende del material base, el entorno operativo, los requisitos dimensionales y la función prevista de la pieza mecanizada por CNC.
Acabado mecanizado
Una superficie mecanizada conserva las marcas de herramienta creadas durante el corte CNC.
Suele ser adecuado para componentes internos y prototipos funcionales donde la apariencia no es fundamental.
Evitar el acabado secundario puede reducir los costes y los plazos de entrega, especialmente cuando la superficie mecanizada ya cumple los requisitos funcionales.
Anodizado y recubrimiento por conversión química
El anodizado se utiliza habitualmente en piezas de aluminio mecanizadas por CNC para mejorar la resistencia a la corrosión y la dureza de la superficie, a la vez que proporciona opciones de color decorativas.
Los recubrimientos de conversión química proporcionan protección contra la corrosión y pueden mantener la conductividad eléctrica de forma más eficaz que el anodizado convencional en determinadas aplicaciones.
Debido a que los recubrimientos añaden un espesor medible, se deben tener en cuenta las dimensiones de ajuste preciso durante el mecanizado.
Granallado y pulido
El granallado crea una textura mate uniforme y puede reducir la apariencia visual de pequeñas marcas de mecanizado.
El pulido produce una superficie más lisa o reflectante y puede utilizarse para fines cosméticos, de limpieza o relacionados con la fricción.
Ambos tratamientos pueden afectar a los bordes y las dimensiones si se aplican de forma agresiva, por lo que conviene proteger las características críticas cuando sea necesario.
Galvanoplastia, pintura y recubrimiento en polvo
Dependiendo del material de recubrimiento, el tratamiento térmico puede mejorar la resistencia al desgaste, la corrosión, la conductividad o la apariencia.
La pintura y el recubrimiento en polvo ofrecen una amplia gama de colores y protección del medio ambiente.
El espesor del recubrimiento debe tenerse en cuenta en superficies roscadas, ajustes de acoplamiento y otras áreas dimensionalmente sensibles.
Cómo elegir el acabado adecuado para una pieza CNC
La selección del acabado debe comenzar con la funcionalidad, y no solo con la apariencia.
Las piezas expuestas a la corrosión pueden requerir un tratamiento protector, mientras que los componentes deslizantes pueden necesitar control del desgaste o de la fricción.
En el caso de piezas cosméticas, la textura y la uniformidad del color pueden ser más importantes. El acabado elegido siempre debe ser compatible con el sustrato y los requisitos de tolerancia.
¿Qué determina la calidad de las piezas mecanizadas por CNC?
La calidad de las piezas mecanizadas por CNC depende del proceso completo, incluyendo el estado de la máquina, los parámetros de corte, el desgaste de la herramienta, la sujeción de la pieza, la estabilidad del material, el acabado y la inspección. Una calidad fiable se logra controlando la variación, en lugar de depender únicamente de la precisión nominal de la máquina.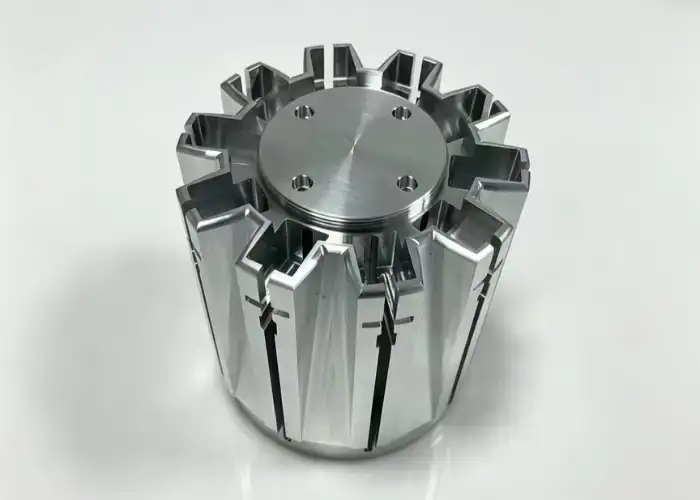
Control de precisión y tolerancia dimensional
La precisión dimensional depende del posicionamiento de la máquina, las fuerzas de corte, la temperatura, el estado de la herramienta y la configuración.
Las tolerancias estrictas suelen requerir más pasadas de acabado y una inspección más detallada.
Un proceso eficaz debería producir repetidamente dimensiones dentro de la tolerancia, en lugar de producir una sola pieza correcta mediante ajustes únicamente.
Acabado superficial y control de rebabas
La calidad de la superficie se ve influenciada por el estado de la herramienta de corte, la velocidad del husillo, la velocidad de avance, el paso lateral, la dirección de la trayectoria de la herramienta y la rigidez de la máquina.
Las rebabas pueden interferir con el montaje, el sellado, las roscas y el aspecto estético.
El desbarbado debe eliminar los bordes no deseados sin dañar las dimensiones críticas ni las características intencionadamente afiladas.
Desgaste de la herramienta y estabilidad de los parámetros de corte
A medida que las herramientas de corte se desgastan, la geometría de corte efectiva cambia.
Esto puede afectar gradualmente a las dimensiones y al acabado de la superficie, incluso cuando el programa CNC en sí permanece sin cambios.
Por lo tanto, los procesos de producción deben incluir criterios de seguimiento de la vida útil de las herramientas y de sustitución para las operaciones críticas.
Repetibilidad de la sujeción y el ajuste de la pieza
El dispositivo de sujeción debe mantener cada pieza en una posición repetible a la vez que resiste las fuerzas de corte.
Una sujeción excesiva puede deformar componentes delgados, mientras que una sujeción insuficiente puede permitir el movimiento o la vibración.
La sujeción repetible de las piezas cobra especial importancia cuando se fabrican piezas CNC personalizadas en varios lotes de producción.
Inspección del primer artículo y del proceso
La inspección de la primera pieza verifica la pieza de producción inicial antes de continuar con un lote más grande.
Durante la producción, se pueden medir periódicamente ciertas características críticas para detectar tendencias dimensionales.
Este método permite realizar correcciones antes de que el desgaste de las herramientas o las variaciones en el proceso den como resultado un lote completo de piezas no conformes.
Máquina de medición de coordenadas (CMM), rugosidad superficial e inspección final.
Las tolerancias geométricas complejas pueden requerir máquinas de medición por coordenadas, equipos ópticos o calibres especializados.
La rugosidad de la superficie se puede medir cuando el plano especifica un requisito de acabado numérico.
La inspección final combina la verificación dimensional con comprobaciones visuales y de documentación para confirmar que las piezas terminadas cumplen con los requisitos del cliente.
Piezas CNC personalizadas y piezas CNC únicas
El mecanizado CNC es especialmente adecuado para la producción a medida y de piezas únicas, ya que permite fabricar las piezas directamente a partir de los datos de ingeniería sin necesidad de moldes específicos. Esto posibilita probar, revisar y producir diseños en pequeñas cantidades con una inversión relativamente baja en utillaje.
Piezas CNC únicas para prototipos y validación.
Las piezas mecanizadas por CNC, fabricadas a medida, se utilizan habitualmente para pruebas funcionales, validación de ensamblaje, ensayos de ingeniería y aplicaciones de reemplazo.
La fabricación de una sola pieza con el material final previsto permite a los ingenieros evaluar la resistencia real, el ajuste, el comportamiento térmico y el rendimiento.
Esto proporciona información de ingeniería más útil que un prototipo visual cuando el componente debe funcionar mecánicamente.
Piezas CNC personalizadas para producción de bajo volumen
La producción CNC de bajo volumen resulta útil cuando la demanda no justifica el moldeo por inyección, la fundición u otras herramientas especializadas.
El mismo programa de mecanizado puede reutilizarse en lotes pequeños, mientras que los dispositivos de fijación pueden mejorarse a medida que la producción se vuelve más estable.
Esto proporciona flexibilidad para productos con una demanda cambiante o revisiones de diseño frecuentes.
Transición del prototipo a la producción en serie
Tras la aprobación del prototipo, los fabricantes pueden optimizar las trayectorias de las herramientas, los dispositivos de fijación, las herramientas y los métodos de inspección para la producción en serie.
Las características que resultaron costosas o inestables durante el mecanizado del prototipo también pueden revisarse antes de que aumenten los volúmenes de producción.
Esta transición ayuda a reducir el tiempo del ciclo, al tiempo que se conservan las dimensiones y los requisitos funcionales aprobados.
Cuando los equipos especializados resultan rentables
Los prototipos sencillos suelen utilizar tornillos de banco estándar, mordazas blandas o sistemas de sujeción modulares.
A medida que aumenta el volumen de producción, los dispositivos de fijación específicos pueden reducir el tiempo de carga y mejorar la repetibilidad del posicionamiento.
La inversión en el equipo se vuelve rentable cuando la reducción del tiempo de preparación y la variación del proceso compensan el costo inicial.
¿Qué factores influyen en el coste de fabricación de piezas mediante CNC?
El coste de las piezas mecanizadas por CNC depende principalmente del material, el tiempo de mecanizado, la complejidad, la tolerancia, los requisitos de configuración, el acabado, la cantidad y la inspección. El diseño de menor coste suele ser aquel que cumple los requisitos funcionales sin generar dificultades de fabricación innecesarias.
Tipo de material y tamaño de stock
El precio del material afecta directamente al coste, pero la maquinabilidad también es importante.
El titanio puede requerir un proceso de corte más lento y más cambios de herramienta que el aluminio, mientras que el material sobredimensionado genera una mayor eliminación de material.
Elegir dimensiones de material en bruto cercanas a la geometría final puede reducir tanto el desperdicio de material como el tiempo de mecanizado.
Geometría de la pieza y complejidad del mecanizado
Las funciones complejas generalmente requieren más programación, herramientas más pequeñas, un corte más lento o configuraciones adicionales.
Cavidades profundas, paredes delgadas, radios pequeños y dificultad de acceso para las herramientas son factores comunes que influyen en los costos.
Simplificar la geometría no crítica a menudo puede reducir significativamente el tiempo de mecanizado.
Requisitos de tolerancia y acabado superficial
Las tolerancias estrictas pueden requerir pasadas adicionales, mediciones más frecuentes, entornos controlados y equipos de inspección de mayor precisión.
Los acabados superficiales muy finos también pueden aumentar el tiempo de mecanizado y de procesamiento secundario.
Por lo tanto, las especificaciones deben reflejar las necesidades funcionales reales.
Número de configuraciones y cambios de herramientas
Cada configuración aumenta el tiempo de inactividad de la máquina e introduce un paso adicional de posicionamiento.
Las piezas que requieren mecanizado desde múltiples direcciones generalmente cuestan más, a menos que los equipos multieje puedan reducir el reposicionamiento.
Reducir los cambios innecesarios de herramientas también puede mejorar la eficiencia del ciclo.
Cantidad de producción y requisitos de inspección
Las piezas mecanizadas por CNC únicas tienen un coste de configuración más elevado por componente, ya que la programación y la preparación se distribuyen entre una sola unidad.
A medida que aumenta la cantidad, el coste de preparación se distribuye entre más piezas, aunque el desgaste de las herramientas y los requisitos de inspección adquieren mayor importancia.
La documentación exhaustiva de la inspección también puede aumentar los costes, especialmente cuando es necesario registrar cada dimensión.
Cómo reducir costes sin sacrificar la calidad de las piezas.
La reducción de costes debe centrarse en eliminar el trabajo de fabricación innecesario en lugar de disminuir la calidad funcional.
El uso de tolerancias prácticas, radios de esquina más grandes, roscas estándar, características accesibles, materiales comunes y menos configuraciones puede mejorar significativamente la eficiencia de la fabricación.
Una comunicación temprana con el fabricante puede ayudar a identificar estas oportunidades antes de que se finalice el diseño.
Cómo elegir un fabricante de piezas CNC
Un fabricante competente de piezas CNC debe combinar el equipo adecuado con conocimientos de materiales, ingeniería de procesos, capacidad de inspección, comunicación fiable y flexibilidad de producción. El objetivo no es solo mecanizar una pieza aceptable, sino reproducir la calidad requerida de forma consistente.
Equipos de mecanizado y capacidad de proceso
El fabricante debe disponer de maquinaria adecuada al tamaño y la geometría de los componentes necesarios.
El fresado de tres ejes puede ser suficiente para piezas estándar, mientras que el mecanizado de cinco ejes o los equipos de fresado-torneado pueden ser más apropiados para diseños complejos.
La capacidad de la máquina debe ajustarse al proyecto, en lugar de ser simplemente tecnológicamente avanzada.
Experiencia en materiales y tolerancias
Los diferentes materiales requieren diferentes estrategias de mecanizado.
La experiencia con el aluminio no se traduce automáticamente en experiencia con el titanio, el acero inoxidable, el PEEK o los plásticos de paredes delgadas.
Un proveedor familiarizado con el material requerido y el rango de tolerancia suele poder identificar los riesgos de fabricación con mayor antelación.
Capacidad de control e inspección de calidad
El equipo de inspección debe ajustarse a los requisitos del plano.
Los calibradores y los micrómetros pueden ser suficientes para las dimensiones básicas, mientras que las tolerancias geométricas pueden requerir la inspección con una máquina de medición por coordenadas (CMM) o calibres especializados.
Un proceso de calidad documentado también contribuye a una producción repetida y consistente.
Plazo de entrega y flexibilidad de producción
El plazo de entrega fiable depende de la disponibilidad del material, la complejidad del mecanizado, el acabado y la inspección.
Un fabricante que pueda ofrecer soporte para prototipos, piezas CNC únicas y producción de bajo volumen facilita el mantenimiento de la continuidad a medida que el proyecto se desarrolla.
La flexibilidad en la producción es especialmente valiosa cuando cambian las cantidades o los diseños.
Soporte para la comunicación y el diseño en ingeniería
Una comunicación clara puede prevenir muchos problemas de fabricación antes de que comience la producción.
Un proveedor competente debería poder identificar tolerancias difíciles, características inaccesibles, paredes delgadas, materiales inusuales o problemas de acabado.
La retroalimentación práctica del diseño para la fabricación puede reducir tanto el costo como el riesgo técnico sin modificar la función prevista de la pieza.
Preguntas Frecuentes
¿Las piezas mecanizadas por CNC siempre necesitan un dibujo técnico?
No siempre. Un modelo 3D puede ser suficiente para la geometría básica, pero se recomienda un dibujo cuando la pieza tiene tolerancias críticas, roscas, acabados superficiales, controles geométricos o requisitos de inspección que no se pueden comunicar claramente solo a través del modelo.
¿Es posible fabricar piezas mediante CNC sin acabado superficial?
Sí. Muchas piezas funcionales se utilizan tal como se mecanizan cuando no se requiere resistencia a la corrosión, apariencia o propiedades superficiales especiales. Eliminar acabados innecesarios puede reducir tanto el costo como el tiempo de entrega.
¿Cuándo debe utilizarse un dispositivo de sujeción específico para una pieza CNC única?
La mayoría de las piezas únicas no requieren fijaciones especiales, a menos que la geometría sea difícil de sujetar o que las tolerancias exijan un posicionamiento muy preciso. Los sistemas de sujeción estándar suelen ser más económicos para la producción de prototipos.
¿Cuándo debería un fabricante de piezas CNC revisar el diseño?
Lo ideal es que el fabricante revise el diseño antes de su lanzamiento para producción. La retroalimentación temprana permite identificar tolerancias problemáticas, características inaccesibles, problemas con los materiales y complejidades de mecanizado innecesarias, mientras que los cambios aún son económicos.
Conclusión
La fabricación de piezas mediante CNC integra el diseño, la selección de materiales, la estrategia de mecanizado, la sujeción de la pieza, el acabado y la inspección en un único proceso controlado. La precisión fiable se logra gestionando estos factores de forma conjunta, en lugar de depender únicamente de la exactitud de la máquina. Tolerancias prácticas, características accesibles, materiales adecuados, configuraciones estables e inspección apropiada pueden mejorar la calidad de las piezas, a la vez que reducen los costes de fabricación y los riesgos de producción.
En TiRapid , ofrecemos servicios de mecanizado y fabricación CNC de precisión para prototipos, piezas CNC personalizadas, componentes únicos y producción de bajo volumen. Nuestro equipo trabaja con metales y plásticos de ingeniería mediante una planificación de procesos práctica, mecanizado controlado, acabado superficial e inspección dimensional para garantizar la entrega de piezas fiables para aplicaciones de ingeniería exigentes.
















