

Gewindebohrungen und Gewindebohrungen werden oft synonym verwendet, sind aber in der Zerspanung nicht exakt austauschbar. Die Verwirrung rührt daher, dass Gewindeschneiden eine Methode zur Herstellung von Innengewinden ist, während Gewindebohrung der Oberbegriff ist.
In diesem Leitfaden erklären wir die Bedeutung der einzelnen Begriffe, wie die Löcher hergestellt werden, wann Gewindeschneiden die bessere Option ist und wann andere Gewindeschneidmethoden bei der CNC-Bearbeitung und Teilekonstruktion sinnvoller sind.
Was ist ein Gewindeloch?
Ein Gewindeloch ist eine Innenbohrung mit einem Gewinde, in das eine Schraube, ein Bolzen oder ein anderes Gewindebefestigungselement direkt eingeschraubt werden kann. In der Fertigung und im Maschinenbau bezeichnet dieser Begriff üblicherweise das fertige Gewindeelement selbst, nicht das spezifische Herstellungsverfahren.
Innengewinde können auf verschiedene Weise hergestellt werden. Je nach Material, Bohrungsgröße und Bearbeitungsverfahren können sie durch Gewindeschneiden, Gewindefräsen, Einpunkt-Gewindeschneiden oder andere geeignete Verfahren erzeugt werden. Daher ist der Begriff „Gewindebohrung“ weiter gefasst als die Bezeichnung für einen einzelnen Gewindeschneidvorgang.
In der Praxis finden Gewindebohrungen breite Anwendung in Bauteilen wie Gehäusen, Halterungen, Vorrichtungen und Strukturbauteilen. Sie ermöglichen eine einfache und zuverlässige Verbindung von Teilen ohne separate Mutter und sind daher in der CNC-Bearbeitung und im Maschinenbau weit verbreitet.
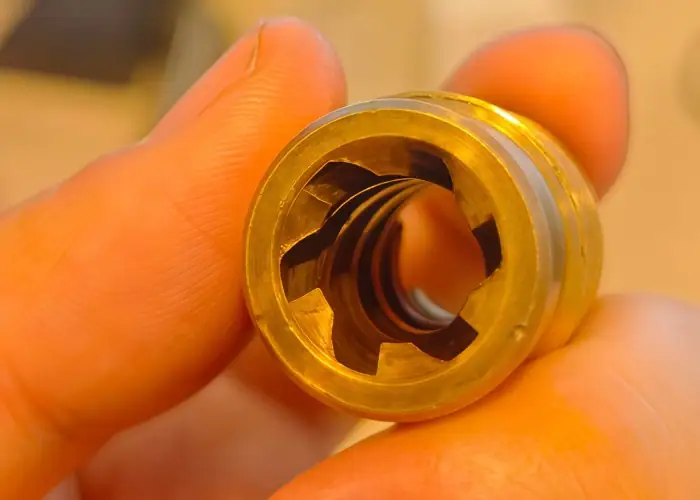
Was ist ein Gewindeloch?
Ein Gewindeloch ist ein mit einem Gewindebohrer speziell hergestelltes Gewindeloch. Nachdem das entsprechende Pilotloch gebohrt wurde, schneidet oder formt ein Gewindebohrer das Innengewinde, sodass ein Befestigungselement direkt in das Werkstück eingesetzt werden kann.
Diese Beziehung ist der Kernpunkt dieses Themas. Alle Gewindebohrungen sind Gewindebohrungen, aber nicht alle Gewindebohrungen sind Gewindebohrungen. Eine durch Gewindefräsen erzeugte Bohrung ist zwar auch eine Gewindebohrung, wird aber normalerweise nicht als Gewindebohrung bezeichnet, da das Gewinde nicht mit einem Gewindebohrer erzeugt wurde.
Gewindebohrungen sind weit verbreitet, da das Gewindeschneiden bei Standardgewindegrößen schnell, vertraut und effizient ist. Für viele Standardbauteile ist es die einfachste Methode, Innengewinde anzubringen.
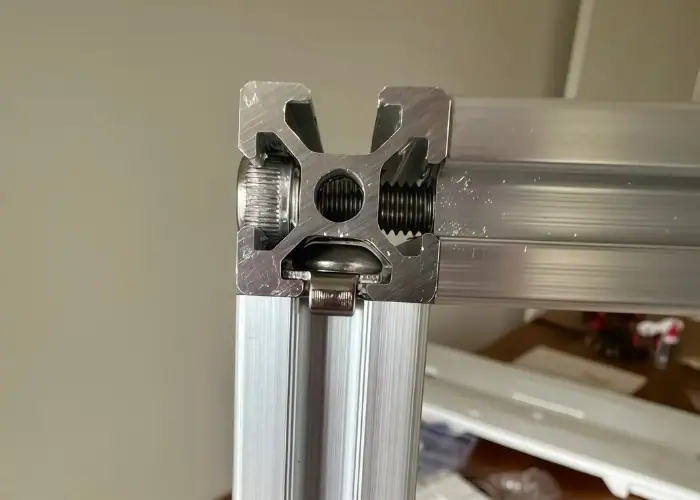
Gewindebohrungen vs. Gewindebohrungen: Der Hauptunterschied
Obwohl die beiden Begriffe eng verwandt sind, ist das genaue Verständnis des Unterschieds in der praktischen Zerspanung entscheidend. Ingenieure und Einkäufer verwenden sie oft synonym, doch Bedeutung, Prozess und Produktionswahl sind nicht immer identisch. Die Betrachtung der Unterschiede aus verschiedenen Perspektiven erleichtert die Auswahl der richtigen Methode für ein bestimmtes Bauteil.
Bedeutungsunterschied
Der größte Unterschied zwischen diesen beiden Begriffen liegt in ihrer Bedeutungsebene in der technischen Fachsprache. Ein Gewindeloch ist ein allgemeiner Begriff für jede Innenbohrung, die bereits ein nutzbares Gewinde aufweist. Er beschreibt das fertige Bauteil selbst; der Fokus liegt also auf dem, was das Bauteil besitzt, und nicht darauf, wie dieses Gewinde während der Bearbeitung erzeugt wurde.
Der Begriff „Gewindebohrung“ ist präziser, da er sowohl das Merkmal als auch das Herstellungsverfahren beschreibt. Eine Bohrung wird als „Gewindebohrung“ bezeichnet, wenn das Innengewinde nach dem Vorbohren mit einem Gewindebohrer geschnitten wurde. In diesem Sinne ist „Gewindebohrung“ ein enger gefasster, verfahrensbezogener Begriff innerhalb der umfassenderen Kategorie der Gewindebohrungen.
Diese Unterscheidung ist wichtig, da in Zeichnungen, Angeboten und Fertigungsgesprächen die beiden Begriffe nicht immer mit der gleichen Präzision verwendet werden. Im allgemeinen Sprachgebrauch mögen sie austauschbar klingen, aber in der Zerspanung sind sie nicht identisch. Das Verständnis dieses Unterschieds hilft Ingenieuren und Lieferanten, klarer über Konstruktionsabsicht und Prozesswahl zu kommunizieren.
Unterschied im Herstellungsverfahren
Gewindebohrungen werden mit Gewindebohrern hergestellt. Diese Werkzeuge schneiden oder formen Gewinde in vorgebohrten Löchern. Dies ist eine der gängigsten Methoden zur Herstellung von Innengewinden, insbesondere in der Serienfertigung.
Andere Gewindebohrungen können durch Gewindefräsen oder andere Bearbeitungsverfahren hergestellt werden. Diese Verfahren werden häufig gewählt, wenn das Material schwierig zu bearbeiten ist, die Bohrung größer ist oder mehr Flexibilität erforderlich ist. Zwar entsteht jede Gewindebohrung durch Gewindeschneiden, aber nicht jede Gewindebohrung entsteht dadurch.
In der Praxis sind Gewindebohrungen für Standard-Innengewinde üblich, wenn es vor allem auf Geschwindigkeit und Einfachheit ankommt. Andere Methoden können bevorzugt werden, wenn mehr Kontrolle, ein geringeres Bruchrisiko oder eine bessere Anpassungsfähigkeit an schwierige Materialien und hochwertige Teile erforderlich sind.
Vor- und Nachteile von Gewindelöchern
Sobald der grundlegende Unterschied klar ist, gilt es zu beurteilen, wo Gewindeschneiden sinnvoll ist und wo es weniger praktikabel wird. Gewindebohrungen zählen nach wie vor zu den gängigsten Lösungen für Innengewinde in der Zerspanung, ihre Stärken und Grenzen hängen jedoch von Gewindegröße, Material, Bohrungsbeschaffenheit, Produktionsanforderungen und der erforderlichen Prozessstabilität ab.
Vorteile
Ein klarer Vorteil von Gewindebohrungen ist die Produktionsgeschwindigkeit. Bei Standardgewindegrößen ist das Gewindeschneiden in der Regel ein schneller und effizienter Vorgang, der sich gut in gängige CNC-Arbeitsabläufe integrieren lässt. Sobald das korrekte Pilotloch gebohrt ist, kann der Gewindebohrer mit minimalem Mehraufwand das benötigte Gewinde erzeugen. Dies macht das Verfahren attraktiv für die Serienfertigung und wiederkehrende Aufträge.
Gewindebohrungen sind auch aus Kostengründen praktisch. Das Verfahren ist Zerspanungsmechanikern vertraut, wird von Standardwerkzeugen weitgehend unterstützt und eignet sich gut für gängige Anforderungen an Innengewinde in Metall- und Kunststoffteilen. Bei vielen kleinen und mittleren Gewindegrößen bietet das Gewindeschneiden eine einfache Möglichkeit, eine akzeptable Gewindequalität zu erzielen, ohne unnötigen Programmier- oder Rüstaufwand.
Ein weiterer Vorteil ist, dass Gewindeschneiden besonders gut in Anwendungen funktioniert, bei denen die Konstruktion Standardgewindespezifikationen verwendet und keine außergewöhnliche Flexibilität erfordert. In diesen Fällen können sich Hersteller auf ein stabiles und bewährtes Verfahren verlassen, das eine gleichbleibende Produktion gewährleistet. Deshalb zählen Gewindebohrungen nach wie vor zu den gängigsten Lösungen für Innengewinde in der täglichen Zerspanung.
Einschränkungen
Eine wichtige Einschränkung von Gewindebohrungen ist die geringere Flexibilität bei unterschiedlichen Gewindegrößen. In den meisten Fällen benötigt jede Gewindespezifikation einen eigenen Gewindebohrer, was den Werkzeugwechselaufwand erhöht, wenn ein Projekt viele Größen oder häufige Designänderungen umfasst. Im Vergleich zum Gewindefräsen ist das Gewindeschneiden daher bei gemischter Fertigung oder Kleinserien mit größerer Teilevielfalt weniger anpassungsfähig.
Ein weiteres Problem ist die Gefahr des Gewindebohrerbruchs. Dies tritt insbesondere bei harten Werkstoffen, tiefen Bohrungen oder Sacklöchern ins Gewicht, da der Spanabtransport dort schwieriger und die Schnittkraft weniger tolerant ist. Bricht ein Gewindebohrer in einem fertigen oder hochwertigen Werkstück, kann die Entfernung zeitaufwändig sein, und in manchen Fällen kann das Werkstück irreparabel beschädigt werden.
Gewindebohrungen sind weniger fehlertolerant, wenn Gewindepassung, -tiefe oder Prozessanpassungen entscheidend sind. Erfordert die Fertigung eine präzise Kontrolle der Gewindeeigenschaften oder sind spätere Änderungen der Fertigungsstrategie möglich, bietet das Gewindeschneiden möglicherweise nicht dieselbe Flexibilität wie andere Methoden. Daher ist das Gewindeschneiden zwar hocheffizient, aber nicht automatisch die beste Lösung für jedes Gewinde.
Vor- und Nachteile anderer ThreadsLochmethoden
Nicht jedes Gewinde lässt sich optimal mit einem Gewindebohrer herstellen. In manchen Bearbeitungssituationen bieten alternative Verfahren wie das Gewindefräsen Vorteile hinsichtlich Kontrolle, Flexibilität und Risikominderung. Diese Verfahren sind zwar mitunter anspruchsvoller, können aber die bessere Wahl sein, wenn das Werkstück, das Material oder die Bearbeitungsbedingungen komplexer werden.
Vorteile
Andere Verfahren zur Gewindebearbeitung, insbesondere das Gewindefräsen, bieten eine höhere Flexibilität. In manchen Fällen kann ein Werkzeug für verschiedene Gewindegrößen verwendet werden, wodurch der Bedarf an separaten Spezialwerkzeugen reduziert wird. Dies macht das Verfahren anpassungsfähiger bei Aufträgen mit hoher Teilevarianz oder häufig wechselndem Produktionsmix.
Diese Methoden verbessern zudem die Kontrolle über die Gewindequalität und die Bearbeitungsstrategie. Bei schwierigen Werkstoffen, größeren Bohrungen oder Bauteilen mit strengen Prozessanforderungen ermöglicht das Gewindefräsen eine präzisere Anpassung von Werkzeugweg, Passung und Schnittbedingungen. Diese zusätzliche Kontrolle ist besonders vorteilhaft, wenn es auf hohe Bauteilwerte ankommt oder die Prozessstabilität wichtiger ist als die Wahl der schnellsten verfügbaren Methode.
Ein weiterer Vorteil ist das geringere Risiko bei Werkzeugausfall. Ein abgebrochener Gewindefräser lässt sich in der Regel leichter handhaben als ein abgebrochener Gewindebohrer, der tief in einem Gewindeloch feststeckt. Daher werden alternative Gewindeschneidverfahren häufig für teure Werkstücke, schwer zerspanbare Legierungen oder Anwendungen bevorzugt, bei denen die Reduzierung des Ausschussrisikos ein wichtiger Bestandteil der Produktionsplanung ist.
Einschränkungen
Der Hauptnachteil anderer Gewindebohrverfahren liegt in ihrer Prozesskomplexität. Im Vergleich zum Gewindeschneiden erfordern Gewindefräsen und ähnliche Bearbeitungsvorgänge in der Regel einen höheren Programmieraufwand, eine sorgfältigere Einrichtung und eine stärkere Berücksichtigung der Bearbeitungsstrategie. Diese zusätzliche Komplexität kann sie für einfache Aufträge mit genormter Gewindegröße und dem Produktionsziel einer schnellen und wirtschaftlichen Fertigung weniger attraktiv machen.
Die Bearbeitungszeit kann ebenfalls länger sein. Gewindeschneiden ist oft sehr effizient für Standardbohrungen, während Gewindefräsen unter Umständen mehr Werkzeugbewegungen oder mehrere Durchgänge erfordert, um dasselbe Innengewinde herzustellen. Bei der Serienfertigung kann diese längere Zykluszeit die Produktivität verringern, wenn das Projekt die zusätzliche Flexibilität oder Kontrolle, die eine alternative Methode bietet, nicht tatsächlich benötigt.
Diese Methoden können höhere Anforderungen an die Maschinenleistung und die Planung der Bediener stellen. Nicht jeder Betrieb profitiert gleichermaßen davon, insbesondere bei einfacher Teilegeometrie und geringem Risiko. Bei routinemäßigen Innengewinden ist der zusätzliche Rüstaufwand möglicherweise nicht gerechtfertigt, weshalb das Gewindeschneiden in der Serienfertigung oft die praktischere Wahl bleibt.
Gewindebohrungen vs. Gewindebohrungen: Kosten, Geschwindigkeit und Skalierbarkeit
Neben Definitionen und Prozessunterschieden müssen Ingenieure Gewindebohrungen und andere Gewindearten auch aus produktionstechnischer Sicht vergleichen. Kosten, Zykluszeit und Auftragsart entscheiden oft darüber, welche Methode praktikabler ist. Eine Methode, die auf dem Papier effizient erscheint, ist unter Berücksichtigung von Material, Risiko und Produktionsvolumen nicht immer die beste Wahl.
| Vergleichspunkt | Gewindebohrungen | Andere Gewindebohrverfahren |
| Kosten | Bei Standardgewindegrößen und routinemäßigen Bearbeitungsarbeiten ist dies oft die wirtschaftlichere Wahl. | Der Einrichtungsaufwand ist oft höher, aber die Vorteile liegen darin, dass Flexibilität und Prozesskontrolle wichtiger sind. |
| Schnelligkeit | Üblicherweise die schnellere Option für Standard-Innengewinde in der Produktion. | Oft langsamer, bietet aber möglicherweise eine bessere Stabilität bei schwierigen Werkstoffen oder höherwertigen Bauteilen. |
| Produktionspassform | Die besten Ergebnisse erzielt man bei Serienfertigung mit gängigen Gewindegrößen und gleichbleibenden Anforderungen. | Funktioniert besser bei gemischten Aufträgen, wechselnden Konstruktionen oder anspruchsvolleren Bearbeitungsbedingungen. |
Designtipps vor der Festlegung eines Gewindes oder einer Thgelesen Loch
Die Wahl zwischen Gewindebohrungen und anderen Gewindearten ist nicht nur eine Frage der Bearbeitung. Gute Ergebnisse hängen auch davon ab, wie die Gewindefunktion bereits in der Konstruktionsphase spezifiziert wird. Details wie Bohrungstyp, Gewindegröße, Material und Eingriffslänge können die Herstellbarkeit, die Kosten und die langfristige Funktionsfähigkeit der Montage beeinflussen.
Gewindegröße und Lochdurchmesser
Gewindegröße und Bohrungsdurchmesser müssen von Anfang an korrekt aufeinander abgestimmt sein. Eine Gewindebohrung erfüllt nur dann ihre Funktion, wenn die Vorbohrung die richtige Größe für die gewählte Gewindenorm aufweist. Ist die Bohrung zu klein oder zu groß, können Gewindequalität, Werkzeugstandzeit und Passgenauigkeit beeinträchtigt werden.
Konstrukteure sollten auch überlegen, ob die gewählte Gewindegröße wirklich notwendig ist. Standardgewindegrößen sind in der Regel einfacher und wirtschaftlicher zu bearbeiten als Sonderanfertigungen und vereinfachen die Kommunikation mit den Lieferanten.
Sackloch vs. Durchgangsloch
Sacklöcher und Durchgangslöcher verhalten sich beim Gewindeschneiden unterschiedlich. Durchgangslöcher sind in der Regel einfacher zu bearbeiten, da die Späne leichter abgeführt werden können und der Werkzeugweg einfacher ist. Sacklöcher erfordern mehr Aufmerksamkeit, da Bodenfreiheit, Gewindetiefe und Spanabfuhr kritischer sind.
Dies ist insbesondere beim Gewindeschneiden von Bedeutung. Ein Sacklochgewinde kann die Gefahr von Spanbildung, Werkzeugspannungen oder unvollständiger Gewindeausformung im Bereich des Gewindegrundes erhöhen. Eine realistische Gewindetiefe und klare Zeichnungsangaben verbessern sowohl die Bearbeitbarkeit als auch die Zuverlässigkeit.
Medientyp
Das Material hat einen direkten Einfluss auf die Methodenwahl. Weichere Werkstoffe lassen sich mit Gewindebohrern leicht bearbeiten, während härtere oder zähere Werkstoffe den Werkzeugverschleiß erhöhen, das Bruchrisiko steigern oder die Spanabfuhr erschweren können.
Deshalb sollte die Wahl zwischen Gewindebohrungen und anderen Gewindebohrverfahren nicht allein auf der Terminologie basieren. Manche Werkstoffe sind beim Gewindeschneiden verzeihender, während bei anderen das Gewindefräsen von Vorteil sein kann, da es mehr Kontrolle bietet und das Risiko verringert.
Gewindetiefe und Eingriffslänge
Die Gewindetiefe sollte sich nach der tatsächlichen Funktion richten, nicht nach Gewohnheit. Bei vielen Bauteilen fordern Ingenieure tiefere Innengewinde als nötig, was die Bearbeitung erschwert, ohne die Leistung nennenswert zu verbessern.
Eine praktikable Eingriffslänge ist in der Regel wichtiger als eine bloße Bohrtiefe. Zu große Tiefe kann die Werkzeugbelastung, die Zykluszeit und den Spanabtransport erschweren, insbesondere bei Sacklöchern.
Häufig gestellte Fragen
Gilt jedes mit einem Gewinde versehene Loch automatisch als Gewindeloch?
Ja. Ein Gewindeloch ist eine spezielle Art von Gewindebohrung, da es ein Innengewinde aufweist. Der Unterschied besteht darin, dass der Begriff „Gewindeloch“ auch die Herstellungsweise des Gewindes beschreibt, während „Gewindebohrung“ die allgemeinere Bezeichnung ist.
Ist das Gewindeschneiden immer die sicherste Option, wenn ein Bauteil teuer ist?
Nicht immer. Gewindeschneiden ist zwar effizient und weit verbreitet, aber bei hochwertigen Teilen ist es möglicherweise nicht die sicherste Methode, wenn Werkzeugbruch oder Spanabfuhr problematisch sein können. In solchen Fällen bietet beispielsweise das Gewindefräsen mehr Kontrolle und verringert das Risiko einer Beschädigung des Werkstücks.
Muss in der Zeichnung „Gewindeloch“ stehen oder genügt „Gewindebohrung“?
Das hängt von der Konstruktionsabsicht ab. Wenn die Zeichnung lediglich das endgültige Gewindeelement definieren muss, genügt unter Umständen die Angabe „Gewindebohrung“, sofern Gewindenorm und Abmessungen klar definiert sind. Ist das Fertigungsverfahren relevant, müssen Zeichnung oder Prozessdokumentation gegebenenfalls detailliertere Angaben enthalten.
Lässt sich derselbe Innengewinde auf mehr als eine Weise herstellen?
Ja. Die gleiche Gewindespezifikation lässt sich oft durch Gewindeschneiden, Gewindefräsen oder andere Verfahren realisieren, abhängig vom Material, der Bohrungsform, den Maschinenkapazitäten und den Produktionsprioritäten. Die endgültigen Konstruktionsanforderungen bleiben dabei in der Regel gleich, selbst wenn sich das Bearbeitungsverfahren ändert.
Fazit
Gewindebohrungen und Gewindebohrungen sind eng verwandt, aber nicht identisch. Eine Gewindebohrung ist der allgemeinere Begriff, während eine Gewindebohrung speziell durch Gewindeschneiden hergestellt wird. In der praktischen Bearbeitung hängt die beste Wahl von mehr als nur der Terminologie ab. Ingenieure und Einkäufer müssen auch Material, Bohrungstyp, Gewindegröße, Kosten, Geschwindigkeit und Produktionsrisiko berücksichtigen, bevor sie sich für das geeignetste Verfahren entscheiden.
Bei TiRapid bieten wir präzise CNC-Bearbeitungsdienstleistungen für kundenspezifische Metall- und Kunststoffteile mit Gewindemerkmalen an und helfen unseren Kunden so, praxisnahe Fertigungslösungen für Automatisierung, Elektronik und Industrieanlagen zu finden.