
CNC-plastbearbejdning er en fremstillingsmetode, der bruger CNC-maskiner som kernen og styrer bevægelsen af skæreværktøjer gennem et program for præcist at skære plastmaterialer. Det er meget udbredt i elektroniske kabinetter, medicinske dele, mekaniske strukturkomponenter og industriel prototypeudvikling. Sammenlignet med traditionelle bearbejdningsmetoder har CNC-plastbearbejdning fordele såsom høj fleksibilitet, stabil præcision og hurtig prototyping, men det stiller også højere krav til processtyring.
Essensen af CNC-plastbearbejdning
-
Definition af CNC-plastbearbejdning
CNC-plastbearbejdning refererer til en fremstillingsproces, der bruger et computerstyret numerisk styresystem til at styre maskinværktøjsskæreværktøjer til at udføre skæring, fræsning, boring og andre bearbejdningsoperationer på plastmaterialer. Kernen er den præcise styring af værktøjsbanen gennem digitale programmer (G-kode), hvorved der opnås højpræcisionsbearbejdning af komplekse strukturdele. I modsætning til sprøjtestøbning kræver CNC-bearbejdning ikke forme og kan direkte skære den ønskede form fra plade- eller stangmateriale, hvilket gør den meget velegnet til produktion i små serier og produktudviklingsfaser.
-
Karakteristika for plastbearbejdning
Plastmaterialer er karakteriseret ved lave smeltepunkter, lav stivhed og høj termisk følsomhed, hvilket gør dem mere modtagelige for temperaturpåvirkninger, skærekræfter og klemmekræfter under bearbejdning. For eksempel kan varme, der genereres under bearbejdning, få materialet til at blødgøre og deformere, mens ujævnt klemmetryk kan føre til vridning. Derfor er CNC-plastbearbejdning ikke kun et "skæreproblem", men også et "materialekontrolproblem".
-
Vigtigheden af procesflow
Ved CNC-plastbearbejdning bestemmer procesflowets rationalitet direkte den endelige kvalitet. Hvis procesdesignet er urimeligt, kan der, selv med høj udstyrspræcision, opstå problemer som dimensionsafvigelser, overfladeruhed eller strukturel ustabilitet. Derfor er standardiserede processer grundlaget for at sikre stabil produktion.
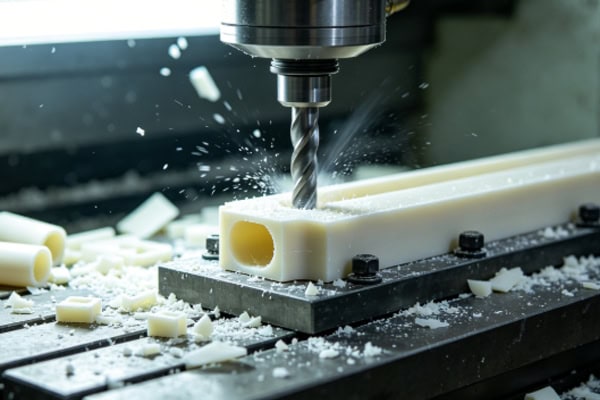
Bearbejdningsoperationsflow
-
Produktdesign og CNC-programmering
Det første trin i CNC-plastbearbejdning er produktdesign og programgenerering. Ingeniører skal bruge CAD-software til at udføre 3D-modellering og generere værktøjsbaner i CAM-software. På dette trin skal plastmaterialernes egenskaber tages fuldt ud i betragtning, såsom at undgå for tynde strukturer, reducere skarpe hjørnedesign og optimere vægtykkelsens ensartethed for at reducere risikoen for bearbejdningsdeformation. Når programmet er genereret, kræves simuleret bearbejdning for at kontrollere værktøjsbanens rationalitet og undgå værktøjskollisioner eller overskæring.
-
Materialeforberedelse og forbehandling
Før bearbejdning skal plastmaterialet inspiceres og forbehandles. Dette omfatter bekræftelse af, at materialets dimensioner opfylder kravene, kontrol for overfladerevner eller defekter og bestemmelse af, om udglødning er nødvendig for at frigive indre spændinger. For meget hygroskopiske materialer er tørring også nødvendig for at forhindre luftbobler eller dimensionsændringer under bearbejdningen.
-
Fastspænding, positionering og fejlfinding af udstyr
Materialefiksering er et afgørende trin, der påvirker bearbejdningsnøjagtigheden. Fastspænding skal sikre ensartet kraft for at undgå lokaliseret overspænding, der kan føre til deformation. Til tynde plader eller emner med stort areal anvendes typisk vakuumadsorption eller flerpunktsunderstøtningsmetoder. Samtidig er det nødvendigt at indstille maskinværktøjet, kalibrere nulpunkter og kontrollere værktøjets tilstand for at sikre, at udstyret er i en stabil driftstilstand.
-
Etapevis CNC-bearbejdningsudførelse
Faktisk bearbejdning er typisk opdelt i tre faser: skrubdrejning, semi-sletbearbejdning og sletbearbejdning. Skrubdrejning bruges primært til hurtigt at fjerne overskydende materiale og etablere den grundlæggende form; semi-sletbearbejdning bruges til at stabilisere strukturen og reducere indre spændinger; sletbearbejdning bruges til endelig dimensionskontrol og optimering af overfladekvaliteten. Denne faseopdelte tilgang reducerer effektivt risiciene forbundet med enkeltskæring.
-
Efterbehandling og kvalitetskontrol
Efter bearbejdning skal emnet stå stille, så den indre spænding gradvist kan frigives. Derefter udføres dimensionsinspektion ved hjælp af skydelære, koordinatmålemaskiner eller projektorer for at bekræfte overholdelse af designkravene. For højpræcisionsdele kan sekundær efterbehandling udføres for at sikre den endelige konsistens.
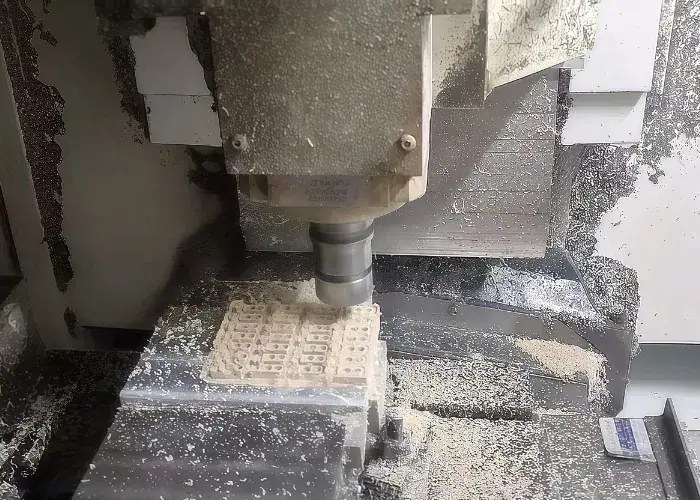
Nøglekontrolpunkter, der påvirker kvaliteten
-
Videnskabelig indstilling af skæreparametre
Skæreparametre, herunder spindelhastighed, tilspændingshastighed og spåndybde, er centrale faktorer, der påvirker bearbejdningskvaliteten. For høj spindelhastighed kan generere varme, hvilket fører til blødgøring af materialet; utilstrækkelig tilspændingshastighed kan øge friktionstiden, hvilket også resulterer i varmeakkumulering. Derfor er dynamiske justeringer baseret på forskellige plastmaterialers egenskaber nødvendige i stedet for at bruge faste parametre.
-
Værktøjsvalg og slidkontrol
Værktøjets tilstand påvirker direkte skæreydelsen. Skarpe skæreværktøjer reducerer skæremodstanden og varmeudviklingen; sløve værktøjer øger friktionen, hvilket fører til ru overflader eller endda forbrænding af materialet. Til plastbearbejdning anbefales generelt enkeltskærende eller specialiserede plastværktøjer for at reducere skærevarme og forbedre spånfjernelseseffektiviteten.
-
Termisk styring og optimering af chipfjernelse
Plast er meget temperaturfølsomt, så varmeakkumulering skal kontrolleres under bearbejdning. Dette kan opnås ved at optimere værktøjsbanen for at reducere forlænget opholdstid under bearbejdning og ved at bruge luftkøling til ekstra køling. Derudover er et godt spånfjernelsesdesign afgørende for at forhindre sekundær friktion og varmegenerering fra spåner i bearbejdningsområdet.
-
Armaturdesign og stresskontrol
Fikseringsanordninger holder ikke kun emnet på plads, men påvirker også direkte bearbejdningsdeformationen. For høj spændekraft kan forårsage vridning efter spændingsudligning; ustabil fastspænding kan føre til vibrationer, der påvirker nøjagtigheden. Derfor bør der anvendes et ensartet kraftdesign kombineret med blød polstring for at reducere lokaliseret trykkoncentration.
Hvorfor bestemmer materialet bearbejdningsresultaterne?
-
Højstabilitet i tekniske plasttyper
POM og PEEK er almindeligt anvendte højtydende materialer i CNC-plastbearbejdning. POM (polymeroxid) tilbyder fremragende dimensionsstabilitet og slidstyrke, hvilket gør det velegnet til præcisionsmekaniske dele; PEEK (polyester effortless) kan prale af høj temperaturbestandighed og høj styrke, hvilket gør det velegnet til avancerede områder som luftfart og medicin. Selvom disse materialer er dyrere, tilbyder de den bedste bearbejdningsstabilitet.
-
Konventionelle tekniske plasttyper
ABS og PC er meget anvendte materialer til generelle formål. ABS har god forarbejdningsevne og lave omkostninger, hvilket gør det velegnet til strukturelle komponenter; PC har god gennemsigtighed og styrke, men er mere følsom over for forarbejdningsvarme og kræver streng parameterkontrol.
-
Letbearbejdelige, men følsomme materialer
PMMA (akryl) og PVC er relativt nemme at bearbejde, men de er meget følsomme over for varme og stress og tilbøjelige til at revne, vride sig eller blive hvide. Derfor kræves der mere præcis proceskontrol under bearbejdningen, og stresskoncentrationen bør minimeres.
-
Kerneprincipper for materialevalg
I praktiske anvendelser skal materialevalg overvejes grundigt i forbindelse med produktets tilsigtede anvendelse, præcisionskrav og omkostningsbudget. Høj præcision prioriterer stabile materialer, udseende prioriterer transparente materialer, og omkostningsfølsomme projekter kræver en balance mellem ydeevne og økonomi.
Almindelige spørgsmål
Hvorfor er der så stor forskel i præcision mellem CNC-plastbearbejdning fra forskellige producenter? Mange kunder oplever, at de samme tegninger giver betydeligt forskellige resultater, når de bearbejdes af forskellige producenter. Hovedårsagen ligger i forskelle i processtyringsfunktioner, herunder værktøjsvalg, indstillinger af skæreparametre, design af fiksturer og materialehåndteringsmetoder. Selv ved brug af det samme udstyr kan utilstrækkelig erfaring eller ikke-standardiserede processer føre til dimensionelle afvigelser, overfladeruhed eller deformation. Derfor afhænger stabiliteten af CNC-bearbejdning ikke kun af udstyret, men også af det samlede færdighedsniveau og den akkumulerede erfaring.
Afslutningsvis
CNC-plastbearbejdning omfatter det indledende design og programmering, den mellemliggende materialeforberedelse og bearbejdningskontrol samt den endelige inspektion og stabiliseringsbehandling. Hvert trin er forbundet og uundværligt. Hvis et trin ikke håndteres omhyggeligt, kan det føre til unøjagtige dimensioner, deformation eller utilfredsstillende overfladekvalitet. Derudover er plast meget følsomt over for temperatur og belastning, hvilket gør bearbejdningsprocessen mere kompleks end med metaller og kræver mere præcis parameterkontrol og mere rationelt fixturedesign. Derudover betyder de betydelige forskelle mellem forskellige materialer, at selv med fremragende bearbejdningsteknikker vil upassende materialevalg gøre det vanskeligt at opnå ideelle resultater.















