
CNC-excentrisk drejning bruges i vid udstrækning til at fremstille excentriske aksler, excentriske muffer, knastkomponenter, specialiserede transmissionsdele og præcisionsmekaniske forbindelsesstykker. I modsætning til konventionel rotationsbearbejdning har excentriske komponenter geometriske centre, der ikke falder sammen med deres rotationsakser. Bearbejdning af disse dele kræver præcis kontrol af excentricitet, akseposition, dimensionstolerancer og forholdet mellem forskellige funktioner. Unøjagtig fastspænding, vibration, emnedeformation eller nulpunktforskydning kan forhindre, at den færdige komponent samles korrekt. For brugerdefinerede præcisionskomponenter hjælper en velplanlagt excentrisk bearbejdningsproces, passende emneopspænding og effektive inspektionsprocedurer med at forbedre nøjagtigheden, reducere skrotrater og opretholde ensartethed under prototypeudvikling og batchproduktion.
Udfordringer ved CNC-excentrisk drejning
Den største udfordring ved excentrisk bearbejdning er at opretholde det korrekte positionsforhold mellem de excentriske funktioner og designreferencepunkterne. Konventionel drejning bruger typisk emnets rotationsakse som bearbejdningsreference, hvorimod excentriske komponenter kan indeholde cylindriske overflader, huller eller trinvise funktioner med forskellige akser. Disse funktioner kan kræve specialiserede fiksturer, justeret emnepositionering eller en kombineret bearbejdningsproces. Bearbejdningsstrategien bør bestemmes i henhold til den excentriske forskydning, komponentdimensioner, materialeegenskaber og tolerancekrav i stedet for blot at genbruge et konventionelt drejeprogram.
Excentricitet og koaksial nøjagtighed
Excentricitet er en kritisk dimension for at afgøre, om en excentrisk komponent opfylder tegningskravene. Bearbejdning skal ikke kun kontrollere diameteren af den excentriske funktion, men også dens centerposition i forhold til det specificerede datapunkt. Komponenter med flere akselsektioner kan kræve koaksialitet, positions- eller rundløbstolerancer mellem individuelle funktioner. De specifikke acceptkriterier bør følge den tekniske tegning. Hvis kun den udvendige diameter inspiceres, mens centerpositionen ignoreres, kan komponenten stadig svigte under montering, selv når dens individuelle dimensioner er acceptable.
Hvorfor er arbejdsfastholdelse vigtig?
Emneopspændingsmetoden påvirker direkte nøjagtigheden og stabiliteten af excentrisk bearbejdning. Hvis emnet ikke er placeret korrekt, eller hvis fiksturens positioneringsflader indeholder fejl, kan den excentriske forskydning forskydes under bearbejdningen. Uregelmæssigt formede komponenter, lange emner med betydeligt udhæng og dele med begrænsede spændeflader står også over for potentiel deformation forårsaget af spænde- og skærekræfter. Før bearbejdning bør producenter verificere positioneringsdata, fiksturdesign og emnerotation. Prøveskæring og dimensionsinspektion kan derefter bekræfte den faktiske excentriske position. For højpræcisionskomponenter er stabil og repeterbar emneopspænding ofte vigtigere end blot at justere skæreparametre.
Hvordan påvirker forskellige materialer bearbejdning?
Aluminiumlegeringer, kulstofstål, rustfrit stål, kobberlegeringer og tekniske plasttyper har forskellige skærekarakteristika, der påvirker værktøjsslid, skærekræfter, termisk deformation og dimensionsstabilitet. Aluminiumlegeringer tilbyder generelt god bearbejdelighed, men tyndvæggede strukturer kan stadig deformeres under klemme- eller skærekræfter. Rustfrit stål kræver opmærksomhed på deformationshærdning og skærevarme, mens tekniske plasttyper kræver nøje overvejelse af temperaturrelaterede dimensionsændringer. Materialevalg bør tage højde for bæreevne, slidstyrke, driftsmiljø og bearbejdningsvanskeligheder, før passende værktøjer, skæreparametre og inspektionsprocedurer vælges.
Sådan optimerer du excentrisk bearbejdning
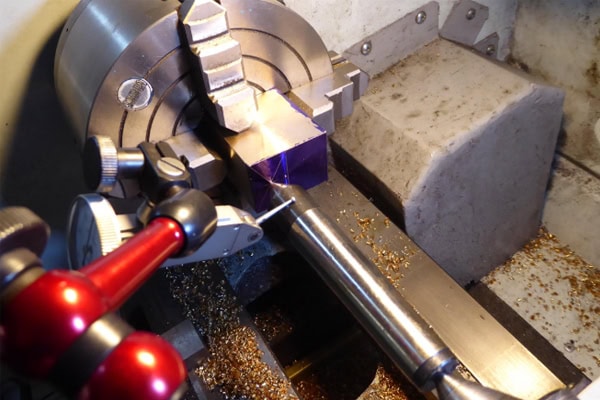
Præcisionsexcentriske komponenter kræver klart definerede datumpunkter, bearbejdningssekvenser og inspektionskrav under procesplanlægningen. Enkle komponenter kan produceres ved at justere emnets position med passende emneholder, mens dele med flere excentriske akser, komplekse hulmønstre eller snævre parringstolerancer kan kræve dedikerede fiksturer, sekundære opsætninger eller drejefræsning. Korrekt rækkefølge af skrub-, semi-slet- og sletbearbejdningsoperationer hjælper med at reducere repositioneringsfejl og bevarer tilstrækkelig plads til endelige dimensionsjusteringer.
Sådan vælger du en emneopspændingsmetode
Emnefastholdelsesstrategien bør vælges i henhold til excentrisk forskydning, komponentgeometri, produktionsvolumen og maskinens kapacitet. Almindelige tilgange omfatter excentriske fiksturer, dedikerede lokaliseringsværktøjer, justeret spændepatronpositionering eller brugen af yderligere bearbejdningsudstyr til specifikke funktioner. Hver metode tilbyder forskellige niveauer af positioneringsnøjagtighed, opsætningseffektivitet og anvendelighed. Beslutningen bør ikke udelukkende baseres på fiksturomkostninger.
- Definer positioneringsdata: Identificer referenceaksen, positioneringsfladen og den excentriske retning fra tegningen for at sikre gentagelig positionering under hver opsætning.
- Match fiksturdesignet: Vælg en passende emneopspænding i henhold til komponentgeometri, fastspændingslængde og excentrisk forskydning. Brug en dedikeret fikstur, når det er nødvendigt, for at reducere emnebevægelse og positioneringsfejl.
- Verificér rotationssikkerhed: Excentrisk fastspænding ændrer massefordelingen under rotation. Evaluer arbejdsemnets, fiksturens og maskinens driftsforhold, og verificér sikker fastspænding, før spindelhastigheden gradvist valideres.
- Kontrol af klemkraft: For tyndvæggede muffer, slanke aksler og let deformerede materialer skal klemkræfterne fordeles passende for at undgå betydelig deformation.
- Bekræft nøjagtigheden af den første del: Mål den excentriske forskydning, kritiske diametre og positionsforhold efter bearbejdning af den første del. Juster fiksturen eller procesparametrene i henhold til resultaterne.
En passende strategi for emneopspænding forbedrer ensartetheden af excentrisk positionering og reducerer gentagne opsætningsjusteringer. Under batchproduktion bør producenter også registrere fastspændingsparametre, fiksturtilstand og resultater af første artikelinspektion for at etablere genanvendelige processtandarder.
Sådan indstilles skæreparametre og bearbejdningssekvenser
Skærehastighed, tilspændingshastighed og spåndybde ved excentrisk bearbejdning skal justeres i henhold til materialet, skæreværktøjet og emneholderens stivhed. Excentrisk rotation kan skabe ujævne skærebelastninger, så konventionelle drejeparametre bør ikke overføres direkte uden validering. Skrubbearbejdning bør prioritere skærestabilitet og ensartet materialefjernelse, mens sletbearbejdning skal afbalancere dimensionsnøjagtighed, overfladekvalitet og værktøjets tilstand. For komponenter, der indeholder flere excentriske akselsektioner, bør bearbejdningssekvensen følge nulpunktsforholdene for at minimere positionsfejl forårsaget af gentagne opsætninger. Efter programmering kan simulering bruges til at kontrollere værktøjsbaner, fiksturinterferens og værktøjsskiftebevægelser. Førstegangsbearbejdning bør derefter verificere de faktiske resultater. Parametre bør optimeres gradvist, mens vibrationer, værktøjsslid og dimensionsændringer overvåges. Blot at øge spindelhastigheden eller tilspændingshastigheden kan føre til inkonsistent kvalitet.
Sådan reducerer du vibrationer og dimensionsfejl
Excentriske emner roterer anderledes end konventionelle koncentriske komponenter. Spændefejl, for stort emneoverhæng, utilstrækkelig fiksturstivhed og skiftende skærebelastninger kan alle forårsage vibrationer og dimensionel ustabilitet. Producenter bør vælge emneopspænding baseret på komponentgeometri og bekræfte, at maskinen, spændepatronen og fiksturerne er i god stand. For præcisionsdele bør positioneringsdata kontrolleres før bearbejdning, og kritiske dimensioner bør måles straks efter bearbejdning for at forhindre fejl i at overføres til efterfølgende operationer.
- Forbedr systemets stivhed: Reducer unødvendigt emneoverhæng og sørg for stabile forbindelser mellem fiksturen, værktøjsrevolveren og emnet for at minimere vibrationer.
- Kontroller bearbejdningstillæg: Oprethold en ensartet tillægsfordeling for at undgå for store lokale skærebelastninger og pludselige ændringer i skærekræfter.
- Overvåg værktøjsslid: Inspicer regelmæssigt skærkanter for slid, afskalning og ophobet materiale. Anvend værktøjskompensation eller udskift værktøjet efter behov.
- Kontroller maskinens tilstand: Kontroller spændepatronens fastspænding, spindelens drift og værktøjsrevolverhovedets positionering. Stop maskinen, og undersøg, om der opstår unormale vibrationer.
- Etabler inspektion under processen: Mål excentricitet og positionsdimensioner efter bearbejdning af den første artikel og kritiske operationer. Korriger afvigelser omgående, før ikke-overensstemmende dele går videre til næste trin.
Et stabilt bearbejdningsmiljø og standardiserede proceskontroller hjælper med at reducere omarbejde og forbedre ensartetheden mellem produktionsbatcher. Hvis dimensionsfejl fortsætter, skal du undersøge positioneringsdatumer, fiksturnøjagtighed, maskintilstand og programindstillinger, før du foretager yderligere justeringer.
Inspektion og kundetilpasset sourcing af excentriske komponenter
Kvalitetsaccept for excentriske komponenter bør ikke udelukkende baseres på målinger af den udvendige diameter og længde. Afhængigt af tegningen kan inspektionen også være nødvendig for at verificere excentrisk forskydning, akseposition, radial kast og andre kritiske tolerancer. Inspektionsplanen skal matche komponentgeometrien og den nødvendige præcision og bør aftales i tilbudsfasen for at undgå modstridende acceptkriterier efter bearbejdning. For specialordrer hjælper komplette tegninger, materialeinformation, produktionsmængder og inspektionskrav producenten med at evaluere processens vanskeligheder, krav til fiksturer, bearbejdningstid og de samlede omkostninger.
Hvordan skal excentriske dimensioner inspiceres?
Inspektionen skal følge de datumpunkter, der er angivet i den tekniske tegning, ved hjælp af passende instrumenter og målemetoder. Mikrometre kan måle udvendige diametre, mens måleurer kombineret med passende lokaliseringsanordninger kan kontrollere kast på bestemte steder. Koordinatmålemaskiner kan bruges til at verificere mere komplekse geometriske forhold. Excentricitet, radial kast og koaksialitet er ikke identiske egenskaber, så en enkelt måling kan ikke erstatte alle nødvendige tolerancekontroller. Ved batchproduktion bør der føres optegnelser over førstegangsinspektion, prøveudtagning undervejs og slutinspektion med ensartede målesteder, datumindstillinger og acceptregler. Hvis komponenten skal passe sammen med andre dele, skal dens monteringstilstand også evalueres i henhold til tegningens krav. Dette hjælper med at forhindre situationer, hvor individuelle dimensioner består inspektionen, men komponenten stadig fungerer dårligt i det samlede system.
Sådan vælger du en leverandør af CNC-excentrisk bearbejdning
Ved indkøb af præcisionsexcentriske komponenter kan en leverandørs procestekniske kapacitet, erfaring med fixturedesign og tilgængeligt inspektionsudstyr direkte påvirke projektets tidsfrister og færdigkvalitet. Købere bør give tilstrækkelige tekniske oplysninger og præcisere kritiske dimensioner og acceptkriterier, før de anmoder om et tilbud.
- Lever komplette tekniske tegninger: Angiv excentrisk forskydning, kritiske diametre, akseforhold, dimensionstolerancer og overfladeruhed. Medtag en 3D-model, når det er nødvendigt.
- Specificer materialer og mængder: Bekræft materialekvalitet, varmebehandlingsforhold, prototypemængde og forventet produktionsvolumen for at understøtte procesplanlægning og evaluering af cyklustid.
- Bekræft krav til fastgørelse og inspektion: For specielle excentriske geometrier skal det diskuteres, om der er behov for dedikerede fastgørelser, og hvordan excentricitet og kast måles og accepteres.
- Sammenlign de samlede tilbudsomkostninger: Overvej materialer, programmering og opsætning, investering i fixture, bearbejdningstid, inspektion og efterbehandling i stedet for udelukkende at fokusere på enhedsprisen.
- Evaluer teknisk kommunikation: Vælg en leverandør af bearbejdningsudstyr, der kan forklare procesbegrænsninger, tilbyde anbefalinger til design med henblik på fremstilling og tydeligt beskrive deres kvalitetskontrolprocedurer.
Når du anmoder om et tilbud fra CNC-bearbejdningsudbydere som TiRapid, skal du indsende komponenttegninger, materialekrav, ordremængder og acceptkriterier, så teamet kan evaluere mulige bearbejdningsruter og tilbudsbetingelser. Bekræftelse af emneholdermetoder, kritisk dimensionsinspektion og leveringskrav på forhånd kan reducere prototyperevisioner, forbedre batchkonsistensen og hjælpe med at sikre, at specialfremstillede excentriske komponenter opfylder monterings- og driftskravene for det tilsigtede udstyr.
















