
Elektronisk testudstyr måler elektriske parametre, verificerer komponenternes ydeevne og evaluerer produktets pålidelighed. Dets mekaniske komponenter påvirker samling, probeplacering, stikjustering og målestabilitet. Huse, monteringsplader, testfiksturer og varmeafledende dele kræver forskellige materialer og bearbejdningsmetoder. En passende CNC-bearbejdningsløsning bør matche udstyrets struktur, testfunktioner og komponentspecifikationer for at understøtte pålidelig samling og effektiv produktion.
Almindelige CNC-bearbejdede komponenter til elektronisk testudstyr
Forskellige komponenter tjener specifikke formål, så deres bearbejdningskrav bør defineres i henhold til deres funktioner.
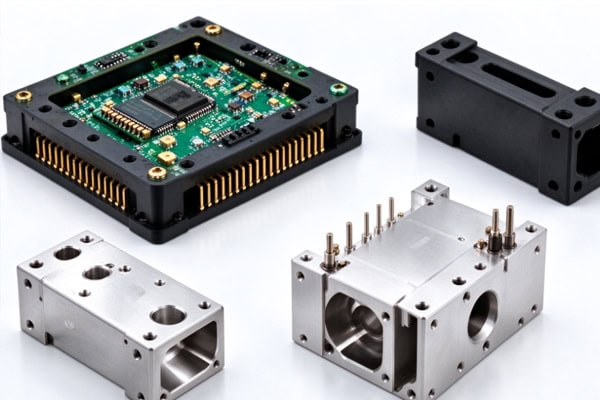
Udstyrshuse og monteringskomponenter
Huse og monteringsstrukturer beskytter interne moduler og fastlægger positioneringen af elektroniske enheder.
- Instrumenthuse og dæksler: Kontroller udvendige dimensioner, monteringshullernes placering og kontaktflader for at understøtte korrekt montering.
- Monteringsplader og beslag: Overhold den nødvendige hulafstand, støttehøjder og referenceflader.
- Probe- og stikmonteringer: Placer prober og stik i forhold til de komponenter, der testes.
Tydelige dimensionsreferencer hjælper med at reducere justeringsfejl under installationen.
Testfiksturer og funktionelle komponenter
Testfiksturer holder elektroniske produkter i ensartede positioner under inspektion og måling. Deres design skal tage højde for lokaliseringsnøjagtighed, probeadgang, fastspændingsmetoder og gentagen brug. CNC-bearbejdning kan producere fiksturplader, lokaliseringsblokke, probeføringsplader, støttebaser og brugerdefinerede positioneringskomponenter. For elektrostatisk følsomme enheder skal fiksturmaterialet og jordforbindelsen også opfylde udstyrets beskyttelseskrav. En fikstur designet omkring den faktiske testproces hjælper med at opretholde gentagelig positionering og pålidelig kontakt.
Materialevalg og bearbejdningsprocesser
Materialevalget bør afspejle mekanisk styrke, elektriske egenskaber, termiske krav og komponentens driftsmiljø. Bearbejdningsmetoder bør derefter vælges i henhold til dens form og kritiske egenskaber.
Vælg materialer i henhold til komponentfunktion
Forskellige materialer giver forskellige kombinationer af vægt, styrke, ledningsevne, isolering og bearbejdelighed.
- Aluminiumlegeringer: Velegnet til mange huse, monteringsplader og armaturhuse, hvor lav vægt og bearbejdelighed er vigtig.
- Rustfrit stål: Velegnet til udvalgte komponenter, der kræver styrke eller korrosionsbestandighed.
- Kobberlegeringer: Kan bruges til ledende dele og komponenter, der overfører varme.
- Teknisk plast: Velegnet til isolerende understøtninger, separatorer og udvalgte armaturkomponenter. Hvor elektrostatisk beskyttelse er påkrævet, skal der vælges et materiale med de specificerede elektriske egenskaber.
Materialespecifikationer bør bekræftes før produktion, især når en komponent skal opfylde både mekaniske og elektriske krav.
Match bearbejdningsmetoder med emnegeometri
Bearbejdningsruten bør prioritere kritiske dimensioner, stabil emneopspænding og adgang til de nødvendige funktioner.
- Fræsning og boring: Fremstilling af monteringsflader, hulmønstre, slidser og komponentlommer.
- Præcisionshulbearbejdning: Styrer sondehullets diameter, position og vinkelrethed i henhold til fiksturdesignet.
- Drejning: Producerer cylindriske dele, muffer og afstandsstykker.
- Finishing og afgratning: Forbedrer den specificerede overfladetilstand og fjerner grater, der kan påvirke samling eller probebevægelse.
For tyndvæggede dele og komponenter med flere præcisionsegenskaber bør bearbejdningssekvensen minimere fastspændingsdeformation. Passende procesplanlægning hjælper med at opretholde dimensionsstabilitet.
Præcisionskontrol og kvalitetsinspektion
Inspektionen bør fokusere på de dimensioner og overflader, der direkte påvirker samling, probekontakt og varmeoverførsel. Acceptkriterier bør fastlægges, før bearbejdningen påbegyndes.
Definer kritiske dimensioner og inspektionspunkter
Forskellige komponenter kræver forskellige inspektionsprioriteter. Følgende tabel opsummerer almindelige kontroller.
| Komponenttype | Kritiske egenskaber | Inspektionsfokus |
| Udstyrshuse | Samlede dimensioner, monteringshuller | Monteringspasform |
| Monteringsplader | Hulafstand, referenceflader | Positioneringsnøjagtighed |
| Testfiksturer | Lokaliseringsfunktioner, støttehøjder | Gentagelig positionering |
| Probeføringsplader | Huldiameter, hulposition, vinkelrethed | Sondejustering |
| Varmeafledende komponenter | Kontaktfladeplanhed, overfladeruhed, finnedimensioner | Kontaktkvalitet og dimensionsnøjagtighed |
Skydelære og mikrometre kan måle passende lineære dimensioner, mens koordinatmåling eller optisk udstyr kan være nødvendigt til mere komplekse funktioner. Tolerancer for probehuller skal matche probens specifikationer, testpunktsdimensioner og tekniske tegninger. Fladhed og overfladeruhed bør kontrolleres på varmeoverførende kontaktflader, når designet kræver det.
Kontrol af overfladebehandling og ESD-krav
Overfladebehandlinger kan påvirke dimensioner, korrosionsbestandighed og elektrisk kontakt. Disse effekter bør tages i betragtning ved valg af efterbehandlingsprocessen. For ESD-følsomme applikationer skal det kontrolleres, at materialet og den færdige komponent bevarer de nødvendige elektriske egenskaber. Jordingspunkter og elektriske kontaktområder kan kræve særlig behandling eller maskering. Efter efterbehandling skal kritiske dimensioner inspiceres, og grater eller overfladefejl, der kan forstyrre samlingen, skal fjernes. Definering af disse krav på forhånd hjælper med at undgå omarbejde og sikrer, at de færdige komponenter opfylder deres tilsigtede anvendelse.
Valg af en leverandør af CNC-bearbejdning
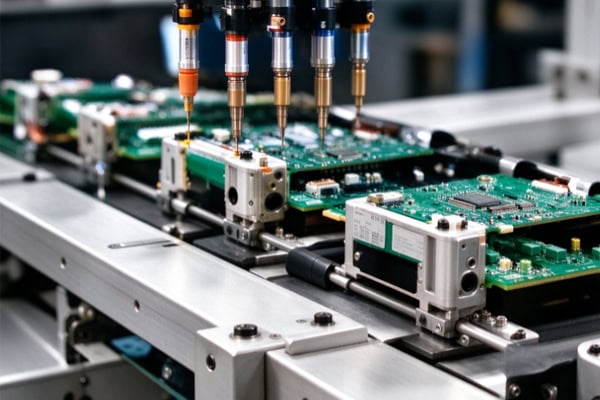
Leverandørevaluering bør fokusere på teknisk kapacitet, inspektionsordninger, kommunikation og leveringskrav.
Bekræft teknisk kapacitet og projektsupport
Ved anmodning om et tilbud skal du vedlægge 2D-tegninger, 3D-modeller, materialespecifikationer, kritiske tolerancer og estimerede mængder. For testfiksturer skal du inkludere layout af probehuller, placeringsfunktioner og eventuelle ESD-relaterede krav. For produkter, der stadig er under udvikling, skal du bekræfte, om leverandøren kan understøtte prototyper, designændringer og produktion i små serier. Tydelig teknisk kommunikation hjælper med at identificere produktionsvanskeligheder, før produktionen starter.
Bekræft kvalitets- og leveringskrav
Inden du afgiver en ordre, skal du være enige om specifikationerne og acceptkriterierne.
- Bekræft materialekvaliteter og nødvendig dokumentation.
- Identificer kritiske dimensioner, overfladebehandlinger og elektriske krav.
- Angiv inspektionsrapporter eller kontroller af den første artikel, når det er nødvendigt.
- Aftal emballage, acceptprocedurer og leveringsplaner.
En klar aftale gør det nemmere at sammenligne tilbud og hjælper med at kontrollere produktionsrisici.
CNC-bearbejdning til elektronisk testudstyr kræver den rette kombination af materialevalg, dimensionskontrol, overfladebehandling og applikationsspecifikt design. Ved at identificere kritiske funktioner og inspektionskrav før produktion kan udstyrsproducenter reducere monteringsjusteringer og forbedre komponenternes ensartethed. TiRapid leverer CNC-præcisionsbearbejdning og specialfremstilling af komponenter til elektronisk testudstyr og understøtter projekter fra prototypeudvikling til produktion i små serier.
















