
Multiaksebearbejdning er en CNC-fremstillingsproces, der tillader skæreværktøjet, emnet eller begge at bevæge sig på tværs af flere styrede akser under bearbejdning. I stedet for kun at skære fra én fast retning, kan en multiakseopsætning nærme sig emnet fra forskellige vinkler, hvilket gør det lettere at bearbejde komplekse overflader, vinklede huller, underskæringer, dybe hulrum og flerfladefunktioner med færre opsætninger.
Denne vejledning forklarer multiaksebearbejdning, herunder definition, arbejdsproces, maskintyper, nøglekomponenter, fordele, begrænsninger, almindelige operationer og CNC-applikationer.
Hvad er multiaksebearbejdning?
Multiaksebearbejdning er en CNC-bearbejdningsmetode, der bruger mere end de tre standard lineære akser til at skære komplekse dele fra forskellige vinkler. Ved at tilføje roterende bevægelse til værktøjet, emnet eller maskinbordet, giver processen fræseren mulighed for at nå overflader, der ville være vanskelige eller ineffektive at bearbejde med traditionel 3-aksebearbejdning.
I en standard 3-akset CNC-maskine bevæger skæreværktøjet sig langs X-, Y- og Z-retningerne. Dette er velegnet til mange simple dele, såsom plader, lommer, slidser og plane overflader. Men når en del omfatter vinklede flader, buede konturer, sidefunktioner eller dybe områder med begrænset værktøjsadgang, kan en 3-akset proces kræve flere opsætninger. Hver opsætning tilføjer tid og kan introducere positioneringsfejl.
Multiaksebearbejdning løser dette problem ved at tilføje roterende akser. Disse ekstra akser gør det muligt for værktøjet eller emnet at vippe og rotere under bearbejdningen. Som et resultat kan fræseren opretholde en bedre skærevinkel, bruge kortere værktøjer, reducere fiksturskift og producere mere kompleks geometri i færre operationer. Til præcisions-CNC-fremstilling gør dette multiaksebearbejdning særligt nyttig til luftfart, medicin, robotteknologi, automation, bilindustrien og komplekse prototypedele.
| Semester | Betydning | Typisk brug |
| Flerakset bearbejdning | CNC-bearbejdning med mere end tre styrede akser | Komplekse CNC-dele og funktioner på flere sider |
| 3-akset bearbejdning | Lineær X-, Y- og Z-bevægelse | Enkle dele, lommer, plader og slidser |
| 4-akset bearbejdning | Tilføjer én roterende akse | Cylindriske egenskaber, indekseret sidebearbejdning |
| 5-akset bearbejdning | Tilføjer to roterende akser | Komplekse overflader og vinklede træk |
| Multiakset CNC-maskine | CNC-maskine med lineær og roterende aksestyring | Avanceret præcisionsfremstilling |
| Multiakset bearbejdningscenter | CNC-bearbejdningscenter designet til flerakset skæring | Kompleks fræsning, boring og konturbearbejdning |
Multiaksebearbejdning vs. traditionel 3-aksebearbejdning
Fleraks-bearbejdning adskiller sig fra traditionel 3-akset bearbejdning, fordi den tilføjer roterende bevægelse og bedre værktøjsvinkelkontrol. En 3-akset maskine bevæger sig i lige X-, Y- og Z-retninger, mens en flerakset maskine kan rotere eller vippe emnet eller værktøjet for at nå forskellige sider og vinkler.
Dette betyder ikke, at 3-akset bearbejdning er forældet. For simple dele er 3-akset CNC-fræsning ofte hurtigere, billigere og nemmere at programmere. Multiaksebearbejdning bliver værdifuld, når geometrien, toleranceforholdet, overfladefinishen eller reduktionen af opsætning retfærdiggør den øgede kompleksitet. Det korrekte valg afhænger af deldesign, materiale, tolerance, produktionsvolumen og omkostningsmål.
| Sammenligning | 3-akset bearbejdning | Multiaksebearbejdning |
| Urværk | X-, Y- og Z-lineære akser | Lineære akser plus roterende akser |
| Opsætningsantal | Ofte flere opsætninger | Normalt færre opsætninger |
| Værktøjsadgang | Begrænset til enklere indfaldsvinkler | Bedre adgang til vinklede og skjulte funktioner |
| Programmering | lettere | Mere komplekst |
| Bedst til | Enkle prismatiske dele | Komplekse overflader og dele med flere sider |
| Pris | Lavere for simple dele | Mere effektiv til komplekse dele |
| Risiko for nøjagtighed | Mere genfastspændingsfejl | Lavere akkumuleret opsætningsfejl |
Hvordan fungerer multiaksebearbejdning?
Multiaksebearbejdning fungerer ved at kombinere CAD-design, CAM-programmering, CNC-maskineopsætning, værktøjsbanesimulering, rotationsaksestyring, skæreoperation og slutinspektion. Processen starter med en digital emnemodel og slutter med en bearbejdet komponent produceret gennem koordineret lineær og roterende bevægelse.
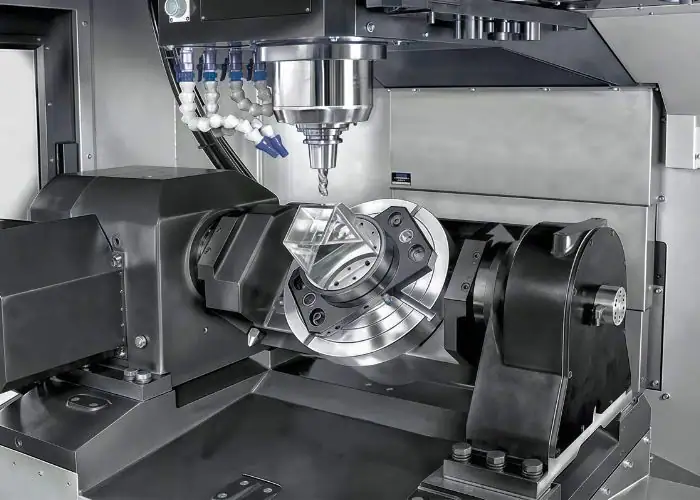
Arbejdsgangen ligner andre CNC-bearbejdningsmetoder, men multiaksebearbejdning kræver mere omhyggelig planlægning. Programmøren skal overveje værktøjsorientering, rotationsaksegrænser, fiksturafstand, maskinbevægelse, skæreretning, holderinterferens og mulige kollisionspunkter. En værktøjsbane, der ser korrekt ud på emnemodellen, kan stadig fejle, hvis værktøjsholderen berører fiksturen, eller rotationsbordet overskrider sin grænse.
En velplanlagt flerakset proces kan reducere antallet af opsætninger og forbedre funktionsjusteringen. Processen fungerer dog kun godt, når CAD-modellen, CAM-programmet, fiksturen, maskinkalibreringen og inspektionsplanen alle styres. Derfor er flerakset bearbejdning ikke blot "flere akser". Det er en komplet fremstillingsstrategi for komplekse CNC-dele.
| Trin | Hvad der sker | Hvorfor det drejer sig om |
| Del design | Geometri og funktion er defineret | Bestemmer om multiaksebearbejdning er nødvendig |
| CAD-modellering | 3D-modellen er udarbejdet | Angiver bearbejdningsreferencen |
| CAM programmering | Værktøjsbaner og aksebevægelser oprettes | Styrer fræserens bane og værktøjsvinkel |
| Simulation | Værktøjsbanen kontrolleres før skæring | Reducerer risikoen for kollision og udhuling |
| Opsætning | Del, fikstur, værktøj og offset klargøres | Kontrollerer nøjagtighed og stabilitet |
| Bearbejdning | CNC-maskine fjerner materiale | Producerer den nødvendige geometri |
| Inspektion | Delen er målt og verificeret | Bekræfter tolerance og overfladekvalitet |
Deldesign og CAD-modellering
Deldesign og CAD-modellering definerer, hvad CNC-maskinen skal producere. Før programmeringen begynder, gennemgår ingeniørerne delens geometri, tolerancekrav, overfladebehandlingsbehov, materiale og kritiske funktioner. Denne gennemgang hjælper med at bestemme, om delen kan fremstilles effektivt på en 3-akset maskine, eller om flerakset bearbejdning vil reducere opsætningstider og forbedre kvaliteten.
En god CAD-model hjælper også med at identificere vanskelige bearbejdningsområder tidligt. Dybe hulrum, vinklede huller, underskæringer, tynde vægge og buede overflader kan kræve adgang til specialværktøj. Hvis disse problemer forstås under designgennemgangen, kan maskinarbejderen eller programmøren vælge en bedre bearbejdningsstrategi i stedet for at løse problemet efter opsætning.
CAM-programmering og værktøjsbanegenerering
CAM-programmering konverterer CAD-modellen til CNC-værktøjsbaner. Ved flerakset bearbejdning skal CAM-software ikke kun kontrollere, hvor fræseren bevæger sig, men også hvordan værktøjet er vinklet i forhold til emnets overflade. Dette gør generering af værktøjsbaner mere kompleks end grundlæggende 3-akset programmering.
Software som Mastercam Multiaxis bruges ofte til avanceret værktøjsbaneoprettelse, fordi det hjælper med at styre værktøjsorientering, kollisionskontrol, roterende bevægelse og maskinsimulering. Programmøren spiller stadig en afgørende rolle. CAM-software kan beregne bevægelse, men det kan ikke fuldt ud erstatte produktionens vurdering af værktøjsvalg, fixturedesign, skærestrategi og inspektionsrisiko.
Maskinopsætning og emneopspænding
Maskinopsætning og emneopspænding afgør, om emnet kan bearbejdes præcist. En multiakset CNC-maskine kan have fremragende bevægelsesevne, men hvis emnet ikke er fastspændt korrekt, kan det endelige resultat stadig mislykkes. Emneopspændingen skal modstå skærekræfter, samtidig med at den skal give adgang til værktøjet fra flere retninger.
Dette er mere udfordrende end simpel 3-akset fastspænding. I en multiakseopsætning kan emnet rotere eller vippe under bearbejdning, så fiksturen skal undgå interferens med værktøjet, spindlen, holderen og bordet. Fiksuren skal også understøtte emnet uden at forårsage deformation, især for tynde vægge, lange plader, bløde materialer eller præcisionskomponenter af høj værdi.
Værktøjsbevægelse, roterende akser og skærekontrol
Værktøjsbevægelse i flerakset bearbejdning kombinerer lineær og roterende aksestyring. De lineære akser positionerer værktøjet i X-, Y- og Z-retninger, mens roterende akser vipper eller roterer værktøjet eller emnet. Denne koordinerede bevægelse gør det muligt for fræseren at nærme sig overfladen fra en mere effektiv vinkel.
Fordelen er ikke kun adgang. Bedre værktøjsorientering kan reducere værktøjsoverhæng, forbedre spånafgang, reducere vibrationer og producere glattere overflader. Ved buede eller organiske overflader kan fræseren opretholde en mere ensartet kontakttilstand. Dette er især nyttigt ved bearbejdning af impeller, formoverflader, medicinske komponenter, luftfartsstrukturer og komplekse huse.
Inspektion og validering af den endelige del
Inspektion verificerer, om multiakse-bearbejdningsprocessen har produceret de nødvendige dimensioner, overfladefinish og geometri. For simple dele kan basale måleværktøjer være tilstrækkelige. For komplekse multiakse-dele kan inspektion kræve CMM-måling, optisk scanning, overfladefinishtest, brugerdefinerede målere eller inspektionsrapporter for den første artikel.
Dette trin er vigtigt, fordi komplekse dele kan skjule fejl, der ikke er synlige med det blotte øje. Et vinklet hul kan se korrekt ud, men være lidt skævt placeret. En buet overflade kan virke glat, men ikke overholde profiltolerancen. En flerfladefunktion kan opfylde individuelle dimensioner, men ikke overholde justeringen. Den endelige validering bekræfter, at bearbejdningsstrategien, opsætningen og værktøjsbanen har produceret en funktionel del, ikke blot en visuelt acceptabel form.
Hvad er hovedkomponenterne i en multiakset CNC-maskine?
Hovedkomponenterne i en multiakset CNC-maskine omfatter lineære akser, roterende akser, spindel, skæreværktøjer, værktøjsveksler, emneholdersystem, rotationsbord eller vippehoved, CNC-controller, CAM-software, kølesystem og maskinstruktur. Disse komponenter arbejder sammen for at styre bevægelse, stivhed, nøjagtighed, værktøjsadgang og repeterbarhed.
| Component | Funktion | Hvorfor det drejer sig om |
| Lineære akser | Bevæg dig langs X, Y og Z | Grundlæggende positionering og skærebevægelse |
| Roterende akser | Drej eller vip delen/værktøjet | Muliggør vinklet og flersidet bearbejdning |
| Spindel | Holder og roterer skæreværktøjer | Styrer skærekraft og præcision |
| Værktøjsskifter | Skifter værktøjer automatisk | Understøtter komplekse bearbejdningssekvenser |
| Arbejdshold | Sikrer delen | Forhindrer bevægelse og forvrængning |
| Roterende bord | Roterer emnet | Understøtter 4-akset, 3+2 og 5-akset arbejde |
| CNC controller | Koordinerer maskinens bevægelse | Kontrollerer nøjagtighed og timing |
| CAM-software | Genererer værktøjsbaner | Håndterer aksebevægelse og kollisionsrisiko |
Lineære akser og roterende akser
Lineære akser er X-, Y- og Z-bevægelserne, der bruges i næsten alle CNC-fræsemaskiner. Disse akser bevæger værktøjet eller bordet i lige retninger. Roterende akser tilføjer vinkelbevægelse, ofte kaldet A-, B- eller C-akser afhængigt af rotationsretningen. Disse roterende akser er det, der gør det muligt for maskinen at nærme sig emnet fra mere end én vinkel.
Kombinationen af lineær og roterende bevægelse giver multiaksebearbejdning sin værdi. I stedet for gentagne gange at fjerne emnet fra fiksturen og fastspænde det igen, kan maskinen rotere emnet eller værktøjet for at nå forskellige flader. Dette forbedrer kontrollen over egenskaber og reducerer manuel håndtering. For præcisionskomponenter kan denne reduktion i håndtering være vigtigere end selve det ekstra akseantal.
Spindel, værktøj og værktøjsveksler
Spindlen giver den skærekraft, hastighed og stabilitet, der er nødvendig for at fjerne materiale. Værktøjer omfatter pindfræsere, kuglenæseskærere, bor, rivaler, affasningsværktøjer og specialværktøjer, der bruges til komplekse funktioner. Ved flerakset bearbejdning er værktøjslængde og holderform særligt vigtige, fordi værktøjet kan nærme sig emnet fra forskellige vinkler.
En værktøjsveksler gør det muligt for maskinen at udføre flere operationer i ét program. For eksempel kan én del kræve skrubfræsning, sletfræsning, boring, gevindskæring, affasning og overfladebehandling. Automatiske værktøjsskift reducerer manuel afbrydelse og forbedrer repeterbarheden. Hvert værktøj skal dog kontrolleres for rækkevidde, frigang og risiko for udbøjning.
Arbejdsholdere, fiksturer og roterende borde
Emnefastholdelse holder emnet stabilt under skæring. Ved flerakset bearbejdning skal fiksturen gøre to ting på samme tid: holde emnet sikkert og efterlade tilstrækkelig plads til, at værktøjet kan nå de nødvendige funktioner. Hvis fiksturen blokerer adgangen, kan maskinen ikke udnytte sine roterende akser fuldt ud.
Roterende borde og vipbare roterende borde tillader emnet at rotere eller vippe under bearbejdning. De er almindelige i 4-aksede, 3+2- og 5-aksede opsætninger. Disse systemer hjælper med at reducere behovet for flere opsætninger og kan forbedre justeringen mellem funktioner. De kræver dog også omhyggelig planlægning af frihøjde, fordi klemmer, bolte og fikseringsplader kan udgøre en kollisionsrisiko under rotation.
CNC-controller og CAM-software
CNC-controlleren udfører maskinprogrammet og koordinerer alle aksebevægelser. Ved flerakset bearbejdning er denne koordinering mere kompleks, fordi flere akser kan bevæge sig på samme tid. Controlleren skal opretholde en jævn bevægelse, samtidig med at den programmerede værktøjsbane følges nøjagtigt.
CAM-software opretter værktøjsbanen og hjælper programmøren med at verificere bevægelse før skæring. Dette er især vigtigt ved samtidig 5-akset bearbejdning, hvor værktøjsvinkel og kontaktposition ændres kontinuerligt. CAM-systemet skal matche maskinens konfiguration, fordi en værktøjsbane, der er sikker på én maskine, muligvis ikke er sikker på en anden maskine med et andet bordlayout, rotationsaksens retning eller bevægelsesgrænse.
Maskinstivhed og stabilitet
Maskinstivhed bestemmer, hvor godt maskinen modstår vibrationer, nedbøjning og skærekraft. Ved flerakset bearbejdning er stivhed afgørende, fordi værktøjet kan skære i forskellige vinkler og med skiftende indgreb. Svag stivhed kan skabe vibrationer, dårlig overfladefinish, inkonsistente dimensioner og kortere værktøjslevetid.
Stabilitet påvirker også produktionsomkostningerne. Hvis en maskine er ustabil, kan værkstedet have brug for langsommere tilspændinger, lettere snit, mere inspektion eller ekstra efterbehandlingspas. Et stabilt flerakset bearbejdningscenter kan producere komplekse dele mere forudsigeligt, hvilket er grunden til, at maskinkvaliteten er lige så vigtig som antallet af akser.
Hvad er typerne af multiakset CNC-bearbejdning?
De vigtigste typer af multiakset CNC-bearbejdning omfatter 3-akset, 4-akset, 5-akset, 3+2-akset, 6-akset og avancerede multiaksekonfigurationer. Den rigtige type afhænger af emnegeometri, tolerance, overfladefinish, værktøjstilgang, produktionsvolumen og om processen kræver fastpositionsbearbejdning eller kontinuerlig roterende bevægelse.
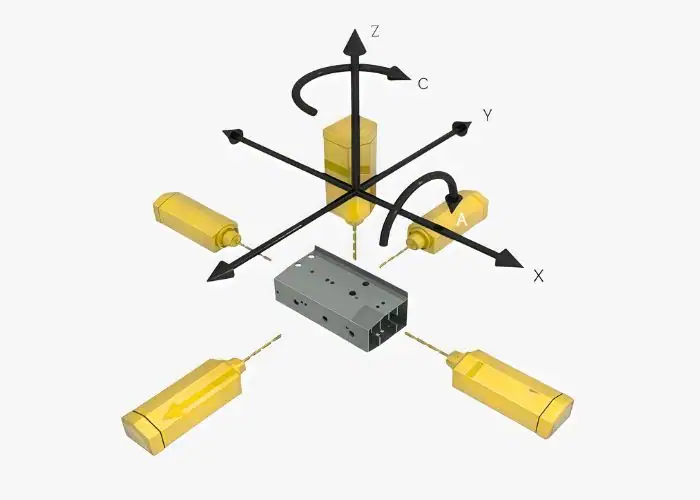
| Type | Aksebevægelse | bedst til | Hovedbegrænsning |
| 3-akset CNC-bearbejdning | X Y Z | Enkle dele, lommer, plader | Begrænset vinklet adgang |
| 4-akset CNC-bearbejdning | X, Y, Z + én roterende akse | Cylindriske egenskaber, indekseret bearbejdning | Mindre fleksibel end 5-akset |
| 5-akset CNC-bearbejdning | X, Y, Z + to roterende akser | Komplekse overflader og flersidede dele | Højere programmeringskompleksitet |
| 3+2 akset bearbejdning | Fast roterende positionering + 3-akset skæring | Vinklede funktioner og reducerede opsætninger | Ikke kontinuerlig samtidig skæring |
| 6-akset bearbejdning | Yderligere roterende eller værktøjsbevægelse | Avancerede komplekse dele | Højere omkostninger og kompleksitet |
| Flervinkelhovedbearbejdning | Værktøjshovedet ændrer skærevinkel | Dybe eller vinklede træk | Kræver omhyggelig planlægning af opsætning |
3-akset CNC-bearbejdning
3-akset CNC-bearbejdning bruger X-, Y- og Z-bevægelse. Det er den mest almindelige fræsemetode og fungerer godt til mange dele med simpel geometri. Plader, blokke, beslag, lommer, slidser og plane overflader kan ofte bearbejdes effektivt med 3-akset CNC-fræsning.
Selvom 3-akset bearbejdning normalt ikke betragtes som avanceret multiaksebearbejdning, er det basislinjen for sammenligning. Mange dele bør forblive på 3-aksede maskiner, hvis de ikke kræver vinklet værktøjsadgang. Dette holder omkostningerne nede og programmeringen enklere. Værdien af multiaksebearbejdning bliver først tydelig, når delens geometri overstiger, hvad 3-akset bearbejdning kan gøre effektivt.
4-akset CNC-bearbejdning
4-akset CNC-bearbejdning tilføjer én roterende akse til de tre standard lineære akser. Rotationsaksen gør det muligt for emnet at dreje, hvilket gør det nemmere at bearbejde elementer omkring en del uden at skulle fastspænde den igen. Dette er nyttigt til cylindriske dele, sidehuller, indpakkede elementer og indekseret bearbejdning.
En 4-akset opsætning kan reducere adskillige manuelle operationer til ét kontrolleret program. For eksempel kan en komponent med huller på flere sider roteres automatisk i stedet for at blive manuelt ompositioneret. Dette kan forbedre repeterbarheden og reducere opsætningsfejl. 4-akset bearbejdning har dog stadig mindre værktøjsadgang end 5-akset bearbejdning, især til komplekse buede overflader.
5-akset CNC-bearbejdning
5-akset CNC-bearbejdning tilføjer to roterende akser, hvilket gør det muligt for værktøjet eller emnet at vippe og rotere under bearbejdningen. Dette giver fræseren adgang til komplekse overflader og vinklede funktioner, der ville være vanskelige med 3-aksede eller 4-aksede maskiner. Det er en af de mest anvendte avancerede CNC-metoder til komplekse præcisionsdele.
Der er to almindelige tilgange: indekseret 5-akset bearbejdning og samtidig 5-akset bearbejdning. Indekseret bearbejdning placerer emnet i en fast vinkel før skæring. Samtidig bearbejdning bevæger flere akser under skæringen. Indekseret bearbejdning er ofte nemmere og mere stabil, mens samtidig bearbejdning er bedre til komplekse buede overflader, bladlignende emner og kontinuerlig overfladekontrol.
3+2 aksebearbejdning
3+2-akset bearbejdning bruger to roterende akser til at positionere emnet og udfører derefter skæring med tre lineære akser. Roterende akser bevæger sig ikke kontinuerligt under skæregangen. Denne metode giver mange fordele ved flerakset positionering uden den fulde kompleksitet ved samtidig 5-akset bearbejdning.
Det er nyttigt til vinklede huller, skrå overflader og funktioner på flere flader. For mange CNC-dele giver 3+2-bearbejdning en praktisk balance mellem kapacitet, omkostninger og programmeringsvanskeligheder. Det kan reducere antallet af opsætninger, samtidig med at værktøjsbanerne holdes mere stabile og lettere at verificere.
6-akset og avanceret multiaksebearbejdning
6-aksede og avancerede multiaksede bearbejdningssystemer giver yderligere bevægelse ud over standard 5-akset bearbejdning. Disse systemer kan kombinere fræsning, drejning, robotbevægelse, vippehoveder, roterende borde eller specielle maskinarkitekturer. De bruges, når emnet kræver ekstrem adgang, eller når flere operationer er integreret i én maskine.
Disse maskiner er ikke nødvendige for de fleste CNC-dele. Deres værdi opstår i højt specialiserede applikationer, såsom komplekse luftfartskomponenter, avanceret medicinsk udstyr, turbinerelaterede dele og integreret fræse-drejeproduktion. Da omkostninger og programmeringskompleksitet er højere, bør avanceret multiaksebearbejdning retfærdiggøres af delfunktion, produktionseffektivitet eller kvalitetskrav.
Bearbejdning af roterende bord og vippebord
Bearbejdning med rotationsbord bruger et bord, der roterer emnet omkring én akse. Et vipbart rotationsbord tilføjer en yderligere vinkelbevægelse, der gør det muligt at positionere emnet for bedre adgang til værktøjet. Disse systemer er almindelige i 4-aksede, 3+2- og 5-aksede bearbejdningscentre.
Fordelen er en reduktion af opsætningstiden. I stedet for at fjerne emnet og placere det i en ny fikstur, kan maskinen rotere eller vippe det under CNC-styring. Dette forbedrer funktionsjusteringen og sparer håndteringstid. Udfordringen er, at fikstur, bord, klemmer og værktøjsholder alle skal gå fri af hinanden under bevægelse.
Hvordan er multiaksebearbejdning i sammenligning med andre CNC-metoder?
Fleraksbearbejdning adskiller sig fra andre CNC-metoder, fordi den fokuserer på kompleks værktøjsadgang, multidirektionel skæring og færre opsætningsændringer. Sammenlignet med 3-akset bearbejdning håndterer den mere kompleks geometri. Sammenlignet med flerspindel- eller schweizisk-stil bearbejdning er den bedre egnet til komplekse fræsede elementer end simple drejede dele i høj volumen.
Multiaksebearbejdning vs. 3-aksebearbejdning
Multiaksebearbejdning giver bedre adgang til værktøjet end 3-aksebearbejdning. Det giver fræseren mulighed for at nå vinklede flader, sidefunktioner, buede overflader og underskæringer med færre opsætninger. Dette kan forbedre funktionsjusteringen og reducere fejl forårsaget af gentagen omspænding.
3-akset bearbejdning er dog stadig et bedre valg til mange simple dele. Hvis en komponent kun har lommer på oversiden, plane flader, simple huller og løse til moderate tolerancer, kan 3-akset bearbejdning være mere omkostningseffektiv. Målet er ikke at bruge den mest avancerede proces, men at bruge den mest passende proces.
Multiaksebearbejdning vs. flerspindelbearbejdning
Flerspindelbearbejdning er designet til produktionseffektivitet, ofte i forbindelse med drejning eller fremstilling af gentagne dele. Den kan bearbejde flere dele eller flere operationer på samme tid, hvilket er værdifuldt til storproduktion af enklere geometrier.
Multiaksebearbejdning fokuserer mere på værktøjsadgang og kompleks geometri. Det er bedre egnet til dele, der kræver flere vinklede overflader, komplekse fræsebaner eller præcise forhold mellem funktioner på forskellige flader. De to processer kan begge være avancerede, men de løser forskellige fremstillingsproblemer.
Multiaksebearbejdning vs. schweizisk bearbejdning
Schweizisk bearbejdning bruges almindeligvis til små, præcise, lange og slanke komponenter. Den understøtter emnet tæt på skæreværktøjet, hvilket hjælper med at kontrollere afbøjningen under drejning. Den bruges i vid udstrækning til medicinske, elektroniske og præcisionsmekaniske komponenter.
Fleraksebearbejdning er normalt mere egnet til fræsede dele, huse, beslag, buede overflader og flerfladefunktioner. Nogle moderne fræsemaskiner kombinerer dreje- og fræsefunktioner, men procesvalget afhænger stadig af hovedgeometrien. Lange, slanke drejede dele og komplekse fræsede dele kræver normalt forskellige strategier.
Multiaksebearbejdning vs. additiv fremstilling
Additiv fremstilling bygger dele lag for lag, mens multiaksebearbejdning fjerner materiale fra et massivt emne. Additiv fremstilling kan skabe interne kanaler eller komplekse letvægtsformer, der kan være vanskelige at bearbejde direkte. CNC-bearbejdning giver dog ofte bedre dimensionsnøjagtighed, overfladefinish og materialekonsistens for mange funktionelle dele.
I nogle projekter anvendes begge metoder sammen. En del kan 3D-printes eller støbes næsten i en færdig form og derefter færdigbehandles med multiakset CNC-bearbejdning for at opnå snævre tolerancer, tætningsflader, lejeegenskaber eller monteringsgrænseflader. Denne hybride tilgang kan være nyttig, når både formkompleksitet og præcision er påkrævet.
Hvad er fordelene ved multiaksebearbejdning?
De vigtigste fordele ved multiaksebearbejdning er færre opsætninger, lavere akkumuleret fejl, bedre værktøjsadgang, forbedret overfladefinish, højere nøjagtighed for komplekse dele, kortere leveringstid for passende geometrier og større designfleksibilitet. Det er især værdifuldt, når en del har vinklede overflader, buede profiler, dybe hulrum eller funktioner på flere flader.
Færre opsætninger og lavere akkumuleret fejl
Færre opsætninger reducerer akkumulerede fejl, fordi emnet ikke behøver at blive fjernet, omplaceret og justeret gentagne gange. Ved konventionel bearbejdning kan en kompleks emne kræve flere operationer på forskellige sider. Hver gang emnet flyttes, kan nulpunktsforholdet forskydes en smule.
Multiaksebearbejdning kan reducere denne risiko ved at holde emnet i én kontrolleret opsætning. Dette er vigtigt for funktioner, der skal justeres på tværs af forskellige flader, såsom vinklede huller i forhold til en dataflade, sidefunktioner i forhold til en boring eller flere monteringspunkter på et præcisionshus. Færre opsætninger reducerer også operatørens håndteringstid, hvilket kan forbedre leveringstiden og konsistensen.
Bedre præcision for komplekse dele
Multiaksebearbejdning forbedrer nøjagtigheden for komplekse dele, fordi det giver fræseren mulighed for at tilnærme sig elementer fra mere passende vinkler. I stedet for at tvinge værktøjet til at nå dybe eller vinklede overflader fra én retning, kan maskinen rotere delen eller vippe værktøjet for at forbedre adgangen.
Dette er vigtigt, fordi nøjagtighed ikke kun handler om maskinpositionering. Det afhænger også af værktøjsstivhed, skærekraft, varme, vibrationer og fiksturstabilitet. Når flerakset bearbejdning reducerer værktøjslængden og forbedrer fræserindgrebet, kan det bidrage til at producere mere præcise og gentagelige funktioner, især på dele med buede overflader eller flerfladeforhold.
Forbedret overfladefinish
Overfladefinishen kan forbedres, når værktøjet opretholder en bedre skærevinkel og bruger kortere, mere stift værktøj. Lange værktøjer kan vibrere eller bøje og efterlade mærker på overfladen. Multiaksebearbejdning kan reducere dette problem ved at vippe værktøjet eller emnet for at holde skæret i en mere stabil skæreposition.
For buede overflader kan kontinuerlig eller indekseret aksestyring også reducere trinmærker og forbedre overfladekonsistensen. Dette er værdifuldt for dele som medicinske implantater, formoverflader, impeller, luftfartsstrukturer og præcisionshuse, hvor overfladekvaliteten påvirker funktion, samling eller udseende.
Større designfleksibilitet
Fleraksebearbejdning giver ingeniører mere frihed til at designe funktionel geometri. Vinklede huller, blandede overflader, letvægtsstrukturer, konturerede flader og flersidede funktioner bliver mere praktiske at fremstille. Dette er nyttigt i industrier, hvor emnets ydeevne afhænger af geometri, ikke kun simple dimensioner.
Designfleksibilitet kræver dog stadig produktionsmæssig vurdering. Bare fordi en maskine kan producere en form, betyder det ikke, at formen er økonomisk. God DFM-gennemgang hjælper med at bestemme, hvilke komplekse funktioner der er nødvendige, og hvilke funktioner der kan forenkles for at reducere bearbejdningstid og -omkostninger.
Hurtigere leveringstid for komplekse geometrier
Multiaksebearbejdning kan forkorte leveringstiden, når den erstatter flere opsætninger med én kontrolleret proces. Selv hvis programmeringen tager længere tid, kan den samlede produktionstid være lavere, fordi emnet bruger mindre tid på at flytte sig mellem fiksturer, maskiner og inspektioner.
Denne fordel er stærkest for komplekse dele. En simpel plade bliver muligvis ikke hurtigere på en 5-akset maskine. Men et hus med funktioner på fem sider, et luftfartsbeslag med vinklede overflader eller en medicinsk del med komplekse konturer kan drage betydelig fordel af reduceret opsætnings- og håndteringstid.
Hvad er begrænsningerne ved multiaksebearbejdning?
De væsentligste begrænsninger ved multiaksebearbejdning er højere maskinomkostninger, mere kompleks programmering, større opsætningsrisiko, højere krav til operatørfærdigheder, mere krævende vedligeholdelse og behovet for omhyggelig simulering. Det er en kraftfuld proces til komplekse dele, men det er ikke altid det mest økonomiske valg til simpel geometri.
Højere maskin- og opsætningsomkostninger
Multiaksemaskiner er dyrere at købe, betjene og vedligeholde. Maskinstrukturen, roterende akser, controller, software og kalibreringskrav øger alle omkostningerne. Derfor kan dele fremstillet på multiaksemaskiner have højere timepriser end simple 3-aksede dele.
Opsætningsomkostningerne kan også stige. Fikseringsanordninger skal give adgang til flere overflader, undgå kollisioner og holde emnet sikkert under rotation eller vipning. For emner med lav kompleksitet er disse ekstra omkostninger muligvis ikke berettigede. For komplekse emner kan reduktionen i opsætninger og forbedret nøjagtighed dog opveje den højere maskinhastighed.
Komplekse programmerings- og CAM-krav
Multiakseprogrammering er mere kompleks, fordi værktøjsbanen skal kontrollere position, vinkel, frigang og aksebevægelse. Programmøren skal tænke på fræser, holder, spindel, fikstur, emne og maskingrænser på samme tid. Dette er meget forskelligt fra simpel 2.5D-lommefræsning eller boring.
CAM-systemer som MasterCam Multiaxis hjælper med at håndtere denne kompleksitet, men software alene garanterer ikke en god proces. Programmøren skal vælge den rigtige værktøjsbanestrategi, undgå unødvendig aksebevægelse, kontrollere overfladefinish og verificere sikker maskinbevægelse. Dårlig programmering kan skabe udhulninger, kollisioner, værktøjsmærker eller unøjagtige overflader.
Højere færdighedskrav
Fleraksebearbejdning kræver dygtige programmører, opstillingsteknikere og operatører. De skal forstå akseretninger, værktøjslængde, fiksturafstand, skærekraft, maskingrænser og inspektionskrav. En lille fejl kan være dyr, fordi delene ofte er af høj værdi eller vanskelige at genskabe.
Uddannelse og proceskontrol er derfor vigtige. Et værksted, der ejer en multiaksemaskine, men mangler erfaring med programmering og inspektion, leverer muligvis ikke den forventede kvalitet fuldt ud. For købere bør leverandørens kapacitet evalueres ud fra maskintype, ingeniørerfaring, kvalitetskontrol og tidligere erfaring med lignende dele.
Øget risiko for programmerings- eller opsætningsfejl
Mere aksebevægelse skaber flere mulige fejlpunkter. Værktøjet kan kollidere med en fikstur, holderen kan berøre emnet, rotationsbordet kan overskride en sikker vinkel, eller programmet kan tilgå en overflade forkert. Disse problemer kan beskadige emnet, værktøjet, maskinen eller fiksturen.
Simulering, tørkørsler og opsætningsverifikation er afgørende. Før skæring i dyre materialer bør værktøjsbanen kontrolleres digitalt og fysisk, hvor det er relevant. For dele af høj værdi bør førstegangsinspektion bekræfte, at processen er stabil før fuld produktion.
Udfordringer med maskinvedligeholdelse og kalibrering
Fleraksede maskiner kræver omhyggelig vedligeholdelse og kalibrering, fordi roterende akser skal forblive nøjagtige. Hvis en roterende akse er en smule ude af kalibrering, kan det være, at funktioner på forskellige flader ikke justeres korrekt. Dette kan forårsage toleranceproblemer, der er vanskelige at opdage under simple opsætningskontroller.
Regelmæssig vedligeholdelse hjælper med at beskytte nøjagtigheden. Maskinens tilstand, spindelens ydeevne, aksens slør, termisk stabilitet, værktøjsholdere, sonder og roterende borde påvirker alle den endelige dels kvalitet. Ved præcisionsbearbejdning med flere akser er maskinens tilstand en del af fremstillingsprocessen, ikke kun et vedligeholdelsesanliggende.
Når multiaksebearbejdning ikke er nødvendig
Multiaksebearbejdning er ikke nødvendig, når en del har en simpel geometri, løse tolerancer, nem værktøjsadgang eller funktioner, der kan bearbejdes effektivt i en eller to 3-aksede opsætninger. Brug af en multiakseproces til sådanne dele kan øge omkostningerne uden at forbedre funktionen.
For eksempel behøver en flad plade med huller og simple lommer muligvis ikke 5-akset bearbejdning. En basisbeslag med kun oversidefunktioner kan være bedre egnet til 3-akset fræsning. Fleraksebearbejdning bør vælges, fordi det løser et reelt produktionsproblem, ikke fordi det lyder mere avanceret.
Hvad er almindelige fleraksede bearbejdningsoperationer?
Almindelige fleraksede bearbejdningsoperationer omfatter kompleks overfladefræsning, konturbearbejdning, boring af vinklede huller, underskæringsbearbejdning, flersidet fræsning, impellerbearbejdning, formbearbejdning og bearbejdning med én opsætning til komplekse CNC-dele. Disse operationer bruger koordineret værktøjs- og emnebevægelse til at nå overflader, der er vanskelige at bearbejde med konventionelle metoder.
Kompleks overfladefræsning
Kompleks overfladefræsning bruges, når en del har buede, blandede eller friformede overflader. Disse overflader er vanskelige at bearbejde med kun lodret værktøjsadgang, fordi værktøjet muligvis ikke opretholder den bedste skærevinkel på tværs af hele formen. Multiaksebearbejdning gør det muligt for værktøjet at vippe og følge overfladen mere effektivt.
Denne operation er almindelig i luftfartskomponenter, medicinske implantater, forme, turbiner, impeller og højtydende mekaniske dele. Målet er ikke kun at skabe formen, men også at kontrollere overfladefinish, værktøjsmærker og dimensionsnøjagtighed. En stabil værktøjsbane med flere akser kan reducere sekundær polering eller efterbehandling i nogle applikationer.
Konturbearbejdning
Konturbearbejdning følger komplekse profiler eller kanter på et emne. Ved flerakset bearbejdning kan værktøjet opretholde en bedre orientering langs konturen, hvilket hjælper med at reducere interferens og forbedre skærestabiliteten. Dette er nyttigt, når konturen ikke er let tilgængelig fra én retning.
For eksempel kan et komplekst hus have buede ydervægge og vinklede monteringsfunktioner. En 3-akset maskine kan have brug for flere opsætninger eller lange værktøjer for at nå dem. En flerakset proces kan tilnærme sig konturen fra en bedre retning, hvilket reducerer værktøjsafbøjning og forbedrer ensartetheden.
Underskæring og vinklet bearbejdning af funktioner
Underskæringer og vinklede elementer er blandt de mest almindelige grunde til at bruge multiaksebearbejdning. Disse elementer er vanskelige, fordi fræseren ikke let kan nå dem fra en lige lodret position. En multiaksemaskine kan vippe emnet eller værktøjet for at skabe en direkte tilgangsbane.
Dette reducerer behovet for specielle fiksturer, brugerdefinerede vinklede opsætninger eller sekundære operationer. Det forbedrer også nøjagtigheden, fordi emnet kan forblive i samme dataopsætning. For præcisionskomponenter kan dette være kritisk, når vinklede elementer skal justeres med andre overflader eller huller.
Hulboring i flere vinkler
Multiaksebearbejdning kan bore huller i forskellige vinkler uden manuelt at skulle flytte emnet. Dette er nyttigt til manifolds, huse, beslag, luftfartsstrukturer, hydrauliske komponenter og dele relateret til kølekanaler. Vinklede huller kræver ofte præcis orientering, og manuel opsætning kan medføre fejl.
Med en multiakseproces kan maskinen rotere emnet til den korrekte vinkel og bore hullet i en kontrolleret position. Dette forbedrer repeterbarheden og reducerer opsætningstiden. Det hjælper også, når flere vinklede huller skal placeres i forhold til det samme datasystem.
Bearbejdning i én opsætning til komplekse CNC-dele
Bearbejdning med én opsætning betyder, at flere funktioner kan udføres, mens emnet forbliver i den samme fikstur. Dette er en af de største fordele ved multiaksebearbejdning, fordi det reducerer fejl i dataoverførsel. Jo færre gange et emne bevæges, jo lettere er det at opretholde funktionsrelationer.
Dette er især nyttigt for dele med snævre tolerancer på tværs af flere flader. Eksempler omfatter præcisionshuse, beslag til luftfart, automationskomponenter, robotsamlinger og medicinsk udstyr. Bearbejdning i én opsætning betyder ikke, at alle dele kan færdiggøres uden nogen sekundær operation, men det kan reducere proceskompleksiteten betydeligt.
Hvad er CNC-anvendelserne ved multiaksebearbejdning?
Multiaksebearbejdning bruges til CNC-dele, der kræver kompleks geometri, flerfladefunktioner, snævre tolerancer, vinklede huller, buede overflader eller reduceret opsætningsfejl. Almindelige anvendelser omfatter luftfartskomponenter, bildele, medicinsk udstyr, robotteknologi, automationsudstyr, forsvarskomponenter, marinedele, forme og komplekse prototyper.
| Industri | Typiske dele | Hvorfor multiaksebearbejdning hjælper |
| Luftfart | Beslag, strukturelle dele, impeller | Kompleks geometri og snæver tolerance |
| Automotive | Huse, prototyper, performancedele | Flersidede funktioner og repeterbarhed |
| Medicin | Implantater, kirurgiske værktøjer, enhedsdele | Komplekse overflader og præcision |
| Robotics | Led, gribere, aktuatordele | Kompakt geometri og justering |
| Automation | Inventar, maskinkomponenter | Nøjagtighed og repeterbarhed |
| Forsvar | Komponenter til præcisionsudstyr | Pålidelighed og komplekse funktioner |
| Navy | Pumpedele og buede komponenter | Holdbare materialer og formede overflader |
| prototyper | Komplekse testdele | Hurtigere designvalidering |
Luftfarts- og luftfartskomponenter
Luftfartskomponenter kræver ofte lette strukturer, komplekse lommer, buede overflader, tætte egenskaber og høj materialefjernelse fra vanskelige materialer. Multiaksebearbejdning hjælper med at producere disse egenskaber med færre opsætninger og bedre værktøjsadgang.
Typiske dele til luftfart kan omfatte beslag, strukturelle komponenter, huse, turbinerelaterede dele, impeller og præcisionsmonteringsfunktioner. Disse dele kræver ofte nøjagtige forhold mellem flere overflader. At have flere funktioner i én opsætning hjælper med at reducere akkumulerede fejl og understøtter ensartede inspektionsresultater.
Automotive Dele
Automotive applikationer omfatter prototypehuse, performancedele, drivlinjekomponenter, affjedringsrelaterede dele, fastgørelseselementer og komplekse beslag. Multiaksebearbejdning er nyttig, når disse dele har vinklede flader, sidefunktioner eller flere funktionelle overflader, der skal justeres.
Til prototypefremstilling af biler kan multiaksebearbejdning også forkorte udviklingstiden. Ingeniører kan have brug for funktionelle dele hurtigt til test, tilpasningstjek eller designvalidering. En multiakseproces kan reducere ændringer i fiksturer og producere kompleks geometri hurtigere end flere separate bearbejdningsoperationer.
Medicinsk udstyr og kirurgiske komponenter
Medicinske komponenter kræver ofte kompleks geometri, glatte overflader og høj dimensionskontrol. Eksempler omfatter implantater, kirurgiske instrumenter, apparathuse, ortopædiske komponenter og specialfremstillede medicinske inventar. Mange af disse dele er små, komplekse og lavet af vanskelige materialer såsom titanium eller rustfrit stål.
Multiaksebearbejdning er nyttig, fordi den kan opretholde bedre værktøjsadgang omkring organiske former og vinklede funktioner. Det kan også hjælpe med at reducere håndterings- og opsætningsfejl, hvilket er vigtigt, når dele kræver ensartet kvalitet og dokumenteret inspektion. For medicinsk relaterede komponenter er overfladefinish og gratkontrol ofte lige så vigtige som dimensionsnøjagtighed.
Robot- og automatiseringsdele
Robot- og automationskomponenter kombinerer ofte kompakt design med kompleks funktionel geometri. Typiske dele omfatter robotled, gribere, aktuatorhuse, sensorbeslag, beslag, effektorer og specialtilpassede armaturer. Disse dele kan have funktioner på flere sider og kræve nøjagtig monteringsjustering.
Multiaksebearbejdning hjælper med at producere disse dele med færre opsætninger og bedre funktionsforhold. For eksempel kan en robotsamling kræve huller, lejesæder og monteringsflader, der skal justeres nøjagtigt. Hvis disse funktioner bearbejdes i færre opsætninger, kan samlingsnøjagtigheden og repeterbarheden forbedres.
Forsvars- og præcisionsudstyr
Dele til forsvars- og præcisionsudstyr kan kræve stærke materialer, snævre tolerancer og pålidelige egenskaber. Multiaksebearbejdning er nyttig til huse, monteringssystemer, optiske komponenter, dele til kommunikationsudstyr og komplekse mekaniske strukturer.
Fordelen er kontrolleret fremstilling. Disse dele kræver ofte ikke kun nøjagtige dimensioner, men også stabile overflader, gentagelige monteringspunkter og pålidelig ydeevne under krævende forhold. Multiaksebearbejdning kan understøtte disse krav, når delens geometri er kompleks.
Marine- og industrielle komponenter
Marine- og industrielle komponenter kan omfatte pumpedele, impellerlignende dele, ventilkomponenter, mekaniske huse og strukturelle dele fremstillet af holdbare materialer. Disse dele kræver ofte buede overflader, vinklede huller eller flerfladebearbejdning.
Multiaksebearbejdning hjælper, når stærke materialer og komplekse former skal kombineres. Det kan forbedre værktøjstilgangen og reducere opsætningstiden, især for dele, der er vanskelige at holde eller vanskelige at nå med standardfræsning.
Komplekse prototyper og lavvolumenproduktion
Komplekse prototyper og dele i lav volumen drager ofte fordel af flerakset bearbejdning, fordi de muligvis ikke retfærdiggør dyre dedikerede fiksturer. En flerakset proces kan bearbejde flere funktioner i én fleksibel opsætning, hvilket hjælper med at reducere værktøjsinvesteringer og leveringstid.
Dette er værdifuldt for produktudvikling, teknisk testning og fremstilling af små serier. Når designet stadig ændrer sig, er fleksibilitet vigtig. Multiaksebearbejdning kan hjælpe med at producere præcise funktionelle dele uden at skulle forpligte sig til hårde værktøjer for tidligt.
Hvordan vælger du den rigtige multiakse-bearbejdningsmetode?
Den rigtige fleraksede bearbejdningsmetode bør vælges baseret på emnets geometri, tolerance, materiale, overfladefinish, værktøjstilgang, produktionsvolumen, omkostningsmål og om kontinuerlig roterende bevægelse er påkrævet. En simpel emne kræver muligvis kun 3-akset bearbejdning, mens en kompleks emne med flere sider kan retfærdiggøre 4-akset, 3+2 eller 5-akset bearbejdning.
Forstå delgeometri og tolerancekrav
Emnegeometri er den første faktor, når man vælger en multiaksebearbejdningsmetode. Hvis alle funktioner er på en eller to tilgængelige flader, kan 3-aksebearbejdning være tilstrækkelig. Hvis emnet har vinklede huller, sidefunktioner, buede overflader eller vanskelige underskæringer, kan multiaksefunktion reducere opsætninger og forbedre adgangen.
Tolerancekrav er også vigtige. Hvis funktioner på forskellige flader skal justeres præcist, kan bearbejdning af dem i færre opsætninger forbedre nøjagtigheden. For eksempel kan et hus med en boring, monteringsflade og vinklet sidefunktion drage fordel af multiaksebearbejdning, fordi alle kritiske funktioner kan knyttes tættere til den samme dataopsætning.
Vælg det rigtige antal akser
Det rette antal akser afhænger af emnets faktiske fremstillingsbehov. En 4-akset proces kan være tilstrækkelig til emner med cylindriske egenskaber eller indekseret sidebearbejdning. En 3+2-proces kan være tilstrækkelig til vinklede flader eller huller. En samtidig 5-akset proces kan være nødvendig til komplekse buede overflader og kontinuerlig værktøjsorientering.
Brug af flere akser end nødvendigt kan øge omkostningerne uden at forbedre den endelige del. Den korrekte fremgangsmåde er først at identificere den nødvendige værktøjsadgang og derefter vælge den enkleste maskinkonfiguration, der pålideligt kan opnå geometrien, tolerancen og overfladefinishen.
Evaluer maskinens kapacitet og arbejdsområde
Maskinens kapacitet omfatter spindeleffekt, rotationsaksens nøjagtighed, bevægelsesområde, bordstørrelse, værktøjsvekslerkapacitet, styringens ydeevne og maskinens stivhed. Arbejdsområdet bestemmer, om emnet, fiksturen, værktøjet og holderen kan bevæge sig sikkert inde i maskinen.
Dette trin overses ofte. En del kan virke egnet til flerakset bearbejdning, men den faktiske maskine har muligvis ikke tilstrækkelig frihøjde til fiksturen eller værktøjsholderen. Før bearbejdningen begynder, skal leverandøren bekræfte, at emnet kan nås sikkert fra alle nødvendige vinkler.
Overvej materiale, adgang til værktøj og overfladefinish
Materiale påvirker skærekraft, varme, værktøjsslid og deformation. Aluminium, rustfrit stål, titanium, kobber, plast og hærdede materialer opfører sig alle forskelligt under bearbejdning. En god multiaksestrategi skal tage højde for, hvordan materialet reagerer på værktøjsindgreb og aksebevægelse.
Værktøjstilgang og overfladefinish bør også gennemgås sammen. En overflade kan muligvis nås med et langt værktøj, men finishen kan lide under nedbøjning. Multiaksebearbejdning kan muliggøre et kortere værktøj og en bedre værktøjsvinkel, hvilket kan forbedre både overfladekvalitet og dimensionskonsistens.
Balancer omkostninger, leveringstid og delkompleksitet
Multiaksebearbejdning kan reducere leveringstiden for komplekse dele, men det kan øge omkostningerne for simple dele. Processen bør retfærdiggøres af færre opsætninger, bedre nøjagtighed, forbedret finish eller lettere adgang til vanskelige funktioner. Hvis ingen af disse fordele gælder, kan en enklere CNC-metode være bedre.
For købere betyder det, at omkostningerne bør vurderes på delniveau, ikke kun ud fra maskinens timepris. En højere maskinpris kan stadig være økonomisk, hvis den reducerer flere opsætninger, fiksturskift og inspektionstrin. Det bedste tilbud bør afspejle den samlede produktionseffektivitet, ikke kun maskintypen.
Beslut hvornår du skal outsource multiakset CNC-bearbejdning
Outsourcing af multiakset CNC-bearbejdning giver mening, når emnet kræver maskinkapacitet, programmeringserfaring, inspektionsudstyr eller materialekendskab, der ikke er tilgængeligt internt. Det kan også hjælpe med at undgå omkostningerne ved at købe og vedligeholde dyrt udstyr.
Når du vælger en leverandør, bør du gennemgå mere end maskinlisten. Vigtige faktorer omfatter erfaring med lignende dele, CAM-programmeringskapacitet, fiksturdesign, inspektionsproces, materialekendskab, DFM-feedback og kommunikationskvalitet. En leverandør med stærk teknisk support kan ofte reducere risikoen, før bearbejdningen starter.
Hvad er de fremtidige tendenser inden for multiaksebearbejdning?
Fremtidige tendenser inden for multiaksebearbejdning omfatter smartere CAM-software, forbedret automatisering af værktøjsbaner, bedre kollisionssimulering, integreret probing, avanceret inspektion, automatiseringsklare bearbejdningscentre og højere præcision for komplekse CNC-dele. Disse tendenser sigter mod at reducere programmeringstiden, forbedre sikkerheden, øge repeterbarheden og gøre kompleks bearbejdning mere effektiv.
Smartere CAM og automatiseret værktøjsbanegenerering
CAM-software bliver mere intelligent og hjælper programmører med at generere sikrere og mere effektive værktøjsbaner til flere akser. Automatiserede værktøjsbaneforslag, kollisionskontrol og optimering af værktøjsakser kan reducere programmeringstiden og forbedre konsistensen.
Automatisering fjerner dog ikke behovet for teknisk vurdering. Et CAM-system kan foreslå en værktøjsbane, men programmøren skal stadig evaluere skærekraft, adgang til fiksturer, overfladefinish, værktøjsudbøjning og inspektionskrav. De bedste resultater kommer ved at kombinere softwarekapacitet med produktionserfaring.
Digital simulering og kollisionsdetektion
Digital simulering vil fortsat være central for multiaksebearbejdning. Efterhånden som maskiner bliver mere komplekse, hjælper simulering med at reducere risikoen for værktøjsnedbrud, fiksturkollisioner, overbelastning og udhuling. Dette er især vigtigt ved skæring af dyre materialer eller dele af høj værdi.
Mere præcis maskinsimulering kan også forbedre tilbudsgivning og procesplanlægning. Hvis et værksted kan verificere værktøjsadgang og opsætningsstrategi før produktion, kan det reducere usikkerheden og give mere pålidelige leveringstider.
Højere præcision til komplekse CNC-dele
Maskinbyggere fortsætter med at forbedre nøjagtigheden af roterende akser, termisk stabilitet, spindelydelse og styresystemer. Disse forbedringer hjælper multiaksebearbejdning med at producere komplekse dele med bedre repeterbarhed og overfladekvalitet.
Højere præcision er især vigtig inden for luftfarts-, medicin-, robot- og automationsindustrien. Disse applikationer kræver ofte kompleks geometri og pålidelig monteringsevne. Efterhånden som maskinkapaciteten forbedres, kan mere komplekse designs fremstilles med bedre ensartethed.
Integration med automatisering og avanceret inspektion
Fleraksebearbejdning er i stigende grad forbundet med automatiserings- og inspektionssystemer. Robotlæsning, pallesystemer, sondering, værktøjsovervågning og CMM-feedback kan forbedre produktionseffektiviteten og reducere manuelle fejl.
For produktionsdele kan denne integration bidrage til at opretholde ensartethed på tværs af batcher. For prototyper og lavvolumenarbejde kan integreret inspektion give hurtigere feedback og reducere risikoen for at gentage den samme bearbejdningsfejl. Den langsigtede tendens er en mere sammenhængende arbejdsgang fra design til endelig inspektion.
Ofte Stillede Spørgsmål
Hvad er en multiaksefræsemaskine?
En multiaksefræsemaskine er en CNC-maskine, der bevæger skæreværktøjet eller emnet langs mere end standard X-, Y- og Z-akserne. En 4-akset maskine tilføjer én roterende akse, mens en 5-akset maskine tilføjer to roterende akser. Dette gør det muligt for værktøjet at nå vinklede overflader, buede profiler, sidefunktioner og flerfladegeometri med færre opsætninger. Den bruges almindeligvis til luftfart, medicin, robotteknologi, automatisering og komplekse præcisions-CNC-dele.
Hvad er nogle almindelige anvendelser for multiaksefræsemaskiner?
Almindelige anvendelser for fleraksede fræsemaskiner omfatter beslag til luftfart, impeller, medicinske implantater, kirurgiske værktøjer, prototyper til biler, robotsamlinger, automatiseringsfiksturer, forme, huse og præcisionskomponenter med vinklede huller eller buede overflader. Disse dele kræver ofte bearbejdning fra flere retninger. Fleraksebearbejdning reducerer opsætningsændringer og forbedrer funktionsjustering, hvilket gør den nyttig, når 3-akset bearbejdning kræver flere fiksturer eller sekundære operationer.
Hvad er fordelene ved at bruge en multiaksefræsemaskine?
De vigtigste fordele ved at bruge en flerakset fræsemaskine er færre opsætninger, forbedret nøjagtighed, bedre adgang til komplekse funktioner, kortere værktøjer, bedre overfladefinish og lavere akkumuleret opsætningsfejl. For eksempel kan en 5-akset opsætning bearbejde flere sider af en del uden at skulle genspænde. Dette forbedrer nulpunktskontrollen og kan reducere leveringstiden for komplekse CNC-dele. Fordelen er størst, når delen har vinklede overflader, dybe hulrum eller tætte funktionsforhold.
Hvad er ulemperne ved en multiaksefræsemaskine?
Ulemperne ved en flerakset fræsemaskine inkluderer højere maskinomkostninger, mere kompleks programmering, længere opsætningsverifikation, højere krav til operatørfærdigheder og større kollisionsrisiko. Prisen på en flerakset CNC-maskine er normalt højere end en standard 3-akset maskine, hvilket kan øge timepriserne. For simple dele er flerakset bearbejdning muligvis ikke omkostningseffektiv. Det bruges bedst, når geometri, tolerance eller reduktion af opsætning berettiger den øgede kompleksitet.
Konklusion
Multiaksebearbejdning er en kraftfuld CNC-fremstillingsmetode til fremstilling af komplekse dele med færre opsætninger, bedre værktøjsadgang og forbedret funktionsnøjagtighed. Det er især nyttigt til komponenter med vinklede egenskaber, buede overflader, snævre tolerancer og geometri, der ville være vanskelig eller ineffektiv på en traditionel 3-akset maskine.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af specialfremstillede metal- og plastkomponenter. Vores team understøtter CNC-fræsning, CNC-drejning, DFM-analyse, materialevalg, overfladebehandling og dimensionsinspektion for at hjælpe kunder med at producere præcise, stabile og fremstillingsbare dele til reelle tekniske applikationer.
















