
CNC emalı və istehsalında paslanmayan poladın necə kəsilməsi, özünəməxsus material xüsusiyyətlərinə görə geniş yayılmış bir problemdir. Karbon poladdan fərqli olaraq, paslanmayan polad istiliyi saxlayır və tez bərkiyir, bu da emal zamanı kəsmə müqavimətinin artmasına səbəb olur. Sürətin və ya ötürmənin düzgün idarə olunmaması çox vaxt həddindən artıq istiləşməyə, alətin tez aşınmasına və kənar keyfiyyətinin aşağı düşməsinə səbəb olur.
Bu təlimatda paslanmayan poladın təbəqə boyunca necə səmərəli şəkildə kəsiləcəyini öyrənəcəksiniz. İşin sərtləşməsinin qarşısını almaq və ardıcıl nəticələr əldə etmək üçün kəsmə üsulları, alət seçimi, istilik nəzarəti və qidalandırma strategiyaları əhatə olunur.
Paslanmayan polad kəsmə nədir?
Paslanmayan polad kəsmə, mexaniki və ya istilik üsulları ilə paslanmayan poladdan materialın ayrılması, formalaşdırılması və ya çıxarılması prosesidir. İstehsal və CNC emalında, materialın qalınlığından, dəqiqlik tələblərindən və istehsal həcmindən asılı olaraq dairəvi mişarlar, bucaq üyüdücüləri, eləcə də lazer kəsmə, plazma kəsmə və su jetli kəsmə kimi sənaye prosesləri geniş istifadə olunur.
Kəsmə üsulu adətən materialın qalınlığı, tələb olunan dəqiqlik və istehsal səmərəliliyi kimi amillərə əsasən seçilir. Düzgün kəsmə üsulları istehsal zamanı kənarların təmizliyini, ölçülərin sabitliyini və hissənin keyfiyyətinin sabit olmasını təmin etməyə kömək edir.
İstehsalda paslanmayan polad lentli mişarlar, dairəvi mişarlar və bucaqlı üyüdücülər kimi alətlərdən, eləcə də lazer kəsmə, plazma kəsmə və su jetli kəsmə kimi sənaye proseslərindən istifadə etməklə kəsilə bilər. Uyğun metod materialın qalınlığı, istehsal həcmi və tələb olunan kənar keyfiyyəti kimi amillərdən asılıdır.
Karbon poladla müqayisədə paslanmayan poladın kəsilməsi daha çətindir, çünki o, istiliyi saxlayır və sürtünmə altında tez bərkiyir. İstilik kəsmə zonasında cəmləşməyə meyllidir ki, bu da alətin aşınmasını artıra və parametrlərə düzgün nəzarət edilmədikdə kəsmə səmərəliliyini azalda bilər.
Bu səbəbdən, paslanmayan poladdan uğurlu kəsmə düzgün alət seçimini, idarə olunan kəsmə sürətini, sabit qidalanma sürətini və effektiv soyutmanı tələb edir. Bu amillərin idarə edilməsi təmiz kənarların yaranmasına, alətin ömrünün uzadılmasına və emal və istehsal zamanı ölçü dəqiqliyinin qorunmasına kömək edir.
Paslanmayan poladı necə kəsmək olar?
Paslanmayan polad tətbiqdən, mövcud alətlərdən və iş şəraitindən asılı olaraq müxtəlif üsullarla kəsilə bilər. Əl ilə işləməkdə və ya CNC emalı istehsalında düzgün kəsmə üsulunun seçilməsi kənar keyfiyyətini qorumağa, alət aşınmasını azaltmağa və ümumi kəsmə səmərəliliyini və tutarlılığını artırmağa kömək edir.
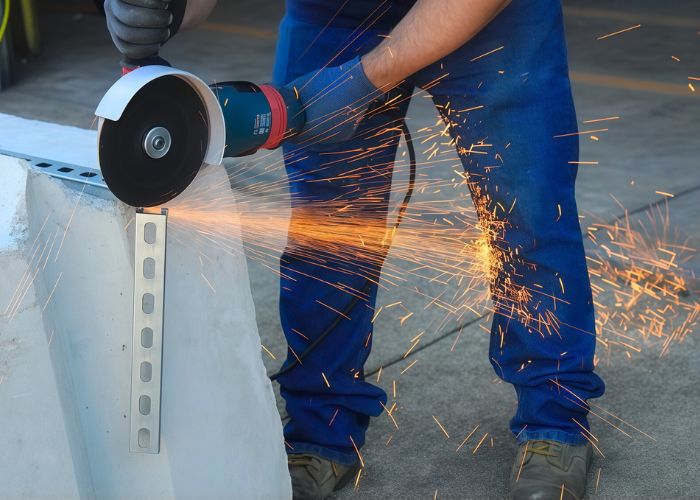
Addım 1: Dəqiq ölçün və işarələyin
Dəqiq işarələmə təmiz və dəqiq paslanmayan polad kəsmənin təməlidir. Hətta kiçik düzülüş səhvləri belə ölçü sapmasına, materialın israfına və ya montaj zamanı uyğunsuzluğa səbəb ola bilər. Yüksək dəqiqlikli iş üçün daha aydın və nazik xətlər əldə etmək üçün qalın marker əvəzinə incə metal yazıçı istifadə edin. Ölçmələri həmişə kaliperlər və ya polad qaydası ilə yoxlayın və kəsməzdən əvvəl kritik ölçüləri ikiqat yoxlayın. Partiya istehsalında şablonlar və ya yerləşdirmə qurğuları tutarlılığı əhəmiyyətli dərəcədə yaxşılaşdıra və insan səhvlərini azalda bilər.
Addım 2: İş parçasını möhkəm bağlayın
Kəsmə zamanı titrəmənin, səs-küyün və deformasiyanın qarşısını almaq üçün düzgün sıxacın olması vacibdir. Paslanmayan polad mülayim poladdan daha yüksək möhkəmliyə və sərtliyə malikdir, buna görə də hər hansı bir qeyri-sabitlik tez bir zamanda qeyri-bərabər kənarlara, alətin əyilməsinə və ya bıçağın zədələnməsinə səbəb ola bilər. Materialı etibarlı şəkildə saxlamaq üçün bir qısqac, sıxac və ya xüsusi qurğulardan istifadə edin. Nazik təbəqələr üçün əyilməni azaltmaq üçün arxa dayaq əlavə edin, borular və ya borular üçün isə deformasiya və ya ovallaşmanın qarşısını almaq üçün kəsmə oxu boyunca düzgün uyğunlaşmanı təmin edin.
Addım 3: Düzgün Alət və Bıçağı Seçin
Alət və bıçaq seçimi kəsmə performansına, kənar keyfiyyətinə və alətin ömrünə birbaşa təsir göstərir. Paslanmayan polad daha çox istilik yaratmağa meyllidir və sürtünmə altında bərkiyərək işləyə bilər, bu da düzgün alət seçimini vacib edir. Xüsusi olaraq paslanmayan polad üçün hazırlanmış karbid uclu və ya yüksək keyfiyyətli bimetal bıçaqlar seçin. Dişlərin aralığını (TPI) materialın qalınlığına uyğunlaşdırın - hamar kəsikləri təmin etmək üçün nazik təbəqələr üçün daha yüksək TPI, qırıntıların boşalmasını yaxşılaşdırmaq və istilik yığılmasını azaltmaq üçün daha qalın materiallar üçün isə daha aşağı TPI istifadə edin.
Addım 4: Düzgün Sürəti və Qidalanmanı Təyin Edin
Paslanmayan poladla işləyərkən kəsmə sürətinə və yemləmə sürətinə nəzarət etmək vacibdir. Karbon poladla müqayisədə, paslanmayan polad həddindən artıq istiləşmənin və alətin sürətli aşınmasının qarşısını almaq üçün daha aşağı səth sürətlərində kəsilməlidir. Kəsmə boyunca sabit və ardıcıl yemləmə təzyiqini saxlayın. Kəsmənin ortasında dayanmaqdan və ya tərəddüd etməkdən çəkinin, çünki bu, sürtünməni artırır və lokal işin sərtləşməsinə səbəb ola bilər. Hamar, davamlı kəsmə hərəkəti daha yaxşı səth örtüyü, təkmilləşdirilmiş dəqiqlik və alətin daha uzun ömrü təmin edir.
Addım 5: Kəsmə zamanı istiliyi idarə edin
İstiliyin idarə edilməsi paslanmayan polad kəsmədə ən vacib amillərdən biridir. Həddindən artıq istilik rəng dəyişikliyinə, korroziyaya davamlılığın azalmasına və alətin vaxtından əvvəl sıradan çıxmasına səbəb ola bilər. Bir kəsmə vəziyyətində çox uzun müddət qalmaqdan çəkinin və istilik yığılmasının qarşısını almaq üçün qırıntıların düzgün şəkildə çıxarılmasını təmin edin. Mümkün olduqda, istiliyi yaymaq və kəsmə səmərəliliyini artırmaq üçün kəsici maye, soyuducu və ya sıxılmış hava tətbiq edin. Daha qalın materiallar üçün əməliyyatlar arasında soyumağa imkan vermək üçün aralıq kəsmə və ya çoxkeçidli strategiyaları nəzərdən keçirin.
Addım 6: Kənarları təmizləyin və təmizləyin
Kəsdikdən sonra, xüsusən də mexaniki kəsici alətlərdən istifadə edərkən, qıvrımlar və iti kənarlar çox rast gəlinir. Bu qıvrımlar montaj dəqiqliyinə təsir göstərə və istifadə zamanı təhlükəsizlik riskləri yarada bilər. Kənarları hamarlamaq və iti küncləri çıxarmaq üçün bir mişar, qıvrım təmizləmə aləti və ya qapaq diskindən istifadə edin. Səthdə istilik tonu və ya oksidləşmə görünərsə, korroziyaya davamlılığı bərpa etmək və səthi yaxşılaşdırmaq üçün yüngül cilalama və ya passivləşdirmə tətbiq edin. Düzgün kənarların işlənməsi həm funksional performansı, həm də məhsulun keyfiyyətini təmin edir.
Addım 7: Yığımdan əvvəl yoxlayın
Yığma və ya qaynaq işlərinə başlamazdan əvvəl bütün kəsilmiş xüsusiyyətləri və ölçüləri yoxlamaq vacibdir. Kəsmə qüvvələri, istilik və ya düzgün olmayan sıxma yüngül deformasiyaya və ya ölçü dəyişikliyinə səbəb ola bilər. Uzunluq, düzlük, kvadratlıq və kənar vəziyyəti kimi vacib parametrləri yoxlayın. Nazik təbəqələr və ya uzun hissələr üçün heç bir əyilmənin baş vermədiyini yoxlayın. Erkən yoxlama sonrakı emaldan əvvəl problemləri müəyyən etməyə, yenidən işləməni azaltmağa və ardıcıl montaj performansını təmin etməyə kömək edir.
Tətbiq və Alətlərlə Paslanmayan Polad Kəsmə
Müxtəlif paslanmayan polad formaları və iş şəraiti fərqli kəsmə yanaşmaları tələb edir. Materialın formasına, alət növünə və dəqiqlik tələblərinə əsasən düzgün metodun seçilməsi kəsmə səmərəliliyini artırmağa, istilik yığılmasını azaltmağa və kənar keyfiyyətini qorumağa kömək edir.
1. Lövhə, Boru və Plitə Tətbiqləri
Kəsmə üsulları paslanmayan poladın formasından asılı olaraq dəyişir. Nazik təbəqələr adətən kənarları təmizləmək üçün lazer kəsmə və ya dairəvi mişarlarla işlənir. Borular və borular adətən düz və sabit kəsiklər təmin etmək üçün lent mişarları və ya doğrama mişarları ilə kəsilir. Qalın lövhələr kəsmə sabitliyini qorumaq və kənar qüsurlarını minimuma endirmək üçün tez-tez plazma və ya su şırnağı ilə kəsmə tələb edir.
2. Elektrikli Alət Kəsmə
Emalatxanalarda və istehsal mühitlərində paslanmayan poladdan kəsmə üçün elektrik alətlərindən geniş istifadə olunur. Ümumi alətlərə lentli mişarlar, bucaq üyüdücüləri və karbid uclu bıçaqlarla təchiz olunmuş dairəvi mişarlar daxildir. Bu alətlər lövhə, boru və çubuq materialı üçün səmərəli kəsmə təmin edir. Həddindən artıq istiləşmənin və işin sərtləşməsinin qarşısını almaq üçün düzgün bıçaq seçimi və nəzarət edilən kəsmə sürəti vacibdir.
3. Əl ilə kəsmə üsulları
Əl ilə kəsmə, dəqiqlik tələblərinin daha aşağı olduğu nazik paslanmayan polad təbəqələr və ya kiçik komponentlər üçün uyğundur. Mişar, aviasiya qayçısı və əl mişarı kimi alətlər adətən istifadə olunur. Sabit təzyiqin və daha yavaş kəsmə sürətinin saxlanılması istiliyin yığılmasını azaltmağa və əl ilə əməliyyatlar zamanı kənarların keyfiyyətini yaxşılaşdırmağa kömək edir.
Paslanmayan Polad Kəsmə və Emal Üsulunun Müqayisəsi
Düzgün paslanmayan polad kəsmə və ya emal üsulunun seçilməsi dəqiqlik, istilik nəzarəti, material qalınlığı və istehsal səmərəliliyinin balanslaşdırılmasını tələb edir. Lazer kəsmə, su jetli və CNC emalı kimi sənaye prosesləri daha yüksək dəqiqlik və sabitlik təmin edir, emalatxana və DIY alətləri isə kiçik miqyaslı və ya yerində əməliyyatlar üçün daha uyğundur.
| Üsul | Tətbiq Növü | Qalınlıq dairəsi | Kenar Keyfiyyəti | Sürətləndirmək | İstilikdən Təsirə məruz qalan Zona (HAZ) | Xərc Səviyyəsi |
|---|---|---|---|---|---|---|
| CNC Milling | Precision machining | Bərk hissələr / mürəkkəb həndəsələr | Yüksək dəqiqlikli, nəzarətli səth örtüyü | Orta | Aşağı (nəzarət altında) | Orta və yüksək |
| CNC Tornalama | Precision machining | Silindrik / mil komponentləri | Yüksək dəqiqlik, əla konsentriklik | Sürətli | Aşağı (nəzarət altında) | Orta və yüksək |
| Lazer kəsmə | Sənaye | Nazikdən orta səviyyəyə qədər (gücdən asılı olaraq ~30 mm-ə qədər) | Çox yüksək dəqiqlik, minimal səsboğucu | Sürətli (CNC ilə idarə olunur) | Qalın hissələrdə orta | Yüksək |
| Plazma kəsmə | Sənaye | Orta və qalın lövhə | Orta, təmizlik tələb olunur | Çox sürətli | Daha qalın materialda əhəmiyyətlidir | Mühit |
| Su kəsilməsi | Sənaye | İncədən çox qalınlığa qədər lövhə | Əla, təmiz kənar | Orta | Yoxdur (soyuq kəsmə) | Yüksək |
| Dairəvi mişar | Seminar / Özünüz edin | İncədən orta səviyyəyə qədər təbəqə | Düz kəsiklər üçün yaxşıdır | Orta | Aşağıdan orta səviyyəyə qədər | Aşağı |
| Band Saw | Seminar / Özünüz edin | Boru, boru, çubuq ehtiyatı | Təmiz, minimal titrəmə | Orta | Aşağı | Aşağıdan orta |
| Angle Taşlama | Özünüz edin / Yerində | İncə və orta material | Kobud kənar, qırıqların təmizlənməsi tələb olunur | Sürətli (əl ilə) | Orta və yüksək | Aşağı |
Tövsiyə olunan kəsmə sürətləri
Paslanmayan polad emal zamanı kəsmə sürəti çox vacibdir, çünki o, istiliyi saxlayır və tez bərkiyir. Həddindən artıq dövr/dəqiqə alətin temperaturunu artırır ki, bu da sürətli aşınmaya və qeyri-sabit kəsmə şəraitinə səbəb olur. Düzgün sürət seçimi istiliyi idarə etməyə, alətin ömrünü uzatmağa və kənarların keyfiyyətini sabit saxlamağa kömək edir.
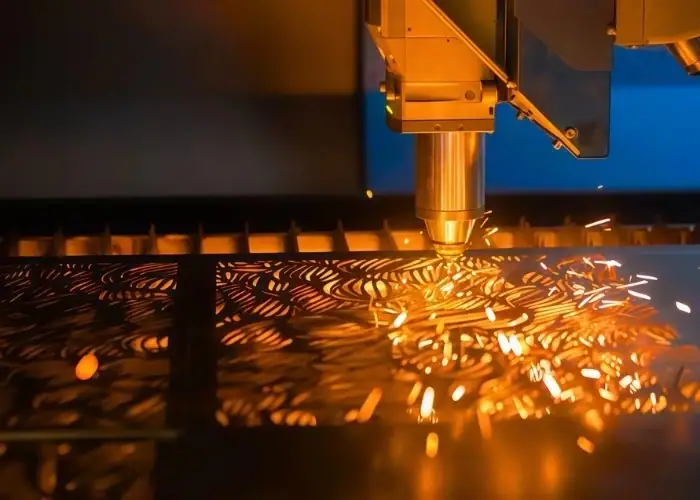
Paslanmayan poladın kəsilməsi üçün ən yaxşı alətlər materialın qalınlığından və dəqiqlik tələblərindən asılıdır. Lazer kəsicilər, plazma kəsicilər və su püskürtmə sistemləri sənaye istehsalında geniş istifadə olunur. Emalatxanalarda paslanmayan poladın kəsilməsi üçün bucaq üyüdücülər, lentli mişarlar və karbid bıçağı olan dairəvi mişarlar kimi alətlərdən geniş istifadə olunur.
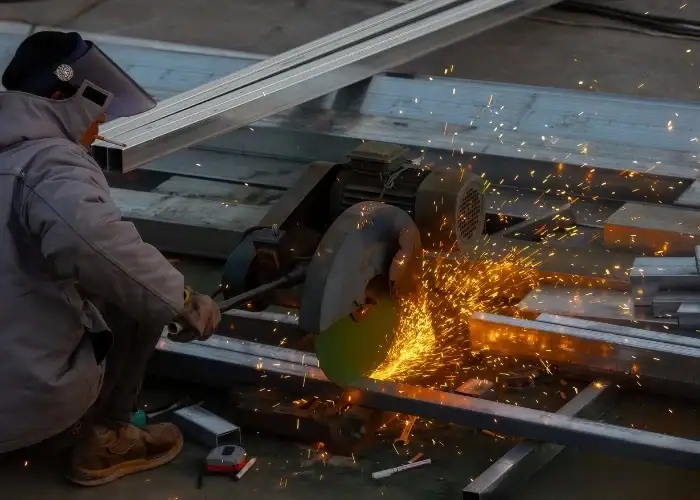
1. CNC Frezeleme
CNC frezeleme, mürəkkəb həndəsələrə və sıx toleranslara malik paslanmayan polad hissələrin emalı üçün geniş istifadə olunur. Bərk bloklardan materialı çıxarmaq üçün fırlanan kəsici alətlərdən istifadə edir və bu da onu yuvalar, ciblər və ətraflı xüsusiyyətlər üçün ideal edir. Bu üsul əla səth örtüyü və ölçülü dəqiqlik təmin edir. Bununla belə, paslanmayan polad istilik yaratmağa və işin sərtləşməsinə meyllidir, buna görə də alətin ömrünü və emal sabitliyini qorumaq üçün düzgün kəsmə sürəti, alətlər və soyuducu maye vacibdir.
2. CNC Torna
CNC tornalama, vallar, vtulkalar və yivli hissələr kimi silindrik paslanmayan polad komponentlərinin istehsalı üçün geniş istifadə olunur. İş parçası kəsici alət dəqiq diametrlər və hamar səthlər əldə etmək üçün materialı çıxararkən fırlanır. CNC tornalama, xüsusilə yüksək həcmli istehsal üçün yüksək səmərəlilik və əla konsentriklik təklif edir. Alətin aşınmasının və istiliyin yığılmasının qarşısını almaq üçün paslanmayan polad emal edərkən nəzarətli kəsmə parametrləri və adekvat yağlama vacibdir.
3. Lazerlə kəsmə
Lazer kəsmə paslanmayan polad təbəqələr və orta qalınlıqdakı lövhələr üçün CNC emalında geniş istifadə olunur. Yüksək enerjili lazer şüası materialı proqramlaşdırılmış bir yol boyunca əridir və çox təmiz kənarlar və sıx toleranslar yaradır. Bu üsul mürəkkəb formalar, dəqiq dəliklər və yüksək həcmli istehsal üçün idealdır. Bununla belə, avadanlığın dəyəri nisbətən yüksəkdir və qalınlıq qabiliyyəti lazer gücündən asılıdır.
4. Plazma kəsmə
Plazma kəsmə, adətən, yüksək kəsmə sürətinin tələb olunduğu daha qalın paslanmayan polad lövhələr üçün istifadə olunur. Proses metalı əritmək və çıxarmaq üçün elektrik ionlaşmış qaz jetindən istifadə edir. Plazma kəsmə ağır hissələr üçün daha sürətlidir, lakin kənar keyfiyyəti adətən lazer kəsməsindən daha aşağıdır və ikinci dərəcəli emal tələb edə bilər.
5. Su axını ilə kəsmə
Su jetli kəsmə, paslanmayan poladı kəsmək üçün aşındırıcı hissəciklərlə qarışdırılmış yüksək təzyiqli su axınından istifadə edir. Soyuq kəsmə prosesi olduğundan, istiliyə məruz qalan zona (HAZ) yaratmır və rəng dəyişikliyindən və ya metallurgiya dəyişikliklərindən qaçınır. Bu üsul qalın lövhələri və ya istiliyə həssas komponentləri kəsərkən faydalıdır.
6. Bucaq Taşıyıcı
Nazik paslanmayan polad kəsmə diski ilə təchiz olunmuş bucaq üyüdən maşın emalatxanalarda və yerində istehsalda geniş istifadə olunur. Paslanmayan polad təbəqələri, boruları, çubuqları və kiçik lövhələri kəsmək üçün uyğundur. Sürətli və elastik olsa da, kəsilmiş kənarı daha kobud olur və adətən qırıqların təmizlənməsi və ya bitirilməsini tələb edir.
7. Bantlı mişar
Lentli mişarlar, adətən, paslanmayan polad boruları, boruları və bərk çubuqları kəsmək üçün istifadə olunur. Onlar nisbətən aşağı istilik əmələ gətirməklə sabit, düz kəsiklər təmin edir. Düzgün bıçaq dişlərinin aralığı və kəsmə sürəti ilə lentli mişarlar yaxşı kənar keyfiyyəti və daha uzun bıçaq ömrü təmin edə bilər.
8. Karbid Bıçağı ilə Dairəvi Mişar
Karbid uclu metal kəsmə bıçaqları ilə təchiz olunmuş dairəvi mişarlar paslanmayan polad təbəqə və lövhələrdə düz kəsiklər üçün təsirlidir. Onlar tez-tez təkrarlanan kəsmə işləri üçün istehsal sexlərində istifadə olunur. Düzgün bıçaq həndəsəsindən və daha aşağı kəsmə sürətindən istifadə həddindən artıq istiləşmənin və işin sərtləşməsinin qarşısını almağa kömək edir.
Ümumi Kəsmə Problemləri və Həlləri
Paslanmayan polad kəsmə problemlərinin əksəriyyəti istilik yığılması, qeyri-sabit qidalanma sürəti və ya düzgün olmayan alətlərlə əlaqədardır. Paslanmayan polad tez bərkidiyindən, hətta kiçik emal səhvləri belə kobud kənarlara, bıçağın tez aşınmasına və ya ölçü qeyri-dəqiqliyinə səbəb ola bilər. Kök səbəbi erkən müəyyən etmək kəsmə səmərəliliyini qorumağa və kənar keyfiyyətini yaxşılaşdırmağa kömək edir.
1. İşin bərkidilməsi
Kəsici alət hamar kəsmək əvəzinə, yavaşladıqda, fasilə verdikdə və ya materiala sürtündükdə işin sərtləşməsi baş verir. Bu, paslanmayan poladın səthinin sərtləşməsinə səbəb olur, bu da sonrakı kəsməni daha da çətinləşdirir və alətin aşınmasını artırır. Bunun qarşısını almaq üçün sabit qidalanma sürətini və ardıcıl kəsmə hərəkətini saxlayın. Kəsimin ortasında heç vaxt dayanmayın və aləti həmişə lazımi təzyiqlə işlək vəziyyətdə saxlayın.
2. Rəng dəyişikliyi
Səthdə tez-tez mavi və ya qəhvəyi izlər kimi görünən rəng dəyişikliyi kəsmə zamanı həddindən artıq istilikdən qaynaqlanır. Bu, adətən kəsmə sürətinin çox yüksək olduğunu və ya soyutmanın qeyri-kafi olduğunu göstərir. İstilik yığılmasını azaltmaq üçün dövr/dəqiqəni azaldın, sabit qidalanmanı təmin edin və mümkün olduqda soyuducu və ya sıxılmış hava istifadə edin. Düzgün istilik nəzarəti səth keyfiyyətini qorumağa kömək edir və materialın zədələnməsinin qarşısını alır.
3. Burr formalaşması
Qırışlar kəsildikdən sonra qalan kobud kənarlar və ya kiçik metal parçalarıdır. Onlar adətən bıçaq küt, köhnəlmiş və ya paslanmayan polad üçün uyğun olmadıqda baş verir. Yanlış diş çəpərlənməsi də təmiz kəsmə əvəzinə cırılmaya səbəb ola bilər. Qırışları minimuma endirmək üçün həmişə iti, paslanmayan poladdan hazırlanmış bıçaqlardan istifadə edin, düzgün diş sayını seçin və kəsmə zamanı iş parçasının etibarlı şəkildə bərkidildiyinə əmin olun.
4. Çarpma
Əyilmə tez-tez nazik paslanmayan polad təbəqələrdə qeyri-bərabər istilik paylanması və ya lazımi dəstəyin olmaması səbəbindən baş verir. İstilik yığıldıqca material genişlənir və əyilir, bu da ölçü dəqiqliyinə təsir göstərir. Əyilmənin qarşısını almaq üçün düzgün arxa dayaqdan istifadə edin, materialı möhkəm bağlayın və kəsmə sürətini idarə etməklə və lazım olduqda soyutma tətbiq etməklə həddindən artıq istidən qaçın.
FAQ
Paslanmayan poladın kəsilməsi yumşaq poladdan daha çətindirmi?
Bəli. Paslanmayan poladı kəsmək ümumiyyətlə mülayim poladdan daha çətindir, çünki o, tez bərkiyir və kəsmə zamanı istiliyi saxlayır. Sürtünmə yarandıqda, materialın səthi daha da sərtləşir ki, bu da alətin aşınmasını və kəsmə müqavimətini artırır. Mülayim polad istilik altında o qədər də aqressiv şəkildə bərkimir, bu da bıçaqlarda və kəsmə təkərlərində işi asanlaşdırır. Buna görə də paslanmayan poladı kəsərkən həmişə daha yavaş sürətlərdən, sabit qidalanma sürətlərindən və karbid alətlərindən istifadə edirəm.
Paslanmayan polad üçün hansı bıçaq ən yaxşısıdır?
Paslanmayan poladdan kəsmə üçün, xüsusilə paslanmayan poladdan istifadə üçün qiymətləndirilmiş karbid uclu və ya yüksək keyfiyyətli bimetal bıçaqlar ən yaxşı performansı təmin edir. Bıçaq seçimi materialın qalınlığına uyğun olmalıdır. Daha hamar kəsiklər və azaldılmış vibrasiya təmin etmək üçün nazik təbəqələr üçün daha yüksək TPI (18–24) istifadə edin. Daha qalın hissələr üçün çip boşalmasını yaxşılaşdırmaq, istilik yığılmasını azaltmaq və işin sərtləşməsini minimuma endirmək üçün daha aşağı TPI seçin. Düzgün bıçaq həndəsəsi alətin ömrünü əhəmiyyətli dərəcədə uzadır və kənarların keyfiyyətini yaxşılaşdırır.
Paslanmayan poladı taxta mişarla kəsmək mümkündürmü?
Standart taxta bıçaq paslanmayan polad üçün uyğun deyil və həddindən artıq qıza, tez solğunlaşa və ya yük altında çatlaya bilər. Dairəvi mişardan istifadə edirsinizsə, paslanmayan polad üçün xüsusi olaraq hazırlanmış karbid uclu metal kəsmə bıçağı quraşdırın. RPM-i azaldın, iş parçasını möhkəm bağlayın və sabit qidalanma təzyiqini saxlayın. Paslanmayan poladdan kəsmə qığılcım və yüksək istilik yaratdığı üçün həmişə tam qoruyucu avadanlıq taxın.
Paslanmayan poladı kəsmək üçün bucaq üyüdücüdən istifadə edə bilərsinizmi?
Bəli. Bucaq üyüdən maşın, metal üçün nəzərdə tutulmuş nazik paslanmayan polad kəsmə diski ilə təchiz edildikdə paslanmayan poladı kəsə bilər. Bu disklər paslanmayan poladın sərtliyinə tab gətirmək üçün kifayət qədər möhkəmdir və adətən təbəqə, boru və kiçik lövhələrin kəsilməsi üçün istifadə olunur. Kəsmə zamanı istilik yığılmasını və disk aşınmasını azaltmaq üçün sabit nəzarəti saxlayın və həddindən artıq təzyiqdən çəkinin. Bucaq üyüdən maşınlar daşına bilən və səmərəli olduqları üçün emalatxanalarda və istehsalatda geniş istifadə olunur, baxmayaraq ki, kəsilmiş kənar sonradan cilalanma və ya yüngül bitirmə tələb edə bilər.
Evdə paslanmayan polad təbəqəni necə kəsmək olar?
Paslanmayan polad təbəqələri evdə bucaq dəyirmanı, dairəvi mişar, pazl, qalay qayçı və ya lentli mişar kimi adi alətlərdən istifadə edərək kəsə bilərsiniz. Ən yaxşı üsul materialın qalınlığından, kəsmə növündən və mövcud alətlərdən asılıdır. Düzgün bıçaqlardan istifadə etmək və sabit kəsmə sürətini saxlamaq istilik yığılmasını azaltmağa, kənarların keyfiyyətini yaxşılaşdırmağa və daha ardıcıl nəticələr əldə etməyə kömək edir.
Paslanmayan polad borunu necə kəsmək olar?
Paslanmayan polad borular boru kəsici, bucaq dəyirmanı, lentli mişar və ya doğrama mişarı kimi alətlərdən istifadə etməklə kəsilə bilər. Ən yaxşı üsul borunun diametrindən, divar qalınlığından və tələb olunan kəsmə dəqiqliyindən asılıdır. Nazik borular üçün boru kəsici təmiz və dəqiq kəsiklər təmin edir, daha qalın borular isə adətən paslanmayan poladla uyğun bıçaqlarla təchiz olunmuş dəyirmanlar və ya mişarlar kimi elektrik alətləri ilə kəsilir.
Paslanmayan poladı kəsməyin ən yaxşı yolu nədir?
Paslanmayan poladı kəsməyin ən yaxşı yolu materialın qalınlığından, tələb olunan dəqiqlikdən və mövcud alətlərdən asılıdır. Nazik təbəqələr və yüksək dəqiqlik üçün lazer kəsmə təmiz kənarlar və sıx toleranslar təmin edir. Qalın lövhələr üçün su jetli kəsmə idealdır, çünki istilikdən təsirlənən zonalardan qaçınır, plazma kəsmə isə daha az kritik tətbiqlər üçün daha sürətli nəticələr verir. Emalatxanada və ya ev şəraitində bucaq üyüdücüləri və ya karbid bıçaqları olan dairəvi mişarlar kimi alətlər ümumiyyətlə istifadə olunur. Bütün hallarda istiliyi idarə etmək, iti bıçaqlardan istifadə etmək və sabit bir yem saxlamaq təmiz kəsiklərə nail olmaq və alət aşınmasını azaltmaq üçün vacibdir.
Nəticə
Paslanmayan polad kəsməni mənimsədikdən sonra, At TiRapid Yüksək dəqiqliklə qazma və qazma işlərini müstəsna sabitliklə həyata keçirir. Emal proseslərimiz hər bir dəliyin dəqiq spesifikasiyalara cavab verməsini təmin edərək ciddi toleransları (±0.005 mm-ə qədər) qoruyur. Hər bir əməliyyat ardıcıl keyfiyyət üçün real vaxt rejimində monitorinqlə ciddi CNC nəzarətindən keçir.
Hissələri hərtərəfli yoxlama protokolları vasitəsilə yoxlanılır və bu da istehsal proseslərində etibarlılığı təmin edir. Prototipdən tutmuş həcm istehsalına qədər TiRapid aerokosmik, tibb və avtomobil sənayesində tələbkar tətbiqlər üçün vacib olan dəqiqlik və təkrarlanma qabiliyyətini təmin edir.
















