
Dəqiq elektron komponentlər elektron avadanlıqlarda, sənaye idarəetmə sistemlərində, rabitə cihazlarında və ağıllı terminallarda geniş istifadə olunur. Onların ölçülü dəqiqliyi, struktur möhkəmliyi və montaj uyğunluğu məhsulun keyfiyyətinə təsir göstərə bilər. İstehsal zamanı nazik divarlı korpuslar, dəqiq montaj əsasları, istilik yayma komponentləri və keçirici konnektorlar material şəraitindən, emal deformasiyasından və səth emalından təsirlənə bilər. Emal keyfiyyətini və partiyaların tutarlılığını artırmaq üçün istehsal prosesi mühəndislik təsvirlərinə uyğun olaraq, materiallar, toleranslar, proses koordinasiyası və yoxlama prosedurları üzərində müvafiq nəzarətlə hazırlanmalıdır. Bu, ölçülü sapmaların, montaj problemlərinin və yenidən işləmə risklərinin azaldılmasına kömək edir.
Dəqiq Elektron Komponent İstehsalında Əsas Çətinliklər
Elektron komponentlər quruluş və funksiya baxımından fərqlidir, buna görə də istehsaldan əvvəl emal dəqiqliyinə və yığılma performansına təsir edən potensial amillər müəyyən edilməlidir.
Nazik Divarlı Hissələrdə Deformasiyanın Nəzarəti
Nazik divarlı korpuslar və mürəkkəb struktur komponentlər nisbətən aşağı sərtliyə malikdir və emal zamanı kəsmə qüvvələrindən, sıxma qüvvələrindən və qalıq gərginliklərdən təsirlənə bilər.
- Materialın qalıq gərginliyi: Alüminium ərintisindən hazırlanmış boşluqlar istehsal zamanı əmələ gələn qalıq gərginlikləri ehtiva edə bilər. Material çıxarıldıqda, gərginliyin yenidən bölüşdürülməsi əyilmə və ya ölçü sapmalarına səbəb ola bilər.
- Sıxma və Açma: Həddindən artıq sıxma qüvvəsi və ya qeyri-kafi dəstək emal zamanı hissəni deformasiya edə bilər və bu da açmadan sonra ölçü dəyişikliklərinə səbəb ola bilər.
- Boşluq Seçimi: Yüksək dəqiqlik tələblərinə malik hissələr üçün, emal deformasiyasının riskini azaltmaq üçün boşluq vəziyyəti material və komponent quruluşuna uyğun olaraq seçilməlidir.
Nazik divarlı hissələrin emalı prosesi materialın vəziyyətini, sıxma üsullarını və materialın çıxarılması həcmini nəzərə almalıdır. Lazım olduqda sıxma açıldıqdan sonra ölçülər yenidən yoxlanılmalıdır, çünki təkcə emal zamanı aparılan ölçmələr yekun dəqiqliyi təsdiqləyə bilməz.
Material Xüsusiyyətlərinin Komponent Tətbiqlərinə Uyğunlaşdırılması
Material seçimi emal qabiliyyətinə, struktur möhkəmliyinə, elektrik keçiriciliyinə və ölçülü sabitliyə təsir göstərir.
- Alüminium ərintiləri: Elektron korpuslar, montaj bazaları və istilik yayma komponentləri üçün geniş istifadə olunur. Seçim zamanı möhkəmlik, emal qabiliyyəti və səth emalı tələbləri nəzərə alınmalıdır.
- Mis və mis ərintiləri: Müəyyən keçirici və ya istilik keçirici komponentlər üçün uyğundur. Onların elastikliyi və emal çətinliyi də nəzərə alınmalıdır.
- Mühəndislik Plastikləri: İzolyasiya dayaqları və bəzi struktur komponentləri üçün istifadə olunur. Seçim zamanı sərtlik, istilik deformasiyası və nəm udma nəzərə alınmalıdır.
Material seçildikdən sonra, material xüsusiyyətlərinin faktiki tətbiq tələblərinə cavab verdiyini təmin etmək üçün komponent quruluşu və sonrakı istehsal prosesləri də nəzərə alınmalıdır.
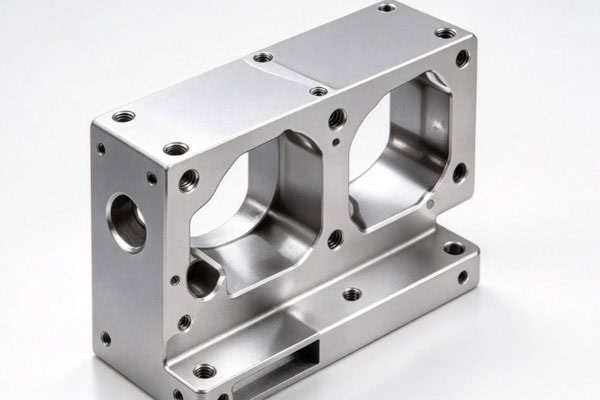
Dəqiq Elektron Komponentlər üçün CNC Emal Həlləri
CNC emal prosesləri komponent həndəsəsinə, material xüsusiyyətlərinə və rəsm tələblərinə uyğun olaraq təşkil edilməli, eyni zamanda sonrakı səth emalı və montaj ehtiyacları da nəzərə alınmalıdır.
Emal Ardıcıllıqlarının və Sıxma Metodlarının Optimallaşdırılması
Müvafiq emal strategiyaları nazik divarlı hissələrdə deformasiyanı azalda və ölçülü sabitliyi artıra bilər. Materialın əhəmiyyətli dərəcədə çıxarılmasını tələb edən komponentlər üçün, tək mərhələdə çox materialın çıxarılması nəticəsində yaranan deformasiya riskini azaltmaq üçün kobudluq və bitirmə əməliyyatları ayrılmalıdır. Dəstək mövqeləri komponent sərtliyinə uyğun olaraq təşkil edilməli və yerli deformasiyanın qarşısını almaq üçün həddindən artıq sıxma qüvvəsindən çəkinilməlidir. Titrəməni, burr əmələ gəlməsini və istilik yığılmasını azaltmaq üçün alət seçimi və kəsmə şərtləri materiala və həndəsəyə uyğunlaşdırılmalıdır. Yüksək dəqiqlikli komponentlər üçün sınaq istehsalı zamanı sıxılmanı açdıqdan sonra ölçülər yoxlanılmalı və lazım olduqda proses tənzimlənməlidir. 6061-T6 kimi istiliklə işlənmiş alüminium ərintiləri material xüsusiyyətlərinin qorunmasına xüsusi diqqət yetirməlidir. Temperaturu dəyişdirə biləcək yüksək temperaturlu emallar qiymətləndirmədən tətbiq edilməməlidir. Gərginliyə nəzarət metodları materialın vəziyyətinə və komponent tələblərinə uyğun olaraq seçilməlidir.
Səthi İşlənmədən Sonra Ölçü Dəyişikliklərinin İdarə Edilməsi
Anodlaşdırma, elektrokaplama və rəngləmə kimi proseslər komponent ölçülərinə və ya səth xüsusiyyətlərinə təsir göstərə bilər. Buna görə də, emal başlamazdan əvvəl yekun tələblər müəyyən edilməlidir.
- Ölçü Kompensasiyası: Anodlaşdıran alüminium ərintiləri, deşik diametrlərinə, xarici ölçülərə və uyğunluq boşluqlarına təsir göstərə biləcək bir oksid təbəqəsi əmələ gətirir. Həqiqi ölçü dəyişikliyi örtük qalınlığından və proses şərtlərindən asılıdır, buna görə də universal kompensasiya nisbəti tətbiq edilməməlidir.
- Maskalama Tələbləri: Dişli dəliklər, dəqiq birləşmə səthləri və keçirici təmas sahələri kimi qorunmalı qalan sahələr əvvəlcədən təsvirlərdə və ya texniki sənədlərdə müəyyən edilməlidir.
- Proses Ardıcıllığı: CNC emalı başa çatdıqdan sonra, müvafiq səth emalına başlamazdan əvvəl maskalanma tətbiq olunmalıdır. Emal başa çatdıqdan sonra, maskalanma materialı proses tələblərinə uyğun olaraq çıxarılmalı və ardınca vacib sahələr yoxlanılmalıdır.
Ölçü dəyişikliklərinin və ya qeyri-kafi qorunmanın sonrakı montaja təsir etməsinin qarşısını almaq üçün səthi emaldan əvvəl və sonra aydın və ardıcıl qəbul meyarları tətbiq olunmalıdır.
Dəqiq Elektron Komponentlərin Keyfiyyət Yoxlaması
Keyfiyyət yoxlaması, ölçü sapmalarını və proses problemlərini tez bir zamanda müəyyən etmək üçün ilk məhsul yoxlamasını, prosesdaxili yoxlamaları və son qəbulu əhatə etməlidir.
Komponent Növünə Görə Yoxlama Prioritetlərinin Müəyyən Edilməsi
Yoxlama elementləri hər bir komponentin struktur xüsusiyyətlərinə və nəzərdə tutulan tətbiqinə uyğun olaraq müəyyən edilməlidir.
| Komponent növü | Əsas Yoxlama Maddələri | Yoxlamanın məqsədi |
| Elektron Avadanlıq Korpusları | Ümumi ölçülər, dəlik mövqeləri, düzlük | Montaj uyğunluğunu təsdiqləyin |
| Dəqiq Montaj Əsasları | Ölçülərin, dəlik aralığının, verilən səthlərin yerləşdirilməsi | Dəqiq yerləşdirməni təmin edin |
| İstilik Yayılma Komponentləri | Kritik ölçülər, səth vəziyyəti, struktur bütövlüyü | Quraşdırma tələblərinə cavab verin |
| Keçirici Konnektorlar | Çiftleşmə ölçüləri, təmas sahələrinin səth vəziyyəti | Bağlantı tələblərinə cavab verin |
| İzolyasiya Dəstəkləri | Ümumi ölçülər, struktur bütövlüyü | Etibarlı dəstəyi təmin edin |
Yoxlama metodları rəsm tolerantlıqlarına və komponent həndəsəsinə uyğun olmalıdır. Yüksək dəqiqlik tələblərinə malik xüsusiyyətlər üçün ölçmə avadanlığının və ölçmə şərtlərinin uyğunluğu da təsdiqlənməlidir.
Toplu istehsalda ardıcıl keyfiyyətin qorunması
Birinci məhsul yoxlamasından keçmək, partiyadakı hər bir hissənin eyni səviyyədə dəqiqliyi qoruyacağına zəmanət vermir. İstehsal boyunca davamlı yoxlama hələ də zəruridir.
- Birinci Məhsul Yoxlaması: Toplu emal başlamazdan əvvəl, emal proqramının və sıxma metodunun tələblərə cavab verdiyini təsdiqləmək üçün kritik ölçüləri, dəlik mövqelərini və montaj əlaqələrini yoxlayın.
- Prosesdə Nümunə Alma: Yoxlama tezliyini partiya ölçüsünə və komponent riskinə uyğun olaraq təyin edin. Alətin aşınması, maşının istilik şəraiti və sıxacın dəyişməsi nəticəsində yaranan ölçü dəyişikliklərinə diqqət yetirin.
- Qeyri-adi İdarəetmə: Ölçülər tolerantlıqdan kənara çıxarsa və ya qeyri-adi bir tendensiya göstərərsə, maşını, alətləri və emal parametrlərini dərhal yoxlayın və potensial təsirlənmiş hissələri qiymətləndirin.
- Son Qəbul: Razılaşdırılmış tələblərə uyğun olaraq ölçüləri, görünüşü, səthin işlənmə vəziyyətini və çatdırılma miqdarını yoxlayın.
İlk məhsul yoxlamasını, prosesdə nümunə götürməni və son qəbulu birləşdirmək, seriya istehsalı zamanı keyfiyyət risklərini azaltmağa kömək edir.

Dəqiq Elektron Komponent İstehsal Xidməti Təminatçısını Necə Seçmək olar
İstehsal xidməti təminatçısını seçərkən, yalnız avadanlıq konfiqurasiyalarını və ya vahid qiymətlərini müqayisə etmək əvəzinə, emal imkanlarına, keyfiyyətə nəzarətə və proses koordinasiyasına diqqət yetirin.
Emal Qabiliyyətlərinin və Dözümlülük Tələblərinin Qiymətləndirilməsi
Müxtəlif komponentlərin fərqli dəqiqlik tələbləri var, buna görə də təchizatçı faktiki həndəsə və ölçülü spesifikasiyalara uyğun emal və yoxlama imkanlarına malik olmalıdır. Kritik ölçülərə ağlabatan toleranslar təyin edilməlidir, qeyri-kritik ölçülər isə lazımsız dərəcədə sıx toleranslara ehtiyac duymur. Təchizatçının nazik divarlı korpusları, mürəkkəb konturları və dəqiq deşikləri emal etmək qabiliyyətini qiymətləndirin. Yüksək dəqiqlikli xüsusiyyətlər üçün ölçmə avadanlığının, metodlarının və qəbul meyarlarının uyğun olduğunu təsdiqləyin. Daha sərt toleranslar ümumiyyətlə daha ciddi emal və yoxlama nəzarəti tələb edir. Yığım funksiyasına görə toleransların təyin edilməsi keyfiyyət və maya dəyəri balanslaşdırmağa kömək edir.
Koordinasiyalı emal və səth emalı
CNC emalı və səth emalı bir təchizatçı tərəfindən idarə oluna bilər və ya ayrı-ayrı təchizatçılara təyin edilə bilər. Əsas məsələ proses tələblərinin və məsuliyyətlərinin dəqiq müəyyən edilməsini təmin etməkdir.
- Vahid Texniki Tələblər: Müxtəlif proses mərhələlərinin rəsm tələblərini uyğunsuz şəkildə şərh etməsinin qarşısını almaq üçün son ölçüləri, örtük tələblərini, maskalanma sahələrini və səth keyfiyyətini göstərin.
- Aydın Proses Məsuliyyətləri: Müxtəlif təchizatçılar cəlb edildikdə, təhvil-təslim zamanı hissələrin vəziyyətini, nəqliyyatın qorunması tələblərini və anomaliyaların idarə olunması prosedurlarını müəyyənləşdirin.
- Ümumi Dəyərin Qiymətləndirilməsi: Emal qiymətlərinə əlavə olaraq, nəqliyyat, rabitə, yoxlama, yenidən işləmə və çatdırılma müddətini də nəzərə alın.
İstehsal planı layihənin miqyasına, prosesin mürəkkəbliyinə və keyfiyyətin idarə olunması imkanlarına uyğun olaraq seçilməlidir ki, hər mərhələnin ardıcıl tələblərə cavab verməsini təmin etsin.
Dəqiq elektron komponent istehsalı material seçimi, CNC emalı, səth emalı və keyfiyyət yoxlaması arasında koordinasiya tələb edir. Nazik divarlı hissələr emal deformasiyasının diqqətlə idarə olunmasını, istiliklə işlənmiş alüminium ərintiləri isə material vəziyyətinə diqqət yetirməyi tələb edir. Dəqiq birləşmə xüsusiyyətləri üçün ölçü dəyişiklikləri və maskalanma tələbləri də səth emalından əvvəl planlaşdırılmalıdır. Partiya istehsalı zamanı prosesdə nümunə götürmə və son qəbul keyfiyyət dəyişikliyinin idarə olunmasına kömək edir. TiRapid xüsusi dəqiq CNC emal xidmətləri göstərir və müştəri təsvirlərinə, material spesifikasiyalarına və layihə tələblərinə uyğun olaraq elektron korpusların, montaj bazalarının və müxtəlif dəqiq struktur komponentlərinin istehsalını dəstəkləyə bilər.
















