
Düzgün emal prosesinin seçilməsi dəqiqlik və qənaət üçün çox vacibdir. Bəs bu qədər çox seçimlə haradan başlamaq lazımdır? Bu son təlimat istehsalçılar üçün 35 vacib emal əməliyyatını təhlil edir. Növbəti layihənizi optimallaşdırmağa hazırsınız? Gəlin başlayaq!
Emal nədir?
C NC emalı (Kompüter Rəqəmsal İdarəetmə emalı), iş parçasından artıq materialı çıxarmaq və istənilən formanı yaratmaq üçün kompüter proqramlaşdırması vasitəsilə kəsici alətlərin hərəkətini idarə etməklə işləyir. Bu proses müxtəlif sənaye sahələrinin ehtiyaclarını ödəməklə hissə ölçülərində son dərəcə yüksək dəqiqliyə imkan verir.
CNC emalı, hər biri spesifik tətbiqlərə malik freze, torna, qazma və üyütmə kimi müxtəlif növləri əhatə edir.
- MillingMürəkkəb həndəsələrin emalı üçün ideal olan fırlanan alətlərdən istifadə edərək materialı təmizləyir.
- DönüşSilindrik hissələrin emalı üçün istifadə olunur, ümumiyyətlə şaftlar və qollar istehsalında tətbiq olunur.
- QazmaMetal hissələrin istehsalında geniş yayılmış bir proses olan deşiklər yaratmaq üçün fırlanan qazma ucluqlarından istifadə edir.
Avtomobil sənayesində CNC emalı mühərrik komponentləri, təkərlər və əyləc sistemləri istehsal etmək üçün istifadə olunur. Aerokosmik sənayedə təyyarə hissələrinin istehsalı üçün istifadə olunur, tibbdə isə CNC emalı protezlər və cərrahi alətlər kimi yüksək dəqiqlikli tibbi cihazların istehsalı üçün vacibdir.
CNC emalı təkcə istehsal səmərəliliyini artırmaqla yanaşı, həm də hissə dəqiqliyini əhəmiyyətli dərəcədə artırır və insan səhvlərini azaldır. Yeni materialların və texnologiyaların ortaya çıxması ilə CNC emalı gələcəkdə ağıllı və avtomatlaşdırılmış istehsalın təkamülünə təkan verməyə davam edəcək.
35 növ emal əməliyyatı izah olunur
Müasir istehsalı idarə edən 35 əsas emal əməliyyatını kəşf edin. Ənənəvi frezerləmədən qabaqcıl EDM-ə qədər hər bir prosesi təhlil edirik ki, hissələriniz üçün ən səmərəli həlli seçə biləsiniz. Gəlin sizin üçün mükəmməl prosesi tapaq!
1.Millə
Frezeleme, stasionar iş parçasından materialı çıxarmaq üçün fırlanan çoxdişli kəsicidən istifadə edən çox yönlü bir subtraktiv emal prosesidir. Digər üsullardan fərqli olaraq, freze dəzgahındakı kəsici alət birdən çox ox boyunca hərəkət edə bilər və artıq materialı təbəqə-təbəqə sistematik şəkildə oyub çıxara bilər.
İstər ənənəvi 3 oxlu dəzgahlardan, istərsə də qabaqcıl 5 oxlu CNC mərkəzlərindən istifadə olunsa da, freze dərinlik, en və kəsmə sürəti üzərində misilsiz nəzarət təmin edir. Bu proses düz səthlər, mürəkkəb 3D konturlar, yuvalar və mürəkkəb həndəsi formalar yaratmaq üçün sənaye standartıdır.
Dəqiq mühərrik korpuslarından tutmuş xüsusi dişli çarxlara qədər hər şeyin istehsalında aerokosmik və avtomobil sektorlarında ona çox etibar edilir. Yüksək material çıxarma sürətinə görə frezeləmə həm sürətli prototipləmə, həm də kütləvi istehsal üçün inanılmaz dərəcədə səmərəlidir.
2. Dönmək
Tornalama fundamental, lakin güclü bir prinsip üzərində işləyir: iş parçası torna dəzgahında yüksək sürətlə fırlanır, hərəkətsiz, tək nöqtəli kəsici alət isə onu formalaşdırır. Alət fırlanan material boyunca xətti hərəkət etdikcə, xarici hissəni qoparır və mükəmməl simmetrik formalar yaradır.
Müasir CNC torna mərkəzləri bu prosesi tamamilə avtomatlaşdırır, ardıcıl keyfiyyət təmin edir və əl ilə işləmə ilə əlaqəli yorğunluğu aradan qaldırır. Bu əməliyyat silindrik və ya konik komponentlərin istehsalı üçün nəzərdə tutulub.
Avtomobilin eksantrik milinə, sənaye maşınları üçün xüsusi hazırlanmış vala və ya hətta ixtisaslaşmış tibbi implantlara baxsanız, əsas proses tornalama idi. Bu, alüminiumdan yüksək möhkəmlikli titana qədər müxtəlif materiallarda yivlər, konuslar və xarici yivlər yaratmaq üçün inanılmaz dərəcədə səmərəlidir.
3. Üzləşmə
Üzlükləmə, adətən torna dəzgahında yerinə yetirilən ixtisaslaşmış və vacib bir çıxarma əməliyyatıdır. Bu proses zamanı, materialı çıxarmaq və hissəni kvadrat şəklində kəsmək üçün fırlanan silindrik iş parçasının ucuna radial olaraq tək nöqtəli kəsici alət verilir.
Fırlanma oxuna ciddi şəkildə perpendikulyar olan təmiz, mükəmməl düz bir səth yaratmaq üçün nazik material təbəqələrini kəsir. İstehsalda iş parçasının ümumi uzunluğunda mütləq dəqiqliyə nail olmaq onun diametri qədər vacibdir.
Üzlük, dəqiq uzunluqların təyin edilməsi və son montaj zamanı birdən çox komponentin bir-birinə mükəmməl uyğunlaşmasını təmin etmək üçün vacibdir. Maye dinamikası klapanları, xüsusi borular və ağır maşınqayırma kimi hər millimetrin vacib olduğu sənaye sahələrində geniş istifadə olunur.
4.Qazma
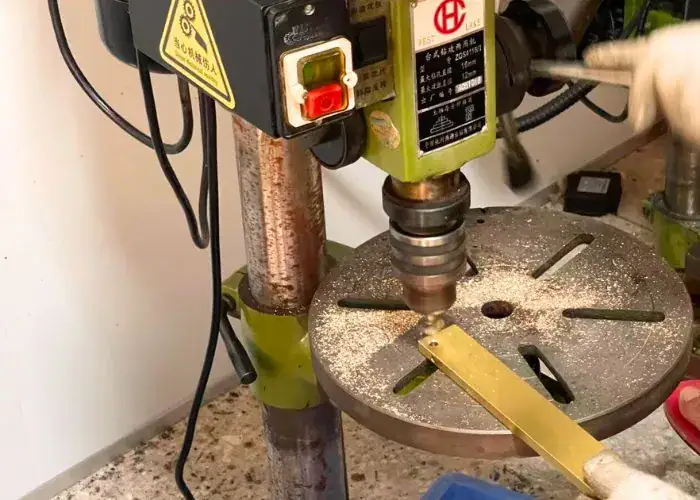
Qazma, istehsal dünyasında ən fundamental və geniş yayılmış emal əməliyyatıdır. Qazma ucu kimi tanınan fırlanan çoxnöqtəli kəsici alətdən istifadə edir və bu alət dəyirmi, silindrik deşiklər yaratmaq üçün bərk materiala ox istiqamətində itələnir.
Alət iş parçasına daha dərindən daxil olduqda, qazma ucluğundakı spiral kanallar (fleytalar) metal qırıntıları dəlikdən zərif şəkildə çıxarır. CNC qazma preslərindən istifadə bu dəliklərin əl ilə sapmaların qarşısını alaraq dəqiq yerləşdirilməsini təmin edir.
İstehlakçı elektronikasındakı kiçik vint dəliklərindən mühərrik bloklarındakı böyük maye yollarına qədər qazma vacib bir addımdır. Bu, tez-tez demək olar ki, bütün mürəkkəb yığımlar üçün qazma, reaming və ya tıqqıltı kimi ikinci dərəcəli dəqiq əməliyyatlar üçün zəruri bir sələfdir.
5.Sıxma
Qazma ilkin dəlik yaratsa da, qazma onu təkmilləşdirir. Qazma, əvvəlcədən qazılmış və ya xammala tökülmüş bir dəliyi əhəmiyyətli dərəcədə böyütmək və incəltmək üçün tək nöqtəli kəsici alətdən istifadə edən subtraktiv emal texnikasıdır.
Kəsici alət daxili səthə radial şəkildə irəliləyir və az miqdarda materialı diqqətlə təmizləyir. Bu, standart qazma ucluqlarının buraxdığı mikroskopik səhvləri düzəldir və dəliyin ölçülü dəqiqliyini, düzlüyünü və konsentrikliyini xeyli artırır.
Mükəmməl səth örtüyü təklif etməklə, qazma təkbaşına qazmanın sadəcə uyğun gələ bilməyəcəyi sıx toleranslara nail olur. Aerokosmik turbin istehsalı və müdafiə avadanlığı istehsalı kimi mütləq daxili dəqiqlik tələb edən sənaye sahələri qazmadan çox asılıdır.
6.Raylama
Daxili diametrlər üçün son tamamlama toxunuşu kimi reaming-i düşünün. Bir dəlik qazıldıqdan və ya canlandıqdan sonra, reamer adlanan ixtisaslaşmış çoxkənarlı kəsici alət davamlı olaraq fırlanır və iş parçasındakı mövcud dəlikdən ox istiqamətində yavaş-yavaş hərəkət edir.
Böyük həcmdə materialı təmizləyən qazmadan fərqli olaraq, reaming metalın yalnız mikroskopik hissəsini qırxmaq üçün nəzərdə tutulub. Bu hərəkət, istənməyən alət izlərini aradan qaldırarkən, dəliyi dəqiq, son ölçüsünə qədər bir qədər böyüdür.
Bir raymer, dəliyin dəqiq tolerantlıq xüsusiyyətlərinə cavab verdiyini və olduqca hamar, güzgü kimi bir örtük buraxdığını təmin edir. Bu, təyyarə eniş şassiləri, tibbi şprislər və mühərrik mexanikası kimi hava keçirməyən uyğunlaşmalara ehtiyacı olan komponentlər üçün əvəzolunmazdır.
7.Tıqqıltı
Tapma, daxili yivləri əvvəlcədən qazılmış bir çuxura kəsməyin incə və dəqiq bir sənətidir. Bu əməliyyat, standart bir bolta bənzəyən, lakin iti kəsici kənarları və fleytaları ilə təchiz olunmuş, tap adlanan xüsusi fırlanan bir alətdən istifadə edir.
Kranı iş parçasının materialına sistematik şəkildə soxmaqla, o, dəliyin daxili perimetri boyunca vahid, davamlı saplar oyur. Alətin sərt metalların içərisində qırılmasının qarşısını almaq üçün kəsmə sürəti və tətbiq olunan qüvvə arasında dəqiq bir tarazlıq tələb olunur.
Toxunma olmadan müasir mexaniki yığım mümkün olmazdı. İstər tikinti bərkidiciləri üçün qaba yivlərə, istərsə də aerokosmik yığımlar üçün ultra incə yivlərə ehtiyacınız olsun, toxunma son məhsullarınızın etibar etdiyi təhlükəsiz, sızmaya davamlı vint birləşmələrini təmin edir.
8.Threading
Yivləmə, iş parçasında dəqiq əyilmiş xarici və ya daxili yivlər yaratmaq üçün istifadə edilən vacib bir subtraktiv emal əməliyyatıdır. Tez-tez CNC torna mərkəzlərində və ya torna dəzgahlarında yerinə yetirilən bu proses, davamlı spiral silsilələr yaratmaq üçün materialı metodik olaraq çıxarır.
İstər tək nöqtəli kəsici alətlərdən, istərsə də ixtisaslaşdırılmış yiv kəsici qəliblərdən istifadə etməkdən asılı olmayaraq, sıx toleranslara nail olmaq mütləq vacibdir. Bu, mükəmməl mexaniki uyğunluğu təmin edir və xüsusi boltların və yığılmış komponentlərin həddindən artıq təzyiq altında sıradan çıxmasının qarşısını alır.
Bu texnika mexaniki yığımın əsasını təşkil edir və aerokosmik sənayedən tikintiyə qədər bütün sahələrdə geniş istifadə olunur. Xüsusi borular və klapanlar kimi maye dinamikasında təhlükəsiz, sızmaya davamlı birləşmələr yaratmaq kimi mürəkkəb problemi həll edir.
9.itiləyici
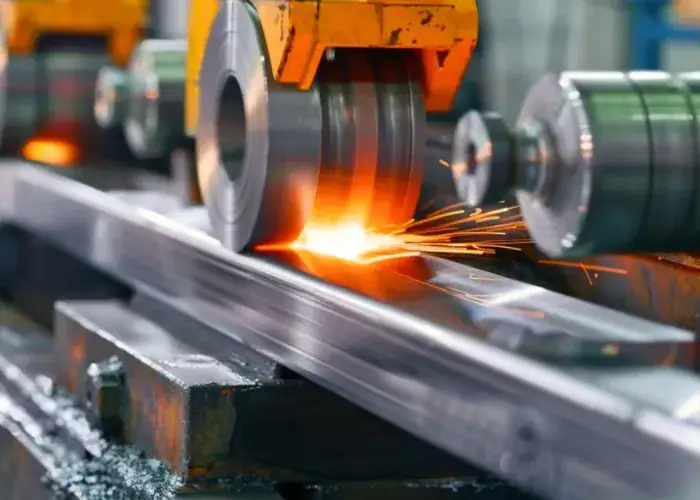
Üyüdülmə, aşındırıcı hissəciklərlə dolu yüksək sürətli fırlanan təkərdən istifadə edən premium aşındırıcı emal prosesidir. İstənməyən materialları sistematik şəkildə təmizləməklə, qüsursuz bir səth örtüyü və sıx toleranslar əldə etmək üçün bərkimiş metalları təmizləyir.
İkinci dərəcəli bitirmə əməliyyatı olaraq, səth və silindrik üyüdücülər ənənəvi alətlərin sadəcə əldə edə bilmədiyi müstəsna ölçülü dəqiqlik təmin edir. Bir layihə ultra dəqiq düzlük, paralellik və ya güzgü kimi xarici görünüş tələb etdikdə, üyüdülmə əvəzolunmazdır.
Avtomobil və tibbi cihaz sektorlarında vacib komponentlərin istehsalı və alətlərin itilənməsi üçün geniş istifadə olunur. Əvvəlki kobud addımlardan mikroskopik qüsurları və istilik deformasiyalarını aradan qaldırmaqla, üyütmə hissələrin ən sərt tələblərə cavab verməsini təmin edir.
10.Tələsmək
Honinq, silindrik dəliklərin daxili həndəsəsini və səthini mükəmməlləşdirmək üçün xüsusi olaraq hazırlanmış yüksək ixtisaslaşmış aşındırıcı emal prosesidir. Bu substrativ texnika əvvəlcədən qazılmış və ya qazılmış dəliklərdən mikroskopik qüsurları effektiv şəkildə silir.
Birləşdirilmiş aşındırıcı daşlarla təchiz olunmuş aləti fırlatmaqla və qarşılıqlı hərəkət etdirməklə, daxili ölçülər üzərində tam nəzarət təmin edir. Əgər qazma zamanı istənməyən alət izləri qalırsa, honlama təmiz və yüksək keyfiyyətli səth örtüyü təmin etməklə bu ağrılı nöqtələri həll edir.
Bu əməliyyat, hava keçirməyən möhürlərin və sürtünmədən mexanikanın müzakirə olunmayan olduğu sahələr, məsələn, aerokosmik və avtomobil mühərrikləri üçün mütləq zəruridir. Bu, xüsusi hazırlanmış pistonların həddindən artıq təzyiq altında aşınmadan rahat işləməsini təmin edir.
11.Qucaqlamaq
Sürtünmə dəqiqliyi mikroskopik səviyyəyə çatdırır və iş parçası ilə sürtünmə lövhəsi arasında sərbəst axan aşındırıcı pasta və ya toz istifadə olunur. Aqressiv üsullardan fərqli olaraq, bu yumşaq sürtünmə misilsiz hamarlıq əldə etmək üçün incə hissəciklərdən istifadə edir.
Bu, tez-tez dəqiq emalın son zirvəsidir və materialın dəqiq çıxarılması sürətinə görə davamlı nəzarət tələb edir. Mikroskopik zirvələri və vadiləri aradan qaldırmaqla, sürtünmə problemlərini həll edir və birləşən hissələrin mükəmməl möhürlənməsini təmin edir.
Ən kiçik bir səth qeyri-bərabərliyi belə fəlakətli nasazlığa səbəb ola biləcəyi zaman mühəndislər sürtünməyə müraciət edirlər. Optik sənayedə linzalar, yarımkeçiricilər sektorunda silikon lövhələr və maye idarəetmə sənayesində möhürlər üçün bu üsula çox etibar edilir.
12.Broaching
Broşlama, materialı tək, davamlı keçiddə çıxarmaq üçün çoxdişli kəsici alətdən - broş kimi tanınan - istifadə edən yüksək səmərəli subtraktiv emal əməliyyatıdır. Metalı kəsmək üçün iş parçasının üzərindən və ya üzərindən xətti şəkildə itələnir və ya çəkilir.
Hər bir böyüyən diş birləşdikcə, müəyyən miqdarda metalı kəsir. Bu üsul, unikal həndəsi profillər, iti daxili künclər, kvadrat dəliklər və ya əla səth örtüyünə malik mürəkkəb şpallar yaratmaq üçün olduqca dəyərlidir.
Standart frezerləmə üsulu ilə mürəkkəb şpallar hazırlamaq olduqca yavaş və baha başa gələ bilər, lakin broşlaşdırma bu maneəni aradan qaldırır. Avtomobil kütləvi istehsalında çox populyar olan bu şpatel, minlərlə hissədə misilsiz sürət və dəqiq təkrarlanma təmin edir.
13.Planlaşdırma
Yonlama, kütləvi, düz səthlərdən material oymaq üçün hazırlanmış ənənəvi emal prosesidir. Xətti alət yolları ilə işləyərkən, iş parçası ümumiyyətlə metalı kəsmək üçün sürüşmə masası üzərində hərəkətsiz, tək nöqtəli kəsici alətə qarşı hərəkət edir.
Bu möhkəm çıxarma metodu, böyük miqyaslı məhsuldan materialı tez bir zamanda çıxarmağa və sonrakı bitirmə üçün düz səthləri hazırlamağa qadirdir. Böyük ölçülü sənaye iş parçaları və ya xam tökmələrlə işləmək standart CNC dəyirmanları üçün çox vaxt çətinlik yaradır.
Yonma, xüsusilə ağır maşın bazaları, gəmi hissələri və dəzgah üsulları kimi böyük komponentlərin istehsalı üçün istifadə olunur. Nəhəng lövhələri səmərəli şəkildə düzəldərək, ağır yük layihələri üçün səmərəli və dəqiq bir təməl təmin edir.
14.Formalaşma
Formalaşdırma fərqli bir dinamika ilə işləyən çox yönlü bir emal texnikasıdır: tək nöqtəli kəsici alət iş parçası tamamilə hərəkətsiz qalarkən xətti hərəkətlə sürüşür. İrəli hərəkət zamanı alət materialı metodik olaraq yonur.
Bu substrativ istehsal prosesi böyük düz səthlər, mürəkkəb yivlər və pilləli profillər yaratmaq üçün əladır. Daxili şpallar, göyərçin birləşmələri və ya kor yuvalar tək bir quruluşda yaradıldıqda həndəsi başağrısına çevrildikdə üstündür.
Formalaşdırma, xüsusilə mürəkkəb düz kəsiklər tələb edən unikal komponentlərlə işləyərkən, bu dəqiq ağrı nöqtələrini həll etməkdə üstündür. Xüsusi alət və qəlib sexlərində və sənaye təmir müəssisələrində geniş tətbiq olunur və yüksək dəqiqlikli oyma üsulu təklif edir.
15.Əkin
Mişarlama, iti dişli kənarları və ya aşındırıcı təkərləri olan kəsici alətdən istifadə edən əvəzolunmaz bir substrativ istehsal prosesidir. Lentalı mişarlar kimi avadanlıqlardan istifadə edərək bu əməliyyat materialı daha böyük iş parçasından idarə olunan uzunluqlara qədər kəsir.
Kəsmə sürəti diqqətlə kalibrlənir — yüksək temperaturlu ərintilər üçün 30 fpm-dən daha yumşaq alüminium üçün 1,000 fpm-dən çoxa qədər. Bu vacib ilkin addım həddindən artıq istilik deformasiyasına səbəb olmadan materialın səmərəli şəkildə çıxarılmasını təmin edir.
Aerokosmik və metal istehsalında mişarlama böyük ölçülü materialların emalının lojistik problemini həll edir. Yüksək möhkəmlikli metalların kəsilməsi zamanı istilik yaranmasını idarə etməklə, bütün sonrakı dəqiq emal işləri üçün etibarlı təməl yaradır.
16.Tırtıl
Böyük həcmdə metalın çıxarılma proseslərindən fərqli olaraq, toxuculuq səthin teksturasını dəyişdirməyə həsr olunmuş ixtisaslaşmış bir əməliyyatdır. Toxuculuq alətini fırlanan səthə basmaqla, çarpaz ştiftli və ya düz bir naxış yaratmaq üçün materialı yerindən tərpədir.
Bu, vahid dərinliyə nail olan və işlənmiş komponentin toxunma xüsusiyyətlərini artıran dəqiq bir tekstura texnikasıdır. Ən əsası, bu əməliyyat iş parçasının daxili ölçülərini əsaslı şəkildə dəyişdirmədən bu nəticələrə nail olur.
Sənaye alətləri və tibbi alətlər istehsalında, sürüşməyə davamlı tutuş zəruri olduğundan, toxuculuq çox tələb olunur. Funksional erqonomikadan əlavə, vizual cəlbediciliyi artıran dərhal və yüksək dərəcədə davamlı bir həll təqdim edir.
17.Yiv açma
Yivləmə, şaquli yivlər və ya açar yolları oymaq üçün nəzərdə tutulmuş, formalaşdırma ilə sıx əlaqəli dəqiq bir subtraktiv emal texnikasıdır. Şaquli tək nöqtəli kəsici alət yuxarı və aşağı hərəkət edərək materialı aşağıya doğru hərəkət etdirir.
Adətən xüsusi bir maşında işləyən bu əməliyyat mürəkkəb daxili profillər və ixtisaslaşmış girintilər yaratmaq üçün vacibdir. Standart fırlanan kəsicilərlə mümkün olmayan mükəmməl kvadrat dəliklər kimi unikal həndəsi xüsusiyyətlər yaradır.
Avtomobil və ağır maşınqayırma sektorları kütləvi istehsal olunan bloklaşdırma komponentləri üçün yarıqlardan çox asılıdır. Dizayn vallar üçün daxili açarlıqlar tələb etdikdə, yarıqlar maneələri aradan qaldırır və hissələrin mexaniki nasazlıq olmadan mükəmməl şəkildə uyğunlaşmasını təmin edir.
18.Dişli kəsmə
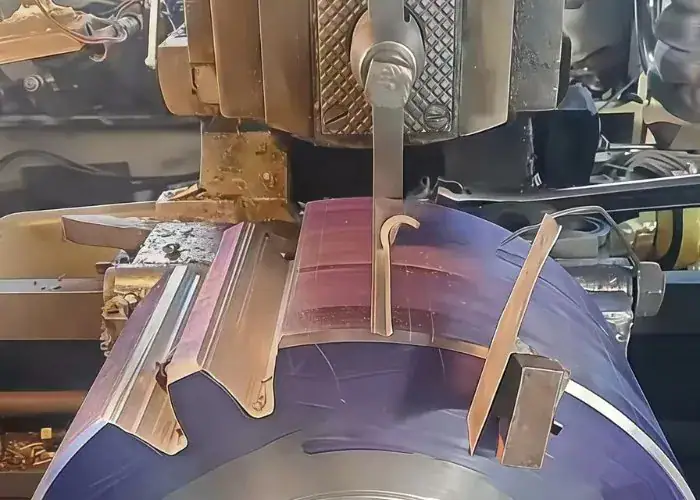
Dişli çarxların kəsilməsi, boşluqda dəqiq dişli dişlər yaratmaq üçün ixtisaslaşmış çıxarma əməliyyatları dəstini əhatə edir. Dəzgah, diqqətlə hazırlanmış kəsicilərdən istifadə edərək, istənilən profili əks etdirən mürəkkəb diş boşluqları yaratmaq üçün materialı sistematik şəkildə kəsir.
Bu proses zamanı ciddi toleranslara və dəqiq addım ölçülərinə nail olmaq müzakirə mövzusu deyil. Hətta mikroskopik sapmalar belə həddindən artıq fırlanma momenti altında işləyən son güc ötürücü komponentlərinin mexaniki üstünlüyünü və ümumi səmərəliliyini ciddi şəkildə poza bilər.
Ağır sənaye maşınlarının transmissiyalarından tutmuş lüks saatların mikromexanizmlərinə qədər dəqiq dişli kəsmə kinematik dünyanı idarə edir. Qüsursuz şəkildə düzülmüş, yüksək möhkəmlikli dişli profilləri təqdim etməklə mexaniki problemlərdən xilas olur, sorunsuz güc ötürülməsini və uzunömürlülüyü təmin edir.
19.Oyma
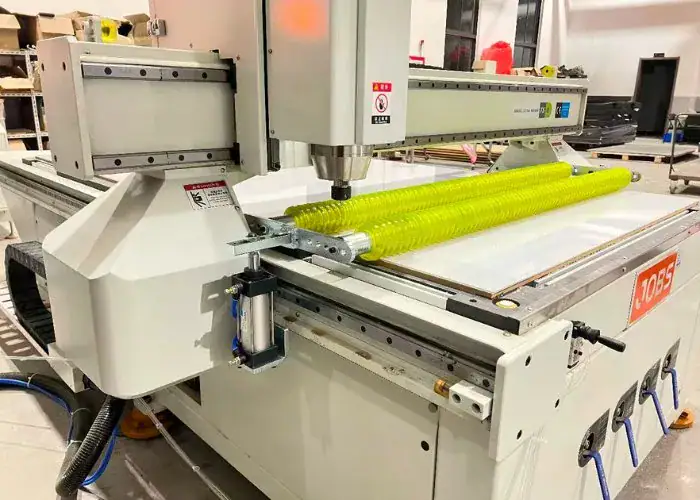
Oyma, iş parçasının səthinə hərflər, rəqəmlər və ya mürəkkəb mikro-naxışlar verən mürəkkəb bir emal əməliyyatıdır. Müasir oyma, müstəsna dəqiqlik üçün yüksək sürətli, incə kəsicilərlə təchiz olunmuş kompüter ədədi idarəetmə (CNC) maşınlarından geniş istifadə edir.
Bu çıxarma prosesi yalnız çox dayaz bir material təbəqəsini təmizləyir. Nəticədə əldə edilən işarələrin fərqli, yüksək dərəcədə davamlı və sərt metalın və ya plastikin struktur bütövlüyünə xələl gətirmədən tamamilə qırışlardan azad olmasını təmin etmək üçün dərinliyə nəzarətdə mütləq dəqiqlik tələb edir.
Aerokosmik, avtomobil və zərgərlik sənayesində oyma daimi hissə identifikasiyası, seriya nömrələməsi və estetik brendinq üçün vacibdir. O, sərt iş mühitlərində çap olunmuş etiketlərdən daha uzunömürlü olan daimi, aşınmaya davamlı izləmə təmin edir.
20.Qarşı tərəf
Qarşı dəlik açma, əvvəllər qazılmış lülənin yuxarı hissəsini böyütmək üçün ixtisaslaşdırılmış qazma ucluğundan və ya son dəyirmandan istifadə edən vacib ikinci dərəcəli dəlik açma əməliyyatıdır. Əsas məqsəd orijinal dəliklə mükəmməl konsentrik düz dibli bir girinti yaratmaqdır.
Bu dəqiq çıxarma metodu həm girintinin diametrini, həm də dərinliyini ciddi şəkildə idarə edir. Yuva başlığı olan vintlərin və boltların materialın xarici səthi ilə tamamilə eyni səviyyədə və ya təhlükəsiz şəkildə aşağıda yerləşməsinə imkan verərək kritik dizayn məhdudiyyətlərini zərif şəkildə həll edir.
Konstruksiya mühəndisliyində, avtomobil yığımında və yüksək səviyyəli tikintidə çıxıntılı bərkidicilər hərəkət edən mexanizmlərə mane ola bilər. Əks-dərilmə, son yığılmış məhsulda hər hansı xarici ilişmələrin və ya vizual qüsurların qarşısını alaraq, struktur bütövlüyünü və rasional profili təmin edir.
21.Qarışmaq
Əks-batırma, əvvəlcədən qazılmış çuxurun açılışında konik, V formalı girinti yaratmağa yönəlmiş yüksək dəqiqlikli bir emal prosesidir. Yüksək sürətlə fırlanan xüsusi flüt kəsici alətlə yerinə yetirilən bu əməliyyat, çuxurun kənarındakı materialı diqqətlə təmizləyir.
Çuxur xüsusi olaraq müəyyən bir bərkidicinin konik başlığının dəqiq bucağına uyğun olaraq kəsilir. Birdən çox tezgahda mütləq tutarlılığa nail olmaq, xüsusən də struktur zəifliyinin qarşısını almaq üçün yüksək möhkəmlikli metallar və ya möhkəm polad emal edərkən alətlərin dəqiq idarə olunmasını tələb edir.
Ağac emalı, elektronika və xüsusi metal istehsalında ideal şəkildə istifadə edilən əks-batırma aerodinamik səmərəlilik və erqonomik təhlükəsizlik üçün vacibdir. Yastı başlıqlı vintləri mükəmməl şəkildə quraşdırır, gərginlik konsentrasiyalarının qarşısını alır və hamar, zədələnməmiş xarici səth təmin edir.
22.Elektrik Boşalma Emalı (EDM)
Elektrik Boşaltma Emalı (EDM), materialı çıxarmaq üçün istilik eroziyasından istifadə edən yüksək dəqiqlikli qeyri-ənənəvi bir prosesdir. Elektrod aləti ilə dielektrik mayeyə batırılmış keçirici iş parçası arasında nəzarət edilən gərginlik fərqini qoruyaraq sürətli elektrik qığılcımları yaradır.
Bu odlu qövslər iş parçasını heç bir birbaşa mexaniki təmas olmadan əridir və buxarlandırır. Alət aşınmasını və mexaniki gərginliyi aradan qaldırmaqla, EDM, həddindən artıq dəqiqlik, yaxın toleranslar və iti daxili künclər tələb edən mürəkkəb həndəsələrin emalının ağrılı nöqtəsini mükəmməl şəkildə həll edir.
Ənənəvi CNC frezeleme, yüksək temperaturlu ərintilər və ya bərkimiş polad kimi son dərəcə sərt materiallarla mübarizə apardıqda, EDM ən yaxşı həll yoludur. Aerokosmik, elektronika və alət istehsalı sənayesində mürəkkəb qəliblər və yüksək dərəcədə detallı qəlib xüsusiyyətləri istehsalı üçün əvəzolunmazdır.
23.Tel EDM (WEDM)
Naqil Elektrik Boşaltma Emalı (WEDM) EDM-in ixtisaslaşmış bir variantıdır. Formalı elektrod əvəzinə, qığılcım eroziyası istifadə edərək keçirici iş parçalarını təmiz şəkildə kəsmək üçün davamlı olaraq qıvrılan, ultra nazik elektrik yüklü bir teldən istifadə edir.
Yüksək dərəcədə inkişaf etmiş, təmasda olmayan lentli mişar kimi işləyən naqil, fiziki güc tətbiq etmədən mikroskopik dəqiqlik və olduqca sıx toleranslar əldə edir. Naqil heç vaxt metala toxunmadığı üçün kövrək hissələrdə deformasiyanın qarşısını tamamilə alır.
Xüsusi qəliblər və dəqiq mikrokomponentlər yaratmaq üçün elektronika və aerokosmik istehsalda yüksək qiymətləndirilir. Qalın, yüksək möhkəmlikli metallara kəsilmiş mürəkkəb, mürəkkəb profillər tələb edən layihələr üçün WEDM davamlı olaraq misilsiz dəqiqlik təmin edir.
24.Elektrokimyəvi emal (ECM)
Elektrokimyəvi Emal (EKE), yüksək dərəcədə idarə olunan tərs elektrokaplama prosesi kimi fəaliyyət göstərən anod həll prinsipi üzərində işləyir. Formalı katod aləti ilə anod iş parçası arasında yüksək cərəyan keçirməklə material atom səviyyəsində həll olunur.
Bu qeyri-ənənəvi emal əməliyyatı heç bir qığılcım, alət aşınması və ya istilik/mexaniki gərginlik yaratmadan güzgü kimi səth örtüyü yaradır. Bu, ənənəvi kəsmə üsullarında rast gəlinən metallurgiya zədələnməsinin ağrı nöqtəsini asanlıqla aradan qaldırır.
ECM, mürəkkəb daxili boşluqların kütləvi istehsalı və ekstremal mühitlərdə istifadə edilən olduqca sərt metalların formalaşdırılması üçün unikal şəkildə uyğundur. Yüksək struktur bütövlüyü tələb edən aerokosmik turbin bıçaqları və mürəkkəb avtomobil komponentlərinin istehsalında çox istifadə olunur.
25.Kimyəvi emal
Kimyəvi emal, həmçinin kimyəvi aşındırma kimi də tanınır, istənməyən materialı həll etmək üçün güclü turşu və ya qələvi məhlullardan istifadə edən qeyri-ənənəvi substrativ prosesdir. İş parçası diqqətlə maskalanır və yalnız hədəf sahələr korroziyalı vannaya məruz qalır.
Bu texnika, hissəyə heç bir mexaniki və ya istilik gərginliyi vermədən düz və ya əyri səthlərdə materialın vahid çıxarılma sürətini təmin edir. Standart CNC fırladıcıları ilə folqa kimi metalların kəsilməsi nəticəsində yaranan əyilmə və ya qıvrım problemini aradan qaldırır.
Qabartmayan, kütləvi istehsala hazır bir həll təqdim edən bu cihaz, fiziki xüsusiyyətlərini dəyişdirmədən incə materialların işlənməsində üstündür. Bu proses PCB naxışları, incə məftil torları və aerokosmik panellər kimi inanılmaz dərəcədə nazik hissələrin istehsalında özünü göstərir.
26.Lazer Şüası Emalı (LBM)
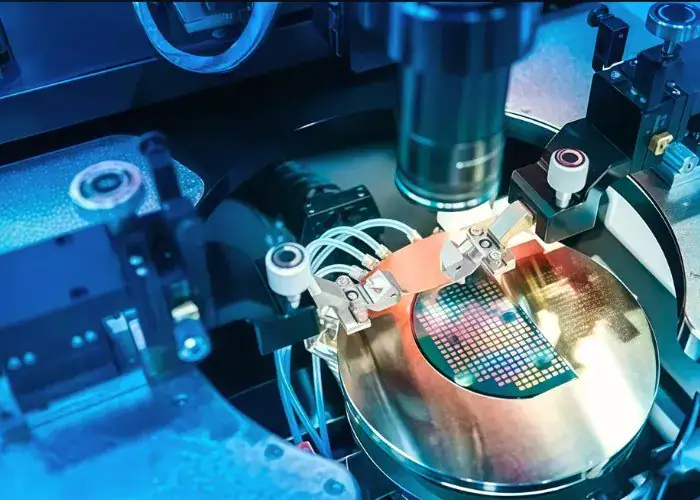
Lazer Şüası Emalı (LBM), iş parçası materialını sürətlə əritmək, buxarlandırmaq və uçurmaq üçün yüksək fokuslu, yüksək enerjili koherent işıq şüasından istifadə edir. Bu təmassız əməliyyat, mikroskopik kəsmə enlərinə imkan verən optik linzalar və CNC proqramlaşdırması ilə idarə olunur.
EDM-dən fərqli olaraq, LBM yalnız elektrik keçirici materiallarla məhdudlaşmır və bu da onu keramika və polimerlər də daxil olmaqla geniş çeşidli substratlar üçün universal tətbiq olunan bir həll halına gətirir. Alətin qırılması və fiziki hissələrin sıxılması kimi ümumi istehsal problemini həll edir.
İstər incə keramikalarda mikro dəliklər qazmaq, istərsə də tibbi implantları aşındırmaq üçün LBM misilsiz sürət və dəqiqlik təklif edir. Sürətli prototipləmə və yüksək həcmli metal təbəqə istehsalı üçün minimal istilik təsir zonaları ilə mürəkkəb, qırıqsız profillər təqdim edir.
27.Elektron Şüa Emalı (EŞE)
Elektron Şüa Emalı (EŞE), iş parçasına yüksək sürətli elektronların konsentrat axınını göndərən yüksək dərəcədə inkişaf etmiş bir subtraktiv prosesdir. Yalnız vakuum kamerası daxilində işləyərkən, kinetik enerji zərbə zamanı intensiv istilik enerjisinə çevrilir.
Bu, hədəf mikro sahəni dərhal buxarlandırır və fövqəladə dəqiqliyə imkan verir. Bu, həndəsi məhdudiyyətlər olmadan mikrofinishing və mikrokəsmə üçün əla bir prosesdir və fiziki kəsmə alətlərinə ehtiyacı tamamilə aradan qaldırır.
Ənənəvi üsullar son dərəcə yüksək ərimə nöqtələrinə malik materiallara qarşı uğursuz olduqda, EBM ən yaxşı seçimdir. Reaktiv mühərrik turbin pərlərində və nüvə komponentlərində minlərlə mikroskopik, yüksək dəqiqlikli deşik qazmaq üçün geniş istifadə olunur.
28.Ultrasonik emal
Ultrasəs Emalı (USM), yüksək tezlikli, aşağı amplitudalı vibrasiyalar vasitəsilə materialı çıxaran qeyri-ənənəvi, soyuq kəsmə prosesidir. Xüsusi bir alət, sərt aşındırıcı hissəcikləri olan maye məhlulun kəsik yerinə daxil edilməsi ilə ultrasəs sürətində titrəyir.
Güclü vibrasiya aşındırıcı maddələri material səthinə vurur və mikrostrukturu dəyişdirmədən mikroskopik hissəcikləri yumşaq bir şəkildə parçalayır. Bu, ənənəvi qazma və ya frezeleme işlərində rast gəlinən kövrək substratların parçalanması və ya çatlaması kimi ağrılı nöqtəni aradan qaldırır.
Bu yüksək effektiv texnika, xüsusilə şüşə, texniki keramika və yarımkeçiricilər kimi sərt, kövrək və istiliyə həssas materialların emalı üçün hazırlanmışdır. Bu, mühəndislərə həssas optik cihazlara mikro dəliklər və mürəkkəb profillər dəqiq şəkildə oymağa imkan verir.
29.Aşındırıcı Reaktiv Emal
Aşındırıcı Reaktiv Emal (AJM), incə aşındırıcı hissəciklərlə qarışdırılmış yüksək fokuslu, yüksək sürətli sıxılmış qaz axınını birbaşa iş parçasına qarşı partlatır. Bu qeyri-ənənəvi metod, zərbə zamanı materialın kiçik hissələrini aşındıraraq, yüksək dəqiqlikli qum üfürücü kimi fəaliyyət göstərir.
Bu, dar bir başlıqla idarə olunan və sərt alətlərin adətən əlçatmaz olduğu daxili sahələrə çata bilən yüksək çevik, aşağı istilikli bir əməliyyatdır. Demək olar ki, heç bir istilik istehsal etmədiyi üçün lazer və ya mexaniki sürtünmə altında əyilmənin qarşısını alır.
AJM, mürəkkəb plastik yığımların deşilməsi, nazik metal folqaların kəsilməsi və ya incə inyeksiya ilə qəliblənmiş hissələrdən ayrılma xətlərinin çıxarılması zamanı həyat qurtarıcısıdır. Fiziki deformasiya olmadan həssas komponentləri təhlükəsiz şəkildə təmizləyir, şüşəni korlayır və ya daimi olaraq həkk edir.
30.Su Jet Emalı
Su Püskürtmə Emalı (WJM), materialları kəsmək üçün son dərəcə təzyiqli su axınından istifadə edən inkişaf etmiş bir soyuq kəsmə prosesidir. Daha sıx materiallar üçün aşındırıcı kəsmə gücünü artırmaq üçün aşındırıcı hissəciklər su axınına qarışdırılır (Aşındırıcı Su Püskürtmə).
Yüksək dəqiqlikli CNC gantrisi ilə idarə olunan kəsici alət dəqiq, əyilmədən kəsiklər təmin edir. İstilikdən təsirlənən zonalardan (HAZ) tamamilə azad olan bir proses olaraq, lazer və ya plazma kəsicilərinin yaratdığı istilik deformasiyası və ya metallurgiya sərtləşməsi kimi ümumi ağrı nöqtəsini birbaşa həll edir.
Rezin, ağac, kompozitlər və qalın metal lövhələr kimi istiliyə həssas materialların emalı üçün əvəzsizdir. Aerokosmik titan kəsməsindən tutmuş avtomobil hissələrinin istehsalına qədər WJM dərhal yığılmaq üçün hazır olan təmiz, stresssiz kənarlar təqdim edir.
31.Plazma Qövs Emalı
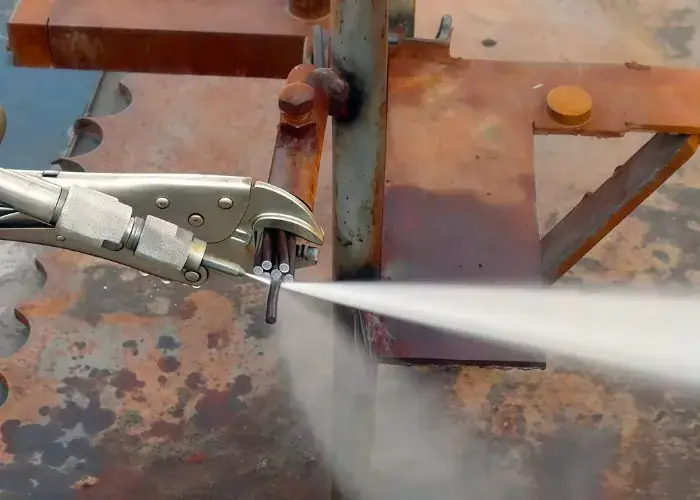
Plazma Qövs Emalı, inert qazı dar bir burundan keçirərək elektrik qövsü vasitəsilə plazma vəziyyətinə ionlaşdıraraq böyük istilik enerjisi yaradır. Bu yüksək temperaturlu jet, inanılmaz sürətlə keçirici metalları dərhal əridir və parçalayır.
Qazın intensiv kinetik enerjisi eyni zamanda əridilmiş metalı uçurur və təəccüblü dərəcədə təmiz və dəqiq bir kəsik yaradır. Ənənəvi mişarlama və ya frezerləmə ilə müqayisədə plazma kəsmə profil kəsmə və metal istehsalı üçün istehsal sürətini kəskin şəkildə artırır.
Qalın paslanmayan polad ərintiləri, alüminium lövhələr və ya xüsusi keçirici materiallarla işləyən ağır sənaye sahələri üçün PAM misilsiz səmərəlilik təklif edir. Həm yüksək sürətin, həm də ağlabatan dəqiqliyin prioritet olduğu ağır yük maşınlarının sürətlə kəsilməsi problemini həll edir.
32.İon Şüası Emalı
İon Şüası Emalı (IBM) mikroskopik substrativ istehsalın mütləq zirvəsini təmsil edir. Ciddi vakuum mühitində işləyərək, dəqiq hədəflənmiş iş parçasının səthini sistematik şəkildə bombardman etmək üçün konsentratlaşdırılmış ion şüasını sürətləndirir.
Mexaniki kəsmə və ya termal ərimə əvəzinə, bu texnika atom eroziyasına əsaslanır - materialın molekulyar quruluşunu hissəcik-hissə dəyişdirir. IBM bu problemli nöqtəni həll edir, makroskopik gərginlik olmadan qüsursuz mikro dəliklər və sürtünməz səthlər təmin edir.
Ənənəvi cilalama üsulları müasir yüksək texnologiyalı komponentlər üçün tələb olunan həddindən artıq hamarlığa nail ola bilmir. Buna görə də, yarımkeçirici və dəqiq optika sənayesi silikon lövhələrin aşındırılması və ixtisaslaşmış linzaların cilalanması üçün IBM-dən çox asılıdır.
33.Fotokimyəvi emal
Fotokimyəvi emal (PCM), inkişaf etmiş kimyəvi bir prosesdir və yüksək dərəcədə mürəkkəb metal komponentləri istehsal etmək üçün fotoqrafiyanı kimyəvi eroziya ilə birləşdirir. İncə bir metal təbəqəyə fotorezist təbəqəsi tətbiq olunur və foto maskası vasitəsilə işığa məruz qalır.
Daha sonra metal material kimyəvi aşındırıcılarla dəqiq şəkildə həll olunur və mürəkkəb, əyilmədən ibarət profillər əmələ gətirir. PCM, bahalı alət xərclərini tamamilə aradan qaldırır və ənənəvi ştamplamada rast gəlinən metal kənar deformasiya problemini effektiv şəkildə həll edir.
Bu, mühəndislərin elektron qurğuşun çərçivələr və ya aerokosmik filtrlər kimi minlərlə ultra nazik, yüksək dərəcədə mürəkkəb metal hissələrin kütləvi istehsalına ehtiyac duyduqları zaman idealdır. Materialın struktur bütövlüyünə sıfır təsir göstərərək mükəmməl düz hissələr təqdim edir.
34.Maqnit Sahəsi Yardımlı Emal
Maqnit Sahəsi Yardımlı Emal (MFAM), maqnit sahələrini emal əməliyyatları ilə birləşdirən innovativ bir prosesdir. Elektromaqnit qüvvələrini strateji şəkildə tətbiq etməklə, kəsici alət və ya aşındırıcı hissəciklər inanılmaz dəqiqliklə istiqamətləndirilir və sabitləşdirilir.
Bu qabaqcıl maqnit manipulyasiya daha dərin kəsikləri, daha sürətli material çıxarma sürətini dəstəkləyir və kəsmə dinamikasını əhəmiyyətli dərəcədə artırır. Həddindən artıq sərt və ya olduqca kövrək keramikaya aqressiv kəsmə tətbiq edildikdə mikro çatlama problemini həll edir.
Xüsusi yüksək həcmli istehsalda istifadə edilən MFAM, kəsmə prosesi zamanı birbaşa daha hamar və daha nəzarətli bir səth örtüyü təmin edir. Bu, tez-tez sonrakı bitirmə əməliyyatlarına ehtiyacı aradan qaldırır və kövrək komponentlər üçün yüksək məhsuldarlıq nisbətlərini təmin edir.
35.İsti emal
İsti emal, kəsmə alətindən əvvəl iş parçasının temperaturunu qəsdən artırmaqla çətin kəsilən materiallara qarşı proaktiv yanaşma tətbiq edir. Lokal isitmə mexanizmlərindən istifadə etməklə materialın əyilmə möhkəmliyi və kəsmə müqaviməti müvəqqəti olaraq azalır.
Bu lokal yumşalma, ənənəvi kəsici alətlərin metalları daha asanlıqla kəsməsinə və soyuq emalla müqayisədə materialın çıxarılma sürətini kəskin şəkildə artırmasına imkan verir. Alətin ömrünü eksponensial olaraq uzadır və fəlakətli alət nasazlığının qarşısını alır.
Aerokosmik sənayedə mühəndislər tez-tez otaq temperaturunda standart karbid kəsicilərini dərhal məhv edən super ərintilərlə mübarizə aparırlar. İsti emal ənənəvi şəkildə kəsilməsi demək olar ki, mümkün olmayan hesab edilən metallar üçün səmərəli bir dövrə zəmanət verir.
FAQ
Müxtəlif emal üsulları ilə hansı materiallar uyğundur?
Ənənəvi əməliyyatlar alüminium, polad, pirinç və plastik kimi metalları effektiv şəkildə emal edir. Kəsmə sürəti yumşaq alüminium üçün 1,000 fpm-dən yüksək temperaturlu ərintilər üçün 30 fpm-ə qədər dəyişir. Ultra sərt, kövrək keramika və ekzotik ərintilər üçün EDM kimi təmassız proseslər istilik gərginliyinə səbəb olmadan onları asanlıqla emal edir.
Metal istehsalı prosesləri üçün hansı xüsusi alətlər vacibdir?
İstehsal prosesi yalnız hissənin həndəsəsinə uyğunlaşdırılmış alətlərdən asılıdır. Tornalama tək nöqtəli alətlərdən, frezerləmə və qazma isə spiral fleytaları olan çox nöqtəli kəsicilərdən istifadə edir. Cilalama 0.02 mm tolerans əldə etmək üçün aşındırıcı təkərlərdən istifadə edir, qeyri-ənənəvi emal isə fiziki alətləri aradan qaldırır və onları 88,000 PSI-yə çatan yüksək enerjili lazer şüaları və ya yüksək təzyiqli su jetləri ilə əvəz edir.
Qaynaq və emal: Əsas fərq nədir?
Emal əsasən, 0.02 mm-ə qədər dəqiq ölçülərə və tolerantlıqlara nail olmaq üçün istenmeyen materialı bərk blokdan çıxaran subtraktiv istehsal prosesidir. Bunun əksinə olaraq, qaynaq, hissələri əritmək üçün yüksək istilikdən istifadə edərək materialları birləşdirən istehsal prosesidir. Plazma Qövs Emalı (PAM) kimi qabaqcıl alətlər, keçirici ərintilərdə həm yüksək sürətli dəqiq kəsmə, həm də qaynaq əməliyyatları yerinə yetirərək, bu anlayışları birləşdirir.
Ehtiyat hissələriniz üçün ən yaxşı emal strategiyasını necə müəyyən edirsiniz?
İdeal prosesin seçilməsi yalnız materialın sərtliyindən, hissənin həndəsəsindən və tələb olunan tolerantlıqdan asılıdır. Düz səthlər və ya standart silindrik formalar yaratmaq üçün ənənəvi 3 oxludan 5 oxluya qədər CNC freze və tornalama yüksək səmərəlilik göstərir. Lakin, dizaynınız olduqca sərt və ya istiliyə həssas materiallar üzərində mürəkkəb mikro-naxışlar ehtiva edirsə, istilik deformasiyasının qarşısını almaq üçün Tel EDM və ya Su Jet Emalı kimi qeyri-ənənəvi üsullar tələb olunur.
Nəticə
Bu 35 növ emal əməliyyatını anlamaq, istehsalçılara konkret material sərtliyinə və ciddi tolerantlıq tələblərinə uyğunlaşdırılmış ən səmərəli və dəqiq həlləri - ənənəvi kəsmədən tutmuş qabaqcıl təmassız metodlara qədər - seçməyə kömək edir.
TiRapid- də biz ciddi CMM yoxlamaları və ISO9001 standartları ilə mürəkkəb emal əməliyyatları həyata keçiririk. Dizaynlarınızı həyata keçirmək üçün indi ani qiymət təklifi alın!
















